Produits / hk xl – station de contrôle des revêtements 5 axes
01 — Présentation du produit
Station de contrôle Enovasense HKXL
Station automatisée de mesure d'épaisseur de revêtement par photothermie laser pour blocs moteur et grandes pièces — contrôle 100 % en bord de ligne
L'Enovasense HKXL est la station de contrôle grand format, de classe production, de la gamme Enovasense. Elle intègre le Point Sensor Enovasense dans une enceinte laser de classe 1, avec un axe de chargement motorisé, un portique cartésien 3 axes, un axe de rotation qui fait tourner la sonde à l'intérieur d'un fût, un automate de sécurité industriel et un logiciel machine en interface web. Elle transforme un capteur photothermique brut en une cellule de mesure complète sans contact et non destructive — prête à recevoir un bloc moteur déposé par un opérateur ou un robot, à le transférer dans l'enceinte, à mesurer chaque fût aux profondeurs et aux angles programmés, et à restituer en temps réel les cartes d'épaisseur et les indicateurs de géométrie du revêtement.
La HKXL est conçue pour le contrôle 100 % en bord de ligne de grandes pièces — blocs moteur, culasses, carters et autres pièces de fonderie lourdes jusqu'à la taille d'un bloc six cylindres. Son application de référence est la mesure des revêtements de fût projetés thermiquement (arc-fil, plasma, HVOF) dans les cylindres, mais la même station mesure les dépôts de peinture, polymères, anodisation, dépôts électrolytiques, cold spray, PVD/CVD et galvanisation sur pratiquement tout substrat — couvrant des épaisseurs de 100 nm à 1 mm sur une seule plateforme.
Enceinte laser classe 1 Axe de chargement automatisé Portique 3 axes + rotation Mesure dans le fût Traçabilité DataMatrix IHM web Contrôle 100 % en production
|
0.1μm-1mm
Plage d'épaisseur mesurable sur une seule plateforme
une station pour les revêtements minces et épais
|
625×1100×350mm
Course du portique X × Y × Z dans l'enceinte
dimensionnée pour un bloc moteur six cylindres
|
|
360°
Axe de rotation sur la sonde — mesure sur le pourtour du fût
toute profondeur, tout angle, sans déplacer la pièce
|
Classe 1
Classification laser globale de la station (IEC 60825-1)
sûre dans toutes les conditions d'utilisation normale
|
Vidéo — La station de contrôle HKXL en fonctionnement
Hébergée par YouTube, qui dépose des cookies sur votre appareil.
02 — Pourquoi choisir la station de contrôle HKXL
Six raisons pour lesquelles cette station mérite sa place à côté d'une ligne de revêtement
1. Une enceinte laser de classe 1 — sûre pour chaque opérateur de l'atelier
Une source laser de classe 4 est installée dans la HKXL, mais la station dans son ensemble est certifiée classe 1 selon l'IEC 60825-1, c'est-à-dire sûre dans toutes les conditions d'utilisation normale. L'enceinte de mesure est entièrement fermée pendant un cycle et séparée de la zone de chargement par une porte de chargement motorisée. Une vitre filtrante laser permet à l'opérateur de suivre le cycle, tandis qu'une barrière immatérielle verticale sur le poste de chargement, des interverrouillages codés sur la porte avant et la porte de chargement, un arrêt d'urgence en façade et des variateurs Safe Torque Off / Safe Stop 1 — tous câblés sur un automate de sécurité industriel — coupent le laser et arrêtent les axes dès qu'un protecteur est ouvert. Aucune formation ni lunette de sécurité laser n'est requise en exploitation.
2. Chargement automatisé — l'opérateur ou un robot ne fait que déposer la pièce
L'opérateur — ou un robot / portique de chargement en amont — dépose le bloc sur la palette du poste de chargement ouvert. Un indexeur pneumatique soulève la palette de ses rails, un axe de chargement motorisé la transfère à travers la porte de chargement dans l'enceinte jusqu'à 600 mm/s, puis l'indexeur la repose sur des cônes de centrage afin que la pièce soit référencée mécaniquement pendant toute la mesure. En fin de cycle, la palette ressort au poste de chargement. Un capteur de présence pièce et un lecteur de code DataMatrix associent l'identifiant de la pièce à chaque cycle — traçabilité complète du résultat jusqu'au bloc physique.
3. Portique + axe de rotation — mesure dans le fût, à chaque profondeur et chaque angle
Dans l'enceinte, un portique cartésien 3 axes (625 × 1100 × 350 mm) positionne la sonde au-dessus de n'importe quel cylindre et la fait plonger dans le fût. Un axe de rotation sur le corps de sonde fait ensuite tourner l'optique à miroir 90° autour de l'axe du fût, de sorte que quatre positions angulaires ou plus peuvent être mesurées à chaque profondeur sans déplacer la pièce. Un cycle de production typique mesure 6 cylindres × 3 profondeurs × 4 angles = 72 points, et le logiciel en déduit deux indicateurs de géométrie du revêtement par cylindre et par profondeur — un décentrage et un coefficient de déformation — qui révèlent d'un coup d'œil une répartition excentrée ou elliptique du revêtement.
4. Un logiciel machine de classe production — web, par rôles, prêt pour le MES
La HKXL exécute un logiciel machine en interface web dédié, servi par le contrôleur embarqué et affiché sur l'écran opérateur — ou sur n'importe quel navigateur du réseau de l'usine. Les opérateurs lancent les recettes et lisent les grilles d'épaisseur en direct depuis un tableau de bord unique ; les experts définissent les pièces et les recettes ; les administrateurs gèrent les programmes G-code et les comptes utilisateurs. Chaque cycle est enregistré avec son code DataMatrix et exporté en trois fichiers CSV (détail, regroupé, synthèse) prêts pour l'intégration SPC et MES.
5. Un banc d'étalons intégré — une métrologie prouvée à chaque équipe
Trois échantillons de référence certifiés sont montés en permanence dans l'enceinte, à portée du portique. Une recette dédiée Sensor Check mesure chacun d'eux cinq fois sans nécessiter de pièce sur la palette, et compare le résultat aux valeurs certifiées. Lancée en début de chaque équipe, elle valide toute la chaîne de mesure — laser, fibre, sonde, électronique et calibration — et, suivie dans le temps, détecte toute dérive lente bien avant qu'elle ne devienne un problème de production.
6. Autocontrôles assistés par caméra — la machine se vérifie elle-même et vérifie la pièce
Une caméra montée sur le chariot de la sonde exécute deux routines automatiques. À chaque mise sous tension, un balayage d'auto-zéro localise le spot laser et rétablit la référence angulaire de l'axe de rotation. Avant un cycle, une routine de vérification pièce photographie une paire de fûts et compare leur entraxe et leur diamètre à la référence enregistrée — détectant une mauvaise pièce, une variante, un bloc mal orienté ou un désalignement caméra avant que la sonde n'entre dans un fût. Combinées au mode cycle à blanc, qui exécute toute la trajectoire laser inhibé, les nouvelles pièces et recettes sont mises au point sans aucun risque de collision.
03 — Applications
Où la station de contrôle HKXL est utilisée
La HKXL est la plus grande des stations de contrôle Enovasense. Elle est déployée dans les usines de groupes motopropulseurs automobiles et la production de composants lourds, partout où des pièces grandes, lourdes ou complexes exigent un contrôle d'épaisseur de revêtement fiable, non destructif et à 100 % au rythme de la production :
| Blocs moteur — revêtement de fût par projection | Épaisseur, centrage et déformation des revêtements à base fer projetés thermiquement (arc-fil, plasma) dans les fûts de blocs en aluminium, avant et après rodage — l'application de référence de la HKXL, en production dans plusieurs usines de constructeurs européens et nord-américains |
| Culasses & carters | Projection thermique, anodisation dure et revêtements anti-friction type PTFE dans les alésages, sur les faces et sur les sièges de soupape |
| Disques de frein & pièces tournantes | Revêtements durs (rechargement laser, carbure HVOF) sur les pistes de friction, mesurés sur un posage rotatif dans l'enceinte |
| Composants aéronautiques & énergie | Barrières thermiques, carbures HVOF et sous-couches d'accrochage sur grands carters, arbres et chemises |
| Batteries & électromobilité | Revêtements diélectriques et d'interface thermique sur boîtiers de batteries, plaques de refroidissement et carters de moteurs électriques |
| Industrie générale | Peinture, poudre, cataphorèse, galvanisation et dépôts électrolytiques sur grandes pièces de fonderie, châssis et pièces de structure |
04 — Technologie
Radiométrie photothermique laser — intégrée dans une cellule de production sûre et automatisée
La HKXL embarque le Point Sensor Enovasense dans une enceinte sûre et automatisée. Un faisceau laser modulé émis par le module traverse une fibre optique jusqu'à la sonde, est focalisé sur la surface du revêtement — directement, ou à 90° via une optique à miroir pour les parois de fût — et génère une onde thermique contrôlée dans le revêtement. Un détecteur infrarouge dans la sonde capte l'onde thermique de retour par le même chemin optique. Le contrôleur du capteur démodule le signal en un déphasage et une amplitude, et une calibration entraînée sur des échantillons de référence les convertit en une épaisseur en micromètres.
Pourquoi cette technologie — en résumé
La radiométrie photothermique est entièrement optique et thermique : aucun contact avec la pièce, aucun couplage électrique ou magnétique requis. Le capteur est donc indifférent aux propriétés magnétiques du substrat, à la rugosité de surface (dans une large plage — brut de projection ou rodé), à la géométrie de la pièce et à l'environnement de production. Il atteint l'intérieur d'un fût là où les jauges à contact et les sondes à courants de Foucault ne peuvent pas être positionnées de façon répétable. Dans la HKXL, le capteur bénéficie d'une enceinte contrôlée, d'une sonde positionnée par servomoteurs, d'un banc d'étalons embarqué et d'une IHM dédiée — rendant chaque mesure répétable et indépendante de l'opérateur.
05 — Description générale
La station HKXL en un coup d'œil
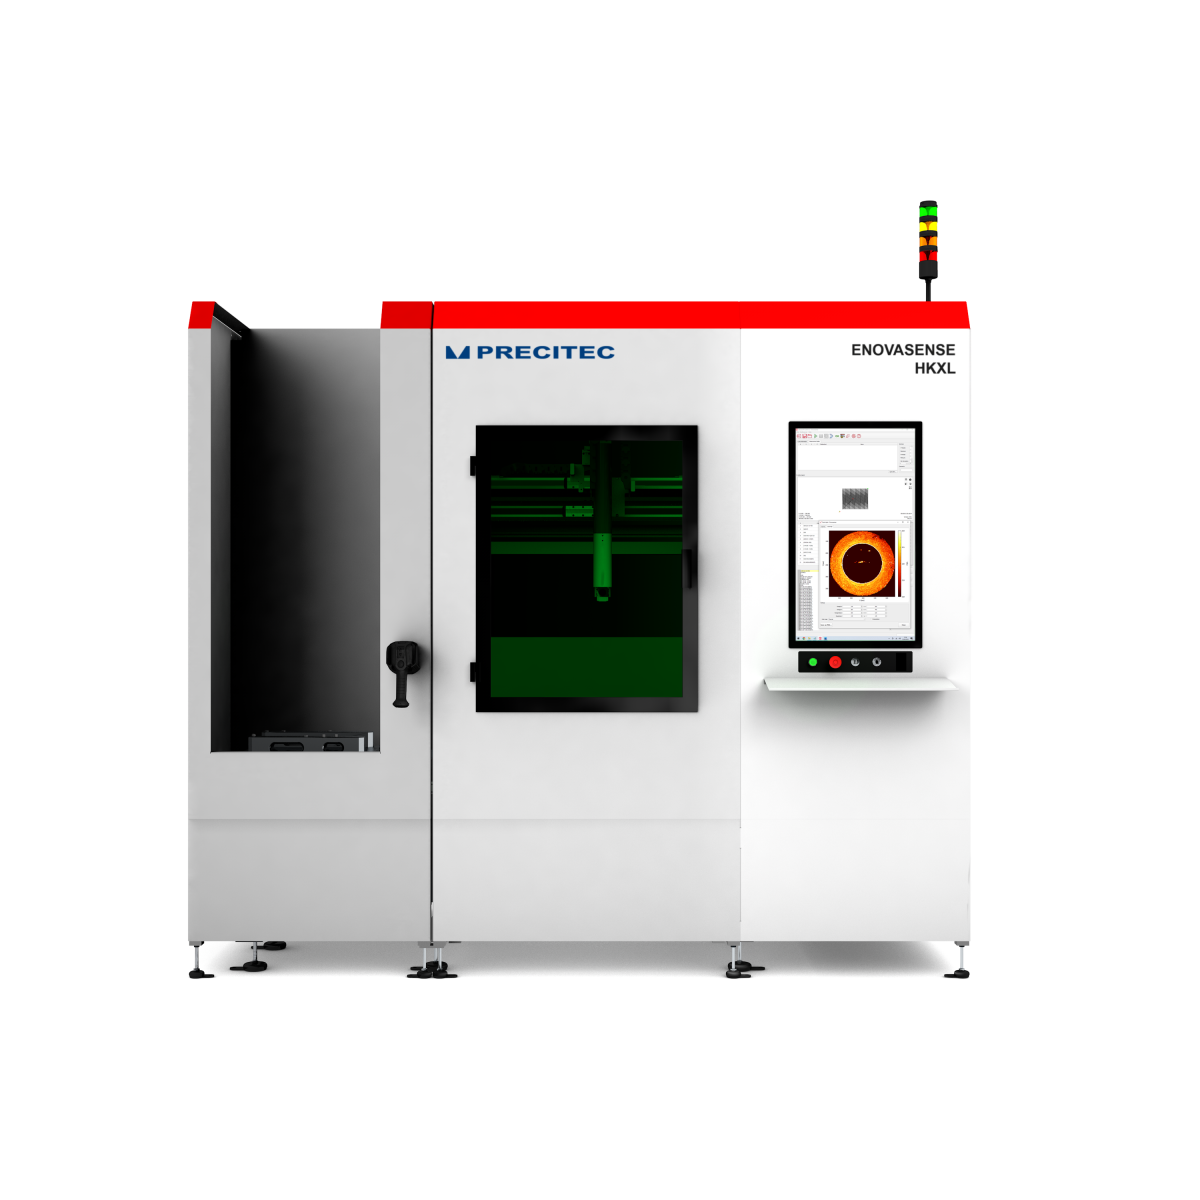
La HKXL s'articule autour de cinq blocs fonctionnels principaux : un poste de chargement ouvert protégé par une barrière immatérielle, un axe de chargement motorisé qui transfère la palette à travers une porte de chargement interne, une enceinte de mesure fermée abritant le portique 3 axes, l'axe de rotation, la sonde et le banc d'étalons, une armoire électrique avec l'automate de sécurité, les variateurs, l'électronique du capteur et le contrôleur machine, et un poste opérateur avec l'écran tactile et le boîtier de commande.
Figure 1 — Vue de face de la HKXL et principaux blocs fonctionnels
Poste de chargement — la seule zone que l'opérateur touche
Le poste de chargement est ouvert sur l'avant et sur le côté, et protégé par une barrière immatérielle verticale à sa frontière avec l'enceinte. La pièce repose sur une palette équipée d'un posage spécifique et de pions de centrage, de sorte qu'elle puisse être positionnée de façon répétable par n'importe quel opérateur. Un capteur de présence pièce et un lecteur de code DataMatrix identifient le bloc dès sa dépose. Des barres lumineuses indiquent quand le chargement et le déchargement sont autorisés. Le poste de chargement peut être alimenté manuellement ou par un robot / portique de chargement.
Axe de chargement et porte de chargement
Un axe de chargement motorisé, piloté par l'automate de sécurité, transfère la palette entre la position de chargement et la position de mesure dans l'enceinte (course ≈ 950 mm, jusqu'à 600 mm/s). Un indexeur pneumatique soulève la palette avant chaque transfert et la repose ensuite sur des cônes de centrage. La porte de chargement motorisée ne s'ouvre que pour laisser passer la palette et se referme avant l'activation du laser ; son interverrouillage fait partie de la chaîne de sécurité.
Enceinte de mesure — portique, axe de rotation et sonde
Dans l'enceinte, trois actionneurs linéaires électriques (X 625 mm, Y 1100 mm, Z 350 mm) positionnent la sonde en tout point de la zone de travail. Tout mouvement d'entrée ou de sortie d'un fût est un mouvement en Z sécurisé : Z remonte à une hauteur de sécurité, X et Y se déplacent, puis Z plonge. Le corps de sonde porte un axe de rotation (720°/s, positionné à 0,1° près) qui fait tourner l'optique à miroir 90° autour de l'axe du fût. Une caméra sur le même chariot assure l'auto-zéro de la rotation et la vérification pièce. Trois échantillons de référence certifiés sont montés sur une plaque à portée du portique. Une grande vitre filtrante laser sur l'enceinte permet à l'opérateur de suivre le cycle.
Armoire électrique
L'armoire électrique scellée abrite l'automate de sécurité industriel et ses E/S (chaîne de sécurité, indexeur, axe de chargement), les variateurs, le hub de communication Precitec ENOBOX, l'électronique du capteur Enovasense et le module laser, le contrôleur machine embarqué, les alimentations 24 V et les relais de sécurité, ainsi que l'unité de traitement d'air. Le sectionneur général et les voyants sous tension / en fonctionnement sont en face avant de l'armoire. L'ouverture de l'armoire est réservée au personnel formé.
Poste opérateur
Le poste opérateur porte un écran tactile, un lecteur de badge opérateur qui déverrouille la machine selon le niveau d'accès de l'utilisateur, un arrêt d'urgence à déverrouillage par rotation, un voyant machine sous tension, un voyant laser actif, un bouton de réarmement général et un tiroir clavier / souris avec port USB pour la maintenance. Un second arrêt d'urgence est situé sur l'armoire électrique. Le logiciel machine est une application web affichée sur cet écran — et accessible depuis n'importe quel navigateur du réseau de l'usine.
06 — Logiciel & flux de travail
Le logiciel machine HKXL — de la définition de la pièce à l'export SPC
Le logiciel décrit ci-dessous est l'application bore spray coating livrée avec la HKXL pour les blocs moteur. Pour d'autres pièces et revêtements, Enovasense fournit une suite logicielle applicative similaire — même architecture, recettes, résultats en direct et exports — adaptée à la géométrie et aux indicateurs qualité de votre application.
Le logiciel machine HKXL est l'interface unique de la station. Il pilote tous les axes, exécute les programmes de mesure, commande le capteur Enovasense, regroupe les mesures brutes dans la grille nominale de la recette, calcule les indicateurs dérivés, enregistre chaque cycle avec son code DataMatrix et l'exporte en CSV. L'accès est par rôles — Opérateur, Expert, Admin — afin que le tableau de bord de production reste simple tandis que les pages de configuration restent protégées. Le flux de travail typique sur une nouvelle pièce passe par quatre phases :
Figure 2 — Les quatre phases du flux de travail HKXL
Tableau de bord — la page de production
En fonctionnement normal, le tableau de bord est la seule page dont un opérateur a besoin. Il affiche le témoin de présence pièce, le code DataMatrix et une vignette de la pièce, les cartes de recettes (cycle de production, contrôle de référence, contrôle capteur…), les commandes Start / Pause / Reprise / Abandon, des boutons directs Charger / Décharger, et la carte des résultats en direct. Pour une recette de fût, la carte des résultats dessine un panneau par cylindre : une carte d'épaisseur avec les positions angulaires en colonnes et les profondeurs en lignes, et, en dessous, le décentrage et le coefficient de déformation calculés dès que les quatre angles cardinaux d'une profondeur sont mesurés.
Figure 3 — Motif de mesure dans le fût et carte d'épaisseur résultante (un cylindre)
Pièces, recettes et programmes — aucune coordonnée codée en dur
Une définition de pièce décrit une famille de pièces : sa référence Z (hauteur de la face supérieure), son diamètre de fût nominal et le centre X/Y de chaque cylindre dans l'ordre de numérotation. Une recette associe un programme de mesure à la grille qu'il mesure — quels cylindres, quelles profondeurs, quels angles — et indique si les indicateurs de géométrie sont calculés. Les programmes de mesure sont écrits dans un dialecte G-code compact propre à la machine, avec des instructions de haut niveau du type « aller au cylindre 3 de la pièce 0 à la profondeur 60 et à l'angle 90 » : toute la géométrie vient de la définition de pièce, si bien qu'une nouvelle variante ne demande qu'une nouvelle définition de pièce, jamais une modification de programme.
Sensor Check et Reference Check — la preuve métrologique à chaque équipe
La recette Sensor Check mesure cinq fois chacun des trois échantillons de référence certifiés dans l'enceinte, sans pièce sur la palette, et affiche moyenne, écart-type et étendue par rapport aux valeurs certifiées. La recette Reference Check balaie un cylindre de référence sur 23 positions angulaires et vérifie que le profil d'épaisseur autour du fût est continu — la validation finale après toute intervention sur l'axe de rotation. Les deux sont journalisées et exportables, de sorte que la dérive de la chaîne de mesure peut être suivie sur des semaines.
Historique, stockage et export des données
Chaque cycle est enregistré dans une base de données locale avec sa recette, son code DataMatrix, ses horodatages et chaque mesure individuelle (épaisseur, signaux bruts, X/Y/Z, cylindre, profondeur, angle). La page Historique filtre les cycles par date, ouvre n'importe quel cycle avec la même présentation que le tableau de bord, et exporte un cycle, une sélection ou tous les cycles en archives ZIP. Chaque cycle produit trois fichiers CSV : détail (une ligne par mesure), regroupé (une ligne par position nominale — ce que le tableau de bord affiche) et synthèse (décentrage et déformation par cylindre et profondeur — l'entrée SPC). Les données sont partagées en Ethernet avec les systèmes MES / SPC. Un rapport de diagnostic en un clic (journaux, dernier cycle, état machine) accélère le support à distance.
07 — Caractéristiques techniques
Fiche technique complète — station de contrôle HKXL
Paramètres de mesure clés
| Principe de mesure | Radiométrie photothermique laser — Point Sensor Enovasense |
| Plage d'épaisseur mesurable | 0,1 – 1000 µm |
| Exactitude | < 3 % de l'épaisseur mesurée |
| Durée de mesure (1 point) | 10 – 1000 ms |
| Cadence de mesure | 1 – 10 Hz |
| Cycle de production typique | 6 cylindres × 3 profondeurs × 4 angles = 72 points par bloc moteur, chargement / déchargement automatisés compris |
| Indicateurs dérivés | Décentrage et coefficient de déformation par cylindre et par profondeur |
| Longueurs d'onde laser disponibles | 445 nm, 980 nm, 1450 nm, 1550 nm |
| Puissance optique laser maximale | 150 W (selon la référence du module) |
| Classe laser globale de la machine | Classe 1 (IEC 60825-1) |
Répétabilité typique
| Plage d'épaisseur |
Répétabilité RMS (1 point) |
Traitement ou procédé de revêtement |
|---|---|---|
| 0,01 – 0,1 µm | ±0,01 µm | PVD, CVD, PACVD, dépôt électrolytique |
| 0,1 – 1 µm | ±0,05 µm | PVD, CVD, PACVD, dépôt électrolytique, sérigraphie |
| 1 – 5 µm | ±0,1 µm | PVD, CVD, PACVD, dépôt électrolytique, anodisation, projection, sérigraphie |
| 5 – 50 µm | ±0,5 µm | Anodisation, dépôt électrolytique, galvanisation, projection, sérigraphie |
| 50 – 300 µm | ±1 µm | Projection thermique (revêtement de fût), cold spray, galvanisation, projection |
| 300 – 1000 µm | ±3 µm | Projection thermique, cold spray |
Caractéristiques mécaniques & de chargement
| Dimensions de la station (L × l × H) | 2,2 m × 2,6 m × 1,25 m |
| Encombrement global (avec armoire & module pneumatique) | 2,5 m × 2,6 m × 1,5 m — plus 1 m libre devant (opérateur / manutention des pièces) et 1 m derrière (accès maintenance) |
| Masse de la station | ≈ 1300 kg |
| Zone de chargement (L × l × H) | 0,65 m × 0,60 m × 0,60 m |
| Taille de pièce maximale (L × l × H) | 0,44 m × 0,40 m × 0,40 m (bloc moteur en ligne typique) |
| Masse de pièce maximale | 65 kg (70 kg posage compris) |
| Automatisation des axes | Portique cartésien 3 axes + axe de rotation sur la sonde + 1 axe de chargement motorisé + porte de chargement motorisée + indexeur pneumatique |
| Course du portique (X × Y × Z) | 0,625 m × 1,10 m × 0,35 m |
| Vitesse du portique (X / Y / Z) | 400 / 220 / 500 mm/s |
| Axe de rotation | Servomoteur, 720 °/s, positionné à 0,1° près, mise à zéro automatique assistée par caméra |
| Axe de chargement | Servomoteur piloté par l'automate, course ≈ 0,95 m, 600 mm/s |
| Posage des pièces | Palette avec posage spécifique et pions de centrage, soulevée par indexeur pneumatique sur cônes de centrage |
| Identification des pièces | Capteur de présence pièce + lecteur de code DataMatrix |
| Banc d'étalons | 3 échantillons de référence certifiés montés dans l'enceinte |
| IHM de commande | Écran tactile / moniteur au poste opérateur + accès web depuis le réseau de l'usine |
| Niveau de pression acoustique (LpAd) | < 70 dB(A) |
Caractéristiques électriques, pneumatiques & environnementales
| Tension d'alimentation | 3 AC 400 V – réseau TN – 50 Hz, connecteur industriel 3P + N + PE 32 A (point de consignation unique) |
| Puissance consommée | 1,5 kW |
| Air comprimé | > 5 bar, > 750 L/min, propre et sec — tube Ø 6 mm |
| Architecture de commande | Automate de sécurité industriel, variateurs, actionneurs linéaires électriques de portique, contrôleur machine embarqué |
| Interface de données | Ethernet — export CSV / ZIP, Modbus TCP — compatible MES / SPC |
| Température de fonctionnement | −5 à +40 °C |
| Humidité (fonctionnement) | 30 à 75 % |
| Humidité (stockage) | 10 à 90 % |
Dispositifs de sécurité
| Classification laser globale | Classe 1 (IEC 60825-1 — sûre dans toutes les conditions d'utilisation normale) |
| Protection de la zone de chargement | Barrière immatérielle verticale à la frontière avec l'enceinte de mesure |
| Interverrouillages de portes | Interverrouillages codés sur la porte avant de l'enceinte et sur la porte de chargement interne |
| Sécurité des variateurs | Safe Torque Off (STO) et Safe Stop 1 (SS1) sur les variateurs |
| Arrêt d'urgence | Deux arrêts d'urgence — un au poste opérateur, un sur l'armoire électrique — liés à l'interverrouillage laser & axes |
| Logique de sécurité | Automate de sécurité et relais de sécurité ; chaîne de sécurité surveillée en continu par le logiciel — toute alarme interrompt le programme en cours |
| Vitre de sécurité laser | Vitre filtrante laser normalisée (EN 207) sur l'enceinte |
| Signalisation d'état | Colonne lumineuse (vert : opérationnelle / orange : alerte / rouge : défaut), voyants machine sous tension et laser actif, barres LED de zone de chargement (vert : chargement autorisé / rouge : cycle en cours) |
| Conformité | CE, Directive Machines 2006/42/CE, CEM 2014/30/UE, Rayonnements optiques artificiels 2006/25/CE, RoHS 2011/65/UE, REACH |
Toutes les valeurs sont typiques. Les performances réelles dépendent de la combinaison retenue (puissance du module, optique, famille de revêtement) et de l'application visée. La performance effectivement obtenue sur un revêtement donné est établie lors de la réception et consignée dans le dossier de réception livré avec la station. Contactez Enovasense pour un diagnostic de performance sur vos propres échantillons.
08 — Configuration de la station
Modules laser disponibles pour la HKXL
Une station de contrôle HKXL est toujours livrée avec un Point Sensor Enovasense intégré, configuré avec l'un des modules laser listés ci-dessous. Le choix de la longueur d'onde et de la puissance dépend du matériau du revêtement et de la plage d'épaisseur à mesurer ; le module 980 nm / 10 W est le choix standard pour les revêtements de fût projetés thermiquement. Le changement de source laser dans une HKXL déployée est réservé au personnel Precitec Optronik / Enovasense, car il peut nécessiter le remplacement de la vitre de sécurité laser.
| Référence | Longueur d'onde | Puissance max | Usage typique |
|---|---|---|---|
| C3-W445P3-T033 | 445 nm | 3 W | Applications absorbant dans le bleu — revêtements métalliques spécifiques |
| C3-W980P10-T033 | 980 nm | 10 W | Revêtements industriels les plus courants — revêtements de fût projetés thermiquement, métalliques, céramiques — configuration HKXL standard |
| C3-W1450P1-T033 | 1450 nm | 1 W | Applications absorbant dans le SWIR — polymères, adhésifs |
| C3-W1550P3-T033 | 1550 nm | 3 W | SWIR à sécurité oculaire renforcée — couches minces de polymère et de peinture |
La puissance maximale d'une source laser peut varier jusqu'à 30 % en dessous de la valeur nominale. La HKXL est également compatible avec la variante T060 de chaque module (C3-WxxxPx-T060) utilisée avec la sonde T060. Des modules de plus forte puissance du catalogue Enovasense peuvent être disponibles sur demande, sous réserve de compatibilité avec la vitre de sécurité laser de la HKXL.
Distance de mesure et taille de spot typiques — tableau de sélection
La distance de mesure et la taille du spot sur la pièce sont fixées par l'optique montée sur la sonde. Pour la mesure dans les fûts, la HKXL est équipée d'une optique miroir + lentille 90° qui dirige le faisceau sur la paroi du fût ; l'axe de rotation le balaie ensuite sur la circonférence. Pour la mesure sur faces, des lentilles simples (mesure verticale) peuvent être montées. L'axe de rotation et la plongée Z automatisée rendent toute la gamme d'optiques Enovasense utilisable.
| Taille de spot (mm) | Distance de mesure (mm) | Tolérance (peinture/polymère) | Tolérance (métal/céramique) |
|---|---|---|---|
| 0,3 | 10 | ±0,5 mm | ±0,2 mm |
| 0,7 | 20 | ±2 mm | ±0,5 mm |
| 1,0 | 39 | ±4 mm | ±1 mm |
| 2,5 | 20 | ±2 mm | ±0,5 mm |
| 3,3 | 40 | ±4 mm | ±1 mm |
Pour plus de détails sur les configurations du Point Sensor embarqué, consultez les pages Point Sensor.
09 — Options et accessoires
Étendre la HKXL à votre ligne de production
Un certain nombre d'options et d'accessoires complémentaires permettent d'adapter la HKXL à une famille de pièces et à un environnement d'usine spécifiques :
| Référence | Option / accessoire | Description |
|---|---|---|
| sur demande | Posage palette spécifique pièce | Posage avec pions de centrage conçu pour une famille de blocs moteur ou de pièces donnée ; plusieurs posages peuvent être permutés sur la même palette pour couvrir la diversité d'une usine |
| sur demande | Lecteur DataMatrix / code-barres | Lecteur de code au poste de chargement — associe l'identifiant de la pièce à chaque cycle et à chaque export CSV pour une traçabilité complète |
| sur demande | Caméra de vérification pièce | Caméra sur le chariot de la sonde qui contrôle l'entraxe et le diamètre des fûts par rapport à une référence enregistrée avant chaque cycle, et assure la mise à zéro automatique de l'axe de rotation |
| sur demande | Lecteur de badge / jeton opérateur | Lecteur de badge matériel remplaçant la connexion par mot de passe — chaque badge porte un identifiant, un niveau d'accès et un nom |
| sur demande | Plateau rotatif échantillon | Plateau rotatif automatisé intégré sur la palette — pour mesurer des pièces cylindriques ou en forme de disque (disques de frein, chemises) autour de leur axe |
| sur demande | Interface de chargement robot / en ligne | Dialogue automate et interface mécanique pour le chargement par un robot ou un portique amont ; voir la HKXL-IL pour une intégration convoyeur complète |
| sur demande | Connectivité MES / SPC | Export réseau vers un dossier partagé ou échange direct Modbus TCP / OPC UA avec le MES de l'usine ; formats CSV personnalisés |
| 5104786 | Jeu d'étalons ISO 17025 | Jeu d'échantillons de calibration certifiés pour la traçabilité de la calibration, en complément du banc d'étalons embarqué |
| sur demande | Contrat de maintenance annuel | Vérification et maintenance préventive annuelles sur site : chemin optique, connecteurs fibre, mécanique des axes, banc d'étalons, calibrations |
| sur demande | Pack livraison, installation et formation | Livraison sur site, positionnement et mise à niveau, raccordements électrique et pneumatique, référencement des axes, chargement des pièces / recettes / calibrations, cycle de réception et formation opérateurs / maintenance |
10 — Positionnement dans la gamme Enovasense
La HKXL au sein de la famille des stations de contrôle Enovasense
La HKXL est la station de contrôle grand format de production de la gamme Enovasense. C'est le bon choix lorsque les pièces à mesurer sont grandes ou lourdes, lorsque la mesure doit se faire dans des fûts ou sur des géométries 3D complexes, et lorsqu'un contrôle à 100 % au rythme de la production avec traçabilité complète est exigé. Pour des pièces plus petites sur un banc de laboratoire ou de contrôle qualité, ou pour une intégration convoyeur complète, Enovasense propose également :
| Référence | Nom | Automatisation | Usage typique |
|---|---|---|---|
| 5108103 | HKM | Cartésien 3 axes | Bancs labo / R&D / contrôle qualité pour petites pièces planes ou simples |
| 5104906 | HKL2 | Cartésien 3 axes | Bancs labo / R&D / contrôle qualité pour pièces planes ou simples de taille moyenne |
| 5105512 | HKXL | 3 axes + rotation + 1 axe de chargement | Contrôle 100 % en bord de ligne, grandes pièces telles que les blocs moteur — ce produit |
| 5105513 | HKXL-IL | 3 axes + rotation + chargement en ligne | Intégration complète en ligne avec convoyeurs amont et aval |
Vous ne savez pas quelle station convient à votre application ? Contactez Enovasense avec la description de votre revêtement et de votre substrat, la géométrie de vos pièces, votre plage d'épaisseur et votre cadence de production — nous vous proposerons la combinaison optimale de station, module laser, sonde et optique, et organiserons un diagnostic de performance gratuit sur vos propres échantillons.


 English
 Deutsch
 Español
 Italiano
 日本語
 한국어
 Polski
 中文