应用程序 / 电工钢绝缘涂层厚度在线测量
01 — 引言
绝缘涂层:决定电机和变压器效率的几微米
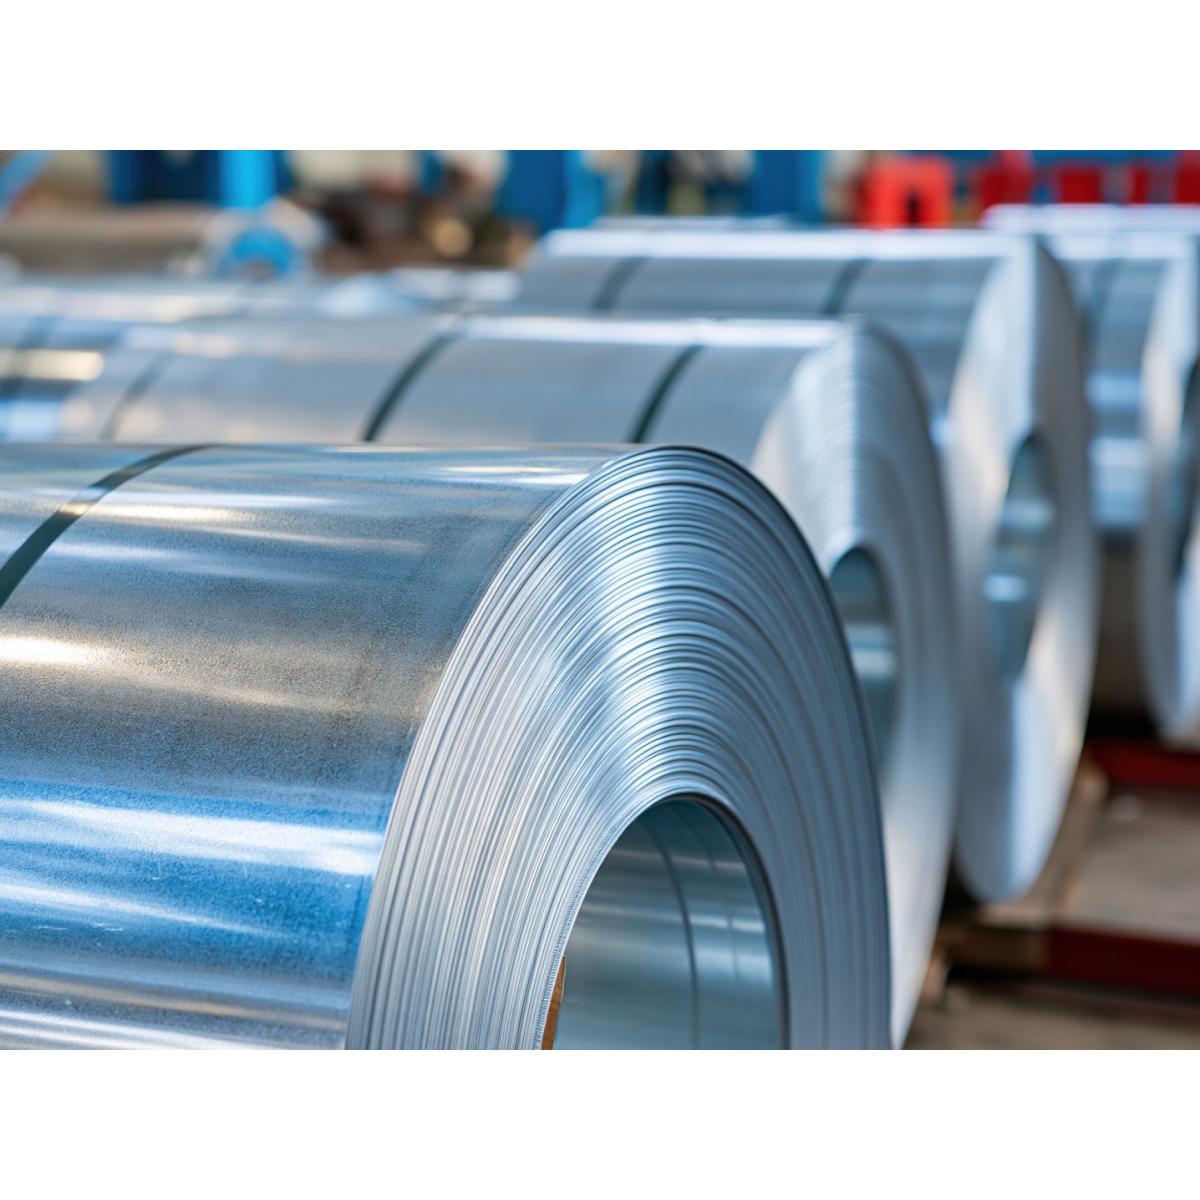
电工钢是每一台变压器、电动机和发电机的磁芯。为限制涡流损耗,铁芯由薄叠片——厚度通常为 0.20 至 0.65 mm——叠压或卷绕而成。每一片叠片都必须与相邻叠片电绝缘。这就是绝缘涂层的作用:在钢铁生产流程末端涂覆在带钢两面的一层薄膜。
电工钢分为两大类,各自具有不同的涂层结构:
取向硅钢(GO) 无取向硅钢(NO / NGO) 自粘结涂层
用于变压器的取向硅钢,在高温退火过程中由 MgO 隔离剂生成一层镁橄榄石底层,其上再覆盖磷酸盐基张力涂层。用于电机和发电机(包括电动汽车驱动电机)的无取向硅钢,则只涂覆单层绝缘漆。根据应用不同,这些涂层可为无机、有机或半有机涂层(例如 ASTM A976 中的 C3、C5 和 C6 类),并且越来越多地采用无铬配方。越来越多的无取向带钢还会涂覆自粘结涂层,以取代叠片铁芯中的焊接或扣片。
在所有情况下,涂层均以液态形式通过辊涂机涂覆,然后在连续炉中烘干和固化,再进行卷取。
涂层类别及典型产品
绝缘涂层按 ASTM A976 分类(C-0 至 C-6 类),IEC 60404-1-1 中有对应的 EC 编号。下表列出涂层产线上最常用的类别,并给出已由 Enovasense 传感器测量或拟测量的商用产品示例。
| 类别(ASTM A976 / IEC) | 性质 | 典型用途 |
|---|---|---|
| C-2 | 由 MgO 退火隔离剂生成的玻璃状镁橄榄石膜 | 取向硅钢,位于张力涂层之下 |
| C-3 | 有机漆,包括自粘结涂层 | 电机和发电机、粘结叠片铁芯 |
| C-4 | 通过表面化学处理形成的无机涂层(如磷化) | 取向硅钢张力涂层、退火叠片 |
| C-5 / EC-5 | 含无机填料的无机或半有机涂层,高电阻 | 需要去应力退火或焊接的叠片 |
| C-6 / EC-6 | 含无机填料的有机涂层 | 大功率旋转电机,高绝缘等级 |
该领域商用涂层示例(非完整列表):
- Rembrandtin / Kansai Helios — REMISOL® 电工钢涂层,如 REMISOL EB 5308、EB 5320(无铬,取向硅钢)、EB 5340、EB 5350S 和 EB 5002M。
- Axalta — Voltatex® 电工钢涂层和自粘结涂层,如 Voltatex 1175W、1230 和 1250V。
- ELANTAS (ALTANA) 铁芯片绝缘漆。
- Kluthe 电工钢绝缘涂层。
- 用于取向硅钢的磷酸盐基张力涂层,如 CARLITE® 类涂层,以及钢厂自有配方。
所有商标均归其各自所有者所有。提及这些商标仅用于说明涂层类型,不意味着任何背书或合作关系。
图 1 — 退火涂层线工序
02 — 质量要求
为什么必须在带钢两面、全幅范围内控制涂层厚度
绝缘涂层的工艺窗口很窄。典型干膜厚度为每面零点几微米至约 10 µm,规格常以 g/m² 表示的涂层重量给出。偏离该窗口的任何一侧都会直接影响最终的电机设备。
过薄:绝缘失效
局部过薄的涂层无法再保证层间电阻。叠片之间的电接触会在铁芯中形成短路路径,增加涡流损耗和局部发热。对于自粘结涂层,涂层不足还会削弱铁芯的粘结强度。
过厚:叠装系数降低及加工问题
每多一微米的涂层,都是铁芯内的非磁性材料。涂层过厚会降低叠装系数——即钢在铁芯体积中所占的比例——从而降低电机或变压器的效率。它还可能降低冲片性、焊接性和附着力,并增加涂料消耗。
辊涂机漂移与无铬配方切换
辊磨损、粘度变化、辊缝或速度波动以及边部效应,都会改变钢卷宽度方向和长度方向上的涂覆厚度。与此同时,行业普遍转向无铬配方,迫使生产商重新验证涂层重量。只有在带钢全宽、双面进行密集测量,才能在钢卷发货前发现这些偏差。
|
0.5 – 9 µm
Enovasense 传感器测量的绝缘涂层典型厚度范围
|
R² = 0.96
与接触式参考测厚仪的相关性
|
|
σ = 0.09 µm
5.4 µm 涂层上的重复性(同一点 10 次测量)
|
1 s
单点测量时间,非接触
|
03 — 测量难点
为什么传统方法无法掌握涂层产线的实际状况
绝缘涂层薄、密度低、常为透明,并涂覆在高速运行的铁磁性基材上。大多数钢铁生产商仍依赖对卷端取样进行的实验室方法。
重量法(剥离称重):准确,但具破坏性且耗时
涂层重量通过在化学剥离涂层前后对样品称重来确定。该方法是常用的参考方法,但具有破坏性、耗时,且每个样品只给出一个数值——通常取自钢卷头部或尾部。钢卷中部发生的漂移无法被发现。
绝缘电阻试验:功能性检查,而非厚度测量
表面绝缘电阻试验(如 Franklin 试验)可验证涂层是否绝缘,但无法给出其厚度。这类试验在离线进行,也无法告诉操作人员如何调整辊涂机。
接触式与在线测厚仪:受限于涂层本身
手持式磁感应或涡流探头可以给出厚度,但需要接触,且只能对切取的样品进行抽检。基于 X 射线吸收或荧光的在线测厚仪则有其他局限:前者受涂层密度低和成分多变的影响,后者需要涂层中含有荧光或颜料成分——这就排除了许多无机涂层和透明涂层。
非接触式厚度分布测绘的优势
- 每一卷都经过测量,而不仅是其头部或尾部样品。
- 两面均受控,因此可立即识别某一台辊涂机的偏差。
- 有机、无机和半有机涂层采用同一原理测量,无论是透明还是含颜料涂层。
- 可实现辊涂机的闭环修正,减少涂料消耗和不合格品。
04 — 技术对比
为什么激光光热辐射测量法适用于绝缘涂层
Enovasense 的专利激光光热辐射测量法通过涂层的热物性对其进行测量。调制激光束在表面产生热波;红外探测器接收扩散返回的热量;涂层厚度由热响应的相位得出。由于绝缘涂层与钢的热物性差异很大,即使对亚微米级涂层也能获得较强的对比度。该方法完全非接触、无损,且不受涂层颜色或透明度的影响。
| 对比项 | Enovasense 激光光热法 | 接触式磁感应探头 | 重量法(剥离称重) |
|---|---|---|---|
| 非接触测量 | 是 | 否 — 需探头接触 | 否 — 样品需切取并剥离涂层 |
| 无损 | 是 | 是 — 在切取样品上 | 否 |
| 有机、无机和半有机涂层 | 是 — 每种涂层一次标定 | 是 | 是 — 每种涂层需专用剥离化学品 |
| 厚度分布测绘 | 是 — 沿带钢宽度密集扫描 | 有限 — 逐点测量 | 否 — 每个样品一个平均值 |
| 产线自动化 | 可行 — 远程光学测量头 | 否 | 否 |
| 出结果时间 | 每点 ≈ 1 s | 数分钟 — 取样和搬运 | 数十分钟或更长 |
| 闭环工艺反馈 | 是 — 数据发送至 L2 / MES | 有限 | 否 |
05 — 计量性能
案例研究:某钢铁联合企业的绝缘涂层
一家钢铁联合企业从其电工钢产线提供了涂层带钢样品,涵盖 C3、C5 和 C6 类,并包含多种涂层重量。样品在实验室检测站中使用 Enovasense 传感器以非接触方式测量,配置如下:
| 激光波长 / 最大功率 | 980 nm / 10 W |
| 测量头 | T033 |
| 工作距离 / 光斑直径 | 33 mm / 2.3 mm |
| 单点测量时间 | 1 s |
以下数据对应本研究所用的测量配置。具体应用的实际性能取决于所选光学系统、涂层配方及其厚度范围。
准确度:与接触式参考测厚仪的相关性
将 Enovasense 的结果与在同一批样品上用接触式磁感应 / 涡流测厚仪获得的厚度值进行比较。在参考测量覆盖的 2–8 µm 范围内,两种方法呈现 R² = 0.96 的线性相关,三类涂层共用一条回归直线。
图 2 — Enovasense 厚度与接触式参考测厚仪对比
每个点为一个测量区域的平均厚度,按涂层类别着色。虚线:所有类别的线性回归。
重复性
在一个 C5 样品的同一点上连续测量十次。平均厚度为 5.41 µm,标准差为 0.09 µm,即相对标准差为 1.7%——远低于涂层重量规格的常见公差。
图 3 — 重复性:同一点连续 10 次测量
虚线:平均值。阴影带:± 1 倍标准差。
对工作距离的容差
带钢平直度、抖动和通板线变化都会改变传感器与表面之间的距离。在标称值附近改变该距离对样品进行测量:在 ±5 mm 范围内,测量偏差可忽略不计,这也是该光学配置推荐的工作容差。
06 — 工业集成
从实验室测绘到在线检测
Enovasense 在每个阶段为钢铁生产商和卷材加工商提供支持,从新配方的验证到生产线的连续检测。
线旁实验室检测
将卷端样品放入 Enovasense 检测站,即可自动测绘两面的涂层厚度分布。测量结果可在数分钟而非数小时内替代或补充重量法检测,是验证无铬配方或新涂层重量最快捷的方式。
在线测量
在产线上,Enovasense 测量头安装在固化炉之后,位于带钢的一面或两面,可固定安装或安装在横向扫描架上。出光窗口处吹气以保护光学元件。数厘米的工作距离使测量头远离带钢,±5 mm 的距离容差可吸收通板线变化。测量结果通过以太网(TCP/IP)实时发送至产线自动化系统、L2 或 MES 系统,用于钢卷记录和辊涂机反馈控制。
视频 — Enovasense 在彩涂线上的在线测量
由 YouTube 托管,YouTube 会在您的设备上放置 Cookie。
在运行中的带钢上进行连续、非接触的涂层厚度测量。此安装位于一条彩涂线(coil coating)上;相同的测量原理和集成方式同样适用于电工钢的退火涂层线。
实施步骤
 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 Polski