Anwendungen / inline-schichtdickenmessung von carbon-primer auf stromableiterfolien für batterien
01 — Einführung
Carbon-Primer: ein Mikrometer zwischen Folie und Elektrode
In einer Lithium-Ionen-Zelle wird das aktive Kathodenmaterial auf eine dünne Stromableiterfolie aus Aluminium aufgetragen. Immer mehr Folienhersteller und Zellproduzenten bringen zwischen beiden einen leitfähigen Carbon-Primer auf: eine Schicht aus Leitruß oder Graphit in einem Polymerbinder, typischerweise 0,5 bis 2 µm dick pro Seite, die im Rolle-zu-Rolle-Verfahren auf beide Seiten der Folie aufgetragen wird.
Der Primer erfüllt drei Aufgaben zugleich. Er verankert die Elektrodenbeschichtung auf der glatten Aluminiumoberfläche, senkt den Übergangswiderstand zwischen Aktivschicht und Ableiter und schützt das Aluminium vor Korrosion durch den Elektrolyten. Bei LFP-Kathoden und Hochleistungszellen ist er heute Standard, und mit den Natrium-Ionen-Batterien gewinnt er weiter an Bedeutung, da dort Aluminiumfolie sowohl auf der Kathoden- als auch auf der Anodenseite eingesetzt wird.
Li-Ionen-Kathoden (LFP, NMC) Natrium-Ionen-Kathoden und -Anoden Hochleistungszellen Superkondensator-Elektroden
Da der Primer vor der Elektrode aufgetragen wird, liegt ein Fehler in dieser Schicht unter dem Aktivmaterial verborgen und zeigt sich erst später – als mangelhafte Haftung, erhöhter Innenwiderstand oder beschleunigte Alterung der Zelle.
Abbildung 1 — Geprimerte Stromableiterfolie im Querschnitt (nicht maßstäblich)
Der Primer wird auf beide Seiten der Aluminiumfolie aufgetragen. Jede Seite wird von ihrer eigenen Seite aus berührungslos gemessen.
02 — Qualitätsanforderungen
Warum die Primerdicke auf jeder Seite und über die gesamte Bahnbreite geprüft werden muss
Das Prozessfenster des Primers ist eng, und jede Abweichung nach oben oder unten kostet Geld.
Zu dünn: Probleme mit Haftung und Widerstand
Ein örtlich zu dünner oder fehlender Primer lässt blankes Aluminium in Kontakt mit der Aktivschicht. Die Haftung sinkt, die Elektrode kann sich beim Kalandrieren oder Längsschneiden ablösen, und der Grenzflächenwiderstand steigt. In der Zelle führt dies zu geringerer Leistung und schnellerer Alterung.
Zu dick: verlorene Energiedichte und Materialverschwendung
Jedes zusätzliche Zehntel Mikrometer Primer ist inaktives Volumen in der Zelle, multipliziert mit der Folienlänge, die in jeder Zelle gewickelt wird. Eine zu dicke Beschichtung verbraucht zudem ohne Nutzen Kohlenstoffdispersion und kann die Trocknung der nachfolgenden Schicht beeinträchtigen.
Unterschiede zwischen den Seiten und am Rand
Die beiden Seiten werden von verschiedenen Auftragsköpfen beschichtet, manchmal in getrennten Durchläufen, und sind selten identisch. Zu den unbeschichteten Rändern hin dünnt der Nassfilm aus, bevor er endet. Ein einziger Mittelwert pro Seite – oder schlimmer noch pro Folie – verdeckt beide Effekte. Erst eine dichte Kartierung jeder Seite zeigt, wo der Prozess tatsächlich steht.
|
0,5 – 1,5 µm
Primerdicke pro Seite, die von der Kalibrierung in dieser Studie abgedeckt wird
|
≤ 0,02 µm
Abweichung von der Referenz an Blindproben, die nicht zur Kalibrierung verwendet wurden
|
|
bis zu 13 %
Unterschied zwischen den beiden Seiten derselben Folie, im Referenzwert pro Seite nicht sichtbar
|
bis zu −40 %
Primerverlust ganz am Rand der Beschichtungsbreite, sichtbar gemacht durch die Kartierungen über die volle Breite
|
03 — Messtechnische Herausforderungen
Warum eine ein Mikrometer dünne schwarze Schicht herkömmlichen Messgeräten entgeht
Ein Carbon-Primer vereint alles, was die Schichtdickenmessung erschwert: Er ist sehr dünn, leicht und schwarz und liegt auf einer Folie, die selbst nur wenige zehn Mikrometer dick ist und sich schnell bewegt.
Flächengewichtsmessgeräte: Die Folie überdeckt den Primer
Beta- und Röntgen-Transmissionsmessgeräte messen die gesamte flächenbezogene Masse. Ein Mikrometer Carbon-Primer wiegt etwa 1 g/m², die darunterliegende Aluminiumfolie rund 40 g/m². Schon die normale Dickentoleranz der Folie ist größer als das Primersignal, sodass das Messgerät eine Schwankung der Folie nicht von einer Schwankung des Primers unterscheiden kann – und die beiden Seiten nicht trennen kann.
Geometrische Messgeräte: eine Änderung im Submikrometerbereich auf einer flexiblen Bahn
Lasertriangulation, konfokale oder kapazitive Sensoren messen die Gesamtdicke oder die Lage der Oberfläche. Einige hundert Nanometer Primer auf einer dünnen, flatternden Folie zu erfassen, übersteigt ihre in der Produktion praktisch erreichbare Auflösung, und auch sie setzen eine exakt bekannte Foliendicke voraus.
Laborverfahren: zerstörend und verspätet
Abkratz- und Wiegeverfahren oder Querschliff-Mikroskopie liefern eine Referenz, jedoch nur an wenigen geschnittenen Proben und Stunden nach der Beschichtung. Messungen der optischen Dichte oder der Farbe gehen auf einer schwarzen Schicht in die Sättigung und liefern keine Dicke.
Argumente für eine photothermische Schichtdickenkartierung
- Gemessen wird der Primer selbst, nicht das Gesamtgewicht oder die Gesamtdicke der Folie.
- Jede Seite wird getrennt gemessen, sodass eine Drift an einem Auftragskopf sofort erkannt wird.
- Kartierungen über die volle Breite zeigen Randausdünnung und Quergradienten, nicht nur einen Mittelwert.
- Kein Kontakt mit einer empfindlichen Folie und einer frischen Beschichtung.
04 — Technologievergleich
Warum die laserphotothermische Radiometrie für Carbon-Primer geeignet ist
Die patentierte laserphotothermische Radiometrie von Enovasense misst die Beschichtung über ihre thermischen Eigenschaften. Ein modulierter Laserstrahl erwärmt die Oberfläche sehr geringfügig; ein Infrarotdetektor erfasst die zurückkommende Wärme; die Schichtdicke wird aus der Phase dieser thermischen Antwort ermittelt. Ein Carbon-Primer absorbiert den Laser nahezu vollständig und leitet Wärme weit schlechter als Aluminium, was selbst unter einem Mikrometer einen starken thermischen Kontrast ergibt. Die gut wärmeleitende Folie darunter wirkt als Wärmesenke, sodass die Messung auf den Primer anspricht und nicht auf die Foliendicke.
| Kriterium | Laserphotothermie von Enovasense | Beta-/Röntgen-Flächengewichtsmessgerät | Abkratzen und Wiegen |
|---|---|---|---|
| Misst nur den Primer | Ja | Nein — Gesamtmasse von Folie und Beschichtungen | Ja |
| Trennt Seite A und Seite B | Ja — ein Messkopf pro Seite | Nein — Transmission durch beide Seiten | Möglich — mit einer Probe pro Seite |
| Empfindlichkeit gegenüber Schwankungen der Foliendicke | Gering | Hoch — größer als das Primersignal | Keine |
| Berührungslos, zerstörungsfrei | Ja | Ja | Nein — Probe wird geschnitten und entschichtet |
| Inline, Abdeckung der vollen Breite | Ja — feste Messköpfe oder traversierender Scanner | Ja — Traversierrahmen | Nein — wenige Punkte pro Rolle |
| Strahlenquelle | Keine — Laser und Infrarotdetektor | Ja — radioaktive Quelle oder Röntgenquelle | Keine |
05 — Messtechnische Leistung
Fallstudie: Carbon-Primer eines Herstellers von Stromableiterfolien
Ein Hersteller beschichteter Stromableiterfolien stellte geprimerte Aluminiumfolie in drei Primerstufen zur Verfügung, mit zwei Proben pro Stufe. Jede Probe wurde über die volle Beschichtungsbreite der Produktionslinie geschnitten, sodass die Kartierungen die Bahn von einem Rand zum anderen abdecken. Auf beide Seiten der Folie wurde derselbe Primer aufgetragen, und der Hersteller lieferte für jede Stufe einen Referenzwert, angegeben als mittlere Dicke pro Seite. Jede Seite jeder Probe wurde mit einem Enovasense-Sensor in einer Labor-Prüfstation berührungslos in folgender Konfiguration kartiert:
| Sensor / Messkopf | Point Sensor, Messkopf T033 |
| Arbeitsabstand / Spotdurchmesser | 40 mm / 3,3 mm |
| Kartierung | X-Y-Abtastung in einer HKL-Prüfstation, 33 × 11 Punkte pro Seite, Raster 20 mm — 640 mm quer zur Bahn, 200 mm in Bahnlaufrichtung |
| Proben | 3 Primerstufen × 2 Proben über die volle Breite × 2 Seiten |
Die nachfolgend angegebenen Werte beziehen sich auf die in dieser Studie verwendete Messkonfiguration. Die tatsächliche Leistung in einer konkreten Anwendung hängt vom gewählten optischen System, von der Primerformulierung und von ihrem Dickenbereich ab.
Richtigkeit: Kalibrierung und Blindvalidierung
An je einer Probe pro Stufe wurde eine lineare Kalibrierung erstellt, wobei der Mittelwert beider Seiten dem Referenzwert des Herstellers gegenübergestellt wurde. Die Anpassung erreicht R² > 0,99 über den Bereich von 0,5–1,5 µm. Die zweite Probe der niedrigsten und der höchsten Stufe wurde anschließend blind und ohne jede Nachjustierung gemessen: Das Ergebnis von Enovasense stimmt innerhalb von 0,02 µm mit der Referenz überein. Die Kalibrierung kann daher direkt auf neue Produktionsproben desselben Primers angewendet werden.
Abbildung 2 — Enovasense-Schichtdicke vs. Referenz des Herstellers
Jeder Punkt ist der Mittelwert beider Seiten einer Probe. Vertikale Balken: Standardabweichung über die Kartierung; sie spiegelt die tatsächliche Ungleichmäßigkeit der Beschichtung wider – vor allem an den Rändern – und nicht das Messrauschen.
Was der Mittelwert nicht zeigt: der Unterschied zwischen den Seiten
Seite für Seite gemessen, sind die beiden Seiten derselben Folie nicht identisch. In der dicksten Stufe trägt Seite A im Mittel 1,33 µm und Seite B 1,17 µm – ein Unterschied von 13 %, den ein einziger Referenzwert pro Stufe nicht aufdecken kann. Die Duplikatprobe zeigt dieselbe Aufteilung, was auf einen systematischen Unterschied zwischen den beiden Auftragsköpfen hindeutet und nicht auf einen örtlichen Fehler.
Abbildung 3 — Primerdicke beider Seiten über die volle Breite, höchste Stufe
33 × 11 Punkte pro Seite, Raster 20 mm, gemeinsame Farbskala. Die Kartierungen erstrecken sich über die volle Beschichtungsbreite der Bahn; die unbeschichteten Ränder liegen knapp außerhalb.
Eine stabile Bahn mit deutlichem Randabfall
Die Mittelung jeder Spalte der Kartierung ergibt das Querprofil des Primers. Über den größten Teil der Bahnbreite ist der Primer bemerkenswert stabil: Bei jeder Probe bleibt die mittlere Zone innerhalb weniger Prozent ihres Mittelwerts. Die Dicke fällt erst ganz am Rand der Beschichtungsbreite ab, auf den letzten 20 mm vor dem unbeschichteten Rand. Der Abfall nimmt mit der Schichtdicke zu: etwa 10 bis 15 % bei den dünneren Stufen, bis zu 40 % an einem Rand der dicksten Stufe, und er ist auf einer Seite der Bahn stärker als auf der anderen. Dasselbe Muster findet sich bei den Duplikatproben – eine Prozessinformation, die sich direkt nutzen lässt, um den Randbeschnitt festzulegen oder die Auftragsköpfe nachzustellen.
Abbildung 4 — Querprofile des Primers
Mittelwert der Punkte jeder Spalte in Bahnlaufrichtung.
06 — Industrielle Integration
Von der Laborkartierung zur Inline-Prüfung der Beschichtungsanlage
Enovasense begleitet Folienhersteller, Zellproduzenten und Hersteller von Rolle-zu-Rolle-Anlagen von der Qualifizierung eines neuen Primers bis zur kontinuierlichen Prüfung der Produktion.
Laborprüfung an der Linie
Am Rollenende geschnittene Proben werden in eine Enovasense-Prüfstation gelegt, die beide Seiten automatisch kartiert. Das Ergebnis liefert in wenigen Minuten die Dicke pro Seite, das Randprofil und die Gleichmäßigkeit quer zur Bahn, ohne die Beschichtung abzulösen – der schnellste Weg, eine neue Formulierung, eine neue Einstellung des Auftragskopfs oder einen neuen Lieferanten zu qualifizieren.
Inline-Messung und Traversierung
In der Beschichtungsanlage werden Enovasense-Messköpfe nach dem Trockner installiert, je einer auf jeder Seite der Bahn. Sie können an festen Positionen montiert werden – typischerweise an beiden Rändern und in der Mitte – oder auf einem traversierenden Scanner, der die volle Breite überstreicht und eine kontinuierliche Dickenkartierung jeder Rolle erstellt. Der Arbeitsabstand von mehreren Zentimetern hält die Optik von der Folie fern, und auf das Austrittsfenster wird Luft geblasen, um es sauber zu halten. Die Ergebnisse werden in Echtzeit über Ethernet (TCP/IP) an die Liniensteuerung übertragen, zur Rollendokumentation, für Alarme und zur Rückführung an die Auftragsköpfe.
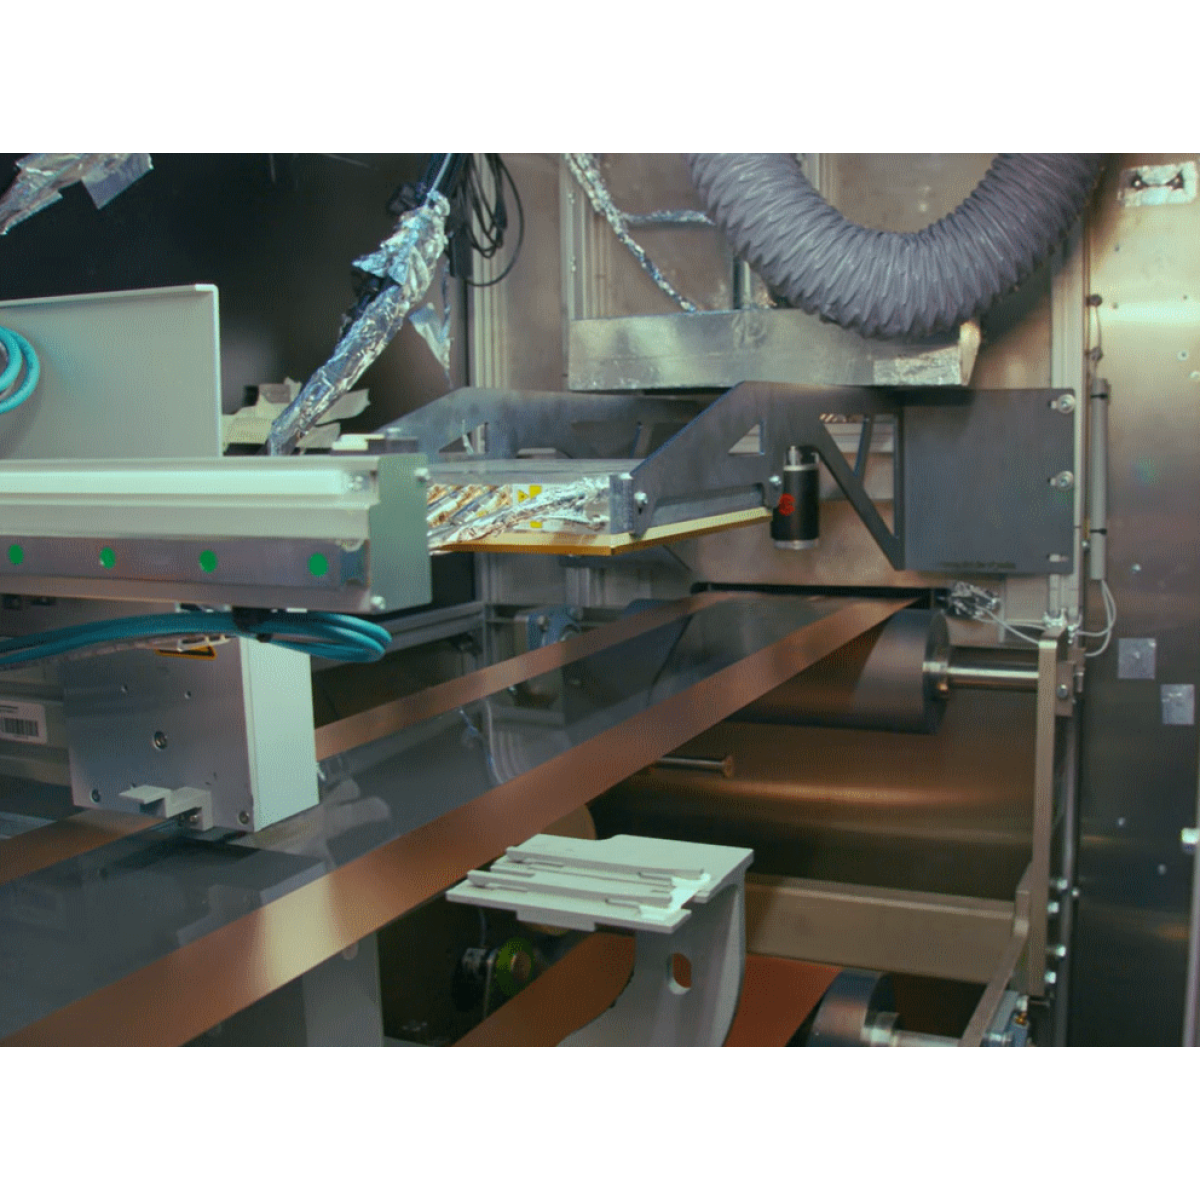
Video — Enovasense-Inline-Messung an einer Bandbeschichtungslinie
Gehostet von YouTube, das Cookies auf Ihrem Gerät setzt.
Kontinuierliche, berührungslose Schichtdickenmessung an einem laufenden Metallband. Diese Installation befindet sich an einer Bandbeschichtungslinie (Coil Coating); dasselbe Messprinzip und dasselbe Integrationskonzept gelten für die Rolle-zu-Rolle-Primerbeschichtung von Stromableiterfolien.
Schritte der Einführung

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文