Aplikacje / pomiar w linii grubości podkładu węglowego na foliach kolektorów prądu akumulatorów
01 — Wprowadzenie
Podkład węglowy: jeden mikrometr między folią a elektrodą
W ogniwie litowo-jonowym materiał aktywny katody nakłada się na cienką aluminiową folię kolektora prądu. Coraz więcej producentów folii i ogniw stosuje między nimi przewodzący podkład węglowy: warstwę sadzy lub grafitu w spoiwie polimerowym, zwykle o grubości od 0,5 do 2 µm na stronę, nakładaną na obie strony folii w procesie powlekania roll-to-roll.
Podkład spełnia jednocześnie trzy funkcje. Zakotwicza powłokę elektrody na gładkiej powierzchni aluminium, obniża rezystancję styku między warstwą aktywną a kolektorem i chroni aluminium przed korozją powodowaną przez elektrolit. Jest dziś standardem w katodach LFP i ogniwach dużej mocy, a jego zastosowanie rozszerza się wraz z akumulatorami sodowo-jonowymi, w których folia aluminiowa jest używana zarówno po stronie katody, jak i anody.
Katody Li-ion (LFP, NMC) Katody i anody sodowo-jonowe Ogniwa dużej mocy Elektrody superkondensatorów
Ponieważ podkład nakłada się przed elektrodą, wada tej warstwy zostaje ukryta pod materiałem aktywnym i ujawnia się dopiero później — jako słaba przyczepność, wyższa rezystancja wewnętrzna lub przyspieszone starzenie ogniwa.
Rysunek 1 — Kolektor prądu z podkładem, przekrój (nie w skali)
Podkład nakłada się na obie strony folii aluminiowej. Każdą stronę mierzy się bezkontaktowo osobną głowicą, umieszczoną po tej samej stronie taśmy.
02 — Wymagania jakościowe
Dlaczego grubość podkładu trzeba kontrolować na każdej stronie i na całej szerokości taśmy
Okno procesowe podkładu jest wąskie, a przekroczenie go w którąkolwiek stronę kosztuje.
Zbyt cienki: problemy z przyczepnością i rezystancją
Miejscowo zbyt cienki lub brakujący podkład pozostawia gołe aluminium w kontakcie z warstwą aktywną. Przyczepność spada, elektroda może się rozwarstwiać podczas kalandrowania lub cięcia wzdłużnego, a rezystancja międzyfazowa rośnie. W ogniwie przekłada się to na niższą moc i szybsze starzenie.
Zbyt gruby: utrata gęstości energii i strata materiału
Każda dodatkowa dziesiąta część mikrometra podkładu to nieaktywna objętość w ogniwie, pomnożona przez długość folii nawiniętej w każdym ogniwie. Nadmierna grubość powłoki zużywa też bez korzyści dyspersję węglową i może wpływać na suszenie kolejnej warstwy.
Różnice między stronami i na krawędziach
Obie strony są powlekane różnymi głowicami powlekającymi, czasem w różnych przejściach, i rzadko są identyczne. W pobliżu niepowlekanych marginesów mokra warstwa ścienia się, zanim się skończy. Jedna wartość średnia na stronę, a tym bardziej na folię, ukrywa oba te efekty. Aby zobaczyć rzeczywisty stan procesu, potrzebna jest gęsta mapa każdej strony.
|
0,5 – 1,5 µm
Grubość podkładu na stronę objęta kalibracją w tym badaniu
|
≤ 0,02 µm
Odchylenie od wartości referencyjnej na próbkach ślepych, nieużytych do kalibracji
|
|
do 13 %
Różnica między dwiema stronami tej samej folii, niewidoczna w wartości referencyjnej na stronę
|
do −40 %
Ubytek podkładu na samej krawędzi powlekanej szerokości, ujawniony przez mapy na całej szerokości
|
03 — Wyzwania pomiarowe
Dlaczego czarna warstwa o grubości jednego mikrometra umyka konwencjonalnym miernikom
Podkład węglowy łączy wszystko, co utrudnia pomiar grubości: jest bardzo cienki, lekki, czarny i leży na folii, która sama ma grubość zaledwie kilkudziesięciu mikrometrów i porusza się z dużą prędkością.
Mierniki masy powierzchniowej: folia zagłusza podkład
Mierniki transmisyjne beta i rentgenowskie mierzą całkowitą masę na jednostkę powierzchni. Jeden mikrometr podkładu węglowego waży około 1 g/m², podczas gdy folia aluminiowa pod nim waży około 40 g/m². Sama normalna tolerancja grubości folii jest większa niż sygnał podkładu, więc miernik nie odróżnia zmiany grubości folii od zmiany grubości podkładu — i nie potrafi rozdzielić obu stron.
Mierniki geometryczne: zmiana submikrometrowa na elastycznej taśmie
Mierniki triangulacji laserowej, konfokalne lub pojemnościowe mierzą grubość całkowitą lub położenie powierzchni. Wykrycie kilkuset nanometrów podkładu na cienkiej, drgającej folii przekracza ich praktyczną rozdzielczość w warunkach produkcyjnych, a ponadto wymagają one dokładnej znajomości grubości folii.
Metody laboratoryjne: niszczące i spóźnione
Testy zdrapywania i ważenia lub mikroskopia przekrojów dają wartość referencyjną, ale na kilku wyciętych próbkach i wiele godzin po powlekaniu. Pomiary gęstości optycznej lub koloru ulegają nasyceniu na czarnej warstwie i nie podają grubości.
Argumenty za fototermicznym mapowaniem grubości
- Mierzony jest sam podkład, a nie całkowita masa ani grubość folii.
- Każda strona jest mierzona osobno, dzięki czemu odchylenie na jednej głowicy powlekającej jest natychmiast identyfikowane.
- Mapy na całej szerokości ujawniają ścienienie na krawędziach i gradienty poprzeczne, a nie tylko wartość średnią.
- Brak kontaktu z delikatną folią i świeżą powłoką.
04 — Porównanie technologii
Dlaczego laserowa radiometria fototermiczna sprawdza się w przypadku podkładów węglowych
Opatentowana przez Enovasense laserowa radiometria fototermiczna mierzy powłokę za pośrednictwem jej właściwości cieplnych. Modulowana wiązka laserowa bardzo nieznacznie nagrzewa powierzchnię; detektor podczerwieni rejestruje powracające ciepło; grubość wyznacza się z fazy tej odpowiedzi cieplnej. Podkład węglowy pochłania niemal całe promieniowanie lasera i przewodzi ciepło znacznie słabiej niż aluminium, co daje silny kontrast cieplny nawet poniżej jednego mikrometra. Folia o wysokiej przewodności cieplnej działa jak radiator, dzięki czemu pomiar reaguje na podkład, a nie na grubość folii.
| Kryterium | Laserowa fototermia Enovasense | Miernik masy powierzchniowej beta / RTG | Zdrapywanie i ważenie |
|---|---|---|---|
| Mierzy sam podkład | Tak | Nie — całkowita masa folii i powłok | Tak |
| Rozdziela stronę A i stronę B | Tak — jedna głowica na stronę | Nie — transmisja przez obie strony | Możliwe — z jedną próbką na stronę |
| Wrażliwość na zmiany grubości folii | Niska | Wysoka — większa niż sygnał podkładu | Brak |
| Bezkontaktowo, nieniszcząco | Tak | Tak | Nie — próbka jest wycinana i pozbawiana powłoki |
| W linii, na całej szerokości | Tak — głowice stałe lub skaner trawersujący | Tak — rama trawersująca | Nie — kilka punktów na rolkę |
| Źródło promieniowania | Brak — laser i detektor podczerwieni | Tak — źródło promieniotwórcze lub rentgenowskie | Brak |
05 — Właściwości metrologiczne
Studium przypadku: podkład węglowy od producenta kolektorów prądu
Producent powlekanych folii na kolektory prądu dostarczył folię aluminiową z podkładem na trzech poziomach grubości podkładu, po dwie próbki na poziom. Każdą próbkę wycięto na całej powlekanej szerokości linii produkcyjnej, tak aby mapy obejmowały taśmę od jednej krawędzi do drugiej. Ten sam podkład nałożono na obie strony folii, a producent podał wartość referencyjną dla każdego poziomu, wyrażoną jako średnia grubość na stronę. Każdą stronę każdej próbki zmapowano bezkontaktowo czujnikiem Enovasense w laboratoryjnej stacji kontrolnej, w następującej konfiguracji:
| Czujnik / głowica pomiarowa | Point Sensor, głowica T033 |
| Odległość robocza / średnica plamki | 40 mm / 3,3 mm |
| Mapowanie | Skanowanie X–Y w stacji kontrolnej HKL, 33 × 11 punktów na stronę, skok 20 mm — 640 mm w poprzek taśmy, 200 mm wzdłuż niej |
| Próbki | 3 poziomy podkładu × 2 próbki na całej szerokości × 2 strony |
Podane poniżej wartości odpowiadają konfiguracji pomiarowej zastosowanej w tym badaniu. Rzeczywiste parametry w danym zastosowaniu zależą od wybranego układu optycznego, formulacji podkładu i jego zakresu grubości.
Dokładność: kalibracja i walidacja na ślepo
Kalibrację liniową opracowano na jednej próbce z każdego poziomu, używając średniej z obu stron względem wartości referencyjnej producenta. Dopasowanie daje R² > 0,99 w zakresie 0,5–1,5 µm. Następnie drugą próbkę z najniższego i najwyższego poziomu zmierzono na ślepo, bez żadnej korekty: wynik Enovasense zgadza się z wartością referencyjną z dokładnością do 0,02 µm. Kalibrację można więc stosować bezpośrednio do nowych próbek produkcyjnych tego samego podkładu.
Rysunek 2 — Grubość Enovasense w porównaniu z wartością referencyjną producenta
Każdy punkt to średnia z obu stron jednej próbki. Słupki pionowe: odchylenie standardowe na mapie, które odzwierciedla rzeczywistą nierównomierność powłoki — głównie na krawędziach — a nie szum pomiarowy.
Czego nie pokazuje średnia: różnica między stronami
Przy pomiarze strona po stronie obie strony tej samej folii nie są identyczne. Na najgrubszym poziomie strona A ma średnio 1,33 µm, a strona B 1,17 µm — różnica 13 %, której nie może ujawnić jedna wartość referencyjna na poziom. Próbka duplikatowa wykazuje ten sam rozrzut, co wskazuje na systematyczną różnicę między dwiema głowicami powlekającymi, a nie na lokalną wadę.
Rysunek 3 — Mapy grubości podkładu na całej szerokości, obie strony, najwyższy poziom
33 × 11 punktów na stronę, skok 20 mm, wspólna skala barw. Mapy obejmują całą powlekaną szerokość taśmy; niepowlekane marginesy znajdują się tuż poza nimi.
Stabilna taśma z wyraźnym spadkiem na krawędzi
Uśrednienie każdej kolumny mapy daje poprzeczny profil podkładu. Na większości szerokości taśmy podkład jest niezwykle stabilny: na każdej próbce strefa środkowa mieści się w granicach kilku procent od średniej. Grubość spada dopiero na samej krawędzi powlekanej szerokości, w ostatnich 20 mm przed niepowlekanym marginesem. Spadek rośnie wraz z grubością powłoki: około 10–15 % na cieńszych poziomach, do 40 % na jednej krawędzi najgrubszego poziomu, i jest silniejszy po jednej stronie taśmy niż po drugiej. Ten sam wzorzec występuje na próbkach duplikatowych — to informacja procesowa, bezpośrednio przydatna do ustawienia przycinania krawędzi lub regulacji głowic powlekających.
Rysunek 4 — Poprzeczne profile podkładu
Średnia z punktów każdej kolumny, wzdłuż kierunku przesuwu taśmy.
06 — Integracja przemysłowa
Od mapowania laboratoryjnego do kontroli w linii powlekania
Enovasense wspiera producentów folii, producentów ogniw i budowniczych linii roll-to-roll na każdym etapie, od kwalifikacji nowego podkładu po ciągłą kontrolę produkcji.
Kontrola laboratoryjna przy linii
Próbki wycięte z końca rolki umieszcza się w stacji kontrolnej Enovasense, która automatycznie mapuje obie strony. W ciągu kilku minut, bez usuwania powłoki, uzyskuje się grubość na każdej stronie, profil krawędzi i jednorodność poprzeczną — to najszybszy sposób kwalifikacji nowej formulacji, nowych nastaw głowicy powlekającej lub nowego dostawcy.
Pomiar i skanowanie w linii
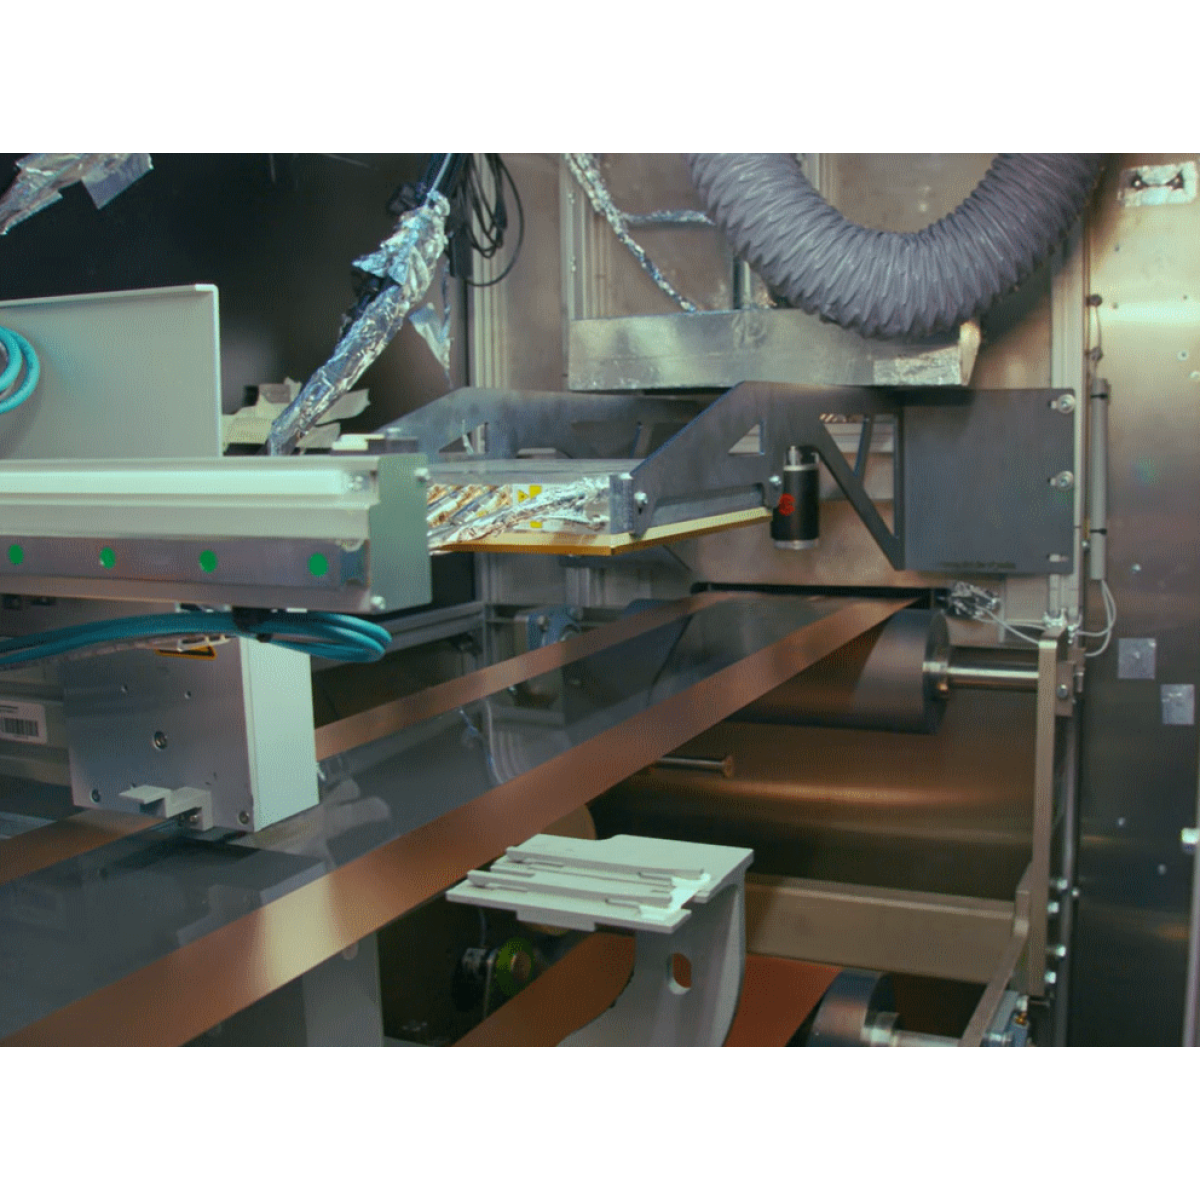
Na linii powlekania głowice pomiarowe Enovasense instaluje się za suszarką, po jednej na każdej stronie taśmy. Można je montować w stałych pozycjach — zwykle na obu krawędziach i w środku — lub na skanerze trawersującym, który przemiata całą szerokość i tworzy ciągłą mapę grubości każdej rolki. Odległość robocza wynosząca kilka centymetrów utrzymuje optykę z dala od folii, a na okno wyjściowe nadmuchiwane jest powietrze, które utrzymuje je w czystości. Wyniki są przesyłane w czasie rzeczywistym przez Ethernet (TCP/IP) do automatyki linii, na potrzeby dokumentacji rolek, alarmów i korekty głowic powlekających.
Wideo — Pomiar w linii Enovasense na linii powlekania taśm (coil coating)
Hostowane przez YouTube, który zapisuje pliki cookie na Twoim urządzeniu.
Ciągły, bezkontaktowy pomiar grubości powłoki na poruszającej się taśmie metalowej. Ta instalacja znajduje się na linii powlekania taśm (coil coating); ta sama zasada pomiaru i to samo podejście do integracji mają zastosowanie do powlekania podkładem folii kolektorów prądu w procesie roll-to-roll.
Etapy wdrożenia

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文