Aplicaciones / medición en línea del espesor de la imprimación de carbono sobre láminas de colectores de corriente de baterías
01 — Introducción
Imprimación de carbono: una micra entre la lámina y el electrodo
En una celda de iones de litio, el material activo del cátodo se aplica sobre una fina lámina de aluminio que actúa como colector de corriente. Cada vez más fabricantes de láminas y de celdas añaden entre ambos una imprimación conductora de carbono: una capa de negro de carbono o de grafito en un aglutinante polimérico, normalmente de 0,5 a 2 µm de espesor por cara, aplicada en ambas caras de la lámina mediante recubrimiento rollo a rollo.
La imprimación cumple tres funciones a la vez. Ancla el recubrimiento del electrodo a la superficie lisa del aluminio, reduce la resistencia de contacto entre la capa activa y el colector y protege el aluminio frente a la corrosión del electrolito. Hoy es estándar en los cátodos LFP y en las celdas de alta potencia, y se extiende con las baterías de iones de sodio, en las que la lámina de aluminio se utiliza tanto en el cátodo como en el ánodo.
Cátodos de iones de litio (LFP, NMC) Cátodos y ánodos de iones de sodio Celdas de alta potencia Electrodos de supercondensadores
Como la imprimación se aplica antes que el electrodo, un defecto en esta capa queda enterrado bajo el material activo y solo se manifiesta más tarde, en forma de mala adherencia, mayor resistencia interna o envejecimiento de la celda.
Figura 1 — Colector de corriente imprimado, sección transversal (sin escala)
La imprimación se aplica en ambas caras de la lámina de aluminio. Cada cara se mide desde su propio lado, sin contacto.
02 — Requisitos de calidad
Por qué el espesor de la imprimación debe controlarse en cada cara y en todo el ancho de la banda
La ventana de la imprimación es estrecha, y salirse de ella por cualquiera de los dos lados cuesta dinero.
Demasiado fina: problemas de adherencia y de resistencia
Una imprimación localmente demasiado fina o ausente deja el aluminio desnudo en contacto con la capa activa. La adherencia disminuye, el electrodo puede deslaminarse durante el calandrado o el corte longitudinal y la resistencia interfacial aumenta. En la celda, esto se traduce en menor potencia y un envejecimiento más rápido.
Demasiado gruesa: pérdida de densidad energética y desperdicio de material
Cada décima de micra adicional de imprimación es volumen inactivo en la celda, multiplicado por la longitud de lámina bobinada en cada celda. El exceso de recubrimiento consume además dispersión de carbono sin ningún beneficio y puede afectar al secado de la capa siguiente.
Diferencias entre caras y variaciones en los bordes
Las dos caras se recubren con cabezales de recubrimiento distintos, a veces en pasadas distintas, y rara vez quedan idénticas. Cerca de los márgenes sin recubrir, la película húmeda se adelgaza antes de terminar. Un único valor medio por cara, o peor aún por lámina, oculta ambos efectos. Se necesita una cartografía densa de cada cara para ver dónde se encuentra realmente el proceso.
|
0,5 – 1,5 µm
Espesor de imprimación por cara cubierto por la calibración de este estudio
|
≤ 0,02 µm
Desviación respecto a la referencia en muestras ciegas no utilizadas para la calibración
|
|
hasta un 13 %
Diferencia entre las dos caras de una misma lámina, invisible en la referencia por cara
|
hasta un −40 %
Pérdida de imprimación en el extremo del ancho recubierto, revelada por las cartografías de ancho completo
|
03 — Retos de medición
Por qué una capa negra de una micra escapa a los medidores convencionales
Una imprimación de carbono reúne todo lo que dificulta la medición de espesor: es muy fina, ligera y negra, y se encuentra sobre una lámina que a su vez solo tiene unas decenas de micras de espesor y avanza a gran velocidad.
Medidores de gramaje: la lámina ahoga a la imprimación
Los medidores por transmisión beta y de rayos X miden la masa total por unidad de superficie. Una micra de imprimación de carbono pesa alrededor de 1 g/m², mientras que la lámina de aluminio subyacente pesa unos 40 g/m². La tolerancia normal de espesor de la propia lámina es mayor que la señal de la imprimación, por lo que el medidor no puede distinguir una variación de la lámina de una variación de la imprimación, ni tampoco separar las dos caras.
Medidores geométricos: un cambio submicrométrico sobre una banda flexible
Los medidores por triangulación láser, confocales o capacitivos miden el espesor total o la posición de la superficie. Detectar unos cientos de nanómetros de imprimación sobre una lámina fina que flamea está fuera de su resolución práctica en producción, y además necesitan conocer con exactitud el espesor de la lámina.
Métodos de laboratorio: destructivos y tardíos
Los ensayos de raspado y pesada o la microscopía de sección transversal dan una referencia, pero sobre unas pocas muestras cortadas, horas después del recubrimiento. Las lecturas de densidad óptica o de color se saturan en una capa negra y no dan ningún espesor.
Ventajas de una cartografía de espesor fototérmica
- Se mide la propia imprimación, no el peso ni el espesor total de la lámina.
- Cada cara se mide por separado, de modo que una deriva en un cabezal de recubrimiento se identifica de inmediato.
- Las cartografías de ancho completo revelan el adelgazamiento en los bordes y los gradientes transversales, no solo un promedio.
- Sin contacto con una lámina frágil y un recubrimiento recién aplicado.
04 — Comparación de tecnologías
Por qué la radiometría fototérmica láser se adapta a las imprimaciones de carbono
La radiometría fototérmica láser patentada por Enovasense mide el recubrimiento a través de sus propiedades térmicas. Un haz láser modulado calienta muy ligeramente la superficie; un detector infrarrojo capta el calor que regresa; el espesor se obtiene a partir de la fase de esta respuesta térmica. Una imprimación de carbono absorbe el láser casi por completo y conduce el calor mucho peor que el aluminio, lo que da un fuerte contraste térmico incluso por debajo de una micra. La lámina subyacente, muy conductora, actúa como disipador de calor, de modo que la medición responde a la imprimación y no al espesor de la lámina.
| Criterio | Fototermia láser Enovasense | Medidor de gramaje beta / rayos X | Raspado y pesada |
|---|---|---|---|
| Mide solo la imprimación | Sí | No — masa total de la lámina y de los recubrimientos | Sí |
| Separa la cara A y la cara B | Sí — un cabezal por cara | No — transmisión a través de ambas caras | Posible — con una muestra por cara |
| Sensibilidad a las variaciones de espesor de la lámina | Baja | Alta — mayor que la señal de la imprimación | Ninguna |
| Sin contacto, no destructivo | Sí | Sí | No — la muestra se corta y se decapa |
| En línea, cobertura de todo el ancho | Sí — cabezales fijos o escáner transversal | Sí — bastidor de traslación transversal | No — unos pocos puntos por bobina |
| Fuente de radiación | Ninguna — láser y detector infrarrojo | Sí — fuente radiactiva o de rayos X | Ninguna |
05 — Rendimiento metrológico
Caso práctico: imprimación de carbono de un fabricante de colectores de corriente
Un fabricante de láminas recubiertas para colectores de corriente suministró lámina de aluminio imprimada con tres niveles de imprimación, con dos muestras por nivel. Cada muestra se cortó en todo el ancho recubierto de la línea de producción, de modo que las cartografías cubren la banda de un borde a otro. Se aplicó la misma imprimación en ambas caras de la lámina, y el fabricante proporcionó un valor de referencia por nivel, expresado como espesor medio por cara. Cada cara de cada muestra se cartografió sin contacto con un sensor Enovasense en una estación de control de laboratorio, con la siguiente configuración:
| Sensor / cabezal de medición | Point Sensor, cabezal T033 |
| Distancia de trabajo / diámetro del punto | 40 mm / 3,3 mm |
| Cartografía | Barrido X–Y en una estación de control HKL, 33 × 11 puntos por cara, paso de 20 mm: 640 mm a lo ancho de la banda y 200 mm a lo largo |
| Muestras | 3 niveles de imprimación × 2 muestras de ancho completo × 2 caras |
Los valores indicados a continuación corresponden a la configuración de medición utilizada en este estudio. El rendimiento real en una aplicación determinada depende del sistema óptico elegido, de la formulación de la imprimación y de su rango de espesor.
Exactitud: calibración y validación a ciegas
Se estableció una calibración lineal con una muestra de cada nivel, utilizando la media de ambas caras frente a la referencia del fabricante. El ajuste da R² > 0,99 en el rango de 0,5–1,5 µm. A continuación, la segunda muestra de los niveles más bajo y más alto se midió a ciegas, sin ningún ajuste: el resultado de Enovasense coincide con la referencia con una diferencia inferior a 0,02 µm. Por tanto, la calibración puede utilizarse directamente en nuevas muestras de producción de la misma imprimación.
Figura 2 — Espesor Enovasense frente a la referencia del fabricante
Cada punto es la media de ambas caras de una muestra. Barras verticales: desviación típica sobre la cartografía, que refleja la falta de uniformidad real del recubrimiento —sobre todo en los bordes— y no el ruido de medición.
Lo que la media no muestra: la diferencia entre caras
Medidas cara por cara, las dos caras de una misma lámina no son idénticas. En el nivel más grueso, la cara A tiene de media 1,33 µm y la cara B 1,17 µm: una diferencia del 13 % que un único valor de referencia por nivel no puede revelar. La muestra duplicada presenta la misma diferencia, lo que apunta a una diferencia sistemática entre los dos cabezales de recubrimiento y no a un defecto local.
Figura 3 — Cartografías de espesor de imprimación de ancho completo en ambas caras, nivel más alto
33 × 11 puntos por cara, paso de 20 mm, escala de colores común. Las cartografías abarcan todo el ancho recubierto de la banda; los márgenes sin recubrir quedan justo fuera.
Una banda estable con una caída brusca en el borde
Promediando cada columna de la cartografía se obtiene el perfil transversal de la imprimación. En la mayor parte del ancho de la banda, la imprimación es notablemente estable: en todas las muestras, la zona central se mantiene a pocos puntos porcentuales de su media. El espesor solo cae en el extremo del ancho recubierto, en los últimos 20 mm antes del margen sin recubrir. La caída aumenta con el espesor aplicado: alrededor del 10 al 15 % en los niveles más finos y hasta un 40 % en un borde del nivel más grueso, y es más marcada en un lado de la banda que en el otro. El mismo patrón se observa en las muestras duplicadas: se trata de información de proceso, directamente utilizable para fijar el recorte de bordes o ajustar los cabezales de recubrimiento.
Figura 4 — Perfiles transversales de la imprimación
Media de los puntos de cada columna, en el sentido de avance de la banda.
06 — Integración industrial
De la cartografía en laboratorio al control en línea de la línea de recubrimiento
Enovasense acompaña a los fabricantes de láminas, a los fabricantes de celdas y a los constructores de líneas rollo a rollo, desde la cualificación de una nueva imprimación hasta el control continuo de la producción.
Control de laboratorio a pie de línea
Las muestras cortadas al final de un rollo se colocan en una estación de control Enovasense que cartografía automáticamente ambas caras. El resultado proporciona en minutos el espesor por cara, el perfil de borde y la uniformidad transversal, sin decapar el recubrimiento: es la forma más rápida de cualificar una nueva formulación, un nuevo ajuste del cabezal de recubrimiento o un nuevo proveedor.
Medición y barrido en línea
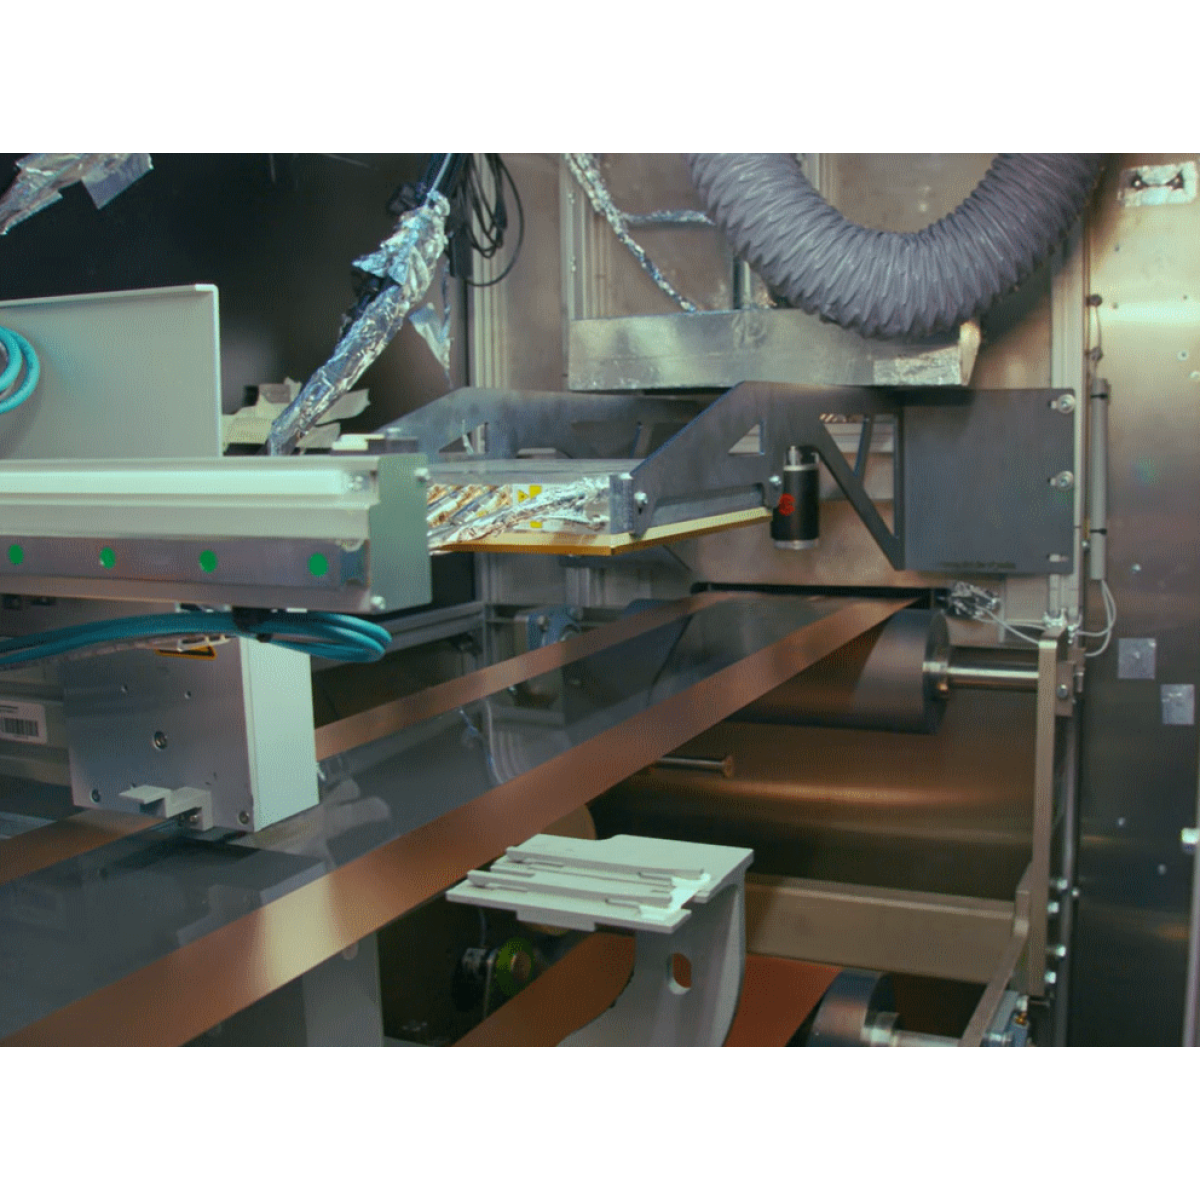
En la línea de recubrimiento, los cabezales de medición Enovasense se instalan después del horno de secado, uno en cada cara de la banda. Pueden montarse en posiciones fijas —normalmente en ambos bordes y en el centro— o sobre un escáner transversal que recorre todo el ancho y construye una cartografía continua del espesor de cada rollo. La distancia de trabajo de varios centímetros mantiene la óptica alejada de la lámina, y se sopla aire sobre la ventana de salida para mantenerla limpia. Los resultados se envían en tiempo real por Ethernet (TCP/IP) al control de la línea, para la documentación de los rollos, las alarmas y la corrección de los cabezales de recubrimiento.
Vídeo — Medición en línea Enovasense en una línea de prelacado de bobinas
Alojado por YouTube, que instala cookies en su dispositivo.
Medición continua y sin contacto del espesor del recubrimiento sobre una banda metálica en movimiento. Esta instalación se encuentra en una línea de prelacado de bobinas (coil coating); el mismo principio de medición y el mismo enfoque de integración se aplican al recubrimiento rollo a rollo de imprimación sobre láminas de colectores de corriente.
Etapas de implantación

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文