Produkte / hk l - 3-achsen-prüfstation
01 — Produktübersicht
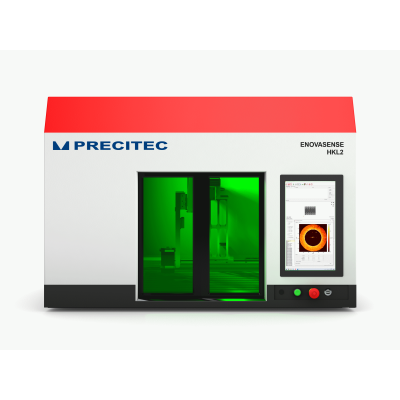
Enovasense HKL2 Prüfstation
Schlüsselfertiger Messplatz zur laser-photothermischen Schichtdickenmessung — Labor, Qualitätssicherung und an der Linie
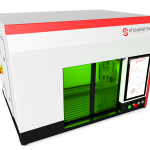
Die Enovasense HKL2 ist eine schlüsselfertige Prüfstation, die den Enovasense Point Sensor in einer lasersicheren Einhausung integriert, zusammen mit einem automatisierten 3-Achsen-Positioniersystem, einer Touchscreen-HMI und der vollständigen Software Enovasense Suite HKL2. Sie macht aus einem photothermischen Sensor eine komplette Lösung zur berührungslosen und zerstörungsfreien Schichtdickenmessung — bereit, ein Teil aufzunehmen, es automatisch unter dem Messkopf zu positionieren, einen programmierten Zyklus auszuführen und Schichtdickenwerte sowie 2D-Schichtdickenkarten in Echtzeit auszugeben.
Die HKL2 ist ausgelegt für Labor, F&E, QS-Prüfplätze und die 100-%-Kontrolle an der Linie von flachen, gestuften oder einfachen 3D-Teilen. Sie misst Lacke, Polymere, Klebstoffe, Eloxalschichten, galvanische Schichten, thermisch gespritzte Schichten, Kaltgasspritzen, HVOF, PVD, CVD, PACVD, Feuerverzinkung und Siebdruck auf nahezu jedem Substrat — mit Schichtdicken von 100 nm bis 1 mm auf einer einzigen Plattform.
Laser-Einhausung Klasse 1 Automatisierte 3 Achsen Touchscreen-HMI Schichtdickenkartierung Zyklusprogrammierung Labor & an der Linie
|
0,1μm-1mm
Messbarer Schichtdickenbereich auf einer einzigen Plattform
eine Station für dünne und dicke Schichten
|
<3%
Typische Genauigkeit der gemessenen Schichtdicke
abhängig vom gewählten optischen System und von der Schicht
|
|
500×500×400mm
Maximale Teilegröße, die eingelegt werden kann
bis zu 70 kg pro Teil
|
Klasse 1
Laserklasse der gesamten Station (IEC 60825-1)
sicher unter allen Bedingungen des bestimmungsgemäßen Gebrauchs
|
02 — Warum die Prüfstation HKL2
Sechs Gründe, warum diese Station ihren Platz im Labor oder in der Qualitätssicherung verdient
1. Laser-Einhausung der Klasse 1 — sicher für jeden Bediener
In der HKL2 ist eine Laserquelle der Klasse 4 verbaut, die Station als Ganzes ist jedoch als Klasse 1 nach IEC 60825-1 zertifiziert, d. h. sie ist unter allen Bedingungen des bestimmungsgemäßen Gebrauchs sicher. Große Laserschutzfenster in den automatischen Schiebetüren lassen den Bediener das zu messende Teil sehen, während codierte Magnetverriegelungen, ein Not-Halt-Taster an der Front, eine SPS und Sicherheitsrelais mit PLe den Laserstrahl und die Achsen abschalten, sobald die Türen geöffnet werden. Für den normalen Betrieb sind keine Laserschutzschulung und keine Laserschutzbrille erforderlich.
2. Automatisierte Positionierung — präzise, wiederholbar, zyklusfähig
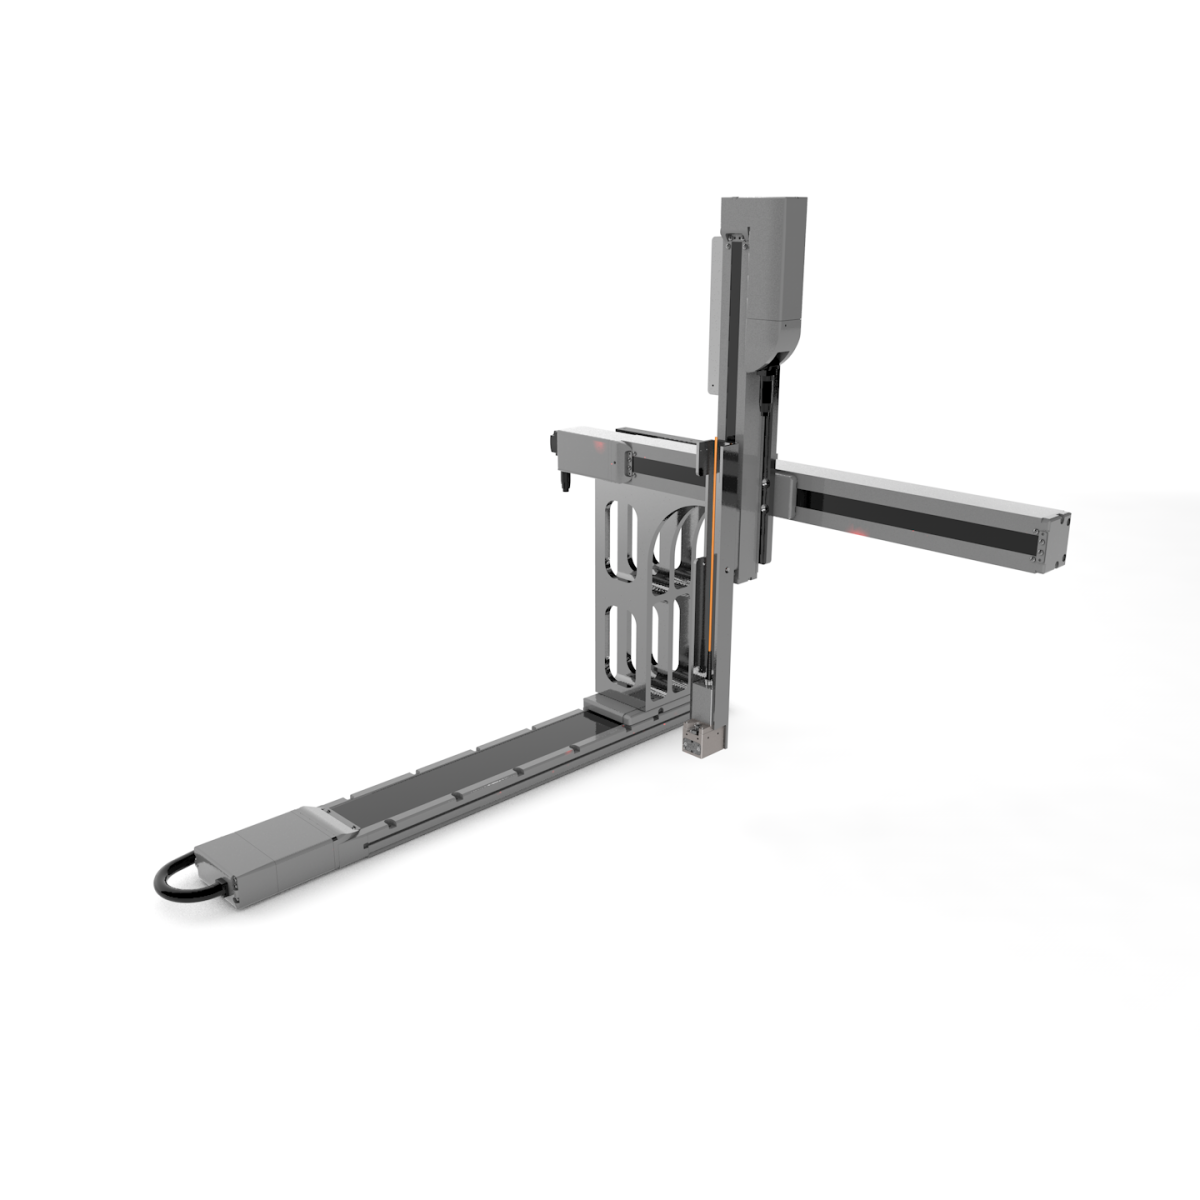
Die HKL2 integriert ein kartesisches 3-Achsen-Positioniersystem (Verfahrwege X, Y, Z von 450 × 450 × 300 mm) mit 20 µm Genauigkeit. Der Messkopf wird gemäß einem programmierten Zyklus automatisch von einem Messpunkt zum nächsten verfahren: Der Bediener legt ein Teil ein, drückt auf Start und findet anschließend eine fertige Schichtdickenkarte vor.
3. Eine vollständige Software-Suite — von der Signaleinstellung bis zur Schichtdickenkarte
Die HKL2 wird mit der Enovasense Suite HKL2 geliefert — einer vollständigen Anwendungsumgebung für Signaltest, Frequenzscan, Kalibriertraining (neuronales Netz), Einzelpunktmessung, Zyklusbearbeitung in G-Code und automatische Zyklusausführung. Schichtdicken-Farbkarten, Kurven und Statistiken werden während des Zyklus live erstellt, und alle Daten werden als CSV für die MES- oder SPC-Anbindung exportiert.
4. Schichtdickenkarten in Minuten statt Stunden
Dank der Kombination aus automatisierten Achsen, Zykluseditor und Echtzeit-Visualisierung erstellt die HKL2 2D-Schichtdicken-Farbkarten eines Teils in wenigen Minuten — geeignet für die Prozesscharakterisierung in der F&E, für die Wareneingangsprüfung oder als Ersatz zerstörender Verfahren an Produktionsmustern.
5. Kompatibel mit der gesamten Palette optischer Werkzeuge von Enovasense
Die HKL2 nimmt jedes optische Werkzeug aus dem Enovasense-Katalog auf — einfache Linsen (vertikale Messung) und Spiegelwerkzeuge (horizontale Messung in Bohrungen, an Seitenwänden, an Schultern) — sowie jedes Lasermodul von 1 W bis 10 W mit Wellenlängen von 445 nm, 980 nm, 1450 nm und 1550 nm. Ein optionaler automatischer Werkzeugwechsler ermöglicht den Wechsel zwischen Spotgrößen oder Messrichtungen innerhalb eines Zyklus, ohne Eingriff des Bedieners.
6. Kompakt, autark und wartungsarm
Mit 1,2 × 0,9 × 0,85 m und 200 kg passt die HKL2 auf einen Standardarbeitstisch oder auf den optionalen HKL-Tisch. Sie wird über eine einzige Steckdose mit 100–240 V AC versorgt, verfügt über einen eigenen Embedded-PC und Touchscreen und erfordert lediglich die regelmäßige Reinigung der Frontlinse und des Messraums. Es gibt keine Flüssigkeiten, keine Verbrauchsmaterialien und keine zerstörende Probenvorbereitung.
03 — Anwendungen
Wo die Prüfstation HKL2 eingesetzt wird
Die HKL2 ist die vielseitigste der Enovasense-Tischprüfstationen. Sie wird branchenübergreifend überall dort eingesetzt, wo flache oder mäßig komplexe Teile eine zuverlässige, zerstörungsfreie Schichtdickenkontrolle benötigen:
| Automobil | Lacke, Verzinkung, Bremsscheibenbeschichtungen, Korrosionsschutzschichten, Klebstoffe |
| Luft- und Raumfahrt | Wärmedämmschichten (TBC), Einlaufschichten, Eloxalschichten auf Strukturbauteilen, Haftvermittlerschichten (Bond Coats) |
| Medizintechnik | Bioaktive Beschichtungen auf Implantaten, Polymer- und PVD-Schichten auf chirurgischen Instrumenten |
| Allgemeine Industrie | Pulverlacke, KTL (E-Coat), Klebstoffe, Siebdruckfarben, Hartverchromung, keramische Schichten |
| Unterhaltungselektronik | Dekorative Beschichtungen auf Gehäusen, Schutzlacke (Conformal Coatings) auf Leiterplatten, dünne Metall- und Polymerschichtsysteme |
| Halbleiter | Dünnschichten aus PVD, CVD, PACVD, Siebdruck, Sol-Gel; dielektrische Schichten und Verkapselungsschichten, Epoxidschichten |
04 — Technologie
Laser-photothermische Radiometrie — integriert in eine sichere, automatisierte Station
Die HKL2 enthält den Enovasense Point Sensor in einer sicheren, automatisierten Einhausung. Ein vom Modul ausgesendeter modulierter Laserstrahl wird über eine Lichtleitfaser zum Messkopf geführt, auf die Schichtoberfläche fokussiert und erzeugt in der Schicht eine kontrollierte thermische Welle. Ein Infrarotdetektor im Messkopf erfasst die zurückkehrende Wärmewelle. Die Schichtdicke wird anschließend aus diesen Signalen über eine an Referenzproben trainierte Kalibrierung bestimmt.
VIDEO: ÜBERSICHT DER PRÜFSTATION HKL2
Gehostet von YouTube, das Cookies auf Ihrem Gerät setzt.
VIDEO: HKL2 IM EINSATZ
Gehostet von YouTube, das Cookies auf Ihrem Gerät setzt.
Warum diese Technologie — eine Zusammenfassung
Die photothermische Radiometrie ist ein rein optisches und thermisches Verfahren: kein Kontakt mit dem Teil, keine elektrische oder magnetische Kopplung erforderlich. Der Sensor ist daher unabhängig von den magnetischen Eigenschaften des Substrats, von der Oberflächenrauheit (in einem großen Bereich), von der Teilegeometrie und von der Produktionsumgebung. In der HKL2 profitiert der Sensor von einer kontrollierten Einhausung, einem automatisierten Positioniersystem und einer eigenen HMI — so wird jede Messung wiederholbar und bedienerunabhängig.
05 — Allgemeine Beschreibung
Die Station HKL2 im Überblick
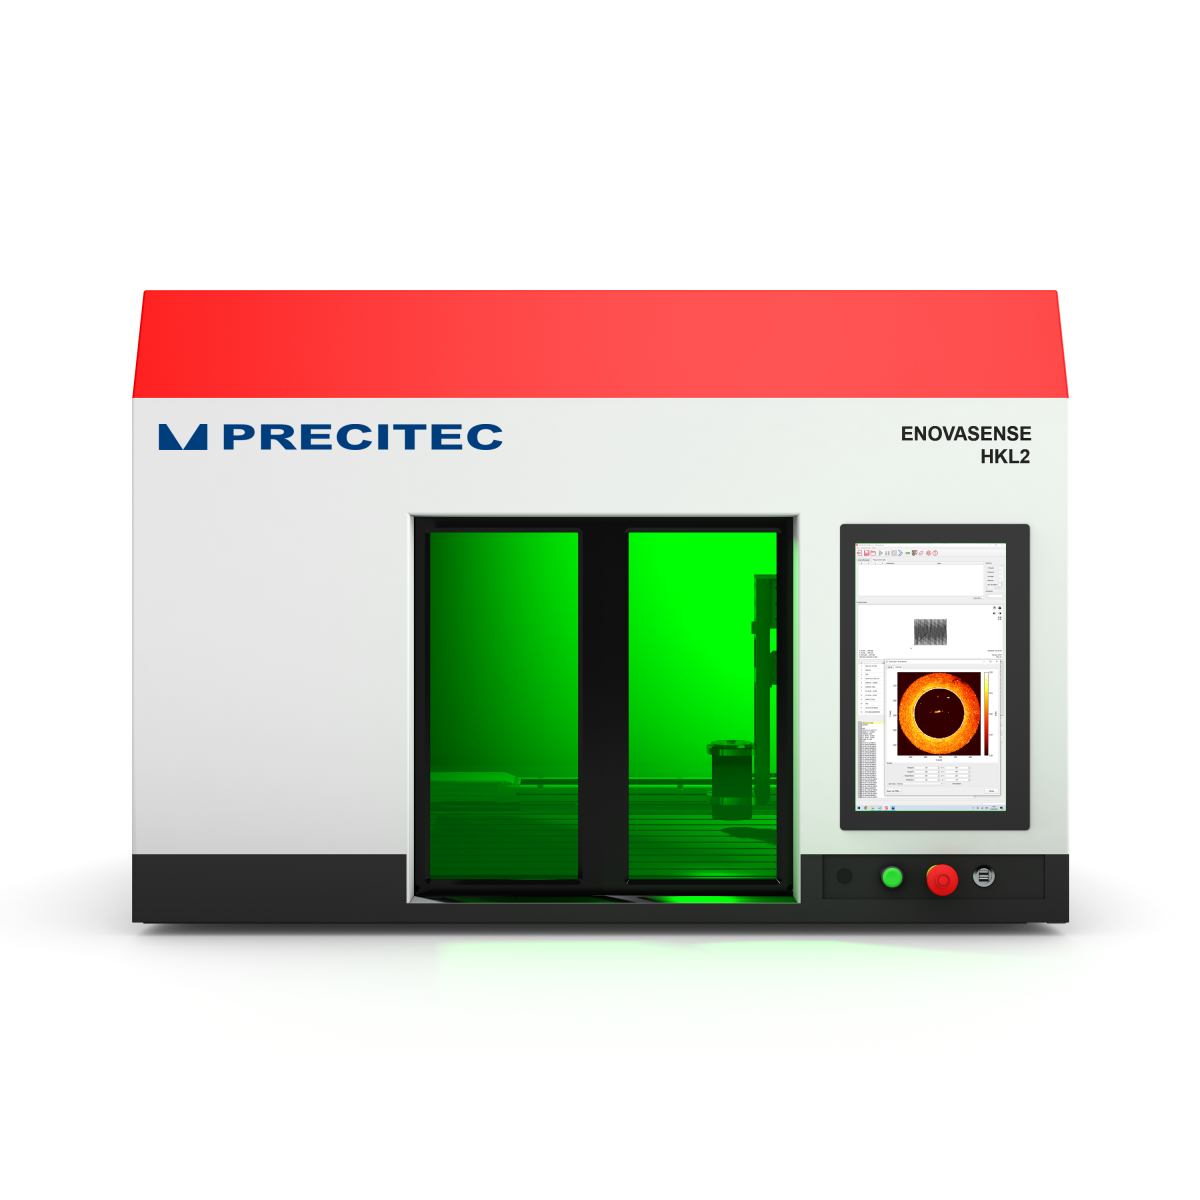
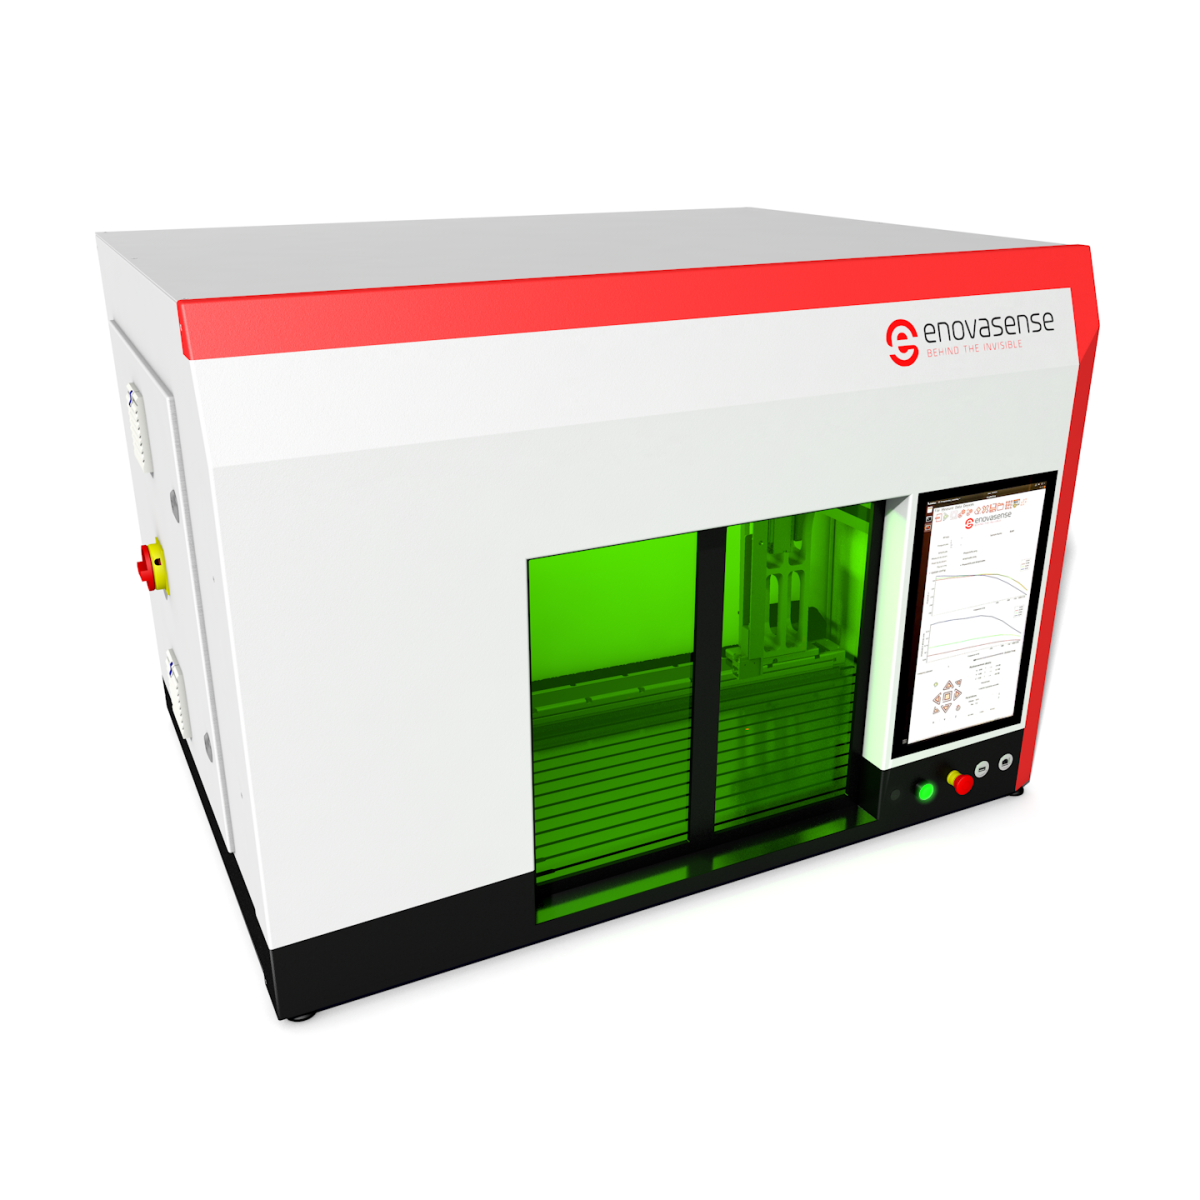
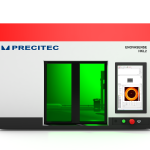
Die HKL2 ist um vier Hauptfunktionsblöcke aufgebaut: eine Touchscreen-Bedien-HMI, ein Paar automatischer, lasersicherer Ladetüren, ein internes Positioniersystem für den Messkopf und ein Schaltschrank auf der linken Seite der Maschine, der die Sensorsteuerung und den Embedded-PC aufnimmt.
Abbildung 1 — Vorderansicht der HKL2 und Hauptfunktionsblöcke
Bedien-HMI — die Bedienerschnittstelle
Ein 15,6"-Touchscreen an der Vorderseite der Station führt die vollständige Enovasense Suite HKL2 aus. Direkt darunter befinden sich der Türtaster, eine Betriebsanzeigeleuchte, der Not-Halt-Taster und zwei USB-Anschlüsse für Maus, Tastatur oder USB-Stick. Alle Funktionen der Station lassen sich allein über den Touchscreen bedienen.
Ladetüren und Messraum
Die automatischen Schiebetüren geben eine Öffnung von 0,55 m × 0,5 m zum Einlegen der Teile in die Station frei. Der Boden des Messraums besteht aus einem Nuttisch mit T-Nuten-System zur Probenfixierung. Die großen transparenten Fenster in den Türen sind genormte Laserschutzgläser (IEC 60825-1), die den Laserstrahl blockieren und dem Bediener gleichzeitig die Sichtkontrolle der Messung ermöglichen.
Positioniersystem des Messkopfs
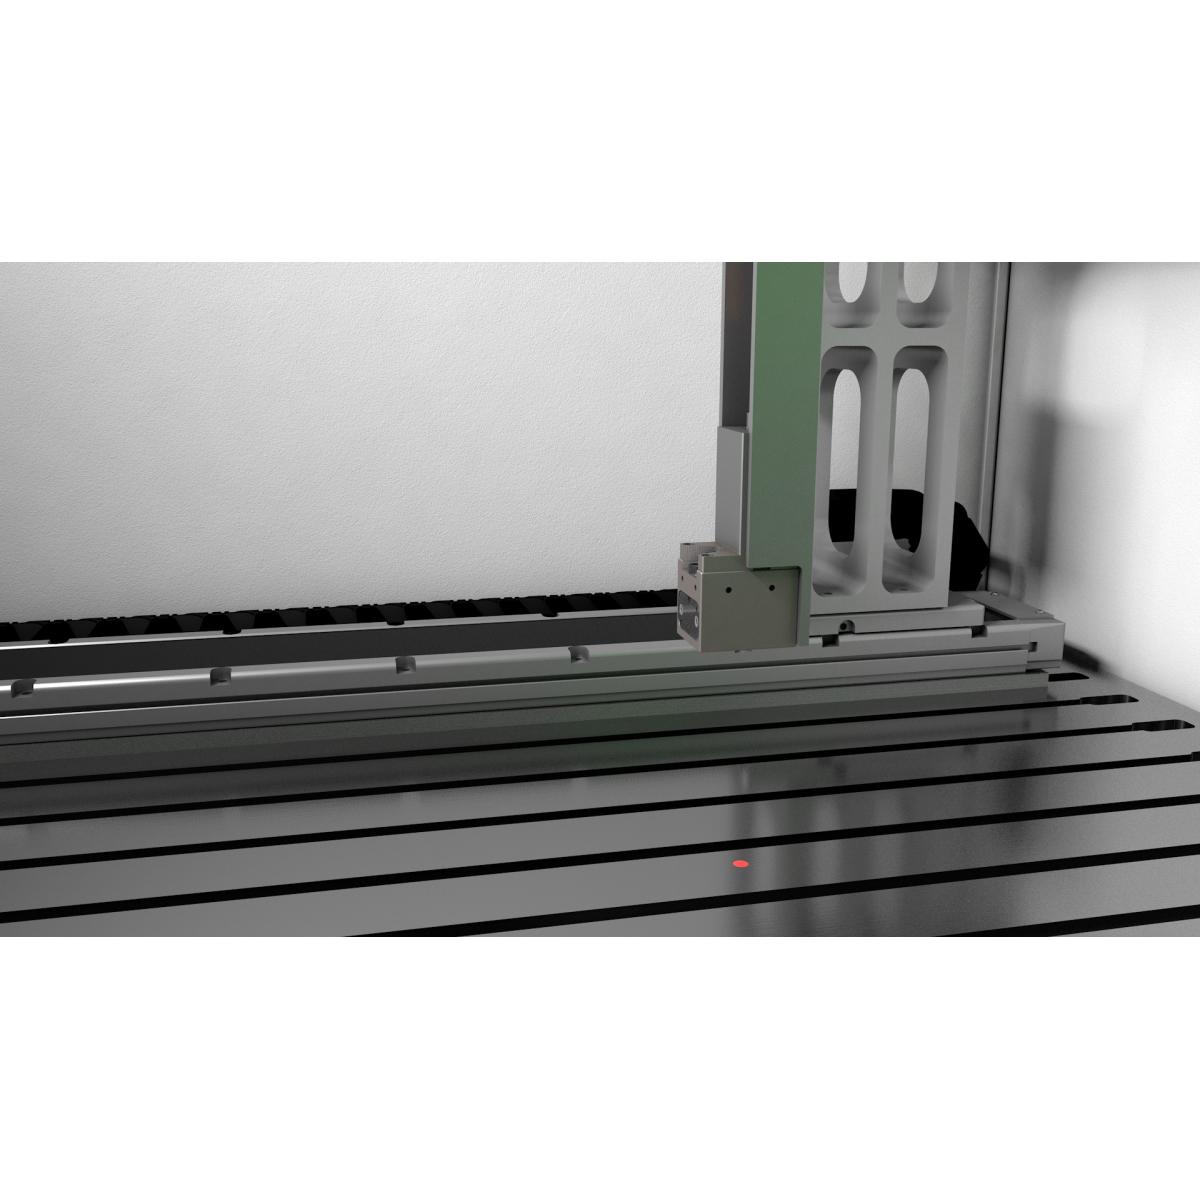
Im Inneren der Station verfährt ein kartesisches 3-Achsen-Verfahrsystem den optischen Messkopf über dem eingelegten Teil. Der Messkopf ist an der Z-Achse befestigt und kann jedes optische Werkzeug von Enovasense aufnehmen, darunter einfache Linsen für vertikale Messungen, 90°-Spiegelwerkzeuge für horizontale Messungen und — optional — ein Drehmodul für Winkelscans.
Schaltschrank
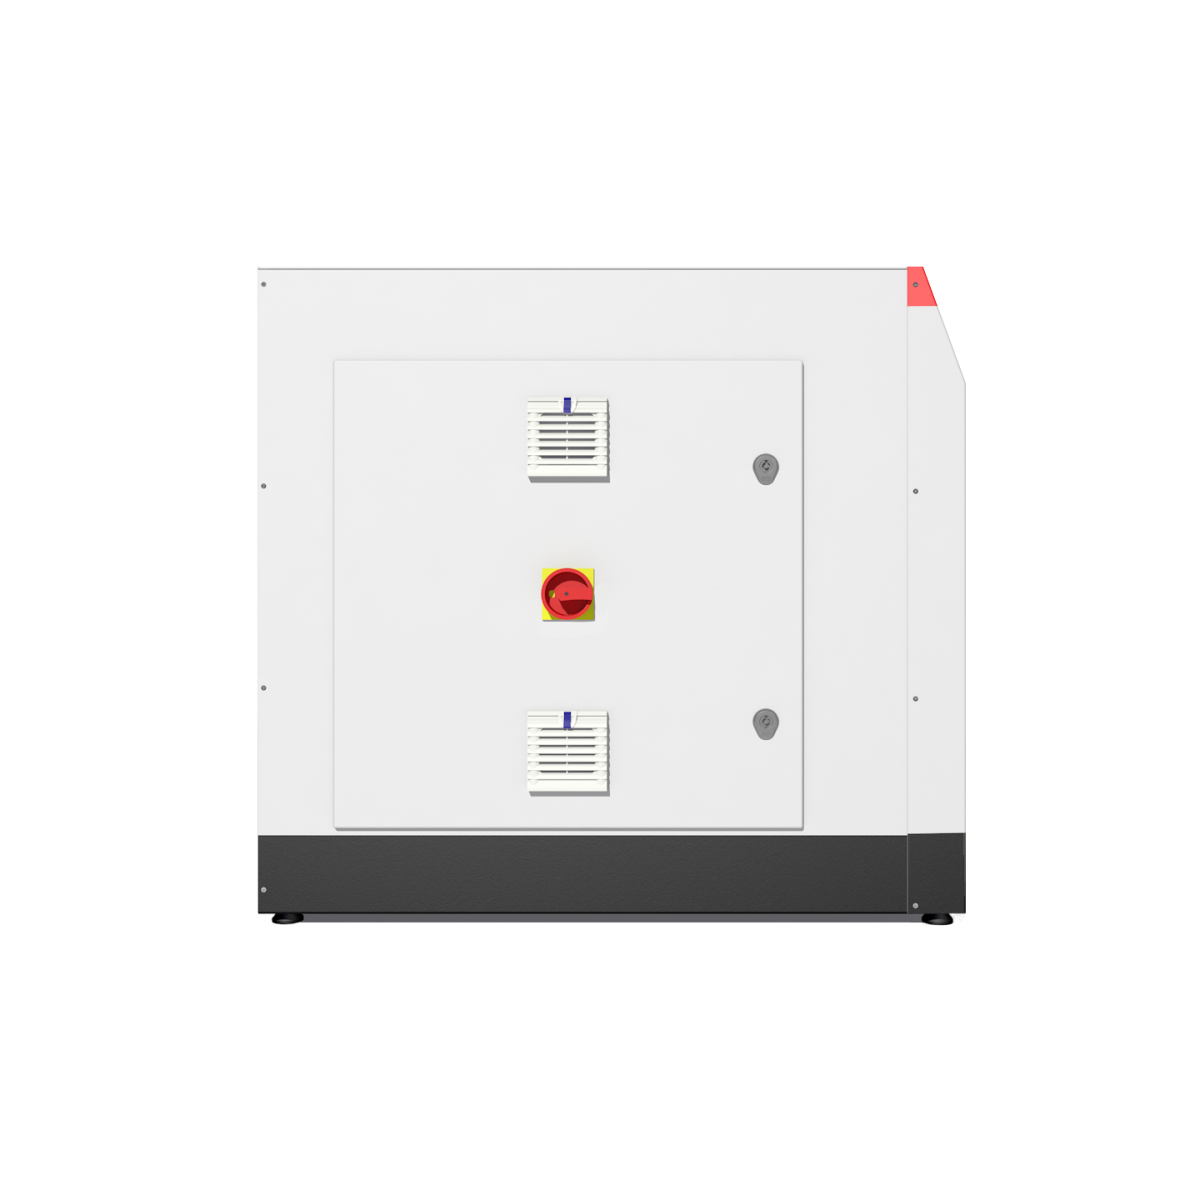
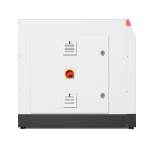
Auf der linken Seite der Station befindet sich der Schaltschrank mit Sensorsteuerung, Lasermodul, Achselektronik, Embedded-PC, SPS und Sicherheitsrelais. Der Schrank ist durch zwei Schlüsselschlösser gesichert, die ein Öffnen durch nicht qualifiziertes Personal verhindern, und umfasst den Hauptschalter, die Betriebsanzeigen, die 220-V-Industriesteckdose und einen RJ-45-Anschluss zur Anbindung der Station an ein externes Netzwerk.
06 — Software & Arbeitsablauf
Die Enovasense Suite HKL2 — vom Rohsignal zur Schichtdickenkarte
Alle Funktionen der Station sind über einen einheitlichen Launcher zugänglich. Der typische Ablauf bei einer neuen Schicht-Substrat-Anwendung umfasst vier Phasen, die anschließend unverändert für jede weitere Produktionsmessung wiederverwendet werden:
Abbildung 2 — Die vier Phasen des HKL2-Arbeitsablaufs
Zykluseditor — programmierbare und automatisch generierte Muster
Der Zykluseditor bietet eine Programmierkonsole mit Schritt-für-Schritt-Ausführung, eine Statustabelle der Befehle, eine 3D-Ansicht der programmierten Bahn und eine Live-Messtabelle. Gängige Muster werden über einen einfachen Parameterdialog automatisch erzeugt — Rechteckraster (gridXY), Linien (lineXYZ), Kreise (circleXY), Polarmuster (polarXY) und vollständige Scheibenraster (diskGridXY) — sodass Anwender nur selten Code von Hand schreiben müssen.
Live-Visualisierung — Kurven und Farbkarten
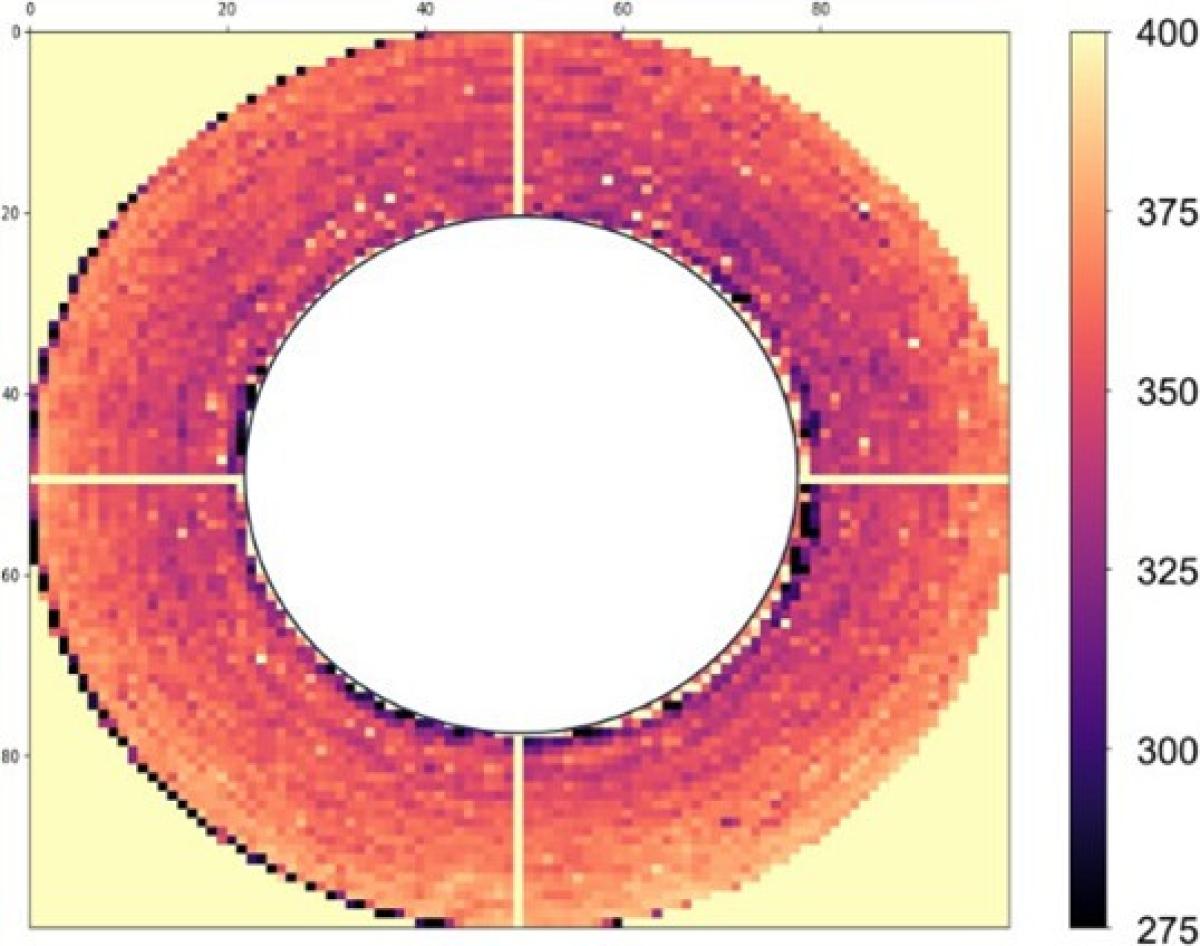
Während ein Zyklus läuft, wird jede Messung mit ihren X-, Y-, Z-Koordinaten, der verwendeten Kalibrierung und dem Schichtdickenwert in die Messtabelle geschrieben. Das Fenster „Quick plot“ bietet zwei Live-Ansichten: eine chronologische Kurve der Messwerte und eine 2D-Farbkarte in der XY-Ebene mit einstellbarem Schichtdickenbereich, Auflösung und Farbpalette. Zusammenfassende Statistiken (Min., Max., Mittelwert, Standardabweichung, Spitze-Tal-Wert) werden laufend berechnet.
Datenspeicherung und Export
Alle Messungen werden auf dem integrierten PC als CSV-Dateien gespeichert. Jede Zeile enthält Datum, Uhrzeit, Zyklusname, Messindex, X/Y/Z-Position, verwendete Kalibrierung, einen Bedienerkommentar, die photothermischen Rohsignale und den endgültigen Schichtdickenwert. Speicherverzeichnis und Dateibenennungsregeln sind in den Launcher-Einstellungen konfigurierbar, was die Anbindung an MES- oder SPC-Systeme über einen freigegebenen Ordner im lokalen Netzwerk erleichtert.
07 — Technische Daten
Vollständiges technisches Datenblatt — Prüfstation HKL2
Wichtige Messparameter
| Messbarer Schichtdickenbereich | 0,1 – 1000 µm |
| Genauigkeit | < 3 % der gemessenen Schichtdicke |
| Messdauer (1 Punkt) | 10 – 1000 ms |
| Messrate | 1 – 100 Hz |
| Verfügbare Laserwellenlängen | 445 nm, 980 nm, 1450 nm, 1550 nm |
| Maximale optische Laserleistung | 150 W (abhängig von der Modulreferenz) |
| Laserklasse der gesamten Maschine | Klasse 1 (IEC 60825-1) |
Typische Wiederholgenauigkeit
| Schichtdickenbereich |
RMS-Wiederholgenauigkeit (1 Punkt) |
Behandlungs- oder Beschichtungsverfahren |
|---|---|---|
| 0,1 – 1 µm | ±0,05 µm | PVD, CVD, PACVD, Galvanik, Siebdruck |
| 1 – 5 µm | ±0,1 µm | PVD, CVD, PACVD, Galvanik, Anodisieren, Spritzen, Siebdruck |
| 5 – 50 µm | ±0,5 µm | Anodisieren, Galvanik, Verzinken, Spritzen, Siebdruck |
| 50 – 300 µm | ±1 µm | Thermisches Spritzen, Kaltgasspritzen, Verzinken, Spritzen |
| 300 – 1000 µm | ±3 µm | Thermisches Spritzen, Kaltgasspritzen |
Mechanische Eigenschaften & Beladung
| Abmessungen der Station (L × B × H) | 1,2 m × 0,9 m × 0,85 m |
| Gewicht der Station | 200 kg |
| Ladeöffnung (B × H) | 0,55 m × 0,5 m |
| Maximale Teilegröße (X × Y × Z) | 0,5 m × 0,5 m × 0,4 m |
| Maximales Teilegewicht | 70 kg |
| Achsautomatisierung | Kartesisch, 3 Achsen |
| Verfahrwege (X × Y × Z) | 0,45 m × 0,45 m × 0,3 m |
| Achsgenauigkeit | 20 µm |
| Probenfixierung | Nuttisch mit 10-mm-T-Nuten-System |
| Bildschirmgröße der Bedien-HMI | 15,6"-Touchscreen |
| Schalldruckpegel (LpAd) | < 70 dB(A) |
Elektrische Daten & Umgebungsbedingungen
| Eingangsspannung | 100 – 240 V AC |
| Netzfrequenz | 50 – 60 Hz |
| Leistungsaufnahme | 1 kW |
| Netzanschluss | Industriestecker EU 2P+E 16 A |
| Datenschnittstelle | RJ-45 Ethernet — CSV-Export — MES-/SPC-kompatibel |
| Betriebstemperatur | −5 bis +40 °C |
| Luftfeuchtigkeit (Betrieb) | 30 bis 75 % |
| Luftfeuchtigkeit (Lagerung) | 10 bis 90 % |
Sicherheitseinrichtungen
| Laserklasse der gesamten Station | Klasse 1 (IEC 60825-1 — sicher unter allen Bedingungen des bestimmungsgemäßen Gebrauchs) |
| Türverriegelungen | Codierte Magnetverriegelung an jeder Ladetür |
| Not-Halt | Not-Halt-Taster an der Front, gekoppelt mit der Laser- und Achsverriegelung |
| Sicherheitslogik | SPS & Sicherheitsrelais auf höchstem Sicherheitsniveau (PLe) |
| Laserschutzfenster | Genormtes Laserschutzglas an jeder Tür |
| Schaltschrank | Zwei Schlüsselschlösser zur Beschränkung des Zugangs auf geschultes Personal |
| Konformität | CE, Maschinenrichtlinie 2006/42/EG, EMV 2014/30/EU, RoHS 2011/65/EU, REACH |
Alle Werte sind typische Werte. Die tatsächliche Leistung hängt von der gewählten Kombination (Modulleistung, optisches Werkzeug, Schichtfamilie) und von der Zielanwendung ab. Bitte wenden Sie sich für eine Leistungsdiagnose an Ihren eigenen Proben an Enovasense.
08 — Konfiguration der Station
Verfügbare Lasermodule für die HKL2
Eine HKL2-Prüfstation wird stets mit einem integrierten Enovasense Point Sensor geliefert, der mit einem der unten aufgeführten Lasermodule konfiguriert ist. Wellenlänge und Leistung richten sich nach dem Schichtwerkstoff und dem zu messenden Schichtdickenbereich. Der Wechsel zwischen verschiedenen Laserquellen in einer installierten HKL2 darf nur durch Personal von Precitec Optronik/Enovasense erfolgen, da gegebenenfalls die Laserschutztüren getauscht werden müssen.
| Referenz | Wellenlänge | Max. Leistung | Typische Anwendung |
|---|---|---|---|
| C3-W445P3-T033 | 445 nm | 3 W | Im Blauen absorbierende Anwendungen — bestimmte metallische Schichten |
| C3-W445P10-T033 | 445 nm | 10 W | Blau mit hoher Leistung — dicke oder schwach absorbierende Schichten |
| C3-W980P10-T033 | 980 nm | 10 W | Gängigste industrielle Schichten — metallisch, keramisch, thermisch gespritzt |
| C3-W1450P1-T033 | 1450 nm | 1 W | Im SWIR absorbierende Anwendungen — Polymere, Klebstoffe |
| C3-W1550P3-T033 | 1550 nm | 3 W | Augensichereres SWIR — dünne Polymer- und Lackschichten |
| C3-W1550P6-T033 | 1550 nm | 6 W | Augensichereres SWIR mit hoher Leistung für dickere Polymerschichten |
Die maximale Leistung einer Laserquelle kann bis zu 30 % unter dem Nennwert liegen. Die HKL2 ist zudem mit der T060-Variante jedes Moduls (C3-WxxxPx-T060) kompatibel, wenn sie mit dem Messkopf T060 verwendet wird.
Typischer Messabstand und Spotgröße — Auswahltabelle
Messabstand und Spotgröße auf dem Teil werden durch das am Messkopf montierte optische Werkzeug bestimmt. Die HKL2 ist mit der gesamten Palette der Enovasense-Werkzeuge kompatibel — einfache Linsen (vertikale Messung), Mirror+Lens-Werkzeuge (horizontale Messung) und Lens+Mirror-Werkzeuge (Messung in engen zylindrischen Bohrungen).
| Spotgröße (mm) | Messabstand (mm) | Toleranz (Lack/Polymer) | Toleranz (Metall/Keramik) |
|---|---|---|---|
| 0,3 | 20 | ±2 mm | ±0,5 mm |
| 0,7 | 20 | ±2 mm | ±0,5 mm |
| 2,5 | 20 | ±2 mm | ±0,5 mm |
| 0,8 | 40 | ±4 mm | ±1 mm |
| 2,3 | 40 | ±4 mm | ±1 mm |
| 3,3 | 40 | ±4 mm | ±1 mm |
| 8,3 | 100 | ±10 mm | ±4 mm |
| 11,8 | 150 | ±20 mm | ±10 mm |
Weitere Informationen zu den Konfigurationen des integrierten Point Sensor finden Sie auf den Point Sensor-Seiten.
09 — Optionen und Zubehör
Die HKL2 für Ihre Anwendung erweitern
Zur Anpassung der HKL2 an eine bestimmte Anwendung stehen verschiedene Optionen und ergänzendes Zubehör zur Verfügung:
| Referenz | Option / Zubehör | Beschreibung |
|---|---|---|
| 5105903 | Automatischer Werkzeugwechsler | Magazin für mehrere magnetische optische Werkzeuge, mit dem die Station innerhalb eines Zyklus automatisch zwischen Spotgrößen oder zwischen vertikaler und horizontaler Messung wechseln kann |
| 5105929 | Drehmodul | Am Messkopf montiertes Winkelpositioniermodul, nützlich mit Spiegelwerkzeugen zum Abtasten rund um eine Bohrung oder Welle |
| 5105940 | Probendrehtisch | In die HKL2 integrierter automatischer Drehtisch — zur Messung zylindrischer Teile um ihre Achse |
| 5106481 | HKL-Tisch mit Schublade | Eigenes Untergestell für die HKL2 — ergonomische Arbeitshöhe und Schublade für Werkzeuge und Proben |
| 5104786 | Referenzprobensatz nach ISO 17025 | Zertifizierter Kalibrierprobensatz für die Rückführbarkeit der Kalibrierung |
| 5105894 | Jährlicher Wartungsservice | Jährliche Inspektion und vorbeugende Wartung der Prüfstation |
| 5105895 | Liefer- und Installationspaket | Lieferung vor Ort, mechanische und elektrische Installation, Erstinbetriebnahme und Bedienerschulung |
10 — Einordnung im Enovasense-Portfolio
Die HKL2 in der Familie der Enovasense-Prüfstationen
Die HKL2 ist die kartesische 3-Achsen-Prüfstation der Einstiegsklasse im Enovasense-Portfolio. Sie ist die richtige Wahl, wenn die zu messenden Teile flach sind oder einfache 3D-Geometrien aufweisen und der geforderte Durchsatz mit einem Einsatz im Labor oder an der Linie vereinbar ist. Für komplexere Teile oder die Inline-Integration bietet Enovasense außerdem größere Prüfstationen an:
| Referenz | Name | Automatisierung | Typische Anwendung |
|---|---|---|---|
| 5108103 | HKM | Kartesisch, 3 Achsen | Labor / F&E / QS-Prüfplätze für flache oder einfache kleine Teile |
| 5104906 | HKL2 | Kartesisch, 3 Achsen | Labor / F&E / QS-Prüfplätze für flache oder einfache mittelgroße Teile — dieses Produkt |
| 5105512 | HKXL | 3 Achsen + 1 Ladeachse | 100-%-Kontrolle an der Linie, große Teile wie Motorblöcke |
| 5105513 | HKXL-IL | Inline, 3 Achsen + Beladung | Vollständige Inline-Integration mit vor- und nachgelagerten Förderern |
Sie sind nicht sicher, welche Station zu Ihrer Anwendung passt? Senden Sie Enovasense eine Beschreibung Ihrer Schicht und Ihres Substrats, Ihrer Teilegeometrie, Ihres Schichtdickenbereichs und Ihres Produktionsdurchsatzes — wir schlagen Ihnen die passende Kombination aus Station, Lasermodul, Messkopf und optischem Werkzeug vor und organisieren eine kostenlose Leistungsdiagnose an Ihren eigenen Proben.

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文