Produkty / hk l - 3-osiowe stanowisko kontrolne
01 — Przegląd produktu
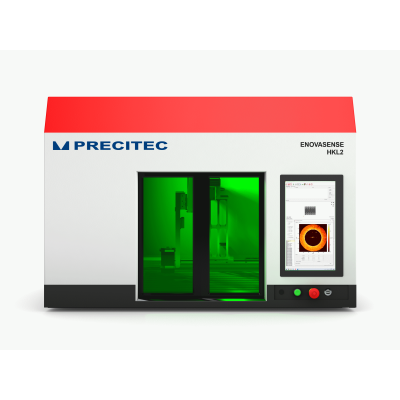
Stacja kontrolna Enovasense HKL2
Kompletne stanowisko do pomiaru grubości powłok metodą laserowej fototermii — laboratorium, kontrola jakości i pomiar przy linii
Enovasense HKL2 to kompletna stacja kontrolna typu „pod klucz”, która integruje Enovasense Point Sensor w obudowie bezpiecznej laserowo, wraz z automatycznym 3-osiowym systemem pozycjonowania, panelem HMI z ekranem dotykowym i pełnym oprogramowaniem Enovasense Suite HKL2. Przekształca czujnik fototermiczny w kompletne rozwiązanie do bezkontaktowego i nieniszczącego pomiaru grubości powłok — gotowe do przyjęcia detalu, automatycznego ustawienia go pod sondą, wykonania zaprogramowanego cyklu i zwrócenia wartości grubości oraz map grubości 2D w czasie rzeczywistym.
HKL2 jest przeznaczona do laboratoriów, działów B+R, stanowisk kontroli jakości oraz 100% kontroli przy linii detali płaskich, schodkowych lub o prostej geometrii 3D. Mierzy farby, polimery, kleje, powłoki anodowe, powłoki galwaniczne, natryskiwanie cieplne, natryskiwanie na zimno (cold spray), HVOF, PVD, CVD, PACVD, cynkowanie i sitodruk na praktycznie każdym podłożu — w zakresie grubości od 100 nm do 1 mm na jednej platformie.
Obudowa laserowa klasy 1 Automatyczne 3 osie Dotykowy panel HMI Mapowanie grubości Programowanie cykli Laboratorium i przy linii
|
0,1μm-1mm
Zakres mierzonej grubości na jednej platformie
jedna stacja dla cienkich i grubych powłok
|
<3%
Typowa dokładność mierzonej grubości
zależy od wybranego układu optycznego i powłoki
|
|
500×500×400mm
Maksymalny rozmiar detalu, który można załadować
do 70 kg na detal
|
Klasa 1
Ogólna klasa lasera stacji (IEC 60825-1)
bezpieczna we wszystkich warunkach normalnego użytkowania
|
02 — Dlaczego stacja kontrolna HKL2
Sześć powodów, dla których ta stacja sprawdza się w laboratorium i na stanowisku kontroli jakości
1. Obudowa laserowa klasy 1 — bezpieczna dla każdego operatora
Wewnątrz HKL2 zainstalowane jest źródło laserowe klasy 4, jednak stacja jako całość posiada certyfikat klasy 1 zgodnie z IEC 60825-1, co oznacza, że jest bezpieczna we wszystkich warunkach normalnego użytkowania. Duże okna z filtrem laserowym w automatycznych drzwiach przesuwnych pozwalają operatorowi obserwować mierzony detal, a kodowane blokady magnetyczne, przedni przycisk zatrzymania awaryjnego, sterownik PLC i przekaźniki bezpieczeństwa klasy PLe odcinają wiązkę laserową i osie natychmiast po otwarciu drzwi. Podczas normalnej pracy nie jest wymagane szkolenie z bezpieczeństwa laserowego ani okulary ochronne.
2. Automatyczne pozycjonowanie — precyzyjne, powtarzalne, gotowe do pracy w cyklu
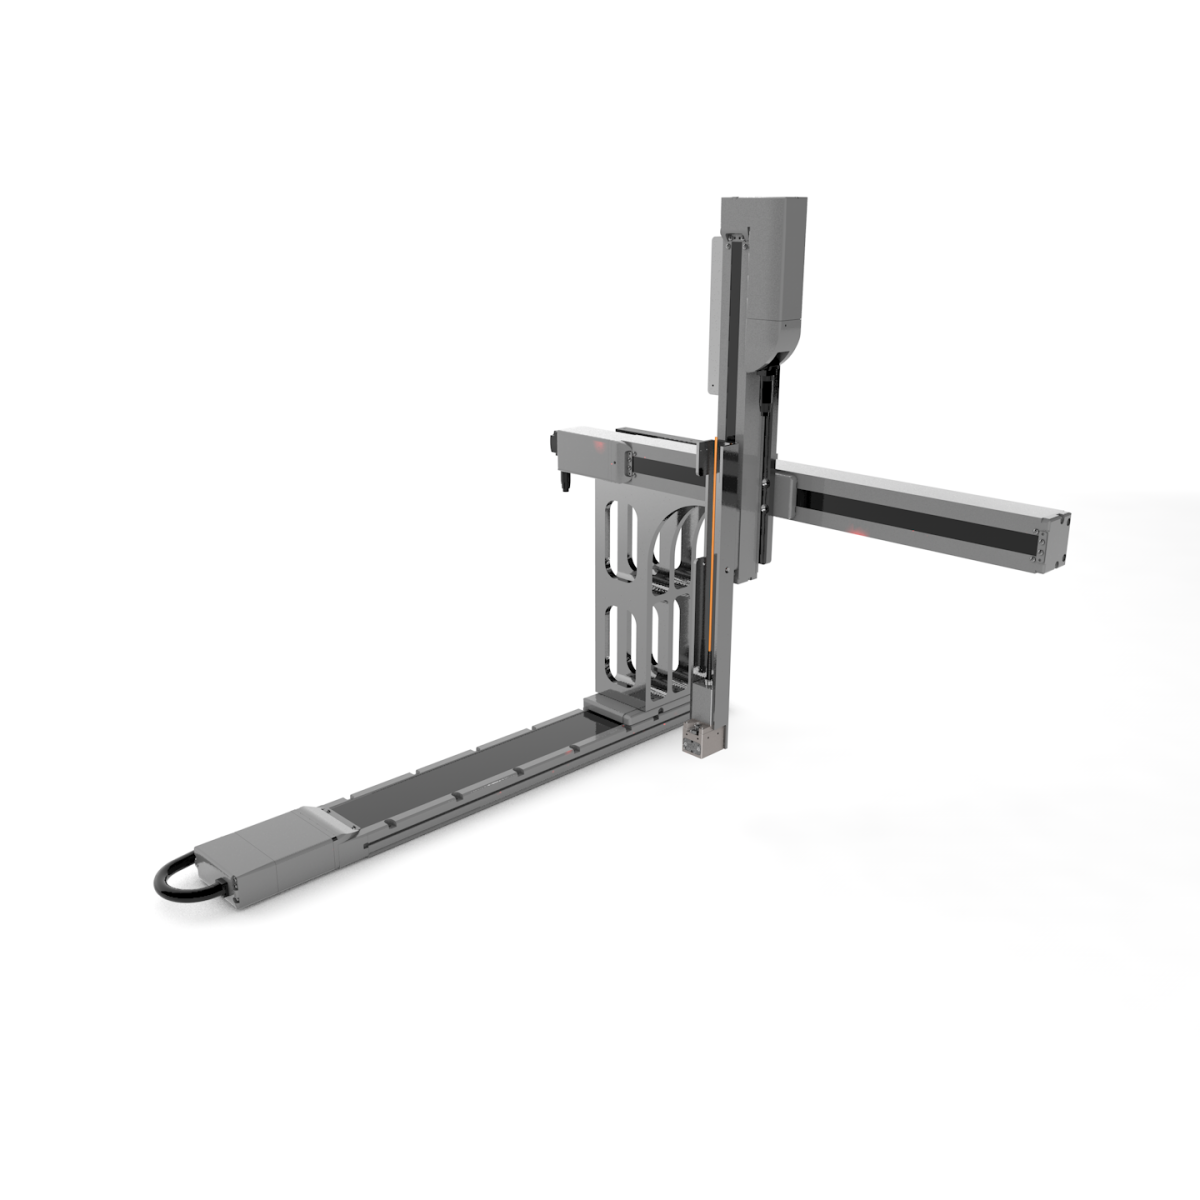
HKL2 integruje kartezjański 3-osiowy system pozycjonowania (przesuwy X, Y, Z 450 × 450 × 300 mm) o dokładności 20 µm. Sonda przemieszcza się automatycznie od jednego punktu pomiarowego do następnego zgodnie z zaprogramowanym cyklem: operator ładuje detal, naciska start i po powrocie otrzymuje gotową mapę grubości.
3. Kompletny pakiet oprogramowania — od strojenia sygnału po mapy grubości
HKL2 jest dostarczana z oprogramowaniem Enovasense Suite HKL2 — kompletnym środowiskiem obejmującym test sygnału, skanowanie częstotliwości, uczenie kalibracji (sieć neuronowa), pomiar punktowy, edycję cykli w G-code oraz automatyczne wykonywanie cykli. Kolorowe mapy grubości, krzywe i statystyki są tworzone na bieżąco w trakcie cyklu, a wszystkie dane są eksportowane do plików CSV w celu integracji z systemami MES lub SPC.
4. Mapy grubości w kilka minut, a nie godzin
Dzięki połączeniu automatycznych osi, edytora cykli i wizualizacji w czasie rzeczywistym HKL2 tworzy kolorowe mapy grubości 2D detalu w ciągu kilku minut — co sprawdza się przy charakteryzacji procesów w B+R, kontroli jakości partii przychodzących lub zastępowaniu metod niszczących na próbkach produkcyjnych.
5. Zgodność z pełną gamą narzędzi optycznych Enovasense
HKL2 obsługuje każde narzędzie optyczne z katalogu Enovasense — proste soczewki (pomiar pionowy) i narzędzia lustrzane (pomiar poziomy wewnątrz otworów, na ściankach bocznych, na odsadzeniach) — oraz każdy moduł laserowy od 1 W do 10 W o długościach fali 445 nm, 980 nm, 1450 nm i 1550 nm. Opcjonalny automatyczny zmieniacz narzędzi umożliwia zmianę wielkości plamki lub kierunku pomiaru w ramach jednego cyklu, bez udziału operatora.
6. Kompaktowa, autonomiczna i łatwa w utrzymaniu
Przy wymiarach 1,2 × 0,9 × 0,85 m i masie 200 kg HKL2 mieści się na standardowym stole warsztatowym lub na opcjonalnym stole HKL. Jest zasilana z jednego gniazda 100–240 V AC, ma własny wbudowany komputer i ekran dotykowy, a wymaga jedynie okresowego czyszczenia przedniej soczewki i strefy pomiarowej. Nie ma płynów, materiałów eksploatacyjnych ani niszczącego przygotowania próbek.
03 — Zastosowania
Gdzie stosuje się stację kontrolną HKL2
HKL2 to najbardziej wszechstronna z nastołowych stacji kontrolnych Enovasense. Jest stosowana w wielu branżach wszędzie tam, gdzie detale płaskie lub o umiarkowanie złożonym kształcie wymagają niezawodnej, nieniszczącej kontroli grubości powłok:
| Motoryzacja | Farby, cynkowanie, powłoki tarcz hamulcowych, powłoki antykorozyjne, kleje |
| Lotnictwo i kosmonautyka | Powłoki barierowe cieplne (TBC), powłoki ścieralne, warstwy anodowe na elementach konstrukcyjnych, warstwy wiążące (bond coat) |
| Wyroby medyczne | Powłoki bioaktywne na implantach, powłoki polimerowe i PVD na narzędziach chirurgicznych |
| Przemysł ogólny | Farby proszkowe, kataforeza (e-coat), kleje, farby sitodrukowe, twarde chromowanie, powłoki ceramiczne |
| Elektronika użytkowa | Powłoki dekoracyjne na obudowach, powłoki ochronne (conformal coating) na płytkach PCB, cienkie układy warstw metalicznych i polimerowych |
| Półprzewodniki | Cienkie warstwy osadzane metodami PVD, CVD, PACVD, sitodruku, zol-żel; układy warstw dielektrycznych i hermetyzujących, warstwy epoksydowe |
04 — Technologia
Laserowa radiometria fototermiczna zintegrowana w bezpiecznej, zautomatyzowanej stacji
HKL2 zawiera Enovasense Point Sensor umieszczony w bezpiecznej, zautomatyzowanej obudowie. Modulowana wiązka laserowa emitowana przez moduł jest prowadzona światłowodem do sondy, ogniskowana na powierzchni powłoki i wytwarza w powłoce kontrolowaną falę cieplną. Detektor podczerwieni w sondzie rejestruje powracającą falę cieplną. Grubość powłoki wyznacza się następnie z tych sygnałów za pomocą kalibracji wyuczonej na próbkach wzorcowych.
WIDEO: PREZENTACJA STACJI KONTROLNEJ HKL2
Hostowane przez YouTube, który zapisuje pliki cookie na Twoim urządzeniu.
WIDEO: HKL2 W DZIAŁANIU
Hostowane przez YouTube, który zapisuje pliki cookie na Twoim urządzeniu.
Dlaczego ta technologia — podsumowanie
Radiometria fototermiczna jest metodą w pełni optyczną i cieplną: bez kontaktu z detalem i bez potrzeby sprzężenia elektrycznego lub magnetycznego. Dzięki temu czujnik jest niewrażliwy na właściwości magnetyczne podłoża, chropowatość powierzchni (w szerokim zakresie), geometrię detalu i środowisko produkcyjne. W HKL2 czujnik korzysta z kontrolowanej obudowy, automatycznego systemu pozycjonowania i dedykowanego panelu HMI — dzięki czemu każdy pomiar jest powtarzalny i niezależny od operatora.
05 — Opis ogólny
Stacja HKL2 w skrócie
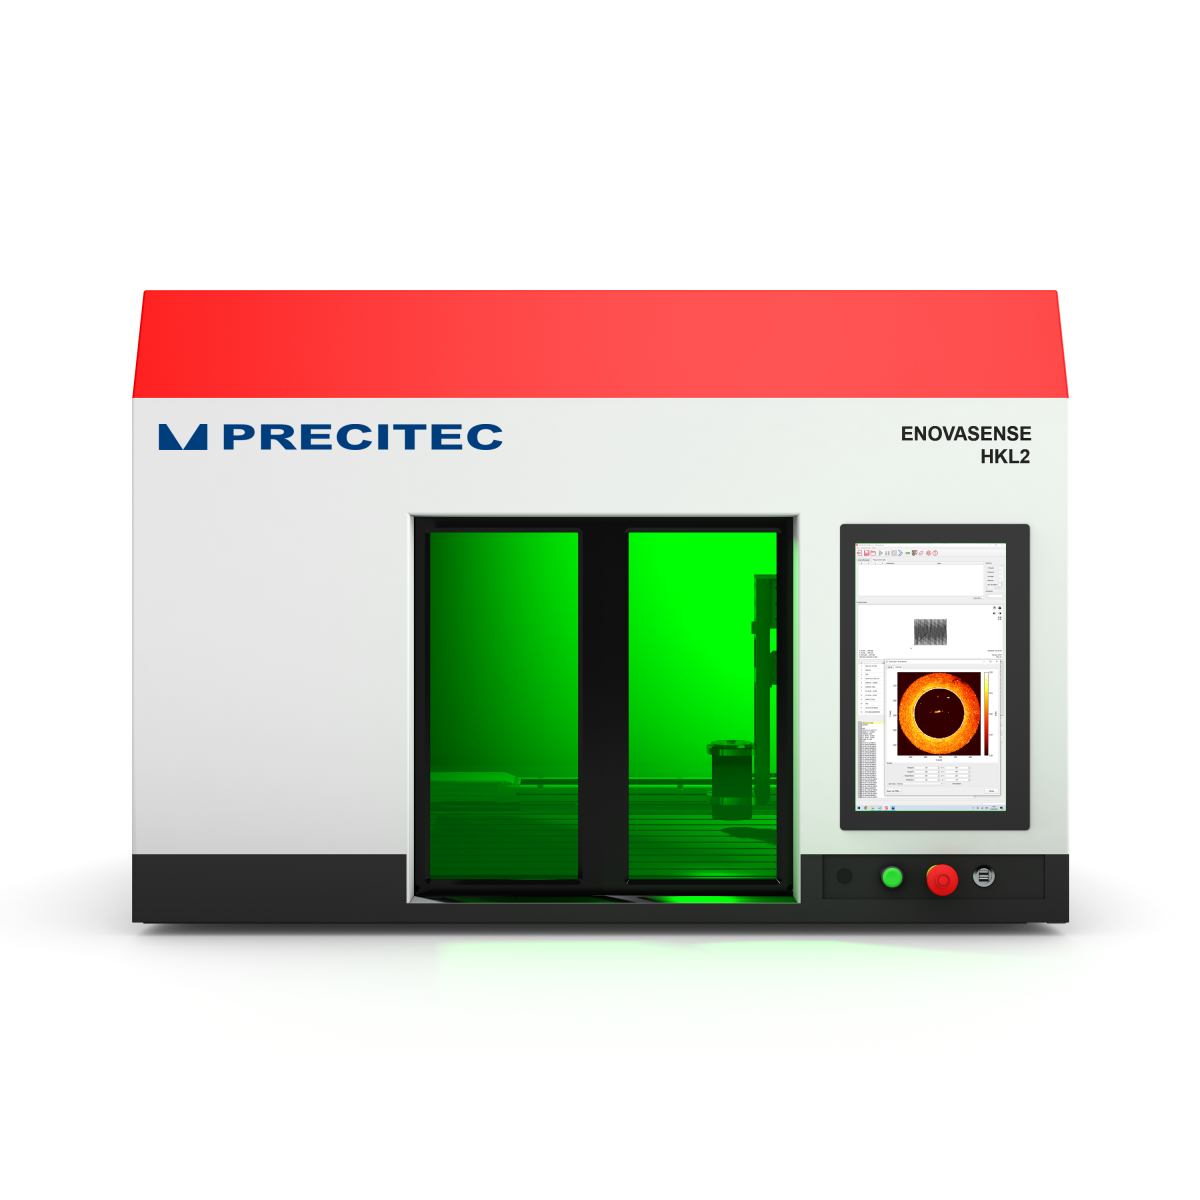
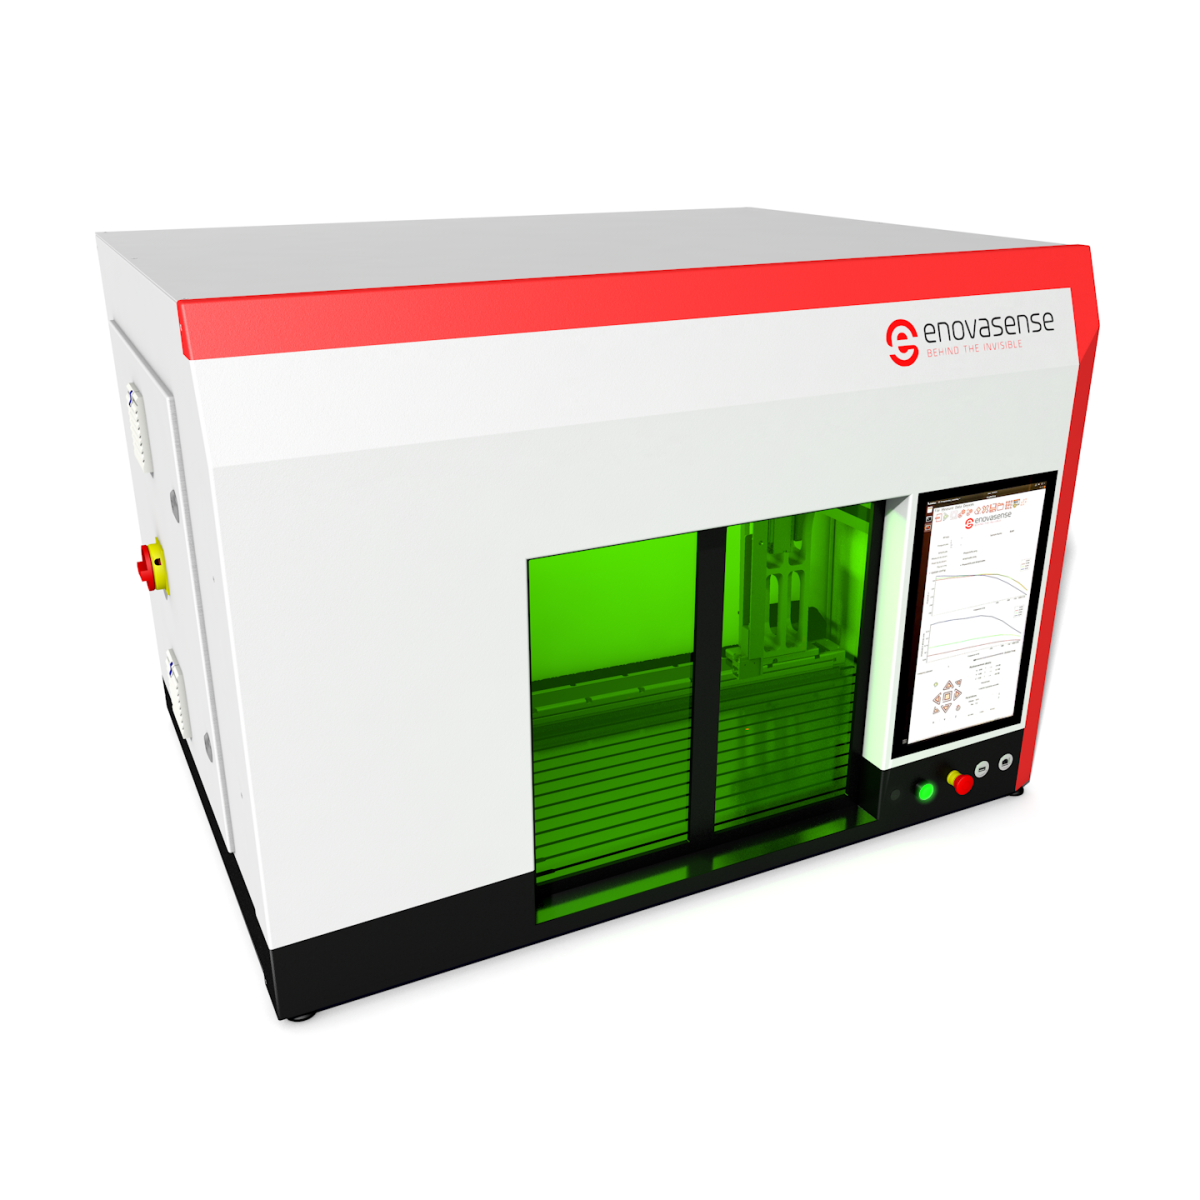
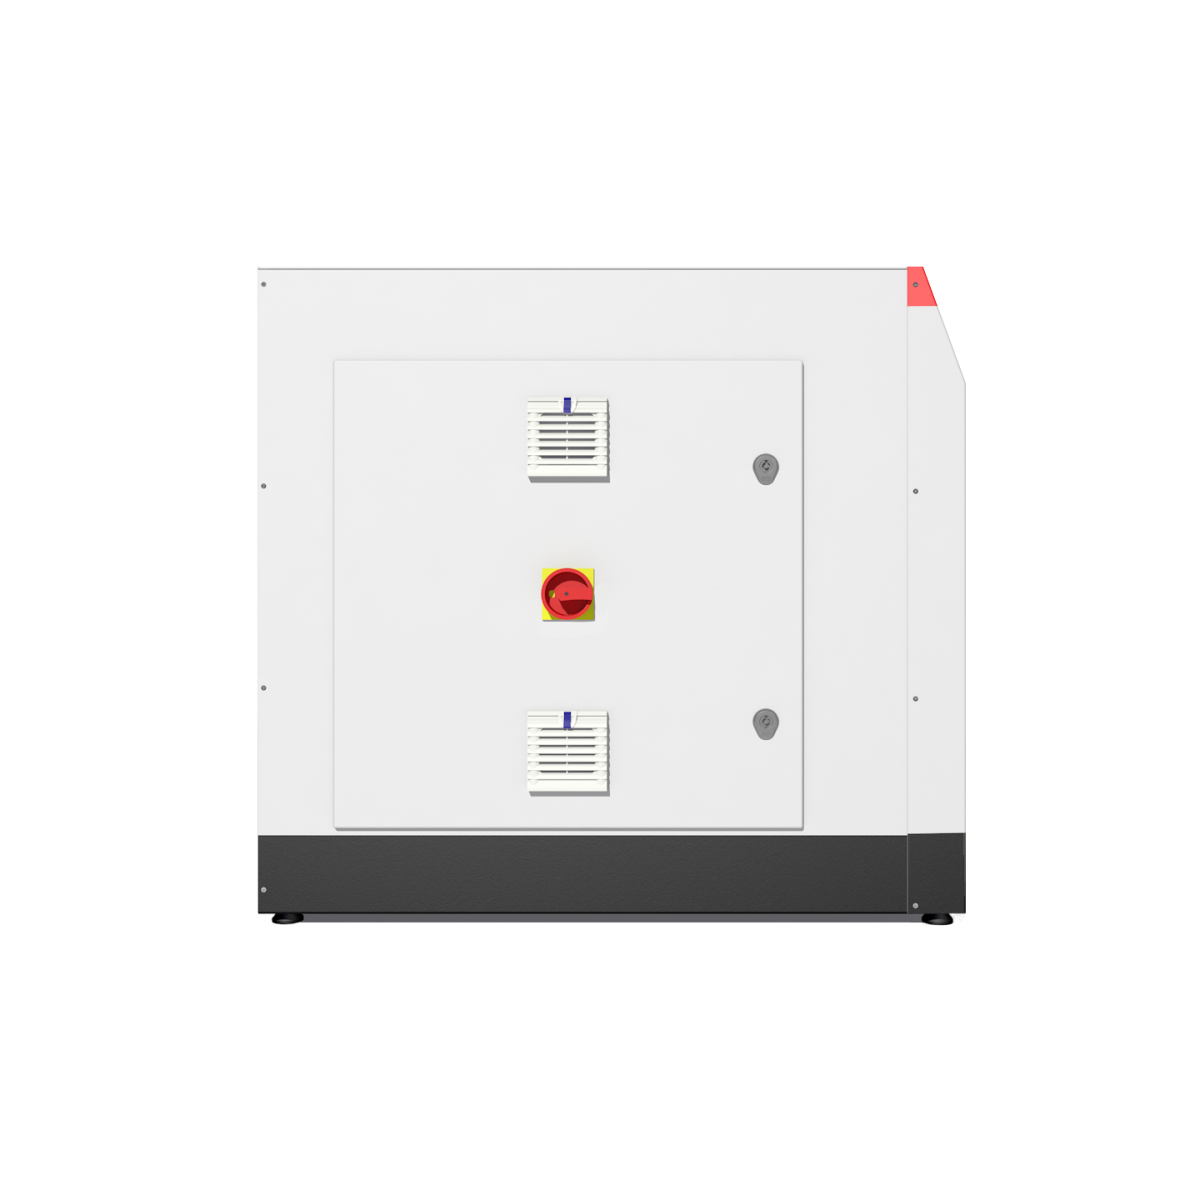
HKL2 składa się z czterech głównych bloków funkcjonalnych: dotykowego panelu sterowania HMI, pary automatycznych, bezpiecznych laserowo drzwi załadowczych, wewnętrznego systemu pozycjonowania sondy oraz szafy elektrycznej po lewej stronie maszyny, w której znajdują się sterownik czujnika i wbudowany komputer.
Rysunek 1 — Widok z przodu HKL2 i główne bloki funkcjonalne
Panel sterowania HMI — interfejs operatora
Ekran dotykowy 15,6" z przodu stacji obsługuje pełne oprogramowanie Enovasense Suite HKL2. Bezpośrednio pod nim znajdują się przycisk drzwi, lampka sygnalizacyjna zasilania, przycisk zatrzymania awaryjnego oraz dwa porty USB do podłączenia myszy, klawiatury lub pamięci USB. Wszystkie funkcje stacji można obsługiwać wyłącznie z poziomu ekranu dotykowego.
Drzwi załadowcze i strefa pomiarowa
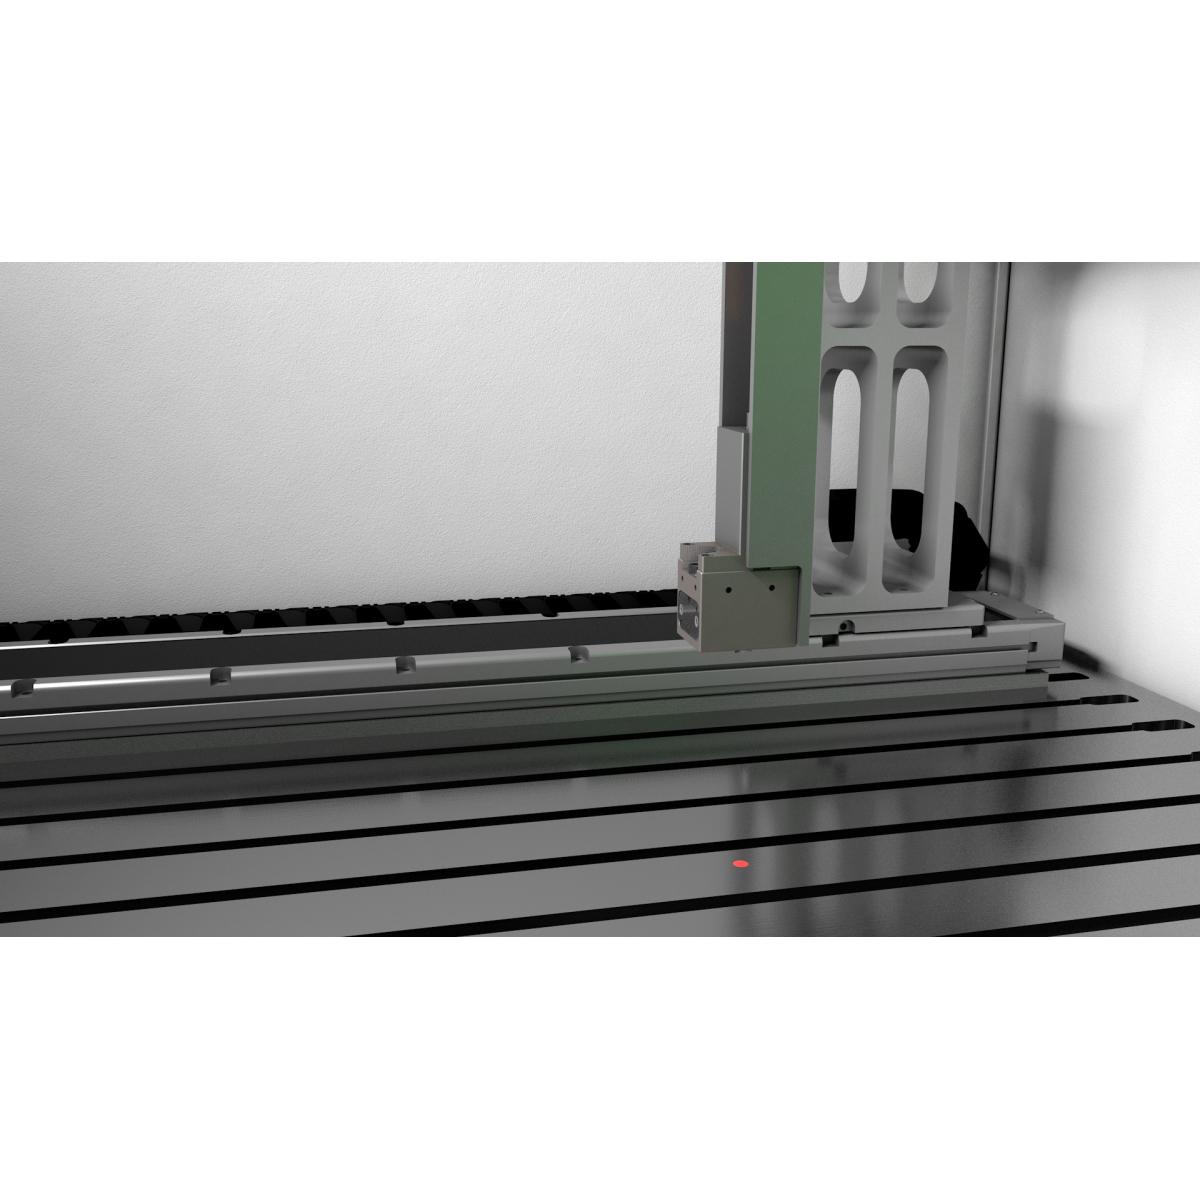
Automatyczne drzwi przesuwne odsłaniają otwór 0,55 m × 0,5 m do załadunku detali do stacji. Dno strefy pomiarowej stanowi stół rowkowy z systemem rowków teowych do mocowania próbek. Duże przezroczyste okna w drzwiach to znormalizowane szyby ochronne laserowe (IEC 60825-1), które blokują wiązkę laserową, a jednocześnie pozwalają operatorowi wzrokowo nadzorować pomiar.
System pozycjonowania sondy
Wewnątrz stacji kartezjański 3-osiowy układ przesuwu przemieszcza sondę optyczną nad załadowanym detalem. Sonda jest zamocowana na osi Z i może przenosić dowolne narzędzie optyczne Enovasense, w tym proste soczewki do pomiarów pionowych, narzędzia lustrzane 90° do pomiarów poziomych oraz — opcjonalnie — moduł obrotowy do skanów kątowych.
Szafa elektryczna
Po lewej stronie stacji znajduje się szafa elektryczna, w której mieszczą się sterownik czujnika, moduł laserowy, elektronika osi, wbudowany komputer, sterownik PLC i przekaźniki bezpieczeństwa. Szafa jest zabezpieczona dwoma zamkami na klucz, które uniemożliwiają jej otwarcie przez osoby niewykwalifikowane, i zawiera wyłącznik główny, kontrolki zasilania, przemysłowe gniazdo 220 V oraz port RJ-45 do podłączenia stacji do sieci zewnętrznej.
06 — Oprogramowanie i przebieg pracy
Enovasense Suite HKL2 — od surowego sygnału do mapy grubości
Wszystkie funkcje stacji są dostępne z jednego programu uruchomieniowego (launchera). Typowy przebieg pracy dla nowego zastosowania powłoka–podłoże obejmuje cztery fazy, które są następnie wykorzystywane bez zmian przy każdym kolejnym pomiarze produkcyjnym:
Rysunek 2 — Cztery fazy przebiegu pracy HKL2
Edytor cykli — wzorce programowalne i generowane automatycznie
Edytor cykli udostępnia konsolę programowania z panelem wykonywania krok po kroku, tabelę statusu poleceń, wizualizację 3D zaprogramowanej trajektorii oraz tabelę pomiarów na żywo. Typowe wzorce są generowane automatycznie z prostego okna parametrów — siatki prostokątne (gridXY), linie (lineXYZ), okręgi (circleXY), wzorce biegunowe (polarXY) i pełne siatki dyskowe (diskGridXY) — dzięki czemu użytkownicy rzadko muszą pisać kod ręcznie.
Wizualizacja na żywo — krzywe i mapy kolorów
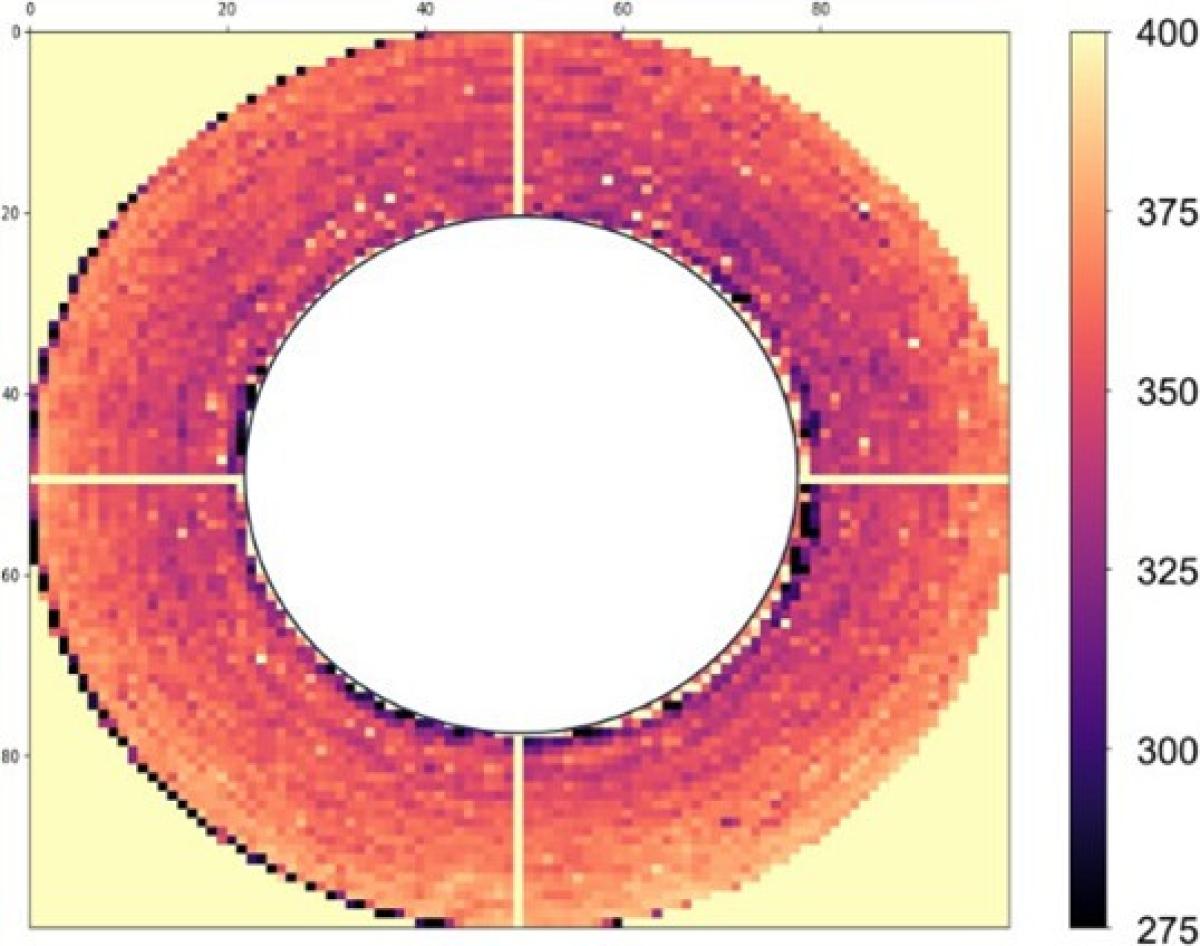
W trakcie cyklu każdy pomiar jest zapisywany w tabeli pomiarów wraz ze współrzędnymi X, Y, Z, użytą kalibracją i wartością grubości. Okno „Quick plot” oferuje dwa widoki na żywo: krzywą chronologiczną zmierzonych wartości oraz kolorową mapę 2D w płaszczyźnie XY z regulowanym zakresem grubości, rozdzielczością i paletą kolorów. Statystyki zbiorcze (min., maks., średnia, odchylenie standardowe, wartość szczyt-dolina) są obliczane na bieżąco.
Zapis i eksport danych
Wszystkie pomiary są zapisywane na wbudowanym komputerze jako pliki CSV. Każdy wiersz zawiera datę, godzinę, nazwę cyklu, numer pomiaru, pozycję X/Y/Z, użytą kalibrację, komentarz operatora, surowe sygnały fototermiczne i końcową wartość grubości. Katalog zapisu i zasady nazewnictwa plików można skonfigurować w ustawieniach launchera, co ułatwia integrację z systemami MES lub SPC przez folder współdzielony w sieci lokalnej.
07 — Specyfikacja techniczna
Pełna karta katalogowa — stacja kontrolna HKL2
Główne parametry pomiarowe
| Zakres mierzonej grubości | 0,1 – 1000 µm |
| Dokładność | < 3% mierzonej grubości |
| Czas pomiaru (1 punkt) | 10 – 1000 ms |
| Częstotliwość pomiarów | 1 – 100 Hz |
| Dostępne długości fali lasera | 445 nm, 980 nm, 1450 nm, 1550 nm |
| Maksymalna moc optyczna lasera | 150 W (zależnie od oznaczenia modułu) |
| Ogólna klasa lasera maszyny | Klasa 1 (IEC 60825-1) |
Typowa powtarzalność
| Zakres grubości |
Powtarzalność RMS (1 punkt) |
Proces obróbki lub nakładania powłoki |
|---|---|---|
| 0,1 – 1 µm | ±0,05 µm | PVD, CVD, PACVD, galwanizacja, sitodruk |
| 1 – 5 µm | ±0,1 µm | PVD, CVD, PACVD, galwanizacja, anodowanie, natryskiwanie, sitodruk |
| 5 – 50 µm | ±0,5 µm | Anodowanie, galwanizacja, cynkowanie, natryskiwanie, sitodruk |
| 50 – 300 µm | ±1 µm | Natryskiwanie cieplne, cold spray, cynkowanie, natryskiwanie |
| 300 – 1000 µm | ±3 µm | Natryskiwanie cieplne, cold spray |
Parametry mechaniczne i załadunek
| Wymiary stacji (dł. × szer. × wys.) | 1,2 m × 0,9 m × 0,85 m |
| Masa stacji | 200 kg |
| Otwór załadowczy (szer. × wys.) | 0,55 m × 0,5 m |
| Maksymalny rozmiar detalu (X × Y × Z) | 0,5 m × 0,5 m × 0,4 m |
| Maksymalna masa detalu | 70 kg |
| Automatyzacja osi | Kartezjańska, 3 osie |
| Przesuw osi (X × Y × Z) | 0,45 m × 0,45 m × 0,3 m |
| Dokładność osi | 20 µm |
| Mocowanie próbek | Stół rowkowy z systemem rowków teowych 10 mm |
| Przekątna ekranu panelu HMI | Ekran dotykowy 15,6" |
| Poziom ciśnienia akustycznego (LpAd) | < 70 dB(A) |
Parametry elektryczne i środowiskowe
| Napięcie zasilania | 100 – 240 V AC |
| Częstotliwość napięcia zasilania | 50 – 60 Hz |
| Pobór mocy | 1 kW |
| Złącze zasilania | Wtyk przemysłowy EU 2P+Z 16 A |
| Interfejs danych | Ethernet RJ-45 — eksport CSV — zgodność z MES / SPC |
| Temperatura pracy | od −5 do +40 °C |
| Zakres wilgotności (praca) | od 30 do 75% |
| Zakres wilgotności (przechowywanie) | od 10 do 90% |
Urządzenia bezpieczeństwa
| Ogólna klasa lasera | Klasa 1 (IEC 60825-1 — bezpieczna we wszystkich warunkach normalnego użytkowania) |
| Blokady drzwi | Kodowane blokady magnetyczne na każdych drzwiach załadowczych |
| Zatrzymanie awaryjne | Przycisk zatrzymania awaryjnego na panelu przednim powiązany z blokadą lasera i osi |
| Logika bezpieczeństwa | PLC i przekaźniki bezpieczeństwa na najwyższym poziomie bezpieczeństwa (PLe) |
| Okna ochronne laserowe | Znormalizowane szkło z filtrem laserowym w każdych drzwiach |
| Szafa elektryczna | Dwa zamki na klucz ograniczające dostęp do przeszkolonego personelu |
| Zgodność | CE, Dyrektywa maszynowa 2006/42/WE, EMC 2014/30/UE, RoHS 2011/65/UE, REACH |
Wszystkie wartości są typowe. Rzeczywista wydajność zależy od wybranej kombinacji elementów (moc modułu, narzędzie optyczne, rodzina powłok) oraz od docelowego zastosowania. Prosimy o kontakt z Enovasense w celu przeprowadzenia diagnozy wydajności na Państwa próbkach.
08 — Konfiguracja stacji
Moduły laserowe dostępne dla HKL2
Stacja kontrolna HKL2 jest zawsze dostarczana z jednym zintegrowanym czujnikiem Enovasense Point Sensor, skonfigurowanym z jednym z wymienionych poniżej modułów laserowych. Wybór długości fali i mocy zależy od materiału powłoki i mierzonego zakresu grubości. Zmiana źródła laserowego w zainstalowanej HKL2 może być wykonywana wyłącznie przez personel Precitec Optronik/Enovasense, ponieważ może wymagać wymiany drzwi ochronnych laserowych.
| Oznaczenie | Długość fali | Moc maks. | Typowe zastosowanie |
|---|---|---|---|
| C3-W445P3-T033 | 445 nm | 3 W | Zastosowania z absorpcją w zakresie niebieskim — określone powłoki metaliczne |
| C3-W445P10-T033 | 445 nm | 10 W | Niebieski o dużej mocy — grube lub słabo absorbujące powłoki |
| C3-W980P10-T033 | 980 nm | 10 W | Najczęstsze powłoki przemysłowe — metaliczne, ceramiczne, natryskiwane cieplnie |
| C3-W1450P1-T033 | 1450 nm | 1 W | Zastosowania z absorpcją w SWIR — polimery, kleje |
| C3-W1550P3-T033 | 1550 nm | 3 W | SWIR bezpieczniejszy dla oczu — cienkie warstwy polimerów i farb |
| C3-W1550P6-T033 | 1550 nm | 6 W | SWIR o dużej mocy, bezpieczniejszy dla oczu, do grubszych warstw polimerowych |
Maksymalna moc źródła laserowego może być nawet o 30% niższa od wartości nominalnej. HKL2 jest również zgodna z wariantem T060 każdego modułu (C3-WxxxPx-T060) w przypadku użycia sondy T060.
Typowa odległość pomiarowa i wielkość plamki — tabela doboru
Odległość pomiarowa i wielkość plamki na detalu zależą od narzędzia optycznego zamontowanego na sondzie. HKL2 jest zgodna z pełną gamą narzędzi Enovasense — proste soczewki (pomiar pionowy), narzędzia Mirror+Lens (pomiar poziomy) oraz narzędzia Lens+Mirror (pomiar wewnątrz wąskich otworów cylindrycznych).
| Wielkość plamki (mm) | Odległość pomiarowa (mm) | Tolerancja (farba/polimer) | Tolerancja (metal/ceramika) |
|---|---|---|---|
| 0,3 | 20 | ±2 mm | ±0,5 mm |
| 0,7 | 20 | ±2 mm | ±0,5 mm |
| 2,5 | 20 | ±2 mm | ±0,5 mm |
| 0,8 | 40 | ±4 mm | ±1 mm |
| 2,3 | 40 | ±4 mm | ±1 mm |
| 3,3 | 40 | ±4 mm | ±1 mm |
| 8,3 | 100 | ±10 mm | ±4 mm |
| 11,8 | 150 | ±20 mm | ±10 mm |
Więcej informacji o konfiguracjach wbudowanego Point Sensor znajdą Państwo na stronach Point Sensor.
09 — Opcje i akcesoria
Rozbudowa HKL2 pod kątem Państwa zastosowania
Dostępne są liczne opcje i akcesoria uzupełniające, pozwalające dostosować HKL2 do konkretnego zastosowania:
| Oznaczenie | Opcja / akcesorium | Opis |
|---|---|---|
| 5105903 | Automatyczny zmieniacz narzędzi | Magazyn na kilka magnetycznych narzędzi optycznych, umożliwiający stacji automatyczną zmianę wielkości plamki lub przełączanie między pomiarem pionowym i poziomym w ramach jednego cyklu |
| 5105929 | Moduł obrotowy | Moduł pozycjonowania kątowego montowany na sondzie, przydatny z lustrzanymi narzędziami optycznymi do skanowania wokół otworu lub wałka |
| 5105940 | Stół obrotowy do próbek | Automatyczny stół obrotowy zintegrowany w HKL2 — do pomiaru detali cylindrycznych wokół ich osi |
| 5106481 | Stół HKL z szufladą | Dedykowana podstawa pod HKL2 — ergonomiczna wysokość robocza i szuflada na narzędzia i próbki |
| 5104786 | Zestaw próbek wzorcowych ISO 17025 | Certyfikowany zestaw próbek kalibracyjnych zapewniający spójność pomiarową kalibracji |
| 5105894 | Coroczny serwis konserwacyjny | Coroczna inspekcja i konserwacja zapobiegawcza stacji kontrolnej |
| 5105895 | Pakiet dostawy i instalacji | Dostawa na miejsce, instalacja mechaniczna i elektryczna, pierwsze uruchomienie i szkolenie operatorów |
10 — Pozycja w ofercie Enovasense
HKL2 w rodzinie stacji kontrolnych Enovasense
HKL2 to podstawowa kartezjańska 3-osiowa stacja kontrolna w ofercie Enovasense. Jest właściwym wyborem, gdy mierzone detale są płaskie lub mają prostą geometrię 3D, a wymagana wydajność jest zgodna z pracą w laboratorium lub przy linii. Do bardziej złożonych detali lub integracji w linii Enovasense oferuje również większe stacje kontrolne:
| Oznaczenie | Nazwa | Automatyzacja | Typowe zastosowanie |
|---|---|---|---|
| 5108103 | HKM | Kartezjańska, 3 osie | Laboratorium / B+R / stanowiska kontroli jakości dla płaskich lub prostych detali o małych rozmiarach |
| 5104906 | HKL2 | Kartezjańska, 3 osie | Laboratorium / B+R / stanowiska kontroli jakości dla płaskich lub prostych detali o średnich rozmiarach — ten produkt |
| 5105512 | HKXL | 3 osie + 1 oś załadunku | 100% kontrola przy linii, duże detale, np. bloki silników |
| 5105513 | HKXL-IL | W linii, 3 osie + załadunek | Pełna integracja w linii z przenośnikami przed i za stacją |
Nie są Państwo pewni, która stacja pasuje do Państwa zastosowania? Prosimy o kontakt z Enovasense z opisem powłoki i podłoża, geometrii detalu, zakresu grubości oraz wydajności produkcji — zaproponujemy odpowiednie połączenie stacji, modułu laserowego, sondy i narzędzia optycznego oraz zorganizujemy bezpłatną diagnozę wydajności na Państwa własnych próbkach.

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文