Anwendungen / berührungslose schichtdickenmessung von zinklamellenbeschichtungen auf bremsscheiben
01 — Einführung
Zinklamellenbeschichtungen: die vorherrschende Korrosionsschutzlösung für Pkw-Bremsscheiben
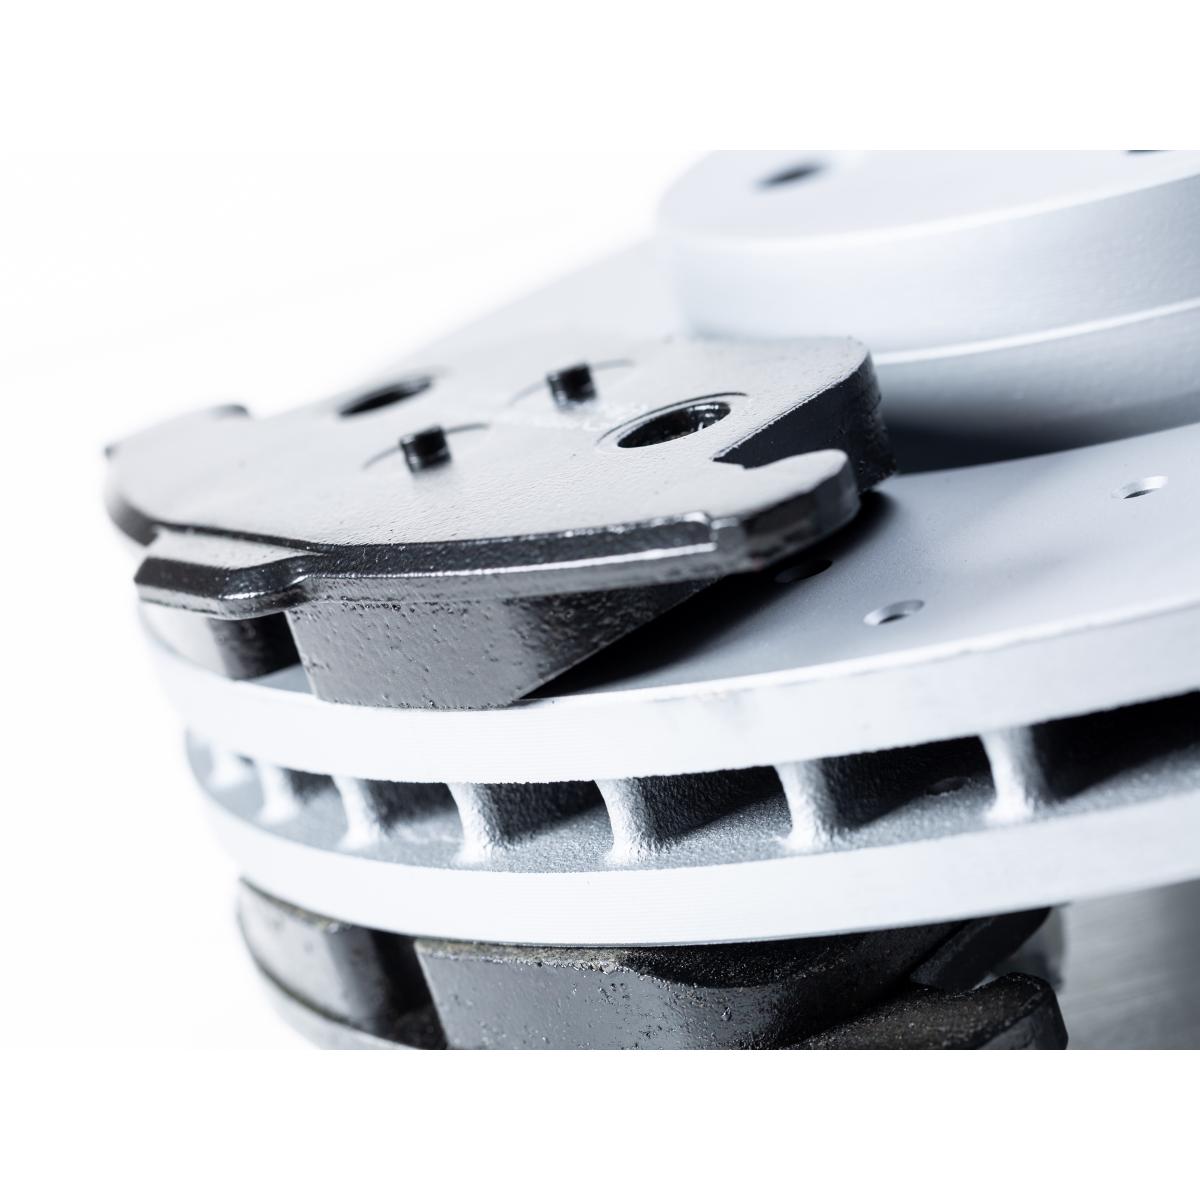
Seit Anfang der 2000er-Jahre haben sich Zinklamellenbeschichtungen als vorherrschende Korrosionsschutzlösung für Pkw-Bremsscheiben durchgesetzt. Bremsscheiben sind aggressiven Umgebungsbedingungen ausgesetzt — Feuchtigkeit, Salznebel, Streusalz und Temperaturwechsel —, die zu Korrosion und zur Beeinträchtigung der Scheibe führen können, sowohl optisch als auch funktional. Die Zinklamellenbeschichtung schützt die Nicht-Reibflächen der Scheibe: den Topf, die Belüftungskanäle und die Ränder, die durch moderne, offen gestaltete Leichtmetallfelgen sichtbar bleiben.
Die genaue Messung der Schichtdicke ist daher zu einer zentralen Aufgabe für die Automobilindustrie geworden: genug Zink, um den spezifizierten Korrosionsschutz zu gewährleisten, aber nicht mehr als nötig, um die Prozesskosten zu beherrschen. Zinklamellensysteme werden von etablierten Herstellern der Automobilindustrie wie NOF Metal Coatings, Dörken, Magni und Wörwag geliefert.
Die Beschichtung wird in der Regel auf die Bremsscheibenoberfläche gespritzt und anschließend im Ofen eingebrannt, wobei das anorganische Bindemittel vernetzt und die Schicht verfestigt. Als nicht-elektrolytisches Abscheideverfahren ermöglicht es einen kontrollierten und gleichmäßigen Auftrag auch bei geringen Schichtdicken — typischerweise von wenigen Mikrometern bis zu einigen zehn Mikrometern —, vermeidet Wasserstoffversprödung und gewährleistet eine gleichmäßige Abdeckung komplexer Geometrien.
Abbildung 1 — Fertigungsablauf der Zinklamellenbeschichtung von Bremsscheiben
02 — Qualitätsanforderungen
Warum die Schichtdicke der Zinklamellenbeschichtung ein kritischer Qualitätsparameter ist
Die Spezifikationen der OEMs (Original Equipment Manufacturer, Fahrzeughersteller) stellen strenge Anforderungen an Schichtdicke, Gleichmäßigkeit und Korrosionsbeständigkeit der Zinklamellenbeschichtung, die über Salzsprühnebel-Beständigkeitsziele nachgewiesen werden. Eine lokal zu dünne Beschichtung erfüllt die Korrosionsanforderung nicht; eine insgesamt zu dicke Beschichtung verschwendet teures Beschichtungsmaterial auf jeder der Millionen jährlich produzierten Scheiben. Eine zuverlässige, wiederholbare Schichtdickenkontrolle ist daher der Schlüssel, um beide Seiten dieser Gleichung zu beherrschen.
Aufbau der Zinklamellenbeschichtung: lamellar durch Konzeption
Eine Zinklamellenbeschichtung besteht aus einer Schichtung dünner lamellarer Zinkpartikel, die in einem anorganischen Bindemittel dispergiert sind. Die zufällige Ausrichtung und Stapelung der Lamellen in der Bindemittelmatrix ergeben eine Beschichtung, die von Natur aus inhomogen und anisotrop ist — genau die Eigenschaften, die der Beschichtung ihre gute Barriere- und kathodische Schutzwirkung verleihen, erschweren auch die Messung ihrer Dicke.
Abbildung 2 — Querschnittsschema einer Zinklamellenbeschichtung
Den Prozess an beiden Enden kontrollieren: nass und ausgehärtet
Da die Beschichtung nass aufgetragen und im Ofen verfestigt wird, verschafft die Möglichkeit, die Schicht vor der Aushärtung zu messen, dem Prozessingenieur einen entscheidenden Vorteil: Ein Auftrag außerhalb der Spezifikation kann erkannt und korrigiert werden, bevor die Scheibe in den Ofen gelangt, statt danach verschrottet zu werden. Die Messung nach der Aushärtung bestätigt anschließend die endgültige Konformität des ausgelieferten Teils. Ein Messverfahren, das in beiden Zuständen identisch arbeitet, schließt den Regelkreis über den gesamten Beschichtungsprozess.
|
Cg = 5,69
Fähigkeitskennwert der Messsystemanalyse Typ 1, gemessen an einer repräsentativen Bremsscheibenprobe — mehr als das 4-Fache des üblichen Annahmegrenzwerts von 1,33
|
P = 0,676
P-Wert der systematischen Messabweichung (Bias) der Typ-1-Studie — die Abweichung gegenüber der Referenz ist statistisch nicht signifikant
|
|
2 Zustände
Derselbe Sensor misst die Beschichtung vor der Aushärtung (nass) und nach der Aushärtung (eingebrannt)
|
100 %
Erreichbare Inline-Prüfabdeckung — jede Scheibe, in Echtzeit, berührungslos
|
03 — Messtechnische Herausforderungen
Warum herkömmliche Verfahren bei Zinklamellenbeschichtungen an ihre Grenzen stoßen
Die lamellare Struktur von Zinklamellenbeschichtungen macht die Messung ihrer Dicke zu einer echten Herausforderung: Sie vereinen dünne Schichten, raue Oberflächen, eine anisotrope Mikrostruktur und hohe Anforderungen an den industriellen Durchsatz. Daher liefern viele herkömmliche Schichtdickenmessverfahren bei dieser Beschichtungsfamilie nur schwer wiederholbare und reproduzierbare Ergebnisse.
Wirbelstrom- / magnetinduktive Sonden: struktur- und bedienerabhängig
Taktile Sonden nach dem Wirbelstrom- oder magnetinduktiven Prinzip reagieren auf das elektrische und magnetische Verhalten des Schicht-Substrat-Systems. Auf einer Zinklamellenschicht ist dieses Signal stark von der lokalen Lamellenausrichtung und von der Oberflächenrauheit unter der Sondenspitze abhängig. Wiederholbarkeit und Reproduzierbarkeit sind daher häufig bedienerabhängig, und eine gleichbleibende automatisierte Sondenauflage auf der gekrümmten, belüfteten Geometrie einer Bremsscheibe ist mechanisch aufwendig — was eine zuverlässige Inline-Integration erschwert. Schließlich sind taktile Sonden auf der nassen, nicht ausgehärteten Schicht schlicht nicht einsetzbar.
Röntgenfluoreszenz: ein Referenzverfahren, das auf das Labor beschränkt ist
Die elementspezifische Röntgenfluoreszenz (Zn-Signal) wird häufig als zerstörungsfreies Referenzverfahren eingesetzt. Sie erfordert jedoch Strahlenschutzmaßnahmen, ist auf relativ kleine Teile in einer abgeschirmten Kammer beschränkt und bringt vergleichsweise lange Messzeiten mit sich — typischerweise einige zehn Sekunden pro Messpunkt —, was ihren Einsatz auf Laboraudits statt auf die Produktionskontrolle beschränkt.
Argumente für eine integrierte physikalische Antwort
Diese Einschränkungen zeigen den Bedarf an Messansätzen, die auf einer integrierten physikalischen Antwort des Schicht-Substrat-Systems beruhen — einem Signal, das über die Lamellenmikrostruktur mittelt, statt von ihr gestreut zu werden. Der Ansatz von Enovasense nutzt die integrierte thermische Antwort des Schicht-Substrat-Systems; die Messung ist dadurch deutlich weniger empfindlich gegenüber lokalen Schwankungen der Mikrostruktur und bleibt zugleich vollständig mit der industriellen Automatisierung kompatibel:
- Berührungslos und zerstörungsfrei — kein Sondenverschleiß, keine Markierung der nassen oder ausgehärteten Schicht.
- Beide Schichtzustände messbar — der Auftrag kann vor dem Ofen geprüft und danach bestätigt werden.
- Unabhängig vom Bedienereinfluss — der Laserfleck ersetzt die Sondenspitze; die Wiederholbarkeit hängt nicht mehr von Anpressdruck oder Aufsetzwinkel ab.
- Automatisierungsfähig — ein kompakter optischer Messkopf, den ein Roboter an jede Stelle der Scheibe führen kann oder unter dem die Linie die Teile hindurchführt.
04 — Technologievergleich
Warum sich die laserphotothermische Radiometrie für diese Anwendung eignet
Die patentierte laserphotothermische Radiometrie von Enovasense löst die oben beschriebenen Einschränkungen mit einem einzigen Sensor. Ein modulierter Laserstrahl erzeugt eine thermische Welle in der Beschichtung; ein Infrarotdetektor erfasst den zeitlichen Verlauf der Wärme, die zur Oberfläche zurückdiffundiert; die Schichtdicke wird aus der charakteristischen Zeit dieser thermischen Antwort ermittelt. Da sich die thermische Welle über die gesamte Tiefe der Schicht ausbreitet, integriert die Messung die lamellare Mikrostruktur, statt von ihr gestreut zu werden — und sie funktioniert auf der nassen wie auf der eingebrannten Beschichtung gleichermaßen.
| Kriterien | Enovasense laserphotothermisch | Wirbelstrom / magnetinduktiv | Röntgenfluoreszenz (RFA) |
|---|---|---|---|
| Messprinzip | Thermische Diffusionsantwort des Schicht-Substrat-Systems | Elektrische Leitfähigkeit / Abhebeeffekt (Lift-off) | Elementspezifische Röntgenfluoreszenz (Zn-Signal) |
| Zerstörungsfrei | Ja | Ja | Ja |
| Empfindlichkeit gegenüber lamellarer Mikrostruktur | Gering bis mittel | Hoch — abhängig von der Lamellenausrichtung | Mittel |
| Empfindlichkeit gegenüber Oberflächenrauheit | Gering | Hoch | Hoch |
| Messung dünner Schichten (wenige µm) | Gut geeignet | Schwierig | Möglich — aber verrauscht |
| Wiederholbarkeit / Reproduzierbarkeit | Hoch | Bediener- und kalibrierabhängig | Geometrie- und aufbauabhängig |
| Messung vor der Aushärtung | Ja — nasse / nicht ausgehärtete Schicht messbar | Nein — nicht geeignet | Nein — nicht geeignet |
| Automatisierung / Inline-Integration | Gut geeignet | Schwierig | Nicht geeignet |
| Messgeschwindigkeit | Hoch | Hoch | Gering — typischerweise ~30 s pro Messpunkt |
| Strahlenschutzauflagen | Keine | Keine | Erforderlich — Röntgenquelle |
05 — Messtechnische Leistungsfähigkeit
Validiert an realen Serienproben von Automobilzulieferern
Die Enovasense-Technologie hat sich an realen Proben von Zulieferern der Automobilindustrie bewährt. Zur Bewertung der Messgenauigkeit wurden Versuche an Proben durchgeführt, die den gesamten Dickenbereich des Toleranzintervalls abdecken. Die Enovasense-Werte wurden mit mikroskopischen Querschliffmessungen verglichen, die hier als zerstörendes Referenzverfahren gelten — und dieser Vergleich wurde in beiden Schichtzuständen durchgeführt: vor und nach der Aushärtung.
Genauigkeit: Vergleich mit der zerstörenden Referenz
Abbildung 3 — Vergleich: Enovasense vs. mikroskopischer Querschliff (vor und nach der Aushärtung)
Proben, die das Toleranzintervall abdecken, gemessen vor der Aushärtung (links) und nach der Aushärtung (rechts) und Punkt für Punkt mit der zerstörenden Querschliffreferenz verglichen. Gestrichelte Linie: 1:1-Übereinstimmung. Durchgezogene Linie: lineare Regression.
Es besteht eine starke Korrelation zwischen den Werten aus dem mikroskopischen Querschliff und den Werten des Enovasense-Sensors — R² = 99,6 % vor der Aushärtung und R² = 99,4 % nach der Aushärtung für diesen Probensatz. Bemerkenswert ist auch die Fähigkeit des Verfahrens, die Schichtdicke vor der Aushärtung genau zu messen; die Werte liegen dabei durchweg leicht über der endgültigen ausgehärteten Dicke, was die Verfestigung der Schicht im Ofen widerspiegelt — eine Möglichkeit, die kein taktiles Verfahren bietet.
Fähigkeit: Messsystemanalyse Typ 1
Um die Eigenleistung des Messsystems weiter zu bewerten, wurde eine Messsystemanalyse (MSA) Typ 1 an einer repräsentativen Bremsscheibenprobe unter kontrollierten Bedingungen durchgeführt: Wiederholmessungen an derselben Stelle, verglichen mit dem Referenzwert und der zugewiesenen Toleranz.
Abbildung 4 — MSA Typ 1: Verlaufsdiagramm der Wiederholmessungen an derselben Stelle
Verlaufsdiagramm im Maßstab der ±10-%-Toleranzzone, die für die Messsystemanalyse Typ 1 verwendet wird; die Streuung der Punkte ist maßstabsgetreu zu den gemessenen Fähigkeitskennwerten dargestellt (Cg = 5,69, Cgk = 5,67).
- Bias — der P-Wert (0,676) ist höher als das übliche Signifikanzniveau Alpha von 0,05: Die systematische Messabweichung ist statistisch nicht signifikant. Das Messsystem ist gegenüber der Referenz genau.
- Fähigkeit — sowohl Cg (5,69) als auch Cgk (5,67) überschreiten den üblichen Grenzwert von 1,33: Das Messsystem ist fähig. Seine Streuung ist im Vergleich zur zugewiesenen Toleranz sehr gering — mit ausreichend Auflösung, um echte Prozessdriften zu erkennen.
06 — Industrielle Integration
So werden die Enovasense-Sensoren für die Bremsscheibenmessung integriert
Derselbe Enovasense-Sensor kann auf drei Ebenen eingesetzt werden, von der Laborqualifizierung bis zur 100-%-Inline-Produktionskontrolle. Die Integrationsebene wird nach der Geometrie der Messpositionen und dem Durchsatz der Linie gewählt.
| Kriterien | Prüfstation HKL2 | Prüfstation HKL-R | Inline-Integration |
|---|---|---|---|
| Bewegungssystem | Kartesisches 3-Achs-System | 6-Achs-Roboterarm | 6-Achs-Roboter / linienspezifische Kinematik |
| Zugängliche Geometrien | Obere & ebene Flächen der Scheibe | Hohlkehlen, gekrümmte Flächen, seitliche Merkmale | Durch das Linienlayout vorgegeben |
| Typischer Einsatz | Schichtdicken-Mapping im Labor / an der Linie | Automatisiertes Mapping komplexer 3D-Geometrien | 100-%-Produktionsüberwachung in Echtzeit |
| Messzustände | Vor und nach der Aushärtung | Vor und nach der Aushärtung | Vor und/oder nach der Aushärtung |
Die Prüfstation HKL2
Die HKL2 erstellt ein Schichtdicken-Mapping über programmierte Bewegungs- und Messzyklen und deckt die erforderlichen Positionen am Teil mit einem kartesischen 3-Achs-System automatisch ab. Sie ist das naheliegende Werkzeug für Laborqualifizierung, Wareneingangsprüfung und Audits an der Linie.
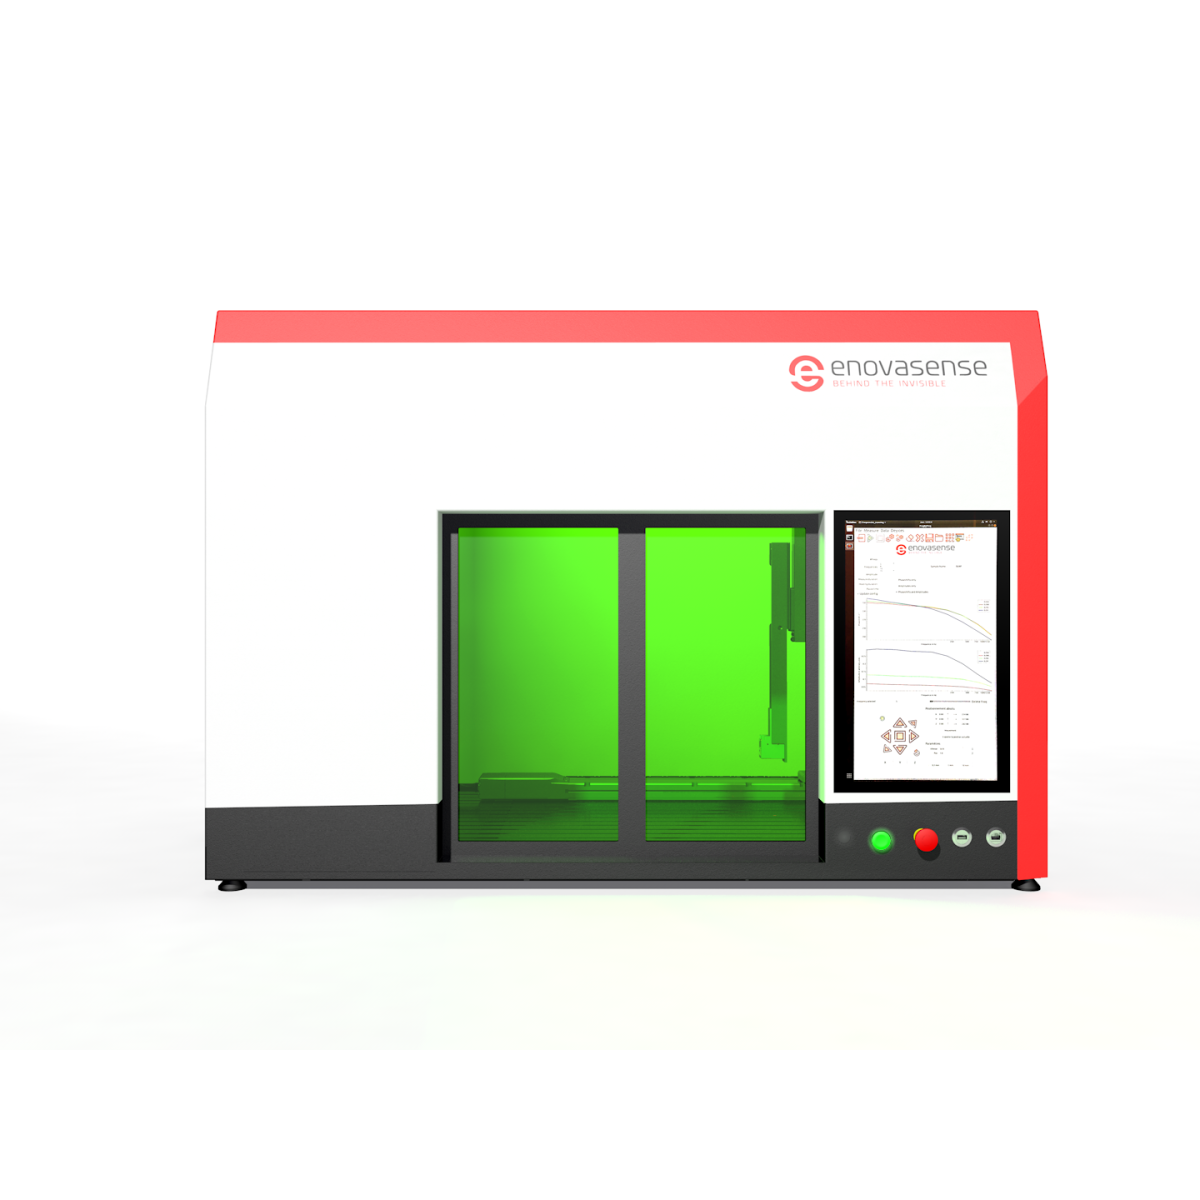
Die Enovasense-Prüfstation HKL2 — automatisiertes 3-Achs-Schichtdicken-Mapping
Die Prüfstation HKL-R
Die HKL-R erstellt automatisiert ein Schichtdicken-Mapping über programmierte Bewegungs- und Messzyklen mit einem 6-Achs-Robotersystem und erreicht so komplexe Geometrien wie Hohlkehlen, gekrümmte Flächen und seitliche Merkmale, die mit herkömmlichen 3-Achs-Systemen nicht zugänglich sind — genau die Geometrien einer innenbelüfteten Bremsscheibe.
Video — Die Enovasense-Prüfstation HKL-R bei der Messung von Bremsscheiben
Gehostet von YouTube, das Cookies auf Ihrem Gerät setzt.
Automatisiertes 6-Achs-Mapping der Zinklamellen-Schichtdicke auf einer Bremsscheibe — der vollständige HKL-R-Zyklus.
Inline-Integration
Die Enovasense-Messlösung kann auch direkt inline integriert werden und ermöglicht so die Echtzeitüberwachung der Zinklamellenabscheidung an 100 % der Produktion. Von einem Sechsachsroboter geführt, erreicht der Sensor Hohlkehlen, gekrümmte Flächen und seitliche Merkmale im Linientakt und überträgt die Schichtdickendaten an die Anlagenleittechnik für eine geschlossene Prozessregelung.
Schritte der Umsetzung
| 1 | Machbarkeitsstudie zur Anwendung Ihre beschichteten Scheiben werden bei Enovasense in beiden Schichtzuständen gemessen; die Kalibrierung wird anhand Ihrer Querschliffreferenz über Ihr Toleranzintervall erstellt. |
| 2 | Systemdefinition Wahl der Integrationsebene (HKL2, HKL-R oder inline), Festlegung der Messpositionen, der Taktzeit und der teilespezifischen Vorrichtungen. |
| 3 | Werksabnahme (FAT) Vollständige Funktionsvalidierung in den Räumlichkeiten von Enovasense mit Ihren Teilen: Genauigkeit gegenüber der Referenz, Wiederholbarkeit, Fähigkeit und Taktzeit. |
| 4 | Installation, Inbetriebnahme & Schulung Installation vor Ort und Standortabnahme (SAT), gefolgt von der Schulung der Bediener und des Wartungspersonals mit vollständiger Dokumentation. |
| 5 | Gewährleistung & laufender Support 12 Monate Gewährleistung nach Abnahme, mit optionalem jährlichem Wartungsvertrag inklusive Hotline, vorbeugenden Besuchen und Nachkalibrierung. |

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文