Applicazioni / misura senza contatto dello spessore dei rivestimenti zinco lamellari su dischi freno
01 — Introduzione
Rivestimenti a lamelle di zinco: la soluzione anticorrosione prevalente per i dischi freno automobilistici
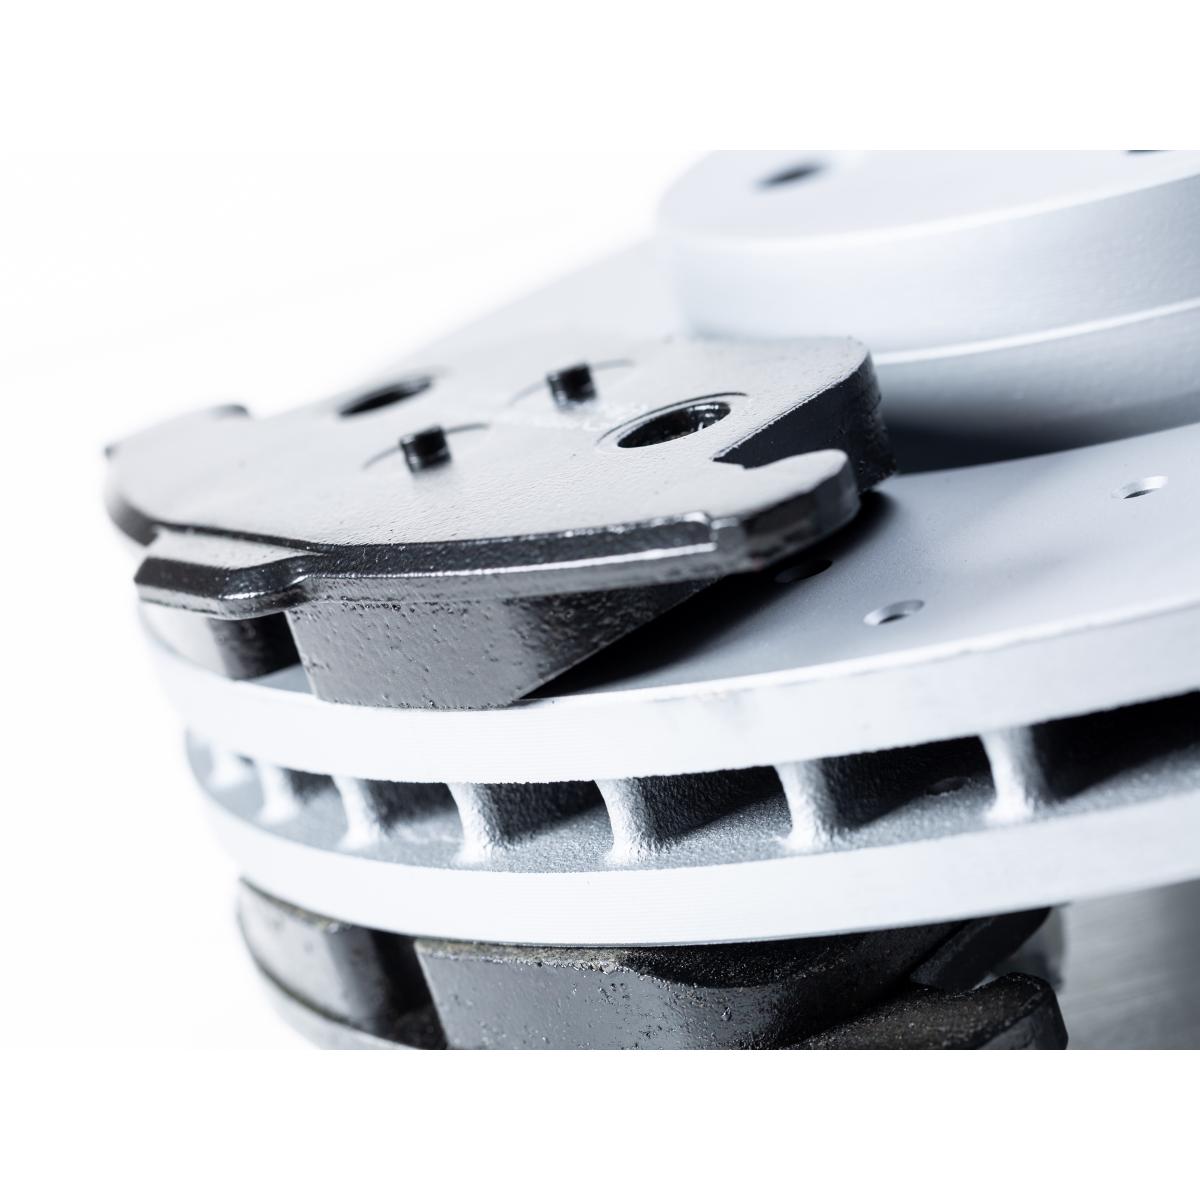
Dall'inizio degli anni 2000 i rivestimenti a lamelle di zinco sono diventati la soluzione anticorrosione prevalente per i dischi freno automobilistici. I dischi freno sono esposti a condizioni ambientali aggressive — umidità, nebbia salina, sali antigelo e cicli termici — che possono causare corrosione e deterioramento del disco, sia dal punto di vista estetico sia da quello funzionale. Il rivestimento a lamelle di zinco protegge le zone non di attrito del disco: la campana, i canali di ventilazione e i bordi che restano visibili attraverso i moderni cerchi in lega a design aperto.
Di conseguenza, misurare con precisione lo spessore del rivestimento è diventato una sfida fondamentale per l'industria automobilistica: zinco sufficiente a garantire la protezione anticorrosione specificata, ma non più del necessario, per tenere sotto controllo i costi di processo. I sistemi di rivestimento a lamelle di zinco sono forniti da produttori affermati del settore automobilistico come NOF Metal Coatings, Dörken, Magni e Wörwag.
Il rivestimento viene generalmente applicato a spruzzo sulla superficie del disco freno e poi cotto in forno, dove il legante inorganico reticola e consolida lo strato. Trattandosi di un metodo di deposizione non elettrolitico, consente un'applicazione controllata e uniforme anche a bassi spessori — tipicamente da pochi micrometri ad alcune decine di micrometri — evitando i problemi di infragilimento da idrogeno e garantendo una copertura costante delle geometrie complesse.
Figura 1 — Sequenza di produzione del rivestimento a lamelle di zinco dei dischi freno
02 — Requisiti di qualità
Perché lo spessore del rivestimento a lamelle di zinco è un parametro di qualità critico
Le specifiche degli OEM (Original Equipment Manufacturer, costruttori) impongono requisiti rigorosi su spessore, uniformità e resistenza alla corrosione del rivestimento a lamelle di zinco, convalidati tramite obiettivi di resistenza in nebbia salina. Un rivestimento localmente troppo sottile non soddisfa il requisito di corrosione; un rivestimento globalmente troppo spesso spreca costoso materiale di rivestimento su ciascuno dei milioni di dischi prodotti ogni anno. Un controllo dello spessore affidabile e ripetibile è quindi la chiave per tenere sotto controllo entrambi i termini di questa equazione.
Struttura del rivestimento a lamelle di zinco: lamellare per sua natura
Un rivestimento a lamelle di zinco è una stratificazione di sottili particelle lamellari di zinco disperse in un legante inorganico. L'orientamento e l'impilamento casuali delle lamelle nella matrice del legante producono un rivestimento intrinsecamente disomogeneo e anisotropo: le stesse proprietà che conferiscono al rivestimento la sua buona protezione barriera e catodica sono anche quelle che rendono difficile misurarne lo spessore.
Figura 2 — Schema in sezione di un rivestimento a lamelle di zinco
Controllare il processo a entrambe le estremità: umido e polimerizzato
Poiché il rivestimento viene applicato a umido e consolidato in forno, la possibilità di misurare lo strato prima della polimerizzazione offre all'ingegnere di processo un vantaggio decisivo: un deposito fuori specifica può essere rilevato e corretto prima che il disco entri in forno, anziché essere scartato dopo. La misura dopo la polimerizzazione conferma poi la conformità finale del pezzo spedito. Una tecnica di misura in grado di operare allo stesso modo in entrambi gli stati chiude il ciclo sull'intero processo di deposizione.
|
Cg = 5,69
Indice di capacità MSA di tipo 1 misurato su un campione rappresentativo di disco freno — oltre 4 volte la soglia di accettazione standard di 1,33
|
P = 0,676
P-value del bias dello studio di tipo 1 — il bias rispetto al riferimento non è statisticamente significativo
|
|
2 stati
Lo stesso sensore misura il rivestimento prima della polimerizzazione (umido) e dopo la polimerizzazione (cotto)
|
100 %
Copertura del controllo in linea ottenibile — ogni disco, in tempo reale, senza contatto
|
03 — Sfide di misura
Perché i metodi convenzionali hanno difficoltà sui rivestimenti a lamelle di zinco
La struttura lamellare dei rivestimenti a lamelle di zinco rende la misura del loro spessore una vera sfida: combinano strati sottili, superfici rugose, una microstruttura anisotropa e forti vincoli di produttività industriale. Di conseguenza, molti metodi convenzionali di misura dello spessore faticano a fornire risultati ripetibili e riproducibili su questa famiglia di rivestimenti.
Sonde a correnti parassite / magnetoinduttive: dipendenti dalla struttura e dall'operatore
Le sonde a contatto basate sui principi delle correnti parassite o magnetoinduttivo rispondono al comportamento elettrico e magnetico del sistema rivestimento-substrato. Su uno strato a lamelle di zinco tale risposta dipende fortemente dall'orientamento locale delle lamelle e dalla rugosità superficiale sotto la punta della sonda. Ripetibilità e riproducibilità risultano quindi spesso dipendenti dall'operatore, e automatizzare un contatto costante della sonda sulla geometria curva e ventilata di un disco freno è meccanicamente complesso, il che rende difficile un'integrazione in linea affidabile. Infine, le sonde a contatto semplicemente non sono utilizzabili sullo strato umido non polimerizzato.
Fluorescenza a raggi X: un metodo di riferimento confinato al laboratorio
La fluorescenza a raggi X elementare (segnale Zn) è comunemente utilizzata come tecnica di riferimento non distruttiva. Richiede tuttavia misure di radioprotezione, è limitata a pezzi relativamente piccoli all'interno di una camera schermata e comporta tempi di misura comparativamente lunghi — tipicamente decine di secondi per punto — il che ne limita l'impiego agli audit di laboratorio anziché al controllo di produzione.
L'esigenza di una risposta fisica integrata
Questi limiti evidenziano la necessità di approcci di misura basati su una risposta fisica integrata del sistema rivestimento-substrato: un segnale che media sulla microstruttura delle lamelle invece di esserne disperso. L'approccio Enovasense si basa sulla risposta termica integrata del sistema rivestimento-substrato, rendendo la misura molto meno sensibile alle variazioni microstrutturali locali e restando pienamente compatibile con l'automazione industriale:
- Senza contatto e non distruttiva — nessuna usura della sonda, nessuna marcatura dello strato umido o polimerizzato.
- Entrambi gli stati del rivestimento misurabili — il deposito può essere verificato prima del forno e confermato dopo.
- Indipendente dall'operatore — lo spot laser sostituisce la punta della sonda; la ripetibilità non dipende più dalla pressione o dall'angolo di contatto.
- Pronta per l'automazione — una testa di misura ottica compatta che un robot può portare in qualsiasi punto del disco, o sotto la quale la linea può far passare i pezzi.
04 — Confronto tra tecnologie
Perché la radiometria fototermica laser è adatta a questa applicazione
La radiometria fototermica laser brevettata di Enovasense risolve i limiti sopra descritti in un unico sensore. Un fascio laser modulato genera un'onda termica all'interno del rivestimento; un rivelatore infrarosso acquisisce il profilo temporale del calore che si diffonde di nuovo verso la superficie; lo spessore del rivestimento viene ricavato dal tempo caratteristico di tale risposta termica. Poiché l'onda termica si propaga attraverso l'intera profondità dello strato, la misura integra la microstruttura lamellare invece di esserne dispersa, e funziona allo stesso modo sul rivestimento umido e su quello cotto.
| Criteri | Fototermica laser Enovasense | Correnti parassite / magnetoinduttivo | Fluorescenza a raggi X (XRF) |
|---|---|---|---|
| Principio di misura | Risposta di diffusione termica del sistema rivestimento-substrato | Conducibilità elettrica / risposta al lift-off | Fluorescenza a raggi X elementare (segnale Zn) |
| Non distruttivo | Sì | Sì | Sì |
| Sensibilità alla microstruttura lamellare | Da bassa a moderata | Alta — dipende dall'orientamento delle lamelle | Moderata |
| Sensibilità alla rugosità superficiale | Bassa | Alta | Alta |
| Misura di rivestimenti sottili (pochi µm) | Adatta | Difficile | Possibile — ma rumorosa |
| Ripetibilità / riproducibilità | Alta | Dipendente da operatore e taratura | Dipendente da geometria e configurazione |
| Misura prima della polimerizzazione | Sì — strato umido / non polimerizzato misurabile | No — non adatto | No — non adatto |
| Automazione / integrazione in linea | Adatta | Difficile | Non adatta |
| Velocità di misura | Alta | Alta | Bassa — tipicamente ~30 s per punto |
| Vincoli di radioprotezione | Nessuno | Nessuno | Necessari — sorgente a raggi X |
05 — Prestazioni metrologiche
Convalidato su campioni reali di produzione di fornitori automotive
La tecnologia Enovasense ha dato prova di sé su campioni reali di fornitori dell'industria automobilistica. Per valutare l'accuratezza della misura sono state eseguite prove su campioni che coprono l'intero intervallo di spessori della tolleranza. I valori Enovasense sono stati confrontati con misure microscopiche in sezione trasversale, considerate qui come metodo di riferimento distruttivo, e questo confronto è stato effettuato su entrambi gli stati del rivestimento: prima e dopo la polimerizzazione.
Accuratezza: confronto con il riferimento distruttivo
Figura 3 — Confronto: Enovasense vs sezione trasversale al microscopio (prima e dopo la polimerizzazione)
Campioni che coprono l'intervallo di tolleranza, misurati prima della polimerizzazione (a sinistra) e dopo la polimerizzazione (a destra) e confrontati punto per punto con il riferimento distruttivo in sezione trasversale. Linea tratteggiata: concordanza 1:1. Linea continua: regressione lineare.
Esiste una forte correlazione tra i valori ottenuti mediante sezione microscopica e quelli ottenuti con il sensore Enovasense: R² = 99,6 % prima della polimerizzazione e R² = 99,4 % dopo la polimerizzazione su questo insieme di campioni. Va inoltre notata la capacità del metodo di misurare con accuratezza lo spessore prima della polimerizzazione, dove i valori risultano costantemente leggermente superiori allo spessore finale polimerizzato, a riflesso del consolidamento dello strato in forno: una possibilità che nessun metodo a contatto può offrire.
Capacità: analisi del sistema di misura di tipo 1
Per valutare ulteriormente le prestazioni intrinseche del sistema di misura, è stata condotta un'analisi del sistema di misura (MSA) di tipo 1 su un campione rappresentativo di disco freno in condizioni controllate: misure ripetute nello stesso punto, confrontate con il valore di riferimento e la tolleranza assegnata.
Figura 4 — MSA di tipo 1: carta di sequenza delle misure ripetute nello stesso punto
Carta di sequenza rappresentata sulla scala della zona di tolleranza ±10 % utilizzata dallo studio di tipo 1; la dispersione dei punti è disegnata in scala con gli indici di capacità misurati (Cg = 5,69, Cgk = 5,67).
- Bias — il P-value (0,676) è superiore al livello alfa standard di 0,05: il bias non è statisticamente significativo. Il sistema di misura è accurato rispetto al riferimento.
- Capacità — sia Cg (5,69) sia Cgk (5,67) superano la soglia standard di 1,33: il sistema di misura è capace. La sua variabilità è molto ridotta rispetto alla tolleranza assegnata, lasciando un'ampia risoluzione per rilevare reali derive di processo.
06 — Integrazione industriale
Come si integrano i sensori Enovasense per la misura dei dischi freno
Lo stesso sensore Enovasense può essere impiegato su tre livelli, dalla qualifica in laboratorio al controllo di produzione in linea al 100 %. Il livello di integrazione viene scelto in base alla geometria delle posizioni di misura e alla produttività della linea.
| Criteri | Stazione di controllo HKL2 | Stazione di controllo HKL-R | Integrazione in linea |
|---|---|---|---|
| Sistema di movimentazione | Sistema cartesiano a 3 assi | Braccio robotico a 6 assi | Robot a 6 assi / cinematica specifica della linea |
| Geometrie accessibili | Superfici superiori e piane del disco | Raccordi, superfici curve, elementi laterali | Definite dal layout della linea |
| Uso tipico | Mappatura degli spessori in laboratorio / a bordo linea | Mappatura automatizzata di geometrie 3D complesse | Monitoraggio della produzione al 100 % in tempo reale |
| Stati di misura | Prima e dopo la polimerizzazione | Prima e dopo la polimerizzazione | Prima e/o dopo la polimerizzazione |
La stazione di controllo HKL2
La HKL2 esegue una mappatura degli spessori tramite cicli programmati di movimenti e misure, coprendo automaticamente le posizioni richieste sul pezzo con un sistema cartesiano a 3 assi. È lo strumento naturale per la qualifica in laboratorio, il controllo in accettazione e gli audit a bordo linea.
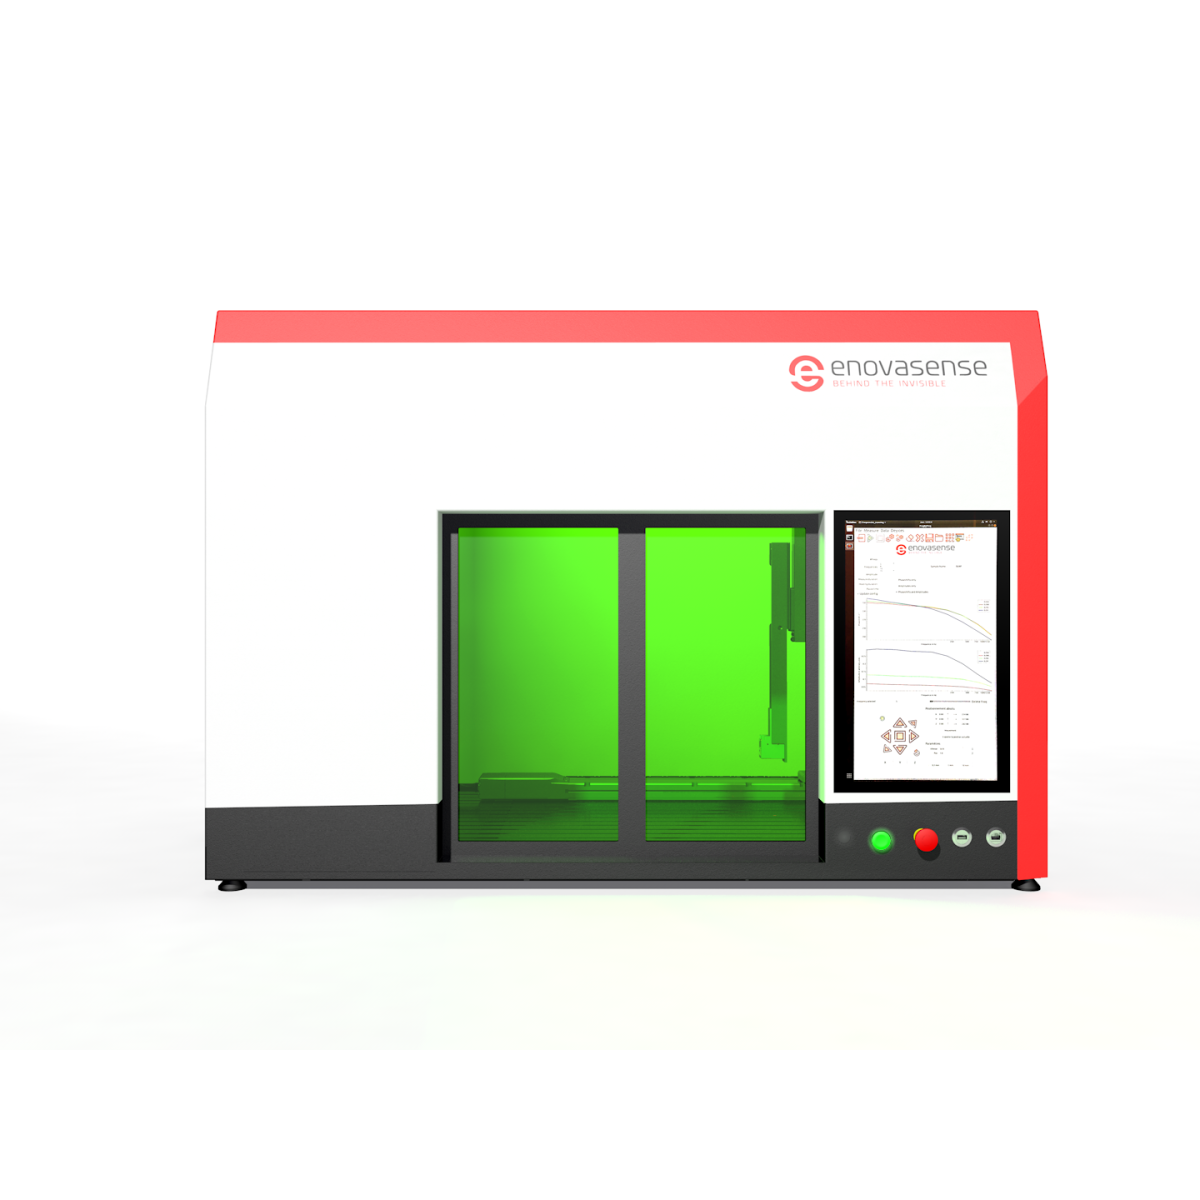
La stazione di controllo Enovasense HKL2 — mappatura automatizzata degli spessori a 3 assi
La stazione di controllo HKL-R
La HKL-R esegue una mappatura automatizzata degli spessori tramite cicli programmati di movimento e misura con un sistema robotico a 6 assi, consentendo l'accesso a geometrie complesse come raccordi, superfici curve ed elementi laterali non raggiungibili con i sistemi convenzionali a 3 assi: esattamente le geometrie di un disco freno ventilato.
Video — La stazione di controllo Enovasense HKL-R durante la misura di dischi freno
Ospitato da YouTube, che installa cookie sul tuo dispositivo.
Mappatura automatizzata a 6 assi dello spessore del rivestimento a lamelle di zinco su un disco freno — il ciclo completo della HKL-R.
Integrazione in linea
La soluzione di misura Enovasense può anche essere integrata direttamente in linea, consentendo il monitoraggio in tempo reale della deposizione a lamelle di zinco sul 100 % della produzione. Montato su un robot a sei assi, il sensore raggiunge raccordi, superfici curve ed elementi laterali alla velocità della linea e trasmette i dati di spessore al sistema di supervisione dello stabilimento per un controllo di processo ad anello chiuso.
Fasi di implementazione
| 1 | Studio di fattibilità dell'applicazione I vostri dischi rivestiti vengono misurati presso Enovasense in entrambi gli stati del rivestimento; la taratura viene stabilita rispetto al vostro riferimento in sezione trasversale sull'intero intervallo di tolleranza. |
| 2 | Definizione del sistema Scelta del livello di integrazione (HKL2, HKL-R o in linea), definizione delle posizioni di misura, del tempo ciclo e delle attrezzature specifiche per il pezzo. |
| 3 | Collaudo in fabbrica (FAT) Validazione funzionale completa presso la sede di Enovasense con i vostri pezzi: accuratezza rispetto al riferimento, ripetibilità, capacità e tempo ciclo. |
| 4 | Installazione, messa in servizio e formazione Installazione in loco e collaudo presso il sito (SAT), seguiti dalla formazione di operatori e manutentori con documentazione completa. |
| 5 | Garanzia e assistenza continuativa Garanzia di 12 mesi dopo il collaudo, con contratto di manutenzione annuale opzionale comprensivo di hotline, visite preventive e ritaratura. |
Riferimenti
| Riferimento | Nome | Stato / Prezzo | Scheda tecnica |
|---|---|---|---|
| ARTICLE ZINC FLAKE | Non-Contact Coating Thickness Measurement of Zinc-Flake Coatings on Brake Discs |
Disponibile
Su preventivo |
English Français |
| SLIDEDECK - Zinc Flake | Controlling Anticorrosion Paint on Brake Discs |
Disponibile
Su preventivo |
English Français |

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文