Aplikacje / bezkontaktowy pomiar grubości cynkowych powłok płatkowych na tarczach hamulcowych
01 — Wprowadzenie
Powłoki cynkowo-płatkowe: dominujące rozwiązanie antykorozyjne dla samochodowych tarcz hamulcowych
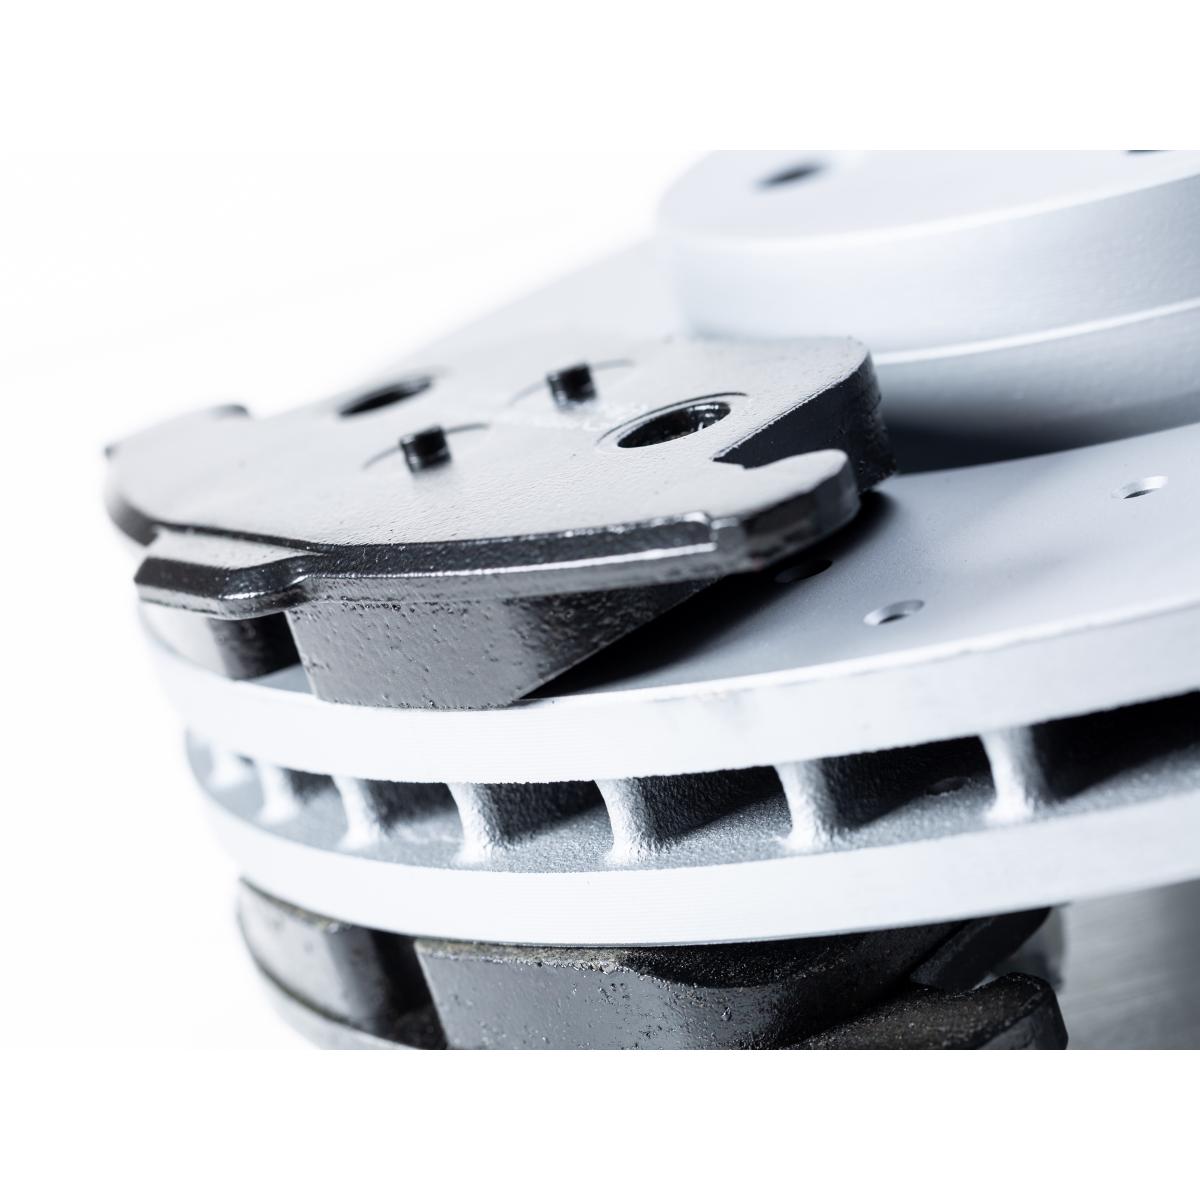
Od początku lat 2000. powłoki cynkowo-płatkowe stały się dominującym rozwiązaniem antykorozyjnym dla samochodowych tarcz hamulcowych. Tarcze hamulcowe są narażone na agresywne warunki środowiskowe — wilgoć, mgłę solną, sole odladzające i cykle temperaturowe — które mogą prowadzić do korozji i pogorszenia stanu tarczy, zarówno pod względem estetycznym, jak i funkcjonalnym. Powłoka cynkowo-płatkowa chroni powierzchnie niecierne tarczy: czaszę (część piastową), kanały wentylacyjne oraz krawędzie, które pozostają widoczne przez nowoczesne felgi aluminiowe o otwartej konstrukcji.
W rezultacie dokładny pomiar grubości powłoki stał się kluczowym wyzwaniem dla przemysłu motoryzacyjnego: tyle cynku, ile potrzeba do zapewnienia wymaganej ochrony antykorozyjnej, ale nie więcej, aby kontrolować koszty procesu. Systemy powłok cynkowo-płatkowych dostarczają uznani producenci z branży motoryzacyjnej, tacy jak NOF Metal Coatings, Dörken, Magni i Wörwag.
Powłokę zwykle nanosi się natryskowo na powierzchnię tarczy hamulcowej, a następnie wypala w piecu, gdzie spoiwo nieorganiczne ulega usieciowaniu i utrwala warstwę. Jako metoda nakładania nieelektrolitycznego umożliwia kontrolowane i równomierne nanoszenie nawet przy małych grubościach — zwykle od kilku do kilkudziesięciu mikrometrów — eliminując problem kruchości wodorowej i zapewniając równomierne pokrycie złożonych geometrii.
Rysunek 1 — Sekwencja produkcji powłoki cynkowo-płatkowej na tarczach hamulcowych
02 — Wymagania jakościowe
Dlaczego grubość powłoki cynkowo-płatkowej jest krytycznym parametrem jakości
Specyfikacje producentów OEM (Original Equipment Manufacturer) nakładają rygorystyczne wymagania dotyczące grubości, równomierności i odporności korozyjnej powłoki cynkowo-płatkowej, weryfikowane za pomocą docelowych wartości odporności w mgle solnej. Powłoka miejscowo zbyt cienka nie spełnia wymagań korozyjnych; powłoka globalnie zbyt gruba oznacza marnowanie kosztownego materiału na każdej z milionów tarcz produkowanych co roku. Niezawodna i powtarzalna kontrola grubości jest więc kluczem do zapanowania nad obiema stronami tego równania.
Struktura powłoki cynkowo-płatkowej: płatkowa z założenia
Powłoka cynkowo-płatkowa to warstwy cienkich płatkowych cząstek cynku rozproszonych w spoiwie nieorganicznym. Losowa orientacja i ułożenie płatków w matrycy spoiwa sprawiają, że powłoka jest z natury niejednorodna i anizotropowa — te same właściwości, które zapewniają powłoce dobrą ochronę barierową i protektorową, utrudniają również pomiar jej grubości.
Rysunek 2 — Schemat przekroju powłoki cynkowo-płatkowej
Kontrola procesu na obu etapach: na mokro i po utwardzeniu
Ponieważ powłoka jest nakładana na mokro i utrwalana w piecu, możliwość pomiaru warstwy przed utwardzeniem daje inżynierowi procesu decydującą przewagę: depozyt niezgodny ze specyfikacją można wykryć i skorygować, zanim tarcza trafi do pieca, zamiast złomować ją po wypaleniu. Pomiar po utwardzeniu potwierdza następnie ostateczną zgodność wysyłanej części. Technika pomiarowa działająca identycznie w obu stanach zamyka pętlę całego procesu nakładania.
|
Cg = 5,69
Wskaźnik zdolności MSA typu 1 zmierzony na reprezentatywnej próbce tarczy hamulcowej — ponad 4-krotnie wyższy od standardowego progu akceptacji 1,33
|
P = 0,676
Wartość p obciążenia (bias) w badaniu typu 1 — obciążenie względem wzorca nie jest statystycznie istotne
|
|
2 stany
Ten sam czujnik mierzy powłokę przed utwardzeniem (na mokro) i po utwardzeniu (wypaloną)
|
100 %
Osiągalny zakres kontroli w linii — każda tarcza, w czasie rzeczywistym, bezkontaktowo
|
03 — Wyzwania pomiarowe
Dlaczego metody konwencjonalne mają trudności z powłokami cynkowo-płatkowymi
Płatkowa struktura powłok cynkowo-płatkowych sprawia, że pomiar ich grubości jest prawdziwym wyzwaniem: łączą one cienkie warstwy, chropowate powierzchnie, anizotropową mikrostrukturę i wysokie wymagania wydajności przemysłowej. W efekcie wiele konwencjonalnych metod pomiaru grubości ma trudności z uzyskaniem powtarzalnych i odtwarzalnych wyników dla tej rodziny powłok.
Sondy wiroprądowe / magnetyczno-indukcyjne: zależne od struktury i od operatora
Sondy stykowe działające na zasadzie prądów wirowych lub indukcji magnetycznej reagują na właściwości elektryczne i magnetyczne układu powłoka–podłoże. Na warstwie cynkowo-płatkowej ta odpowiedź silnie zależy od lokalnej orientacji płatków oraz od chropowatości powierzchni pod końcówką sondy. W konsekwencji powtarzalność i odtwarzalność są często zależne od operatora, a zautomatyzowanie stałego kontaktu sondy z zakrzywioną, wentylowaną geometrią tarczy hamulcowej jest mechanicznie złożone, co utrudnia niezawodną integrację w linii. Wreszcie sond stykowych po prostu nie można stosować na mokrej, nieutwardzonej warstwie.
Fluorescencja rentgenowska: metoda referencyjna ograniczona do laboratorium
Fluorescencja rentgenowska pierwiastkowa (sygnał Zn) jest powszechnie stosowana jako nieniszcząca technika referencyjna. Wymaga jednak środków ochrony radiologicznej, jest ograniczona do stosunkowo małych części w osłoniętej komorze i wiąże się ze stosunkowo długimi czasami pomiaru — zwykle kilkadziesiąt sekund na punkt — co ogranicza jej zastosowanie do audytów laboratoryjnych, a nie kontroli produkcji.
Argumenty za zintegrowaną odpowiedzią fizyczną
Ograniczenia te wskazują na potrzebę metod pomiarowych opartych na zintegrowanej odpowiedzi fizycznej układu powłoka–podłoże — sygnale uśredniającym mikrostrukturę płatków, a nie rozpraszanym przez nią. Podejście Enovasense opiera się na zintegrowanej odpowiedzi cieplnej układu powłoka–podłoże, dzięki czemu pomiar jest znacznie mniej wrażliwy na lokalne zmiany mikrostruktury, a jednocześnie w pełni zgodny z automatyzacją przemysłową:
- Bezkontaktowy i nieniszczący — brak zużycia sondy, brak śladów na mokrej lub utwardzonej warstwie.
- Pomiar w obu stanach powłoki — depozyt można zweryfikować przed piecem i potwierdzić po nim.
- Niezależny od wpływu operatora — plamka lasera zastępuje końcówkę sondy; powtarzalność nie zależy już od siły docisku ani kąta przyłożenia.
- Gotowy do automatyzacji — kompaktowa optyczna głowica pomiarowa, którą robot może przenieść do dowolnego punktu tarczy lub pod którą linia może przeprowadzać części.
04 — Porównanie technologii
Dlaczego laserowa radiometria fototermiczna jest odpowiednia do tego zastosowania
Opatentowana przez Enovasense laserowa radiometria fototermiczna rozwiązuje opisane powyżej ograniczenia w jednym czujniku. Modulowana wiązka laserowa generuje falę cieplną wewnątrz powłoki; detektor podczerwieni rejestruje przebieg czasowy ciepła dyfundującego z powrotem do powierzchni; grubość powłoki wyznacza się z czasu charakterystycznego tej odpowiedzi cieplnej. Ponieważ fala cieplna propaguje się przez całą głębokość warstwy, pomiar integruje płatkową mikrostrukturę zamiast być przez nią rozpraszany — i działa identycznie na powłoce mokrej i wypalonej.
| Kryteria | Enovasense — laserowa fototermia | Prądy wirowe / indukcja magnetyczna | Fluorescencja rentgenowska (XRF) |
|---|---|---|---|
| Zasada pomiaru | Odpowiedź dyfuzji cieplnej układu powłoka–podłoże | Przewodność elektryczna / odpowiedź na odsunięcie (lift-off) | Fluorescencja rentgenowska pierwiastkowa (sygnał Zn) |
| Nieniszczący | Tak | Tak | Tak |
| Wrażliwość na płatkową mikrostrukturę | Niska do umiarkowanej | Wysoka — zależna od orientacji płatków | Umiarkowana |
| Wrażliwość na chropowatość powierzchni | Niska | Wysoka | Wysoka |
| Pomiar cienkich powłok (kilka µm) | Dobrze dostosowany | Trudny | Możliwy — ale zaszumiony |
| Powtarzalność / odtwarzalność | Wysoka | Zależna od operatora i kalibracji | Zależna od geometrii i konfiguracji |
| Pomiar przed utwardzeniem | Tak — możliwy pomiar mokrej / nieutwardzonej warstwy | Nie — nieodpowiedni | Nie — nieodpowiedni |
| Automatyzacja / integracja w linii | Dobrze dostosowana | Trudna | Nieodpowiednia |
| Szybkość pomiaru | Wysoka | Wysoka | Niska — zwykle ~30 s na punkt |
| Wymagania ochrony radiologicznej | Brak | Brak | Wymagane — źródło promieniowania X |
05 — Parametry metrologiczne
Zweryfikowano na rzeczywistych próbkach produkcyjnych od dostawców motoryzacyjnych
Technologia Enovasense sprawdziła się na rzeczywistych próbkach od dostawców przemysłu motoryzacyjnego. W celu oceny dokładności pomiaru przeprowadzono badania na próbkach obejmujących cały zakres grubości przedziału tolerancji. Wartości Enovasense porównano z pomiarami mikroskopowymi na zgładach poprzecznych, traktowanymi tu jako niszcząca metoda referencyjna — a porównanie to przeprowadzono w obu stanach powłoki: przed utwardzeniem i po utwardzeniu.
Dokładność: porównanie z niszczącą metodą referencyjną
Rysunek 3 — Porównanie: Enovasense a zgład mikroskopowy (przed i po utwardzeniu)
Próbki obejmujące przedział tolerancji, zmierzone przed utwardzeniem (po lewej) i po utwardzeniu (po prawej) oraz porównane punkt po punkcie z niszczącą metodą referencyjną na zgładzie poprzecznym. Linia przerywana: zgodność 1:1. Linia ciągła: regresja liniowa.
Istnieje silna korelacja między wartościami uzyskanymi metodą zgładu mikroskopowego a wartościami uzyskanymi czujnikiem Enovasense — R² = 99,6 % przed utwardzeniem i R² = 99,4 % po utwardzeniu dla tego zestawu próbek. Warto również zwrócić uwagę na zdolność metody do dokładnego pomiaru grubości przed utwardzeniem; wartości te są przy tym konsekwentnie nieco wyższe od końcowej grubości po utwardzeniu, co odzwierciedla zagęszczenie warstwy w piecu — możliwość, której nie oferuje żadna metoda stykowa.
Zdolność: analiza systemu pomiarowego typu 1
W celu dalszej oceny właściwości samego systemu pomiarowego przeprowadzono analizę systemu pomiarowego (MSA) typu 1 na reprezentatywnej próbce tarczy hamulcowej w warunkach kontrolowanych: powtarzane pomiary w tym samym punkcie, porównane z wartością referencyjną i przyjętą tolerancją.
Rysunek 4 — MSA typu 1: wykres przebiegu powtarzanych pomiarów w tym samym punkcie
Wykres przebiegu przedstawiony w skali strefy tolerancji ±10 % stosowanej w badaniu typu 1; rozrzut punktów narysowano w skali odpowiadającej zmierzonym wskaźnikom zdolności (Cg = 5,69, Cgk = 5,67).
- Obciążenie (bias) — wartość p (0,676) jest wyższa od standardowego poziomu istotności alfa 0,05: obciążenie nie jest statystycznie istotne. System pomiarowy jest dokładny względem wartości referencyjnej.
- Zdolność — zarówno Cg (5,69), jak i Cgk (5,67) przekraczają standardowy próg 1,33: system pomiarowy jest zdolny. Jego zmienność jest bardzo mała w porównaniu z przyjętą tolerancją, co pozostawia duży zapas rozdzielczości do wykrywania rzeczywistych dryfów procesu.
06 — Integracja przemysłowa
Jak integruje się czujniki Enovasense do pomiaru tarcz hamulcowych
Ten sam czujnik Enovasense można wdrożyć na trzech poziomach — od kwalifikacji laboratoryjnej po 100-procentową kontrolę produkcji w linii. Poziom integracji dobiera się w zależności od geometrii punktów pomiarowych i wydajności linii.
| Kryteria | Stacja kontrolna HKL2 | Stacja kontrolna HKL-R | Integracja w linii |
|---|---|---|---|
| System ruchu | 3-osiowy układ kartezjański | 6-osiowe ramię robota | Robot 6-osiowy / kinematyka specyficzna dla linii |
| Dostępne geometrie | Górne i płaskie powierzchnie tarczy | Zaokrąglenia, powierzchnie zakrzywione, elementy boczne | Określone przez układ linii |
| Typowe zastosowanie | Mapowanie grubości w laboratorium / przy linii | Zautomatyzowane mapowanie złożonych geometrii 3D | Monitorowanie 100% produkcji w czasie rzeczywistym |
| Stany pomiaru | Przed i po utwardzeniu | Przed i po utwardzeniu | Przed i/lub po utwardzeniu |
Stacja kontrolna HKL2
HKL2 wykonuje mapowanie grubości w zaprogramowanych cyklach ruchów i pomiarów, automatycznie obejmując wymagane punkty na części za pomocą 3-osiowego układu kartezjańskiego. Jest to naturalne narzędzie do kwalifikacji laboratoryjnej, kontroli przyjęć i audytów przy linii.
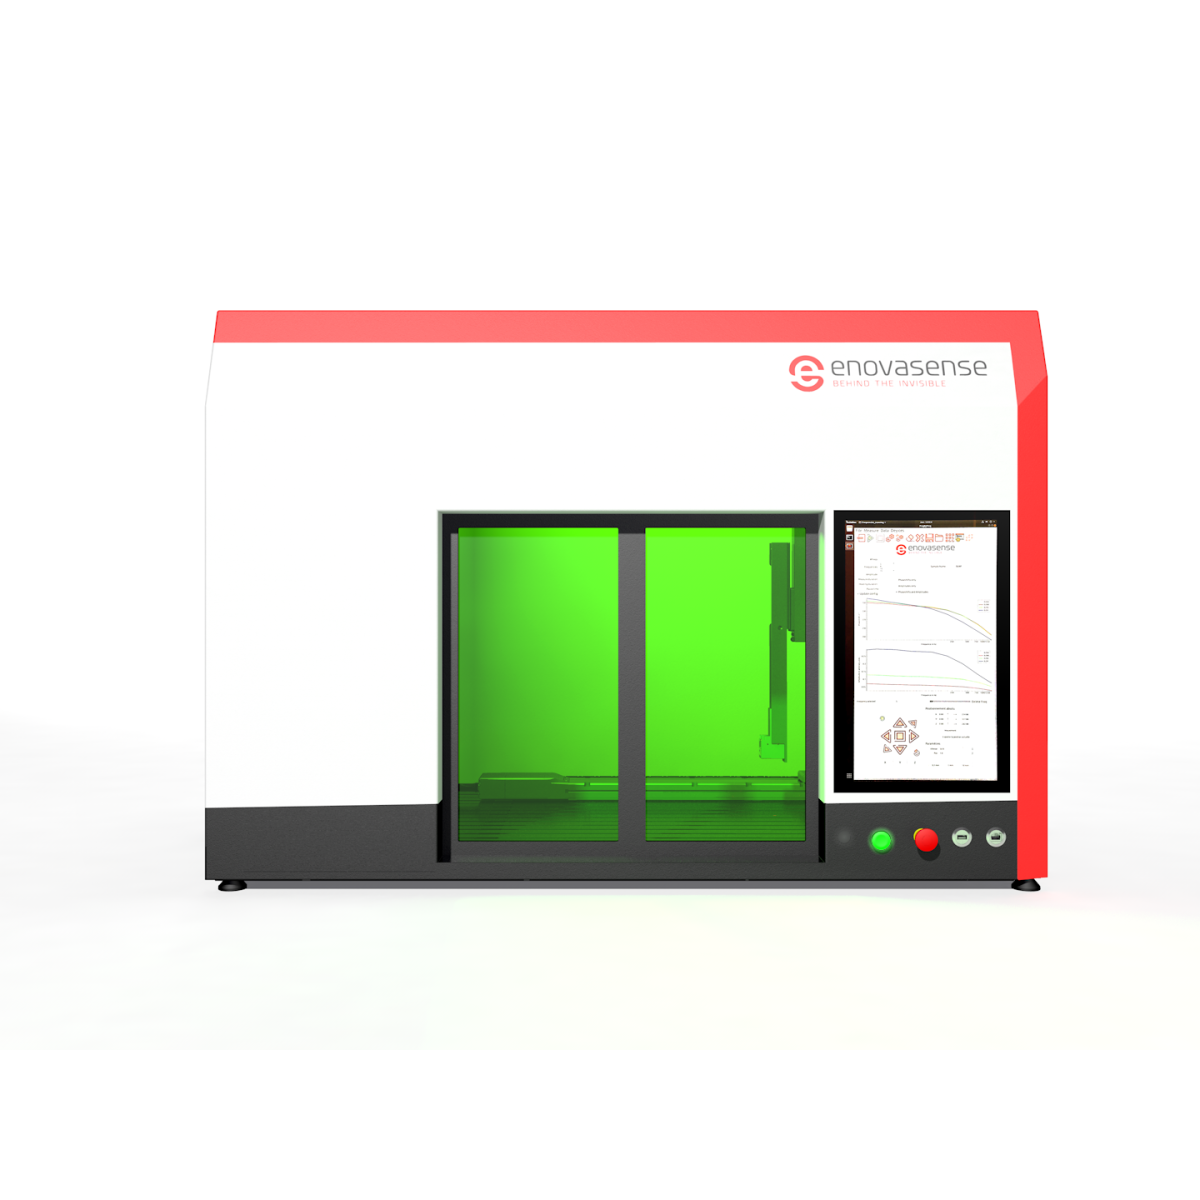
Stacja kontrolna Enovasense HKL2 — zautomatyzowane 3-osiowe mapowanie grubości
Stacja kontrolna HKL-R
HKL-R wykonuje zautomatyzowane mapowanie grubości w zaprogramowanych cyklach ruchu i pomiaru z użyciem 6-osiowego układu robotycznego, co umożliwia dostęp do złożonych geometrii, takich jak zaokrąglenia, powierzchnie zakrzywione i elementy boczne, nieosiągalnych dla konwencjonalnych układów 3-osiowych — czyli dokładnie tych geometrii, które występują na wentylowanej tarczy hamulcowej.
Wideo — Stacja kontrolna Enovasense HKL-R podczas pomiaru tarcz hamulcowych
Hostowane przez YouTube, który zapisuje pliki cookie na Twoim urządzeniu.
Zautomatyzowane 6-osiowe mapowanie grubości powłoki cynkowo-płatkowej na tarczy hamulcowej — pełny cykl HKL-R.
Integracja w linii
Rozwiązanie pomiarowe Enovasense można również zintegrować bezpośrednio w linii, co zapewnia monitorowanie nakładania powłoki cynkowo-płatkowej w czasie rzeczywistym na 100% produkcji. Prowadzony przez robota sześcioosiowego czujnik dociera do zaokrągleń, powierzchni zakrzywionych i elementów bocznych w takcie linii i przesyła dane o grubości do systemu nadzoru zakładu w celu regulacji procesu w pętli zamkniętej.
Etapy wdrożenia
| 1 | Studium wykonalności zastosowania Państwa powlekane tarcze są mierzone w Enovasense w obu stanach powłoki; kalibrację opracowuje się w odniesieniu do Państwa wzorca ze zgładu poprzecznego w całym Państwa przedziale tolerancji. |
| 2 | Definicja systemu Wybór poziomu integracji (HKL2, HKL-R lub w linii), określenie punktów pomiarowych, czasu cyklu i oprzyrządowania specyficznego dla części. |
| 3 | Test odbiorczy w fabryce (FAT) Pełna walidacja funkcjonalna w siedzibie Enovasense z użyciem Państwa części: dokładność względem wzorca, powtarzalność, zdolność i czas cyklu. |
| 4 | Instalacja, uruchomienie i szkolenie Instalacja na miejscu i test odbiorczy w zakładzie (SAT), a następnie szkolenie operatorów i służb utrzymania ruchu wraz z pełną dokumentacją. |
| 5 | Gwarancja i bieżące wsparcie 12 miesięcy gwarancji od odbioru, z opcjonalną roczną umową serwisową obejmującą infolinię, wizyty prewencyjne i ponowną kalibrację. |
Referencje
| Referencja | Nazwa | Status / Cena | Karta katalogowa |
|---|---|---|---|
| ARTICLE ZINC FLAKE | Non-Contact Coating Thickness Measurement of Zinc-Flake Coatings on Brake Discs |
Dostępne
Wycena indywidualna |
English Français |
| SLIDEDECK - Zinc Flake | Controlling Anticorrosion Paint on Brake Discs |
Dostępne
Wycena indywidualna |
English Français |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文