Aplicaciones / medición sin contacto del espesor de recubrimientos de laminillas de zinc en discos de freno
01 — Introducción
Recubrimientos de láminas de zinc: la solución anticorrosión predominante para los discos de freno de automóvil
Desde principios de los años 2000, los recubrimientos de láminas de zinc se han convertido en la solución anticorrosión predominante para los discos de freno de automóvil. Los discos de freno están expuestos a condiciones ambientales agresivas — humedad, niebla salina, sales de deshielo y ciclos térmicos — que pueden provocar corrosión y deterioro del disco, tanto desde el punto de vista estético como funcional. El recubrimiento de láminas de zinc protege las zonas sin fricción del disco: la campana, los canales de ventilación y los bordes que quedan visibles a través de las llantas de aleación de diseño abierto actuales.
Por ello, medir con precisión el espesor del recubrimiento se ha convertido en un reto clave para la industria del automóvil: suficiente zinc para garantizar la protección anticorrosión especificada, pero no más de lo necesario, para controlar los costes del proceso. Los sistemas de recubrimiento de láminas de zinc los suministran fabricantes consolidados del sector del automóvil como NOF Metal Coatings, Dörken, Magni y Wörwag.
El recubrimiento se aplica normalmente por pulverización sobre la superficie del disco de freno y después se cura en horno, donde el aglutinante inorgánico se reticula y consolida la capa. Al tratarse de un método de deposición no electrolítico, permite una aplicación controlada y uniforme incluso con espesores bajos — normalmente desde unos pocos micrómetros hasta algunas decenas de micrómetros —, evita los problemas de fragilización por hidrógeno y proporciona una cobertura homogénea de geometrías complejas.
Figura 1 — Secuencia de producción del recubrimiento de láminas de zinc en discos de freno
02 — Requisitos de calidad
Por qué el espesor del recubrimiento de láminas de zinc es un parámetro de calidad crítico
Las especificaciones de los OEM (fabricantes de equipos originales) imponen requisitos estrictos de espesor, uniformidad y resistencia a la corrosión del recubrimiento de láminas de zinc, validados mediante objetivos de resistencia en niebla salina. Un recubrimiento localmente demasiado fino no cumple el requisito de corrosión; un recubrimiento globalmente demasiado grueso desperdicia material de recubrimiento costoso en cada uno de los millones de discos producidos cada año. Un control del espesor fiable y repetible es, por tanto, la clave para dominar ambos extremos de esta ecuación.
Estructura del recubrimiento de láminas de zinc: laminar por diseño
Un recubrimiento de láminas de zinc es un apilamiento de finas partículas laminares de zinc dispersas en un aglutinante inorgánico. La orientación y el apilamiento aleatorios de las láminas en la matriz del aglutinante producen un recubrimiento intrínsecamente heterogéneo y anisótropo: las mismas propiedades que confieren al recubrimiento su buena protección de barrera y catódica son también las que dificultan la medición de su espesor.
Figura 2 — Esquema en sección de un recubrimiento de láminas de zinc
Controlar el proceso en ambos extremos: húmedo y curado
Como el recubrimiento se aplica en húmedo y se consolida en horno, poder medir la capa antes del curado ofrece al ingeniero de procesos una ventaja decisiva: un depósito fuera de especificación puede detectarse y corregirse antes de que el disco entre en el horno, en lugar de desecharse después. La medición después del curado confirma a continuación la conformidad final de la pieza expedida. Una técnica de medición capaz de funcionar de forma idéntica en ambos estados cierra el bucle de todo el proceso de deposición.
|
Cg = 5,69
Índice de capacidad MSA tipo 1 medido en una muestra representativa de disco de freno — más de 4 veces el umbral de aceptación estándar de 1,33
|
P = 0,676
Valor P del sesgo del estudio tipo 1 — el sesgo respecto a la referencia no es estadísticamente significativo
|
|
2 estados
El mismo sensor mide el recubrimiento antes del curado (húmedo) y después del curado (horneado)
|
100 %
Cobertura de inspección en línea alcanzable — cada disco, en tiempo real, sin contacto
|
03 — Retos de medición
Por qué los métodos convencionales tienen dificultades con los recubrimientos de láminas de zinc
La estructura laminar de los recubrimientos de láminas de zinc hace que medir su espesor sea un auténtico reto: combinan capas finas, superficies rugosas, una microestructura anisótropa y fuertes exigencias de productividad industrial. Como consecuencia, muchos métodos convencionales de medición de espesor tienen dificultades para ofrecer resultados repetibles y reproducibles en esta familia de recubrimientos.
Sondas de corrientes de Foucault / magnetoinductivas: dependientes de la estructura y del operario
Las sondas de contacto basadas en los principios de corrientes de Foucault o magnetoinductivo responden al comportamiento eléctrico y magnético del conjunto recubrimiento-sustrato. En una capa de láminas de zinc, esa respuesta depende en gran medida de la orientación local de las láminas y de la rugosidad superficial bajo la punta de la sonda. En consecuencia, la repetibilidad y la reproducibilidad suelen depender del operario, y automatizar un contacto constante de la sonda sobre la geometría curva y ventilada de un disco de freno es mecánicamente complejo, lo que dificulta una integración en línea fiable. Por último, las sondas de contacto simplemente no pueden utilizarse sobre la capa húmeda sin curar.
Fluorescencia de rayos X: un método de referencia limitado al laboratorio
La fluorescencia de rayos X elemental (señal de Zn) se utiliza habitualmente como técnica de referencia no destructiva. Sin embargo, requiere medidas de protección radiológica, se limita a piezas relativamente pequeñas dentro de una cámara blindada e implica tiempos de medición comparativamente largos — normalmente decenas de segundos por punto —, lo que restringe su uso a auditorías de laboratorio y no al control de producción.
A favor de una respuesta física integrada
Estas limitaciones ponen de manifiesto la necesidad de enfoques de medición basados en una respuesta física integrada del sistema recubrimiento-sustrato: una señal que promedia la microestructura de las láminas en lugar de verse dispersada por ella. El enfoque de Enovasense se basa en la respuesta térmica integrada del sistema recubrimiento-sustrato, lo que hace la medición mucho menos sensible a las variaciones microestructurales locales, a la vez que es totalmente compatible con la automatización industrial:
- Sin contacto y no destructiva — sin desgaste de sonda ni marcas en la capa húmeda o curada.
- Ambos estados del recubrimiento medibles — el depósito puede verificarse antes del horno y confirmarse después.
- Independiente de la influencia del operario — el punto láser sustituye a la punta de la sonda; la repetibilidad ya no depende de la presión ni del ángulo de contacto.
- Preparada para la automatización — un cabezal de medición óptico compacto que un robot puede llevar a cualquier punto del disco, o bajo el cual la línea puede hacer pasar las piezas.
04 — Comparación de tecnologías
Por qué la radiometría fototérmica láser es adecuada para esta aplicación
La radiometría fototérmica láser patentada de Enovasense resuelve las limitaciones descritas en un único sensor. Un haz láser modulado genera una onda térmica en el interior del recubrimiento; un detector infrarrojo capta el perfil temporal del calor que se difunde de vuelta hacia la superficie; el espesor del recubrimiento se obtiene a partir del tiempo característico de esa respuesta térmica. Como la onda térmica se propaga por toda la profundidad de la capa, la medición integra la microestructura laminar en lugar de verse dispersada por ella, y funciona de la misma forma sobre el recubrimiento húmedo y sobre el horneado.
| Criterios | Fototérmica láser Enovasense | Corrientes de Foucault / magnetoinductivo | Fluorescencia de rayos X (XRF) |
|---|---|---|---|
| Principio de medición | Respuesta de difusión térmica del sistema recubrimiento-sustrato | Conductividad eléctrica / respuesta de despegue (lift-off) | Fluorescencia de rayos X elemental (señal de Zn) |
| No destructivo | Sí | Sí | Sí |
| Sensibilidad a la microestructura laminar | Baja a moderada | Alta — depende de la orientación de las láminas | Moderada |
| Sensibilidad a la rugosidad superficial | Baja | Alta | Alta |
| Medición de recubrimientos finos (pocos µm) | Adecuada | Difícil | Posible — pero con ruido |
| Repetibilidad / reproducibilidad | Alta | Depende del operario y de la calibración | Depende de la geometría y del montaje |
| Medición antes del curado | Sí — capa húmeda / sin curar medible | No — no adecuado | No — no adecuado |
| Automatización / integración en línea | Adecuada | Difícil | No adecuada |
| Velocidad de medición | Alta | Alta | Baja — normalmente ~30 s por punto |
| Requisitos de protección radiológica | Ninguno | Ninguno | Obligatoria — fuente de rayos X |
05 — Rendimiento metrológico
Validado con muestras reales de producción de proveedores del automóvil
La tecnología Enovasense ha demostrado su eficacia con muestras reales de proveedores de la industria del automóvil. Para evaluar la exactitud de la medición, se realizaron ensayos con muestras que cubrían todo el rango de espesores del intervalo de tolerancia. Los valores de Enovasense se compararon con mediciones microscópicas en sección transversal, consideradas aquí como método de referencia destructivo, y esta comparación se llevó a cabo en ambos estados del recubrimiento: antes y después del curado.
Exactitud: comparación con la referencia destructiva
Figura 3 — Comparación: Enovasense frente a sección transversal microscópica (antes y después del curado)
Muestras que cubren el intervalo de tolerancia, medidas antes del curado (izquierda) y después del curado (derecha) y comparadas punto por punto con la referencia destructiva en sección transversal. Línea discontinua: concordancia 1:1. Línea continua: regresión lineal.
Existe una fuerte correlación entre los valores obtenidos por sección microscópica y los obtenidos con el sensor Enovasense: R² = 99,6 % antes del curado y R² = 99,4 % después del curado en este conjunto de muestras. Cabe destacar también la capacidad del método para medir con exactitud el espesor antes del curado, donde los valores se sitúan sistemáticamente algo por encima del espesor final curado, lo que refleja la consolidación de la capa en el horno; una capacidad que ningún método de contacto puede ofrecer.
Capacidad: análisis del sistema de medición tipo 1
Para evaluar con más detalle el rendimiento intrínseco del sistema de medición, se realizó un análisis del sistema de medición (MSA) tipo 1 en una muestra representativa de disco de freno en condiciones controladas: mediciones repetidas en el mismo punto, comparadas con el valor de referencia y la tolerancia asignada.
Figura 4 — MSA tipo 1: gráfico de secuencia de las mediciones repetidas en el mismo punto
Gráfico de secuencia representado en la escala de la zona de tolerancia de ±10 % utilizada por el estudio tipo 1; la dispersión de los puntos está dibujada a escala con los índices de capacidad medidos (Cg = 5,69, Cgk = 5,67).
- Sesgo — el valor P (0,676) es superior al nivel alfa estándar de 0,05: el sesgo no es estadísticamente significativo. El sistema de medición es exacto respecto a la referencia.
- Capacidad — tanto Cg (5,69) como Cgk (5,67) superan el umbral estándar de 1,33: el sistema de medición es capaz. Su variación es muy pequeña en comparación con la tolerancia asignada, lo que deja una resolución amplia para detectar derivas reales del proceso.
06 — Integración industrial
Cómo se integran los sensores Enovasense para la medición de discos de freno
El mismo sensor Enovasense puede implantarse en tres niveles, desde la cualificación en laboratorio hasta el control de producción en línea al 100 %. El nivel de integración se elige en función de la geometría de las posiciones de medición y de la productividad de la línea.
| Criterios | Estación de control HKL2 | Estación de control HKL-R | Integración en línea |
|---|---|---|---|
| Sistema de movimiento | Sistema cartesiano de 3 ejes | Brazo robótico de 6 ejes | Robot de 6 ejes / cinemática específica de la línea |
| Geometrías accesibles | Superficies superiores y planas del disco | Radios de acuerdo, superficies curvas, elementos laterales | Definidas por la disposición de la línea |
| Uso típico | Cartografía de espesores en laboratorio / a pie de línea | Cartografía automatizada de geometrías 3D complejas | Supervisión de la producción al 100 % en tiempo real |
| Estados de medición | Antes y después del curado | Antes y después del curado | Antes y/o después del curado |
La estación de control HKL2
La HKL2 realiza una cartografía de espesores mediante ciclos programados de movimientos y mediciones, cubriendo automáticamente las posiciones requeridas de la pieza con un sistema cartesiano de 3 ejes. Es la herramienta natural para la cualificación en laboratorio, el control de recepción y las auditorías a pie de línea.
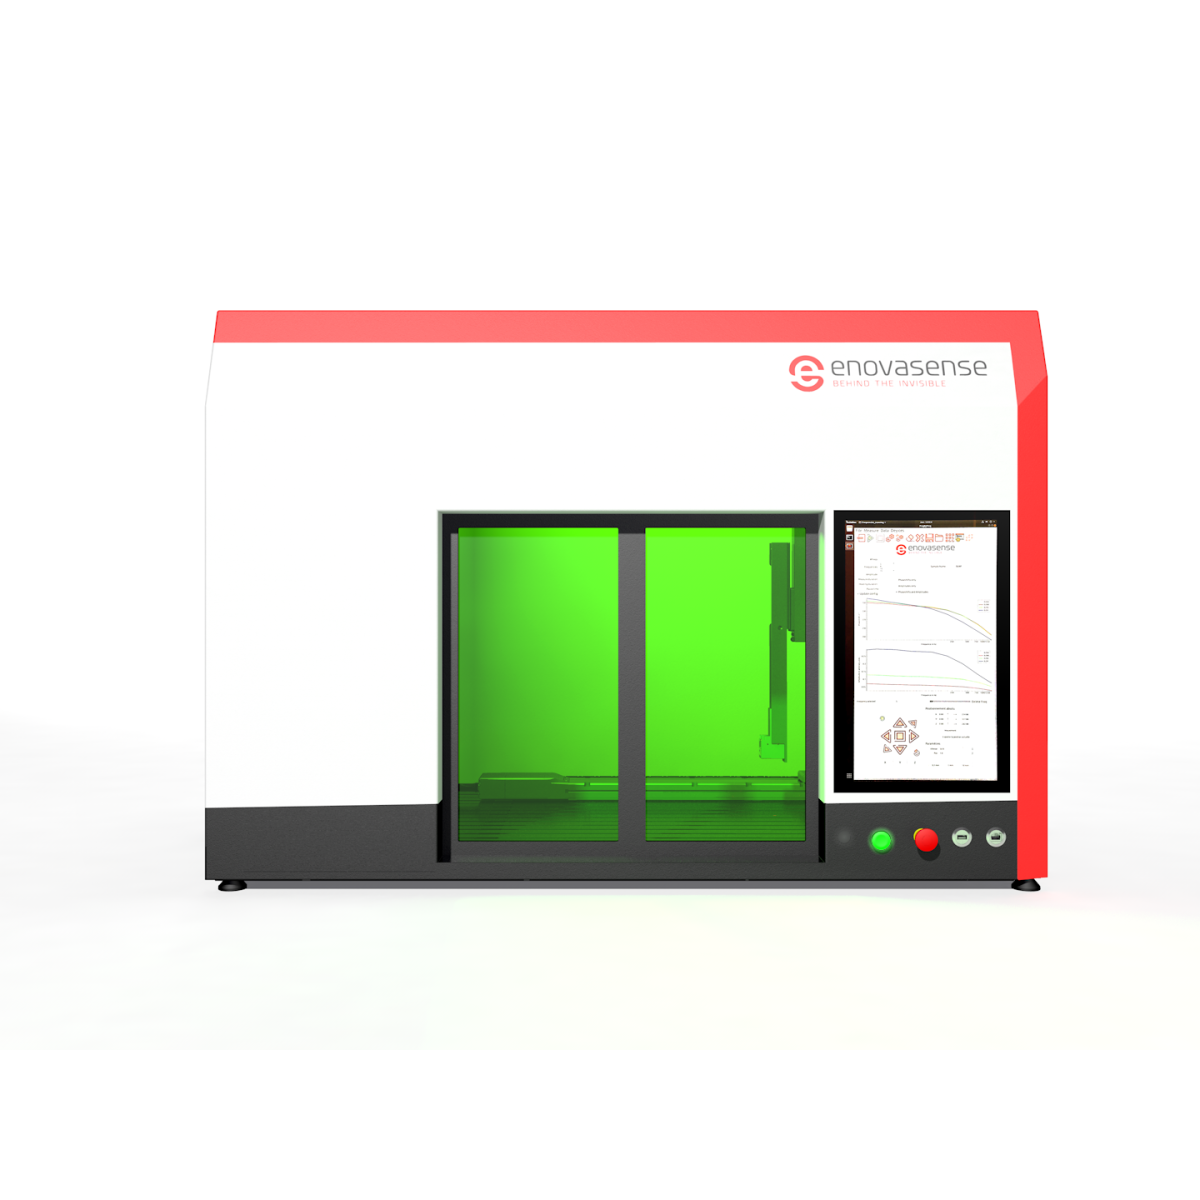
La estación de control Enovasense HKL2 — cartografía automatizada de espesores en 3 ejes
La estación de control HKL-R
La HKL-R realiza una cartografía automatizada de espesores mediante ciclos programados de movimiento y medición con un sistema robótico de 6 ejes, lo que permite acceder a geometrías complejas como radios de acuerdo, superficies curvas y elementos laterales que no pueden alcanzarse con los sistemas convencionales de 3 ejes: precisamente las geometrías de un disco de freno ventilado.
Vídeo — La estación de control Enovasense HKL-R midiendo discos de freno
Alojado por YouTube, que instala cookies en su dispositivo.
Cartografía automatizada en 6 ejes del espesor del recubrimiento de láminas de zinc en un disco de freno — ciclo completo de la HKL-R.
Integración en línea
La solución de medición Enovasense también puede integrarse directamente en línea, lo que permite supervisar en tiempo real la deposición de láminas de zinc en el 100 % de la producción. Montado en un robot de seis ejes, el sensor alcanza radios de acuerdo, superficies curvas y elementos laterales a la velocidad de la línea y transmite los datos de espesor al sistema de supervisión de planta para un control del proceso en bucle cerrado.
Etapas de implantación
| 1 | Estudio de viabilidad de la aplicación Sus discos recubiertos se miden en Enovasense en ambos estados del recubrimiento; la calibración se establece frente a su referencia en sección transversal en todo su intervalo de tolerancia. |
| 2 | Definición del sistema Selección del nivel de integración (HKL2, HKL-R o en línea), definición de las posiciones de medición, del tiempo de ciclo y de los utillajes específicos de la pieza. |
| 3 | Prueba de aceptación en fábrica (FAT) Validación funcional completa en las instalaciones de Enovasense con sus piezas: exactitud frente a la referencia, repetibilidad, capacidad y tiempo de ciclo. |
| 4 | Instalación, puesta en marcha y formación Instalación in situ y prueba de aceptación en planta (SAT), seguidas de la formación de operarios y de mantenimiento con documentación completa. |
| 5 | Garantía y soporte continuo Garantía de 12 meses tras la aceptación, con contrato opcional de mantenimiento anual que incluye asistencia telefónica, visitas preventivas y recalibración. |
Referencias
| Referencia | Nombre | Estado / Precio | Ficha técnica |
|---|---|---|---|
| ARTICLE ZINC FLAKE | Non-Contact Coating Thickness Measurement of Zinc-Flake Coatings on Brake Discs |
Disponible
Bajo presupuesto |
English Français |
| SLIDEDECK - Zinc Flake | Controlling Anticorrosion Paint on Brake Discs |
Disponible
Bajo presupuesto |
English Français |

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文