Anwendungen / berührungslose schichtdickenmessung von anodisierschichten
01 — Einführung
Anodisieren: eine Funktionsschicht, keine kosmetische Schicht
Das Anodisieren (Eloxieren) von Aluminium ist heute in vielen Industriezweigen ein Standardverfahren der Fertigung — Luft- und Raumfahrt, Automobilindustrie, Maschinenbau und Unterhaltungselektronik wie Mobilgeräte. Es beschränkt sich längst nicht mehr auf eine dekorative Funktion: Die anodische Oxidschicht bestimmt unmittelbar Korrosionsbeständigkeit, mechanische Beständigkeit, dielektrisches Verhalten und die Einhaltung branchenspezifischer Vorschriften. Ihre Dicke ist daher eine funktionale Größe, die genau gemessen werden muss, um die Prozesskonformität und einen wirksamen Oberflächenschutz sicherzustellen.
Der Anodisierprozess
Das Anodisieren ist eine elektrochemische Behandlung. Das Aluminiumbauteil wird in ein Elektrolytbad — meist Schwefelsäure — getaucht und als Anode eines Stromkreises geschaltet. Unter Strom wächst aus der Oberfläche des Bauteils selbst eine poröse Aluminiumoxidschicht; ihre Dicke hängt von den physikalischen und chemischen Badbedingungen ab (Stromdichte, Temperatur, Konzentration, Tauchzeit). Nach dem Anodisieren kann die Schicht eingefärbt werden und wird in der Regel verdichtet, um ihre Poren zu schließen und die Korrosionsbeständigkeit zu verbessern.
Schwefelsäure-Anodisieren (SAA) Hartanodisieren (HAA) Chromsäure-Anodisieren (CAA) Weinsäure-Schwefelsäure (TSA) Dünne dekorative Anodisierung
Abbildung 1 — Ablauf einer Anodisierlinie
Die Enovasense-Messung ist vor oder nach dem Verdichten und Färben möglich, mit einer Kalibrierung je Prozesszustand.
Abbildung 2 — Aufbau einer anodischen Oxidschicht (schematisch)
Das Oxid wächst teils in das Substrat hinein und teils nach außen: Die Schicht ist eine wenig leitfähige, wärmedämmende Keramik auf einem gut leitenden Metall — ein für das photothermische Verfahren günstiger Kontrast.
02 — Qualitätsanforderungen
Warum die Dicke anodischer Schichten überwacht werden muss
Die Oxidschichtdicke wird durch die geltende Norm oder Kundenspezifikation vorgegeben — ISO 7599 und ISO 2360 für das Anodisieren im Bauwesen und allgemeine Anwendungen, MIL-A-8625 und Luftfahrt-Werkstoffspezifikationen für das Hart- und Chromsäure-Anodisieren, OEM-Spezifikationen für die Unterhaltungselektronik. Jede legt ein Dickenfenster fest, häufig mit einem lokalen Mindestwert und einem Mittelwert.
Zu dünn: unzureichender Schutz
Unterhalb des vorgeschriebenen Mindestwerts werden Korrosionsbeständigkeit, Abriebfestigkeit und Durchschlagfestigkeit nicht erreicht, und die Färbung kann ungleichmäßig ausfallen. Bei einem Gerätegehäuse der Unterhaltungselektronik zeigt sich eine zu dünne oder ungleichmäßige Schicht als Farbabweichung und als vorzeitiger Verschleiß der Oberfläche.
Zu dick: Ermüdung, Maßhaltigkeit und Kosten
Harte anodische Schichten verringern die Dauerfestigkeit des Aluminiumsubstrats — ein zentrales Thema bei Strukturbauteilen der Luftfahrt — und verbrauchen Maßtoleranz, da das Oxid um etwa die Hälfte seiner Dicke nach außen wächst. Überanodisieren bedeutet zudem längere Tauchzeiten und höhere Energiekosten ohne funktionalen Nutzen.
Baddrift und Gleichmäßigkeit
Elektrolytkonzentration, Temperatur, Stromdichte und Kontaktwiderstand am Gestell driften im Laufe der Zeit, und die Stromverteilung über das Bauteil und über das Gestell erzeugt Dickenunterschiede zwischen Bauteilen und zwischen Zonen desselben Bauteils. Nur eine häufige, zerstörungsfreie Messung an den Bauteilen selbst — statt an Referenzproben — erfasst diese Schwankungen, bevor eine Charge außerhalb der Toleranz liegt.
|
1 – 25 µm
In der Vergleichsstudie an 8 Aluminiumlegierungsreihen abgedeckter Dickenbereich
|
0,6 µm
Mittlere Abweichung gegenüber der Wirbelstrom-Referenz, bei einer Korrelation von 98 %
|
|
Cg 1,52 / Cgk 1,45
Messmittelfähigkeit nach MSA Typ 1 an einer 12-µm-Probe — über dem Grenzwert von 1,33
|
ab 0,3 µm
Untere Grenze des Messbereichs — optimierte Konfiguration für dünne dekorative Anodisierung an Gehäusen der Unterhaltungselektronik
|
03 — Messtechnische Herausforderungen
Warum die Dicke anodischer Schichten schwer zu messen ist
Die Messung anodisierter Schichten ist schon aufgrund des Prozesses selbst anspruchsvoll: Das Oxid ist dünn, porös, teilweise in das Substrat hineingewachsen und auf Bauteilen jeder Form und Größe vorhanden. In der Industrie werden im Allgemeinen zwei Verfahrensfamilien eingesetzt, jede mit strukturellen Einschränkungen.
Wirbelstrom: Kontakt, Geometrie und dünne Schichten
Wirbelstrom-Messgeräte messen den Abstand der Sonde zum leitfähigen Aluminium. Sie sind auf flachen, großen Bauteilen einfach und schnell, erfordern jedoch Kontakt, hängen von der Ausrichtung der Sonde ab und sind bei dünnen Schichten (wenige µm) unwirksam. Ihr Messwert hängt zudem von der Leitfähigkeit der Legierung und von der Krümmung des Bauteils ab, sodass komplexe Geometrien mehrere Kalibrierungen erfordern und kleine Bauteile oder Kanten schlicht nicht erreichbar sind. Jede Messung ist eine Punktmessung, die oft nicht für das gesamte Bauteil repräsentativ ist.
Optische Interferenz: präzise, aber schwer zu industrialisieren
Weißlichtinterferometrie und spektrale Reflektometrie werten die Interferenz zwischen den Reflexionen an den Grenzflächen Luft / Oxid / Aluminium aus. Sie erreichen auf dünnen, gleichmäßigen, glatten Schichten eine sehr hohe Präzision, benötigen jedoch nahezu senkrechten Einfall, eine ebene Oberfläche und eine genaue Ausrichtung und reagieren sehr empfindlich auf Rauheit, Porosität, Streuung und Vibrationen. Dieser mechanische Aufwand erschwert ihre Übertragung in die Fertigungsprüfung.
Was eine Lösung für die Fertigung leisten muss
- Kein Kontakt und keine Ausrichtung — Toleranz gegenüber Abstand und Winkel, damit gekrümmte, kleine oder vertiefte Bereiche gemessen werden können.
- Eine Kalibrierung je Anodisierprozess, gültig für alle Bauteilgeometrien und Legierungen einer Familie.
- Gesamter Funktionsbereich, von dünnen dekorativen Schichten ab 0,3 µm bis zum Hartanodisieren.
- Kartierung und Automatisierung — die Gleichmäßigkeit über das Bauteil ist eine Spezifikationsanforderung, nicht nur ein Mittelwert.
04 — Technologievergleich
Warum die laserphotothermische Radiometrie zu anodisiertem Aluminium passt
Die patentierte laserphotothermische Radiometrie (LPTR) von Enovasense erwärmt die Oxidoberfläche mit einem modulierten Laserstrahl um einige Grad; die thermische Welle breitet sich durch das Oxid aus und wird an der Grenzfläche Oxid–Aluminium reflektiert; ein Infrarotdetektor erfasst die thermische Antwort, deren Phasenverschiebung in eine Dicke umgerechnet wird. Die anodische Schicht — eine wärmedämmende Keramik auf einem gut leitenden Metall — liefert einen starken, klaren photothermischen Kontrast. Deshalb funktioniert das Verfahren von den dünnsten dekorativen Schichten — ab 0,3 µm — bis zum Hartanodisieren, auf allen Aluminiumlegierungen und mit allen Anodisierchemien (Schwefelsäure-, Hart-, Chromsäure-Anodisieren), verdichtet oder unverdichtet.
Da die Messung berührungslos, tolerant gegenüber Abstands- und Winkelschwankungen und unabhängig von der Bauteilgeometrie ist, misst derselbe Sensor mit einer einzigen Kalibrierung ein flaches Prüfblech, den Innenradius eines gefrästen Gehäuses oder die gefaste Kante eines Smartphone-Gehäuses — eine Lösung, die sich für den industriellen Einsatz gut skalieren lässt.
| Kriterien | Enovasense laserphotothermisch | Wirbelstrom | Optische Interferenz (WLI / spektrale Reflektometrie) |
|---|---|---|---|
| Messprinzip | Thermisches Diffusionsverhalten | Elektrische Leitfähigkeit / Abstand | Interferenzstreifen an den Grenzflächen Luft / Oxid / Aluminium |
| Kontakt | Berührungslos | Mit Kontakt | Berührungslos |
| Empfindlichkeit gegenüber dem Oberflächenzustand | Gering bis mäßig | Mäßig | Sehr hoch — Rauheit, Porosität, Streuung |
| Empfindlichkeit gegenüber der Bauteilgeometrie | Gering — für komplexe Geometrien geeignet | Hoch — Kontakt, Ausrichtung, mehrere Kalibrierungen | Sehr hoch — nahezu senkrechter Einfall, ebene Flächen |
| Lokale Repräsentativität | Lokale Messung mit Kartierungsmöglichkeit | Punktmessung, oft nicht repräsentativ | Sehr lokale Messung |
| Dünne Schichten (wenige µm) | Ja — ab 0,3 µm, alle funktionalen Dicken | Begrenzte Genauigkeit bei dünnen anodischen Schichten | Sehr gut bei dünnen, gleichmäßigen Schichten |
| Toleranz gegenüber Abstandsschwankungen | Hoch | Gering — Kontakt | Sehr gering |
| Automatisierung / Inline-Integration | Hoch — Roboterintegration, Dickenkartierung | Schwierig | Nicht geeignet |
| Messgeschwindigkeit | Hoch | Hoch | Gering — Ausrichtung, Vibrationsempfindlichkeit |
05 — Messtechnische Leistungsfähigkeit
Vergleichsstudie an 8 Legierungsreihen, 1 bis 25 µm
Die Enovasense-Technologie hat sich an realen Proben industrieller Anodisierbetriebe bewährt. Zur Bewertung der Genauigkeit wurde eine Studie an Proben durchgeführt, deren Dicken das gesamte Toleranzintervall von 1 bis 25 µm abdecken.
Untersucht wurden acht Aluminiumlegierungsreihen — 1050, 2017, 2024, 2618, 5083, 6061, 6082 und 7075. Für jede Reihe wurden acht Proben im Schwefelsäureverfahren anodisiert, mit Tauchzeiten, die Oxidschichtdicken zwischen 1 und 25 µm ergeben. Die Oxidschichtdicke wurde mit Wirbelstrom als Referenz gemessen, und die mittlere Enovasense-Dicke jeder Probe wurde gegen diese Referenz aufgetragen.
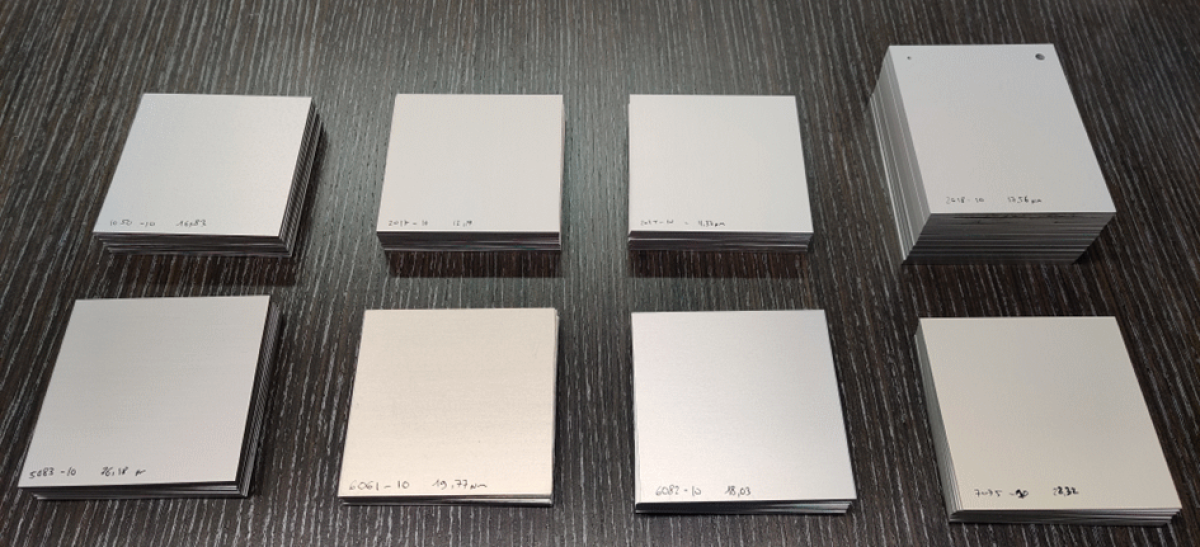
Im Schwefelsäureverfahren anodisierte Proben der acht Legierungsreihen, 1 bis 25 µm
Abbildung 3 — Enovasense laserphotothermisch vs. Wirbelstrom, 64 anodisierte Proben
Mittlere Enovasense-Dicke je Probe gegenüber der Wirbelstrom-Referenz, eine Farbe je Legierungsreihe. Schematische Darstellung der Studiendaten.
Zwischen den beiden Verfahren wird eine Korrelation von 98 % beobachtet, bei einer mittleren Abweichung von nur 0,6 µm über die acht Legierungsreihen — eine einzige photothermische Kalibrierung deckt so unterschiedliche Legierungen wie 1050 und 7075 ab.
Messmittelfähigkeit: Studie nach MSA Typ 1 bei 12 µm
Anschließend wurde eine Messsystemanalyse Typ 1 an einer Probe in der Mitte des Bereichs durchgeführt, mit einem Referenzwert von 12 µm und einer Toleranz von 24 µm, durch 50-fache Wiederholung der Messung an derselben Stelle.
Abbildung 4 — Messmittelfähigkeitsstudie Typ 1, anodisierte Probe 12 µm
Verlaufsdiagramm der Wiederholmessungen gegenüber dem Referenzwert und dem Band von ±10 % der Toleranz. Schematische Darstellung, konsistent mit der Studienstatistik.
- Bias: Der p-Wert (0,237) liegt über dem Signifikanzniveau von 0,05 — der Bias ist statistisch nicht signifikant, und das Messmittel ist genau auf den Referenzwert zentriert.
- Fähigkeit: Sowohl Cg (1,52) als auch Cgk (1,45) liegen über dem üblichen Grenzwert von 1,33 und bestätigen die Fähigkeit des Messsystems: Seine Streuung ist im Verhältnis zur Toleranz von 24 µm gering.
Dünne dekorative Anodisierung unter 5 µm
Die Enovasense-Konfiguration lässt sich für die dünnen anodischen Schichten von Mobilgerätegehäusen und anderen Bauteilen der Unterhaltungselektronik optimieren, bei denen die vorgeschriebene Dicke unter 5 µm liegt — der Messbereich reicht bis 0,3 µm. Wirbelstrom liefert in diesem Bereich keine guten Ergebnisse, weshalb optische Interferenzverfahren wegen ihrer hohen Präzision weit verbreitet sind — allerdings mit Anforderungen an Ausrichtung, Ebenheit und Oberflächenzustand, die an einem gekrümmten, strukturierten Gehäuse schwer zu erfüllen sind.
In einer eigenen Vergleichsstudie in diesem unteren Bereich erwies sich die Enovasense-Technologie als einfacher und schneller umsetzbar als optische Verfahren — keine genaue Ausrichtung, kein Einfluss von Oberflächenzustand oder Bauteilgeometrie — bei vergleichbarer Genauigkeit und Wiederholpräzision.
Die Leistungsdaten entsprechen den in diesen Studien verwendeten Konfigurationen. Die tatsächliche Leistung hängt vom gewählten optischen System, vom Anodisierprozess (Schwefelsäure-, Hart-, Chromsäure-Anodisieren; verdichtet oder nicht) und vom gemessenen Dickenbereich ab. Für jeden Anodisierprozess wird eine eigene Kalibrierung erstellt.
06 — Industrielle Integration
Integration von Enovasense-Sensoren für anodische Schichten
Die Enovasense-Messköpfe sind kompakt und leicht und tolerieren Abstands- und Winkelschwankungen; sie eignen sich daher sowohl für das Labor des Anodisierbetriebs als auch für die Fertigungslinie. Zwei Integrationsstufen decken die meisten Anforderungen ab.
 |
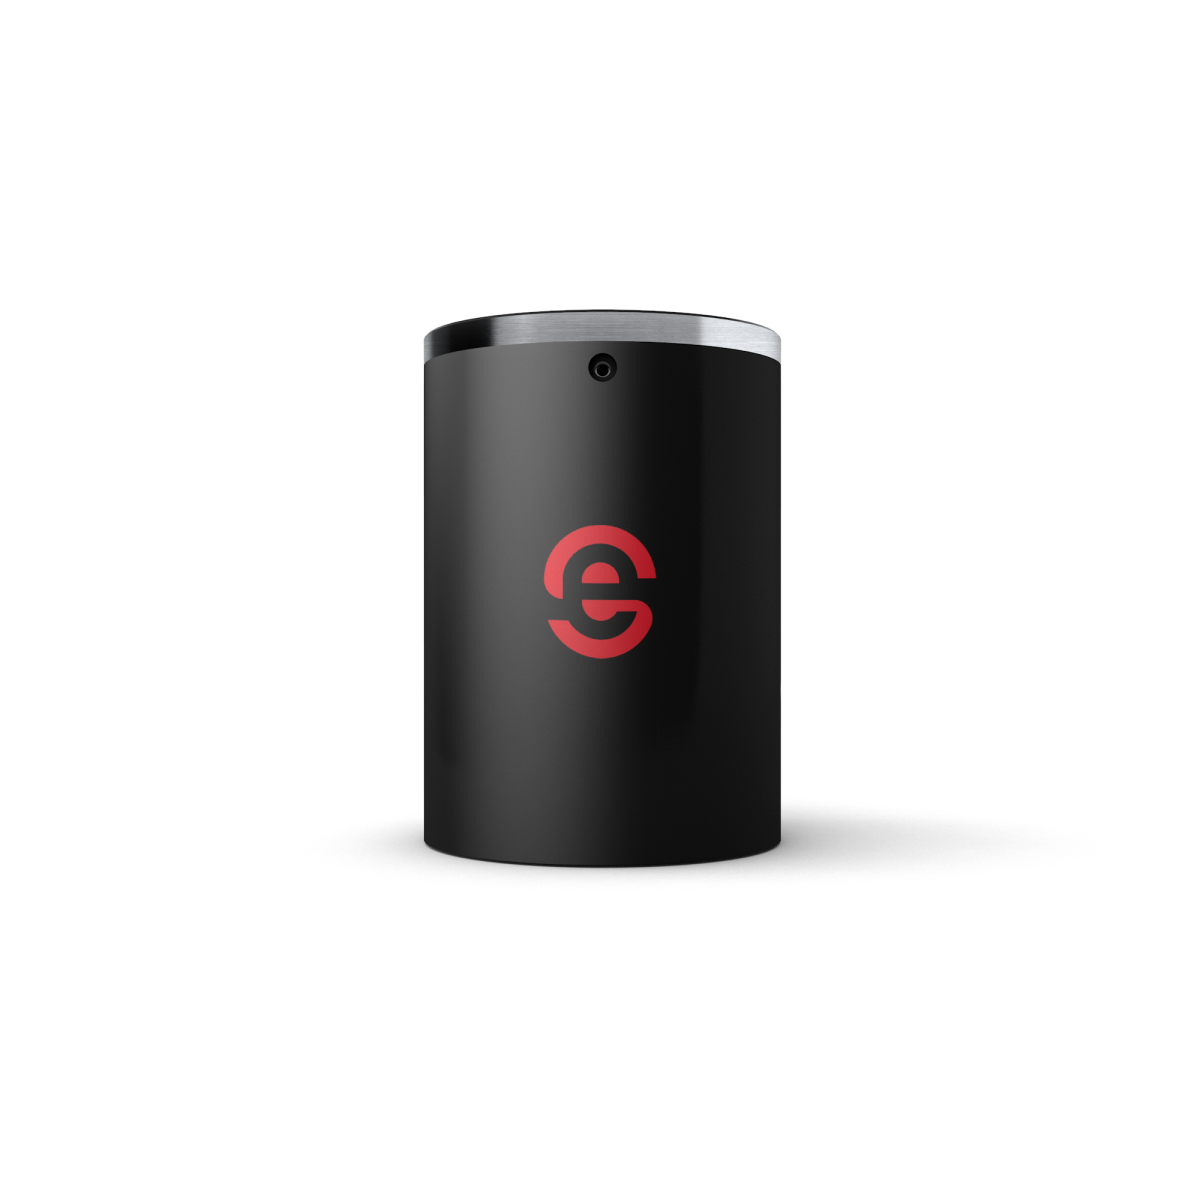 |
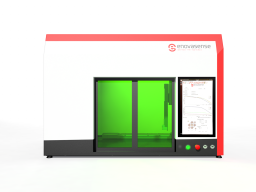
| Offline-Prüfstation HKL2 — automatisierte Kartierung und Chargenmessung | Kompakter Enovasense-Messkopf für die Integration auf einem Sechsachsroboter |
Referenzen
| Referenz | Name | Status / Preis | Datenblatt |
|---|---|---|---|
| ANOD | Control station for aluminium anodizing thickness control |
Verfügbar
Auf Anfrage |
English Français |
| ADVANTAGES | Why use Enovasense Hako L to measure aluminum anodizing thickness ? |
Verfügbar
Auf Anfrage |
English |
Dokumente
| Typ | Name | Herunterladen |
|---|---|---|
| Certification | Why use Enovasense HAKO L to measure aluminum anodizing ? | English |

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文