Aplikacje / bezkontaktowy pomiar grubości warstw anodowych
01 — Wprowadzenie
Anodowanie: warstwa funkcjonalna, nie dekoracyjna
Anodowanie aluminium jest dziś standardowym procesem produkcyjnym w wielu sektorach przemysłu — lotnictwie, motoryzacji, budowie maszyn i elektronice użytkowej, np. w urządzeniach mobilnych. Nie ogranicza się już do funkcji estetycznej: anodowa warstwa tlenkowa bezpośrednio decyduje o odporności korozyjnej, trwałości mechanicznej, właściwościach dielektrycznych i zgodności z przepisami branżowymi. Jej grubość jest zatem wielkością funkcjonalną, którą należy dokładnie mierzyć, aby zapewnić zgodność procesu i skuteczną ochronę powierzchni.
Proces anodowania
Anodowanie jest obróbką elektrochemiczną. Element aluminiowy zanurza się w kąpieli elektrolitycznej — najczęściej w kwasie siarkowym — i podłącza jako anodę obwodu elektrycznego. Pod wpływem prądu z samej powierzchni elementu narasta porowata warstwa tlenku glinu; jej grubość zależy od fizycznych i chemicznych warunków kąpieli (gęstości prądu, temperatury, stężenia, czasu zanurzenia). Po anodowaniu warstwę można barwić; zwykle jest ona też uszczelniana, aby zamknąć pory i poprawić odporność korozyjną.
Anodowanie siarkowe (SAA) Anodowanie twarde (HAA) Anodowanie chromowe (CAA) Winowo-siarkowe (TSA) Cienkie anodowanie dekoracyjne
Rysunek 1 — Sekwencja linii anodowania
Pomiar Enovasense jest możliwy przed uszczelnianiem i barwieniem lub po nich, z kalibracją dla każdego stanu procesu.
Rysunek 2 — Budowa anodowej warstwy tlenkowej (schemat)
Tlenek narasta częściowo w głąb podłoża, a częściowo na zewnątrz: warstwa jest słabo przewodzącą, izolującą termicznie ceramiką na metalu o wysokiej przewodności — to korzystny kontrast dla metody fototermicznej.
02 — Wymagania jakościowe
Dlaczego grubość warstwy anodowej musi być kontrolowana
Grubość tlenku określa właściwa norma lub specyfikacja klienta — ISO 7599 i ISO 2360 dla anodowania architektonicznego i ogólnego, MIL-A-8625 oraz lotnicze specyfikacje materiałowe dla anodowania twardego i chromowego, specyfikacje OEM dla elektroniki użytkowej. Każda z nich definiuje okno grubości, często z lokalnym minimum i wartością średnią.
Zbyt cienka: niewystarczająca ochrona
Poniżej wymaganego minimum nie zostają osiągnięte odporność korozyjna, odporność na ścieranie ani wytrzymałość dielektryczna, a barwienie może być nierównomierne. Na obudowie urządzenia elektroniki użytkowej zbyt cienka lub nierównomierna warstwa objawia się różnicami koloru i przedwczesnym zużyciem wykończenia.
Zbyt gruba: zmęczenie, wymiary i koszty
Twarde warstwy anodowe obniżają wytrzymałość zmęczeniową podłoża aluminiowego — co ma kluczowe znaczenie w lotniczych elementach konstrukcyjnych — i zużywają tolerancję wymiarową, ponieważ tlenek narasta na zewnątrz o mniej więcej połowę swojej grubości. Nadmierne anodowanie oznacza ponadto dłuższe czasy zanurzenia i wyższe koszty energii bez korzyści funkcjonalnej.
Dryft kąpieli i równomierność
Stężenie elektrolitu, temperatura, gęstość prądu i rezystancja styku na zawieszce zmieniają się w czasie, a rozkład prądu na elemencie i na zawieszce powoduje różnice grubości między elementami oraz między strefami tego samego elementu. Tylko częsty, nieniszczący pomiar na samych elementach — a nie na próbkach świadkach — pozwala wychwycić te zmiany, zanim partia wyjdzie poza tolerancję.
|
1 – 25 µm
Zakres grubości objęty badaniem porównawczym na 8 seriach stopów aluminium
|
0,6 µm
Średnia różnica względem pomiaru referencyjnego metodą prądów wirowych, przy korelacji 98 %
|
|
Cg 1,52 / Cgk 1,45
Zdolność przyrządu wg MSA typu 1 na próbce 12 µm — powyżej progu akceptacji 1,33
|
od 0,3 µm
Dolna granica zakresu pomiarowego — konfiguracja zoptymalizowana pod cienkie anodowanie dekoracyjne obudów elektroniki użytkowej
|
03 — Wyzwania pomiarowe
Dlaczego grubość warstwy anodowej jest trudna do zmierzenia
Pomiar warstw anodowych jest z natury złożony ze względu na sam proces: tlenek jest cienki, porowaty, częściowo wrośnięty w podłoże i występuje na elementach o dowolnym kształcie i rozmiarze. W przemyśle stosuje się zasadniczo dwie grupy metod, każda z ograniczeniami strukturalnymi.
Prądy wirowe: kontakt, geometria i cienkie warstwy
Mierniki wiroprądowe mierzą odległość sondy od przewodzącego aluminium. Są proste i szybkie na płaskich, dużych elementach, ale wymagają kontaktu, zależą od orientacji sondy i są nieskuteczne w przypadku cienkich warstw (kilka µm). Ich wskazanie zależy też od przewodności stopu i od krzywizny elementu, dlatego złożone geometrie wymagają wielu kalibracji, a małe elementy lub krawędzie są po prostu niedostępne. Każdy pomiar jest punktowy i często niereprezentatywny dla całego elementu.
Interferencja optyczna: precyzyjna, ale trudna do wdrożenia przemysłowego
Interferometria światła białego i reflektometria spektralna analizują interferencję odbić na granicach faz powietrze / tlenek / aluminium. Osiągają bardzo wysoką precyzję na cienkich, równomiernych, gładkich warstwach, ale wymagają padania niemal prostopadłego, płaskiej powierzchni i precyzyjnego ustawienia i są bardzo wrażliwe na chropowatość, porowatość, rozpraszanie i drgania. Ta złożoność mechaniczna utrudnia ich przeniesienie do kontroli produkcyjnej.
Czego wymaga rozwiązanie produkcyjne
- Brak kontaktu i brak konieczności ustawiania — tolerancja odległości i kąta, aby można było mierzyć obszary zakrzywione, małe lub wgłębione.
- Jedna kalibracja na proces anodowania, ważna dla wszystkich geometrii elementów i stopów danej grupy.
- Pełny zakres funkcjonalny, od cienkich warstw dekoracyjnych od 0,3 µm aż po anodowanie twarde.
- Mapowanie i automatyzacja — równomierność na elemencie jest wymaganiem specyfikacji, a nie tylko wartością średnią.
04 — Porównanie technologii
Dlaczego laserowa radiometria fototermiczna sprawdza się w przypadku anodowanego aluminium
Opatentowana przez Enovasense laserowa radiometria fototermiczna (LPTR) nagrzewa powierzchnię tlenku o kilka stopni za pomocą modulowanej wiązki laserowej; fala cieplna dyfunduje przez tlenek i odbija się na granicy tlenek–aluminium; detektor podczerwieni rejestruje odpowiedź termiczną, której przesunięcie fazowe jest przeliczane na grubość. Warstwa anodowa — izolująca termicznie ceramika na metalu o wysokiej przewodności — daje silny, wyraźny kontrast fototermiczny, dlatego metoda działa od najcieńszych warstw dekoracyjnych — od 0,3 µm — aż po anodowanie twarde, na wszystkich stopach aluminium i przy wszystkich chemiach anodowania (siarkowym, twardym, chromowym), z uszczelnieniem lub bez.
Ponieważ pomiar jest bezkontaktowy, tolerancyjny na zmiany odległości i kąta oraz niezależny od geometrii elementu, ten sam czujnik mierzy płaski panel testowy, wewnętrzny promień obrobionej obudowy czy sfazowaną krawędź obudowy telefonu przy jednej kalibracji — co czyni go łatwo skalowalnym rozwiązaniem do wdrożeń przemysłowych.
| Kryteria | Laserowa metoda fototermiczna Enovasense | Prądy wirowe | Interferencja optyczna (WLI / reflektometria spektralna) |
|---|---|---|---|
| Zasada pomiaru | Odpowiedź dyfuzji cieplnej | Przewodność elektryczna / odległość sondy | Prążki interferencyjne na granicach powietrze / tlenek / aluminium |
| Kontakt | Bezkontaktowo | Kontaktowo | Bezkontaktowo |
| Wrażliwość na stan powierzchni | Niska do umiarkowanej | Umiarkowana | Bardzo wysoka — chropowatość, porowatość, rozpraszanie |
| Wrażliwość na geometrię elementu | Niska — możliwość pomiaru złożonych geometrii | Wysoka — kontakt, orientacja, wiele kalibracji | Bardzo wysoka — padanie niemal prostopadłe, płaskie powierzchnie |
| Reprezentatywność lokalna | Pomiar lokalny z możliwością mapowania | Pomiar punktowy, często niereprezentatywny | Pomiar bardzo lokalny |
| Cienkie powłoki (kilka µm) | Tak — od 0,3 µm, wszystkie grubości funkcjonalne | Ograniczona dokładność na cienkich warstwach anodowych | Bardzo dobra na cienkich, równomiernych warstwach |
| Tolerancja zmian odległości | Wysoka | Niska — kontakt | Bardzo niska |
| Automatyzacja / integracja w linii | Wysoka — integracja z robotem, mapowanie grubości | Trudna | Nieodpowiednia |
| Szybkość cyklu pomiarowego | Wysoka | Wysoka | Niska — ustawianie, wrażliwość na drgania |
05 — Właściwości metrologiczne
Badanie porównawcze na 8 seriach stopów, od 1 do 25 µm
Technologia Enovasense sprawdziła się na rzeczywistych próbkach od przemysłowych dostawców usług anodowania. Aby ocenić dokładność, przeprowadzono badanie na próbkach, których grubości obejmują cały przedział tolerancji, od 1 do 25 µm.
Przeanalizowano osiem serii stopów aluminium — 1050, 2017, 2024, 2618, 5083, 6061, 6082 i 7075. Dla każdej serii osiem próbek poddano anodowaniu siarkowemu, z czasami zanurzenia dobranymi tak, aby uzyskać grubości tlenku od 1 do 25 µm. Grubość tlenku zmierzono metodą prądów wirowych jako odniesieniem, a średnią grubość Enovasense każdej próbki przedstawiono w funkcji tej wartości odniesienia.
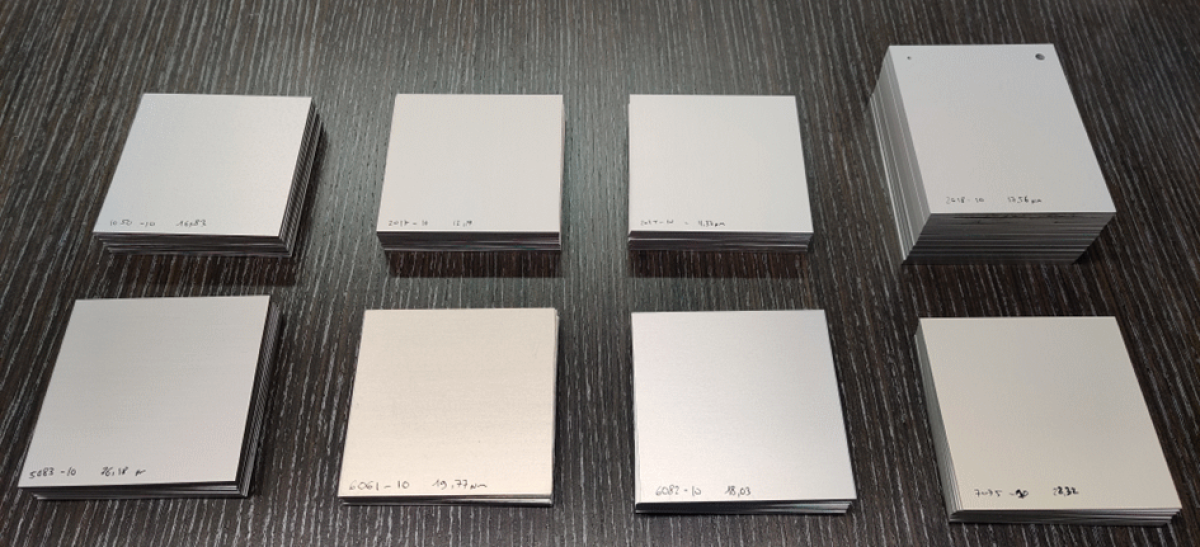
Próbki anodowane siarkowo z ośmiu serii stopów, od 1 do 25 µm
Rysunek 3 — Laserowa metoda fototermiczna Enovasense a prądy wirowe, 64 próbki anodowane
Średnia grubość Enovasense na próbkę względem wartości referencyjnej z prądów wirowych, jeden kolor na serię stopów. Schematyczne przedstawienie danych z badania.
Między obiema technikami obserwuje się korelację 98 % przy średniej różnicy wynoszącej zaledwie 0,6 µm dla ośmiu serii stopów — jedna kalibracja fototermiczna obejmuje stopy tak różne jak 1050 i 7075.
Zdolność przyrządu: badanie MSA typu 1 przy 12 µm
Następnie przeprowadzono analizę systemu pomiarowego typu 1 na próbce ze środka zakresu, o wartości referencyjnej 12 µm i tolerancji 24 µm, powtarzając pomiar 50 razy w tym samym punkcie.
Rysunek 4 — Badanie zdolności typu 1, próbka anodowana 12 µm
Wykres przebiegu powtórzonych pomiarów względem wartości referencyjnej i pasma ±10 % tolerancji. Schematyczne przedstawienie zgodne ze statystykami badania.
- Obciążenie (bias): wartość p (0,237) jest większa od poziomu istotności 0,05 — obciążenie nie jest statystycznie istotne, a przyrząd jest dokładnie wycentrowany na wartości referencyjnej.
- Zdolność: zarówno Cg (1,52), jak i Cgk (1,45) przekraczają standardowy próg 1,33, co potwierdza zdolność systemu pomiarowego: jego zmienność jest mała w stosunku do tolerancji 24 µm.
Cienkie anodowanie dekoracyjne, poniżej 5 µm
Konfigurację Enovasense można zoptymalizować pod cienkie warstwy anodowe obudów urządzeń mobilnych i innych elementów elektroniki użytkowej, gdzie wymagana grubość wynosi poniżej 5 µm — zakres pomiarowy sięga do 0,3 µm. Prądy wirowe nie sprawdzają się w tym zakresie, dlatego ze względu na wysoką precyzję szeroko stosuje się techniki interferencji optycznej — kosztem wymagań dotyczących ustawienia, płaskości i stanu powierzchni, które trudno spełnić na zakrzywionej, teksturowanej obudowie.
W dedykowanym badaniu porównawczym w tym niskim zakresie technologia Enovasense okazała się prostsza i szybsza we wdrożeniu niż techniki optyczne — bez precyzyjnego ustawiania, bez wpływu stanu powierzchni czy geometrii elementu — przy podobnej dokładności i powtarzalności.
Podane parametry odpowiadają konfiguracjom użytym w tych badaniach. Rzeczywiste parametry zależą od wybranego układu optycznego, procesu anodowania (siarkowe, twarde, chromowe; z uszczelnieniem lub bez) oraz mierzonego zakresu grubości. Dla każdego procesu anodowania tworzona jest dedykowana kalibracja.
06 — Integracja przemysłowa
Integracja czujników Enovasense do warstw anodowych
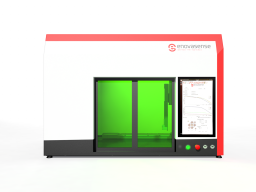
Sondy Enovasense są kompaktowe i lekkie oraz tolerują zmiany odległości i kąta, dzięki czemu nadają się zarówno do laboratorium anodowni, jak i na linię produkcyjną. Dwa poziomy integracji pokrywają większość potrzeb.
 |
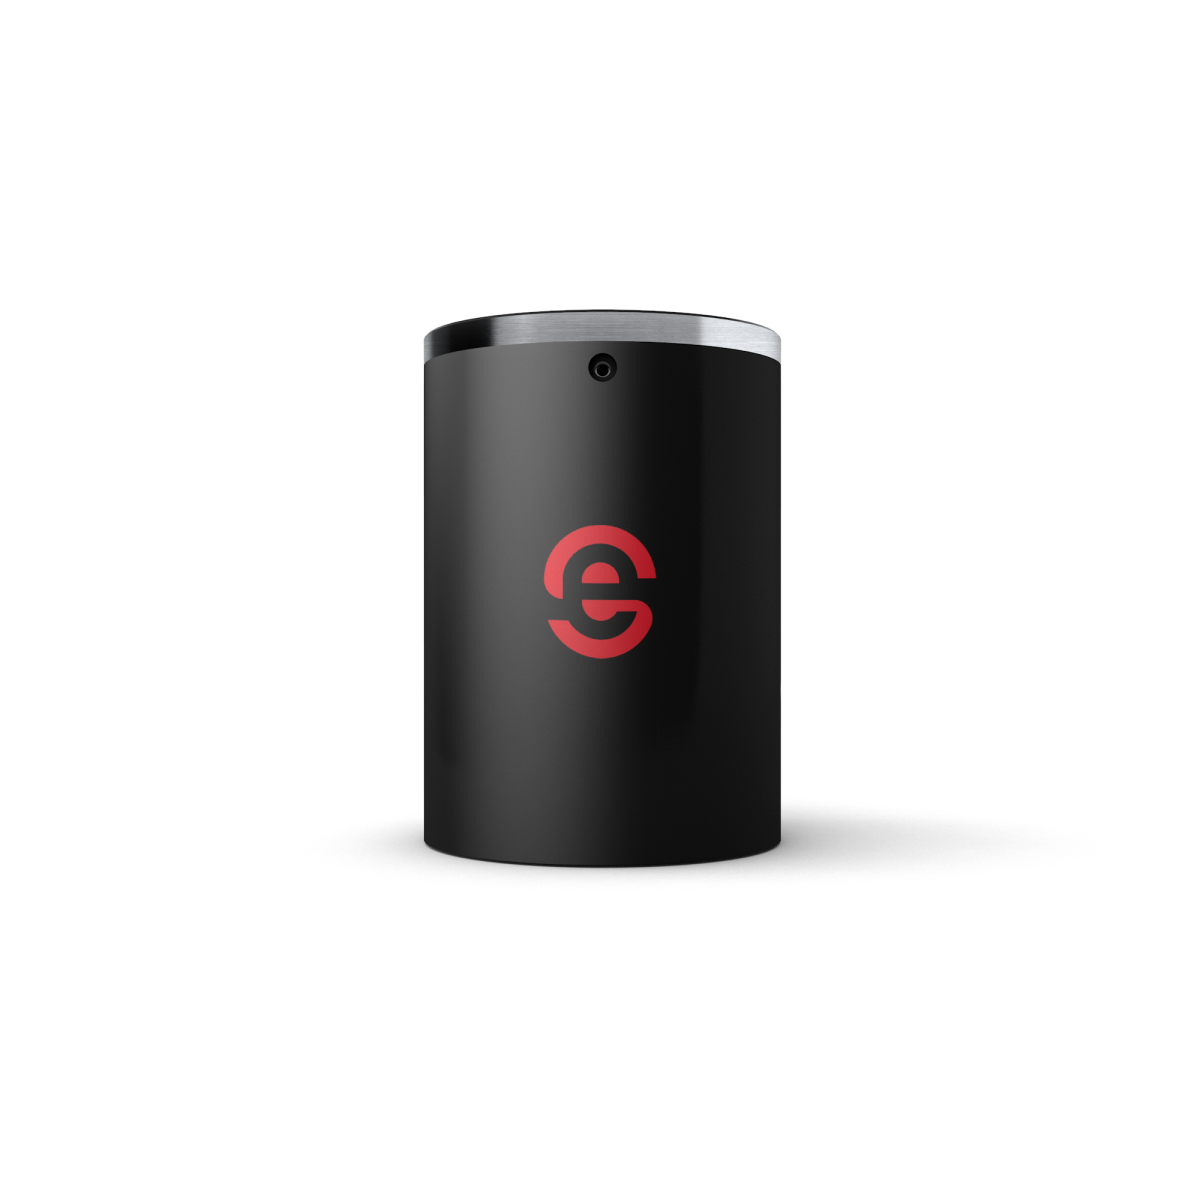 |
| Stacja kontrolna offline HKL2 — automatyczne mapowanie i pomiar partii | Kompaktowa sonda Enovasense do integracji z robotem sześcioosiowym |
Referencje
| Referencja | Nazwa | Status / Cena | Karta katalogowa |
|---|---|---|---|
| ANOD | Control station for aluminium anodizing thickness control |
Dostępne
Wycena indywidualna |
English Français |
| ADVANTAGES | Why use Enovasense Hako L to measure aluminum anodizing thickness ? |
Dostępne
Wycena indywidualna |
English |
Dokumenty
| Typ | Nazwa | Pobierz |
|---|---|---|
| Certification | Why use Enovasense HAKO L to measure aluminum anodizing ? | English |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文