应用程序 / 阳极氧化膜非接触式厚度测量
01 — 引言
阳极氧化:功能性膜层,而非装饰性膜层
铝阳极氧化如今已是众多工业领域的标准生产工艺,包括航空航天、汽车、机械制造以及移动设备等消费电子产品。它早已不仅限于装饰作用:阳极氧化膜直接决定耐腐蚀性、机械耐久性、介电性能以及对行业法规的符合性。因此,其厚度是一项功能性参数,必须精确测量,以确保工艺符合要求并实现有效的表面防护。
阳极氧化工艺
阳极氧化是一种电化学处理。铝件浸入电解槽(最常用的是硫酸)中,并作为电路的阳极接入。通电后,多孔氧化铝膜从工件表面本身生长出来;其厚度取决于槽液的物理和化学条件(电流密度、温度、浓度、浸渍时间)。阳极氧化后,膜层可进行着色,通常还需进行封孔,以封闭孔隙并提高耐腐蚀性。
硫酸阳极氧化(SAA) 硬质阳极氧化(HAA) 铬酸阳极氧化(CAA) 酒石酸-硫酸(TSA) 薄层装饰性阳极氧化
图 1 — 阳极氧化生产线流程
Enovasense 测量可在封孔和着色之前或之后进行,每种工艺状态对应一个校准。
图 2 — 阳极氧化膜结构(示意图)
氧化膜部分向基材内部生长,部分向外生长:膜层是位于高导电金属上的低导电、隔热陶瓷层,这为光热法提供了有利的对比度。
02 — 质量要求
为何必须控制阳极氧化膜厚度
氧化膜厚度由适用标准或客户规范规定:建筑及一般用途阳极氧化适用 ISO 7599 和 ISO 2360,硬质和铬酸阳极氧化适用 MIL-A-8625 及航空材料规范,消费电子则适用 OEM 规范。每项规范都规定了厚度窗口,通常包括局部最小值和平均值。
过薄:防护不足
低于规定最小值时,耐腐蚀性、耐磨性和介电强度均无法达到要求,着色也可能不均匀。在消费电子设备外壳上,过薄或不均匀的膜层表现为色差和表面处理层的过早磨损。
过厚:疲劳、尺寸与成本
硬质阳极氧化膜会降低铝基材的疲劳强度(这是航空结构件的关键问题),并占用尺寸公差,因为氧化膜约有一半厚度向外生长。过度阳极氧化还意味着更长的浸渍时间和更高的能耗,却没有任何功能上的收益。
槽液漂移与均匀性
电解液浓度、温度、电流密度以及挂具上的接触电阻都会随时间漂移,而工件上和挂架上的电流分布会造成工件之间以及同一工件不同区域之间的厚度差异。只有直接在工件本身上(而非在随炉试片上)进行频繁的无损测量,才能在批次超差之前捕捉到这些变化。
|
1 – 25 µm
在 8 个铝合金系列比对研究中覆盖的厚度范围
|
0.6 µm
与涡流参考值的平均偏差,相关性为 98 %
|
|
Cg 1.52 / Cgk 1.45
在 12 µm 样品上进行的 MSA 类型 1 量具能力分析,高于 1.33 的验收阈值
|
从 0.3 µm 起
测量范围下限:针对消费电子外壳薄层装饰性阳极氧化的优化配置
|
03 — 测量难点
为何阳极氧化膜厚度难以测量
由于工艺本身的特性,阳极氧化膜的测量本质上较为复杂:氧化膜薄、多孔、部分生长在基材内部,且存在于各种形状和尺寸的工件上。工业上通常使用两类方法,每类方法都有其结构性局限。
涡流:接触、几何形状与薄膜层
涡流测厚仪测量探头与导电铝基体之间的提离距离。它们在平整的大型工件上简单快速,但需要接触,依赖探头取向,且对薄膜层(几 µm)无效。其读数还取决于合金电导率和工件曲率,因此复杂几何形状需要多次校准,小型工件或边缘则根本无法测量。每次测量都是单点测量,往往不能代表整个工件。
光学干涉:精度高,但难以工业化
白光干涉法和光谱反射法分析空气 / 氧化膜 / 铝界面反射光之间的干涉。它们在薄、均匀、光滑的膜层上可达到很高的精度,但需要近法向入射、平整表面和精确对准,并且对粗糙度、孔隙率、散射和振动非常敏感。这种机械复杂性使其难以扩展到生产检测中。
生产解决方案需要满足的条件
- 无需接触、无需对准:对距离和角度具有容差,可测量弯曲、小型或凹陷区域。
- 每种阳极氧化工艺一个校准,适用于同一系列的各种工件几何形状和合金。
- 覆盖完整功能范围,从 0.3 µm 起的薄层装饰膜直至硬质阳极氧化。
- 厚度分布测绘与自动化:工件上的均匀性本身就是一项规范要求,而不仅仅是平均值。
04 — 技术对比
为何激光光热辐射测量法适用于阳极氧化铝
Enovasense 的专利激光光热辐射测量法(LPTR)利用调制激光束将氧化膜表面加热几度;热波在氧化膜中扩散,并在氧化膜–铝界面处反射;红外探测器采集热响应,并将其相位差换算为厚度。阳极氧化膜是位于高导电金属上的隔热陶瓷层,可产生强烈而清晰的光热对比度,因此该方法适用于从最薄的装饰膜层(从 0.3 µm 起)到硬质阳极氧化的全部范围,适用于所有铝合金和所有阳极氧化体系(硫酸、硬质、铬酸),无论是否封孔。
由于测量非接触、可容忍距离和角度变化,且不受工件几何形状影响,同一传感器只需一个校准即可测量平整试板、机加工外壳的内圆角或手机外壳的倒角边缘,因而是一种易于在工业部署中扩展的解决方案。
| 评价项目 | Enovasense 激光光热法 | 涡流 | 光学干涉(WLI / 光谱反射法) |
|---|---|---|---|
| 测量原理 | 热扩散响应 | 电导率 / 提离 | 空气 / 氧化膜 / 铝界面处的干涉条纹 |
| 接触 | 非接触 | 接触式 | 非接触 |
| 对表面状态的敏感性 | 低至中等 | 中等 | 非常高 — 粗糙度、孔隙率、散射 |
| 对工件几何形状的敏感性 | 低 — 适用于复杂几何形状 | 高 — 接触、取向、多次校准 | 非常高 — 近法向入射、平整表面 |
| 局部代表性 | 局部测量,可进行分布测绘 | 单点测量,往往不具代表性 | 极局部测量 |
| 薄涂层(几 µm) | 是 — 从 0.3 µm 起,覆盖所有功能厚度 | 精度有限(薄阳极氧化膜) | 很好(薄而均匀的膜层) |
| 对距离变化的容差 | 高 | 低 — 接触式 | 非常低 |
| 自动化 / 在线集成 | 高 — 机器人集成、厚度分布测绘 | 困难 | 不适用 |
| 测量周期速度 | 高 | 高 | 低 — 需对准,对振动敏感 |
05 — 计量性能
8 个合金系列比对研究,1 至 25 µm
Enovasense 技术已在来自工业阳极氧化加工商的实际样品上得到验证。为评估准确度,对厚度覆盖整个公差区间(1 至 25 µm)的样品进行了研究。
研究分析了八个铝合金系列:1050、2017、2024、2618、5083、6061、6082 和 7075。每个系列取八个样品进行硫酸阳极氧化,通过选择浸渍时间获得 1 至 25 µm 的氧化膜厚度。以涡流测得的氧化膜厚度作为参考值,并将每个样品的 Enovasense 平均厚度与该参考值作图对比。
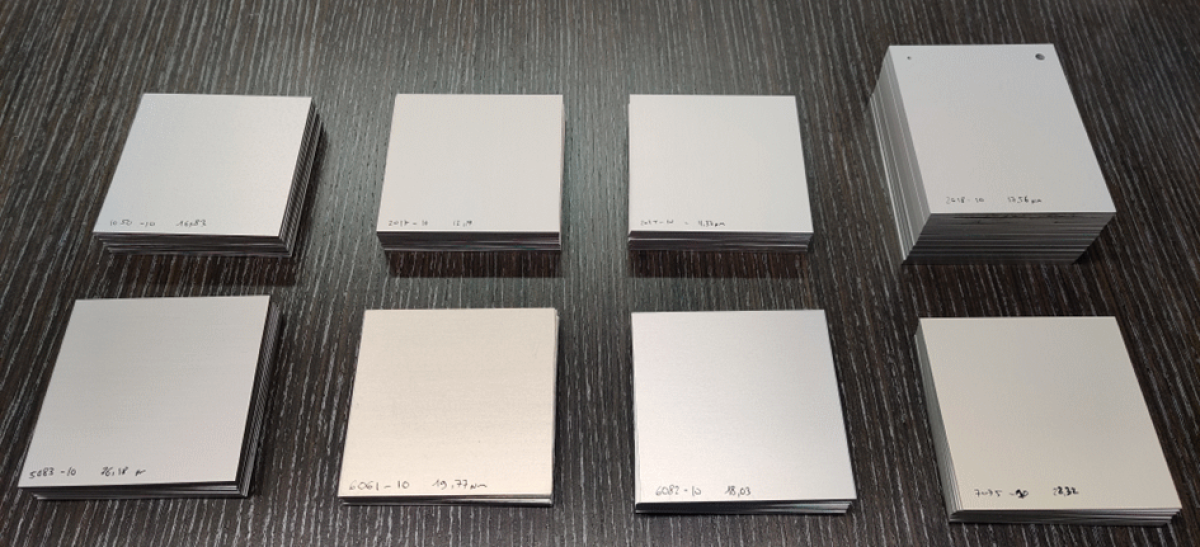
八个合金系列的硫酸阳极氧化样品,1 至 25 µm
图 3 — Enovasense 激光光热法与涡流对比,64 个阳极氧化样品
每个样品的 Enovasense 平均厚度与涡流参考值的对比,每个合金系列一种颜色。研究数据示意图。
两种技术之间的相关性为 98 %,八个合金系列的平均偏差仅为 0.6 µm:一个光热校准即可覆盖 1050 和 7075 这样差异很大的合金。
量具能力:12 µm 处的 MSA 类型 1 研究
随后在量程中部的样品上进行了类型 1 测量系统分析,参考值为 12 µm,公差为 24 µm,在同一点重复测量 50 次。
图 4 — 类型 1 量具研究,12 µm 阳极氧化样品
重复测量值相对于参考值和 ±10 % 公差带的运行图。示意图,与研究统计数据一致。
- 偏倚:p 值(0.237)大于 0.05 的显著性水平,偏倚在统计上不显著,量具准确地以参考值为中心。
- 能力:Cg(1.52)和 Cgk(1.45)均超过 1.33 的标准阈值,证实测量系统具备能力:其波动相对于 24 µm 的公差很小。
5 µm 以下的薄层装饰性阳极氧化
Enovasense 配置可针对移动设备外壳及其他消费电子零件的薄阳极氧化膜进行优化,这类零件的规定厚度低于 5 µm,测量范围可下探至 0.3 µm。涡流在该范围内表现不佳,因此光学干涉技术凭借其高精度被广泛使用,但代价是需要满足对准、平整度和表面状态方面的约束,而这些在弯曲、带纹理的外壳上难以实现。
在针对该低厚度范围的专项比对中,Enovasense 技术被证明比光学技术更易于、更快速地实施(无需精确对准,不受表面状态或工件几何形状影响),同时具有相近的准确度和重复性。
性能数据对应于这些研究中使用的配置。实际性能取决于所选光学系统、阳极氧化工艺(硫酸、硬质、铬酸;是否封孔)以及所测厚度范围。每种阳极氧化工艺都会建立专用校准。
06 — 工业集成
用于阳极氧化膜的 Enovasense 传感器集成
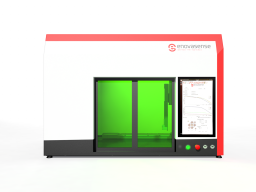
Enovasense 探头结构紧凑、重量轻,可容忍距离和角度变化,因此既适用于阳极氧化车间实验室,也适用于生产线。两个集成层级可满足大多数需求。
 |
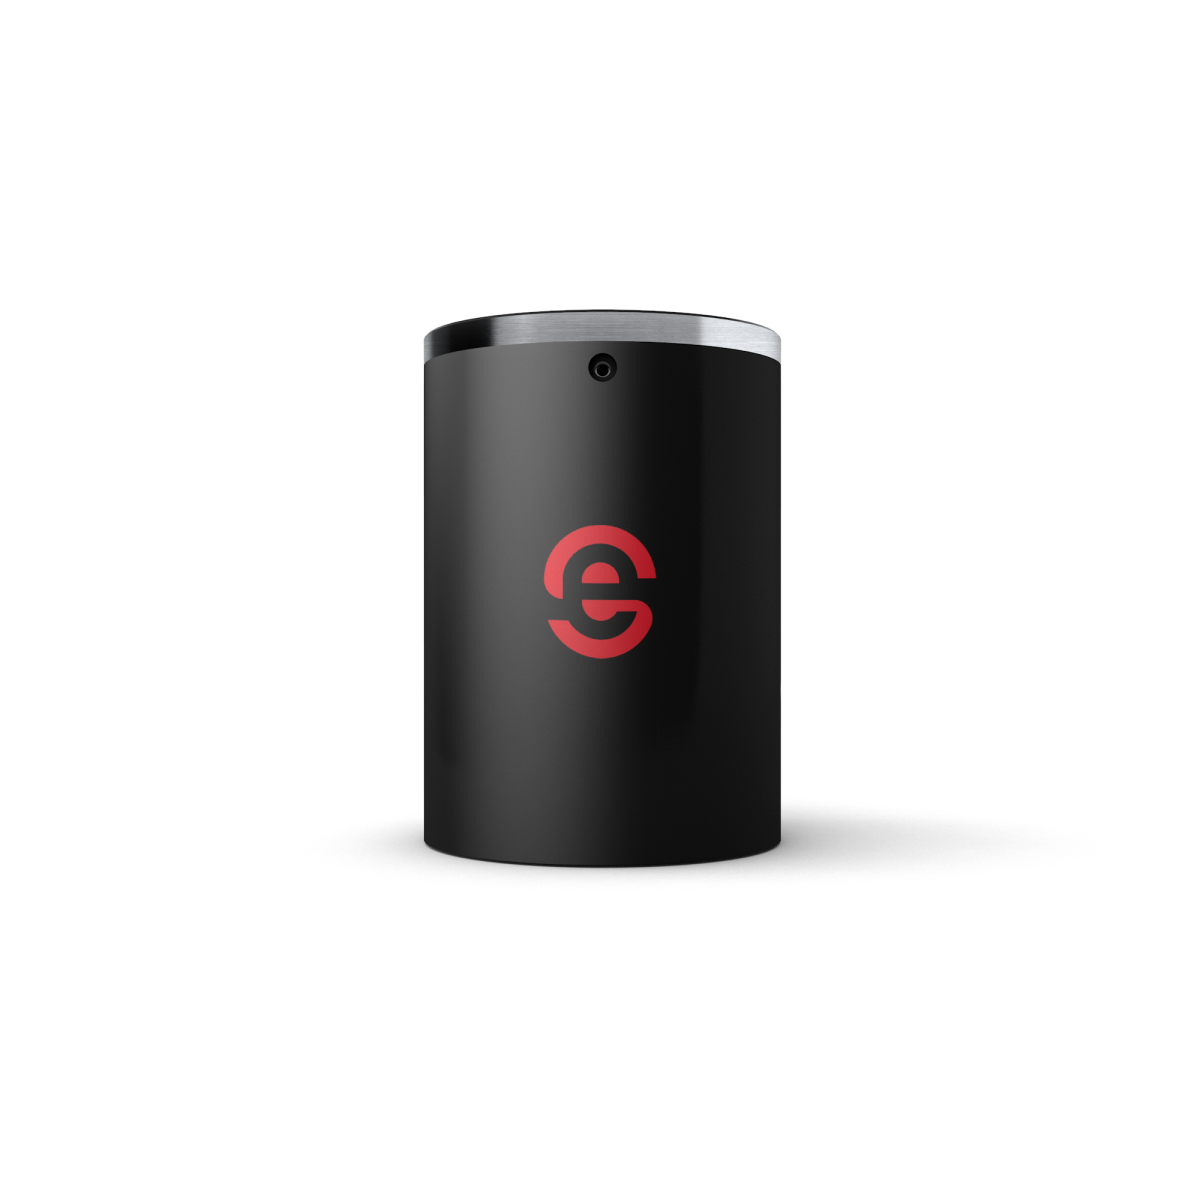 |
| HKL2 离线检测站 — 自动厚度分布测绘与批量测量 | 用于六轴机器人集成的紧凑型 Enovasense 探头 |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 Polski