Aplicaciones / medición sin contacto del espesor de capas anodizadas
01 — Introducción
Anodizado: una capa funcional, no cosmética
El anodizado del aluminio es hoy un proceso de producción estándar en numerosos sectores industriales: aeronáutica, automoción, ingeniería mecánica y electrónica de consumo, como los dispositivos móviles. Ya no se limita a una función estética: la capa de óxido anódico determina directamente la resistencia a la corrosión, la durabilidad mecánica, el comportamiento dieléctrico y el cumplimiento de la normativa del sector. Su espesor es, por tanto, una variable funcional que debe medirse con precisión para garantizar la conformidad del proceso y una protección superficial eficaz.
El proceso de anodizado
El anodizado es un tratamiento electroquímico. La pieza de aluminio se sumerge en un baño electrolítico —normalmente ácido sulfúrico— y se conecta como ánodo de un circuito eléctrico. Bajo corriente, una capa porosa de óxido de aluminio crece a partir de la propia superficie de la pieza; su espesor depende de las condiciones físicas y químicas del baño (densidad de corriente, temperatura, concentración, tiempo de inmersión). Tras el anodizado, la capa puede colorearse y normalmente se sella para cerrar sus poros y mejorar la resistencia a la corrosión.
Anodizado sulfúrico (SAA) Anodizado duro (HAA) Anodizado crómico (CAA) Tartárico-sulfúrico (TSA) Anodizado decorativo fino
Figura 1 — Secuencia de una línea de anodizado
La medición Enovasense es posible antes o después del sellado y del coloreado, con una calibración para cada estado del proceso.
Figura 2 — Estructura de una capa de óxido anódico (esquema)
El óxido crece en parte hacia el interior del sustrato y en parte hacia el exterior: la capa es una cerámica de baja conductividad y aislante térmica sobre un metal muy conductor, un contraste favorable para el método fototérmico.
02 — Requisitos de calidad
Por qué debe controlarse el espesor de la capa anódica
El espesor del óxido viene definido por la norma aplicable o por la especificación del cliente: ISO 7599 e ISO 2360 para el anodizado arquitectónico y general, MIL-A-8625 y las especificaciones de materiales aeronáuticos para el anodizado duro y crómico, y las especificaciones OEM para la electrónica de consumo. Cada una define una ventana de espesor, a menudo con un mínimo local y un valor medio.
Demasiado fina: protección insuficiente
Por debajo del mínimo especificado no se alcanzan la resistencia a la corrosión, la resistencia a la abrasión ni la rigidez dieléctrica, y el coloreado puede resultar irregular. En la carcasa de un dispositivo de electrónica de consumo, una capa fina o no uniforme se manifiesta como variaciones de color y desgaste prematuro del acabado.
Demasiado gruesa: fatiga, dimensiones y coste
Las capas anódicas duras reducen la resistencia a la fatiga del sustrato de aluminio —un aspecto clave en las piezas estructurales aeronáuticas— y consumen tolerancia dimensional, ya que el óxido crece hacia el exterior aproximadamente la mitad de su espesor. Un sobreanodizado implica además tiempos de inmersión más largos y un mayor coste energético sin beneficio funcional.
Deriva del baño y uniformidad
La concentración del electrolito, la temperatura, la densidad de corriente y la resistencia de contacto en el bastidor derivan con el tiempo, y la distribución de corriente en la pieza y en el bastidor genera diferencias de espesor entre piezas y entre zonas de una misma pieza. Solo una medición frecuente y no destructiva sobre las propias piezas —y no sobre probetas testigo— permite detectar estas variaciones antes de que un lote quede fuera de tolerancia.
|
1 – 25 µm
Rango de espesor cubierto en el estudio de intercomparación sobre 8 series de aleaciones de aluminio
|
0,6 µm
Diferencia media frente a la referencia por corrientes de Foucault, con una correlación del 98 %
|
|
Cg 1,52 / Cgk 1,45
Capacidad del instrumento según MSA tipo 1 sobre una muestra de 12 µm, por encima del umbral de aceptación de 1,33
|
desde 0,3 µm
Límite inferior del rango de medición: configuración optimizada para el anodizado decorativo fino en carcasas de electrónica de consumo
|
03 — Retos de medición
Por qué el espesor de la capa anódica es difícil de medir
La medición de capas anodizadas es compleja por la propia naturaleza del proceso: el óxido es fino, poroso, crece en parte dentro del sustrato y está presente en piezas de todas las formas y tamaños. En la industria se emplean generalmente dos familias de métodos, cada una con limitaciones estructurales.
Corrientes de Foucault: contacto, geometría y capas finas
Los medidores por corrientes de Foucault miden la separación entre la sonda y el aluminio conductor. Son sencillos y rápidos en piezas planas y grandes, pero requieren contacto, dependen de la orientación de la sonda y no son eficaces en capas finas (unos pocos µm). Su lectura depende además de la conductividad de la aleación y de la curvatura de la pieza, por lo que las geometrías complejas exigen múltiples calibraciones y las piezas pequeñas o los bordes quedan simplemente fuera de alcance. Cada medición es puntual y a menudo no es representativa de la pieza completa.
Interferencia óptica: precisa, pero difícil de industrializar
La interferometría de luz blanca y la reflectometría espectral analizan la interferencia entre las reflexiones en las interfaces aire / óxido / aluminio. Alcanzan una precisión muy alta en capas finas, uniformes y lisas, pero necesitan incidencia casi normal, una superficie plana y una alineación precisa, y son muy sensibles a la rugosidad, la porosidad, la dispersión y las vibraciones. Esta complejidad mecánica dificulta su extensión al control de producción.
Qué necesita una solución de producción
- Sin contacto ni alineación: tolerancia a la distancia y al ángulo para poder medir zonas curvas, pequeñas o rebajadas.
- Una calibración por proceso de anodizado, válida para todas las geometrías de pieza y aleaciones de una misma familia.
- Rango funcional completo, desde capas decorativas finas de 0,3 µm hasta el anodizado duro.
- Cartografía y automatización: la uniformidad en la pieza es una especificación, no solo un valor medio.
04 — Comparación de tecnologías
Por qué la radiometría fototérmica láser es adecuada para el aluminio anodizado
La radiometría fototérmica láser (LPTR) patentada de Enovasense calienta unos pocos grados la superficie del óxido con un haz láser modulado; la onda térmica se difunde a través del óxido y se refleja en la interfaz óxido–aluminio; un detector infrarrojo capta la respuesta térmica, cuyo desfase se convierte en espesor. La capa anódica —una cerámica aislante térmica sobre un metal muy conductor— ofrece un contraste fototérmico intenso y nítido, por lo que el método funciona desde las capas decorativas más finas —a partir de 0,3 µm— hasta el anodizado duro, en todas las aleaciones de aluminio y con todas las químicas de anodizado (sulfúrico, duro, crómico), con o sin sellado.
Como la medición es sin contacto, tolerante a las variaciones de distancia y ángulo, e independiente de la geometría de la pieza, el mismo sensor mide un panel de ensayo plano, el radio interior de una carcasa mecanizada o el borde achaflanado de la carcasa de un teléfono con una sola calibración, lo que la convierte en una solución fácilmente escalable para el despliegue industrial.
| Criterios | Fototérmica láser Enovasense | Corrientes de Foucault | Interferencia óptica (WLI / reflectometría espectral) |
|---|---|---|---|
| Principio de medición | Respuesta de difusión térmica | Conductividad eléctrica / separación (lift-off) | Franjas de interferencia en las interfaces aire / óxido / aluminio |
| Contacto | Sin contacto | Con contacto | Sin contacto |
| Sensibilidad al estado superficial | Baja a moderada | Moderada | Muy alta: rugosidad, porosidad, dispersión |
| Sensibilidad a la geometría de la pieza | Baja: compatible con geometrías complejas | Alta: contacto, orientación, múltiples calibraciones | Muy alta: incidencia casi normal, superficies planas |
| Representatividad local | Medición local con capacidad de cartografía | Medición puntual, a menudo no representativa | Medición muy local |
| Recubrimientos finos (unos pocos µm) | Sí: desde 0,3 µm, todos los espesores funcionales | Precisión limitada en capas anódicas finas | Muy buena en capas finas y uniformes |
| Tolerancia a las variaciones de distancia | Alta | Baja: contacto | Muy baja |
| Automatización / integración en línea | Alta: integración en robot, cartografía de espesor | Difícil | No adecuada |
| Velocidad del ciclo de medición | Alta | Alta | Baja: alineación, sensibilidad a las vibraciones |
05 — Rendimiento metrológico
Intercomparación en 8 series de aleaciones, de 1 a 25 µm
La tecnología Enovasense ha demostrado su eficacia en muestras reales de proveedores industriales de anodizado. Para evaluar la exactitud, se realizó un estudio con muestras cuyos espesores cubren todo el intervalo de tolerancia, de 1 a 25 µm.
Se analizaron ocho series de aleaciones de aluminio: 1050, 2017, 2024, 2618, 5083, 6061, 6082 y 7075. Para cada serie, se trataron ocho muestras mediante anodizado sulfúrico, con tiempos de inmersión elegidos para obtener espesores de óxido entre 1 y 25 µm. El espesor del óxido se midió por corrientes de Foucault como referencia, y el espesor medio Enovasense de cada muestra se representó frente a esa referencia.
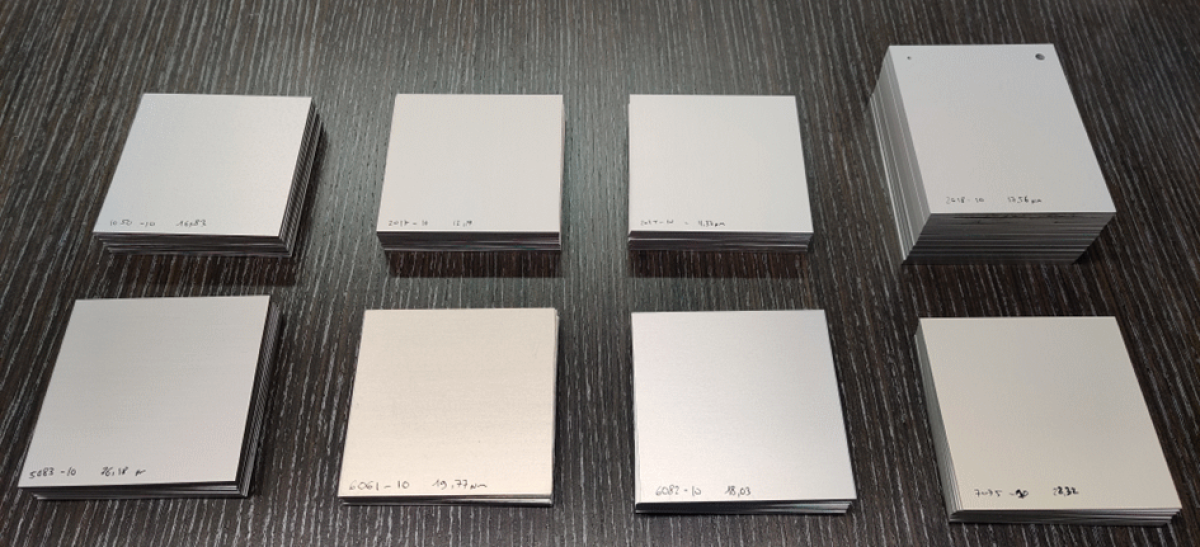
Muestras anodizadas en sulfúrico de las ocho series de aleaciones, de 1 a 25 µm
Figura 3 — Fototérmica láser Enovasense frente a corrientes de Foucault, 64 muestras anodizadas
Espesor medio Enovasense por muestra frente a la referencia por corrientes de Foucault, un color por serie de aleación. Representación esquemática de los datos del estudio.
Se observa una correlación del 98 % entre ambas técnicas, con una diferencia media de solo 0,6 µm en las ocho series de aleaciones: una única calibración fototérmica cubre aleaciones tan distintas como la 1050 y la 7075.
Capacidad del instrumento: estudio MSA tipo 1 a 12 µm
A continuación se realizó un análisis del sistema de medición de tipo 1 sobre una muestra situada en mitad del rango, con un valor de referencia de 12 µm y una tolerancia de 24 µm, repitiendo la medición 50 veces en el mismo punto.
Figura 4 — Estudio de capacidad tipo 1, muestra anodizada de 12 µm
Gráfico de secuencia de las mediciones repetidas frente al valor de referencia y la banda de ±10 % de la tolerancia. Representación esquemática coherente con las estadísticas del estudio.
- Sesgo: el valor p (0,237) es superior al nivel de significación de 0,05; el sesgo no es estadísticamente significativo y el instrumento está correctamente centrado en el valor de referencia.
- Capacidad: tanto Cg (1,52) como Cgk (1,45) superan el umbral habitual de 1,33, lo que confirma que el sistema de medición es capaz: su variación es pequeña en relación con la tolerancia de 24 µm.
Anodizado decorativo fino, por debajo de 5 µm
La configuración Enovasense puede optimizarse para las capas anódicas finas de las carcasas de dispositivos móviles y otras piezas de electrónica de consumo, cuyo espesor especificado es inferior a 5 µm: el rango de medición se extiende hasta 0,3 µm. Las corrientes de Foucault no ofrecen buenos resultados en este rango, por lo que se utilizan ampliamente las técnicas de interferencia óptica por su alta precisión, a costa de unas exigencias de alineación, planitud y estado superficial difíciles de cumplir en una carcasa curva y texturizada.
En una intercomparación específica en este rango bajo, la tecnología Enovasense resultó más sencilla y rápida de implantar que las técnicas ópticas —sin alineación precisa, sin influencia del estado superficial ni de la geometría de la pieza—, con una exactitud y repetibilidad similares.
Las cifras de rendimiento corresponden a las configuraciones utilizadas en estos estudios. El rendimiento real depende del sistema óptico seleccionado, del proceso de anodizado (sulfúrico, duro, crómico; sellado o no) y del rango de espesor medido. Para cada proceso de anodizado se establece una calibración específica.
06 — Integración industrial
Integración de los sensores Enovasense para capas anódicas
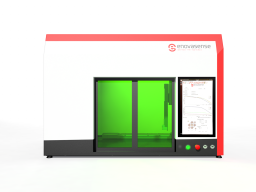
Las sondas Enovasense son compactas y ligeras y toleran las variaciones de distancia y ángulo, por lo que se adaptan tanto al laboratorio del taller de anodizado como a la línea de producción. Dos niveles de integración cubren la mayoría de las necesidades.
 |
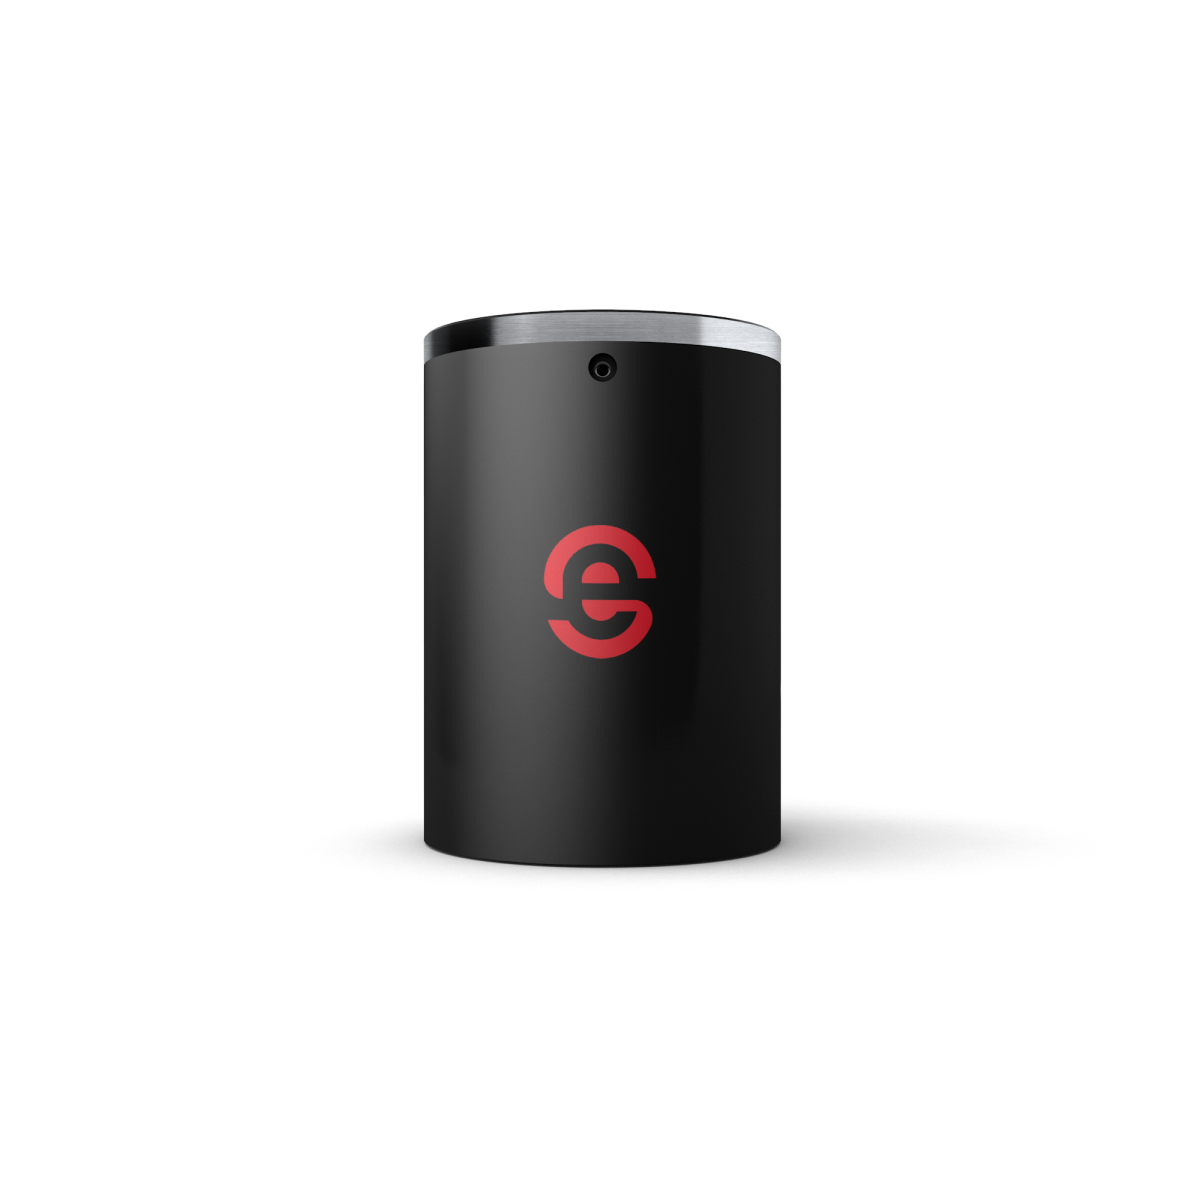 |
| Estación de control fuera de línea HKL2: cartografía automatizada y medición por lotes | Sonda Enovasense compacta para integración en robot de seis ejes |
Referencias
| Referencia | Nombre | Estado / Precio | Ficha técnica |
|---|---|---|---|
| ANOD | Control station for aluminium anodizing thickness control |
Disponible
Bajo presupuesto |
English Français |
| ADVANTAGES | Why use Enovasense Hako L to measure aluminum anodizing thickness ? |
Disponible
Bajo presupuesto |
English |
Documentos
| Tipo | Nombre | Descargar |
|---|---|---|
| Certification | Why use Enovasense HAKO L to measure aluminum anodizing ? | English |

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文