Applications / non-contact thickness measurement of anodizing
01 — Introduction
Anodisation : une couche fonctionnelle, pas cosmétique
L’anodisation de l’aluminium est aujourd’hui un procédé de production standard dans de nombreux secteurs — aéronautique, automobile, mécanique et électronique grand public comme les appareils mobiles. Elle ne se limite plus à une fonction cosmétique : la couche d’oxyde anodique détermine directement la résistance à la corrosion, la durabilité mécanique, le comportement diélectrique et la conformité aux réglementations du secteur. Son épaisseur est donc une variable fonctionnelle qui doit être mesurée avec précision pour garantir la conformité du procédé et une protection de surface efficace.
Le procédé d’anodisation
L’anodisation est un traitement électrochimique. La pièce en aluminium est immergée dans un bain électrolytique — le plus souvent d’acide sulfurique — et reliée comme anode d’un circuit électrique. Sous courant, une couche poreuse d’oxyde d’aluminium croît à partir de la surface même de la pièce ; son épaisseur dépend des conditions physico-chimiques du bain (densité de courant, température, concentration, durée d’immersion). Après anodisation, la couche peut être colorée et est généralement colmatée pour fermer ses pores et améliorer la résistance à la corrosion.
Anodisation sulfurique (OAS) Anodisation dure (OAD) Anodisation chromique (OAC) Tartrique-sulfurique (TSA) Anodisation décorative fine
Figure 1 — Séquence d’une ligne d’anodisation
La mesure Enovasense est possible avant ou après colmatage et coloration, avec une calibration par état du procédé.
Figure 2 — Structure d’une couche d’oxyde anodique (schéma)
L’oxyde croît en partie dans le substrat et en partie vers l’extérieur : la couche est une céramique thermiquement isolante sur un métal très conducteur — un contraste idéal pour la méthode photothermique.
02 — Exigences qualité
Pourquoi l’épaisseur de la couche anodique doit être contrôlée
L’épaisseur d’oxyde est spécifiée par la norme applicable ou le cahier des charges client — ISO 7599 et ISO 2360 pour l’anodisation architecturale et générale, MIL-A-8625 et spécifications matériaux aéronautiques pour l’anodisation dure et chromique, spécifications OEM pour l’électronique grand public. Chacune définit une fenêtre d’épaisseur, souvent avec un minimum local et une valeur moyenne.
Trop fin : protection insuffisante
Sous le minimum spécifié, la résistance à la corrosion, à l’abrasion et la rigidité diélectrique ne sont pas atteintes, et la coloration peut être irrégulière. Sur un boîtier d’appareil grand public, une couche fine ou non uniforme se traduit par des variations de teinte et une usure prématurée de la finition.
Trop épais : fatigue, cotes et coût
Les couches anodiques dures réduisent la tenue en fatigue du substrat aluminium — un enjeu majeur sur les pièces de structure aéronautiques — et consomment de la tolérance dimensionnelle, l’oxyde croissant vers l’extérieur d’environ la moitié de son épaisseur. Une sur-anodisation signifie aussi des temps d’immersion plus longs et un coût énergétique plus élevé sans gain fonctionnel.
Dérive du bain et uniformité
Concentration de l’électrolyte, température, densité de courant et résistance de contact sur le montage dérivent tous dans le temps, et la répartition du courant sur la pièce et sur le cadre crée des écarts d’épaisseur entre pièces et entre zones d’une même pièce. Seule une mesure fréquente et non destructive sur les pièces elles-mêmes — plutôt que sur des éprouvettes témoins — capte ces variations avant qu’un lot ne sorte des tolérances.
|
1 – 25 µm
Plage d’épaisseur couverte par l’étude d’intercomparaison sur 8 séries d’alliages d’aluminium
|
0,6 µm
Écart moyen par rapport à la référence courants de Foucault, avec une corrélation de 98 %
|
|
Cg 1,52 / Cgk 1,45
Capabilité MSA type 1 sur un échantillon de 12 µm — au-dessus du seuil d’acceptation de 1,33
|
dès 0,3 µm
Limite basse de la plage mesurable — configuration optimisée pour l’anodisation décorative fine des boîtiers d’électronique grand public
|
03 — Défis de mesure
Pourquoi l’épaisseur de la couche anodique est difficile à mesurer
Mesurer les couches anodisées est intrinsèquement complexe du fait de la nature même du procédé : l’oxyde est fin, poreux, en partie développé dans le substrat, et présent sur des pièces de toutes formes et tailles. Deux familles de méthodes sont généralement utilisées dans l’industrie, chacune avec des limites structurelles.
Courants de Foucault : contact, géométrie et couches fines
Les jauges à courants de Foucault mesurent l’éloignement (lift-off) de la sonde par rapport à l’aluminium conducteur. Simples et rapides sur des pièces planes et grandes, elles exigent un contact, dépendent de l’orientation de la sonde et sont inefficaces sur les couches fines (quelques µm). Leur lecture dépend aussi de la conductivité de l’alliage et de la courbure de la pièce : les géométries complexes nécessitent plusieurs calibrations, et les petites pièces ou les bords sont simplement hors de portée. Chaque mesure est un point, souvent non représentatif de la pièce entière.
Interférométrie optique : précise mais difficile à industrialiser
L’interférométrie en lumière blanche et la réflectométrie spectrale analysent les interférences entre les réflexions aux interfaces air / oxyde / aluminium. Elles atteignent une très grande précision sur des couches fines, uniformes et lisses, mais exigent une incidence quasi normale, une surface plane et un alignement précis, et sont très sensibles à la rugosité, à la porosité, à la diffusion et aux vibrations. Cette complexité mécanique les rend difficiles à déployer en contrôle de production.
Ce qu’une solution de production doit offrir
- Ni contact ni alignement — tolérance à la distance et à l’angle pour mesurer les zones courbes, petites ou en retrait.
- Une calibration par procédé d’anodisation, valable pour toutes les géométries de pièces et les alliages d’une famille.
- Toute la plage fonctionnelle, des couches décoratives fines dès 0,3 µm jusqu’à l’anodisation dure.
- Cartographie et automatisation — l’uniformité sur la pièce est une spécification, pas seulement une valeur moyenne.
04 — Comparaison des technologies
Pourquoi la radiométrie photothermique laser convient à l’aluminium anodisé
La radiométrie photothermique laser (LPTR) brevetée d’Enovasense chauffe la surface de l’oxyde de quelques degrés avec un faisceau laser modulé ; l’onde thermique diffuse à travers l’oxyde et se réfléchit à l’interface oxyde–aluminium ; un détecteur infrarouge capte la réponse thermique, dont le déphasage est converti en épaisseur. La couche anodique — céramique thermiquement isolante sur un métal très conducteur — offre un contraste photothermique fort et net, ce qui explique que la méthode fonctionne des couches décoratives les plus fines — dès 0,3 µm — jusqu’à l’anodisation dure, sur tous les alliages d’aluminium et toutes les chimies d’anodisation (sulfurique, dure, chromique), colmatées ou non.
La mesure étant sans contact, tolérante aux variations de distance et d’angle, et indépendante de la géométrie de la pièce, le même capteur mesure une plaquette d’essai plane, le rayon intérieur d’un carter usiné ou le chanfrein d’un boîtier de téléphone avec une seule calibration — une solution facilement déployable à l’échelle industrielle.
| Critère | Photothermie laser Enovasense | Courants de Foucault | Interférométrie optique (lumière blanche / réflectométrie spectrale) |
|---|---|---|---|
| Principe de mesure | Réponse de diffusion thermique | Conductivité électrique / lift-off | Franges d’interférence aux interfaces air / oxyde / aluminium |
| Contact | Sans contact | Contact | Sans contact |
| Sensibilité à l’état de surface | Faible à modérée | Modérée | Très forte — rugosité, porosité, diffusion |
| Sensibilité à la géométrie de la pièce | Faible — compatible avec les géométries complexes | Forte — contact, orientation, calibrations multiples | Très forte — incidence quasi normale, surfaces planes |
| Représentativité locale | Mesure locale avec capacité de cartographie | Mesure ponctuelle, souvent non représentative | Mesure très locale |
| Revêtements fins (quelques µm) | Oui — dès 0,3 µm, toutes les épaisseurs fonctionnelles | Précision limitée sur les couches anodiques fines | Très bonne sur couches fines et uniformes |
| Tolérance aux variations de distance | Élevée | Faible — contact | Très faible |
| Automatisation / intégration en ligne | Élevée — intégration robot, cartographie d’épaisseur | Difficile | Inadaptée |
| Vitesse du cycle de mesure | Élevée | Élevée | Faible — alignement, sensibilité aux vibrations |
05 — Performances métrologiques
Intercomparaison sur 8 séries d’alliages, de 1 à 25 µm
La technologie Enovasense a fait ses preuves sur des échantillons réels de fournisseurs industriels d’anodisation. Pour évaluer l’exactitude, une étude a été menée sur des échantillons dont les épaisseurs couvrent tout l’intervalle de tolérance, de 1 à 25 µm.
Huit séries d’alliages d’aluminium ont été analysées — 1050, 2017, 2024, 2618, 5083, 6061, 6082 et 7075. Pour chaque série, huit échantillons ont été traités par anodisation sulfurique, avec des durées d’immersion choisies pour produire des épaisseurs d’oxyde entre 1 et 25 µm. L’épaisseur d’oxyde a été mesurée par courants de Foucault comme référence, et l’épaisseur moyenne Enovasense de chaque échantillon a été tracée en fonction de cette référence.
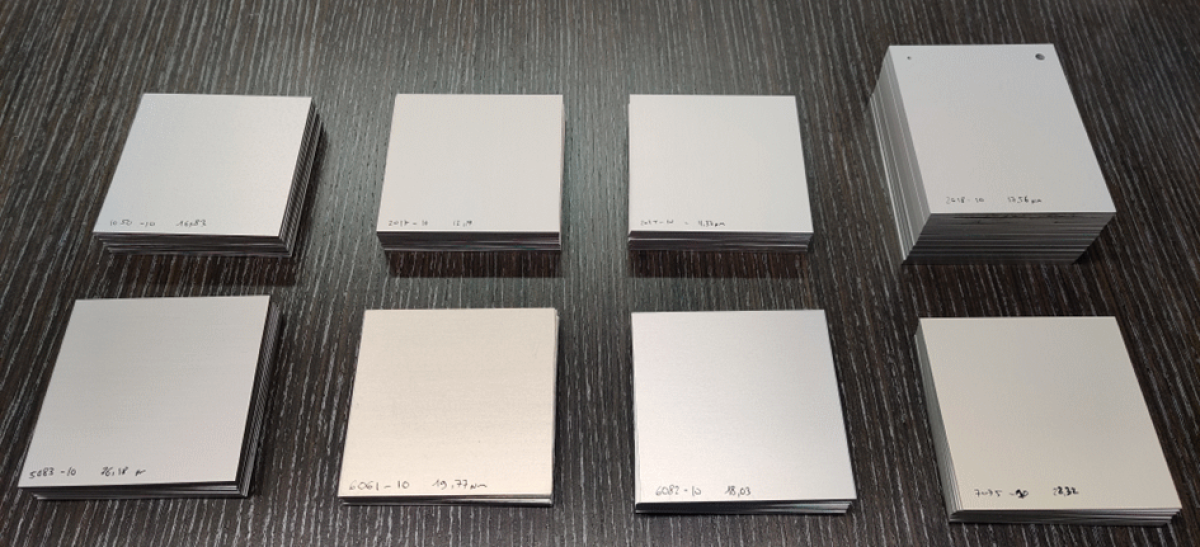
Échantillons anodisés sulfurique des huit séries d’alliages, de 1 à 25 µm
Figure 3 — Photothermie laser Enovasense vs courants de Foucault, 64 échantillons anodisés
Épaisseur moyenne Enovasense par échantillon en fonction de la référence courants de Foucault, une couleur par série d’alliage. Rendu schématique des données de l’étude.
Une corrélation de 98 % est observée entre les deux techniques, avec un écart moyen de seulement 0,6 µm sur les huit séries d’alliages — une seule calibration photothermique couvre des alliages aussi différents que le 1050 et le 7075.
Capabilité du moyen de mesure : étude MSA type 1 à 12 µm
Une analyse du système de mesure de type 1 a ensuite été réalisée sur un échantillon au milieu de la plage, de valeur de référence 12 µm et de tolérance 24 µm, en répétant la mesure 50 fois au même point.
Figure 4 — Étude MSA type 1, échantillon anodisé de 12 µm
Chronogramme des mesures répétées par rapport à la valeur de référence et à la bande de ±10 % de la tolérance. Rendu schématique cohérent avec les statistiques de l’étude.
- Biais : la p-value (0,237) est supérieure au seuil de signification de 0,05 — le biais n’est pas statistiquement significatif et le moyen de mesure est bien centré sur la valeur de référence.
- Capabilité : Cg (1,52) et Cgk (1,45) dépassent tous deux le seuil standard de 1,33, confirmant que le système de mesure est capable : sa variation est faible par rapport à la tolérance de 24 µm.
Anodisation décorative fine, sous 5 µm
La configuration Enovasense peut être optimisée pour les couches anodiques fines des boîtiers d’appareils mobiles et autres pièces d’électronique grand public, où l’épaisseur spécifiée est inférieure à 5 µm — la plage mesurable descend jusqu’à 0,3 µm. Les courants de Foucault se comportent mal sur cette plage, et les techniques d’interférométrie optique sont largement utilisées pour leur grande précision — au prix de contraintes d’alignement, de planéité et d’état de surface difficiles à respecter sur un boîtier courbe et texturé.
Dans une intercomparaison dédiée à cette plage basse, la technologie Enovasense s’est révélée plus simple et plus rapide à mettre en œuvre que les techniques optiques — pas d’alignement précis, aucune influence de l’état de surface ou de la géométrie de la pièce — tout en montrant une exactitude et une répétabilité similaires.
Les performances indiquées correspondent aux configurations utilisées dans ces études. Les performances réelles dépendent du système optique retenu, du procédé d’anodisation (sulfurique, dure, chromique ; colmatée ou non) et de la plage d’épaisseur mesurée. Une calibration dédiée est construite par procédé d’anodisation.
06 — Intégration industrielle
Intégrer les capteurs Enovasense pour les couches anodiques
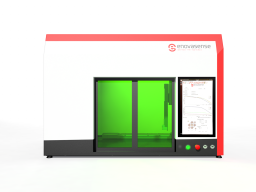
Les sondes Enovasense sont compactes, légères et tolérantes aux variations de distance et d’angle : elles conviennent aussi bien au laboratoire de l’atelier d’anodisation qu’à la ligne de production. Deux niveaux d’intégration couvrent la plupart des besoins.
 |
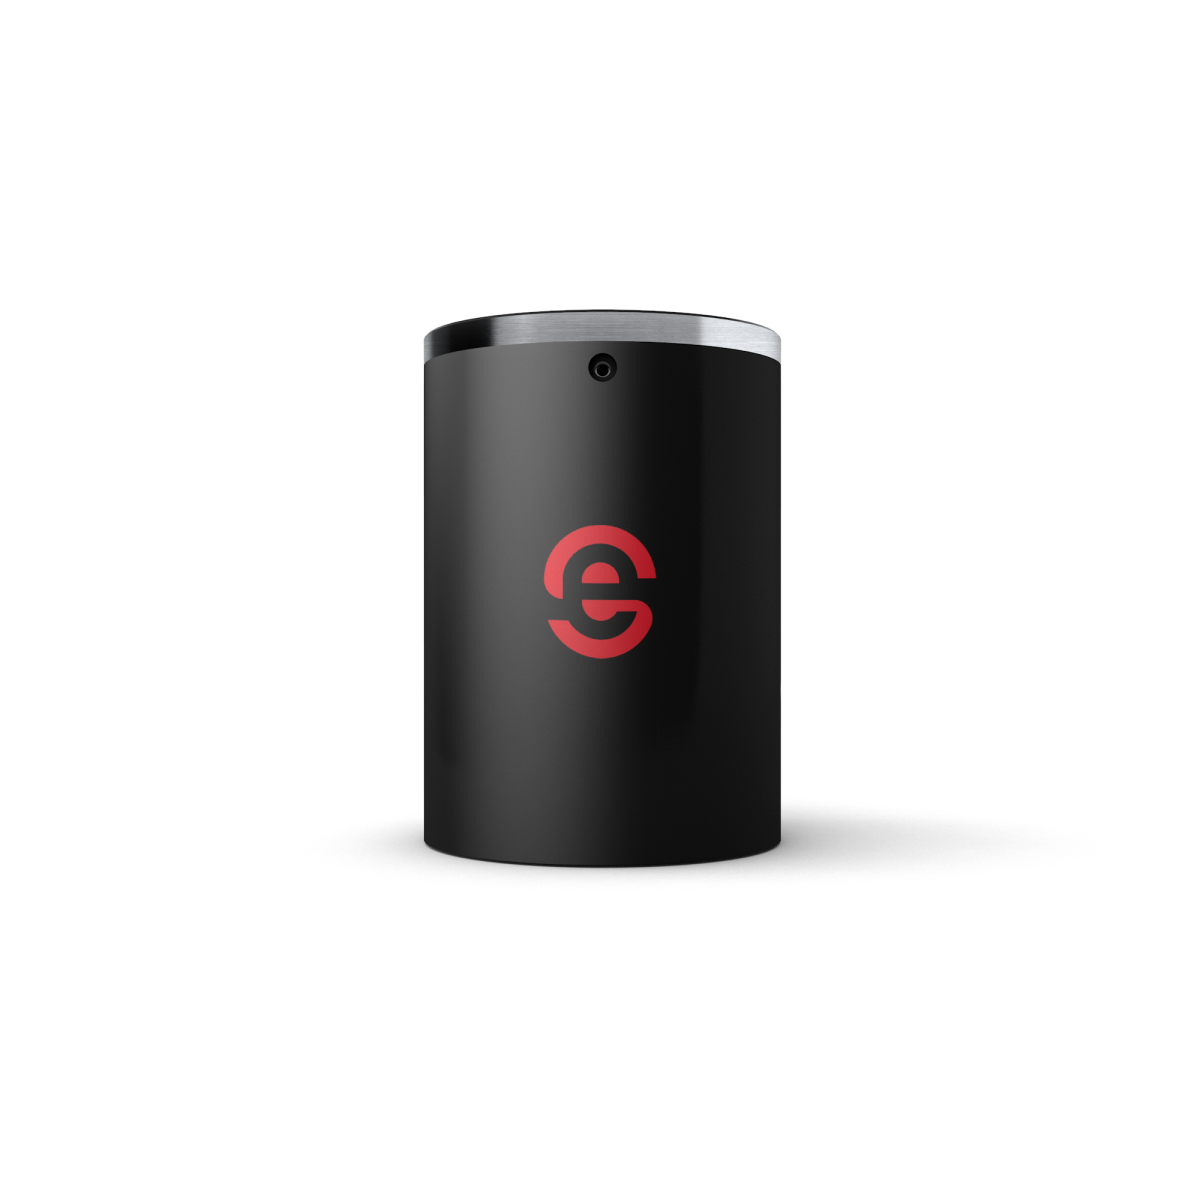 |
| Station de contrôle hors ligne HKL2 — cartographie automatisée et mesure de lots | Sonde compacte Enovasense pour intégration sur robot six axes |
Références
| Référence | Nom | Etat / Prix | Fiche technique |
|---|---|---|---|
| ANOD | Poste de contrôle pour la mesure d'épaisseur de l'anodisation de l'aluminium |
Disponible
Sur devis |
English Français |
| ADVANTAGES | Pourquoi utiliser la HAKO L d'Enovasense pour mesurer l'anodisation de l'aluminium ? |
Disponible
Sur devis |
English |
Documents
| Type | Nom | Télécharger |
|---|---|---|
| Certification | Pourquoi utiliser la HAKO L d'Enovasense pour mesurer l'anodisation de l'aluminium ? | English |

 English
 Deutsch
 Español
 Italiano
 日本語
 한국어
 Polski
 中文