Applicazioni / misura senza contatto dello spessore dell'anodizzazione
01 — Introduzione
Anodizzazione: uno strato funzionale, non estetico
L'anodizzazione (ossidazione anodica) dell'alluminio è oggi un processo produttivo standard in molti settori industriali: aerospaziale, automotive, meccanica e elettronica di consumo, come i dispositivi mobili. Non si limita più a una funzione estetica: lo strato di ossido anodico determina direttamente la resistenza alla corrosione, la durabilità meccanica, il comportamento dielettrico e la conformità alle normative di settore. Il suo spessore è quindi una variabile funzionale che deve essere misurata con precisione per garantire la conformità del processo e un'efficace protezione superficiale.
Il processo di anodizzazione
L'anodizzazione è un trattamento elettrochimico. Il pezzo in alluminio viene immerso in un bagno elettrolitico — nella maggior parte dei casi acido solforico — e collegato come anodo di un circuito elettrico. Sotto corrente, uno strato poroso di ossido di alluminio cresce a partire dalla superficie stessa del pezzo; il suo spessore dipende dalle condizioni fisiche e chimiche del bagno (densità di corrente, temperatura, concentrazione, tempo di immersione). Dopo l'anodizzazione, lo strato può essere colorato e viene di norma fissato per chiuderne i pori e migliorare la resistenza alla corrosione.
Anodizzazione solforica (SAA) Anodizzazione dura (HAA) Anodizzazione cromica (CAA) Tartarico-solforica (TSA) Anodizzazione decorativa sottile
Figura 1 — Sequenza di una linea di anodizzazione
La misura Enovasense è possibile prima o dopo il fissaggio e la colorazione, con una calibrazione per ciascuno stato del processo.
Figura 2 — Struttura di uno strato di ossido anodico (schema)
L'ossido cresce in parte all'interno del substrato e in parte verso l'esterno: lo strato è una ceramica a bassa conducibilità e termicamente isolante su un metallo altamente conduttivo — un contrasto favorevole per il metodo fototermico.
02 — Requisiti di qualità
Perché lo spessore dello strato anodico deve essere controllato
Lo spessore dell'ossido è prescritto dalla norma applicabile o dalla specifica del cliente — ISO 7599 e ISO 2360 per l'anodizzazione architettonica e generale, MIL-A-8625 e le specifiche dei materiali aerospaziali per l'anodizzazione dura e cromica, le specifiche OEM per l'elettronica di consumo. Ciascuna definisce una finestra di spessore, spesso con un minimo locale e un valore medio.
Troppo sottile: protezione insufficiente
Al di sotto del minimo prescritto, la resistenza alla corrosione, la resistenza all'abrasione e la rigidità dielettrica non vengono raggiunte e la colorazione può risultare non uniforme. Sulla scocca di un dispositivo di elettronica di consumo, uno strato sottile o non uniforme si manifesta con variazioni di colore e usura precoce della finitura.
Troppo spesso: fatica, dimensioni e costi
Gli strati anodici duri riducono la resistenza a fatica del substrato in alluminio — un aspetto critico per i componenti strutturali aerospaziali — e consumano tolleranza dimensionale, poiché l'ossido cresce verso l'esterno di circa metà del suo spessore. Un'anodizzazione eccessiva comporta inoltre tempi di immersione più lunghi e maggiori costi energetici senza alcun beneficio funzionale.
Deriva del bagno e uniformità
Concentrazione dell'elettrolita, temperatura, densità di corrente e resistenza di contatto sul telaio variano nel tempo, e la distribuzione della corrente sul pezzo e sul telaio genera differenze di spessore tra pezzi e tra zone dello stesso pezzo. Solo una misura frequente e non distruttiva sui pezzi stessi — anziché su provini testimone — consente di rilevare queste variazioni prima che un lotto esca dalla tolleranza.
|
1 – 25 µm
Intervallo di spessore coperto dallo studio di intercomparazione su 8 serie di leghe di alluminio
|
0,6 µm
Differenza media rispetto al riferimento a correnti parassite, con una correlazione del 98 %
|
|
Cg 1,52 / Cgk 1,45
Capacità dello strumento secondo MSA tipo 1 su un campione di 12 µm — oltre la soglia di accettazione di 1,33
|
da 0,3 µm
Limite inferiore del campo di misura — configurazione ottimizzata per l'anodizzazione decorativa sottile sulle scocche dell'elettronica di consumo
|
03 — Sfide di misura
Perché lo spessore dello strato anodico è difficile da misurare
La misura degli strati anodizzati è intrinsecamente complessa per la natura stessa del processo: l'ossido è sottile, poroso, in parte cresciuto all'interno del substrato e presente su pezzi di ogni forma e dimensione. Nell'industria si utilizzano generalmente due famiglie di metodi, ciascuna con limiti strutturali.
Correnti parassite: contatto, geometria e strati sottili
Gli strumenti a correnti parassite misurano la distanza (lift-off) della sonda dall'alluminio conduttivo. Sono semplici e rapidi su pezzi piani e di grandi dimensioni, ma richiedono il contatto, dipendono dall'orientamento della sonda e sono inefficaci sugli strati sottili (pochi µm). La loro lettura dipende inoltre dalla conducibilità della lega e dalla curvatura del pezzo, per cui le geometrie complesse richiedono più calibrazioni e i pezzi piccoli o i bordi risultano semplicemente inaccessibili. Ogni misura è puntuale e spesso non rappresentativa dell'intero pezzo.
Interferenza ottica: precisa ma difficile da industrializzare
L'interferometria a luce bianca e la riflettometria spettrale analizzano l'interferenza tra le riflessioni alle interfacce aria / ossido / alluminio. Raggiungono una precisione molto elevata su strati sottili, uniformi e lisci, ma richiedono incidenza quasi normale, una superficie piana e un allineamento preciso e sono molto sensibili a rugosità, porosità, diffusione e vibrazioni. Questa complessità meccanica ne rende difficile l'estensione al controllo di produzione.
Che cosa serve a una soluzione di produzione
- Nessun contatto e nessun allineamento — tolleranza alla distanza e all'angolo, per poter misurare zone curve, piccole o incassate.
- Una calibrazione per processo di anodizzazione, valida per tutte le geometrie dei pezzi e le leghe di una stessa famiglia.
- Intero campo funzionale, dagli strati decorativi sottili a partire da 0,3 µm fino all'anodizzazione dura.
- Mappatura e automazione — l'uniformità sul pezzo è una specifica, non solo un valore medio.
04 — Confronto tra tecnologie
Perché la radiometria fototermica laser è adatta all'alluminio anodizzato
La radiometria fototermica laser (LPTR) brevettata da Enovasense riscalda di pochi gradi la superficie dell'ossido con un fascio laser modulato; l'onda termica si diffonde attraverso l'ossido e si riflette all'interfaccia ossido–alluminio; un rivelatore infrarosso acquisisce la risposta termica, il cui sfasamento viene convertito in spessore. Lo strato anodico — una ceramica termicamente isolante su un metallo altamente conduttivo — fornisce un contrasto fototermico forte e netto: per questo il metodo funziona dagli strati decorativi più sottili — a partire da 0,3 µm — fino all'anodizzazione dura, su tutte le leghe di alluminio e con tutte le chimiche di anodizzazione (solforica, dura, cromica), con o senza fissaggio.
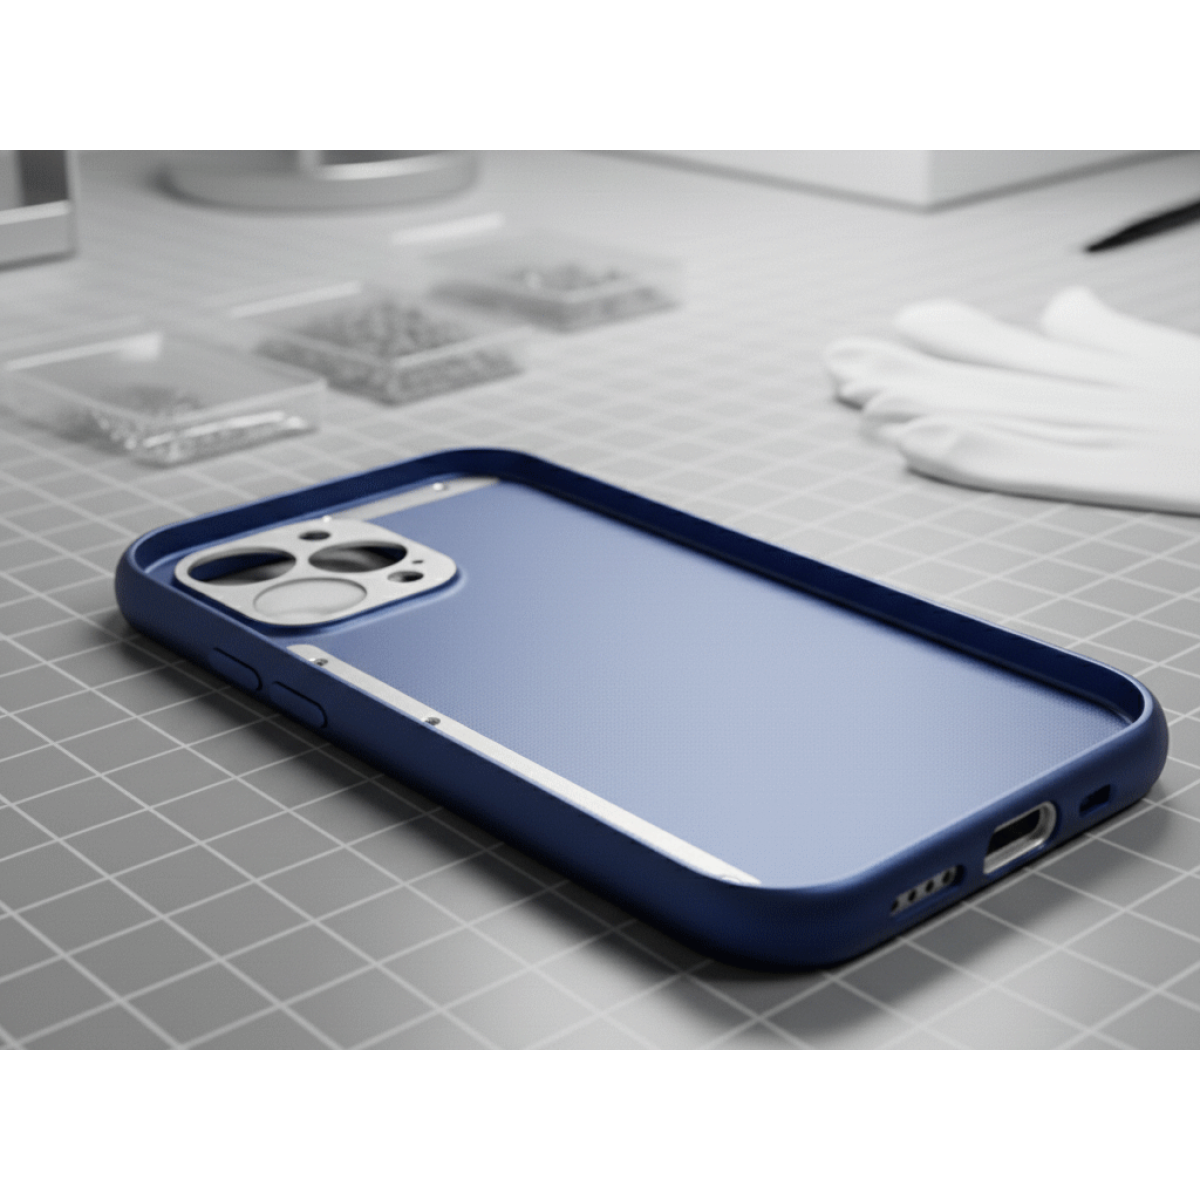
Poiché la misura è senza contatto, tollerante alle variazioni di distanza e di angolo e indipendente dalla geometria del pezzo, lo stesso sensore misura un pannello di prova piano, il raggio interno di una scocca lavorata o il bordo smussato della scocca di un telefono con una sola calibrazione — una soluzione facilmente scalabile per l'impiego industriale.
| Criteri | Fototermica laser Enovasense | Correnti parassite | Interferenza ottica (WLI / riflettometria spettrale) |
|---|---|---|---|
| Principio di misura | Risposta di diffusione termica | Conducibilità elettrica / lift-off | Frange di interferenza alle interfacce aria / ossido / alluminio |
| Contatto | Senza contatto | A contatto | Senza contatto |
| Sensibilità allo stato della superficie | Da bassa a moderata | Moderata | Molto elevata — rugosità, porosità, diffusione |
| Sensibilità alla geometria del pezzo | Bassa — compatibile con geometrie complesse | Elevata — contatto, orientamento, più calibrazioni | Molto elevata — incidenza quasi normale, superfici piane |
| Rappresentatività locale | Misura locale con possibilità di mappatura | Misura puntuale, spesso non rappresentativa | Misura molto locale |
| Rivestimenti sottili (pochi µm) | Sì — da 0,3 µm, tutti gli spessori funzionali | Precisione limitata sugli strati anodici sottili | Molto buona su strati sottili e uniformi |
| Tolleranza alle variazioni di distanza | Elevata | Bassa — contatto | Molto bassa |
| Automazione / integrazione in linea | Elevata — integrazione su robot, mappatura dello spessore | Difficile | Non adatta |
| Velocità del ciclo di misura | Elevata | Elevata | Bassa — allineamento, sensibilità alle vibrazioni |
05 — Prestazioni metrologiche
Intercomparazione su 8 serie di leghe, da 1 a 25 µm
La tecnologia Enovasense ha dato prova di sé su campioni reali provenienti da aziende di anodizzazione industriale. Per valutarne l'accuratezza, è stato condotto uno studio su campioni i cui spessori coprono l'intero intervallo di tolleranza, da 1 a 25 µm.
Sono state analizzate otto serie di leghe di alluminio — 1050, 2017, 2024, 2618, 5083, 6061, 6082 e 7075. Per ciascuna serie, otto campioni sono stati trattati con anodizzazione solforica, con tempi di immersione scelti per ottenere spessori di ossido compresi tra 1 e 25 µm. Lo spessore dell'ossido è stato misurato a correnti parassite come riferimento, e lo spessore medio Enovasense di ciascun campione è stato riportato in funzione di tale riferimento.
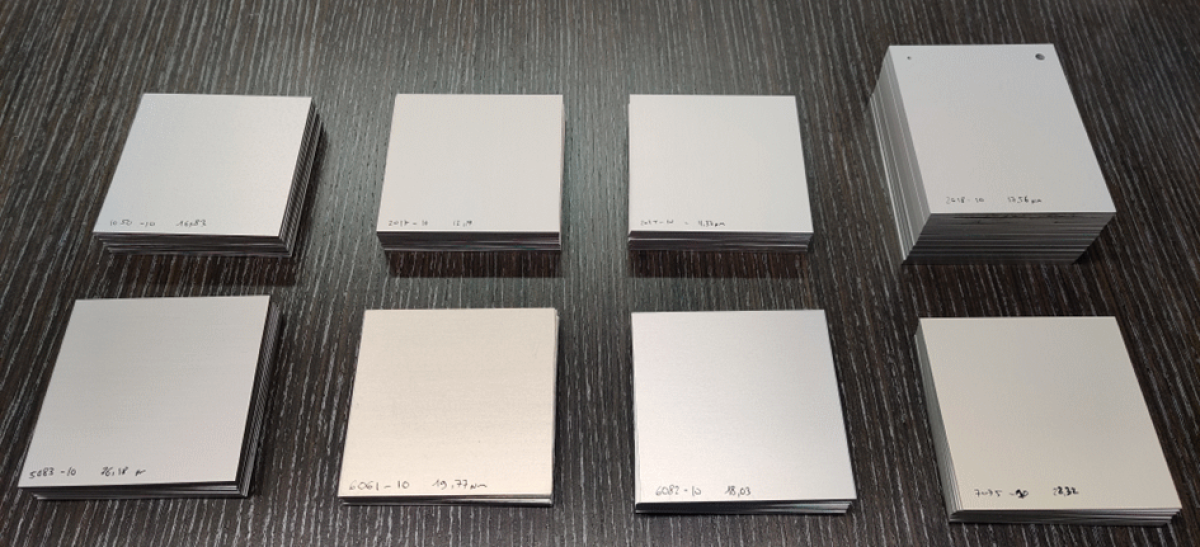
Campioni anodizzati in acido solforico delle otto serie di leghe, da 1 a 25 µm
Figura 3 — Fototermica laser Enovasense vs correnti parassite, 64 campioni anodizzati
Spessore medio Enovasense per campione rispetto al riferimento a correnti parassite, un colore per serie di lega. Rappresentazione schematica dei dati dello studio.
Tra le due tecniche si osserva una correlazione del 98 %, con una differenza media di soli 0,6 µm sulle otto serie di leghe — un'unica calibrazione fototermica copre leghe diverse come la 1050 e la 7075.
Capacità dello strumento: studio MSA tipo 1 a 12 µm
È stata quindi eseguita un'analisi del sistema di misura di tipo 1 su un campione a metà intervallo, con un valore di riferimento di 12 µm e una tolleranza di 24 µm, ripetendo la misura 50 volte nello stesso punto.
Figura 4 — Studio di capacità tipo 1, campione anodizzato da 12 µm
Carta di andamento delle misure ripetute rispetto al valore di riferimento e alla fascia di ±10 % della tolleranza. Rappresentazione schematica coerente con le statistiche dello studio.
- Bias: il p-value (0,237) è superiore al livello di significatività di 0,05 — il bias non è statisticamente significativo e lo strumento è correttamente centrato sul valore di riferimento.
- Capacità: sia Cg (1,52) sia Cgk (1,45) superano la soglia standard di 1,33, a conferma che il sistema di misura è capace: la sua variabilità è ridotta rispetto alla tolleranza di 24 µm.
Anodizzazione decorativa sottile, sotto i 5 µm
La configurazione Enovasense può essere ottimizzata per gli strati anodici sottili delle scocche dei dispositivi mobili e di altri componenti dell'elettronica di consumo, dove lo spessore prescritto è inferiore a 5 µm — il campo di misura si estende fino a 0,3 µm. Le correnti parassite non danno buoni risultati in questo intervallo, per cui sono ampiamente utilizzate le tecniche di interferenza ottica per la loro elevata precisione — a fronte di vincoli di allineamento, planarità e stato della superficie difficili da rispettare su una scocca curva e testurizzata.
In un'intercomparazione dedicata a questo intervallo basso, la tecnologia Enovasense si è dimostrata più semplice e rapida da implementare rispetto alle tecniche ottiche — nessun allineamento preciso, nessuna influenza dello stato della superficie o della geometria del pezzo — con accuratezza e ripetibilità analoghe.
I valori di prestazione corrispondono alle configurazioni utilizzate in questi studi. Le prestazioni effettive dipendono dal sistema ottico scelto, dal processo di anodizzazione (solforica, dura, cromica; fissata o no) e dall'intervallo di spessore misurato. Per ciascun processo di anodizzazione viene realizzata una calibrazione dedicata.
06 — Integrazione industriale
Integrazione dei sensori Enovasense per strati anodici
Le sonde Enovasense sono compatte e leggere e tollerano le variazioni di distanza e di angolo: si adattano quindi sia al laboratorio del reparto di anodizzazione sia alla linea di produzione. Due livelli di integrazione coprono la maggior parte delle esigenze.
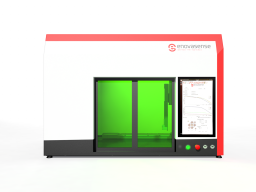 |
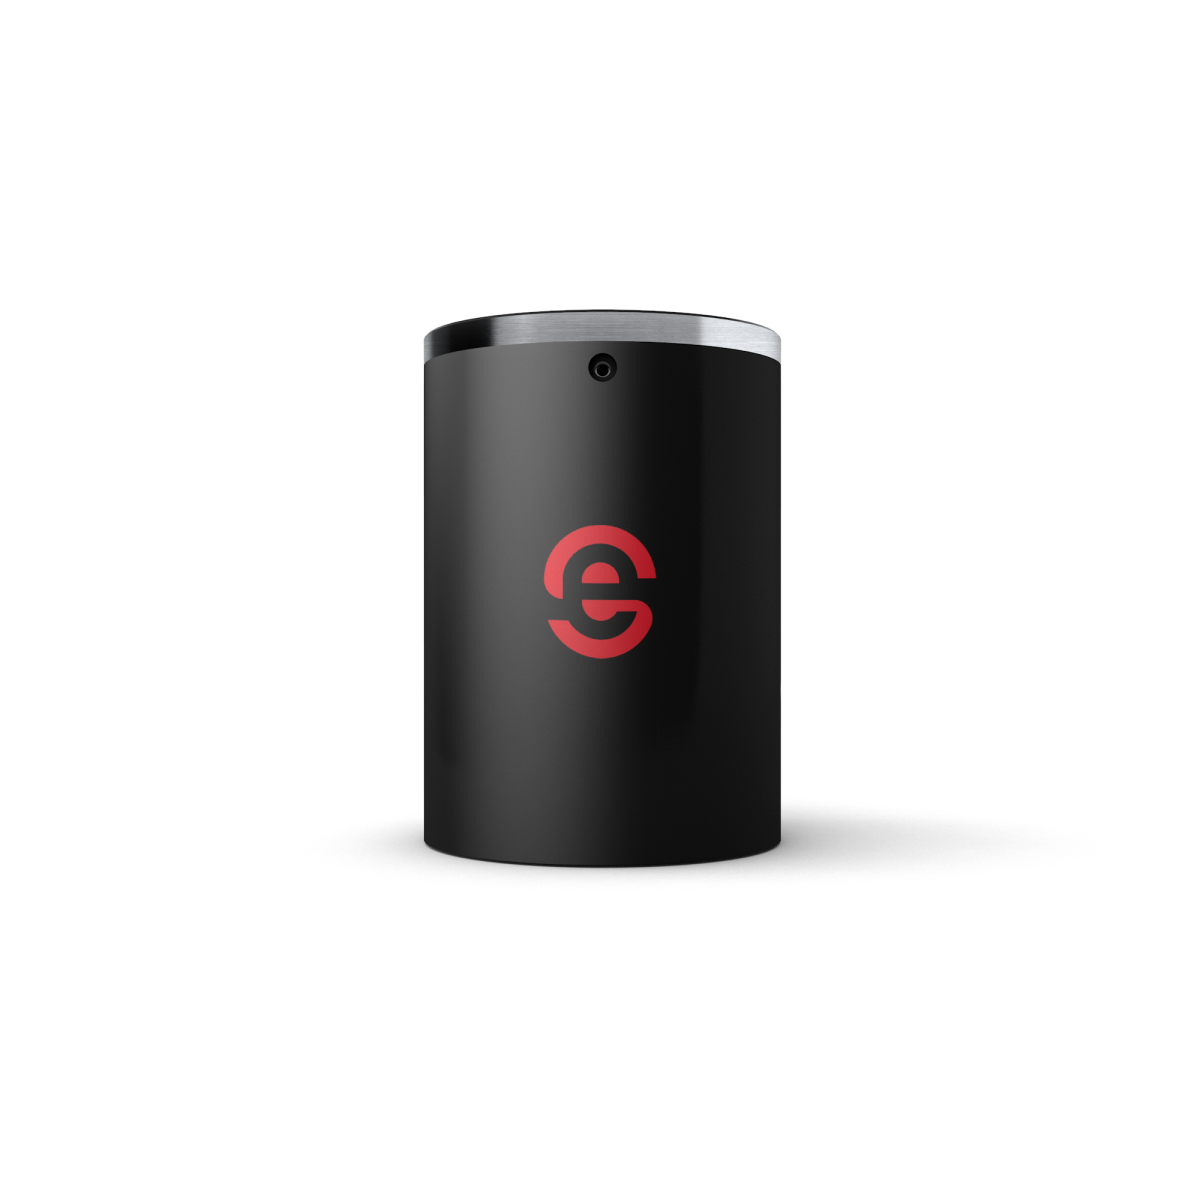 |
| Stazione di controllo fuori linea HKL2 — mappatura automatizzata e misura per lotti | Sonda Enovasense compatta per l'integrazione su robot a sei assi |
Riferimenti
| Riferimento | Nome | Stato / Prezzo | Scheda tecnica |
|---|---|---|---|
| ANOD | Control station for aluminium anodizing thickness control |
Disponibile
Su preventivo |
English Français |
| ADVANTAGES | Why use Enovasense Hako L to measure aluminum anodizing thickness ? |
Disponibile
Su preventivo |
English |
Documenti
| Tipo | Nome | Scarica |
|---|---|---|
| Certification | Why use Enovasense HAKO L to measure aluminum anodizing ? | English |

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文