Anwendungen / berührungslose inline-schichtdickenmessung auf epdm-profilen
01 — Einführung
Beschichtungen auf EPDM-Türdichtungsprofilen: eine dünne Schicht, die über die wahrgenommene Qualität entscheidet
Moderne Dichtungen für Fahrzeugtüren, Fensterrahmen und Kofferraum basieren auf extrudierten EPDM-Profilen (Ethylen-Propylen-Dien-Kautschuk) – einem chemisch inerten Elastomer, das die von Fahrzeugkarosserien geforderte Langzeitbeständigkeit gegenüber Wasser, Staub, Ozon und Temperaturwechseln bietet. Um aus einem unbeschichteten EPDM-Profil ein fertiges Dichtungssystem zu machen, werden unmittelbar nach der Extrusion eine oder mehrere dünne Beschichtungen aufgebracht, bevor das Profil abgelängt, aufgewickelt und an das Montagewerk geliefert wird.
Entlang einer Extrusionslinie werden routinemäßig mehrere Beschichtungsfamilien aufgebracht, die jeweils eine andere Funktion erfüllen:
Lösemittelbasierter Gleitlack Wasserbasierter Gleitlack GRC-Lack Haftvermittler (Primer) Antifriktions-Decklack
Gleitlacke verringern die Reibung zwischen der Dichtung und der bewegten Scheibe bzw. der lackierten Karosserie; sie bestimmen unmittelbar die wahrgenommene Türschließkraft und das Ausbleiben von Quietschgeräuschen. GRC-Lacke (Glass-Run-Channel, Scheibenführung) bilden an der Scheibenführung eine dickere, strukturierte Schicht, die Hunderttausenden von Öffnungszyklen standhält. Haftvermittler bereiten die EPDM-Oberfläche für eine anschließende Beflockung oder für die Verklebung mit anderen Teilen des Dichtungssystems vor. Die Beschichtungen sind typischerweise einige Mikrometer bis hundert Mikrometer dick – und ihre tatsächliche Dicke bestimmt das Langzeitverhalten der Dichtung im Einsatz.
Abbildung 1 — Fertigungsablauf von EPDM-Dichtungsprofilen
02 — Qualitätsanforderungen
Warum die Schichtdicke zu einer 100-%-Inline-Spezifikation geworden ist
Die tatsächliche Schichtdicke bestimmt die Langzeitleistung einer EPDM-Dichtung – und das Toleranzfenster ist eng. Darunter erfüllt die Dichtung ihre Funktion nicht; darüber wird Material verschwendet, und die Beschichtung selbst neigt stärker zur Rissbildung. Drei unabhängige Faktoren machen die Dicke zum kritischen Qualitätsparameter der gesamten Fertigungskette.
Eine funktionskritische Schicht mit engem Toleranzfenster
Zu dünn: Die Reibung wird nicht ausreichend verringert – die Türschließkräfte steigen, das Quietschrisiko nimmt zu und der Verschleiß der Scheibenführung beschleunigt sich über die Lebensdauer des Fahrzeugs. Zu dick: Über die jährlich viele Kilometer umfassende Profilproduktion eines Dichtungssystemlieferanten wird erheblich Material verschwendet, die Trocknungsöfen werden außerhalb ihrer Spezifikation betrieben, und die Beschichtung selbst neigt bei wiederholtem Biegen stärker zur Rissbildung. Das spezifizierte Dickenfenster ist typischerweise nur wenige Mikrometer breit – und muss über Kilometer laufenden Profils eingehalten werden.
Gleichmäßigkeit der Beschichtung entlang und um das Profil
EPDM-Beschichtungen werden je nach Linienarchitektur per Sprühdüse, Tauchstation oder kalibrierter Walze aufgetragen. Alle drei Auftragsarten sind driftanfällig: Lackviskosität, Liniengeschwindigkeit, Düsenverstopfung, Profilzentrierung, Ofentemperatur – jeder Parameter beeinflusst den aufgetragenen Film unmittelbar. Zudem ist der aufgetragene Film selten über den gesamten Profilquerschnitt identisch: Die Geometrie des Sprühbilds, die Ausrichtung des Profils und die lokale Geometrie komplexer Querschnitte (Lippen, Schlauchkammern, Einlagen) erzeugen winkelabhängige Dickenschwankungen, die nur durch Punktmessungen an mehreren Positionen erfasst werden können.
Anforderungen der OEMs an die Inline-Messung
Premium-OEMs schreiben bei neuen Ausschreibungen für Dichtungssysteme zunehmend eine 100-%-Inline-, zerstörungsfreie Schichtdickenmessung vor – die bisherige Praxis eines zerstörenden Querschliffs pro Trommel oder pro Schicht wird nicht mehr akzeptiert. Mehrere deutsche und asiatische Premium-OEMs verlangen inzwischen von ihren EPDM-Profillieferanten eine kontinuierliche, rückverfolgbare Dickenaufzeichnung für jeden gelieferten Meter Profil. Die Begründung ist einfach: Eine an einer Probe aus einer Trommel festgestellte Abweichung schützt nicht die nächsten mehreren Hundert Meter Profil, die bereits beschichtet, verpackt und versandt sind. Nur eine kontinuierliche Inline-Messung liefert die Rückverfolgbarkeit und die geschlossene Prozessregelung, die ein moderner OEM von seinem Tier-1-Lieferanten erwartet.
|
< 1 µm
Auf EPDM-Beschichtungen erzielte Reproduzierbarkeit (abhängig vom gewählten optischen System und der Schichtdicke)
|
> 99 %
Lineare Korrelation R² mit der zerstörenden Referenzmessung
|
|
1 / 5 s
Typischer Inline-Messtakt – schnellere Konfigurationen verfügbar
|
100 %
Inline-Abdeckung – jeder Meter Profil, jeder Beschichtungslauf, in Echtzeit
|
03 — Messtechnische Herausforderungen
Warum konventionelle Prüfverfahren keine Inline-Dickenkontrolle leisten können
Auf EPDM-Beschichtungslinien sind heute zwei Verfahren verbreitet. Jedes deckt einen Teil des Problems ab; keines liefert die kontinuierlichen, quantitativen und zerstörungsfreien Dickendaten, die eine OEM-Spezifikation heute verlangt.
Zerstörende Querschliff-Mikroskopie
Die Querschliff-Mikroskopie ist das Referenzverfahren für die absolute Schichtdicke auf EPDM. Ein Profilabschnitt wird geschnitten und unter einem Lichtmikroskop vermessen. Das Ergebnis ist genau und rückverfolgbar – doch jede Messung erfordert bis zu eine Stunde Arbeitszeit einer Fachkraft pro Probe, der entnommene Profilabschnitt wird zerstört und kann nicht verkauft werden, und das Messergebnis liegt erst Dutzende Minuten nach der eigentlichen Beschichtung vor. Profilhersteller stützen sich daher traditionell auf weit auseinanderliegende zerstörende Prüfungen (eine pro Trommel, eine pro Schicht) – dazwischen bleiben lange Abschnitte des laufenden Profils unkontrolliert, und Driften werden erst erkannt, wenn bereits Tausende Meter Material außerhalb der Spezifikation versandt sind.
UV-Prüfung und Kontrolle mit fluoreszierendem Tracer
Eine verbreitete Praxis in der Fertigung besteht darin, der Beschichtungsformulierung einen fluoreszierenden Tracer beizumischen und das laufende Profil unter UV-Licht visuell zu prüfen. Dieses Verfahren bestätigt nur das Vorhandensein oder Fehlen der Beschichtung – es kann nicht quantifizieren, wie dick sie ist. Ein Profil mit 3 µm Gleitlack fluoresziert genauso hell wie ein Profil mit 25 µm Beschichtung, obwohl das zweite mehr als das Achtfache an Material verbraucht hat und sich im Einsatz völlig anders verhält. Die UV-Prüfung erkennt daher nur grobe Fehler – einen Ausfall der Sprühpistole, einen fehlenden Abschnitt – und ist strukturell blind für die Dickendrift, die der Lieferant laut OEM-Spezifikation überwachen und in den Auftragsprozess zurückführen muss.
Argumente für eine berührungslose, quantitative Inline-Prüfung
Eine quantitative, zerstörungsfreie Messung an jedem Meter des laufenden Profils verändert das Qualitätsparadigma grundlegend:
- Quantitative Dicke in Mikrometern – nicht nur ein binäres Urteil „vorhanden/nicht vorhanden“.
- Zerstörungsfrei und berührungslos – die frisch beschichtete, weiche EPDM-Oberfläche wird nie berührt, und jeder Meter Profil wird verkauft.
- Kontinuierlich und inline – Driften werden nach wenigen Metern statt nach einer ganzen Trommel erkannt, was sofortige Korrekturen an der Auftragsstation ermöglicht.
- Geschlossener Regelkreis – der Messwert wird in Echtzeit an die Linien-SPS und an das MES des Werks übertragen.
- Kompatibel mit OEM-Spezifikationen – vollständige Rückverfolgbarkeit jedes Meters, entsprechend den Inline-Messklauseln in den Ausschreibungsspezifikationen der Premium-OEMs.
04 — Technologievergleich
Warum Laser-Photothermie-Radiometrie die geeignete Lösung ist
Die patentierte Laser-Photothermie-Radiometrie von Enovasense beseitigt die Einschränkungen der bestehenden Verfahren mit einem einzigen Sensor. Ein modulierter Laserstrahl erwärmt die Oberfläche der Beschichtung; ein Infrarotdetektor erfasst den zeitlichen Verlauf des zurückgestrahlten Wärmeflusses; die Schichtdicke wird aus der charakteristischen Verzögerung dieser thermischen Antwort bestimmt. Das Verfahren ist vollständig berührungslos, zerstörungsfrei, quantitativ und mit den Geschwindigkeiten und Geometrien einer EPDM-Extrusionslinie kompatibel.
Validierte Technologie – patentgeschützt. Die Laser-Photothermie-Radiometrie von Enovasense ist ein patentiertes Messprinzip, validiert in Industrieversuchen bei europäischen Tier-1-Lieferanten von Dichtungssystemen an lösemittel- und wasserbasierten Gleitlacken sowie an dickeren Lacken vom Typ GRC, auf glatten und strukturierten Beschichtungsoberflächen und bei den typischen Liniengeschwindigkeiten der EPDM-Profilextrusion.
| Kriterien | Enovasense Laser-Photothermie | Querschliff-Mikroskopie | UV / fluoreszierender Tracer |
|---|---|---|---|
| Berührungslose Messung | Ja | Nein – Profil wird geschnitten | Ja |
| Zerstörungsfrei | Ja | Nein – Probe wird zerstört | Ja |
| Quantitative Dicke in µm | Ja – jeder Meter | Ja – Referenzverfahren | Nein – nur Vorhandensein |
| Kompatibel mit OEM-Inline-Spezifikation | Ja | Nein – nur Stichproben | Teilweise – keine Dickendaten |
| 100-%-Prüfabdeckung | Erreichbar | Nein – ≈ 1 Probe / Schicht | Nur binär |
| Reproduzierbarkeit (Standardabweichung) | < 1 µm | Referenzverfahren | Nicht anwendbar |
| Bedienerzeit pro Probe | Keine – automatisch | 1 bis 2 h pro Probe | Sichtprüfung |
| Regelkreis-Rückmeldung an die Beschichtungsstation | Ja – Echtzeitdaten an das MES | Nein – Verzögerung von Stunden/Tagen | Nein |
Die Reproduzierbarkeitswerte hängen vom gewählten optischen System und von der Schichtdicke ab. Die Querschliff-Mikroskopie dient als zerstörendes Referenzverfahren für die Kalibrierregression.
05 — Messtechnische Leistung
Validierte Genauigkeit und Wiederholbarkeit im Submikrometerbereich auf EPDM
Die Leistung der Laser-Photothermie-Radiometrie von Enovasense auf EPDM-Beschichtungen wurde durch eine Kalibrierstudie an einem Satz von Referenzproben validiert, der den gesamten für Fahrzeugdichtungen relevanten Dickenbereich abdeckt, sowie durch Industrieversuche direkt an einer Extrusionslinie eines Kunden.
Die nachfolgend angegebenen Werte für Reproduzierbarkeit und Genauigkeit entsprechen einer repräsentativen Konfiguration für die Messung von Gleitlack auf EPDM. Die tatsächliche Leistung bei einer bestimmten Anwendung hängt vom gewählten optischen System (Brennweite, numerische Apertur, Laserparameter) und vom Dickenbereich der gemessenen Beschichtung ab.
Kalibrierregression: Linearität gegenüber der zerstörenden Referenz
Fünf Referenzproben mit 4,8 µm bis 24,4 µm Gleitlack auf EPDM-Substrat wurden mit einem Kugel-Mikrometer (Referenzverfahren) und mit dem photothermischen Lasersensor von Enovasense gemessen. Der Sensor wurde anhand der Referenzwerte kalibriert; für jede Probe wurden zehn Verifikationspunkte gemittelt und mit dem Referenzmittelwert verglichen. Die resultierende Korrelation zeigt Abbildung 2.
Abbildung 2 — Kalibrierung: Enovasense vs. Referenz Kugel-Mikrometer
5 Referenzproben (4,8; 9,6; 15,6; 20,4; 24,4 µm) – Enovasense-Mittelwert aus 10 Verifikationspunkten pro Probe im Vergleich zum Referenzmittelwert des Kugel-Mikrometers aus 5 Punkten pro Probe.
Die lineare Regression ergibt ein Bestimmtheitsmaß von R² = 99,14 % und bestätigt, dass eine einzige lineare Kalibrierkurve den gesamten Dickenbereich abdeckt, mit Residuen, die dem Stichprobenrauschen des Referenzverfahrens selbst entsprechen. Eine Korrelation über 99 % über mehr als das Fünffache des Werts der dünnsten Probe ist die messtechnische Grundlage, die eine Inline-Prozessregelung glaubwürdig macht.
Wiederholbarkeit: Standardabweichung im Submikrometerbereich
Die Wiederholbarkeit wurde durch zehn aufeinanderfolgende Messungen an genau demselben Punkt einer 14,5-µm-Probe bestimmt. Die Streuung dieser zehn Messungen zeigt, wie fein der Sensor eine reale Prozessdrift an der Produktionslinie auflösen kann.
Abbildung 3 — Wiederholbarkeit: 10 aufeinanderfolgende Messungen am selben Punkt
Zehn aufeinanderfolgende Enovasense-Messungen am selben Punkt – Standardabweichung 0,88 µm bei einer Beschichtung von etwa 14,5 µm, mehr als eine Größenordnung besser als die für die Inline-Kontrolle von Gleitlack typischerweise geforderte Auflösung.
Mit einer Standardabweichung von 0,88 µm bei einer Beschichtung von etwa 14,5 µm bietet der Enovasense-Sensor eine Wiederholbarkeit im Submikrometerbereich, mit der Prozessdriften deutlich unterhalb des typischen Toleranzbands einer EPDM-Gleitlackspezifikation erkannt werden. Diese Reserve ist für die geschlossene Prozessregelung entscheidend: Düsenverschleiß, Viskositätsdrift und Schwankungen der Liniengeschwindigkeit können erkannt und korrigiert werden, bevor sie nicht konformes Material erzeugen.
Inline-Validierung an einer laufenden EPDM-Extrusionslinie
Über die Offline-Kalibrierstudie hinaus wurde die Technologie in Industrieversuchen direkt an der EPDM-Extrusionslinie eines Kunden validiert, wobei der Sensor wenige Meter nach der Beschichtungsstation installiert war. Die Ergebnisse dieser Versuche:
- Erfolgreiche kontinuierliche Messung auf glatten und strukturierten Beschichtungsoberflächen.
- Validiert an mehreren Beschichtungschemien – lösemittel- und wasserbasierte Gleitlacke sowie dickere Lacke vom Typ GRC im Bereich von ~100 µm.
- Kein Einfluss von Schwankungen der Profiltemperatur: Die Messung ist robust gegenüber der Restwärme des frisch beschichteten Profils nach der Aushärtung.
- Unterschiedliche Dicken an verschiedenen Winkelpositionen rund um den Profilquerschnitt korrekt aufgelöst.
- Typische Linienkonfiguration: 35 mm Arbeitsabstand, 1 Messung alle 5 Sekunden, kompakter Sensor, berührungslose Messung am frisch beschichteten Profil.
- Plug-and-Play-Einführung, intuitive Software, vom ersten Tag an für Bediener einsatzbereit.
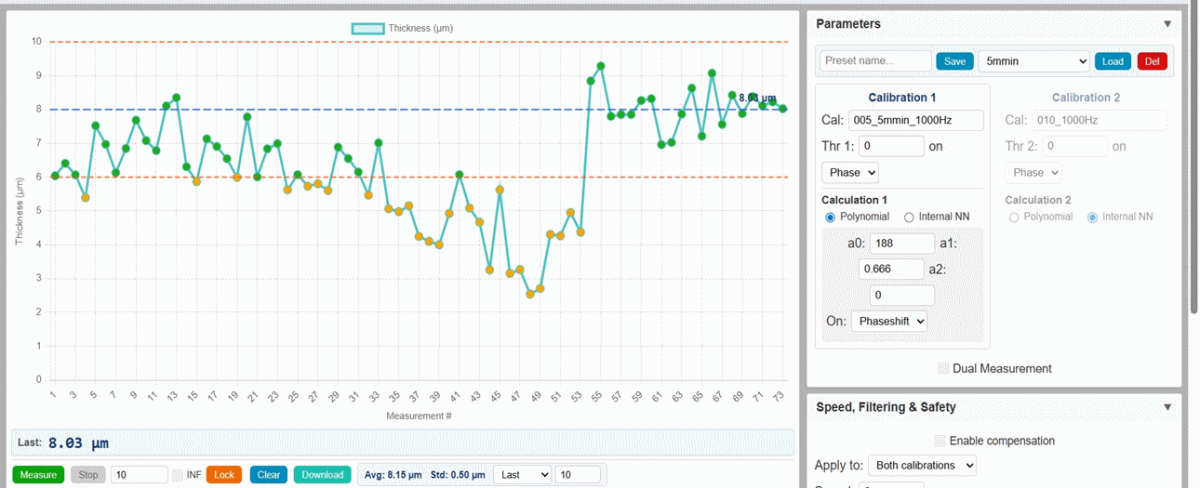
Ansicht der Inline-Software-Oberfläche mit Messstatistik, Toleranzeinstellung und Alarm bei signifikanten Driften
06 — Industrielle Integration
Zwei Ausbaustufen – vom manuellen Halter bis zur vollautomatischen schlüsselfertigen 360°-Lösung
Je nach vorhandener Linie, verfügbarem Platz und erforderlichem Automatisierungsgrad bietet Enovasense zwei Ausbaustufen für die Inline-Schichtdickenmessung auf EPDM. Beide nutzen denselben kompakten Plug-and-Play-Sensor und dieselbe Überwachungssoftware – nur die Integration rund um den Sensor ändert sich.
Stufe 1 — Manueller Halter mit Messkopf
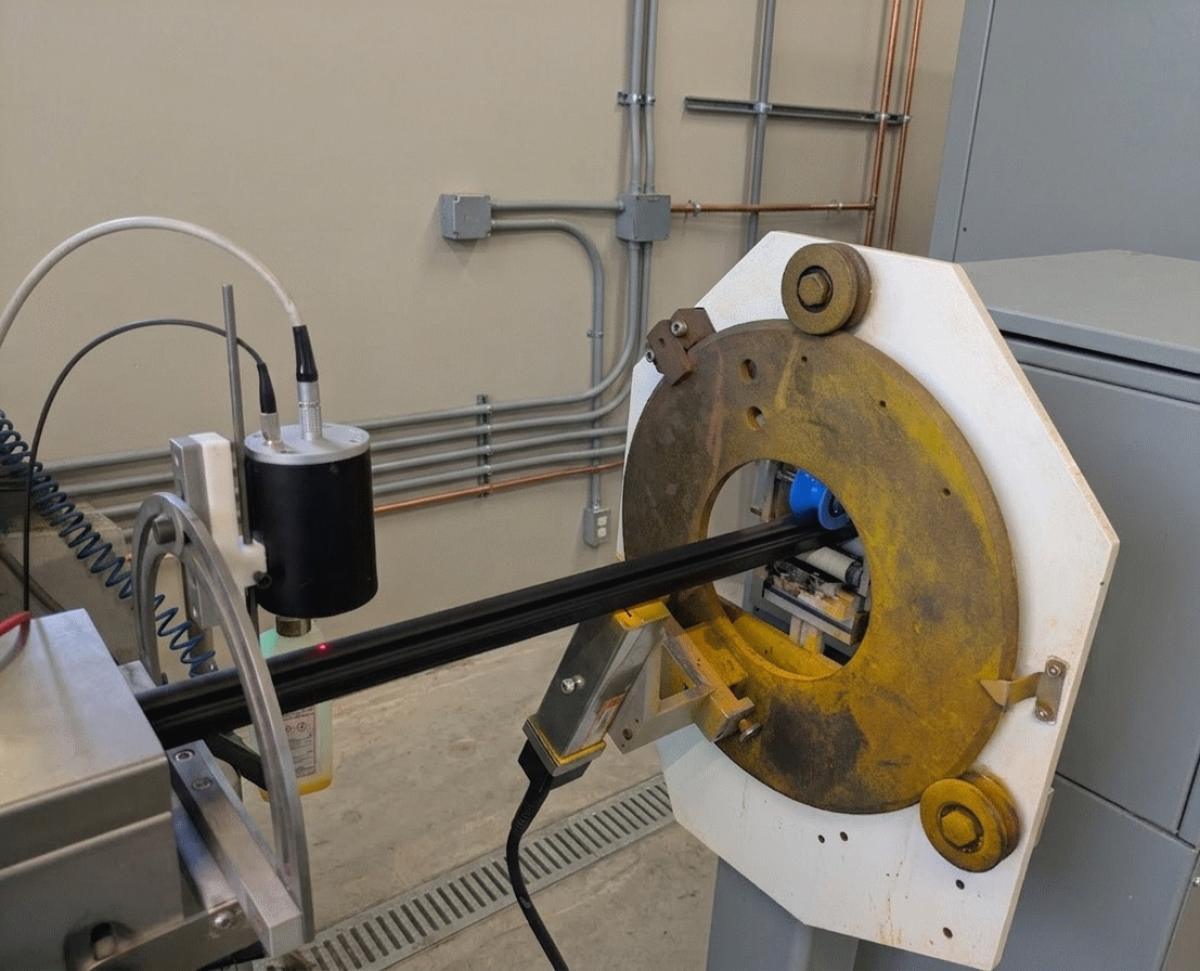
Die einfachste Inline-Integration: Der kompakte Sensor wird an einem Halter befestigt, der wenige Meter nach der Beschichtungsstation angeordnet ist; dort kann der Bediener ihn manuell um das laufende Profil drehen, um bei Bedarf verschiedene Winkelpositionen zu prüfen. Kein Roboter, kein Aktuator – ein Sensor, ein mechanischer Halter, schnelle Einführung an bestehenden Extrusionslinien, kein größerer Umbau. Das frisch beschichtete Profil wird nie berührt.
Stufe 2 — Vollautomatische schlüsselfertige 360°-Lösung
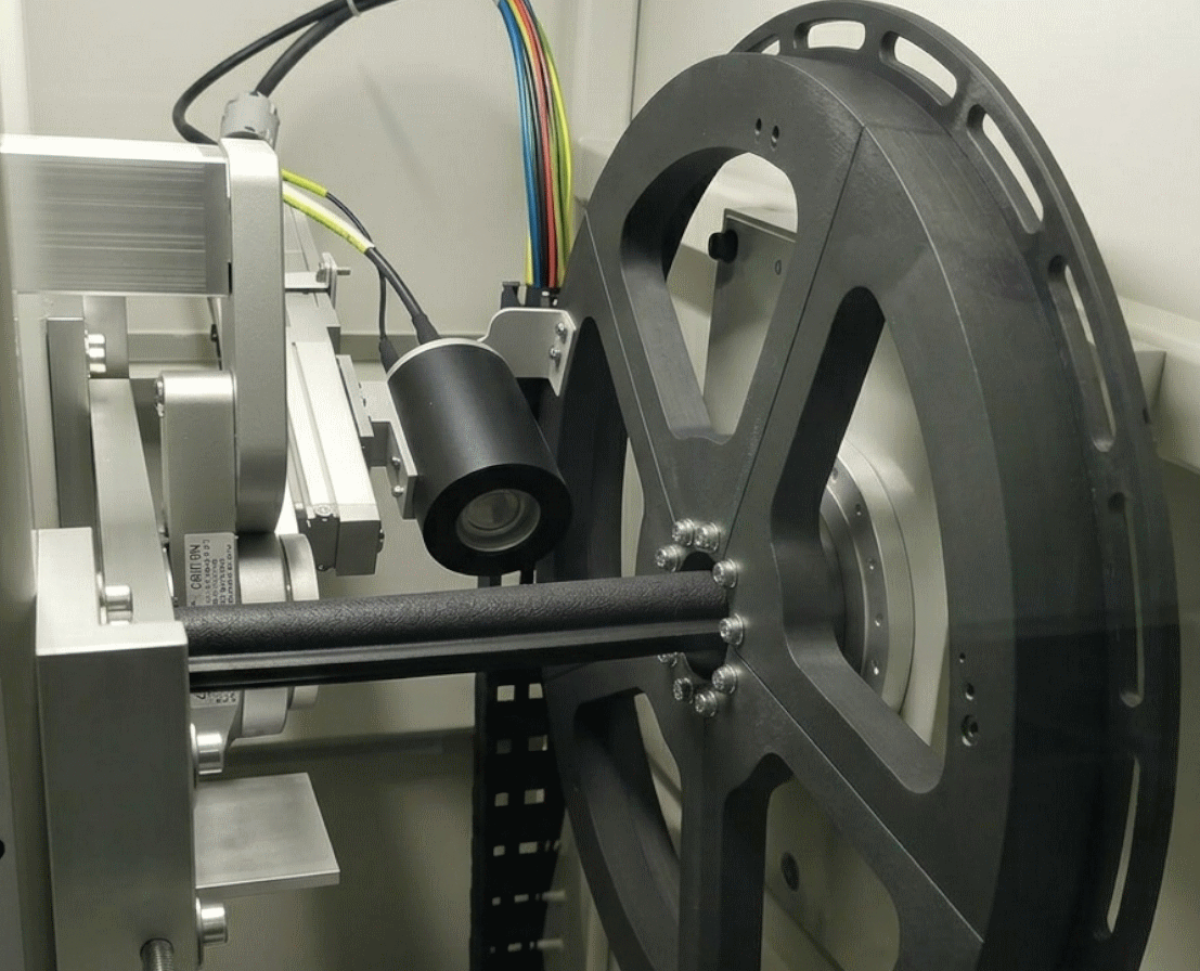
Für die winkelabhängige Dickenkartierung über den gesamten Umfang eines kontinuierlich laufenden Profils liefert Enovasense eine schlüsselfertige Rotationsstation aus drei mechanisch entkoppelten Strukturen. Sie integriert den Sensor auf einer motorisierten 360°-Drehachse, ein Modul zur Erkennung der Profilform, das die lokale Geometrie des EPDM-Querschnitts in Echtzeit misst, einen aktiven Abstandsregelkreis, der den Sensor unabhängig von Profilbewegungen oder kurzzeitigen Änderungen der Liniengeschwindigkeit auf dem nominalen Arbeitsabstand hält, sowie die dedizierte Überwachungssoftware – geliefert als einzige, betriebsbereite Einheit, die nach der Beschichtungsstation installiert wird.
Abbildung 4 — Architektur der schlüsselfertigen 360°-Station
Der kompakte Enovasense-Sensor
Im Mittelpunkt jeder Ausbaustufe steht derselbe kompakte Plug-and-Play-Sensor. Er vereint eine modulierte Laserquelle, den optischen Pfad, der den Strahl auf das Profil fokussiert und den IR-Wärmefluss erfasst, sowie die Elektronik, die die Dicke aus dem zeitlichen Verlauf der thermischen Antwort bestimmt. Die optische Konfiguration (Brennweite, Spotgröße, Arbeitsabstand, Modulationsparameter) wird je Anwendung gewählt, um Reproduzierbarkeit, Genauigkeit und Integrationsanforderungen zu optimieren.
Technische Daten — Enovasense-Inline-Sensor für EPDM-Beschichtungen
| Messprinzip | Laser-Photothermie-Radiometrie – vollständig berührungslos |
| Typischer Dickenbereich auf EPDM | ~ 1 µm bis ~ 120 µm (Gleitlacke, Primer, GRC-Lacke) |
| Reproduzierbarkeit (σ) | < 1 µm (abhängig vom gewählten optischen System und der Schichtdicke) |
| Korrelation R² mit zerstörender Referenz | > 99 % über den gesamten geprüften Dickenbereich |
| Arbeitsabstand | ~ 35 mm typisch (konfigurierbar) |
| Spotgröße | Von unter einem Millimeter bis zu mehreren Millimetern (optikabhängig) |
| Laserquelle | 1550 nm – 6 W (andere Wellenlängen auf Anfrage) |
| Messrate | Typisch 1 Messung / 5 s – schnellere Konfigurationen verfügbar |
| Toleranz gegenüber Profiltemperatur | Kein Einfluss auf die Messung bei typischen Temperaturen nach der Aushärtung |
| Softwarefunktionen | Live-Dickenkurve, Kalibrierverwaltung, Gut/Schlecht-Schwellen, automatische Datenprotokollierung, CSV-Export |
| Datenschnittstelle | Ethernet TCP/IP – MES-/SPC-Integration, CSV-Export |
| Integrationsoptionen | Manueller Halter / vollautomatische schlüsselfertige 360°-Station |
Die technischen Daten sind Richtwerte und können an spezifische Kundenanforderungen angepasst werden.

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文