Aplicaciones / medición en línea y sin contacto del espesor de recubrimientos en perfiles de epdm
01 — Introducción
Recubrimientos en perfiles de estanqueidad de EPDM para puertas: una capa fina que determina la calidad percibida
Las juntas modernas de puertas, marcos de ventanas y maleteros de automóvil se basan en perfiles extruidos de EPDM (etileno-propileno-dieno monómero), un elastómero químicamente inerte que ofrece la resistencia a largo plazo al agua, el polvo, el ozono y los ciclos térmicos que exigen las carrocerías. Para convertir un perfil de EPDM desnudo en un sistema de estanqueidad acabado, se aplican uno o varios recubrimientos finos justo después de la extrusión, antes de que el perfil se corte, se bobine y se envíe a la planta de montaje.
A lo largo de una línea de extrusión se depositan habitualmente varias familias de recubrimientos, cada una con una función distinta:
Recubrimiento deslizante base disolvente Recubrimiento deslizante base agua Laca GRC Imprimación adhesiva Capa de acabado antifricción
Los recubrimientos deslizantes reducen la fricción entre la junta y el cristal en movimiento o la carrocería pintada, lo que determina directamente el esfuerzo de cierre de puerta percibido y la ausencia de chirridos. Las lacas GRC (glass-run channel, canal guía del cristal) añaden una capa más gruesa y estructurada en la interfaz con el cristal para resistir cientos de miles de ciclos de apertura. Las imprimaciones adhesivas preparan la superficie del EPDM para un flocado posterior o para el ensamblaje por pegado con otras piezas del sistema de estanqueidad. Los recubrimientos tienen normalmente un espesor de unos pocos micrómetros a cien micrómetros, y su espesor real determina el comportamiento a largo plazo de la junta en servicio.
Figura 1 — Secuencia de producción de perfiles de estanqueidad de EPDM
02 — Requisitos de calidad
Por qué el espesor del recubrimiento se ha convertido en una especificación 100 % en línea
El espesor real del recubrimiento determina el rendimiento a largo plazo de una junta de EPDM, y la ventana de tolerancia es estrecha. Por debajo, la junta no cumple su función; por encima, se desperdicia material y el propio recubrimiento es más propenso a agrietarse. Tres factores independientes convierten el espesor en el parámetro de calidad crítico de toda la cadena de producción.
Una capa crítica para la función con una ventana de tolerancia estrecha
Demasiado fino: la fricción no se reduce correctamente; aumentan los esfuerzos de cierre de puerta y el riesgo de chirridos, y el desgaste del canal guía del cristal se acelera a lo largo de la vida útil del vehículo. Demasiado grueso: se desperdicia una cantidad significativa de material en los muchos kilómetros de perfil que produce cada año un proveedor de sistemas de estanqueidad, los hornos de secado trabajan fuera de especificación y el propio recubrimiento se vuelve más propenso a agrietarse bajo flexiones repetidas. La ventana de espesor especificada suele tener solo unos pocos micrómetros de anchura, y debe respetarse a lo largo de kilómetros de perfil en movimiento.
Uniformidad del recubrimiento a lo largo y alrededor del perfil
Los recubrimientos de EPDM se aplican mediante boquilla de pulverización, estación de inmersión o rodillo calibrado, según la arquitectura de la línea. Los tres modos de aplicación son sensibles a las derivas: viscosidad de la pintura, velocidad de línea, obstrucción de boquillas, centrado del perfil, temperatura del horno; cada parámetro afecta directamente a la película depositada. Además, la película aplicada rara vez es idéntica en todo el contorno de la sección del perfil: la geometría del patrón de pulverización, la orientación del perfil y la geometría local de las secciones complejas (labios, bulbos, insertos) generan variaciones angulares de espesor que solo puede resolver una medición puntual en varias posiciones.
Requisitos de los OEM para la medición en línea
Los OEM de gama alta están convirtiendo cada vez más la medición del espesor del recubrimiento 100 % en línea y no destructiva en una especificación escrita en las nuevas licitaciones de sistemas de estanqueidad, y ya no aceptan la práctica histórica de un corte transversal destructivo por bobina o por turno. Varios OEM premium alemanes y asiáticos exigen ahora a sus proveedores de perfiles de EPDM un registro de espesor continuo y trazable en cada metro de perfil suministrado. El razonamiento es sencillo: una no conformidad detectada en una muestra tomada de una bobina no protege los siguientes cientos de metros de perfil ya recubiertos, embalados y enviados. La medición continua en línea es la única forma de proporcionar la trazabilidad y el control de proceso en lazo cerrado que un OEM moderno espera de su proveedor de primer nivel.
|
< 1 µm
Reproducibilidad obtenida en recubrimientos de EPDM (según el sistema óptico seleccionado y el espesor de la capa)
|
> 99 %
Correlación lineal R² con la medición de referencia destructiva
|
|
1 / 5 s
Cadencia típica de medición en línea; configuraciones más rápidas disponibles
|
100 %
Cobertura en línea: cada metro de perfil, cada tirada de recubrimiento, en tiempo real
|
03 — Retos de medición
Por qué los métodos de inspección convencionales no permiten un control de espesor en línea
En las líneas de recubrimiento de EPDM se utilizan hoy ampliamente dos métodos. Cada uno resuelve parte del problema; ninguno proporciona los datos de espesor continuos, cuantitativos y no destructivos que exige ahora una especificación OEM.
Microscopía de corte transversal destructiva
La microscopía de corte transversal es el método de referencia para el espesor absoluto del recubrimiento sobre EPDM. Se corta un tramo de perfil y se mide con un microscopio óptico. El resultado es exacto y trazable, pero cada medición requiere hasta una hora de trabajo de un operario cualificado por muestra, el tramo de perfil muestreado se destruye y no puede venderse, y el resultado solo está disponible decenas de minutos después de que el perfil haya sido recubierto. En consecuencia, los fabricantes de perfiles recurren tradicionalmente a controles destructivos muy espaciados (uno por bobina, uno por turno), lo que deja largos tramos de perfil sin controlar entre ellos y detecta las derivas solo cuando ya se han enviado miles de metros de material fuera de especificación.
Inspección UV y verificación con trazador fluorescente
Una práctica habitual en planta consiste en añadir un trazador fluorescente a la formulación del recubrimiento e inspeccionar visualmente el perfil en movimiento bajo luz UV. Este método solo confirma la presencia o ausencia de la capa de recubrimiento; no puede cuantificar qué espesor tiene. Un perfil con un recubrimiento deslizante de 3 µm emite la misma fluorescencia que un perfil con 25 µm, aunque el segundo haya consumido más de ocho veces más material y se comporte de forma muy distinta en servicio. Por tanto, la inspección UV solo detecta defectos graves (una parada de la pistola, una sección sin recubrir) y es estructuralmente ciega a la deriva de espesor que una especificación OEM exige ahora vigilar y realimentar al proceso de aplicación.
Argumentos a favor de una inspección cuantitativa, en línea y sin contacto
Medir de forma cuantitativa, no destructiva y en cada metro de perfil en movimiento transforma el paradigma de calidad:
- Espesor cuantitativo en micrómetros, no solo un veredicto binario de presencia/ausencia.
- No destructivo y sin contacto: la superficie de EPDM blanda y recién recubierta nunca se toca, y se vende cada metro de perfil.
- Continuo y en línea: la deriva se detecta tras unos pocos metros en lugar de tras una bobina completa, lo que permite una acción correctiva inmediata en la estación de aplicación.
- Realimentación en lazo cerrado: el valor medido se envía en tiempo real al PLC de la línea y al MES de la planta.
- Compatible con las especificaciones OEM: trazabilidad completa de cada metro, conforme a las cláusulas de medición en línea de los pliegos de licitación de los OEM premium.
04 — Comparación de tecnologías
Por qué la radiometría fototérmica láser es la solución adecuada
La radiometría fototérmica láser patentada de Enovasense resuelve las limitaciones de los métodos existentes con un único sensor. Un haz láser modulado calienta la superficie del recubrimiento; un detector infrarrojo capta el perfil temporal del flujo térmico reemitido; el espesor del recubrimiento se obtiene a partir del retardo característico de esa respuesta térmica. El método es totalmente sin contacto, no destructivo, cuantitativo y compatible con las velocidades y geometrías de una línea de extrusión de EPDM.
Tecnología validada, protegida por patente. La radiometría fototérmica láser de Enovasense es un principio de medición patentado, validado mediante ensayos industriales en proveedores europeos de primer nivel de sistemas de estanqueidad sobre recubrimientos deslizantes base disolvente y base agua, así como sobre lacas más gruesas de tipo GRC, en acabados lisos y estructurados, y a las velocidades de línea típicas de la extrusión de perfiles de EPDM.
| Criterios | Fototérmica láser Enovasense | Microscopía de corte transversal | UV / trazador fluorescente |
|---|---|---|---|
| Medición sin contacto | Sí | No: el perfil se corta | Sí |
| No destructivo | Sí | No: la muestra se destruye | Sí |
| Espesor cuantitativo en µm | Sí: cada metro | Sí: método de referencia | No: solo presencia |
| Compatible con la especificación en línea OEM | Sí | No: solo muestreo | Parcial: sin datos de espesor |
| Cobertura de inspección del 100 % | Alcanzable | No: ≈ 1 muestra / turno | Solo binario |
| Reproducibilidad (desviación típica) | < 1 µm | Método de referencia | No aplicable |
| Tiempo de operario por muestra | Ninguno: automático | 1 a 2 h por muestra | Inspección visual |
| Realimentación en lazo cerrado a la estación de recubrimiento | Sí: datos en tiempo real al MES | No: retraso de horas/días | No |
Los valores de reproducibilidad dependen del sistema óptico seleccionado y del espesor de la capa. La microscopía de corte transversal se utiliza como método de referencia destructivo para la regresión de calibración.
05 — Rendimiento metrológico
Exactitud validada y repetibilidad submicrométrica sobre EPDM
El rendimiento de la radiometría fototérmica láser de Enovasense sobre recubrimientos de EPDM se ha validado mediante un estudio de calibración realizado sobre un conjunto de muestras de referencia que cubre todo el rango de espesores relevante para las aplicaciones de estanqueidad del automóvil, y mediante ensayos industriales directamente en una línea de extrusión de un cliente.
Los valores de reproducibilidad y exactitud indicados a continuación corresponden a una configuración representativa para la medición de recubrimientos deslizantes sobre EPDM. El rendimiento real en una aplicación dada depende del sistema óptico seleccionado (distancia focal, apertura numérica, parámetros del láser) y del rango de espesores del recubrimiento medido.
Regresión de calibración: linealidad frente a la referencia destructiva
Cinco muestras de referencia de 4,8 µm a 24,4 µm de recubrimiento deslizante sobre sustrato de EPDM se midieron con un micrómetro de bola (método de referencia) y con el sensor fototérmico láser de Enovasense. El sensor se calibró frente a los valores de referencia; para cada muestra se promediaron diez puntos de verificación y se compararon con la media de referencia. La correlación resultante se muestra en la figura 2.
Figura 2 — Calibración: Enovasense frente a la referencia del micrómetro de bola
5 muestras de referencia (4,8; 9,6; 15,6; 20,4; 24,4 µm): media Enovasense de 10 puntos de verificación por muestra comparada con la media de referencia del micrómetro de bola de 5 puntos por muestra.
La regresión lineal ofrece un coeficiente de determinación R² = 99,14 %, lo que confirma que una única curva de calibración lineal cubre todo el rango de espesores con residuos coherentes con el ruido de muestreo del propio método de referencia. Una correlación superior al 99 % en un rango de más de cinco veces el valor de la muestra más fina es la base metrológica que hace creíble el control de proceso en línea.
Repetibilidad: desviación típica submicrométrica
La repetibilidad se evaluó realizando diez mediciones consecutivas exactamente en el mismo punto de una muestra de 14,5 µm. La dispersión de esas diez mediciones caracteriza la finura con la que el sensor puede resolver una deriva real del proceso en la línea de producción.
Figura 3 — Repetibilidad: 10 mediciones consecutivas en el mismo punto
Diez mediciones Enovasense sucesivas en el mismo punto: desviación típica de 0,88 µm sobre un recubrimiento de aproximadamente 14,5 µm, más de un orden de magnitud mejor que la resolución que suele exigirse para el control en línea de recubrimientos deslizantes.
Con una desviación típica de 0,88 µm sobre un recubrimiento de unos 14,5 µm, el sensor Enovasense ofrece una repetibilidad submicrométrica que permite detectar derivas del proceso muy por debajo de la banda de tolerancia típica de una especificación de recubrimiento deslizante para EPDM. Este margen es decisivo para el control de proceso en lazo cerrado: permite detectar y corregir el desgaste de boquillas, las derivas de viscosidad y las fluctuaciones de la velocidad de línea antes de que generen material no conforme.
Validación en línea en una línea de extrusión de EPDM en funcionamiento
Además del estudio de calibración fuera de línea, la tecnología se ha validado mediante ensayos industriales directamente en una línea de extrusión de EPDM de un cliente, con el sensor instalado unos metros aguas abajo de la estación de recubrimiento. Conclusiones de esos ensayos:
- Medición continua satisfactoria en acabados superficiales lisos y estructurados.
- Validado en varias químicas de recubrimiento: recubrimientos deslizantes base disolvente y base agua, así como lacas más gruesas de tipo GRC en el rango de ~100 µm.
- Sin influencia de las variaciones de temperatura del perfil: la medición es robusta frente al calor residual del perfil recién recubierto tras el curado.
- Distintos espesores correctamente resueltos en distintas posiciones angulares alrededor de la sección del perfil.
- Configuración típica de línea: distancia de trabajo de 35 mm, 1 medición cada 5 segundos, sensor compacto, interacción sin contacto con el perfil recién recubierto.
- Despliegue plug-and-play, software intuitivo, listo para los operarios desde el primer día.
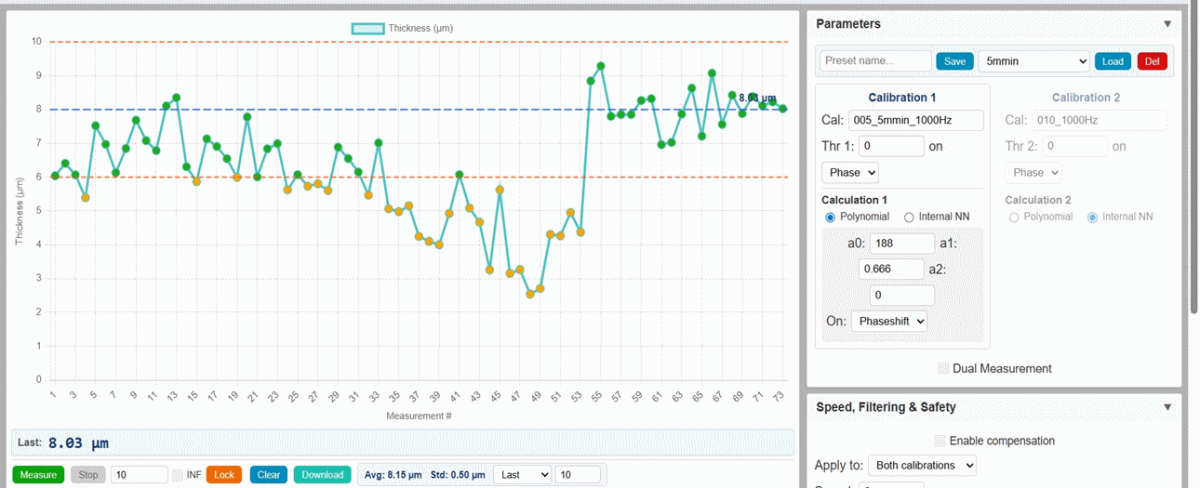
Vista de la interfaz del software en línea con estadísticas de medición, ajuste de tolerancias y alarma ante derivas significativas
06 — Integración industrial
Dos niveles de despliegue: del soporte manual a la solución llave en mano 360° totalmente automatizada
Según la línea existente del cliente, el espacio disponible y el nivel de automatización requerido, Enovasense ofrece dos niveles de despliegue para la medición en línea del espesor de recubrimientos sobre EPDM. Ambos niveles comparten el mismo sensor compacto plug-and-play y el mismo software de supervisión; solo cambia la integración alrededor del sensor.
Nivel 1 — Soporte manual con cabezal de medición
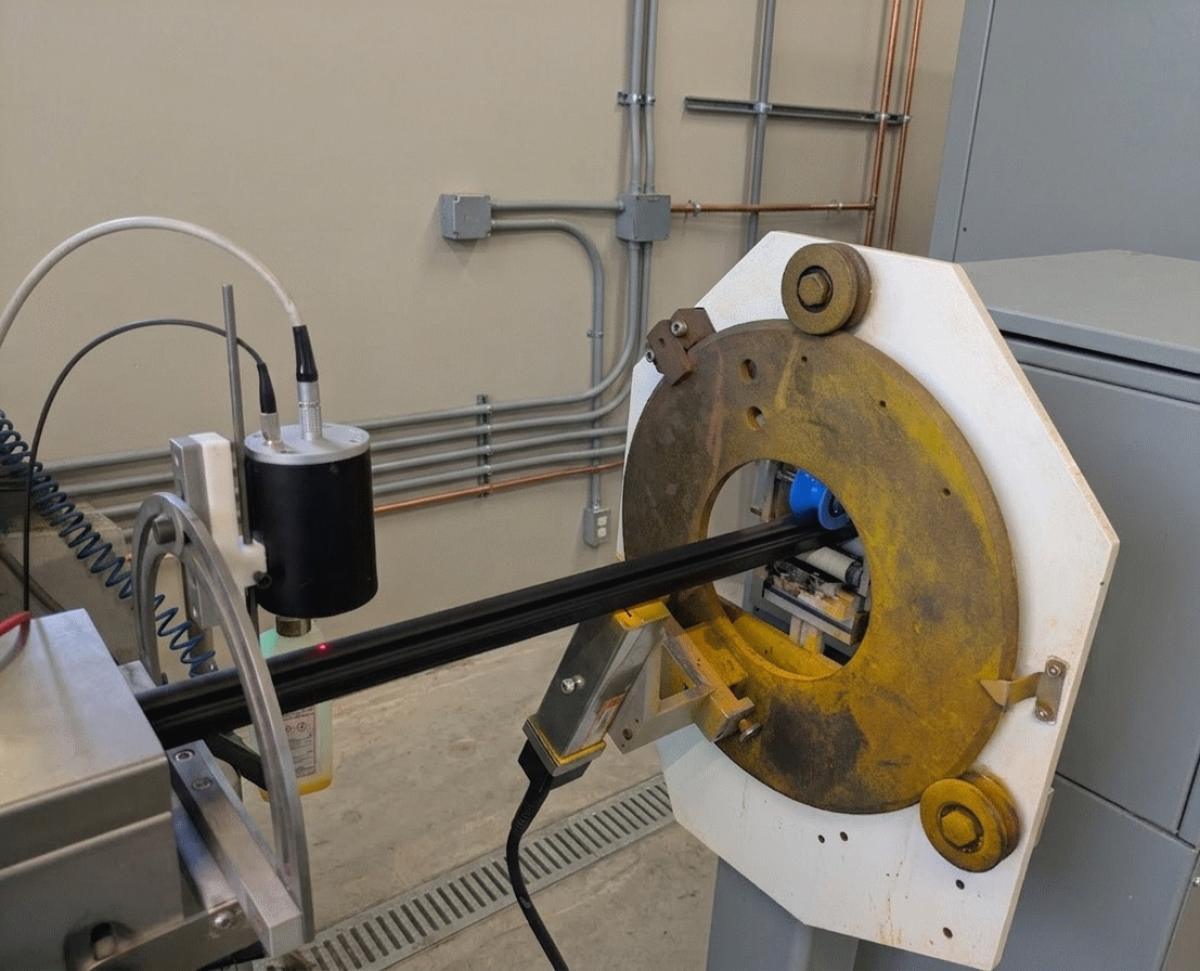
La integración en línea más sencilla: el sensor compacto se fija en un soporte situado unos metros aguas abajo de la estación de recubrimiento, donde el operario puede girarlo manualmente alrededor del perfil en movimiento para inspeccionar distintas posiciones angulares cuando lo necesite. Sin robot ni actuador: un sensor, un soporte mecánico, despliegue rápido en líneas de extrusión existentes, sin modificaciones importantes. El perfil recién recubierto nunca se toca.
Nivel 2 — Solución llave en mano 360° totalmente automatizada
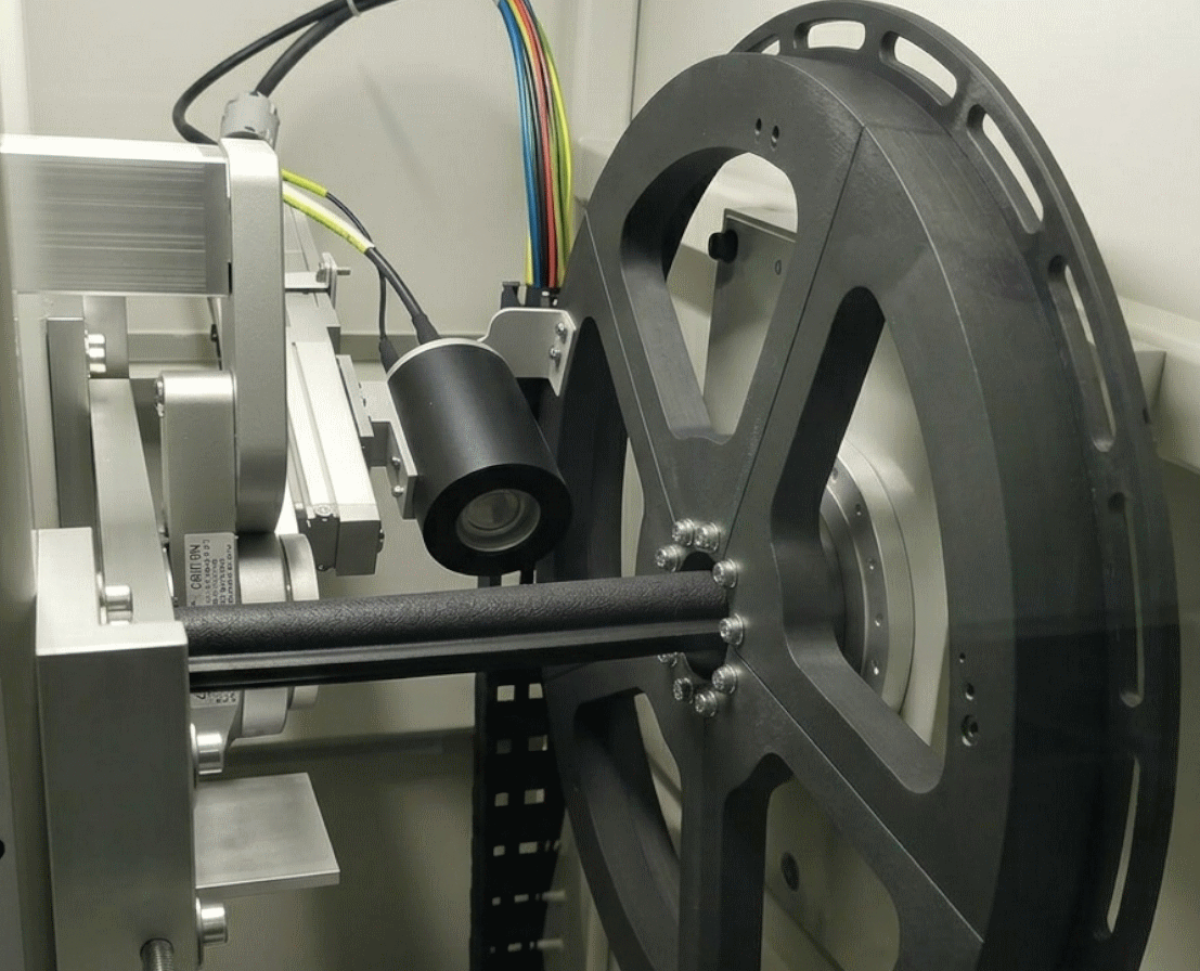
Para la cartografía angular del espesor en toda la circunferencia de un perfil en movimiento continuo, Enovasense suministra una estación rotativa llave en mano construida en torno a tres estructuras mecánicamente desacopladas, que integra el sensor en un eje de rotación motorizado de 360°, un módulo de detección de la forma del perfil que mide en tiempo real la geometría local de la sección de EPDM, un lazo activo de control de distancia que mantiene el sensor a la distancia de trabajo nominal con independencia del movimiento del perfil o de los cambios transitorios de velocidad de línea, y el software de supervisión dedicado, todo ello entregado como una unidad única lista para funcionar e instalada aguas abajo de la estación de recubrimiento.
Figura 4 — Arquitectura de la estación llave en mano 360°
El sensor compacto Enovasense
En el centro de cada nivel de despliegue se encuentra el mismo sensor compacto plug-and-play. El sensor combina una fuente láser modulada, el camino óptico que enfoca el haz sobre el perfil y recoge el flujo térmico IR, y la electrónica que extrae el espesor del perfil temporal de la respuesta térmica. La configuración óptica (distancia focal, tamaño del spot, distancia de trabajo, parámetros de modulación) se selecciona para cada aplicación con el fin de optimizar la reproducibilidad, la exactitud y las restricciones de integración.
Especificaciones técnicas — Sensor en línea Enovasense para recubrimientos de EPDM
| Principio de medición | Radiometría fototérmica láser, totalmente sin contacto |
| Rango de espesor típico sobre EPDM | ~ 1 µm a ~ 120 µm (recubrimientos deslizantes, imprimaciones, lacas GRC) |
| Reproducibilidad (σ) | < 1 µm (según el sistema óptico seleccionado y el espesor de la capa) |
| Correlación R² con la referencia destructiva | > 99 % en todo el rango de espesores ensayado |
| Distancia de trabajo | ~ 35 mm típica (configurable) |
| Tamaño del spot | De submilimétrico a varios milímetros (según la óptica) |
| Fuente láser | 1550 nm, 6 W (otras longitudes de onda bajo pedido) |
| Frecuencia de medición | 1 medición / 5 s típica; configuraciones más rápidas disponibles |
| Tolerancia a la temperatura del perfil | Sin influencia en la medición dentro de las temperaturas típicas tras el curado |
| Funciones de software | Curva de espesor en directo, gestión de calibraciones, umbrales OK/NOK, registro automático de datos, exportación CSV |
| Interfaz de datos | Ethernet TCP/IP: integración MES / SPC, exportación CSV |
| Opciones de integración | Soporte manual / estación llave en mano 360° totalmente automatizada |
Las especificaciones son orientativas y pueden adaptarse a requisitos específicos del cliente.

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文