アプリケーション / epdm押出材上コーティングの非接触インライン膜厚測定
01 — はじめに
EPDM ドアシール用プロファイルのコーティング:品質の印象を左右する薄い層
現代の自動車のドア、窓枠、トランク用シールは、押出成形された EPDM(エチレン・プロピレン・ジエンゴム)プロファイルを基本としています。EPDM は化学的に不活性なエラストマーで、車体に求められる水、粉塵、オゾン、温度サイクルに対する長期耐性を備えています。未塗装の EPDM プロファイルを完成したシールシステムにするため、押出直後、プロファイルを切断・巻き取りして組立工場へ出荷する前に、1 層または複数の薄いコーティングが施されます。
押出ラインでは、機能の異なる複数の種類のコーティングが日常的に塗布されています:
溶剤系スリップコート 水系スリップコート GRC ラッカー 接着プライマー 減摩トップコート
スリップコートは、シールと動くガラスまたは塗装された車体との間の摩擦を低減し、ドアを閉める際の操作力の感じ方やきしみ音の有無に直接影響します。GRC(glass-run channel、ガラスランチャネル)ラッカーは、ガラスとの接触部により厚く構造化された層を形成し、数十万回の開閉サイクルに耐えます。接着プライマーは、後工程の植毛やシールシステムの他部品との接着組立に向けて EPDM 表面を処理します。コーティングの厚さは通常数 µm から 100 µm 程度で、その実際の厚さが使用中のシールの長期的な挙動を左右します。
図 1 — EPDM シールプロファイルの製造工程
02 — 品質要件
コーティング膜厚が 100% インライン検査の仕様となった理由
コーティングの実際の厚さは EPDM シールの長期性能を左右し、合格範囲は狭くなっています。下回るとシールは機能を果たさず、上回ると材料が無駄になり、コーティング自体も割れやすくなります。3 つの独立した要因により、膜厚は生産チェーン全体の重要な品質パラメータとなっています。
合格範囲の狭い、機能上重要な層
薄すぎる場合:摩擦が十分に低減されず、ドアを閉める力が増し、きしみ音のリスクが高まり、車両の寿命を通じてガラスランチャネルの摩耗が早まります。厚すぎる場合:シールシステムサプライヤーが年間に生産する数 km に及ぶプロファイル全体で大量の材料が無駄になり、乾燥オーブンが仕様外で運転され、コーティング自体も繰り返しの曲げで割れやすくなります。仕様上の膜厚範囲は通常わずか数 µm の幅しかなく、走行するプロファイル数 km にわたって守る必要があります。
プロファイルの長さ方向および周方向のコーティング均一性
EPDM のコーティングは、ラインの構成に応じてスプレーノズル、浸漬ステーション、または校正済みローラーで塗布されます。いずれの塗布方式もドリフトの影響を受けやすく、塗料粘度、ライン速度、ノズル詰まり、プロファイルの芯出し、オーブン温度など、あらゆるパラメータが塗膜に直接影響します。さらに、塗膜がプロファイル断面の全周で同一であることはまれです。スプレーパターンの形状、プロファイルの向き、複雑な断面(リップ、バルブ、インサート)の局所形状により角度方向の膜厚ばらつきが生じ、これは複数位置での点測定によってのみ把握できます。
OEM によるインライン測定の要求
ハイエンド OEM は、新しいシールシステムの入札において100% インライン・非破壊のコーティング膜厚測定を書面の仕様とするケースを増やしており、ドラムごと・シフトごとに 1 回の破壊的断面測定という従来の方法はもはや受け入れられていません。ドイツおよびアジアの複数のプレミアム OEM は現在、EPDM プロファイルサプライヤーに対し、出荷するプロファイル 1 m ごとに連続的でトレーサブルな膜厚記録を求めています。理由は明快です。あるドラムから採取したサンプルで不適合が見つかっても、すでにコーティング・梱包・出荷された後続の数百 m のプロファイルは守れません。現代の OEM が Tier 1 サプライヤーに期待するトレーサビリティとクローズドループの工程管理を実現する唯一の方法が、連続的なインライン測定です。
|
< 1 µm
EPDM コーティングで得られた再現性(選択した光学系と層厚による)
|
> 99 %
破壊的な基準測定との線形相関 R²
|
|
1 / 5 s
標準的なインライン測定周期(より高速な構成も可能)
|
100 %
インラインでの全数カバー:プロファイルの 1 m ごと、すべての塗布ロットをリアルタイムで
|
03 — 測定上の課題
従来の検査方法ではインラインの膜厚管理ができない理由
現在、EPDM コーティングラインでは 2 つの方法が広く使われています。いずれも問題の一部には対応しますが、OEM 仕様が現在求める連続的・定量的・非破壊の膜厚データを提供できるものはありません。
破壊的な断面顕微鏡法
断面顕微鏡法は、EPDM 上のコーティングの絶対膜厚を測定する基準法です。プロファイルの一部を切断し、光学顕微鏡で測定します。結果は正確でトレーサブルですが、各測定にはサンプル 1 点あたり熟練作業者の作業時間が最大 1 時間必要で、採取したプロファイル部分は破壊されて販売できず、結果が得られるのはプロファイルがコーティングされてから数十分後です。そのため、プロファイルメーカーは従来、間隔の大きい破壊検査(ドラムごとに 1 回、シフトごとに 1 回)に頼っており、その間の長い区間は管理されないまま残り、仕様外の材料が数千 m 出荷された後にようやくドリフトが検出されることになります。
UV 検査と蛍光トレーサーによる確認
現場でよく行われる方法として、コーティング配合に蛍光トレーサーを添加し、走行中のプロファイルを UV 光の下で目視検査するものがあります。この方法で確認できるのはコーティング層の有無のみで、どれだけの厚さかは定量できません。3 µm のスリップコートのプロファイルも 25 µm のコーティングのプロファイルも同じ明るさで蛍光を発しますが、後者は 8 倍以上の材料を消費しており、使用中の挙動も大きく異なります。したがって UV 検査で検出できるのは重大な欠陥(ガンの停止、塗布の欠落)だけで、OEM 仕様がサプライヤーに監視と塗布工程へのフィードバックを求める膜厚ドリフトは、原理的に検出できません。
非接触・インライン・定量検査が必要な理由
走行するプロファイルの 1 m ごとに定量的かつ非破壊で測定することで、品質管理の考え方が変わります:
- マイクロメートル単位の定量的な膜厚:有無の二値判定にとどまりません。
- 非破壊・非接触:コーティング直後の柔らかい EPDM 表面に一切触れず、プロファイルはすべて販売できます。
- 連続・インライン:ドラム 1 本分ではなく数 m でドリフトを検出し、塗布ステーションで直ちに是正処置を取れます。
- クローズドループのフィードバック:測定値をリアルタイムでラインの PLC と工場の MES に送信します。
- OEM 仕様に対応:プレミアム OEM の入札仕様にあるインライン測定条項に沿って、1 m ごとの完全なトレーサビリティを確保します。
04 — 技術比較
レーザー光熱放射測定法が適した解決策である理由
Enovasense の特許技術であるレーザー光熱放射測定法は、既存手法の制約を 1 台のセンサーで解消します。変調レーザービームがコーティング表面を加熱し、赤外線検出器が再放射された熱流束の時間プロファイルを取得し、その熱応答の特徴的な遅れからコーティング膜厚を算出します。この手法は完全な非接触・非破壊・定量測定であり、EPDM 押出ラインの速度と形状に対応します。
実証済みの技術、特許で保護。Enovasense のレーザー光熱放射測定法は特許取得済みの測定原理で、欧州の Tier 1 シールシステムサプライヤーにおける工業試験により実証されています。対象は溶剤系・水系スリップコートおよびより厚い GRC タイプのラッカーで、平滑および構造化された塗装面、EPDM プロファイル押出の標準的なライン速度で検証されています。
| 評価項目 | Enovasense レーザー光熱法 | 断面顕微鏡法 | UV / 蛍光トレーサー |
|---|---|---|---|
| 非接触測定 | はい | いいえ:プロファイルを切断 | はい |
| 非破壊 | はい | いいえ:サンプルを破壊 | はい |
| µm 単位の定量的膜厚 | はい:1 m ごと | はい:基準法 | いいえ:有無のみ |
| OEM のインライン仕様に対応 | はい | いいえ:抜き取りのみ | 一部:膜厚データなし |
| 100% 検査カバー率 | 実現可能 | いいえ:シフトあたり約 1 サンプル | 二値判定のみ |
| 再現性(標準偏差) | < 1 µm | 基準法 | 該当なし |
| サンプルあたりの作業時間 | なし:自動 | 1~2 時間/サンプル | 目視検査 |
| コーティングステーションへのクローズドループ・フィードバック | はい:MES へリアルタイムデータ | いいえ:数時間~数日の遅れ | いいえ |
再現性の値は、選択した光学系と層厚によって異なります。断面顕微鏡法は、校正回帰の破壊的基準法として使用しています。
05 — 計測性能
EPDM 上で実証された精度とサブミクロンの繰り返し性
EPDM コーティングにおける Enovasense レーザー光熱放射測定法の性能は、自動車用シール用途に関係する膜厚範囲全体をカバーする基準サンプル群を用いた校正試験と、顧客の押出ライン上で直接行った工業試験によって実証されています。
以下に示す再現性と精度の値は、EPDM 上のスリップコート測定の代表的な構成に対応します。個々の用途での実際の性能は、選択した光学系(焦点距離、開口数、レーザーパラメータ)と、測定するコーティングの膜厚範囲によって異なります。
校正回帰:破壊的基準に対する直線性
EPDM 基材上に 4.8 µm~24.4 µm のスリップコートを施した 5 つの基準サンプルを、ボールマイクロメーター(基準法)と Enovasense レーザー光熱センサーで測定しました。センサーは基準値で校正し、各サンプルについて 10 点の検証点を平均して基準平均値と比較しました。得られた相関を図 2 に示します。
図 2 — 校正:Enovasense とボールマイクロメーター基準の比較
基準サンプル 5 点(4.8、9.6、15.6、20.4、24.4 µm):サンプルあたり 10 検証点の Enovasense 平均値と、サンプルあたり 5 点のボールマイクロメーター基準平均値の比較。
線形回帰により決定係数 R² = 99.14 % が得られ、1 本の線形校正曲線で膜厚範囲全体をカバーでき、残差が基準法自体のサンプリングノイズと同程度であることが確認されました。最も薄いサンプルの値の 5 倍を超える範囲で 99% を上回る相関が得られていることが、インライン工程管理の信頼性を支える計測上の基盤です。
繰り返し性:サブミクロンの標準偏差
繰り返し性は、14.5 µm のサンプルのまったく同じ点で 10 回連続測定を行って評価しました。この 10 回の測定のばらつきは、生産ライン上の実際の工程ドリフトをセンサーがどの程度細かく分解できるかを示します。
図 3 — 繰り返し性:同一点での 10 回連続測定
同一点での Enovasense による 10 回連続測定:約 14.5 µm のコーティングで標準偏差 0.88 µm。インラインのスリップコート管理で一般に求められる分解能より 1 桁以上優れています。
約 14.5 µm のコーティングで標準偏差 0.88 µm という Enovasense センサーのサブミクロンの繰り返し性により、EPDM スリップコート仕様の一般的な公差幅を大きく下回る工程ドリフトを検出できます。この余裕はクローズドループの工程管理に不可欠で、ノズル摩耗、粘度ドリフト、ライン速度の変動を、不適合品が発生する前に検出・是正できます。
稼働中の EPDM 押出ラインでのインライン検証
オフラインの校正試験に加え、本技術は顧客の EPDM 押出ライン上で直接行った工業試験によっても検証されています。センサーはコーティングステーションの数 m 下流に設置しました。試験から得られた結果は次のとおりです:
- 平滑面と構造化面の両方の塗装面で連続測定に成功。
- 複数のコーティング化学系で検証:溶剤系・水系スリップコート、および約 100 µm 範囲のより厚い GRC タイプのラッカー。
- プロファイル温度変動の影響なし:硬化後のコーティング直後のプロファイルの残留熱に対して測定は安定。
- プロファイル断面周囲の異なる角度位置で、異なる膜厚を正しく分解。
- 標準的なライン構成:作動距離 35 mm、5 秒ごとに 1 測定、コンパクトなセンサー、コーティング直後のプロファイルに非接触。
- プラグアンドプレイで導入でき、ソフトウェアは直感的で、初日からオペレーターが使用可能。
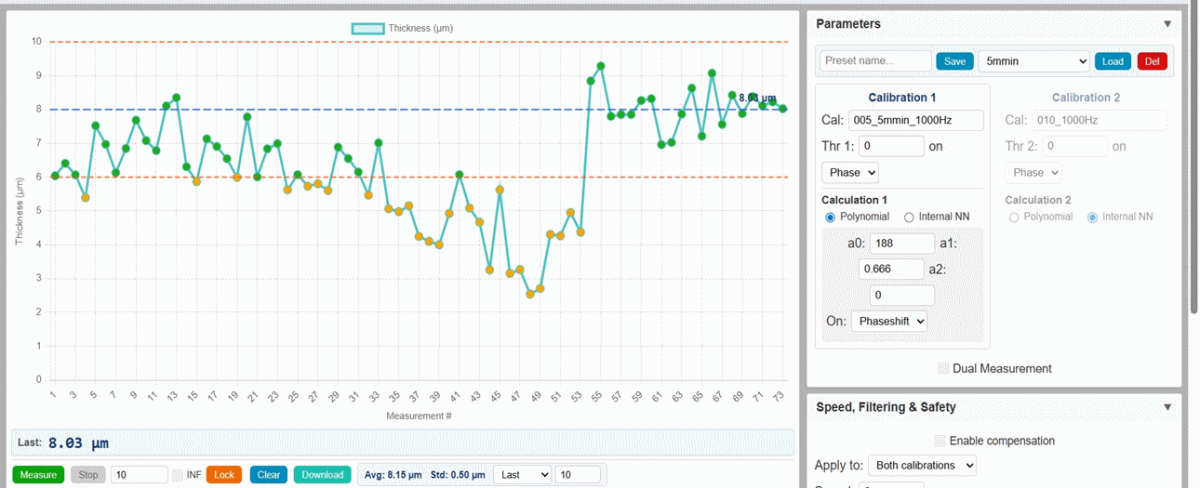
測定統計、公差設定、有意なドリフト発生時のアラームを備えたインラインソフトウェア画面
06 — 産業への組み込み
2 つの導入レベル:手動ホルダーから全自動 360° ターンキーまで
顧客の既存ライン、利用可能なスペース、必要な自動化レベルに応じて、Enovasense は EPDM コーティング膜厚のインライン測定に 2 つの導入レベルを用意しています。いずれのレベルも同じコンパクトなプラグアンドプレイセンサーと同じ監視ソフトウェアを使用し、異なるのはセンサー周辺の組み込みのみです。
レベル 1 — 測定ヘッド付き手動ホルダー
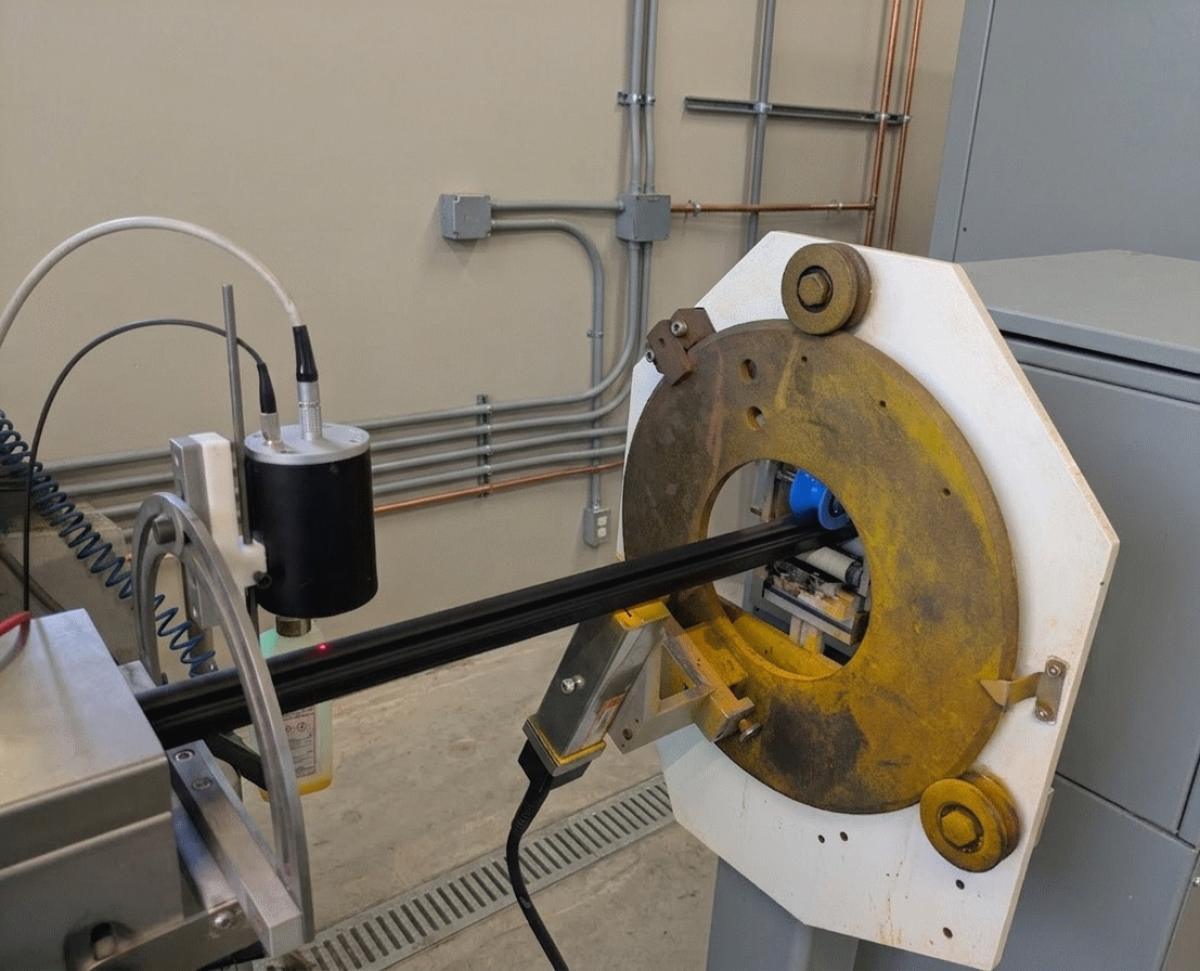
最もシンプルなインライン組み込みです。コンパクトなセンサーをコーティングステーションの数 m 下流に設置したホルダーに取り付け、オペレーターが走行中のプロファイルの周りで手動で回転させて、必要に応じて異なる角度位置を検査できます。ロボットもアクチュエーターも不要で、センサー 1 台と機械式ホルダーだけで既存の押出ラインに短期間で導入でき、大規模な改造は必要ありません。コーティング直後のプロファイルには一切触れません。
レベル 2 — 全自動 360° ターンキーソリューション
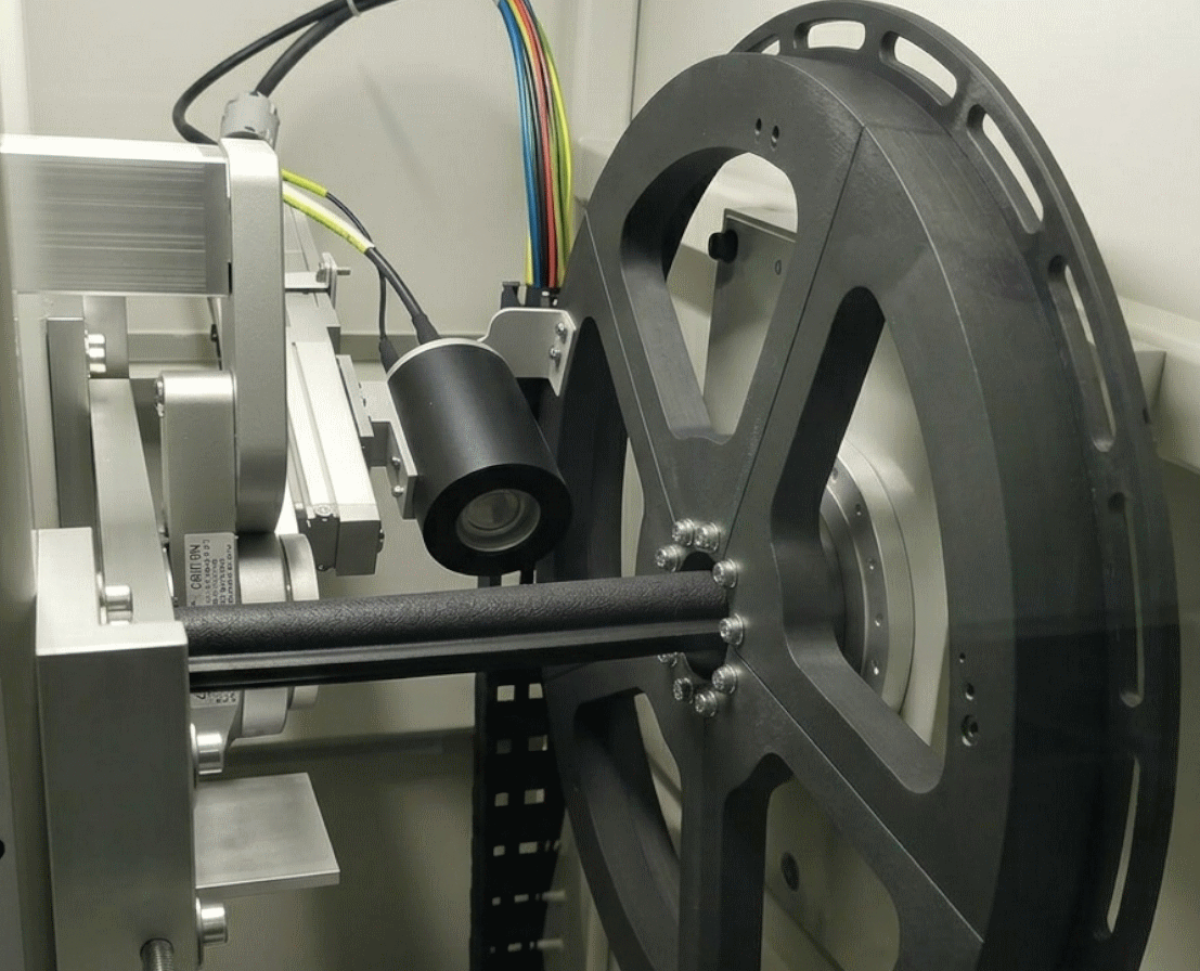
連続走行するプロファイルの全周にわたる角度方向の膜厚マッピングのため、Enovasense は機械的に分離された 3 つの構造体で構成されるターンキーの回転式ステーションを提供します。電動 360° 回転軸に搭載したセンサー、EPDM 断面の局所形状をリアルタイムで測定するプロファイル形状検出モジュール、プロファイルの動きや一時的なライン速度変化に関係なくセンサーを公称作動距離に保つアクティブ距離制御ループ、専用の監視ソフトウェアを統合し、すぐに稼働できる単一ユニットとしてコーティングステーションの下流に設置して納入します。
図 4 — 360° ターンキーステーションの構成
コンパクトな Enovasense センサー
すべての導入レベルの中心となるのは、同じコンパクトなプラグアンドプレイセンサーです。センサーは、変調レーザー光源、ビームをプロファイル上に集光し IR 熱流束を集める光学系、熱応答の時間プロファイルから膜厚を算出する電子回路を組み合わせています。光学構成(焦点距離、スポット径、作動距離、変調パラメータ)は用途ごとに選定し、再現性、精度、組み込み条件を最適化します。
技術仕様 — EPDM コーティング用 Enovasense インラインセンサー
| 測定原理 | レーザー光熱放射測定法:完全非接触 |
| EPDM 上の標準的な膜厚範囲 | ~ 1 µm~~ 120 µm(スリップコート、プライマー、GRC ラッカー) |
| 再現性(σ) | < 1 µm(選択した光学系と層厚による) |
| 破壊的基準との相関 R² | 試験した膜厚範囲全体で > 99 % |
| 作動距離 | 標準 ~ 35 mm(設定可能) |
| スポット径 | サブミリから数ミリ(光学系による) |
| レーザー光源 | 1550 nm、6 W(その他の波長は要相談) |
| 測定レート | 標準 1 測定 / 5 s(より高速な構成も可能) |
| プロファイル温度への耐性 | 硬化後の標準的な温度範囲内では測定に影響なし |
| ソフトウェア機能 | リアルタイム膜厚トレンド、校正管理、合否しきい値、自動データ記録、CSV 出力 |
| データインターフェース | Ethernet TCP/IP:MES / SPC 連携、CSV 出力 |
| 組み込みオプション | 手動ホルダー / 全自動 360° ターンキーステーション |
仕様は参考値であり、お客様の個別要件に合わせて変更できます。

 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文