Applicazioni / misura in linea senza contatto dello spessore dei rivestimenti su profili in epdm
01 — Introduzione
Rivestimenti su profili di tenuta in EPDM per portiere: uno strato sottile che determina la qualità percepita
Le moderne guarnizioni di portiere, telai dei finestrini e bagagliai delle automobili sono basate su profili estrusi in EPDM (etilene-propilene-diene monomero), un elastomero chimicamente inerte che offre la resistenza a lungo termine all'acqua, alla polvere, all'ozono e ai cicli termici richiesta dalle scocche. Per trasformare un profilo in EPDM grezzo in un sistema di tenuta finito, subito dopo l'estrusione vengono applicati uno o più rivestimenti sottili, prima che il profilo venga tagliato, avvolto e spedito allo stabilimento di assemblaggio.
Lungo una linea di estrusione vengono depositate abitualmente diverse famiglie di rivestimenti, ciascuna con una funzione diversa:
Slip-coat a solvente Slip-coat all'acqua Vernice GRC Primer adesivo Finitura antiattrito
Gli slip-coat riducono l'attrito tra la guarnizione e il vetro in movimento o la scocca verniciata, determinando direttamente lo sforzo di chiusura della portiera percepito e l'assenza di cigolii. Le vernici GRC (glass-run channel, canale di scorrimento del vetro) aggiungono uno strato più spesso e strutturato all'interfaccia con il vetro per resistere a centinaia di migliaia di cicli di apertura. I primer adesivi preparano la superficie dell'EPDM per la successiva floccatura o per l'assemblaggio mediante incollaggio con altre parti del sistema di tenuta. I rivestimenti hanno tipicamente uno spessore compreso tra pochi micrometri e cento micrometri, e il loro spessore effettivo determina il comportamento a lungo termine della guarnizione in esercizio.
Figura 1 — Sequenza di produzione dei profili di tenuta in EPDM
02 — Requisiti di qualità
Perché lo spessore del rivestimento è diventato una specifica di controllo in linea al 100%
Lo spessore effettivo del rivestimento determina le prestazioni a lungo termine di una guarnizione in EPDM, e la finestra di tolleranza è stretta. Al di sotto, la guarnizione non svolge la sua funzione; al di sopra, si spreca materiale e il rivestimento stesso è più soggetto a fessurazioni. Tre fattori indipendenti fanno dello spessore il parametro di qualità critico dell'intera catena produttiva.
Uno strato funzionalmente critico con una finestra di tolleranza stretta
Troppo sottile: l'attrito non viene ridotto correttamente; le forze di chiusura della portiera aumentano, il rischio di cigolii cresce e l'usura del canale di scorrimento del vetro accelera nel corso della vita del veicolo. Troppo spesso: si spreca una quantità significativa di materiale sui molti chilometri di profilo che un fornitore di sistemi di tenuta produce ogni anno, i forni di essiccazione lavorano fuori specifica e il rivestimento stesso diventa più soggetto a fessurazioni sotto flessioni ripetute. La finestra di spessore a specifica è tipicamente larga solo pochi micrometri, e deve essere rispettata su chilometri di profilo in movimento.
Uniformità del rivestimento lungo e attorno al profilo
I rivestimenti su EPDM vengono applicati mediante ugello a spruzzo, stazione a immersione o rullo calibrato, a seconda dell'architettura della linea. Tutte e tre le modalità di deposizione sono sensibili alle derive: viscosità della vernice, velocità della linea, intasamento degli ugelli, centraggio del profilo, temperatura del forno; ogni parametro influisce direttamente sul film depositato. Inoltre, il film applicato è raramente identico lungo tutto il contorno della sezione del profilo: la geometria del getto, l'orientamento del profilo e la geometria locale delle sezioni complesse (labbri, bulbi, inserti) generano variazioni angolari di spessore che solo una misura puntuale in più posizioni può rilevare.
Requisiti degli OEM per la misura in linea
Gli OEM di fascia alta stanno rendendo sempre più spesso la misura in linea al 100%, non distruttiva, dello spessore del rivestimento una specifica scritta nei nuovi capitolati per sistemi di tenuta, non accettando più la prassi storica di una sezione trasversale distruttiva per bobina o per turno. Diversi OEM premium tedeschi e asiatici richiedono ora ai propri fornitori di profili in EPDM una registrazione dello spessore continua e tracciabile su ogni metro di profilo consegnato. Il ragionamento è semplice: una non conformità rilevata su un campione prelevato da una bobina non protegge le successive diverse centinaia di metri di profilo già rivestiti, imballati e spediti. La misura continua in linea è l'unico modo per garantire la tracciabilità e il controllo di processo ad anello chiuso che un OEM moderno si aspetta dal proprio fornitore tier-1.
|
< 1 µm
Riproducibilità ottenuta su rivestimenti in EPDM (in funzione del sistema ottico scelto e dello spessore dello strato)
|
> 99 %
Correlazione lineare R² con la misura di riferimento distruttiva
|
|
1 / 5 s
Cadenza tipica di misura in linea; configurazioni più rapide disponibili
|
100 %
Copertura in linea: ogni metro di profilo, ogni ciclo di rivestimento, in tempo reale
|
03 — Sfide di misura
Perché i metodi di ispezione convenzionali non consentono un controllo dello spessore in linea
Sulle linee di rivestimento dell'EPDM sono oggi diffusi due metodi. Ciascuno risolve una parte del problema; nessuno fornisce i dati di spessore continui, quantitativi e non distruttivi che una specifica OEM richiede ormai.
Microscopia in sezione trasversale distruttiva
La microscopia in sezione trasversale è il metodo di riferimento per lo spessore assoluto del rivestimento su EPDM. Un tratto di profilo viene tagliato e misurato al microscopio ottico. Il risultato è accurato e tracciabile, ma ogni misura richiede fino a un'ora di lavoro di un operatore qualificato per campione, il tratto di profilo campionato viene distrutto e non può essere venduto, e il risultato è disponibile solo decine di minuti dopo che il profilo è stato rivestito. Di conseguenza, i produttori di profili si affidano tradizionalmente a controlli distruttivi molto distanziati (uno per bobina, uno per turno), lasciando lunghi tratti di profilo non controllati e rilevando le derive solo quando migliaia di metri di materiale fuori specifica sono già stati spediti.
Ispezione UV e verifica con tracciante fluorescente
Una pratica comune in reparto consiste nell'aggiungere un tracciante fluorescente alla formulazione del rivestimento e ispezionare visivamente il profilo in movimento sotto luce UV. Questo metodo conferma soltanto la presenza o assenza dello strato di rivestimento; non può quantificare quanto è spesso. Un profilo con uno slip-coat di 3 µm emette la stessa fluorescenza di un profilo con un rivestimento di 25 µm, anche se il secondo ha consumato più di otto volte il materiale e si comporta in modo molto diverso in esercizio. L'ispezione UV rileva quindi solo i difetti grossolani (un arresto della pistola, una sezione mancante) ed è strutturalmente cieca rispetto alla deriva di spessore che una specifica OEM richiede ora al fornitore di monitorare e di retroazionare sul processo di deposizione.
Le ragioni di un'ispezione quantitativa, in linea e senza contatto
Misurare in modo quantitativo, non distruttivo e su ogni metro di profilo in movimento trasforma il paradigma della qualità:
- Spessore quantitativo in micrometri, non solo un verdetto binario di presenza/assenza.
- Non distruttivo e senza contatto: la superficie in EPDM morbida e appena rivestita non viene mai toccata, e ogni metro di profilo viene venduto.
- Continuo e in linea: la deriva viene rilevata dopo pochi metri anziché dopo un'intera bobina, consentendo un'azione correttiva immediata sulla stazione di deposizione.
- Retroazione ad anello chiuso: il valore misurato viene inviato in tempo reale al PLC della linea e al MES dello stabilimento.
- Compatibile con le specifiche OEM: tracciabilità completa di ogni metro, in linea con le clausole di misura in linea dei capitolati degli OEM premium.
04 — Confronto tra tecnologie
Perché la radiometria fototermica laser è la soluzione adatta
La radiometria fototermica laser brevettata di Enovasense supera i limiti dei metodi esistenti con un unico sensore. Un fascio laser modulato riscalda la superficie del rivestimento; un rivelatore infrarosso acquisisce il profilo temporale del flusso termico riemesso; lo spessore del rivestimento viene ricavato dal ritardo caratteristico di tale risposta termica. Il metodo è completamente senza contatto, non distruttivo, quantitativo e compatibile con le velocità e le geometrie di una linea di estrusione dell'EPDM.
Tecnologia validata, protetta da brevetto. La radiometria fototermica laser di Enovasense è un principio di misura brevettato, validato mediante prove industriali presso fornitori europei tier-1 di sistemi di tenuta su slip-coat a solvente e all'acqua, nonché su vernici più spesse di tipo GRC, su finiture lisce e strutturate, e alle velocità di linea tipiche dell'estrusione di profili in EPDM.
| Criteri | Fototermia laser Enovasense | Microscopia in sezione trasversale | UV / tracciante fluorescente |
|---|---|---|---|
| Misura senza contatto | Sì | No: il profilo viene tagliato | Sì |
| Non distruttivo | Sì | No: campione distrutto | Sì |
| Spessore quantitativo in µm | Sì: ogni metro | Sì: metodo di riferimento | No: solo presenza |
| Compatibile con la specifica OEM in linea | Sì | No: solo campionamento | Parziale: nessun dato di spessore |
| Copertura di ispezione al 100% | Ottenibile | No: ≈ 1 campione / turno | Solo binario |
| Riproducibilità (deviazione standard) | < 1 µm | Metodo di riferimento | Non applicabile |
| Tempo operatore per campione | Nessuno: automatico | Da 1 a 2 h per campione | Ispezione visiva |
| Retroazione ad anello chiuso verso la stazione di rivestimento | Sì: dati in tempo reale al MES | No: ritardo di ore/giorni | No |
I valori di riproducibilità dipendono dal sistema ottico scelto e dallo spessore dello strato. La microscopia in sezione trasversale è utilizzata come metodo di riferimento distruttivo per la regressione di taratura.
05 — Prestazioni metrologiche
Accuratezza validata e ripetibilità submicrometrica su EPDM
Le prestazioni della radiometria fototermica laser di Enovasense sui rivestimenti in EPDM sono state validate mediante uno studio di taratura eseguito su un insieme di campioni di riferimento che copre l'intero intervallo di spessori rilevante per le applicazioni di tenuta automobilistiche, e mediante prove industriali direttamente su una linea di estrusione di un cliente.
I valori di riproducibilità e accuratezza riportati di seguito corrispondono a una configurazione rappresentativa per la misura di slip-coat su EPDM. Le prestazioni effettive in una data applicazione dipendono dal sistema ottico scelto (lunghezza focale, apertura numerica, parametri laser) e dall'intervallo di spessore del rivestimento misurato.
Regressione di taratura: linearità rispetto al riferimento distruttivo
Cinque campioni di riferimento con da 4,8 µm a 24,4 µm di slip-coat su substrato in EPDM sono stati misurati con un micrometro a sfera (metodo di riferimento) e con il sensore fototermico laser Enovasense. Il sensore è stato tarato sui valori di riferimento; per ogni campione sono stati mediati dieci punti di verifica e confrontati con la media di riferimento. La correlazione risultante è mostrata nella figura 2.
Figura 2 — Taratura: Enovasense rispetto al riferimento con micrometro a sfera
5 campioni di riferimento (4,8; 9,6; 15,6; 20,4; 24,4 µm): media Enovasense su 10 punti di verifica per campione confrontata con la media di riferimento del micrometro a sfera su 5 punti per campione.
La regressione lineare fornisce un coefficiente di determinazione R² = 99,14 %, a conferma che un'unica curva di taratura lineare copre l'intero intervallo di spessori con residui coerenti con il rumore di campionamento del metodo di riferimento stesso. Una correlazione superiore al 99% su un intervallo di oltre cinque volte il valore del campione più sottile è la base metrologica che rende credibile il controllo di processo in linea.
Ripetibilità: deviazione standard submicrometrica
La ripetibilità è stata valutata eseguendo dieci misure consecutive esattamente nello stesso punto di un campione da 14,5 µm. La dispersione di queste dieci misure indica con quale finezza il sensore può rilevare una deriva reale del processo sulla linea di produzione.
Figura 3 — Ripetibilità: 10 misure consecutive nello stesso punto
Dieci misure Enovasense successive nello stesso punto: deviazione standard di 0,88 µm su un rivestimento di circa 14,5 µm, oltre un ordine di grandezza migliore della risoluzione tipicamente richiesta per il controllo in linea degli slip-coat.
Con una deviazione standard di 0,88 µm su un rivestimento di circa 14,5 µm, il sensore Enovasense offre una ripetibilità submicrometrica che consente di rilevare derive di processo ben al di sotto della tipica banda di tolleranza di una specifica di slip-coat su EPDM. Questo margine è decisivo per il controllo di processo ad anello chiuso: consente di rilevare e correggere l'usura degli ugelli, le derive di viscosità e le fluttuazioni della velocità di linea prima che generino materiale non conforme.
Validazione in linea su una linea di estrusione dell'EPDM in funzione
Oltre allo studio di taratura fuori linea, la tecnologia è stata validata mediante prove industriali direttamente su una linea di estrusione dell'EPDM di un cliente, con il sensore installato pochi metri a valle della stazione di rivestimento. I risultati di queste prove:
- Misura continua riuscita su finiture superficiali lisce e strutturate.
- Validata su diverse chimiche di rivestimento: slip-coat a solvente e all'acqua, nonché vernici più spesse di tipo GRC nell'ordine di ~100 µm.
- Nessuna influenza delle variazioni di temperatura del profilo: la misura è robusta rispetto al calore residuo del profilo appena rivestito dopo la polimerizzazione.
- Spessori diversi correttamente rilevati in diverse posizioni angolari attorno alla sezione del profilo.
- Configurazione tipica di linea: distanza di lavoro di 35 mm, 1 misura ogni 5 secondi, sensore compatto, interazione senza contatto con il profilo appena rivestito.
- Installazione plug-and-play, software intuitivo, pronto per gli operatori dal primo giorno.
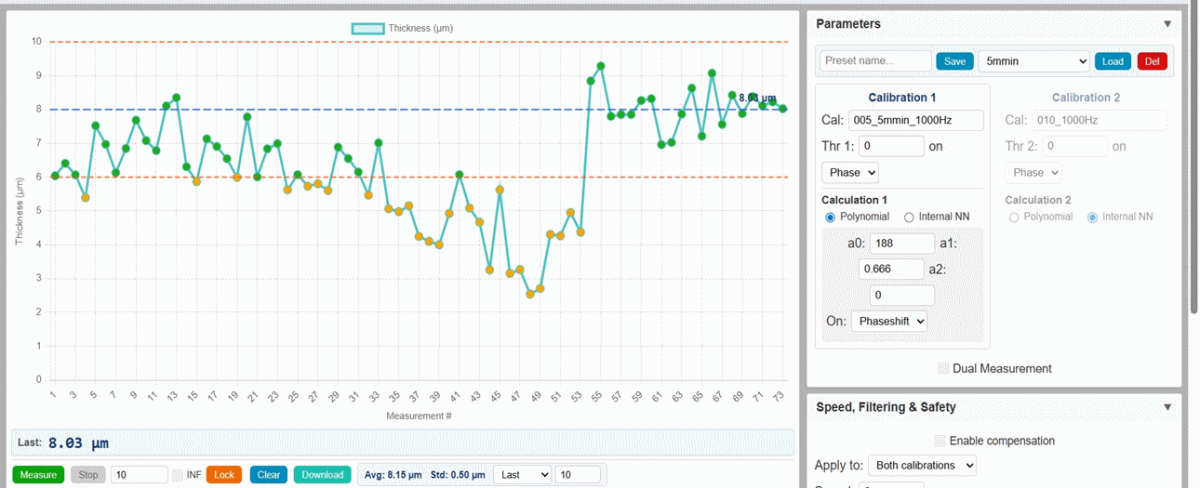
Vista dell'interfaccia del software in linea con statistiche di misura, impostazione delle tolleranze e allarme in caso di derive significative
06 — Integrazione industriale
Due livelli di implementazione: dal supporto manuale alla soluzione chiavi in mano a 360° completamente automatizzata
In funzione della linea esistente del cliente, dello spazio disponibile e del livello di automazione richiesto, Enovasense offre due livelli di implementazione per la misura in linea dello spessore dei rivestimenti su EPDM. Entrambi i livelli condividono lo stesso sensore compatto plug-and-play e lo stesso software di supervisione; cambia solo l'integrazione attorno al sensore.
Livello 1 — Supporto manuale con testa di misura
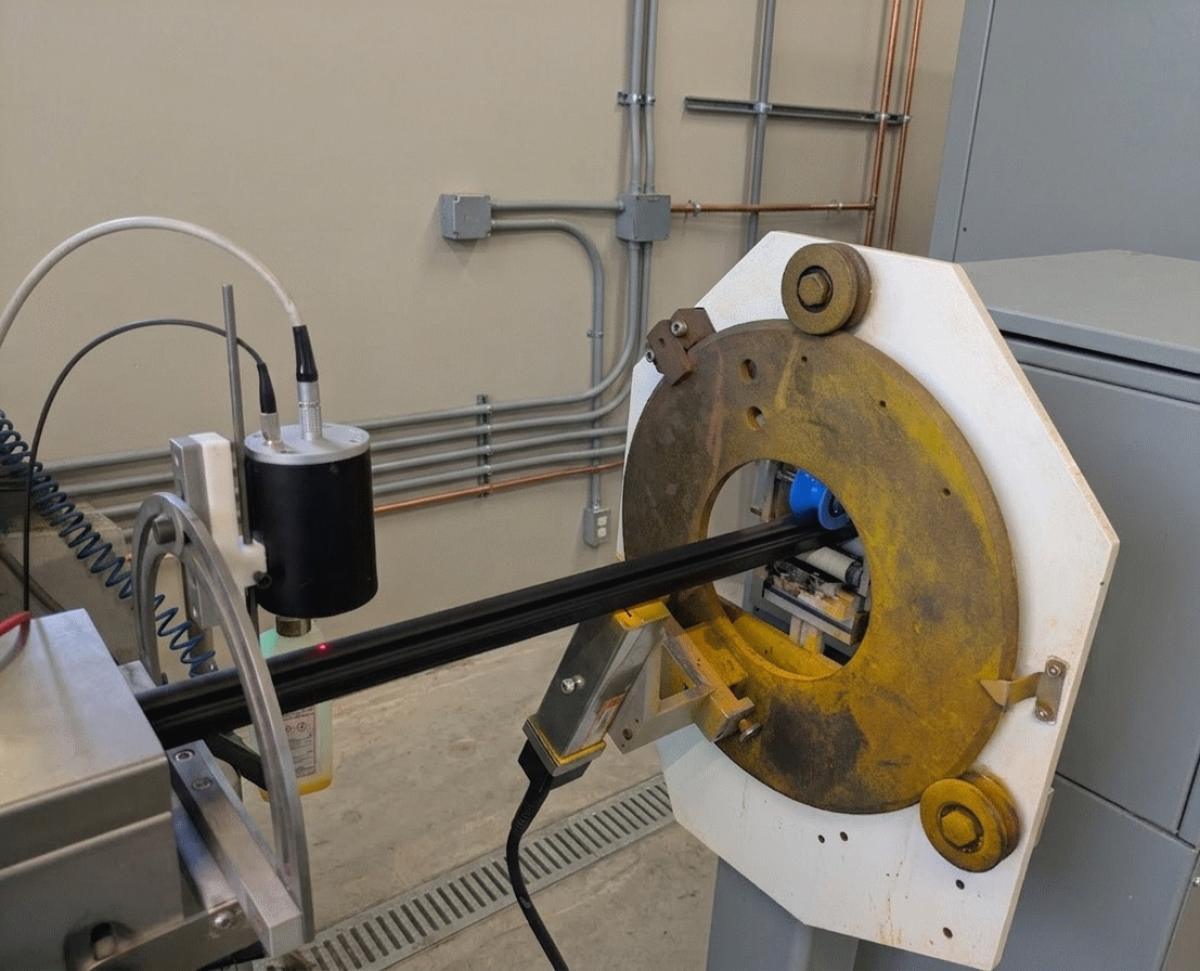
L'integrazione in linea più semplice: il sensore compatto viene fissato su un supporto posizionato pochi metri a valle della stazione di rivestimento, dove l'operatore può ruotarlo manualmente attorno al profilo in movimento per ispezionare diverse posizioni angolari quando necessario. Nessun robot, nessun attuatore: un solo sensore, un supporto meccanico, installazione rapida sulle linee di estrusione esistenti, nessun intervento di retrofit importante. Il profilo appena rivestito non viene mai toccato.
Livello 2 — Soluzione chiavi in mano a 360° completamente automatizzata
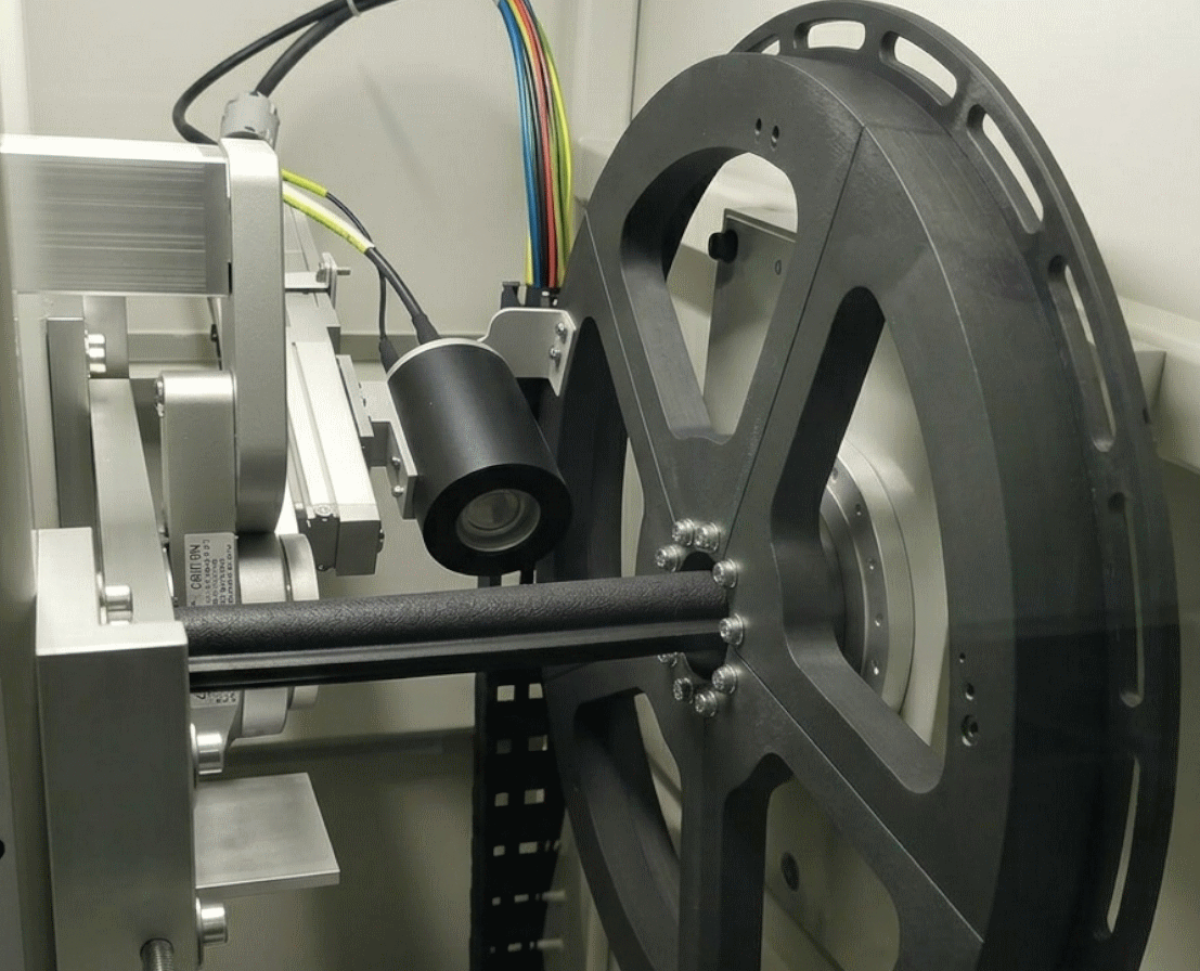
Per la mappatura angolare dello spessore sull'intera circonferenza di un profilo in movimento continuo, Enovasense fornisce una stazione rotativa chiavi in mano costruita attorno a tre strutture meccanicamente disaccoppiate, che integra il sensore su un asse di rotazione motorizzato a 360°, un modulo di rilevamento della forma del profilo che misura in tempo reale la geometria locale della sezione in EPDM, un anello attivo di controllo della distanza che mantiene il sensore alla distanza di lavoro nominale indipendentemente dai movimenti del profilo o dalle variazioni transitorie della velocità di linea, e il software di supervisione dedicato, il tutto fornito come unità unica pronta all'uso installata a valle della stazione di rivestimento.
Figura 4 — Architettura della stazione chiavi in mano a 360°
Il sensore compatto Enovasense
Al centro di ogni livello di implementazione c'è lo stesso sensore compatto plug-and-play. Il sensore combina una sorgente laser modulata, il percorso ottico che focalizza il fascio sul profilo e raccoglie il flusso termico IR, e l'elettronica che ricava lo spessore dal profilo temporale della risposta termica. La configurazione ottica (lunghezza focale, dimensione dello spot, distanza di lavoro, parametri di modulazione) viene scelta per ogni applicazione per ottimizzare riproducibilità, accuratezza e vincoli di integrazione.
Specifiche tecniche — Sensore in linea Enovasense per rivestimenti su EPDM
| Principio di misura | Radiometria fototermica laser, completamente senza contatto |
| Intervallo di spessore tipico su EPDM | Da ~ 1 µm a ~ 120 µm (slip-coat, primer, vernici GRC) |
| Riproducibilità (σ) | < 1 µm (in funzione del sistema ottico scelto e dello spessore dello strato) |
| Correlazione R² con il riferimento distruttivo | > 99 % sull'intero intervallo di spessori testato |
| Distanza di lavoro | ~ 35 mm tipica (configurabile) |
| Dimensione dello spot | Da submillimetrica a diversi millimetri (in funzione dell'ottica) |
| Sorgente laser | 1550 nm, 6 W (altre lunghezze d'onda su richiesta) |
| Frequenza di misura | 1 misura / 5 s tipica; configurazioni più rapide disponibili |
| Tolleranza alla temperatura del profilo | Nessuna influenza sulla misura entro le temperature tipiche dopo la polimerizzazione |
| Funzioni software | Curva di spessore in tempo reale, gestione delle tarature, soglie OK/KO, registrazione automatica dei dati, esportazione CSV |
| Interfaccia dati | Ethernet TCP/IP: integrazione MES / SPC, esportazione CSV |
| Opzioni di integrazione | Supporto manuale / stazione chiavi in mano a 360° completamente automatizzata |
Le specifiche sono indicative e possono essere adattate a requisiti specifici del cliente.

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文