Aplikacje / bezkontaktowy pomiar grubości powłok na profilach epdm w linii
01 — Wprowadzenie
Powłoki na uszczelkach drzwi z profili EPDM: cienka warstwa, która decyduje o postrzeganej jakości
Nowoczesne uszczelki drzwi, ram okiennych i bagażników samochodów opierają się na wytłaczanych profilach z EPDM (kauczuku etylenowo-propylenowo-dienowego) – chemicznie obojętnego elastomeru, który zapewnia wymaganą w nadwoziach długotrwałą odporność na wodę, pył, ozon i cykle temperaturowe. Aby przekształcić surowy profil EPDM w gotowy system uszczelniający, bezpośrednio po wytłaczaniu nakłada się jedną lub kilka cienkich powłok, zanim profil zostanie przycięty, nawinięty i wysłany do zakładu montażowego.
Wzdłuż linii wytłaczania nakłada się rutynowo kilka rodzajów powłok, z których każda pełni inną funkcję:
Powłoka poślizgowa rozpuszczalnikowa Powłoka poślizgowa wodna Lakier GRC Podkład adhezyjny Powłoka nawierzchniowa przeciwcierna
Powłoki poślizgowe zmniejszają tarcie między uszczelką a przesuwającą się szybą lub lakierowanym nadwoziem, co bezpośrednio wpływa na odczuwaną siłę zamykania drzwi i brak skrzypienia. Lakiery GRC (glass-run channel, prowadnica szyby) tworzą grubszą, strukturalną warstwę na styku z szybą, odporną na setki tysięcy cykli otwierania. Podkłady adhezyjne przygotowują powierzchnię EPDM do późniejszego flokowania lub klejenia z innymi elementami systemu uszczelniającego. Powłoki mają zwykle grubość od kilku do stu mikrometrów – a ich rzeczywista grubość decyduje o długotrwałym zachowaniu uszczelki w eksploatacji.
Rysunek 1 — Sekwencja produkcji profili uszczelniających z EPDM
02 — Wymagania jakościowe
Dlaczego grubość powłoki stała się wymaganiem kontroli 100% w linii
Rzeczywista grubość powłoki decyduje o długotrwałych parametrach uszczelki EPDM – a okno tolerancji jest wąskie. Poniżej niego uszczelka nie spełnia swojej funkcji; powyżej – materiał jest marnowany, a sama powłoka staje się bardziej podatna na pękanie. Trzy niezależne czynniki sprawiają, że grubość jest krytycznym parametrem jakości całego łańcucha produkcyjnego.
Warstwa krytyczna dla funkcji z wąskim oknem tolerancji
Zbyt cienka: tarcie nie jest odpowiednio zmniejszone – rosną siły zamykania drzwi, zwiększa się ryzyko skrzypienia, a zużycie prowadnicy szyby przyspiesza w całym okresie eksploatacji pojazdu. Zbyt gruba: przy wielu kilometrach profili produkowanych rocznie przez dostawcę systemów uszczelniających marnuje się znaczną ilość materiału, piece suszące pracują poza specyfikacją, a sama powłoka staje się bardziej podatna na pękanie przy wielokrotnym zginaniu. Okno grubości zgodne ze specyfikacją ma zwykle szerokość zaledwie kilku mikrometrów – i musi być dotrzymane na kilometrach przesuwającego się profilu.
Równomierność powłoki wzdłuż i wokół profilu
Powłoki na EPDM nakłada się dyszą natryskową, w stacji zanurzeniowej lub kalibrowanym wałkiem, zależnie od architektury linii. Wszystkie trzy metody nanoszenia są podatne na dryft: lepkość lakieru, prędkość linii, zatykanie dysz, centrowanie profilu, temperatura pieca – każdy parametr bezpośrednio wpływa na nałożoną warstwę. Ponadto nałożona warstwa rzadko jest identyczna na całym obwodzie przekroju profilu: geometria strumienia natrysku, orientacja profilu i lokalna geometria złożonych przekrojów (wargi, komory, wkładki) powodują kątowe zmiany grubości, które można rozróżnić jedynie pomiarem punktowym w wielu pozycjach.
Wymagania OEM dotyczące pomiaru w linii
Producenci OEM z segmentu premium coraz częściej wpisują 100% nieniszczący pomiar grubości powłoki w linii do pisemnych specyfikacji nowych przetargów na systemy uszczelniające – nie akceptując już dotychczasowej praktyki jednego niszczącego zgładu na bęben lub na zmianę. Kilku niemieckich i azjatyckich producentów premium wymaga obecnie od swoich dostawców profili EPDM ciągłego, identyfikowalnego zapisu grubości dla każdego dostarczonego metra profilu. Uzasadnienie jest proste: niezgodność wykryta na próbce pobranej z jednego bębna nie chroni kolejnych kilkuset metrów profilu, które zostały już powleczone, zapakowane i wysłane. Ciągły pomiar w linii to jedyny sposób zapewnienia identyfikowalności i sterowania procesem w pętli zamkniętej, których nowoczesny OEM oczekuje od swojego dostawcy tier-1.
|
< 1 µm
Odtwarzalność uzyskana na powłokach EPDM (zależnie od wybranego układu optycznego i grubości warstwy)
|
> 99 %
Korelacja liniowa R² z niszczącym pomiarem referencyjnym
|
|
1 / 5 s
Typowa częstotliwość pomiaru w linii – dostępne szybsze konfiguracje
|
100 %
Pokrycie w linii – każdy metr profilu, każda partia powlekania, w czasie rzeczywistym
|
03 — Wyzwania pomiarowe
Dlaczego konwencjonalne metody kontroli nie zapewniają kontroli grubości w linii
Na liniach powlekania EPDM stosuje się dziś powszechnie dwie metody. Każda rozwiązuje część problemu; żadna nie dostarcza ciągłych, ilościowych i nieniszczących danych o grubości, których wymaga obecnie specyfikacja OEM.
Niszcząca mikroskopia zgładów poprzecznych
Mikroskopia zgładów poprzecznych jest metodą referencyjną do pomiaru bezwzględnej grubości powłoki na EPDM. Odcinek profilu jest przecinany i mierzony pod mikroskopem optycznym. Wynik jest dokładny i identyfikowalny – jednak każdy pomiar wymaga do jednej godziny pracy wykwalifikowanego operatora na próbkę, pobrany odcinek profilu jest niszczony i nie może zostać sprzedany, a wynik jest dostępny dopiero kilkadziesiąt minut po powleczeniu profilu. W efekcie producenci profili tradycyjnie polegają na rzadkich kontrolach niszczących (jedna na bęben, jedna na zmianę) – pozostawiając pomiędzy nimi długie odcinki profilu bez kontroli i wykrywając dryft dopiero wtedy, gdy tysiące metrów materiału niezgodnego ze specyfikacją zostały już wysłane.
Kontrola UV i weryfikacja znacznikiem fluorescencyjnym
Powszechną praktyką na hali produkcyjnej jest dodawanie znacznika fluorescencyjnego do formulacji powłoki i wizualna kontrola przesuwającego się profilu w świetle UV. Metoda ta potwierdza jedynie obecność lub brak warstwy powłoki – nie pozwala określić, jak gruba ona jest. Profil z powłoką poślizgową 3 µm fluoryzuje równie jasno jak profil z powłoką 25 µm, mimo że drugi zużył ponad ośmiokrotnie więcej materiału i zachowuje się w eksploatacji zupełnie inaczej. Kontrola UV wykrywa więc wyłącznie wady rażące – zatrzymanie pistoletu, brakujący odcinek – i jest z natury ślepa na dryft grubości, który zgodnie ze specyfikacją OEM dostawca musi monitorować i przekazywać zwrotnie do procesu nanoszenia.
Argumenty za bezkontaktową, ilościową kontrolą w linii
Pomiar ilościowy, nieniszczący i na każdym metrze przesuwającego się profilu zmienia paradygmat jakości:
- Ilościowa grubość w mikrometrach – a nie tylko binarna ocena obecności/braku.
- Nieniszcząco i bezkontaktowo – świeżo powleczona, miękka powierzchnia EPDM nigdy nie jest dotykana, a każdy metr profilu trafia do sprzedaży.
- W sposób ciągły i w linii – dryft jest wykrywany po kilku metrach, a nie po całym bębnie, co pozwala na natychmiastową korektę na stacji nanoszenia.
- Sprzężenie zwrotne w pętli zamkniętej – wartość pomiaru jest przesyłana w czasie rzeczywistym do sterownika PLC linii i do systemu MES zakładu.
- Zgodność ze specyfikacjami OEM – pełna identyfikowalność każdego metra, zgodnie z klauzulami dotyczącymi pomiaru w linii w specyfikacjach przetargowych producentów premium.
04 — Porównanie technologii
Dlaczego laserowa radiometria fototermiczna jest właściwym rozwiązaniem
Opatentowana przez Enovasense laserowa radiometria fototermiczna eliminuje ograniczenia istniejących metod za pomocą jednego czujnika. Modulowana wiązka laserowa nagrzewa powierzchnię powłoki; detektor podczerwieni rejestruje przebieg czasowy emitowanego zwrotnie strumienia cieplnego; grubość powłoki wyznacza się z charakterystycznego opóźnienia tej odpowiedzi cieplnej. Metoda jest w pełni bezkontaktowa, nieniszcząca, ilościowa i dostosowana do prędkości oraz geometrii linii wytłaczania EPDM.
Zwalidowana technologia – chroniona patentem. Laserowa radiometria fototermiczna Enovasense to opatentowana zasada pomiaru, zwalidowana w próbach przemysłowych u europejskich dostawców tier-1 systemów uszczelniających na rozpuszczalnikowych i wodnych powłokach poślizgowych, a także na grubszych lakierach typu GRC, na gładkich i strukturalnych wykończeniach powłok oraz przy typowych prędkościach linii wytłaczania profili EPDM.
| Kryteria | Fototermia laserowa Enovasense | Mikroskopia zgładów poprzecznych | UV / znacznik fluorescencyjny |
|---|---|---|---|
| Pomiar bezkontaktowy | Tak | Nie – profil jest przecinany | Tak |
| Nieniszczący | Tak | Nie – próbka zniszczona | Tak |
| Ilościowa grubość w µm | Tak – każdy metr | Tak – metoda referencyjna | Nie – tylko obecność |
| Zgodność ze specyfikacją OEM dla pomiaru w linii | Tak | Nie – tylko próbkowanie | Częściowo – brak danych o grubości |
| Pokrycie kontrolą 100% | Osiągalne | Nie – ≈ 1 próbka / zmianę | Tylko binarnie |
| Odtwarzalność (odchylenie standardowe) | < 1 µm | Metoda referencyjna | Nie dotyczy |
| Czas operatora na próbkę | Brak – automatycznie | 1 do 2 h na próbkę | Kontrola wizualna |
| Sprzężenie zwrotne do stacji powlekania | Tak – dane w czasie rzeczywistym do MES | Nie – opóźnienie godzin/dni | Nie |
Wartości odtwarzalności zależą od wybranego układu optycznego i grubości warstwy. Mikroskopia zgładów poprzecznych jest stosowana jako niszcząca metoda referencyjna dla regresji kalibracyjnej.
05 — Parametry metrologiczne
Zwalidowana dokładność i submikrometrowa powtarzalność na EPDM
Parametry laserowej radiometrii fototermicznej Enovasense na powłokach EPDM zostały zwalidowane w badaniu kalibracyjnym przeprowadzonym na zestawie próbek referencyjnych obejmującym pełny zakres grubości istotny dla uszczelnień samochodowych, a także w próbach przemysłowych bezpośrednio na linii wytłaczania klienta.
Podane poniżej wartości odtwarzalności i dokładności odpowiadają reprezentatywnej konfiguracji do pomiaru powłok poślizgowych na EPDM. Rzeczywiste parametry w danym zastosowaniu zależą od wybranego układu optycznego (ogniskowa, apertura numeryczna, parametry lasera) oraz od zakresu grubości mierzonej powłoki.
Regresja kalibracyjna: liniowość względem niszczącej metody referencyjnej
Pięć próbek referencyjnych z powłoką poślizgową o grubości od 4,8 µm do 24,4 µm na podłożu EPDM zmierzono mikrometrem kulkowym (metoda referencyjna) oraz laserowym czujnikiem fototermicznym Enovasense. Czujnik skalibrowano względem wartości referencyjnych; dla każdej próbki uśredniono dziesięć punktów weryfikacyjnych i porównano je ze średnią referencyjną. Uzyskaną korelację przedstawia rysunek 2.
Rysunek 2 — Kalibracja: Enovasense a referencja z mikrometru kulkowego
5 próbek referencyjnych (4,8; 9,6; 15,6; 20,4; 24,4 µm) – średnia Enovasense z 10 punktów weryfikacyjnych na próbkę w porównaniu ze średnią referencyjną mikrometru kulkowego z 5 punktów na próbkę.
Regresja liniowa daje współczynnik determinacji R² = 99,14 %, co potwierdza, że jedna liniowa krzywa kalibracyjna obejmuje cały zakres grubości, z resztami zgodnymi z szumem próbkowania samej metody referencyjnej. Korelacja powyżej 99% w zakresie przekraczającym pięciokrotność wartości najcieńszej próbki stanowi metrologiczną podstawę wiarygodnego sterowania procesem w linii.
Powtarzalność: submikrometrowe odchylenie standardowe
Powtarzalność oceniono, wykonując dziesięć kolejnych pomiarów dokładnie w tym samym punkcie próbki 14,5 µm. Rozrzut tych dziesięciu pomiarów pokazuje, jak precyzyjnie czujnik może rozróżnić rzeczywisty dryft procesu na linii produkcyjnej.
Rysunek 3 — Powtarzalność: 10 kolejnych pomiarów w tym samym punkcie
Dziesięć kolejnych pomiarów Enovasense w tym samym punkcie – odchylenie standardowe 0,88 µm na powłoce o grubości ok. 14,5 µm, ponad rząd wielkości lepiej niż rozdzielczość zwykle wymagana do kontroli powłok poślizgowych w linii.
Przy odchyleniu standardowym 0,88 µm na powłoce o grubości ok. 14,5 µm czujnik Enovasense zapewnia submikrometrową powtarzalność, która pozwala wykrywać dryft procesu znacznie poniżej typowego pasma tolerancji specyfikacji powłoki poślizgowej na EPDM. Ten margines ma decydujące znaczenie dla sterowania procesem w pętli zamkniętej: pozwala wykryć i skorygować zużycie dysz, dryft lepkości i wahania prędkości linii, zanim powstanie materiał niezgodny.
Walidacja w linii na pracującej linii wytłaczania EPDM
Oprócz badania kalibracyjnego poza linią technologia została zwalidowana w próbach przemysłowych bezpośrednio na linii wytłaczania EPDM klienta, z czujnikiem zainstalowanym kilka metrów za stacją powlekania. Wnioski z tych prób:
- Skuteczny ciągły pomiar na gładkich i strukturalnych wykończeniach powłok.
- Zwalidowano na różnych chemiach powłok – rozpuszczalnikowych i wodnych powłokach poślizgowych, a także grubszych lakierach typu GRC w zakresie ~100 µm.
- Brak wpływu zmian temperatury profilu: pomiar jest odporny na ciepło resztkowe świeżo powleczonego profilu po utwardzaniu.
- Prawidłowo rozróżnione różne grubości w różnych pozycjach kątowych wokół przekroju profilu.
- Typowa konfiguracja linii: odległość robocza 35 mm, 1 pomiar co 5 sekund, kompaktowy czujnik, bezkontaktowa interakcja ze świeżo powleczonym profilem.
- Wdrożenie plug-and-play, intuicyjne oprogramowanie, gotowość do pracy operatorów od pierwszego dnia.
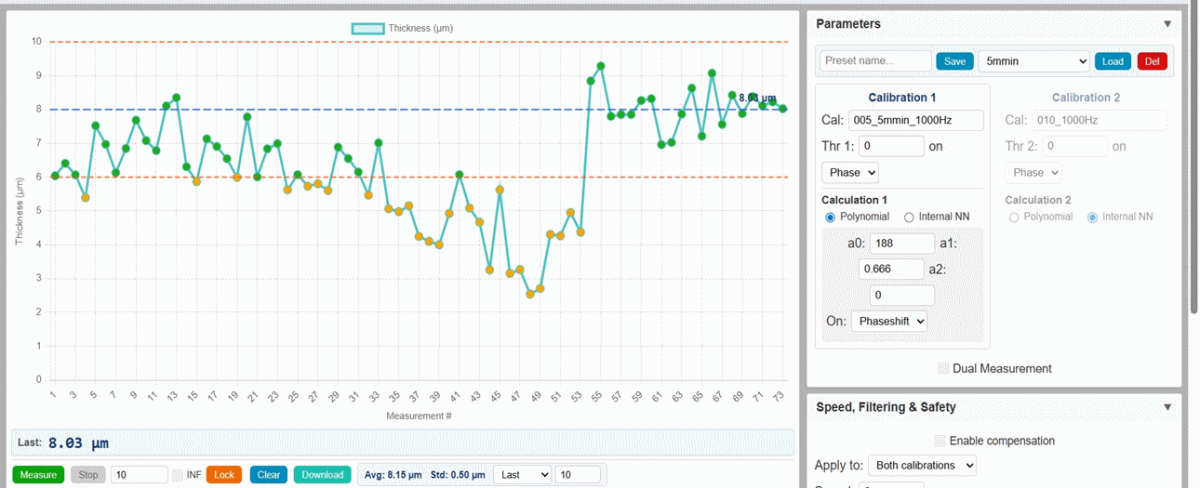
Widok interfejsu oprogramowania w linii ze statystykami pomiarów, ustawianiem tolerancji i alarmem przy istotnym dryfcie
06 — Integracja przemysłowa
Dwa poziomy wdrożenia – od ręcznego uchwytu po w pełni zautomatyzowane rozwiązanie 360° pod klucz
W zależności od istniejącej linii klienta, dostępnej przestrzeni i wymaganego poziomu automatyzacji Enovasense oferuje dwa poziomy wdrożenia pomiaru grubości powłok na EPDM w linii. Oba poziomy wykorzystują ten sam kompaktowy czujnik plug-and-play i to samo oprogramowanie nadzorujące – zmienia się jedynie integracja wokół czujnika.
Poziom 1 — Ręczny uchwyt z głowicą pomiarową
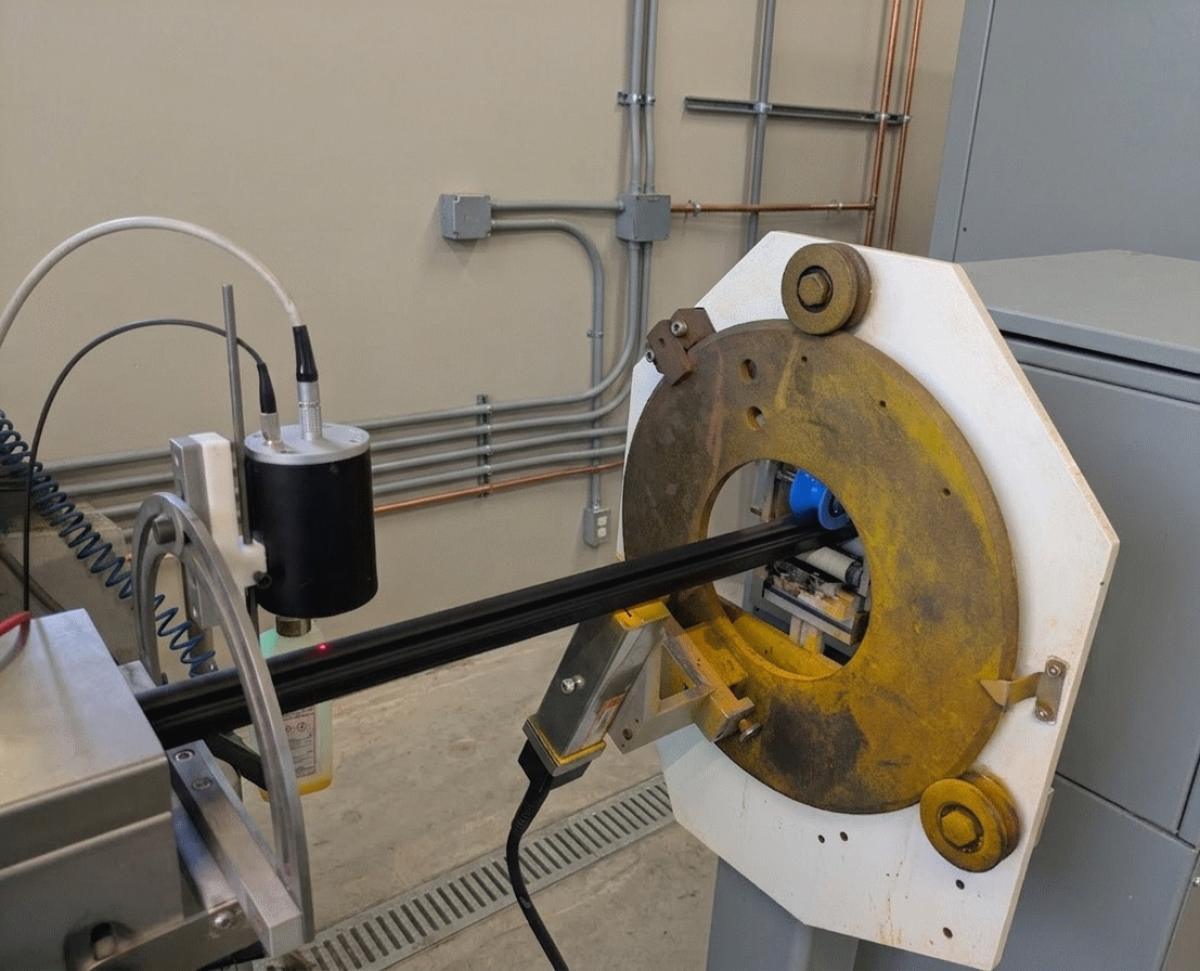
Najprostsza integracja w linii: kompaktowy czujnik jest mocowany na uchwycie umieszczonym kilka metrów za stacją powlekania, gdzie operator może ręcznie obracać go wokół przesuwającego się profilu, aby w razie potrzeby skontrolować różne pozycje kątowe. Bez robota, bez siłownika – jeden czujnik, mechaniczny uchwyt, szybkie wdrożenie na istniejących liniach wytłaczania, bez istotnej modernizacji. Świeżo powleczony profil nigdy nie jest dotykany.
Poziom 2 — W pełni zautomatyzowane rozwiązanie 360° pod klucz
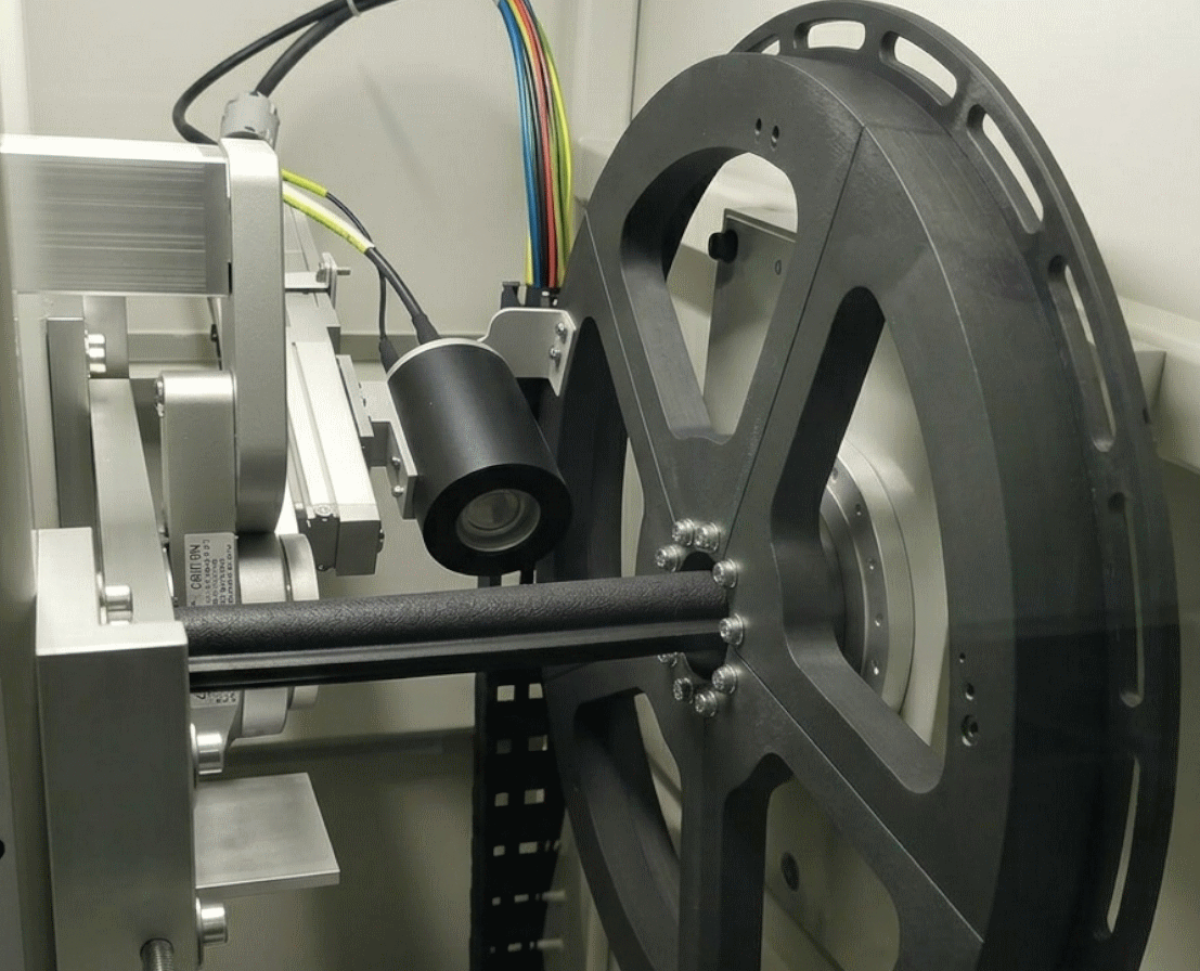
Do kątowego mapowania grubości na całym obwodzie profilu przesuwającego się w sposób ciągły Enovasense dostarcza obrotową stację pod klucz zbudowaną z trzech mechanicznie odsprzężonych struktur, integrującą czujnik na zmotoryzowanej osi obrotu 360°, moduł wykrywania kształtu profilu, który w czasie rzeczywistym mierzy lokalną geometrię przekroju EPDM, aktywną pętlę regulacji odległości, utrzymującą czujnik w nominalnej odległości roboczej niezależnie od ruchów profilu lub przejściowych zmian prędkości linii, oraz dedykowane oprogramowanie nadzorujące – dostarczaną jako jedna, gotowa do pracy jednostka instalowana za stacją powlekania.
Rysunek 4 — Architektura stacji 360° pod klucz
Kompaktowy czujnik Enovasense
Sercem każdego poziomu wdrożenia jest ten sam kompaktowy czujnik plug-and-play. Łączy on modulowane źródło laserowe, tor optyczny, który ogniskuje wiązkę na profilu i zbiera strumień cieplny IR, oraz elektronikę wyznaczającą grubość z przebiegu czasowego odpowiedzi cieplnej. Konfigurację optyczną (ogniskowa, wielkość plamki, odległość robocza, parametry modulacji) dobiera się dla każdego zastosowania, aby zoptymalizować odtwarzalność, dokładność i warunki integracji.
Specyfikacja techniczna — czujnik Enovasense w linii do powłok na EPDM
| Zasada pomiaru | Laserowa radiometria fototermiczna – w pełni bezkontaktowa |
| Typowy zakres grubości na EPDM | ~ 1 µm do ~ 120 µm (powłoki poślizgowe, podkłady, lakiery GRC) |
| Odtwarzalność (σ) | < 1 µm (zależnie od wybranego układu optycznego i grubości warstwy) |
| Korelacja R² z niszczącą metodą referencyjną | > 99 % w całym badanym zakresie grubości |
| Odległość robocza | ~ 35 mm typowo (konfigurowalna) |
| Wielkość plamki | Od poniżej milimetra do kilku milimetrów (zależnie od optyki) |
| Źródło laserowe | 1550 nm – 6 W (inne długości fali na zamówienie) |
| Częstotliwość pomiaru | Typowo 1 pomiar / 5 s – dostępne szybsze konfiguracje |
| Tolerancja temperatury profilu | Brak wpływu na pomiar w zakresie typowych temperatur po utwardzaniu |
| Funkcje oprogramowania | Krzywa grubości na żywo, zarządzanie kalibracją, progi OK/NOK, automatyczna rejestracja danych, eksport CSV |
| Interfejs danych | Ethernet TCP/IP – integracja z MES / SPC, eksport CSV |
| Opcje integracji | Ręczny uchwyt / w pełni zautomatyzowana stacja 360° pod klucz |
Specyfikacje mają charakter orientacyjny i mogą zostać dostosowane do konkretnych wymagań klienta.

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文