애플리케이션 / epdm 프로파일 코팅의 비접촉 인라인 두께 측정
01 — 개요
EPDM 도어 실링 프로파일 코팅: 품질 인식을 좌우하는 얇은 층
현대 자동차의 도어, 창틀, 트렁크 실은 압출 EPDM(에틸렌 프로필렌 디엔 모노머) 프로파일을 기반으로 합니다. EPDM은 화학적으로 안정한 엘라스토머로, 차체에 요구되는 물, 먼지, 오존, 온도 사이클에 대한 장기 내구성을 제공합니다. 코팅되지 않은 EPDM 프로파일을 완성된 실링 시스템으로 만들기 위해, 압출 직후 프로파일을 절단·권취하여 조립 공장으로 출하하기 전에 하나 이상의 얇은 코팅을 도포합니다.
압출 라인에서는 서로 다른 기능을 담당하는 여러 종류의 코팅이 일상적으로 도포됩니다:
용제형 슬립 코트 수성 슬립 코트 GRC 래커 접착 프라이머 마찰 저감 탑코트
슬립 코트는 실과 움직이는 유리 또는 도장된 차체 사이의 마찰을 줄여, 체감 도어 닫힘력과 삐걱거림 소음 발생 여부에 직접적인 영향을 줍니다. GRC(glass-run channel, 글라스 런 채널) 래커는 유리와의 접촉부에 더 두껍고 구조화된 층을 형성하여 수십만 회의 개폐 사이클을 견뎌니다. 접착 프라이머는 후속 플로킹 또는 실링 시스템의 다른 부품과의 접착 조립을 위해 EPDM 표면을 준비합니다. 코팅 두께는 일반적으로 수 µm에서 100 µm 수준이며, 실제 두께가 사용 중 실의 장기 거동을 좌우합니다.
그림 1 — EPDM 실링 프로파일 생산 공정
02 — 품질 요구사항
코팅 두께가 100% 인라인 검사 사양이 된 이유
코팅의 실제 두께는 EPDM 실의 장기 성능을 좌우하며, 합격 범위는 좁습니다. 하한 미만이면 실이 기능을 하지 못하고, 상한을 넘으면 재료가 낭비되며 코팅 자체도 균열이 생기기 쉬워집니다. 서로 독립적인 세 가지 요인으로 인해 두께는 전체 생산 체인의 핵심 품질 파라미터가 되었습니다.
합격 범위가 좁은 기능상 핵심적인 층
너무 얇은 경우: 마찰이 충분히 줄지 않아 도어 닫힘력이 증가하고, 삐걱거림 위험이 커지며, 차량 수명 동안 글라스 런 채널의 마모가 빨라집니다. 너무 두꺼운 경우: 실링 시스템 공급업체가 연간 생산하는 수 km에 이르는 프로파일 전체에서 상당한 재료가 낭비되고, 건조 오븐이 사양을 벗어나 운전되며, 코팅 자체도 반복적인 굽힘에 의해 균열이 생기기 쉬워집니다. 사양상 두께 범위의 폭은 일반적으로 수 µm에 불과하며, 연속으로 주행하는 프로파일 수 km에 걸쳐 지켜져야 합니다.
프로파일 길이 방향 및 둘레 방향의 코팅 균일성
EPDM 코팅은 라인 구성에 따라 스프레이 노즐, 딥 스테이션 또는 교정된 롤러로 도포됩니다. 세 가지 도포 방식 모두 드리프트에 민감합니다. 도료 점도, 라인 속도, 노즐 막힘, 프로파일 센터링, 오븐 온도 등 모든 파라미터가 도포 막에 직접 영향을 줍니다. 또한 도포 막이 프로파일 단면 전체 둘레에서 동일한 경우는 드뭅니다. 스프레이 패턴의 형상, 프로파일의 방향, 복잡한 단면(립, 벌브, 인서트)의 국부 형상으로 인해 각도 방향 두께 편차가 발생하며, 이는 여러 위치에서의 점 측정으로만 파악할 수 있습니다.
OEM의 인라인 측정 요구사항
고급 OEM은 신규 실링 시스템 입찰에서 100% 인라인 비파괴 코팅 두께 측정을 서면 사양으로 명시하는 경우가 늘고 있으며, 드럼당 또는 교대당 1회의 파괴 단면 검사라는 기존 관행을 더 이상 인정하지 않습니다. 여러 독일 및 아시아 프리미엄 OEM은 현재 EPDM 프로파일 공급업체에 출하되는 프로파일 1 m마다 연속적이고 추적 가능한 두께 기록을 요구합니다. 이유는 간단합니다. 한 드럼에서 채취한 샘플에서 부적합이 발견되더라도, 이미 코팅·포장·출하된 이후 수백 m의 프로파일은 보호할 수 없습니다. 현대 OEM이 Tier 1 공급업체에 기대하는 추적성과 폐루프 공정 제어를 제공하는 유일한 방법은 연속 인라인 측정입니다.
|
< 1 µm
EPDM 코팅에서 달성한 재현성(선택한 광학계 및 층 두께에 따라 다름)
|
> 99 %
파괴 기준 측정과의 선형 상관 R²
|
|
1 / 5 s
일반적인 인라인 측정 주기 — 더 빠른 구성 제공 가능
|
100 %
인라인 전수 커버리지 — 프로파일 1 m마다, 모든 코팅 로트를 실시간으로
|
03 — 측정 과제
기존 검사 방법으로 인라인 두께 관리를 할 수 없는 이유
현재 EPDM 코팅 라인에서는 두 가지 방법이 널리 사용됩니다. 각각 문제의 일부는 해결하지만, OEM 사양이 현재 요구하는 연속적·정량적·비파괴 두께 데이터를 제공하지는 못합니다.
파괴 단면 현미경법
단면 현미경법은 EPDM 위 코팅의 절대 두께를 측정하는 기준 방법입니다. 프로파일 일부를 절단하여 광학 현미경으로 측정합니다. 결과는 정확하고 추적 가능하지만, 측정할 때마다 샘플당 숙련 작업자의 작업 시간이 최대 1시간 필요하고, 채취한 프로파일 부분은 파괴되어 판매할 수 없으며, 결과는 프로파일이 실제로 코팅된 후 수십 분이 지나야 얻을 수 있습니다. 그 결과 프로파일 제조업체는 전통적으로 간격이 넓은 파괴 검사(드럼당 1회, 교대당 1회)에 의존해 왔으며, 그 사이의 긴 구간은 관리되지 않은 채 남고, 사양을 벗어난 재료가 수천 m 출하된 후에야 드리프트가 발견됩니다.
UV 검사 및 형광 트레이서 확인
현장에서 흔히 사용하는 방법은 코팅 배합에 형광 트레이서를 첨가하고, 주행 중인 프로파일을 UV 광 아래에서 육안 검사하는 것입니다. 이 방법은 코팅층의 유무만 확인할 수 있으며, 두께가 얼마인지는 정량화할 수 없습니다. 3 µm 슬립 코트 프로파일과 25 µm 코팅 프로파일은 같은 밝기로 형광을 내지만, 후자는 8배 이상의 재료를 소비했고 사용 중 거동도 크게 다릅니다. 따라서 UV 검사는 심각한 결함(건 정지, 도포 누락 구간)만 검출할 수 있으며, OEM 사양이 공급업체에 모니터링하고 도포 공정으로 피드백하도록 요구하는 두께 드리프트는 구조적으로 검출할 수 없습니다.
비접촉·인라인·정량 검사가 필요한 이유
주행 중인 프로파일 1 m마다 정량적이고 비파괴적으로 측정하면 품질 관리 패러다임이 바뀝니다:
- 마이크로미터 단위의 정량적 두께 — 유무의 이진 판정에 그치지 않습니다.
- 비파괴·비접촉 — 갓 코팅된 부드러운 EPDM 표면에 전혀 닿지 않으며, 모든 프로파일을 판매할 수 있습니다.
- 연속·인라인 — 드럼 하나가 끝난 후가 아니라 수 m 이내에 드리프트를 검출하여 도포 스테이션에서 즉시 시정 조치를 취할 수 있습니다.
- 폐루프 피드백 — 측정값을 실시간으로 라인 PLC와 공장 MES에 전송합니다.
- OEM 사양 대응 — 프리미엄 OEM 입찰 사양의 인라인 측정 조항에 맞춰 1 m마다 완전한 추적성을 확보합니다.
04 — 기술 비교
레이저 광열 복사 측정법이 적합한 솔루션인 이유
Enovasense의 특허 기술인 레이저 광열 복사 측정법은 단일 센서로 기존 방법의 한계를 해결합니다. 변조된 레이저 빔이 코팅 표면을 가열하고, 적외선 검출기가 재방사된 열유속의 시간 프로파일을 포착하며, 이 열 응답의 특성 지연으로부터 코팅 두께를 산출합니다. 이 방법은 완전 비접촉·비파괴·정량 측정이며, EPDM 압출 라인의 속도와 형상에 대응합니다.
검증된 기술, 특허로 보호됨. Enovasense 레이저 광열 복사 측정법은 특허받은 측정 원리로, 유럽 Tier 1 실링 시스템 공급업체의 산업 시험을 통해 검증되었습니다. 용제형 및 수성 슬립 코트와 더 두꺼운 GRC 타입 래커, 매끄러운 표면과 구조화된 코팅 표면, EPDM 프로파일 압출의 일반적인 라인 속도에서 검증되었습니다.
| 평가 항목 | Enovasense 레이저 광열법 | 단면 현미경법 | UV / 형광 트레이서 |
|---|---|---|---|
| 비접촉 측정 | 예 | 아니요 — 프로파일 절단 | 예 |
| 비파괴 | 예 | 아니요 — 샘플 파괴 | 예 |
| µm 단위 정량 두께 | 예 — 1 m마다 | 예 — 기준 방법 | 아니요 — 유무만 확인 |
| OEM 인라인 사양 대응 | 예 | 아니요 — 샘플링만 가능 | 부분적 — 두께 데이터 없음 |
| 100% 검사 커버리지 | 달성 가능 | 아니요 — 교대당 약 1개 샘플 | 이진 판정만 |
| 재현성(표준편차) | < 1 µm | 기준 방법 | 해당 없음 |
| 샘플당 작업자 시간 | 없음 — 자동 | 1~2시간 / 샘플 | 육안 검사 |
| 코팅 스테이션으로의 폐루프 피드백 | 예 — MES로 실시간 데이터 | 아니요 — 수 시간/수일 지연 | 아니요 |
재현성 값은 선택한 광학계와 층 두께에 따라 달라집니다. 단면 현미경법은 교정 회귀를 위한 파괴 기준 방법으로 사용됩니다.
05 — 계측 성능
EPDM에서 검증된 정확도와 서브마이크론 반복성
EPDM 코팅에서 Enovasense 레이저 광열 복사 측정법의 성능은 자동차 실링 용도에 해당하는 전체 두께 범위를 포괄하는 기준 샘플 세트를 이용한 교정 연구와, 고객 압출 라인에서 직접 수행한 산업 시험을 통해 검증되었습니다.
아래에 제시한 재현성 및 정확도 값은 EPDM 위 슬립 코트 측정의 대표적인 구성에 해당합니다. 특정 용도에서의 실제 성능은 선택한 광학계(초점 거리, 개구수, 레이저 파라미터)와 측정 대상 코팅의 두께 범위에 따라 달라집니다.
교정 회귀: 파괴 기준 대비 선형성
EPDM 기재 위에 4.8 µm~24.4 µm 슬립 코트를 도포한 기준 샘플 5개를 볼 마이크로미터(기준 방법)와 Enovasense 레이저 광열 센서로 측정했습니다. 센서는 기준값으로 교정했으며, 각 샘플에 대해 검증점 10개의 평균을 구해 기준 평균과 비교했습니다. 그 결과 얻은 상관관계를 그림 2에 나타냅니다.
그림 2 — 교정: Enovasense와 볼 마이크로미터 기준 비교
기준 샘플 5개(4.8, 9.6, 15.6, 20.4, 24.4 µm) — 샘플당 검증점 10개의 Enovasense 평균과 샘플당 5개 점의 볼 마이크로미터 기준 평균 비교.
선형 회귀 결과 결정계수 R² = 99.14 %를 얻었으며, 하나의 선형 교정 곡선으로 전체 두께 범위를 포괄할 수 있고 잔차가 기준 방법 자체의 샘플링 노이즈와 같은 수준임을 확인했습니다. 가장 얇은 샘플 값의 5배가 넘는 범위에서 99%를 넘는 상관관계는 인라인 공정 제어의 신뢰성을 뒷받침하는 계측 기반입니다.
반복성: 서브마이크론 표준편차
반복성은 14.5 µm 샘플의 정확히 같은 지점에서 10회 연속 측정을 수행하여 평가했습니다. 이 10회 측정의 산포는 센서가 생산 라인의 실제 공정 드리프트를 얼마나 세밀하게 분해할 수 있는지를 보여줍니다.
그림 3 — 반복성: 같은 지점에서 10회 연속 측정
같은 지점에서 Enovasense로 10회 연속 측정 — 약 14.5 µm 코팅에서 표준편차 0.88 µm로, 인라인 슬립 코트 관리에 일반적으로 요구되는 분해능보다 한 자릿수 이상 우수합니다.
약 14.5 µm 코팅에서 표준편차 0.88 µm를 보이는 Enovasense 센서는 서브마이크론 반복성을 제공하여, EPDM 슬립 코트 사양의 일반적인 공차 범위보다 훨씬 작은 공정 드리프트를 검출할 수 있습니다. 이 여유는 폐루프 공정 제어에 결정적입니다. 노즐 마모, 점도 드리프트, 라인 속도 변동을 부적합 재료가 발생하기 전에 검출하고 보정할 수 있습니다.
가동 중인 EPDM 압출 라인에서의 인라인 검증
오프라인 교정 연구 외에도, 이 기술은 고객의 EPDM 압출 라인에서 직접 수행한 산업 시험을 통해 검증되었으며, 센서는 코팅 스테이션 하류 수 m 지점에 설치했습니다. 시험 결과는 다음과 같습니다:
- 매끄러운 표면과 구조화된 코팅 표면 모두에서 연속 측정에 성공.
- 다양한 코팅 화학 조성에서 검증 — 용제형 및 수성 슬립 코트, 약 100 µm 범위의 더 두꺼운 GRC 타입 래커.
- 프로파일 온도 변화의 영향 없음: 경화 후 갓 코팅된 프로파일의 잔열에 대해서도 측정이 안정적입니다.
- 프로파일 단면 둘레의 서로 다른 각도 위치에서 서로 다른 두께를 정확히 분해.
- 일반적인 라인 구성: 작동 거리 35 mm, 5초마다 1회 측정, 소형 센서, 갓 코팅된 프로파일과 비접촉.
- 플러그 앤 플레이 방식 도입, 직관적인 소프트웨어, 첫날부터 작업자가 바로 사용 가능.
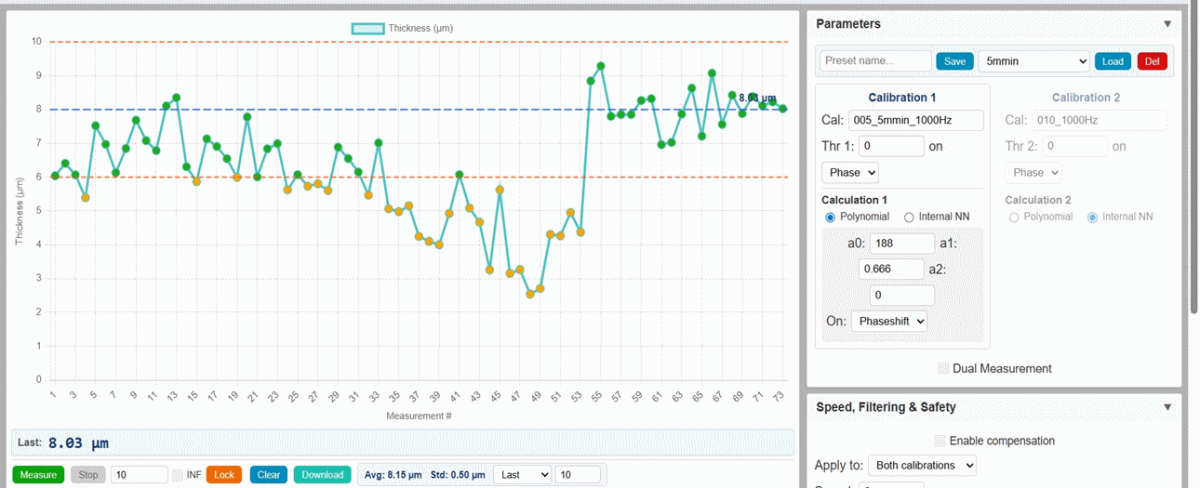
측정 통계, 공차 설정, 유의미한 드리프트 발생 시 알람을 제공하는 인라인 소프트웨어 화면
06 — 산업 통합
두 가지 도입 레벨 — 수동 홀더부터 완전 자동 360° 턴키 솔루션까지
고객의 기존 라인, 가용 공간, 요구되는 자동화 수준에 따라 Enovasense는 EPDM 코팅 두께 인라인 측정을 위한 두 가지 도입 레벨을 제공합니다. 두 레벨 모두 동일한 소형 플러그 앤 플레이 센서와 동일한 모니터링 소프트웨어를 사용하며, 센서 주변의 통합 방식만 다릅니다.
레벨 1 — 측정 헤드가 있는 수동 홀더
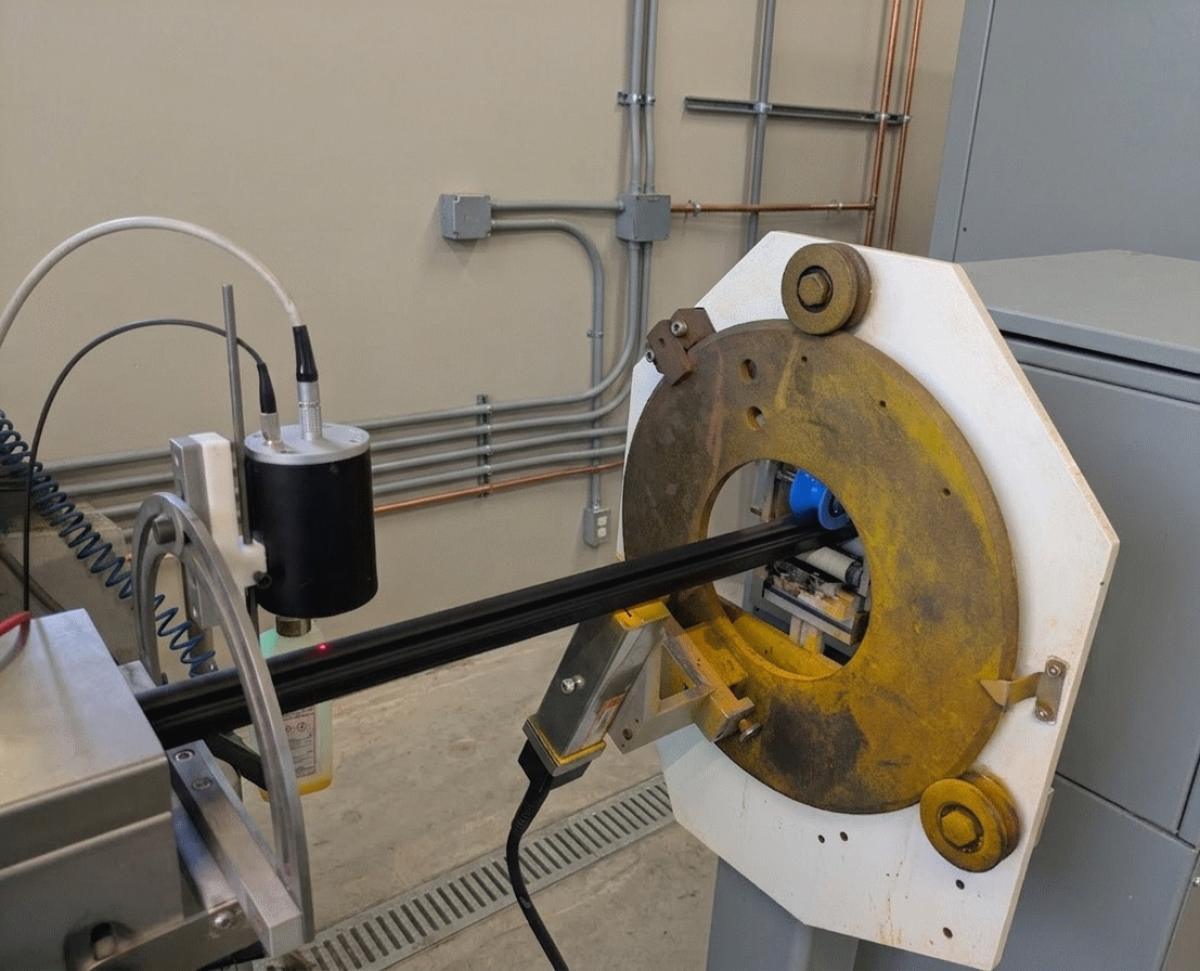
가장 간단한 인라인 통합입니다. 소형 센서를 코팅 스테이션 하류 수 m 지점에 설치한 홀더에 고정하고, 작업자가 주행 중인 프로파일 둘레로 수동 회전시켜 필요에 따라 서로 다른 각도 위치를 검사할 수 있습니다. 로봇이나 액추에이터 없이 센서 1대와 기계식 홀더만으로 기존 압출 라인에 신속하게 도입할 수 있으며, 대규모 개조가 필요 없습니다. 갓 코팅된 프로파일에는 전혀 닿지 않습니다.
레벨 2 — 완전 자동 360° 턴키 솔루션
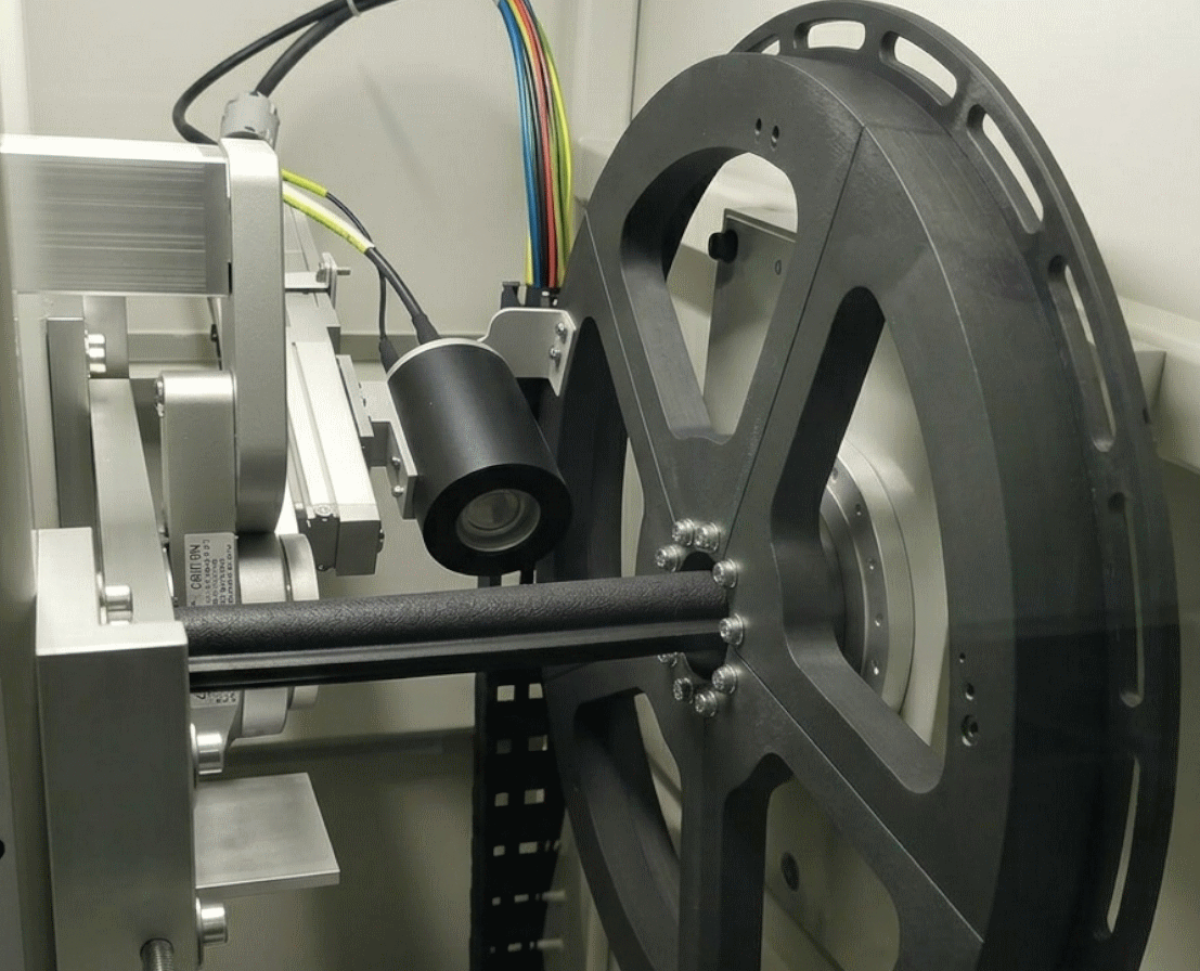
연속 주행 프로파일의 전체 둘레에 걸친 각도 방향 두께 매핑을 위해, Enovasense는 기계적으로 분리된 세 개의 구조로 구성된 턴키 회전식 스테이션을 제공합니다. 이 스테이션은 전동 360° 회전축에 장착된 센서, EPDM 단면의 국부 형상을 실시간으로 측정하는 프로파일 형상 검출 모듈, 프로파일 움직임이나 일시적인 라인 속도 변화와 관계없이 센서를 공칭 작동 거리로 유지하는 능동 거리 제어 루프, 전용 모니터링 소프트웨어를 통합하며, 즉시 가동 가능한 단일 유닛으로 코팅 스테이션 하류에 설치되어 공급됩니다.
그림 4 — 360° 턴키 스테이션 구조
소형 Enovasense 센서
모든 도입 레벨의 핵심은 동일한 소형 플러그 앤 플레이 센서입니다. 센서는 변조 레이저 광원, 빔을 프로파일에 집속하고 IR 열유속을 수집하는 광학 경로, 열 응답의 시간 프로파일로부터 두께를 산출하는 전자 장치를 결합합니다. 광학 구성(초점 거리, 스폿 크기, 작동 거리, 변조 파라미터)은 용도별로 선택하여 재현성, 정확도, 통합 조건을 최적화합니다.
기술 사양 — EPDM 코팅용 Enovasense 인라인 센서
| 측정 원리 | 레이저 광열 복사 측정법 — 완전 비접촉 |
| EPDM에서의 일반적인 두께 범위 | ~ 1 µm ~ ~ 120 µm(슬립 코트, 프라이머, GRC 래커) |
| 재현성(σ) | < 1 µm(선택한 광학계 및 층 두께에 따라 다름) |
| 파괴 기준과의 상관 R² | 시험한 전체 두께 범위에서 > 99 % |
| 작동 거리 | 일반 ~ 35 mm(설정 가능) |
| 스폿 크기 | 서브밀리미터부터 수 밀리미터까지(광학계에 따라 다름) |
| 레이저 광원 | 1550 nm — 6 W(요청 시 다른 파장 제공) |
| 측정 속도 | 일반 1회 측정 / 5 s — 더 빠른 구성 제공 가능 |
| 프로파일 온도 허용성 | 일반적인 경화 후 온도 범위 내에서는 측정에 영향 없음 |
| 소프트웨어 기능 | 실시간 두께 곡선, 교정 관리, 합격/불합격 임계값, 자동 데이터 기록, CSV 내보내기 |
| 데이터 인터페이스 | Ethernet TCP/IP — MES / SPC 연동, CSV 내보내기 |
| 통합 옵션 | 수동 홀더 / 완전 자동 360° 턴키 스테이션 |
사양은 참고용이며 고객의 구체적인 요구사항에 맞게 조정할 수 있습니다.

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 Polski
 中文