Anwendungen / berührungslose dickenmessung thermischer spritzschichten
01 — Einleitung
Thermische Spritzschichten: die funktionale Haut moderner Flugzeuge
Thermisch gespritzte Schichten sind im gesamten Flugzeug von zentraler Bedeutung. Viele moderne Strahltriebwerke könnten ohne sie nicht mit ihrem heutigen Wirkungsgrad und ihren heutigen Temperaturen arbeiten, Fahrwerke und Aktuatoren sind für ihre Verschleiß- und Korrosionsbeständigkeit auf sie angewiesen, und Reparaturen durch Kaltgasspritzen verlängern die Lebensdauer von Strukturbauteilen. Diese Schichten wirken als funktionale Haut auf teuren Grundwerkstoffen — Nickel-Superlegierungen, Titan, hochfeste Stähle, Aluminium — und schützen sie vor extremer Hitze, Oxidation, Heißgaskorrosion, Reibverschleiß (Fretting) und Gleitverschleiß.
In der Luftfahrt eingesetzte thermische Spritzverfahren
Das thermische Spritzen umfasst eine Familie von Beschichtungsverfahren, bei denen fein verteilte metallische oder nichtmetallische Werkstoffe in einen schmelzflüssigen oder teilgeschmolzenen Zustand gebracht und mit hoher Geschwindigkeit auf eine vorbereitete Oberfläche geschleudert werden, um eine Funktionsschicht aufzubauen. Die Luftfahrtindustrie setzt je nach Bauteil und Schichtwerkstoff mehrere davon ein:
Atmosphärisches Plasmaspritzen (APS) HVOF / HVAF Kaltgasspritzen Lichtbogen- und Flammspritzen Vakuum-/Niederdruckplasmaspritzen
- Plasmaspritzen schmilzt keramische oder metallische Pulver mit einem energiereichen Plasmalichtbogen. Es ist das Standardverfahren für Wärmedämmschichten (TBC) auf Turbinenbauteilen und für Einlaufbeläge.
- HVOF / HVAF beschleunigt die Partikel auf Überschallgeschwindigkeit und erzeugt sehr dichte, zähe Schichten — typischerweise Wolframkarbid-Cermets — für den Verschleißschutz an Fahrwerken, Aktuatorstangen, Klappenschienen und Verdichterbauteilen. HVOF-WC-CoCr ist heute der Referenzersatz für die Hartverchromung.
- Kaltgasspritzen verbindet die Partikel durch kinetische Energie statt durch Wärme. Es wird zunehmend für die Maßwiederherstellung und die Korrosionsreparatur von Struktur- und Gehäusebauteilen eingesetzt.
- Lichtbogendraht- und Flammspritzen tragen Schichten auf Aluminium- oder Zinkbasis für den Korrosionsschutz von Struktur- und Bodengeräteteilen auf.
Abbildung 1 — Familien thermisch gespritzter Schichten im gesamten Flugzeug
Im Triebwerk: Was die Schichten leisten
- Wärmedämmschichten (TBC) — wohl die kritischsten Schichten der modernen Luftfahrt. Eine keramische Deckschicht, meist yttriumoxidstabilisiertes Zirkonoxid (YSZ), wirkt als Hitzeschild auf Hochdruckturbinenschaufeln, Leitschaufeln und Brennkammerauskleidungen und ermöglicht Gastemperaturen oberhalb des Schmelzpunkts der metallischen Bauteile. Eine fachgerecht aufgebrachte TBC erzeugt über ihre Dicke einen Temperaturabfall von bis zu 300 °C.
- Verschleiß- und frettingbeständige Schichten — extrem harte Cermets (Wolframkarbid-Kobalt) oder Hartlegierungen (Tribaloy) auf Schaufelfüßen, Lagerzapfen und Klappenschienen. Sie verhindern Fretting, den Verschleiß durch mikroskopische Schwingungen an gefügten Kontaktflächen.
- Umwelt- und Korrosionsschutzschichten — MCrAlY-Legierungen (M = Ni und/oder Co) auf Verdichterschaufeln und als Haftvermittlerschichten in der Turbine, zum Schutz vor Heißgaskorrosion und Oxidation in der aggressiven, schnell strömenden Triebwerksumgebung.
Abbildung 2 — Typisches Wärmedämmschichtsystem (schematisch)
02 — Qualitätsanforderungen
Warum die Dicke die entscheidende Kenngröße einer thermischen Spritzschicht ist
Die Schichtdicke ist die wichtigste Brücke zwischen Auslegung und realem Betriebsverhalten: Sie ist der Parameter, den der Konstrukteur vorgibt, den der Beschichter regelt und den der Prüfer nachweisen muss. Bei Luftfahrtbauteilen ist sie zudem eine Absicherung gegen katastrophales Versagen.
Zu dünn: Verlust der Schutzwirkung
Eine zu dünne TBC erreicht den spezifizierten Temperaturgradienten nicht und setzt die Superlegierung Überhitzung, schneller Oxidation und Kriechen aus. Eine zu dünne Verschleißschutzschicht auf einem Fahrwerkskolben oder einer Klappenschiene ist vor der nächsten Überholung durchgerieben; eine zu dünne Korrosionsschutzschicht lässt den Grundwerkstoff ungeschützt. In jedem Fall erreicht das Bauteil seine Auslegungslebensdauer nicht.
Zu dick: Eigenspannungen und Abplatzen
Thermisch gespritzte Schichten enthalten Eigenspannungen aus der schnellen Erstarrung jedes einzelnen Splats. In Verbindung mit den unterschiedlichen Wärmeausdehnungskoeffizienten von Keramikschicht und metallischer Superlegierung kann eine zu dicke Schicht reißen, sich ablösen oder abplatzen — und sich im Betrieb von der Turbinenschaufel lösen. Bei dichten HVOF-Cermets erhöht eine übermäßige Dicke das Delaminationsrisiko unter zyklischer Last und verursacht zusätzliche Schleifzeit und Kosten.
Gleichmäßigkeit: Wirkungsgrad und Unwucht
Über die Sicherheit hinaus bestimmt die Dickenkontrolle den aerodynamischen Wirkungsgrad. Bei Einlaufbelägen vergrößert schon eine Abweichung im Mikrometerbereich den Schaufelspitzenspalt und kostet Kraftstoff und Schub. Ungleichmäßige Schichten auf rotierenden Bauteilen erzeugen eine Fliehkraftunwucht, die hochzyklische Ermüdung und Schwingungen hervorruft. Die Gleichmäßigkeit über die gesamte beschichtete Fläche — nicht nur der Mittelwert — ist daher Teil der Spezifikation.
|
bis 300 °C
Temperaturabfall über eine fachgerecht aufgebrachte Wärmedämmschicht
|
50 – 450 µm
Typischer Dickenbereich von Wärmedämmschichten — vollständig von den Enovasense-Sensoren abgedeckt
|
|
0,5 – 3 %
Typische Wiederholpräzision und RMS-Vergleichsabweichung der laserphotothermischen Radiometrie, bezogen auf die gemessene Dicke
|
< 1 s
Typische berührungslose Messzeit pro Punkt — geeignet für Mapping und prozessbegleitende Kontrolle
|
03 — Messtechnische Herausforderungen
Warum thermische Spritzschichten konventionelle Messgeräte an ihre Grenzen bringen
Neben der zerstörenden Querschliffmikroskopie stehen als konventionelle zerstörungsfreie Verfahren taktile Messgeräte zur Verfügung — Wirbelstrom, magnetische Induktion und Ultraschall. Beim thermischen Spritzen in der Luftfahrt stoßen sie auf vier grundlegende Einschränkungen.
Werkstoffbedingte Einschränkungen
Die magnetische Induktion erfordert eine nichtmagnetische Schicht auf einem ferromagnetischen Grundwerkstoff; das Wirbelstromverfahren eine nichtleitende Schicht auf einem Nichteisenmetall. Schichtsysteme der Luftfahrt passen selten dazu: MCrAlY auf Superlegierung bedeutet eine leitfähige Schicht auf einem leitfähigen Substrat; WC-Co- und Tribaloy-Cermets sind teilweise leitfähig und teilweise magnetisch; MCrAlY und sein Substrat haben nahezu identische akustische Impedanzen, sodass der Ultraschall überhaupt keine Grenzfläche erkennt.
Der Rauheitsfehler
Thermisch gespritzte Schichten sind von Natur aus rau und porös. Eine taktile Sonde liegt auf den höchsten Spitzen der Oberfläche auf, misst also den Abstand von den Spitzen zum Substrat und überschätzt die mittlere Dicke systematisch. Je dünner die Schicht und je rauer die Oberfläche, desto größer der Fehler.
Abbildung 3 — Taktile Sonde auf den Spitzen vs. gemittelter berührungsloser Laserspot
Zugänglichkeit und Geometrie
Taktile Verfahren benötigen eine ebene, stabile Auflagefläche. Damit scheiden gerade die wichtigsten Bereiche aus: das Innere von Zylindern und Bohrungen, die Zwischenräume zwischen Turbinenschaufeln, die scharfe Vorderkante eines Turbinenzahns, die Nähe von Bohrungen und Kanten, wo Wirbelstrommesswerte driften, oder die gekrümmte Schulter einer Aktuatorstange.
Abhängigkeit von zerstörenden Prüfungen
Wegen dieser Grenzen greifen Fachleute oft auf Querschliffe geopferter Bauteile oder Begleitproben zurück — langsam, teuer und mit einem Repräsentativitätsfehler behaftet: Die Begleitprobe ist nicht das Bauteil, und die geschliffene Stelle ist nicht die gesamte beschichtete Fläche.
04 — Technologievergleich
Warum die laserphotothermische Radiometrie zum thermischen Spritzen in der Luftfahrt passt
Die patentierte laserphotothermische Radiometrie (LPTR) von Enovasense arbeitet in vier Schritten: Ein leistungsmodulierter Laserstrahl erwärmt die Schichtoberfläche um wenige Grad; die thermische Welle diffundiert in die Schicht und wird an der Grenzfläche Schicht–Substrat teilweise reflektiert; ein Infrarotdetektor erfasst den von der Oberfläche zurückkehrenden Wärmestrom; die Phasenverschiebung zwischen Lasermodulation und thermischer Antwort wird in eine Dicke umgerechnet. Solange der Laser den Werkstoff erwärmen kann, erhält der Sensor ein Signal — es gibt keine Bedingung an Leitfähigkeit, Magnetismus oder akustische Impedanz von Schicht oder Substrat.
Für raue, poröse Spritzschichten bringt dies eine entscheidende Eigenschaft: Die Messung wird über den Laserspot gemittelt (0,8 bis 10 mm) und gibt damit das tatsächliche funktionale Volumen der Schicht wieder statt der Höhe einiger weniger Spitzen. Der Messkopf befindet sich 20 oder 40 mm vom Bauteil entfernt, ist somit kontaminationsfrei und tolerant gegenüber Abstands- und Winkelschwankungen.
| Kriterium | Enovasense laserphotothermisch | Wirbelstrom / magnetische Induktion | Ultraschallprüfung |
|---|---|---|---|
| Messprinzip | Thermische Diffusionsantwort | Wechselwirkung mit elektromagnetischem Feld | Laufzeit von Schallwellen |
| Kontakt | Berührungslos — 20 / 40 mm Arbeitsabstand | Taktil | Taktil + Koppelmittel |
| Bedienereinfluss | Unabhängig | Abhängig — von der Art des Aufsetzens | Abhängig — von der Art der Ankopplung |
| Rauheitsfehler | Keiner — über den Spot gemittelt | Überschätzung — Sonde liegt auf den Spitzen auf | Ankopplungsprobleme auf rauen Oberflächen |
| Nachkalibrierung | Stabil — keine zeitliche Drift | Regelmäßig | Regelmäßig |
| Abhängigkeit von Form, Kanten und Größe | Unabhängig von Krümmung und Geometrie | Formabhängig — nicht nahe Kanten und Bohrungen | Formabhängig — nicht nahe Kanten und Bohrungen |
| Wärmedämmschichten (YSZ, 50–450 µm) | Ja | Ja — mit Spitzenfehler | Nein in diesem Bereich |
| Verschleiß- und Fretting-Cermets (WC-Co, Tribaloy) | Ja | Schwierig — teils leitfähig, teils magnetisch | Nein bei geringen Dicken |
| MCrAlY-Umweltschutzschichten | Ja | Schwierig — leitfähig auf leitfähig | Nein — gleiche akustische Impedanz |
| HVOF-WC-CoCr auf Stahl (Fahrwerk) | Ja | Schwierig — Cermet auf ferromagnetischem Stahl | Eingeschränkt — dünne, dichte Schichten |
Typische Leistungsdaten der laserphotothermischen Radiometrie
Der messbare Dickenbereich reicht je nach Schichtwerkstoff von 10 nm bis etwa 1 mm. Wiederholpräzision und RMS-Vergleichsabweichung liegen typischerweise zwischen 0,5 und 3 % der gemessenen Dicke:
| Gemessene Dicke | Typische RMS-Präzision |
| 1 mm | 5 – 30 µm |
| 100 µm | 0,5 – 3 µm |
| 10 µm | 0,05 – 0,3 µm |
| 1 µm | 5 – 30 nm |
Die Leistungsdaten hängen vom gewählten optischen System, vom Schichtwerkstoff und vom Dickenbereich ab. Auf der ITSC 2026 (Bangkok) vorgestellte Werte.
05 — Messtechnische Leistungsfähigkeit
Fallstudie: APS-Wärmedämmschichten aus yttriumoxidstabilisiertem Zirkonoxid
Die Machbarkeitsstudie wurde an vier ebenen, mit YSZ beschichteten Proben durchgeführt, die durch atmosphärisches Plasmaspritzen (APS) mit Dickenstufen von 86 µm bis 374 µm beschichtet wurden. Jede Probe maß 10 × 10 mm, sodass innerhalb jeder Probe gewisse Inhomogenitäten der Beschichtung zu erwarten waren.
Eingesetzt wurde ein Enovasense Point sensor mit folgenden Parametern: Wellenlänge 980 nm, maximale Laserleistung 10 W, Messzeit 1,7 s, Abstand Messkopf–Bauteil 35 mm und ein Laserspot von 3,3 mm. Die Spotgröße wurde so gewählt, dass sie die für das thermische Spritzen typischen Dickenschwankungen im Submillimeterbereich mittelt. Der Sensor war in einer 3-Achsen-Prüfstation montiert, und von jeder Probe wurde eine 2D-Karte mit einer Schrittweite von 1 mm in beiden Richtungen aufgenommen.
Abbildung 4 — Dickenkarten der vier YSZ-beschichteten Proben (Point sensor, Schrittweite 1 mm)
Schematische Darstellung des Enovasense-Mappings der vier APS-YSZ-Proben (10 × 10 mm). Jede Zelle entspricht einem Messpunkt. Die dünneren Ränder entsprechen der Overspray-Zone an den Probenkanten.
Korrelation mit Wirbelstrommesswerten
Die photothermischen Karten wurden mit Wirbelstrommesswerten an 10 Positionen pro Probe korreliert. Für beide Verfahren wurden Mittelwert und Standardabweichung pro Probe für den Vergleich herangezogen.
Abbildung 5 — Laserphotothermie vs. Wirbelstrom, YSZ-Schichtdicke
Mittlere Dicke pro Probe, beide Verfahren; die Balken zeigen ±1 Standardabweichung. Der Wirbelstrom liegt bei jeder Probe leicht über der 1:1-Linie — der Spitzeneffekt einer taktilen Sonde auf einer rauen APS-Oberfläche.
Zwischen beiden Verfahren wird eine Korrelation von 99,5 % beobachtet. Das Wirbelstromverfahren überschätzt die YSZ-Dicke wegen des oben beschriebenen Spitzeneffekts tendenziell leicht, und die laserphotothermischen Messungen zeigen bei jeder Probe eine geringere Standardabweichung als die Wirbelstrommesswerte.
Von ebenen Proben zur realen Geometrie: der Turbinenzahn
Der Hauptvorteil der laserphotothermischen Radiometrie besteht darin, dass sie sich direkt von Proben auf reale Bauteile übertragen lässt, da weder Kontakt noch ein Einfluss von Krümmung oder Kantennähe besteht. Der Turbinenzahn ist der Extremfall: Eine Wärmedämmschicht von mindestens 100 µm wird auf einer scharfen Fläche von weniger als 1 mm an der Spitze eines sehr dünnen Zahns aufgebracht — für die meisten Schichtdickenmessverfahren nicht messbar.
Mit dem Enovasense Field sensor wird der gesamte Zahn in einer 1-Sekunden-Aufnahme mit 55 µm Ortsauflösung kartiert, wobei die Schichtdicke an jeder Position lokal quantifiziert wird, einschließlich der scharfen Spitze.
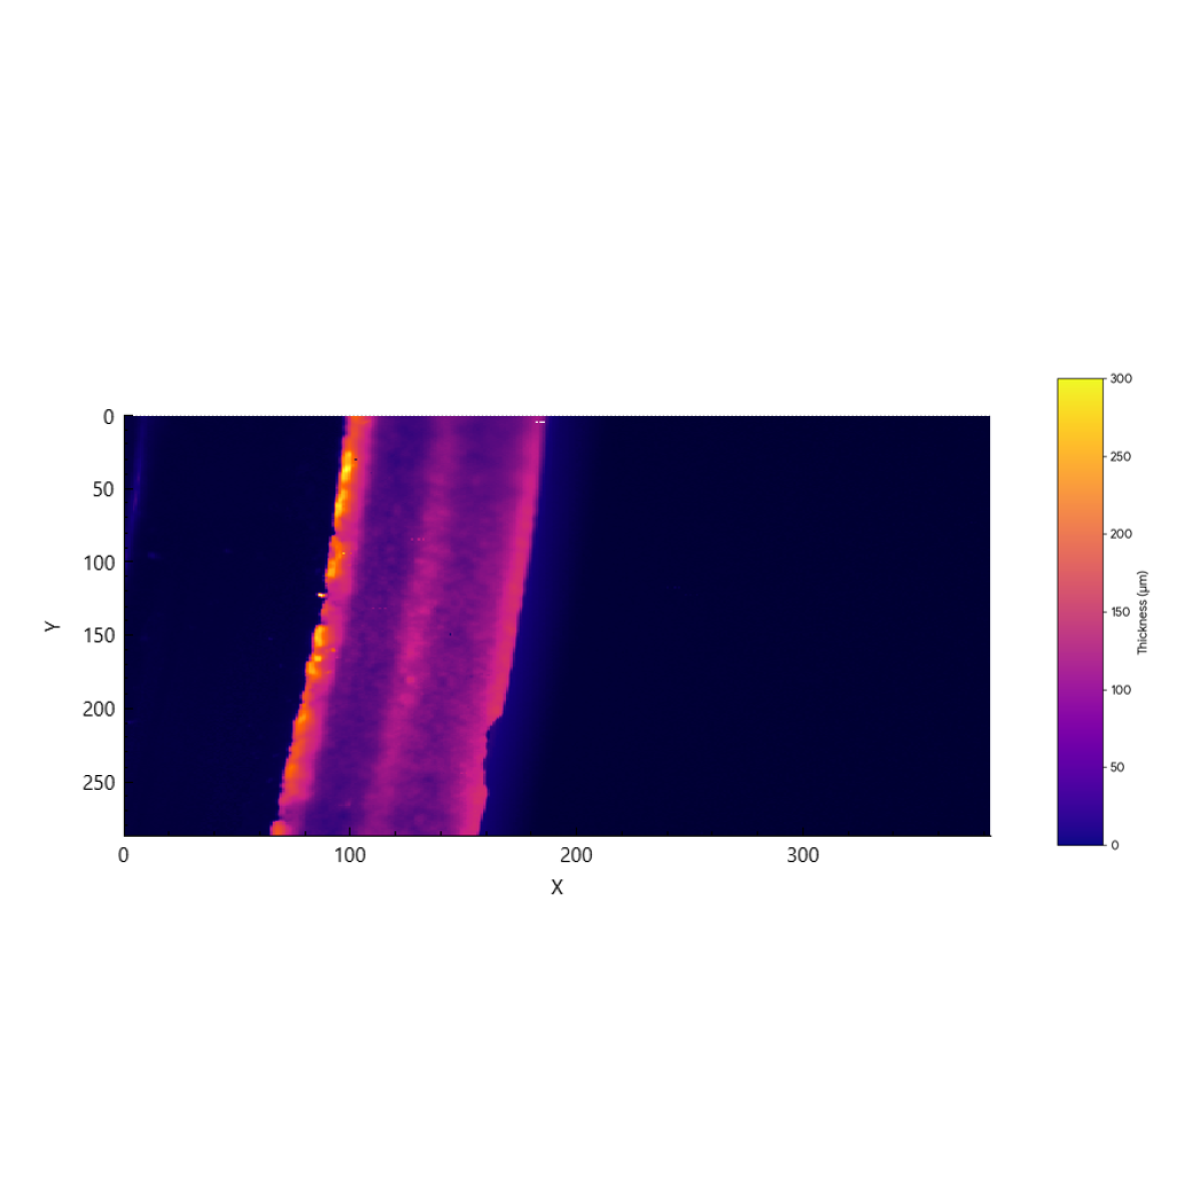
Mit dem Enovasense Field sensor aufgenommene Schichtdickenkarte eines Turbinenzahns — 55 µm Auflösung, 1 s Aufnahmezeit
Dieselbe Methode gilt für die anderen thermischen Spritzschichtfamilien der Luftfahrt — HVOF-WC-CoCr auf Fahrwerksstählen, MCrAlY-Haftschichten, Einlaufbeläge, Reparaturen durch Kaltgasspritzen. Die tatsächliche Leistungsfähigkeit hängt vom gewählten optischen System, vom Schichtwerkstoff und vom Dickenbereich ab; für jedes Schicht-Substrat-System wird eine eigene Kalibrierung erstellt.
06 — Industrielle Integration
Integration der Enovasense-Sensoren in die Spritzerei
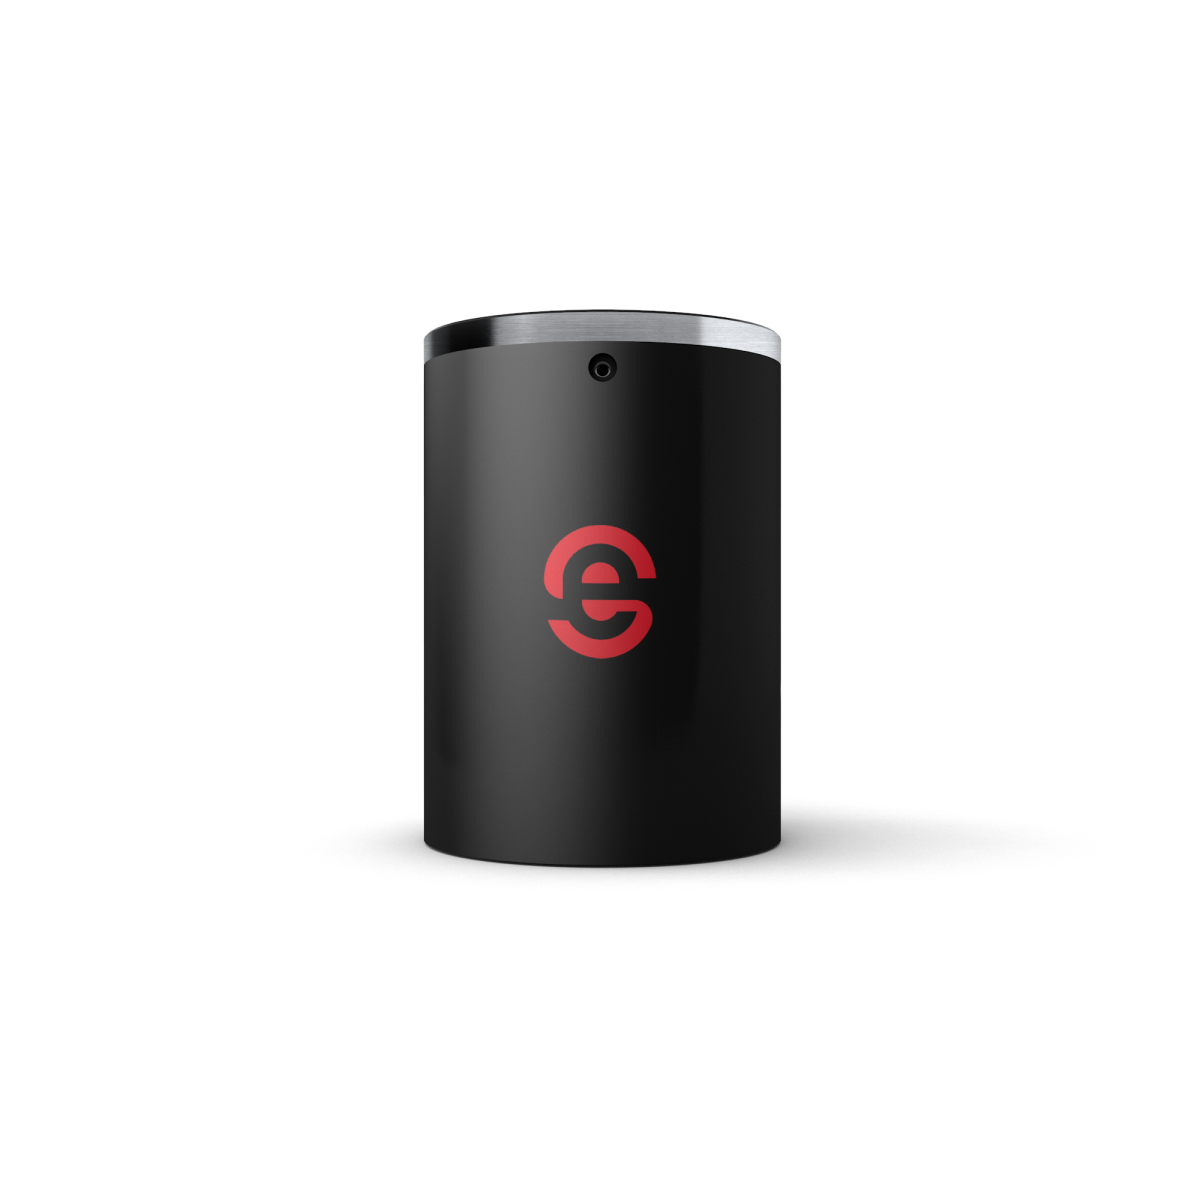
Die Enovasense-Messköpfe sind kompakt und leicht — typischerweise 35 mm Durchmesser — und sehr tolerant gegenüber Abstandsschwankungen (mehrere Millimeter bei 40 mm Arbeitsabstand) sowie Einfallswinkeln von 10° bis 40°. Sie sind ohne präzise Ausrichtung schwingungsunempfindlich, und die photothermische Kalibrierung driftet nicht über die Zeit. Daraus ergeben sich drei Integrationswege.
 |
 |
| Kompakter Enovasense-Messkopf für die Roboterintegration | Offline-Prüfstation HKL2 — automatisiertes Mapping und Chargenmessung |
Referenzen
| Referenz | Name | Status / Preis | Datenblatt |
|---|---|---|---|
| ARTICLE | Non-Contact Thickness Measurement of metallic and ceramic coatings deposited by thermal spray |
Verfügbar
Auf Anfrage |
English Français |
| APPLICATION NOTE | Controlling the thickness of thermally sprayed coatings |
Verfügbar
Auf Anfrage |
English Français |
Dokumente
| Typ | Name | Herunterladen |
|---|---|---|
| Application | Thermal spray | Français English |
| Application | Controlling the thickness of thermally sprayed coatings | Français |

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文