Aplikacje / bezkontaktowy pomiar grubości powłok natryskiwanych cieplnie
01 — Wprowadzenie
Powłoki natryskiwane cieplnie: funkcjonalna skóra nowoczesnych statków powietrznych
Powłoki natryskiwane cieplnie mają kluczowe znaczenie w całym statku powietrznym. Wiele nowoczesnych silników odrzutowych nie mogłoby bez nich pracować z obecną sprawnością i w obecnych zakresach temperatur, podwozia i siłowniki zawdzięczają im odporność na zużycie i korozję, a naprawy metodą natryskiwania na zimno wydłużają żywotność elementów konstrukcyjnych. Powłoki te działają jak funkcjonalna skóra na kosztownych podłożach — nadstopach niklu, tytanie, stalach o wysokiej wytrzymałości, aluminium — chroniąc je przed ekstremalnym ciepłem, utlenianiem, korozją wysokotemperaturową, frettingiem i zużyciem ślizgowym.
Procesy natryskiwania cieplnego stosowane w lotnictwie
Natryskiwanie cieplne to rodzina procesów nakładania powłok, w których drobno rozdrobnione materiały metaliczne lub niemetaliczne są podgrzewane do stanu stopionego lub częściowo stopionego i z dużą prędkością kierowane na przygotowaną powierzchnię, tworząc warstwę funkcjonalną. Przemysł lotniczy stosuje kilka z nich, w zależności od części i materiału powłoki:
Natryskiwanie plazmowe w atmosferze (APS) HVOF / HVAF Natryskiwanie na zimno Natryskiwanie łukowe i płomieniowe Plazma próżniowa / niskociśnieniowa
- Natryskiwanie plazmowe wykorzystuje wysokoenergetyczny łuk plazmowy do topienia proszków ceramicznych lub metalicznych. Jest to standardowa metoda wytwarzania powłok barierowych cieplnych (TBC) na elementach turbin oraz uszczelnień ścieralnych.
- HVOF / HVAF rozpędza cząstki do prędkości naddźwiękowych i tworzy bardzo gęste, wytrzymałe powłoki — zwykle cermetale na bazie węglika wolframu — zapewniające odporność na zużycie podwozi, tłoczysk siłowników, prowadnic klap i części sprężarek. Powłoka HVOF WC-CoCr jest obecnie referencyjnym zamiennikiem twardego chromowania.
- Natryskiwanie na zimno łączy cząstki dzięki energii kinetycznej, a nie ciepłu. Jest coraz częściej stosowane do odtwarzania wymiarów i napraw korozyjnych elementów konstrukcyjnych i obudów.
- Natryskiwanie łukowe i płomieniowe nanosi warstwy na bazie aluminium lub cynku chroniące przed korozją części konstrukcyjne i sprzęt obsługi naziemnej.
Rysunek 1 — Rodziny powłok natryskiwanych cieplnie w statku powietrznym
Wewnątrz silnika: jaką rolę pełnią powłoki
- Powłoki barierowe cieplne (TBC) — prawdopodobnie najważniejsze powłoki we współczesnym lotnictwie. Ceramiczna warstwa wierzchnia, zwykle z dwutlenku cyrkonu stabilizowanego itrem (YSZ), działa jak osłona cieplna na łopatkach wirnikowych i kierowniczych turbiny wysokiego ciśnienia oraz na ściankach komór spalania, umożliwiając pracę przy temperaturach gazu wyższych od temperatury topnienia elementów metalowych. Prawidłowo nałożona powłoka TBC zapewnia spadek temperatury na swojej grubości sięgający 300 °C.
- Powłoki odporne na zużycie i fretting — bardzo twarde cermetale (węglik wolframu-kobalt) lub twarde stopy (Tribaloy) na stopkach łopatek, czopach łożysk i prowadnicach klap. Zapobiegają frettingowi, czyli zużyciu wywołanemu mikroskopijnymi drganiami na stykających się powierzchniach połączeń.
- Powłoki środowiskowe i antykorozyjne — stopy MCrAlY (M = Ni i/lub Co) na łopatkach sprężarki oraz jako warstwy wiążące w turbinie, chroniące przed korozją wysokotemperaturową i utlenianiem w agresywnym środowisku silnika o szybkim przepływie.
Rysunek 2 — Typowy system powłoki barierowej cieplnej (schemat)
02 — Wymagania jakościowe
Dlaczego grubość jest krytycznym parametrem powłoki natryskiwanej cieplnie
Grubość powłoki to główne ogniwo łączące teorię konstrukcyjną z rzeczywistymi właściwościami użytkowymi: jest to parametr, który określa konstruktor, kontroluje operator natryskiwania i musi zweryfikować kontroler. W częściach lotniczych stanowi ona również zabezpieczenie przed katastrofalną awarią.
Zbyt cienka: utrata ochrony
Zbyt cienka powłoka TBC nie zapewnia wymaganego gradientu temperatury, narażając nadstop na przegrzanie, szybkie utlenianie i pełzanie. Zbyt cienka powłoka przeciwzużyciowa na tłoku podwozia lub prowadnicy klapy ściera się przed kolejnym przeglądem; zbyt cienka powłoka antykorozyjna pozostawia podłoże bez ochrony. W każdym przypadku część nie osiąga zakładanej trwałości.
Zbyt gruba: naprężenia wewnętrzne i odpryskiwanie
Powłoki natryskiwane cieplnie zawierają naprężenia własne wynikające z szybkiego krzepnięcia każdej lamelki. W połączeniu z różnicą rozszerzalności cieplnej między warstwą ceramiczną a metalowym nadstopem zbyt gruba powłoka może pękać, łuszczyć się lub odpryskiwać — odpadając od łopatki turbiny w trakcie eksploatacji. W przypadku gęstych cermetali HVOF nadmierna grubość zwiększa ryzyko rozwarstwienia pod obciążeniem cyklicznym oraz wydłuża czas i koszt szlifowania.
Jednorodność: sprawność i wyważenie
Poza bezpieczeństwem kontrola grubości decyduje o sprawności aerodynamicznej. W uszczelnieniach ścieralnych nawet odchyłka rzędu mikrometrów zwiększa luz wierzchołkowy i powoduje straty paliwa i ciągu. Niejednorodne powłoki na częściach wirujących wywołują niewyważenie odśrodkowe, prowadzące do zmęczenia wysokocyklowego i drgań. Jednorodność na całej powierzchni pokrytej — nie tylko wartość średnia — jest więc częścią specyfikacji.
|
do 300 °C
Spadek temperatury na prawidłowo nałożonej powłoce barierowej cieplnej
|
50 – 450 µm
Typowy zakres grubości powłok barierowych cieplnych — w pełni objęty przez czujniki Enovasense
|
|
0,5 – 3 %
Typowa powtarzalność i błąd RMS porównania międzymetodowego radiometrii fototermicznej laserowej, względem mierzonej grubości
|
< 1 s
Typowy czas bezkontaktowego pomiaru w punkcie — umożliwia mapowanie i kontrolę w trakcie procesu
|
03 — Wyzwania pomiarowe
Dlaczego powłoki natryskiwane cieplnie przerastają możliwości konwencjonalnych grubościomierzy
Poza niszczącą mikroskopią zgładów poprzecznych konwencjonalne metody nieniszczące to grubościomierze stykowe — wiroprądowe, indukcyjne magnetyczne i ultradźwiękowe. W przypadku lotniczych powłok natryskiwanych cieplnie napotykają one cztery ograniczenia o charakterze strukturalnym.
Ograniczenia materiałowe
Metoda indukcji magnetycznej wymaga niemagnetycznej powłoki na podłożu ferromagnetycznym; metoda prądów wirowych wymaga nieprzewodzącej powłoki na metalu nieżelaznym. Lotnicze układy warstw rzadko spełniają te warunki: MCrAlY na nadstopie to powłoka przewodząca na podłożu przewodzącym; cermetale WC-Co i Tribaloy są częściowo przewodzące i częściowo magnetyczne; MCrAlY i jego podłoże mają niemal identyczne impedancje akustyczne, więc ultradźwięki w ogóle nie wykrywają granicy faz.
Błąd systematyczny wynikający z chropowatości
Powłoki natryskiwane cieplnie są z natury chropowate i porowate. Głowica stykowa opiera się na najwyższych wierzchołkach powierzchni, więc mierzy odległość od wierzchołków do podłoża i systematycznie zawyża średnią grubość. Im cieńsza powłoka i bardziej chropowata powierzchnia, tym większy błąd.
Rysunek 3 — Głowica stykowa na wierzchołkach a uśredniona bezkontaktowa plamka lasera
Dostępność i geometria
Techniki stykowe wymagają płaskiej, stabilnej powierzchni oparcia. Wyklucza to obszary najważniejsze: wnętrza cylindrów i otworów, przestrzenie między łopatkami turbiny, ostrą krawędź natarcia zęba turbiny, okolice otworów i krawędzi, gdzie wskazania wiroprądowe dryfują, czy zaokrąglone przejście tłoczyska siłownika.
Uzależnienie od badań niszczących
Z powodu tych ograniczeń specjaliści często wracają do wykonywania zgładów poprzecznych na poświęconych częściach lub próbkach świadkach — co jest powolne, kosztowne i obarczone błędem reprezentatywności: próbka świadek to nie część, a miejsce wykonania zgładu to nie cała pokryta powierzchnia.
04 — Porównanie technologii
Dlaczego radiometria fototermiczna laserowa sprawdza się w lotniczym natryskiwaniu cieplnym
Opatentowana przez Enovasense radiometria fototermiczna laserowa (LPTR) działa w czterech krokach: wiązka laserowa o modulowanej mocy podgrzewa powierzchnię powłoki o kilka stopni; fala cieplna dyfunduje w głąb powłoki i częściowo odbija się na granicy powłoka–podłoże; detektor podczerwieni rejestruje strumień cieplny powracający z powierzchni; przesunięcie fazowe między modulacją lasera a odpowiedzią cieplną jest przeliczane na grubość. Dopóki laser może podgrzać materiał, czujnik uzyskuje odpowiedź — nie ma żadnych wymagań co do przewodności, magnetyzmu ani impedancji akustycznej powłoki czy podłoża.
W przypadku chropowatych, porowatych powłok natryskiwanych cieplnie daje to decydującą zaletę: pomiar jest uśredniany na plamce lasera (od 0,8 do 10 mm), więc odzwierciedla rzeczywistą objętość funkcjonalną warstwy, a nie wysokość kilku wierzchołków. Głowica znajduje się 20 lub 40 mm od części, dzięki czemu nie ulega zanieczyszczeniu i toleruje zmiany odległości i kąta.
| Kryteria | Fototermia laserowa Enovasense | Prądy wirowe / indukcja magnetyczna | Badania ultradźwiękowe |
|---|---|---|---|
| Zasada pomiaru | Odpowiedź dyfuzji cieplnej | Oddziaływanie pola elektromagnetycznego | Czas przejścia fal dźwiękowych |
| Kontakt | Bezkontaktowo — odległość robocza 20 / 40 mm | Stykowo | Stykowo + środek sprzęgający |
| Wpływ operatora | Niezależny | Zależny — od sposobu przyłożenia | Zależny — od sposobu sprzęgania |
| Błąd chropowatości | Brak — uśrednianie na plamce | Zawyża — głowica opiera się na wierzchołkach | Problemy ze sprzęganiem na chropowatych powierzchniach |
| Ponowna kalibracja | Stabilny — brak dryftu w czasie | Regularna | Regularna |
| Zależność od kształtu, krawędzi i rozmiaru | Niezależny od krzywizny i geometrii | Zależny od kształtu — nie przy krawędziach i otworach | Zależny od kształtu — nie przy krawędziach i otworach |
| Powłoki barierowe cieplne (YSZ, 50–450 µm) | Tak | Tak — z błędem wierzchołkowym | Nie w tym zakresie |
| Cermetale przeciwzużyciowe (WC-Co, Tribaloy) | Tak | Trudne — częściowo przewodzące, częściowo magnetyczne | Nie przy małych grubościach |
| Powłoki środowiskowe MCrAlY | Tak | Trudne — przewodzące na przewodzącym | Nie — ta sama impedancja akustyczna |
| HVOF WC-CoCr na stali (podwozie) | Tak | Trudne — cermetal na stali ferromagnetycznej | Ograniczone — cienkie, gęste warstwy |
Typowe parametry radiometrii fototermicznej laserowej
Mierzalna grubość wynosi od 10 nm do około 1 mm, w zależności od materiału powłoki. Powtarzalność i błąd RMS porównania międzymetodowego mieszczą się zwykle w zakresie od 0,5 do 3 % mierzonej grubości:
| Mierzona grubość | Typowa precyzja RMS |
| 1 mm | 5 – 30 µm |
| 100 µm | 0,5 – 3 µm |
| 10 µm | 0,05 – 0,3 µm |
| 1 µm | 5 – 30 nm |
Parametry zależą od wybranego układu optycznego, materiału powłoki i zakresu grubości. Dane przedstawione na ITSC 2026 (Bangkok).
05 — Parametry metrologiczne
Studium przypadku: powłoki barierowe cieplne APS z dwutlenku cyrkonu stabilizowanego itrem
Studium wykonalności przeprowadzono na czterech płaskich próbkach pokrytych YSZ nałożonym metodą natryskiwania plazmowego w atmosferze (APS), o grubościach od 86 µm do 374 µm. Każda próbka miała wymiary 10 × 10 mm, więc w obrębie każdej z nich spodziewano się pewnej niejednorodności nałożenia.
Zastosowano czujnik Enovasense Point sensor z następującymi parametrami: długość fali 980 nm, maksymalna moc lasera 10 W, czas pomiaru 1,7 s, odległość głowica–część 35 mm oraz plamka lasera 3,3 mm. Rozmiar plamki dobrano na tyle duży, by uśredniać submilimetrowe zmiany grubości właściwe dla procesu natryskiwania cieplnego. Czujnik zamontowano w 3-osiowej stacji kontrolnej i dla każdej próbki wykonano mapę 2D z krokiem 1 mm w obu kierunkach.
Rysunek 4 — Mapy grubości czterech próbek pokrytych YSZ (Point sensor, krok 1 mm)
Schematyczne odwzorowanie mapowania Enovasense czterech próbek APS-YSZ 10 × 10 mm. Każda komórka to jeden punkt pomiarowy. Cieńsze krawędzie odpowiadają strefie natrysku poza obrysem na brzegach próbek.
Korelacja ze wskazaniami wiroprądowymi
Mapy fototermiczne skorelowano ze wskazaniami wiroprądowymi wykonanymi w 10 pozycjach na każdej próbce. Dla obu technologii do porównania wykorzystano wartość średnią i odchylenie standardowe dla każdej próbki.
Rysunek 5 — Fototermia laserowa a prądy wirowe, grubość powłoki YSZ
Średnia grubość na próbkę dla obu technik; słupki pokazują ±1 odchylenie standardowe. Wskazania wiroprądowe leżą nieco powyżej linii 1:1 na każdej próbce — to efekt wierzchołkowy głowicy stykowej na chropowatej powierzchni APS.
Między obiema technikami obserwuje się korelację 99,5 %. Metoda wiroprądowa ma tendencję do lekkiego zawyżania grubości YSZ z powodu opisanego wyżej efektu wierzchołkowego, a pomiary fototermiczne laserowe wykazują mniejsze odchylenie standardowe niż wskazania wiroprądowe na każdej próbce.
Od płaskich próbek do rzeczywistej geometrii: ząb turbiny
Główną zaletą radiometrii fototermicznej laserowej jest to, że przenosi się ona bezpośrednio z próbek na rzeczywiste części, ponieważ nie ma kontaktu ani wpływu krzywizny czy bliskości krawędzi. Ząb turbiny to przypadek skrajny: powłoka barierowa cieplna o grubości co najmniej 100 µm jest nakładana na ostry obszar mniejszy niż 1 mm na szczycie bardzo cienkiego zęba — niemierzalny dla większości technologii pomiaru grubości powłok.
Dzięki czujnikowi Enovasense Field sensor cały ząb jest mapowany w jednym ujęciu trwającym 1 sekundę, z rozdzielczością przestrzenną 55 µm, co pozwala lokalnie określić grubość powłoki w każdym miejscu, łącznie z ostrym wierzchołkiem.
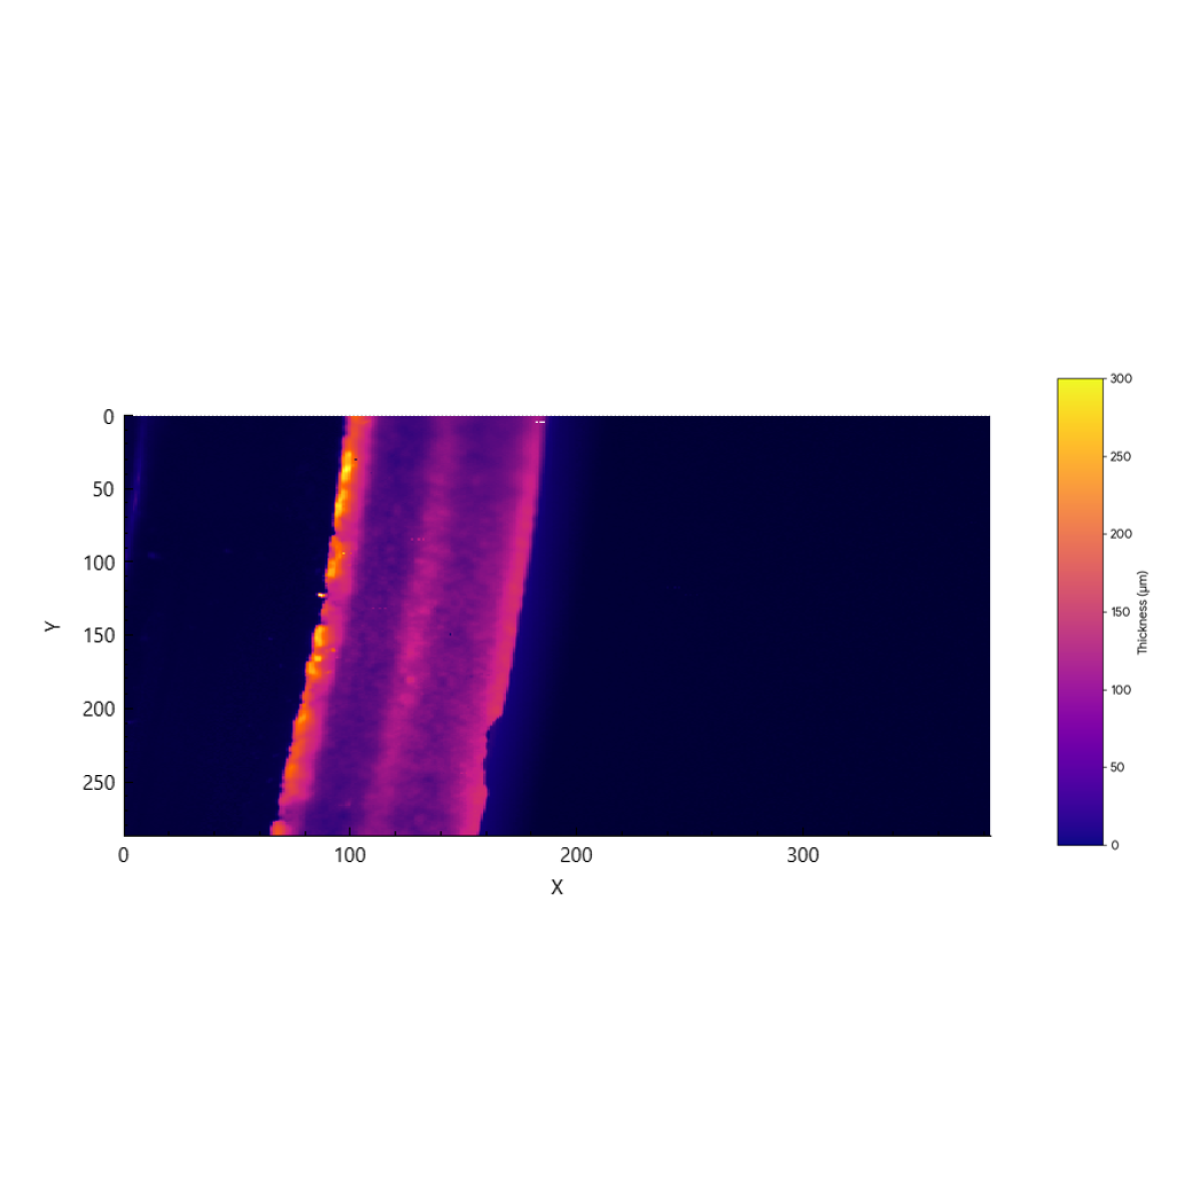
Mapa grubości powłoki na zębie turbiny uzyskana czujnikiem Enovasense Field sensor — rozdzielczość 55 µm, akwizycja 1 s
Ta sama metoda ma zastosowanie do pozostałych rodzin lotniczych powłok natryskiwanych cieplnie — HVOF WC-CoCr na stalach podwozi, warstw wiążących MCrAlY, powłok ścieralnych, napraw natryskiwanych na zimno. Rzeczywiste parametry zależą od wybranego układu optycznego, materiału powłoki i zakresu grubości; dla każdego układu powłoka–podłoże opracowuje się dedykowaną kalibrację.
06 — Integracja przemysłowa
Integracja czujników Enovasense w natryskiwalni
Głowice pomiarowe Enovasense są kompaktowe i lekkie — zwykle o średnicy 35 mm — oraz wysoce tolerancyjne na zmiany odległości (kilka milimetrów przy odległości roboczej 40 mm) i na kąty padania od 10° do 40°. Są odporne na drgania bez potrzeby precyzyjnego ustawiania, a kalibracja fototermiczna nie dryfuje w czasie. Otwiera to trzy ścieżki integracji.
 |
 |
| Kompaktowa głowica Enovasense do integracji z robotem | Stacja kontrolna offline HKL2 — automatyczne mapowanie i pomiar partii |
Referencje
| Referencja | Nazwa | Status / Cena | Karta katalogowa |
|---|---|---|---|
| ARTICLE | Non-Contact Thickness Measurement of metallic and ceramic coatings deposited by thermal spray |
Dostępne
Wycena indywidualna |
English Français |
| APPLICATION NOTE | Controlling the thickness of thermally sprayed coatings |
Dostępne
Wycena indywidualna |
English Français |
Dokumenty
| Typ | Nazwa | Pobierz |
|---|---|---|
| Application | Thermal spray | English Français |
| Application | Controlling the thickness of thermally sprayed coatings | Français |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文