Applicazioni / misura senza contatto dello spessore dei rivestimenti a spruzzatura termica
01 — Introduzione
Rivestimenti a spruzzatura termica: la pelle funzionale degli aeromobili moderni
I rivestimenti ottenuti per spruzzatura termica sono critici in tutto l’aeromobile. Molti motori a reazione moderni non potrebbero funzionare con gli attuali livelli di rendimento e di temperatura senza di essi, carrelli di atterraggio e attuatori vi fanno affidamento per la resistenza all’usura e alla corrosione, e le riparazioni in cold spray prolungano la vita dei componenti strutturali. Questi rivestimenti agiscono come una pelle funzionale su substrati costosi — superleghe di nichel, titanio, acciai ad alta resistenza, alluminio — proteggendoli da calore estremo, ossidazione, corrosione a caldo, fretting e usura per strisciamento.
Processi di spruzzatura termica utilizzati nell’aerospaziale
La spruzzatura termica è una famiglia di processi di rivestimento in cui materiali metallici o non metallici finemente suddivisi vengono riscaldati fino allo stato fuso o semifuso e proiettati ad alta velocità su una superficie preparata per formare uno strato funzionale. L’industria aerospaziale ne utilizza diversi a seconda del pezzo e del materiale di rivestimento:
Spruzzatura al plasma atmosferico (APS) HVOF / HVAF Cold spray Arco elettrico e fiamma Plasma sotto vuoto / a bassa pressione
- La spruzzatura al plasma utilizza un arco di plasma ad alta energia per fondere polveri ceramiche o metalliche. È la via standard per le barriere termiche (TBC) sui componenti di turbina e per i rivestimenti abradibili.
- L’HVOF / HVAF proietta le particelle a velocità supersonica e forma rivestimenti molto densi e tenaci — tipicamente cermet al carburo di tungsteno — per la resistenza all’usura su carrelli di atterraggio, steli degli attuatori, guide dei flap e parti del compressore. L’HVOF WC-CoCr è oggi il sostituto di riferimento della cromatura dura.
- Il cold spray lega le particelle tramite energia cinetica anziché calore. È sempre più utilizzato per il ripristino dimensionale e la riparazione della corrosione di componenti strutturali e carter.
- La spruzzatura ad arco elettrico e a fiamma deposita strati a base di alluminio o zinco per la protezione dalla corrosione di parti strutturali e di attrezzature di terra.
Figura 1 — Famiglie di rivestimenti a spruzzatura termica nell’intero aeromobile
Dentro il motore: la funzione dei rivestimenti
- Barriere termiche (TBC) — probabilmente i rivestimenti più critici dell’aviazione moderna. Uno strato ceramico superiore, di solito zirconia stabilizzata con ittria (YSZ), agisce da scudo termico su palette di turbina ad alta pressione, palette statoriche e camere di combustione, consentendo temperature dei gas superiori al punto di fusione dei componenti metallici. Una TBC ben applicata genera una caduta di temperatura fino a 300 °C attraverso il suo spessore.
- Rivestimenti resistenti all’usura e al fretting — cermet estremamente duri (carburo di tungsteno-cobalto) o leghe dure (Tribaloy) su radici delle palette, perni dei cuscinetti e guide dei flap. Prevengono il fretting, l’usura causata da vibrazioni microscopiche alle interfacce di accoppiamento.
- Rivestimenti ambientali e anticorrosione — leghe MCrAlY (M = Ni e/o Co) sulle palette del compressore e come strati di ancoraggio in turbina, a protezione dalla corrosione a caldo e dall’ossidazione nell’ambiente aggressivo e ad alta velocità del motore.
Figura 2 — Sistema tipico di barriera termica (schema)
02 — Requisiti di qualità
Perché lo spessore è la grandezza critica di un rivestimento a spruzzatura termica
Lo spessore del rivestimento è il principale ponte tra la teoria di progetto e le prestazioni reali: è il parametro che il progettista specifica, che l’operatore di spruzzatura controlla e che l’ispettore deve verificare. Sui componenti aerospaziali è inoltre una garanzia contro i guasti catastrofici.
Troppo sottile: perdita di protezione
Una TBC troppo sottile non fornisce il gradiente termico specificato ed espone la superlega a surriscaldamento, ossidazione rapida e scorrimento viscoso. Un rivestimento antiusura troppo sottile su un pistone del carrello o su una guida dei flap si consuma prima della revisione successiva; un rivestimento anticorrosione troppo sottile lascia il substrato non protetto. In ogni caso il pezzo non raggiunge la sua vita di progetto.
Troppo spesso: tensioni interne e spallazione
I rivestimenti a spruzzatura termica contengono tensioni residue dovute alla rapida solidificazione di ogni splat. In combinazione con la differenza di dilatazione termica tra uno strato ceramico e una superlega metallica, un rivestimento troppo spesso può fessurarsi, staccarsi o sfaldarsi — distaccandosi dalla paletta di turbina in esercizio. Sui cermet HVOF densi, uno spessore eccessivo aumenta il rischio di delaminazione sotto carico ciclico e aggiunge tempo e costi di rettifica.
Uniformità: rendimento ed equilibratura
Oltre alla sicurezza, il controllo dello spessore determina il rendimento aerodinamico. Nei rivestimenti abradibili, anche uno scostamento dell’ordine del micron aumenta il gioco all’apice delle palette e spreca carburante e spinta. Rivestimenti non uniformi su parti rotanti creano uno squilibrio centrifugo che induce fatica ad alto numero di cicli e vibrazioni. L’uniformità sull’intera area rivestita — non solo il valore medio — fa quindi parte della specifica.
|
fino a 300 °C
Caduta di temperatura attraverso una barriera termica ben applicata
|
50 – 450 µm
Intervallo tipico di spessore delle barriere termiche — interamente coperto dai sensori Enovasense
|
|
0,5 – 3 %
Ripetibilità tipica ed errore RMS di intercomparazione della radiometria fototermica laser, rispetto allo spessore misurato
|
< 1 s
Tempo tipico di misura senza contatto per punto — compatibile con la mappatura e il controllo in processo
|
03 — Sfide di misura
Perché i rivestimenti a spruzzatura termica mettono in difficoltà i misuratori convenzionali
Oltre alla microscopia distruttiva in sezione trasversale, le opzioni non distruttive convenzionali sono misuratori a contatto — correnti parassite, induzione magnetica e ultrasuoni. Sulla spruzzatura termica aerospaziale si scontrano con quattro limiti strutturali.
Vincoli legati ai materiali
L’induzione magnetica richiede un rivestimento non magnetico su un substrato ferromagnetico; le correnti parassite un rivestimento non conduttivo su un metallo non ferroso. I sistemi aerospaziali vi rientrano raramente: MCrAlY su superlega significa un rivestimento conduttivo su un substrato conduttivo; i cermet WC-Co e Tribaloy sono in parte conduttivi e in parte magnetici; l’MCrAlY e il suo substrato hanno impedenze acustiche quasi identiche, per cui gli ultrasuoni non vedono alcuna interfaccia.
L’errore dovuto alla rugosità
I rivestimenti a spruzzatura termica sono per natura rugosi e porosi. Una sonda a contatto poggia sui picchi più alti della superficie, quindi legge la distanza tra i picchi e il substrato e sovrastima sistematicamente lo spessore medio. Più il rivestimento è sottile e la superficie rugosa, maggiore è l’errore.
Figura 3 — Sonda a contatto sui picchi vs spot laser senza contatto mediato
Accessibilità e geometria
Le tecniche a contatto richiedono un appoggio piano e stabile. Ciò esclude proprio le zone più importanti: l’interno di cilindri e fori, lo spazio tra le palette di turbina, il bordo affilato di un dente di turbina, la vicinanza di fori e spigoli dove le letture a correnti parassite derivano, o la spalla curva di uno stelo di attuatore.
Dipendenza dalle prove distruttive
A causa di questi limiti, gli specialisti ricorrono spesso alla sezionatura di pezzi sacrificati o di provini testimone — un metodo lento, costoso e soggetto a un errore di rappresentatività: il provino non è il pezzo, e la zona sezionata non è l’intera area rivestita.
04 — Confronto tecnologico
Perché la radiometria fototermica laser è adatta alla spruzzatura termica aerospaziale
La radiometria fototermica laser (LPTR) brevettata da Enovasense opera in quattro fasi: un fascio laser modulato in potenza riscalda la superficie del rivestimento di pochi gradi; l’onda termica si diffonde nel rivestimento e viene parzialmente riflessa all’interfaccia rivestimento–substrato; un rivelatore infrarosso raccoglie il flusso termico che ritorna dalla superficie; lo sfasamento tra la modulazione laser e la risposta termica viene convertito in spessore. Finché il laser può riscaldare il materiale, il sensore ottiene una risposta — non esiste alcuna condizione di conducibilità, magnetismo o impedenza acustica sul rivestimento o sul substrato.
Per la spruzzatura termica rugosa e porosa questo comporta una proprietà decisiva: la misura è mediata sullo spot laser (da 0,8 a 10 mm) e riflette quindi il volume funzionale reale dello strato anziché l’altezza di pochi picchi. La sonda si trova a 20 o 40 mm dal pezzo, è quindi esente da contaminazione e tollerante alle variazioni di distanza e di angolo.
| Criterio | Fototermica laser Enovasense | Correnti parassite / induzione magnetica | Ultrasuoni |
|---|---|---|---|
| Principio di misura | Risposta di diffusione termica | Interazione con un campo elettromagnetico | Tempo di volo delle onde acustiche |
| Contatto | Senza contatto — distanza di lavoro 20 / 40 mm | A contatto | A contatto + accoppiante |
| Influenza dell’operatore | Indipendente | Dipendente — da come si applica il contatto | Dipendente — da come si applica l’accoppiamento |
| Errore da rugosità | Nessuno — mediato sullo spot | Sovrastima — la sonda poggia sui picchi | Problemi di accoppiamento su superfici rugose |
| Ricalibrazione | Stabile — nessuna deriva nel tempo | Periodica | Periodica |
| Dipendenza da forma, bordi e dimensioni | Indipendente da curvatura e geometria | Dipende dalla forma — non vicino a bordi e fori | Dipende dalla forma — non vicino a bordi e fori |
| Barriere termiche (YSZ, 50–450 µm) | Sì | Sì — con errore da picchi | No in questo intervallo |
| Cermet antiusura e antifretting (WC-Co, Tribaloy) | Sì | Difficile — in parte conduttivo, in parte magnetico | No su spessori ridotti |
| Rivestimenti ambientali MCrAlY | Sì | Difficile — conduttivo su conduttivo | No — stessa impedenza acustica |
| HVOF WC-CoCr su acciaio (carrello di atterraggio) | Sì | Difficile — cermet su acciaio ferromagnetico | Limitato — strati sottili e densi |
Prestazioni tipiche della radiometria fototermica laser
Lo spessore misurabile va da 10 nm a circa 1 mm a seconda del materiale di rivestimento. La ripetibilità e l’errore RMS di intercomparazione sono tipicamente compresi tra lo 0,5 e il 3 % dello spessore misurato:
| Spessore misurato | Precisione RMS tipica |
| 1 mm | 5 – 30 µm |
| 100 µm | 0,5 – 3 µm |
| 10 µm | 0,05 – 0,3 µm |
| 1 µm | 5 – 30 nm |
Le prestazioni dipendono dal sistema ottico scelto, dal materiale di rivestimento e dall’intervallo di spessore. Dati presentati all’ITSC 2026 (Bangkok).
05 — Prestazioni metrologiche
Caso di studio: barriere termiche APS in zirconia stabilizzata con ittria
Lo studio di fattibilità è stato condotto su quattro provini piani rivestiti di YSZ depositata per spruzzatura al plasma atmosferico (APS), con livelli di spessore da 86 µm a 374 µm. Ogni provino misurava 10 × 10 mm, per cui era prevedibile una certa disomogeneità del deposito all’interno di ciascun campione.
È stato utilizzato un Point sensor Enovasense con i seguenti parametri: lunghezza d’onda 980 nm, potenza laser massima 10 W, tempo di misura 1,7 s, distanza sonda–pezzo 35 mm e uno spot laser di 3,3 mm. La dimensione dello spot è stata scelta abbastanza grande da mediare le variazioni di spessore submillimetriche intrinseche al processo di spruzzatura termica. Il sensore è stato montato su una stazione di controllo a 3 assi e di ogni provino è stata acquisita una mappa 2D con passo di 1 mm in entrambe le direzioni.
Figura 4 — Mappe di spessore dei quattro provini rivestiti di YSZ (Point sensor, passo 1 mm)
Rappresentazione schematica della mappatura Enovasense dei quattro provini APS-YSZ da 10 × 10 mm. Ogni cella è un punto di misura. I bordi più sottili corrispondono alla zona di overspray ai margini del provino.
Correlazione con le letture a correnti parassite
Le mappe fototermiche sono state correlate con letture a correnti parassite effettuate in 10 posizioni per provino. Per entrambe le tecnologie, il valore medio e la deviazione standard per provino sono stati utilizzati per l’intercomparazione.
Figura 5 — Fototermica laser vs correnti parassite, spessore YSZ
Spessore medio per provino, entrambe le tecniche; le barre indicano ±1 deviazione standard. Le correnti parassite si collocano leggermente sopra la retta 1:1 su ogni provino — l’effetto picco di una sonda a contatto su una superficie APS rugosa.
Si osserva una correlazione del 99,5 % tra le due tecniche. Le correnti parassite tendono a sovrastimare leggermente lo spessore di YSZ a causa dell’effetto picco descritto sopra, e le misure fototermiche laser mostrano una deviazione standard inferiore rispetto alle letture a correnti parassite su ogni provino.
Dai provini piani alla geometria reale: il dente di turbina
Il vantaggio principale della radiometria fototermica laser è che si trasferisce direttamente dai provini ai pezzi reali, poiché non c’è contatto né influenza della curvatura o della vicinanza a un bordo. Il dente di turbina è il caso estremo: una barriera termica di almeno 100 µm è depositata su una zona affilata inferiore a 1 mm alla sommità di un dente molto sottile — non misurabile per la maggior parte delle tecnologie di misura dello spessore dei rivestimenti.
Con il Field sensor Enovasense, l’intero dente viene mappato in un singolo scatto di 1 secondo con risoluzione spaziale di 55 µm, quantificando localmente lo spessore del rivestimento in ogni posizione, compresa la punta affilata.
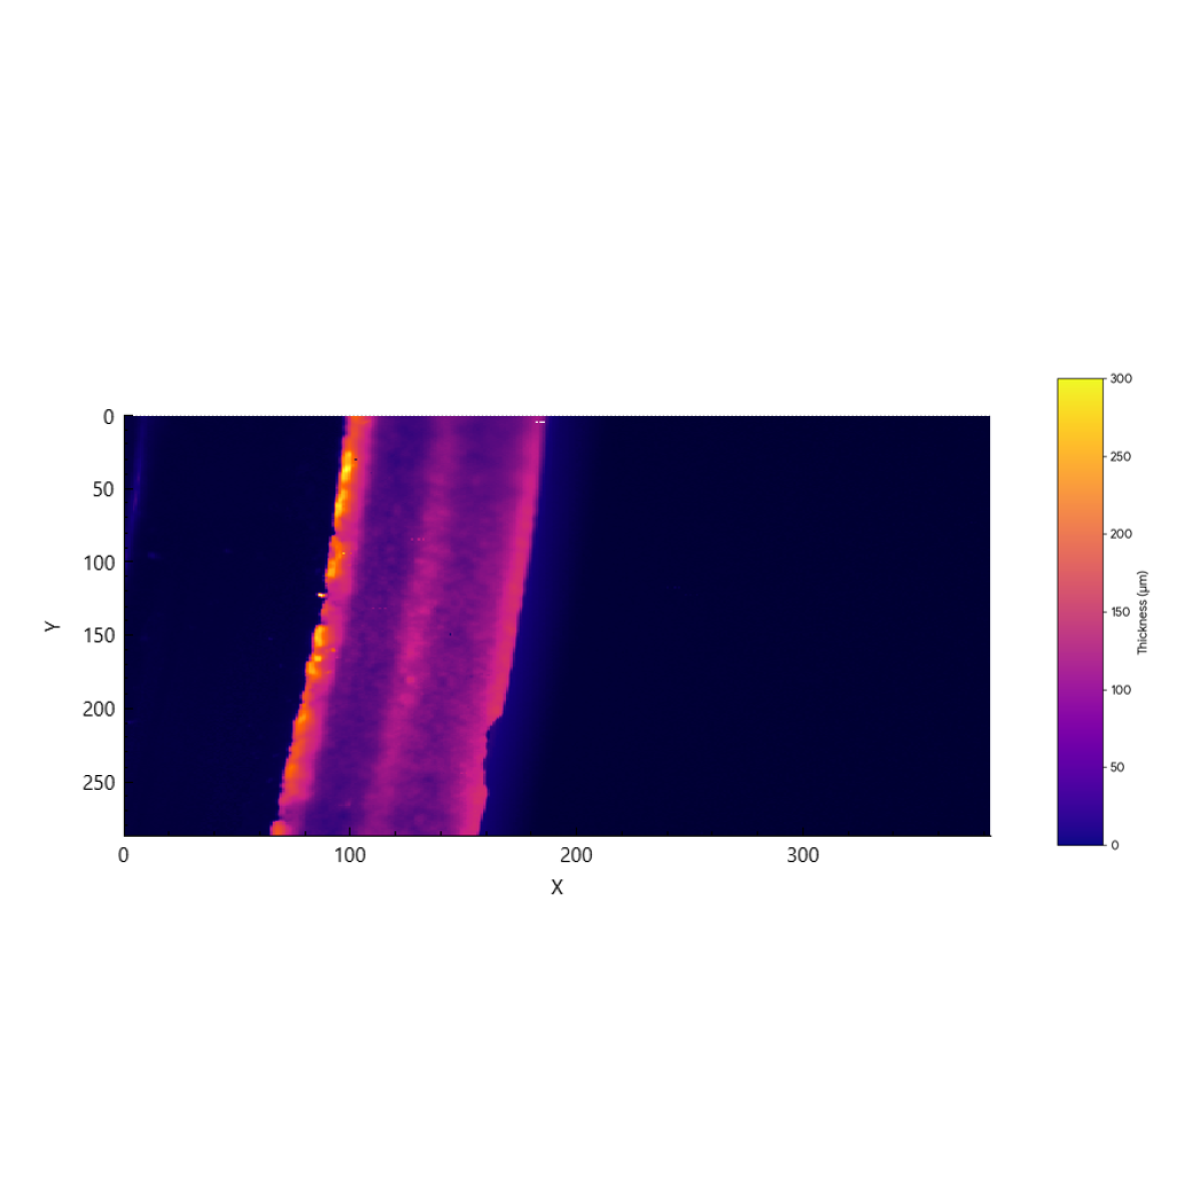
Mappa dello spessore del rivestimento di un dente di turbina acquisita con il Field sensor Enovasense — risoluzione 55 µm, acquisizione 1 s
Lo stesso metodo si applica alle altre famiglie di spruzzatura termica aerospaziale — HVOF WC-CoCr su acciai per carrelli di atterraggio, strati di ancoraggio MCrAlY, abradibili, riparazioni in cold spray. Le prestazioni effettive dipendono dal sistema ottico scelto, dal materiale di rivestimento e dall’intervallo di spessore; per ogni sistema rivestimento–substrato viene realizzata una calibrazione dedicata.
06 — Integrazione industriale
Integrare i sensori Enovasense nel reparto di spruzzatura
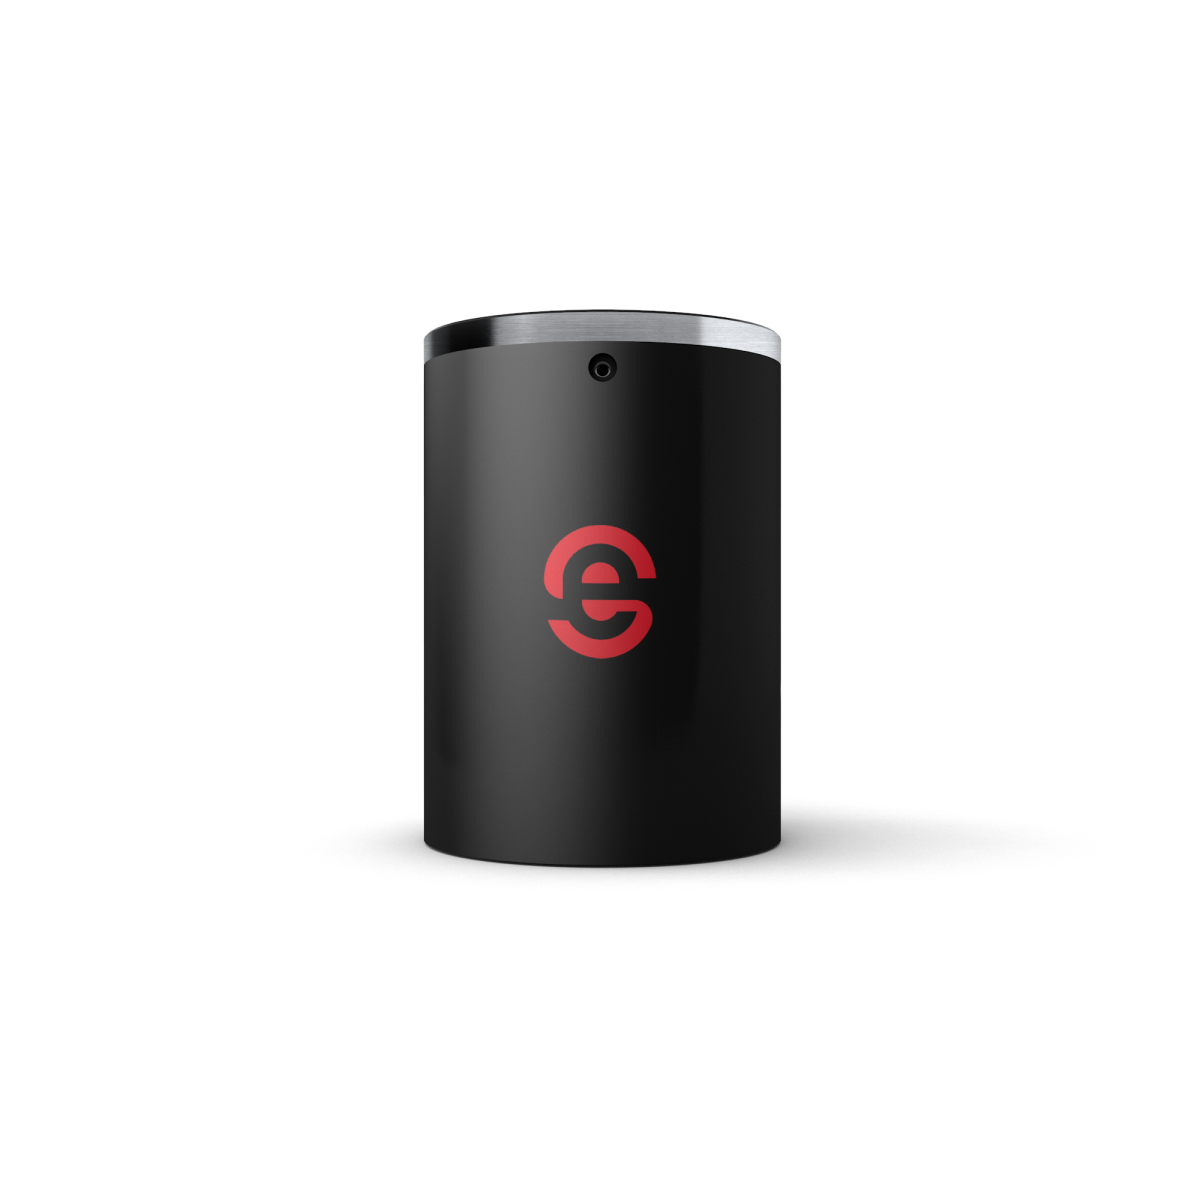
Le sonde Enovasense sono compatte e leggere — tipicamente 35 mm di diametro — e molto tolleranti alle variazioni di distanza (diversi millimetri a 40 mm di distanza di lavoro) e ad angoli di incidenza da 10° a 40°. Sono stabili rispetto alle vibrazioni senza allineamento preciso, e la calibrazione fototermica non deriva nel tempo. Ciò apre tre vie di integrazione.
 |
 |
| Sonda compatta Enovasense per l’integrazione robotizzata | Stazione di controllo off-line HKL2 — mappatura automatizzata e misura per lotti |
Riferimenti
| Riferimento | Nome | Stato / Prezzo | Scheda tecnica |
|---|---|---|---|
| ARTICLE | Non-Contact Thickness Measurement of metallic and ceramic coatings deposited by thermal spray |
Disponibile
Su preventivo |
English Français |
| APPLICATION NOTE | Controlling the thickness of thermally sprayed coatings |
Disponibile
Su preventivo |
English Français |
Documenti
| Tipo | Nome | Scarica |
|---|---|---|
| Application | Thermal spray | Français English |
| Application | Controlling the thickness of thermally sprayed coatings | Français |

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文