アプリケーション / 溶射皮膜の非接触膜厚測定
01 — はじめに
溶射皮膜:現代航空機の機能性スキン
溶射皮膜は航空機全体にわたって不可欠な存在です。現在の多くのジェットエンジンは、溶射皮膜なしでは今日の効率や温度レベルで運転することができません。降着装置やアクチュエータは耐摩耗性・耐食性を溶射皮膜に依存しており、コールドスプレーによる補修は構造部品の寿命を延ばしています。これらの皮膜は、ニッケル基超合金、チタン、高強度鋼、アルミニウムといった高価な基材上で機能性のスキンとして働き、極度の熱、酸化、高温腐食、フレッティング、すべり摩耗から基材を保護します。
航空宇宙分野で用いられる溶射プロセス
溶射とは、微細な金属または非金属材料を溶融あるいは半溶融状態まで加熱し、前処理した表面に高速で吹き付けて機能層を形成する一連のコーティングプロセスの総称です。航空宇宙産業では、部品と皮膜材料に応じて複数のプロセスが使い分けられています。
大気プラズマ溶射(APS) HVOF / HVAF コールドスプレー アーク溶射・フレーム溶射 真空/減圧プラズマ溶射
- プラズマ溶射は、高エネルギーのプラズマアークでセラミックまたは金属粉末を溶融します。タービン部品の遮熱コーティング(TBC)やアブレイダブルシールの標準的な工法です。
- HVOF / HVAFは粒子を超音速で吹き付け、非常に緻密で靭性の高い皮膜(一般に炭化タングステン系サーメット)を形成します。降着装置、アクチュエータロッド、フラップトラック、圧縮機部品の耐摩耗用途に使われ、HVOF WC-CoCr は現在、硬質クロムめっきの代替として標準的な選択肢となっています。
- コールドスプレーは、熱ではなく運動エネルギーによって粒子を結合させます。構造部品やハウジング部品の寸法回復および腐食補修への適用が拡大しています。
- アーク溶射・フレーム溶射は、構造部品や地上支援機材部品の防食を目的として、アルミニウム系または亜鉛系の皮膜を形成します。
図1 — 航空機全体における溶射皮膜の種類
エンジン内部での皮膜の役割
- 遮熱コーティング(TBC) — 現代航空において最も重要な皮膜といえます。セラミックトップコート(通常はイットリア安定化ジルコニア、YSZ)が高圧タービン動翼、静翼、燃焼器ライナーの遮熱層として働き、金属部品の融点を超えるガス温度での運転を可能にします。適切に施工された TBC は、その膜厚方向で最大 300 °C の温度低下をもたらします。
- 耐摩耗・耐フレッティング皮膜 — 翼根、軸受ジャーナル、フラップトラックに施される極めて硬いサーメット(炭化タングステン-コバルト)や硬質合金(Tribaloy)。接合界面の微小振動による摩耗であるフレッティングを防ぎます。
- 環境遮蔽・防食皮膜 — 圧縮機翼に施工され、またタービンのボンドコートとしても用いられる MCrAlY 合金(M = Ni および/または Co)。高速で過酷なエンジン環境における高温腐食と酸化から保護します。
図2 — 代表的な遮熱コーティングシステム(模式図)
02 — 品質要件
膜厚が溶射皮膜の最重要指標である理由
皮膜の膜厚は、設計理論と実使用での性能を結ぶ最も重要な橋渡しです。設計者が規定し、溶射担当者が管理し、検査員が検証しなければならないパラメータです。航空宇宙部品においては、致命的な故障を防ぐための安全策でもあります。
薄すぎる場合:保護機能の喪失
TBC が薄すぎると規定の温度勾配が得られず、超合金が過熱、急速酸化、クリープにさらされます。降着装置のピストンやフラップトラックの耐摩耗皮膜が薄すぎれば次回のオーバーホール前に摩耗して基材が露出し、防食皮膜が薄すぎれば基材は無防備になります。いずれの場合も、部品は設計寿命に達しません。
厚すぎる場合:内部応力とはく離
溶射皮膜には、個々のスプラットの急速凝固に起因する残留応力が内在しています。これにセラミック層と金属超合金の熱膨張差が加わると、厚すぎる皮膜は割れ、はがれ、はく離(スポーリング)を起こし、使用中にタービン翼から脱落するおそれがあります。緻密な HVOF サーメットでは、過剰な膜厚は繰返し荷重下での層間はく離リスクを高め、研削時間とコストも増大させます。
均一性:効率とバランス
安全性に加えて、膜厚管理は空力効率を左右します。アブレイダブルシールでは、ミクロン単位の偏差でも翼端隙間が拡大し、燃料と推力が損なわれます。回転部品上の不均一な皮膜は遠心アンバランスを生み、高サイクル疲労や振動の原因となります。そのため、平均値だけでなく被膜面全体の均一性も仕様に含まれます。
|
最大 300 °C
適切に施工された遮熱コーティングによる温度低下
|
50 – 450 µm
遮熱コーティングの代表的な膜厚範囲 — Enovasense センサで全域をカバー
|
|
0.5 – 3 %
レーザー光熱放射測定法の代表的な繰返し性および相互比較 RMS 誤差(測定膜厚に対する比率)
|
< 1 s
1点あたりの代表的な非接触測定時間 — マッピングおよびインプロセス管理に対応
|
03 — 測定上の課題
溶射皮膜が従来の膜厚計では測れない理由
破壊的な断面顕微鏡観察を除くと、従来の非破壊手法は渦電流式、電磁式、超音波式といった接触式膜厚計です。航空宇宙用溶射皮膜に対して、これらには4つの本質的な制約があります。
材料上の制約
電磁式は強磁性基材上の非磁性皮膜を、渦電流式は非鉄金属上の非導電性皮膜を前提としています。航空宇宙の積層構成がこれに当てはまることはまれです。超合金上の MCrAlY は導電性基材上の導電性皮膜であり、WC-Co や Tribaloy サーメットは一部導電性かつ一部磁性を持ちます。さらに MCrAlY とその基材の音響インピーダンスはほぼ同一であるため、超音波では界面がまったく検出されません。
粗さによるバイアス
溶射皮膜は本質的に粗く多孔質です。接触式プローブは表面の最も高い凸部に乗るため、凸部から基材までの距離を読み取り、平均膜厚を系統的に過大評価します。皮膜が薄く表面が粗いほど、このバイアスは大きくなります。
図3 — 凸部に乗る接触式プローブと、平均化された非接触レーザースポット
アクセス性と形状
接触式の手法には、平坦で安定した当て面が必要です。そのため、最も重要な箇所が測定対象から外れてしまいます。シリンダーや穴の内部、タービン翼の間、タービンティースの鋭い前縁、渦電流の指示値がドリフトする穴や縁の近傍、アクチュエータロッドの曲面肩部などです。
破壊試験への依存
こうした制約から、専門家はしばしば犠牲部品や試験片の断面切断に頼らざるを得ません。これは時間とコストがかかるうえ、代表性のバイアスを伴います。試験片は実部品ではなく、切断箇所は被膜面全体を代表しません。
04 — 技術比較
レーザー光熱放射測定法が航空宇宙用溶射に適している理由
Enovasense の特許技術であるレーザー光熱放射測定法(LPTR)は、4つのステップで動作します。出力変調されたレーザービームが皮膜表面を数度加熱し、熱波が皮膜内に拡散して皮膜–基材界面で部分的に反射します。赤外線検出器が表面から戻る熱流束を捉え、レーザー変調と熱応答との間の位相差が膜厚に換算されます。レーザーで材料を加熱できる限りセンサは応答を得られ、皮膜や基材の導電性、磁性、音響インピーダンスに関する条件は一切ありません。
粗く多孔質な溶射皮膜に対しては、これが決定的な特長となります。測定値はレーザースポット全体で平均化される(0.8~10 mm)ため、少数の凸部の高さではなく、層の実際の機能体積を反映します。プローブは部品から 20 mm または 40 mm 離れて設置されるため汚染がなく、距離や角度の変動にも強い構成です。
| 評価項目 | Enovasense レーザー光熱法 | 渦電流式/電磁式 | 超音波探傷 |
|---|---|---|---|
| 測定原理 | 熱拡散応答 | 電磁界との相互作用 | 音波の伝播時間 |
| 接触 | 非接触 — 作動距離 20 / 40 mm | 接触式 | 接触式+接触媒質 |
| 作業者の影響 | 影響なし | 影響あり — 当て方に依存 | 影響あり — カップリングの仕方に依存 |
| 粗さによるバイアス | なし — スポット全体で平均化 | 過大評価 — プローブが凸部に乗る | 粗面でのカップリング不良 |
| 再校正 | 安定 — 経時ドリフトなし | 定期的に必要 | 定期的に必要 |
| 形状・縁・寸法への依存性 | 曲率や形状に依存しない | 形状に依存 — 縁や穴の近くは不可 | 形状に依存 — 縁や穴の近くは不可 |
| 遮熱コーティング(YSZ、50~450 µm) | 可 | 可 — 凸部バイアスあり | この範囲では不可 |
| 耐摩耗・耐フレッティングサーメット(WC-Co、Tribaloy) | 可 | 困難 — 一部導電性、一部磁性 | 薄膜では不可 |
| MCrAlY 環境遮蔽皮膜 | 可 | 困難 — 導電体上の導電体 | 不可 — 音響インピーダンスが同じ |
| 鋼上の HVOF WC-CoCr(降着装置) | 可 | 困難 — 強磁性鋼上のサーメット | 限定的 — 薄く緻密な層 |
レーザー光熱放射測定法の代表的な性能
測定可能な膜厚は、皮膜材料に応じて 10 nm から約 1 mm までです。繰返し性および相互比較 RMS 誤差は、一般に測定膜厚の 0.5~3 % の範囲に収まります。
| 測定膜厚 | 代表的な RMS 精度 |
| 1 mm | 5 – 30 µm |
| 100 µm | 0.5 – 3 µm |
| 10 µm | 0.05 – 0.3 µm |
| 1 µm | 5 – 30 nm |
性能は、選択する光学系、皮膜材料、膜厚範囲によって異なります。数値は ITSC 2026(バンコク)で発表されたものです。
05 — 計測性能
事例:APS によるイットリア安定化ジルコニア遮熱コーティング
実現可能性評価は、大気プラズマ溶射(APS)で YSZ を成膜した4枚の平板試験片を対象に、86 µm から 374 µm の膜厚水準で実施しました。各試験片は 10 × 10 mm で、試料内である程度の成膜の不均一性が予想されました。
使用したのは Enovasense Point sensor で、パラメータは波長 980 nm、最大レーザー出力 10 W、測定時間 1.7 s、プローブ–部品間距離 35 mm、レーザースポット径 3.3 mm です。スポット径は、溶射プロセス固有のサブミリメートル単位の膜厚変動を平均化できる大きさに選定しました。センサを3軸の検査ステーションに取り付け、各試験片について両方向とも 1 mm ピッチで 2D マップを取得しました。
図4 — YSZ 皮膜付き試験片4枚の膜厚マップ(Point sensor、1 mm ピッチ)
10 × 10 mm の APS-YSZ 試験片4枚の Enovasense マッピングを模式的に表したものです。各セルが1測定点に相当します。縁部が薄くなっているのは、試験片端部のオーバースプレー領域によるものです。
渦電流式測定値との相関
光熱マップは、試験片ごとに 10 箇所で取得した渦電流式の測定値と相関をとりました。両技術とも、試験片ごとの平均値と標準偏差を用いて相互比較を行いました。
図5 — レーザー光熱法と渦電流式の比較(YSZ 膜厚)
両手法による試験片ごとの平均膜厚。バーは ±1 標準偏差を示します。渦電流式はすべての試験片で 1:1 ラインをわずかに上回っており、粗い APS 表面上での接触式プローブの凸部効果を示しています。
両手法の間には 99.5 % の相関 が認められます。渦電流式は前述の凸部効果により YSZ 膜厚をやや過大評価する傾向があり、レーザー光熱法による測定はすべての試験片で渦電流式よりも小さい標準偏差を示しています。
平板試験片から実形状へ:タービンティース
レーザー光熱放射測定法の最大の利点は、非接触で曲率や縁への近接の影響を受けないため、試験片から実部品へそのまま展開できることです。タービンティースはその極端な例です。非常に薄いティースの頂部にある1 mm 未満の鋭い領域に、少なくとも100 µmの遮熱コーティングが施工されており、ほとんどの膜厚測定技術では測定できません。
Enovasense Field sensor を用いると、ティース全体を空間分解能 55 µm、1 秒間の1ショットでマッピングでき、鋭い先端部を含むすべての位置で膜厚を局所的に定量できます。
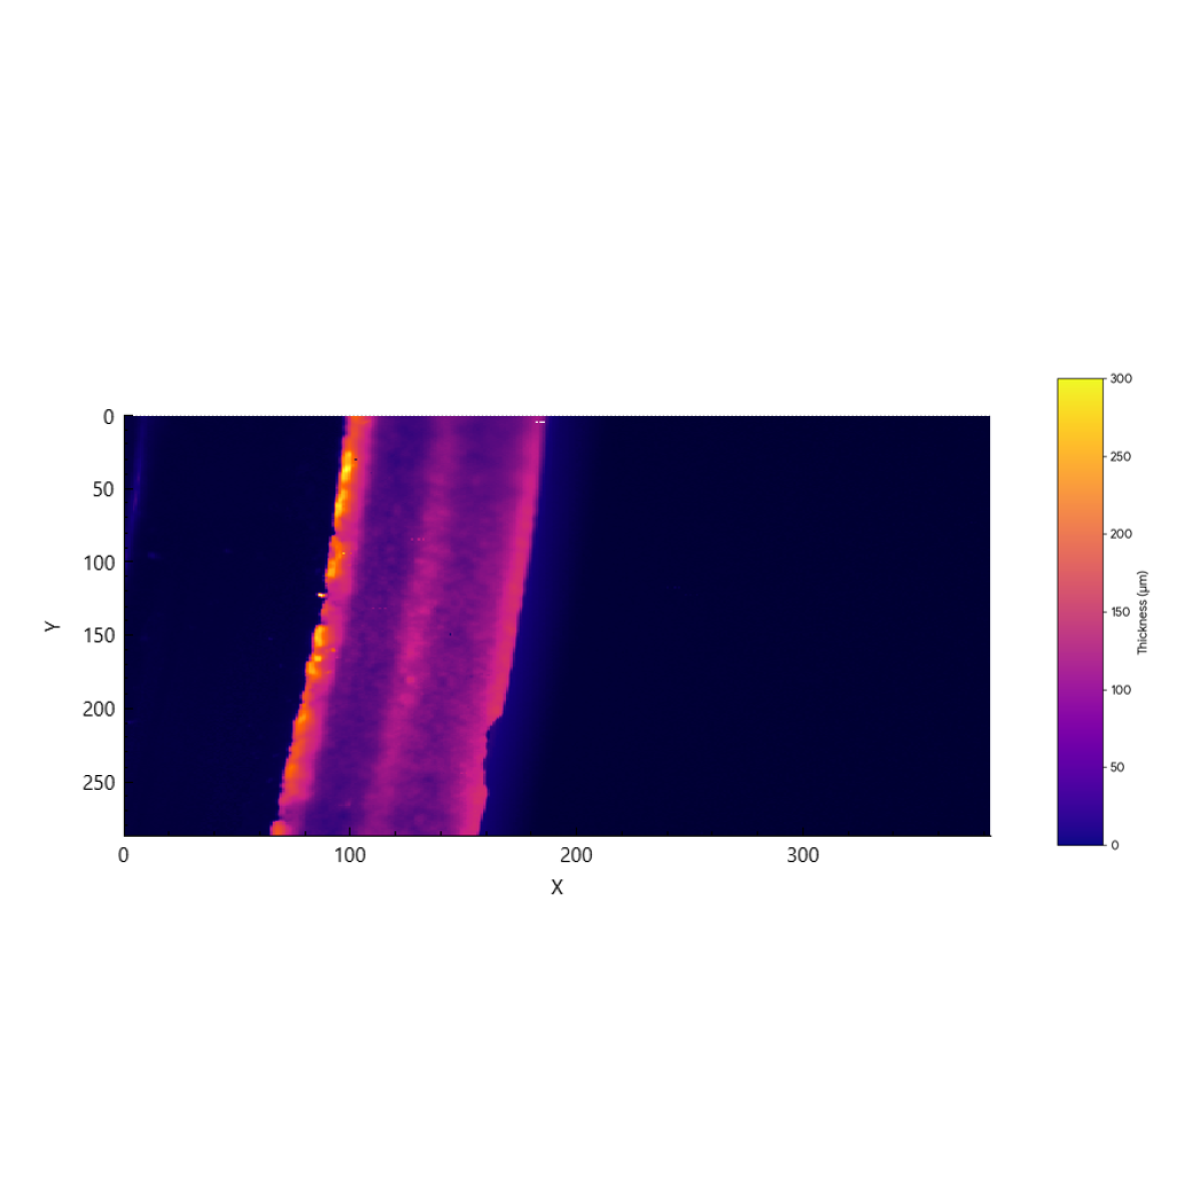
Enovasense Field sensor で取得したタービンティースの膜厚マップ — 分解能 55 µm、取得時間 1 s
同じ手法は、降着装置用鋼上の HVOF WC-CoCr、MCrAlY ボンドコート、アブレイダブル、コールドスプレー補修など、航空宇宙分野の他の溶射皮膜にも適用できます。実際の性能は、選択する光学系、皮膜材料、膜厚範囲によって異なります。皮膜–基材の組み合わせごとに専用の校正を作成します。
06 — 産業ラインへの統合
溶射工場への Enovasense センサの統合
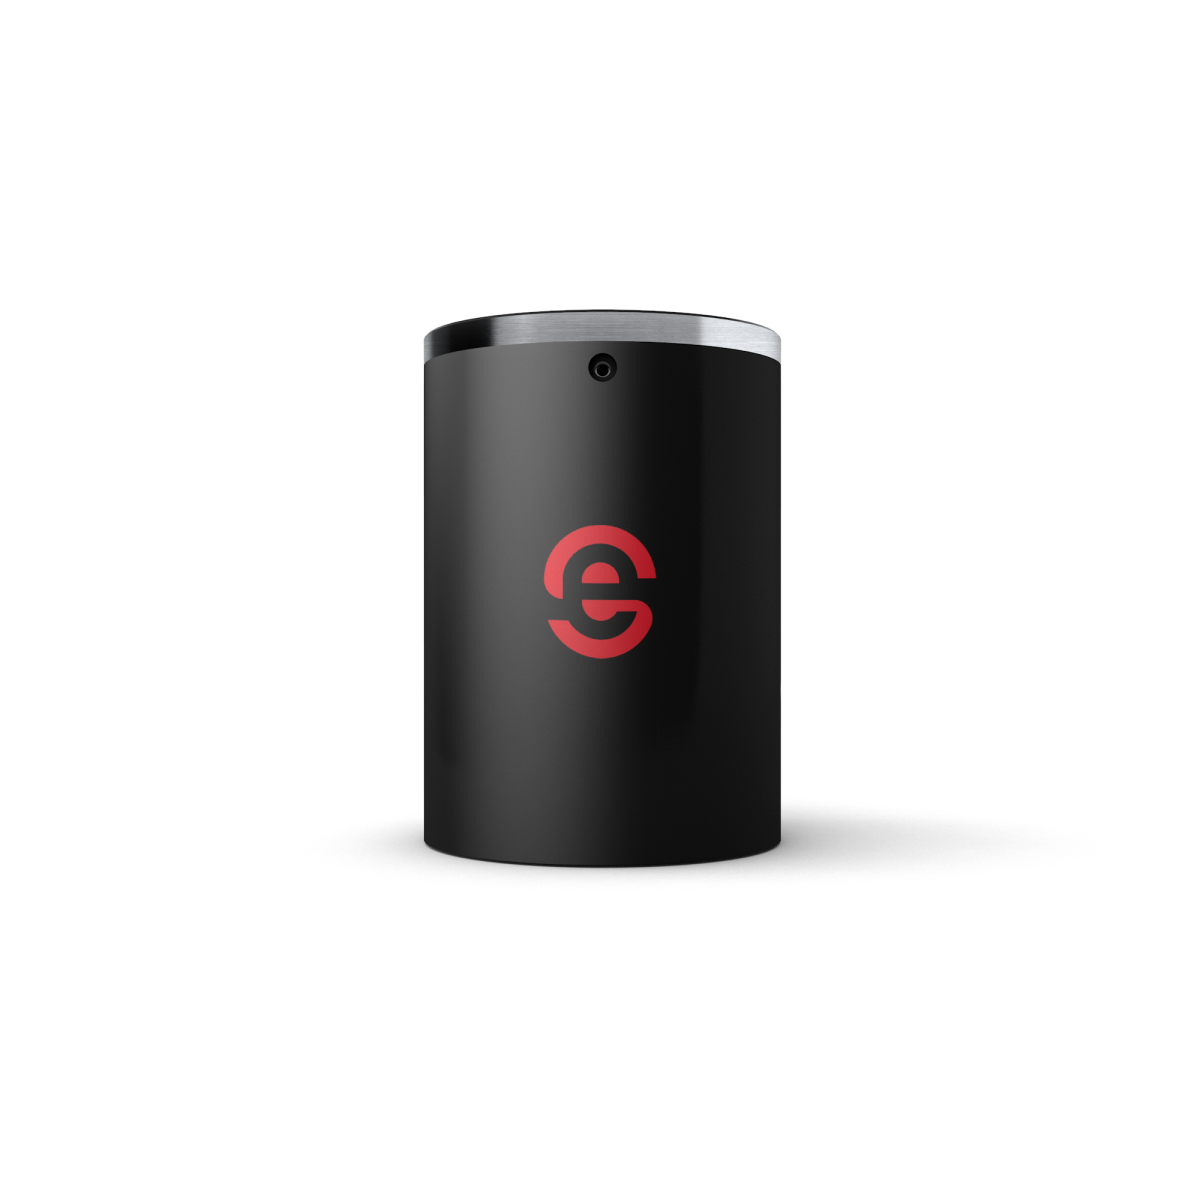
Enovasense のプローブは小型・軽量で(一般に直径 35 mm)、距離変動(作動距離 40 mm で数ミリメートル)や 10°~40° の入射角に対して高い許容性を持ちます。精密なアライメントなしで振動に対して安定しており、光熱校正は経時的にドリフトしません。これにより、3つの統合方法が可能になります。
 |
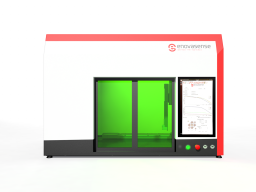 |
| ロボット統合用の Enovasense 小型プローブ | HKL2 オフライン検査ステーション — 自動マッピングとバッチ測定 |
リファレンス
| リファレンス | 名前 | ステータス / 価格 | データシート |
|---|---|---|---|
| ARTICLE | Non-Contact Thickness Measurement of metallic and ceramic coatings deposited by thermal spray |
利用可能
要見積もり |
English Français |
| APPLICATION NOTE | Controlling the thickness of thermally sprayed coatings |
利用可能
要見積もり |
English Français |
ドキュメント
| 種類 | 名前 | ダウンロード |
|---|---|---|
| Application | Thermal spray | Français English |
| Application | Controlling the thickness of thermally sprayed coatings | Français |

 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文