Aplicaciones / medición sin contacto del espesor de recubrimientos por proyección térmica
01 — Introducción
Recubrimientos por proyección térmica: la piel funcional de las aeronaves modernas
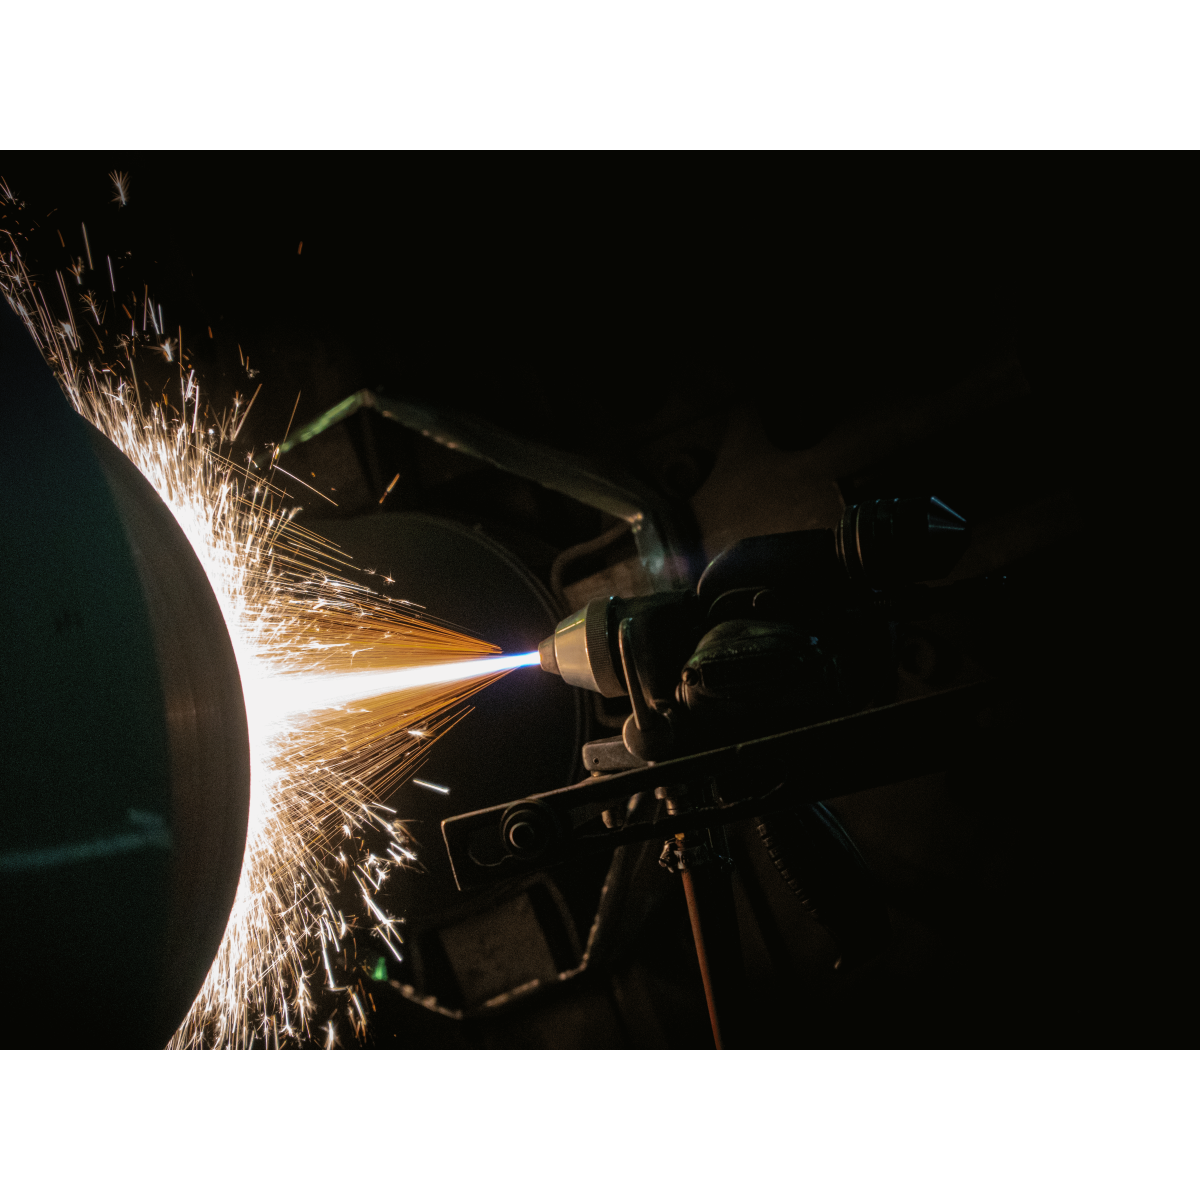
Los recubrimientos proyectados térmicamente son críticos en toda la aeronave. Muchos motores a reacción modernos no podrían funcionar con su eficiencia y sus niveles de temperatura actuales sin ellos, los trenes de aterrizaje y los actuadores dependen de ellos para resistir el desgaste y la corrosión, y las reparaciones por cold spray prolongan la vida útil de los componentes estructurales. Estos recubrimientos actúan como una piel funcional sobre sustratos costosos — superaleaciones de níquel, titanio, aceros de alta resistencia, aluminio — y los protegen frente al calor extremo, la oxidación, la corrosión en caliente, el fretting y el desgaste por deslizamiento.
Procesos de proyección térmica utilizados en el sector aeroespacial
La proyección térmica es una familia de procesos de recubrimiento en los que materiales metálicos o no metálicos finamente divididos se calientan hasta un estado fundido o semifundido y se proyectan a alta velocidad sobre una superficie preparada para formar una capa funcional. La industria aeroespacial utiliza varios de ellos según la pieza y el material del recubrimiento:
Proyección por plasma atmosférico (APS) HVOF / HVAF Cold spray Arco eléctrico y llama Plasma en vacío / baja presión
- La proyección por plasma utiliza un arco de plasma de alta energía para fundir polvos cerámicos o metálicos. Es la vía estándar para las barreras térmicas (TBC) de los componentes de turbina y para los recubrimientos abradables.
- El HVOF / HVAF proyecta las partículas a velocidad supersónica y forma recubrimientos muy densos y tenaces — típicamente cermets de carburo de tungsteno — para la resistencia al desgaste en trenes de aterrizaje, vástagos de actuadores, carriles de flap y piezas de compresor. El HVOF WC-CoCr es hoy la sustitución de referencia del cromado duro.
- El cold spray une las partículas mediante energía cinética en lugar de calor. Se utiliza cada vez más para la recuperación dimensional y la reparación de la corrosión de componentes estructurales y carcasas.
- La proyección por arco eléctrico con alambre y por llama deposita capas a base de aluminio o zinc para la protección contra la corrosión de piezas estructurales y de equipos de apoyo en tierra.
Figura 1 — Familias de recubrimientos proyectados térmicamente en toda la aeronave
Dentro del motor: la función de los recubrimientos
- Barreras térmicas (TBC) — probablemente los recubrimientos más críticos de la aviación moderna. Una capa cerámica superior, normalmente de circona estabilizada con itria (YSZ), actúa como escudo térmico en los álabes de turbina de alta presión, los álabes guía y las cámaras de combustión, y permite temperaturas de gas superiores al punto de fusión de los componentes metálicos. Una TBC bien aplicada genera una caída de temperatura de hasta 300 °C a través de su espesor.
- Recubrimientos resistentes al desgaste y al fretting — cermets extremadamente duros (carburo de tungsteno-cobalto) o aleaciones duras (Tribaloy) en raíces de álabes, muñones de cojinetes y carriles de flap. Evitan el fretting, el desgaste causado por vibraciones microscópicas en las interfaces unidas.
- Recubrimientos ambientales y anticorrosión — aleaciones MCrAlY (M = Ni y/o Co) en álabes de compresor y como capas de anclaje en turbina, que protegen frente a la corrosión en caliente y la oxidación en el entorno agresivo y de flujo rápido del motor.
Figura 2 — Sistema típico de barrera térmica (esquema)
02 — Requisitos de calidad
Por qué el espesor es la métrica crítica de un recubrimiento proyectado térmicamente
El espesor del recubrimiento es el principal puente entre la teoría de diseño y el comportamiento real: es el parámetro que el diseñador especifica, que el aplicador controla y que el inspector debe verificar. En las piezas aeroespaciales es además una salvaguarda frente a fallos catastróficos.
Demasiado fino: pérdida de protección
Una TBC demasiado fina no proporciona el gradiente térmico especificado y expone la superaleación al sobrecalentamiento, a una oxidación rápida y a la fluencia. Un recubrimiento antidesgaste demasiado fino en un pistón de tren de aterrizaje o en un carril de flap se desgasta por completo antes de la siguiente revisión general; un recubrimiento anticorrosión demasiado fino deja el sustrato sin protección. En todos los casos, la pieza no alcanza su vida de diseño.
Demasiado grueso: tensiones internas y desconchado
Los recubrimientos proyectados térmicamente albergan tensiones residuales debidas a la solidificación rápida de cada splat. Combinado con la diferencia de dilatación térmica entre una capa cerámica y una superaleación metálica, un recubrimiento demasiado grueso puede agrietarse, despegarse o desconcharse — y desprenderse del álabe de turbina en servicio. En los cermets HVOF densos, un espesor excesivo aumenta el riesgo de delaminación bajo carga cíclica y añade tiempo y coste de rectificado.
Uniformidad: eficiencia y equilibrado
Más allá de la seguridad, el control del espesor determina la eficiencia aerodinámica. En los recubrimientos abradables, incluso una desviación del orden de la micra aumenta la holgura en punta de álabe y desperdicia combustible y empuje. Los recubrimientos no uniformes en piezas giratorias crean un desequilibrio centrífugo que induce fatiga de alto número de ciclos y vibraciones. Por ello, la uniformidad en toda la superficie recubierta — y no solo el valor medio — forma parte de la especificación.
|
hasta 300 °C
Caída de temperatura a través de una barrera térmica bien aplicada
|
50 – 450 µm
Rango típico de espesor de las barreras térmicas — totalmente cubierto por los sensores Enovasense
|
|
0,5 – 3 %
Repetibilidad típica y error RMS de intercomparación de la radiometría fototérmica láser, respecto al espesor medido
|
< 1 s
Tiempo típico de medición sin contacto por punto — compatible con el mapeo y el control en proceso
|
03 — Retos de medición
Por qué los recubrimientos proyectados térmicamente superan a los medidores convencionales
Además de la microscopía destructiva en sección transversal, las opciones no destructivas convencionales son medidores de contacto — corrientes de Foucault, inducción magnética y ultrasonidos. En la proyección térmica aeroespacial se enfrentan a cuatro limitaciones estructurales.
Restricciones de material
La inducción magnética requiere un recubrimiento no magnético sobre un sustrato ferromagnético; las corrientes de Foucault, un recubrimiento no conductor sobre un metal no férreo. Los sistemas aeroespaciales rara vez encajan: MCrAlY sobre superaleación supone un recubrimiento conductor sobre un sustrato conductor; los cermets WC-Co y Tribaloy son en parte conductores y en parte magnéticos; el MCrAlY y su sustrato tienen impedancias acústicas casi idénticas, por lo que los ultrasonidos no detectan ninguna interfaz.
El sesgo por rugosidad
Los recubrimientos proyectados térmicamente son rugosos y porosos por naturaleza. Una sonda de contacto se apoya en los picos más altos de la superficie, por lo que mide la distancia entre los picos y el sustrato y sobrestima sistemáticamente el espesor medio. Cuanto más fino es el recubrimiento y más rugosa la superficie, mayor es el sesgo.
Figura 3 — Sonda de contacto sobre los picos frente a spot láser sin contacto promediado
Accesibilidad y geometría
Las técnicas de contacto necesitan una superficie de apoyo plana y estable. Eso excluye las zonas más importantes: el interior de cilindros y orificios, el espacio entre álabes de turbina, el borde afilado de un diente de turbina, la proximidad de orificios y bordes donde las lecturas por corrientes de Foucault derivan, o el hombro curvo de un vástago de actuador.
Dependencia de los ensayos destructivos
Debido a estos límites, los especialistas recurren a menudo al corte de piezas sacrificadas o de probetas testigo — un método lento, costoso y afectado por un sesgo de representatividad: la probeta no es la pieza, y la zona seccionada no es toda la superficie recubierta.
04 — Comparación de tecnologías
Por qué la radiometría fototérmica láser se adapta a la proyección térmica aeroespacial
La radiometría fototérmica láser (LPTR) patentada por Enovasense funciona en cuatro pasos: un haz láser modulado en potencia calienta la superficie del recubrimiento unos pocos grados; la onda térmica se difunde en el recubrimiento y se refleja parcialmente en la interfaz recubrimiento–sustrato; un detector infrarrojo recoge el flujo térmico que vuelve de la superficie; el desfase entre la modulación láser y la respuesta térmica se convierte en espesor. Mientras el láser pueda calentar el material, el sensor obtiene una respuesta — no hay ninguna condición de conductividad, magnetismo o impedancia acústica sobre el recubrimiento ni el sustrato.
Para la proyección térmica rugosa y porosa, esto aporta una propiedad decisiva: la medición se promedia sobre el spot láser (0,8 a 10 mm), por lo que refleja el volumen funcional real de la capa y no la altura de unos pocos picos. La sonda se sitúa a 20 o 40 mm de la pieza, por lo que está libre de contaminación y tolera las variaciones de distancia y de ángulo.
| Criterio | Fototérmica láser Enovasense | Corrientes de Foucault / inducción magnética | Ultrasonidos |
|---|---|---|---|
| Principio de medición | Respuesta de difusión térmica | Interacción con un campo electromagnético | Tiempo de vuelo de ondas acústicas |
| Contacto | Sin contacto — distancia de trabajo 20 / 40 mm | Contacto | Contacto + acoplante |
| Influencia del operario | Independiente | Dependiente — de cómo se aplica el contacto | Dependiente — de cómo se aplica el acoplamiento |
| Sesgo por rugosidad | Ninguno — promediado sobre el spot | Sobrestima — la sonda se apoya en los picos | Problemas de acoplamiento en superficies rugosas |
| Recalibración | Estable — sin deriva temporal | Periódica | Periódica |
| Dependencia de la forma, los bordes y el tamaño | Independiente de la curvatura y la geometría | Depende de la forma — no cerca de bordes y orificios | Depende de la forma — no cerca de bordes y orificios |
| Barreras térmicas (YSZ, 50–450 µm) | Sí | Sí — con sesgo de picos | No en este rango |
| Cermets de desgaste y fretting (WC-Co, Tribaloy) | Sí | Difícil — en parte conductor, en parte magnético | No en espesores bajos |
| Recubrimientos ambientales MCrAlY | Sí | Difícil — conductor sobre conductor | No — misma impedancia acústica |
| HVOF WC-CoCr sobre acero (tren de aterrizaje) | Sí | Difícil — cermet sobre acero ferromagnético | Limitado — capas finas y densas |
Prestaciones típicas de la radiometría fototérmica láser
El espesor medible va de 10 nm a aproximadamente 1 mm según el material del recubrimiento. La repetibilidad y el error RMS de intercomparación se sitúan típicamente entre el 0,5 y el 3 % del espesor medido:
| Espesor medido | Precisión RMS típica |
| 1 mm | 5 – 30 µm |
| 100 µm | 0,5 – 3 µm |
| 10 µm | 0,05 – 0,3 µm |
| 1 µm | 5 – 30 nm |
Las prestaciones dependen del sistema óptico elegido, del material del recubrimiento y del rango de espesor. Cifras presentadas en el ITSC 2026 (Bangkok).
05 — Prestaciones metrológicas
Caso práctico: barreras térmicas APS de circona estabilizada con itria
El estudio de viabilidad se realizó sobre cuatro probetas planas recubiertas de YSZ depositada por proyección por plasma atmosférico (APS), con niveles de espesor de 86 µm a 374 µm. Cada probeta medía 10 × 10 mm, por lo que cabía esperar cierta falta de homogeneidad del depósito en cada muestra.
Se utilizó un Point sensor de Enovasense con los siguientes parámetros: longitud de onda de 980 nm, potencia láser máxima de 10 W, tiempo de medición de 1,7 s, distancia sonda–pieza de 35 mm y un spot láser de 3,3 mm. El tamaño del spot se eligió lo bastante grande como para promediar las variaciones de espesor submilimétricas inherentes al proceso de proyección térmica. El sensor se montó en una estación de control de 3 ejes y se adquirió un mapa 2D de cada probeta con un paso de 1 mm en ambas direcciones.
Figura 4 — Mapas de espesor de las cuatro probetas recubiertas de YSZ (Point sensor, paso de 1 mm)
Representación esquemática del mapeo Enovasense de las cuatro probetas APS-YSZ de 10 × 10 mm. Cada celda es un punto de medición. Los bordes más finos corresponden a la zona de overspray en los límites de la probeta.
Correlación con las lecturas por corrientes de Foucault
Los mapas fototérmicos se correlacionaron con lecturas por corrientes de Foucault tomadas en 10 posiciones por probeta. Para ambas tecnologías, se utilizaron el valor medio y la desviación estándar por probeta para la intercomparación.
Figura 5 — Fototérmica láser frente a corrientes de Foucault, espesor de YSZ
Espesor medio por probeta, ambas técnicas; las barras muestran ±1 desviación estándar. Las corrientes de Foucault quedan ligeramente por encima de la línea 1:1 en todas las probetas — el efecto de pico de una sonda de contacto sobre una superficie APS rugosa.
Se observa una correlación del 99,5 % entre ambas técnicas. Las corrientes de Foucault tienden a sobrestimar ligeramente el espesor de YSZ debido al efecto de pico descrito anteriormente, y las mediciones fototérmicas láser muestran una desviación estándar menor que las lecturas por corrientes de Foucault en todas las probetas.
De las probetas planas a la geometría real: el diente de turbina
La principal ventaja de la radiometría fototérmica láser es que se transfiere directamente de las probetas a las piezas reales, ya que no hay contacto ni influencia de la curvatura o de la proximidad a un borde. El diente de turbina es el caso extremo: una barrera térmica de al menos 100 µm se deposita sobre una zona afilada de menos de 1 mm en la parte superior de un diente muy fino — imposible de medir para la mayoría de las tecnologías de medición de espesor de recubrimientos.
Con el Field sensor de Enovasense, todo el diente se mapea en una sola toma de 1 segundo con una resolución espacial de 55 µm, cuantificando localmente el espesor del recubrimiento en cada posición, incluida la punta afilada.
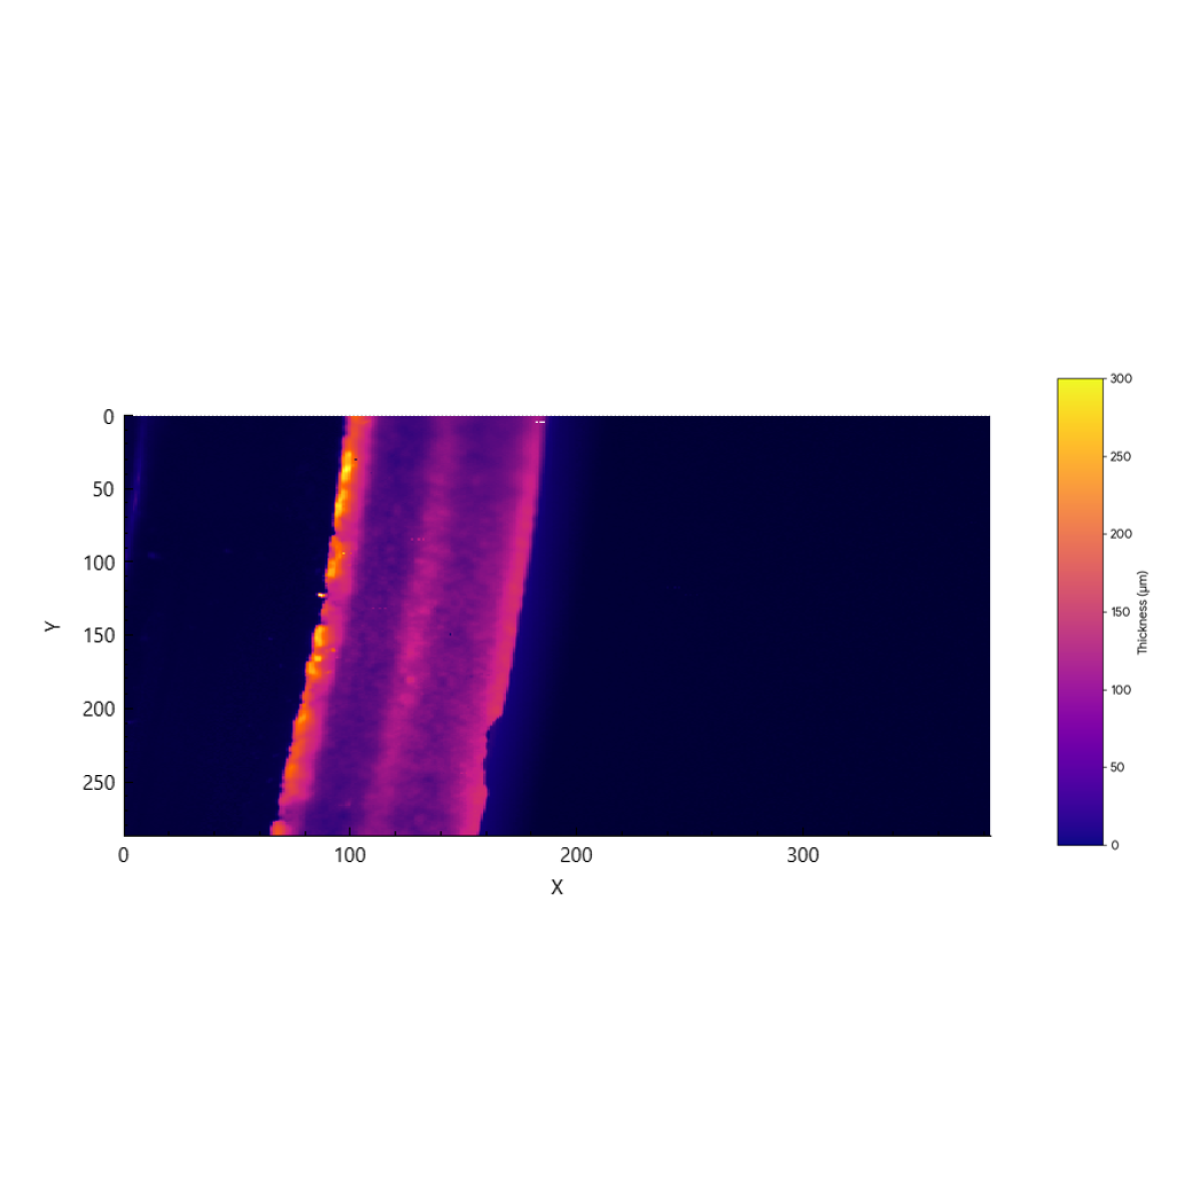
Mapa de espesor de recubrimiento de un diente de turbina obtenido con el Field sensor de Enovasense — resolución de 55 µm, adquisición de 1 s
El mismo método se aplica a las demás familias de proyección térmica aeroespacial — HVOF WC-CoCr sobre aceros de tren de aterrizaje, capas de anclaje MCrAlY, abradables, reparaciones por cold spray. Las prestaciones reales dependen del sistema óptico elegido, del material del recubrimiento y del rango de espesor; se establece una calibración específica para cada sistema recubrimiento–sustrato.
06 — Integración industrial
Integración de los sensores Enovasense en el taller de proyección
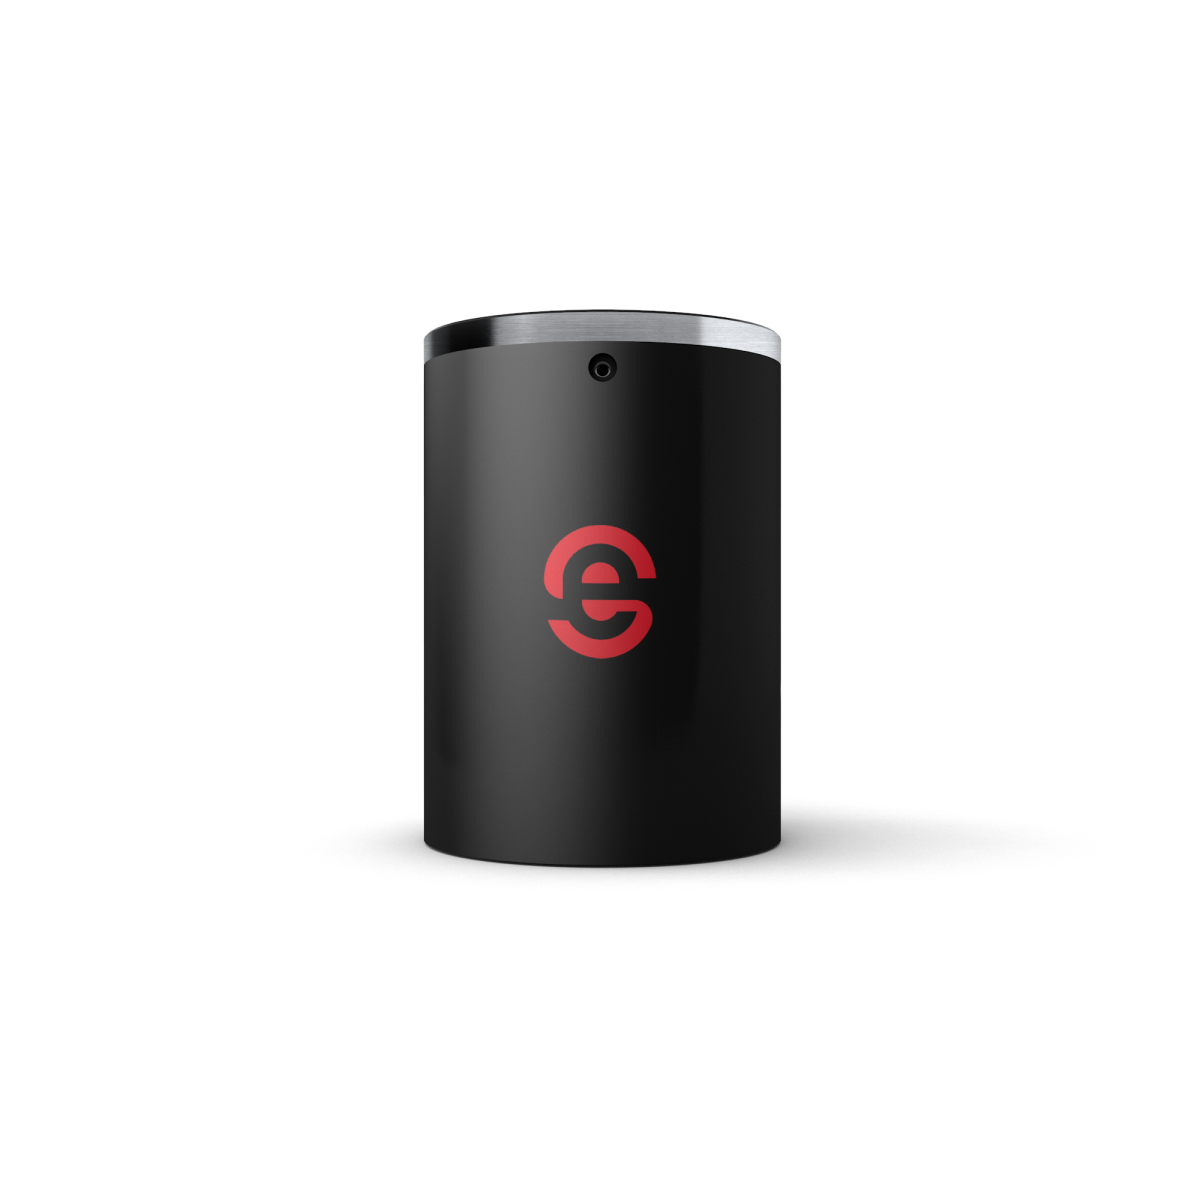
Las sondas Enovasense son compactas y ligeras — típicamente de 35 mm de diámetro — y muy tolerantes a las variaciones de distancia (varios milímetros a 40 mm de distancia de trabajo) y a ángulos de incidencia de 10° a 40°. Son estables frente a las vibraciones sin necesidad de alineación precisa, y la calibración fototérmica no deriva con el tiempo. Esto abre tres vías de integración.
 |
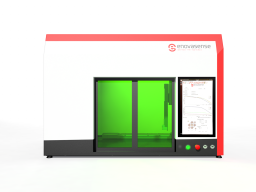 |
| Sonda compacta Enovasense para integración robotizada | Estación de control fuera de línea HKL2 — mapeo automatizado y medición por lotes |
Referencias
| Referencia | Nombre | Estado / Precio | Ficha técnica |
|---|---|---|---|
| ARTICLE | Non-Contact Thickness Measurement of metallic and ceramic coatings deposited by thermal spray |
Disponible
Bajo presupuesto |
English Français |
| APPLICATION NOTE | Controlling the thickness of thermally sprayed coatings |
Disponible
Bajo presupuesto |
English Français |
Documentos
| Tipo | Nombre | Descargar |
|---|---|---|
| Application | Thermal spray | Français English |
| Application | Controlling the thickness of thermally sprayed coatings | Français |

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文