Anwendungen / berührungslose messung der wärmebehandlungstiefe
01 — Einleitung
Randschicht-Wärmebehandlung: ein Schlüsselschritt für Hochleistungs-Metallbauteile
Die Randschicht-Wärmebehandlung gehört zu den in der modernen Industrie am häufigsten eingesetzten Verfahren, um die Kontaktschicht eines Metallbauteils gezielt zu gestalten: Sie erhöht Oberflächenhärte, Verschleißfestigkeit und Ermüdungsfestigkeit deutlich, während die Zähigkeit des darunterliegenden Grundwerkstoffs erhalten bleibt. Bei anspruchsvollen Anwendungen in Anlagen der Lebensmittel- und Getränkeindustrie, Medizinprodukten, Armaturen für Öl & Gas, Automobilkomponenten und Luftfahrtteilen ist die Oberflächenbehandlung der einzige Weg, eine harte, verschleißfeste Randschicht auf Bauteilen zu erzeugen, die zugleich korrosionsbeständig und maßhaltig bleiben und ihr Oberflächenbild behalten müssen.
Industriell werden mehrere Familien von Wärmebehandlungen eingesetzt; jede erzeugt eine eigene charakteristische Diffusionszone, und jede erfordert eine enge Kontrolle der Tiefe:
Niedertemperatur-Randschichthärtung (S³P / Typ Kolsterisieren) Aufkohlen Nitrieren & Nitrocarburieren Induktionshärten
Niedertemperatur-Randschichthärteverfahren — bekannt unter Handelsnamen wie Kolsterisieren oder S³P — sind besonders wirksam bei austenitischen nichtrostenden Stählen: Sie erzeugen eine randnahe Schicht aus expandiertem Austenit (auch S-Phase genannt), die im oberen Drittel der Tiefe übersättigten Stickstoff und in den unteren zwei Dritteln übersättigten Kohlenstoff enthält. Das Ergebnis ist eine Oberflächenhärte von bis zu 1400 HV 0,05, ohne messbaren Verlust an Korrosionsbeständigkeit und ohne Veränderung des Erscheinungsbilds des Bauteils. Aufkohlen und Nitrieren werden häufig bei niedriglegierten Stählen eingesetzt, um gehärtete Randschichten zu erzeugen, die mehrere hundert Mikrometer tief reichen können. Induktionshärten erzeugt eine lokale martensitische Schicht in ausgewählten Bereichen von Kohlenstoff- und Werkzeugstählen.
Bei jedem dieser Verfahren ist die Tiefe der behandelten Schicht — Diffusionstiefe, Tiefe des expandierten Austenits oder Einhärtungstiefe — das entscheidende metallurgische Ergebnis. Eine zu dünne Schicht beeinträchtigt Verschleiß- und Ermüdungsverhalten; eine zu tiefe Schicht kann die Maße beeinflussen, das Bauteil verziehen oder den Grundwerkstoff schwächen. Die Kontrolle dieser Tiefe, Charge für Charge und Teil für Teil, ist daher die zentrale Qualitätsaufgabe jeder Randschichthärtungslinie.
Abbildung 1 — Ablauf der Randschicht-Wärmebehandlung in der Produktion
02 — Qualitätsanforderungen
Warum die Behandlungstiefe der kritische Qualitätsparameter ist
Nach Abschluss des Wärmebehandlungszyklus wird die Tiefe der Diffusions- bzw. gehärteten Schicht zum wichtigsten Qualitätsindikator der gesamten Prozesskette. Sie bestimmt, ob das Bauteil im Einsatz das spezifizierte Verschleiß-, Ermüdungs- und Korrosionsverhalten erreicht — und mehrere unabhängige Faktoren machen ihre Messung unverzichtbar.
Funktionsverhalten: Die Tiefe bestimmt die Lebensdauer des Bauteils
Die gehärtete bzw. Diffusionszone trägt die Kontaktlast, widersteht Abrieb und nimmt zyklische Spannungen auf. Ein unzureichend behandeltes Bauteil versagt vorzeitig im Einsatz durch Verschleiß, Fressen oder Ermüdungsrisse. Umgekehrt kann ein überbehandeltes Bauteil Maßabweichungen oder Versprödung aufweisen oder — bei nichtrostenden Stählen — eine lokal verminderte Korrosionsbeständigkeit, wenn der Diffusionsprozess über sein metallurgisches Fenster hinaus getrieben wird. Die Behandlungstiefe muss daher innerhalb eines eng definierten Bandes bleiben: typischerweise wenige Mikrometer breit bei Niedertemperaturverfahren wie S³P und einige zehn Mikrometer beim klassischen Aufkohlen und Nitrieren.
Gleichmäßigkeit von Charge zu Charge und von Teil zu Teil
Die Randschicht-Wärmebehandlung ist ein ofenbasierter Prozess mit vielen Parametern. Gaszusammensetzung, Temperaturgleichmäßigkeit innerhalb der Charge, Haltezeit, Position jedes Teils im Ofen und Abkühlprofil beeinflussen die erreichte Tiefe. Sicherzustellen, dass jedes Teil jeder Charge die Spezifikation erfüllt — und nicht nur ein Mittelwert —, unterscheidet eine qualifizierte Fertigungslinie von einer, die Reklamationen und Rückrufe verursacht. Internationale Normen und Qualitätsmanagementsysteme nach ISO 9001 verlangen einen nachweisbaren Konformitätsnachweis für jede Charge.
Überwachung von Prozessdrift
Mit der Zeit können mehrere Prozessparameter driften und gemeinsam die Behandlungstiefe beeinflussen: Alterung der Thermoelemente, Verschleiß der Gasdurchflussregler, Atmosphärenzusammensetzung, Ofenverunreinigung, Undichtigkeiten der Kammer, Wiederholbarkeit der Chargierung in den Gestellen. Die Messung von 100 % der Produktion — statt einer zerstörenden Stichprobe pro Charge — ist der einzige zuverlässige Weg, solche Driften zu erkennen, bevor sie große Mengen nicht konformer Teile erzeugen.
|
< 1 µm
Erreichte Wiederholbarkeit bei Diffusionstiefenmessungen (abhängig vom gewählten optischen System und von der Schichttiefe)
|
1 Sekunde
Typische Messzeit pro Punkt — voll kompatibel mit dem Inline-Betrieb
|
|
300 µm
Minimaler Laserspotdurchmesser — Auflösung im Submillimeterbereich für kleine oder geometrisch komplexe Teile
|
100 %
Prüfabdeckung — jede Charge, jedes Teil, inline oder an der Linie
|
03 — Messtechnische Herausforderungen
Warum herkömmliche Methoden bei randschichtgehärteten Teilen an ihre Grenzen stoßen
Die Wärmebehandlungstiefe gehörte bisher zu den in der Produktion am schwierigsten zu kontrollierenden physikalischen Größen. Die Kombination aus geringen Tiefen (einige Mikrometer bis einige hundert), hohen Genauigkeitsanforderungen und der großen Vielfalt an Teilegeometrien, die einen Ofen verlassen, bringt herkömmliche Methoden an ihre Grenzen — und bei austenitischen nichtrostenden Stählen funktionieren mehrere dieser Methoden überhaupt nicht.
Querschliff + Mikrohärteverlauf: die zerstörende Referenz
Der metallografische Querschliff mit anschließendem Vickers-Mikrohärteverlauf ist die Referenzmethode zur Qualifizierung der Behandlungstiefe und in den meisten Qualitätsprotokollen die einzige in der Qualifizierungsphase akzeptierte Methode. Sie ist genau und vollständig rückverfolgbar, aber auch zerstörend: Das Teil wird getrennt, eingebettet, poliert und unter dem Mikroskop mit Härteeindrücken versehen. Das vollständige Verfahren erfordert typischerweise mehrere Stunden Laborarbeitszeit pro Teil, weshalb sich Produktionsbetriebe auf ein oder zwei Kontrollproben pro Charge beschränken müssen — eine Drift des Ofens kann also während einer ganzen Charge unbemerkt bleiben, bevor sie in den Qualitätsdaten sichtbar wird.
Vickers-Oberflächenhärte: eine indirekte Prüfung, die die Oberfläche verändert
Die Oberflächen-Mikrohärtemessung (Vickers HV 0,05 o. ä.) wird mitunter als schnellere, halbquantitative Prüfung behandelter Teile eingesetzt. Sie ist viel schneller als ein vollständiger Querschliff, hat aber zwei grundsätzliche Nachteile. Erstens ist sie eine indirekte Messung — sie erfasst die Härte der äußersten Oberfläche, nicht die Tiefe der darunterliegenden Diffusionsschicht, und diese beiden Parameter korrelieren nicht immer eins zu eins. Zweitens verändert der Eindruck die Oberflächenmorphologie physisch im Messbereich, was bei Teilen unerwünscht ist, bei denen Oberflächenbild, Rauheit oder Dichtfunktion wichtig sind. Als 100-%-Prüfverfahren eingesetzt, erfordert die Vickers-Prüfung zudem erheblichen Personalaufwand.
Wirbelstrom- und magnetische Verfahren: nicht anwendbar auf austenitische nichtrostende Stähle
Wirbelstrom- und magnetinduktive Sonden werden häufig zur zerstörungsfreien Tiefenmessung auf ferromagnetischen Substraten wie aufgekohlten oder nitrierten niedriglegierten Stählen eingesetzt. Bei austenitischen nichtrostenden Stählen ist das Substrat jedoch unmagnetisch, und diese Verfahren lassen sich nicht erfolgreich anwenden, um die durch Niedertemperatur-Randschichthärtung entstandene Diffusionsschicht zu charakterisieren — eine Einschränkung, die in der Fachliteratur formal dokumentiert und von industriellen Anwendern von S³P-ähnlichen Verfahren bestätigt wurde. Akustische Verfahren wiederum sind stark geometrieabhängig und im Allgemeinen nicht für die Vielfalt der Teileformen umsetzbar, die eine typische Wärmebehandlungslinie verlassen.
Wie in der gemeinsamen Evaluierung von Enovasense und Bodycote in der Zeitschrift heat processing (Ausgabe 2-2018) berichtet, wurde die photothermische Radiometrie erstmals erfolgreich eingesetzt, um niedertemperatur-randschichtgehärtete Teile aus austenitischem nichtrostendem Stahl zerstörungsfrei zu klassifizieren — eine Anwendung, bei der Wirbelstrom- und akustische Verfahren zuvor gescheitert waren.
Argumente für eine berührungslose, zerstörungsfreie 100-%-Prüfung
Zerstörungsfrei, berührungslos und an jedem Teil zu messen, verändert das Qualitätsparadigma einer Wärmebehandlungslinie grundlegend:
- Das Teil bleibt erhalten — gemessene Teile können an den Kunden geliefert werden; die Prüfung selbst erzeugt keinen Ausschuss.
- Eine Regelung im geschlossenen Kreis für den Ofen wird möglich: Eine Drift wird nach wenigen Teilen statt nach ganzen Chargen gemeldet.
- Vollständige Abdeckung — jede Charge, jedes Teil, mit einem Messzyklus, der kurz genug ist, um mit dem Produktionsfluss Schritt zu halten.
- Kein Personalaufwand für Routinemessungen, wenn das System in eine automatisierte Prüfstation integriert ist.
Video — Kundenstimme: Thermi-Lyon, Spezialist für Wärmebehandlung
Thermi-Lyon, ein führender europäischer Spezialist für Randschicht-Wärmebehandlung, berichtet über seine Erfahrungen mit dem Einsatz der laserphotothermischen Radiometrie von Enovasense zur zerstörungsfreien Kontrolle der Tiefe niedertemperatur-randschichtgehärteter Teile aus nichtrostendem Stahl.
04 — Technologievergleich
Warum sich die laserphotothermische Radiometrie besonders eignet
Die laserphotothermische Radiometrie von Enovasense löst alle oben beschriebenen Einschränkungen mit einem einzigen Sensor. Ein modulierter Laserstrahl erwärmt die Oberfläche des Teils leicht; die Wärme breitet sich in die Diffusionsschicht aus und gelangt zurück zur Oberfläche; ein Infrarotdetektor erfasst den zeitlichen Verlauf dieses zurückkehrenden Wärmestroms; und die Tiefe der behandelten Schicht wird aus der charakteristischen Phasenverschiebung der thermischen Antwort ermittelt. Das Verfahren ist vollständig berührungslos und zerstörungsfrei, eignet sich für eine Vielzahl von Substraten, einschließlich unmagnetischer austenitischer nichtrostender Stähle, und liefert ein Ergebnis in der Größenordnung von einer Sekunde pro Messpunkt.
| Kriterien | Enovasense laserphotothermisch | Wirbelstrom / Magnetsonde | Querschliff + Mikrohärte (zerstörend) |
|---|---|---|---|
| Berührungslose Messung | Ja | Nein — Sondenkontakt erforderlich | Nein — Teil wird zerstört |
| Zerstörungsfrei | Ja | Ja | Nein |
| Anwendbar auf austenitische nichtrostende Stähle | Ja | Nein — unmagnetisches Substrat | Ja |
| Automatisierung inline / an der Linie | Ja — kompakter Messkopf, < 200 g | Eingeschränkt — geometrieabhängig | Nein |
| 100-%-Prüfabdeckung | Erreichbar | Stichprobe — sofern anwendbar | ≈ 1 von N Teilen pro Charge |
| Wiederholbarkeit (Standardabweichung) | ±0,5 µm | Nicht anwendbar auf austenitische nichtrostende Stähle | Referenzmethode |
| Korrelation mit zerstörender Referenz (R²) | ≈ 97,6 % | Nicht anwendbar auf austenitische nichtrostende Stähle | Referenzmethode |
| Messzeit pro Punkt | ≈ 1 s | Einige Sekunden pro Punkt | Mehrere Stunden pro Teil |
| Prozessrückmeldung im geschlossenen Regelkreis | Ja — Echtzeitdaten an MES | Eingeschränkt | Nein |
Wiederholbarkeits- und R²-Werte aus einer repräsentativen Kalibrierstudie von Enovasense an austenitischen nichtrostenden Stählen, die mit einem S³P-ähnlichen Niedertemperaturverfahren randschichtgehärtet wurden (siehe Abschnitt 05). Die Leistung hängt vom gewählten optischen System und von der Schichttiefe ab.
05 — Messtechnische Leistung
Kalibrierstudie an randschichtgehärteten nichtrostenden Stählen
Die Leistungsfähigkeit der laserphotothermischen Radiometrie von Enovasense bei der Messung der Diffusionstiefe niedertemperatur-randschichtgehärteter nichtrostender Stähle wurde in einer repräsentativen Kalibrierstudie an Proben zweier gängiger austenitischer Werkstoffe (1.4571 und 1.4404) validiert, die auf Nenntiefen im typischen industriellen Arbeitsbereich behandelt wurden. Für jede Behandlungsstufe wurden zehn Messungen an verschiedenen Positionen der Probe durchgeführt, um sowohl das Sensorverhalten als auch die natürliche Streuung der behandelten Schicht von Teil zu Teil zu erfassen; die Laborreferenztiefen wurden durch zerstörende Querschliffmikroskopie bestimmt.
Die nachstehend angegebenen Werte für Wiederholbarkeit und Genauigkeit beziehen sich auf die in dieser Kalibrierstudie verwendete Konfiguration. Die tatsächliche Leistung bei einer bestimmten Anwendung hängt vom gewählten optischen System (Brennweite, numerische Apertur, Laserparameter) und vom zu messenden Tiefenbereich ab.
Eine einzige Kalibrierung deckt eine Familie austenitischer nichtrostender Stähle ab
Ein besonders nützliches Ergebnis der Studie ist, dass eine einzige Kalibrierkurve ausreichte, um beide geprüften Stahlsorten trotz ihrer unterschiedlichen chemischen Zusammensetzung abzudecken. Auf einer typischen Wärmebehandlungslinie, die eine Familie von Teilen aus austenitischem nichtrostendem Stahl verarbeitet, muss der Anwender somit nicht für jede Werkstoffreferenz eine eigene Kalibrierung pflegen — eine erhebliche betriebliche Vereinfachung gegenüber Verfahren, die sehr empfindlich auf die Substratzusammensetzung reagieren.
Genauigkeit: Regression gegenüber der zerstörenden Referenz
Für den photothermischen Sensor wird das gemittelte Rohsignal jeder Behandlungsstufe gegen die tatsächliche, durch zerstörende Querschliffmikroskopie ermittelte Tiefe aufgetragen. Die schwarze Linie ist das lineare Regressionsmodell, mit dem das Rohsignal in einen Tiefenwert umgerechnet wird. Das Bestimmtheitsmaß R² gibt an, wie genau die Messungen dem Regressionsmodell folgen — ein Wert von 1,00 entspräche vollkommener Übereinstimmung.
Abbildung 2 — Kalibrierregression: Laborreferenztiefe vs. Enovasense-Messung
Kalibrierregression an Proben aus austenitischem nichtrostendem Stahl, die mit einem S³P-ähnlichen Niedertemperaturverfahren randschichtgehärtet wurden. Sechs Behandlungsstufen wurden mit je zehn Messungen geprüft. Laborreferenz: zerstörende Querschliffmikroskopie.
Der Enovasense-Sensor erreicht gegenüber der zerstörenden Referenz ein Bestimmtheitsmaß von R² ≈ 97,6 % bei einer mittleren absoluten Abweichung von etwa 1,4 µm über den gesamten Arbeitsbereich — völlig ausreichend, um die von industriellen Wärmebehandlungsspezifikationen vorgegebenen Tiefenfenster zu unterscheiden.
Wiederholbarkeit: feine Ofendriften erkennen
Die zweite zentrale Kenngröße ist die Wiederholbarkeit — die Streuung von zehn aufeinanderfolgenden Messungen an genau demselben Punkt einer behandelten Probe, ausgedrückt als Standardabweichung. Diese Kenngröße bestimmt, ob kleine Prozessdriften vom Messsystem tatsächlich aufgelöst werden können: Je geringer die Standardabweichung, desto feiner die Drift, die zuverlässig erkannt werden kann.
Abbildung 3 — Wiederholbarkeit von Enovasense an einer behandelten Probe aus nichtrostendem Stahl (10 Messungen, gleicher Punkt)
Alle zehn Messungen liegen deutlich innerhalb des typischen Prozesstoleranzbands von ±2 µm (grün) und innerhalb des ±1σ-Bands des Sensors (rot). Eine Standardabweichung von ±0,5 µm bei einer mittleren Tiefe von 17,8 µm entspricht einer Reproduzierbarkeit von etwa ±3 % — fein genug, um Ofendriften zu erkennen, die sonst im Rauschen herkömmlicher Ansätze untergehen würden.
Mit einer Standardabweichung von ±0,5 µm bietet der Enovasense-Sensor die für eine Prozessregelung im geschlossenen Kreis auf Niedertemperatur-Randschichthärtungslinien erforderliche Wiederholbarkeit. Zusammen mit dem hohen R² gegenüber der zerstörenden Referenz ermöglicht diese Reserve die Erkennung von Ofendrift, Problemen mit Gestellen und Schwankungen der Atmosphäre, bevor sie große Mengen nicht konformer Teile erzeugen.
06 — Industrielle Integration
Die HAKO-Plattform: Prüfstationen an der Linie und inline
Für die 100-%-zerstörungsfreie Kontrolle der Behandlungstiefe an wärmebehandelten Teilen bietet Enovasense die HAKO-Baureihe an — eine Familie eigenständiger Messstationen, die vom kompakten HAKO-M für Labor und Qualitätssicherung über das mittlere Format HAKO-L für die Produktionskontrolle an der Linie bis zum Großformat HAKO-XL für die Inline-Überwachung großer Teile wie Motorblöcke reicht. Jede HAKO-Station übernimmt automatisches Beladen, Mehrpunktmessung, Kalibrierverwaltung und Datenexport, ohne dass während des Messzyklus ein Bedienereingriff erforderlich ist.
Drei Formate für drei Einsatzgrößen
| Spezifikation | HAKO-M | HAKO-L | HAKO-XL |
|---|---|---|---|
| Typischer Einsatz | Labor / F&E / QS — kleine Teile | An der Linie / Produktion — mittelgroße Teile | Inline / große Teile (z. B. Motorblöcke) |
| Automatisierung | 3-Achsen-Kartesisch | 3-Achsen-Kartesisch | 5 Achsen |
| Maximale Teilegröße (m) | 0,30 × 0,30 × 0,25 | 0,55 × 0,50 × 0,40 | 0,65 × 0,60 × 0,40 |
| Verfahrwege (m) | 0,35 × 0,30 × 0,20 | 0,45 × 0,45 × 0,30 | 0,80 × 0,60 × 0,40 |
| Stellfläche der Station (m) | 0,60 × 0,60 × 0,71 | 1,20 × 0,90 × 0,85 | 2,20 × 2,60 × 1,25 |
| Gewicht der Station | 80 kg | ≈ 350 kg | ≈ 1500 kg |
| Laserklasse | Klasse 1 | Klasse 1 | Klasse 1 |
Der Enovasense-Messkopf
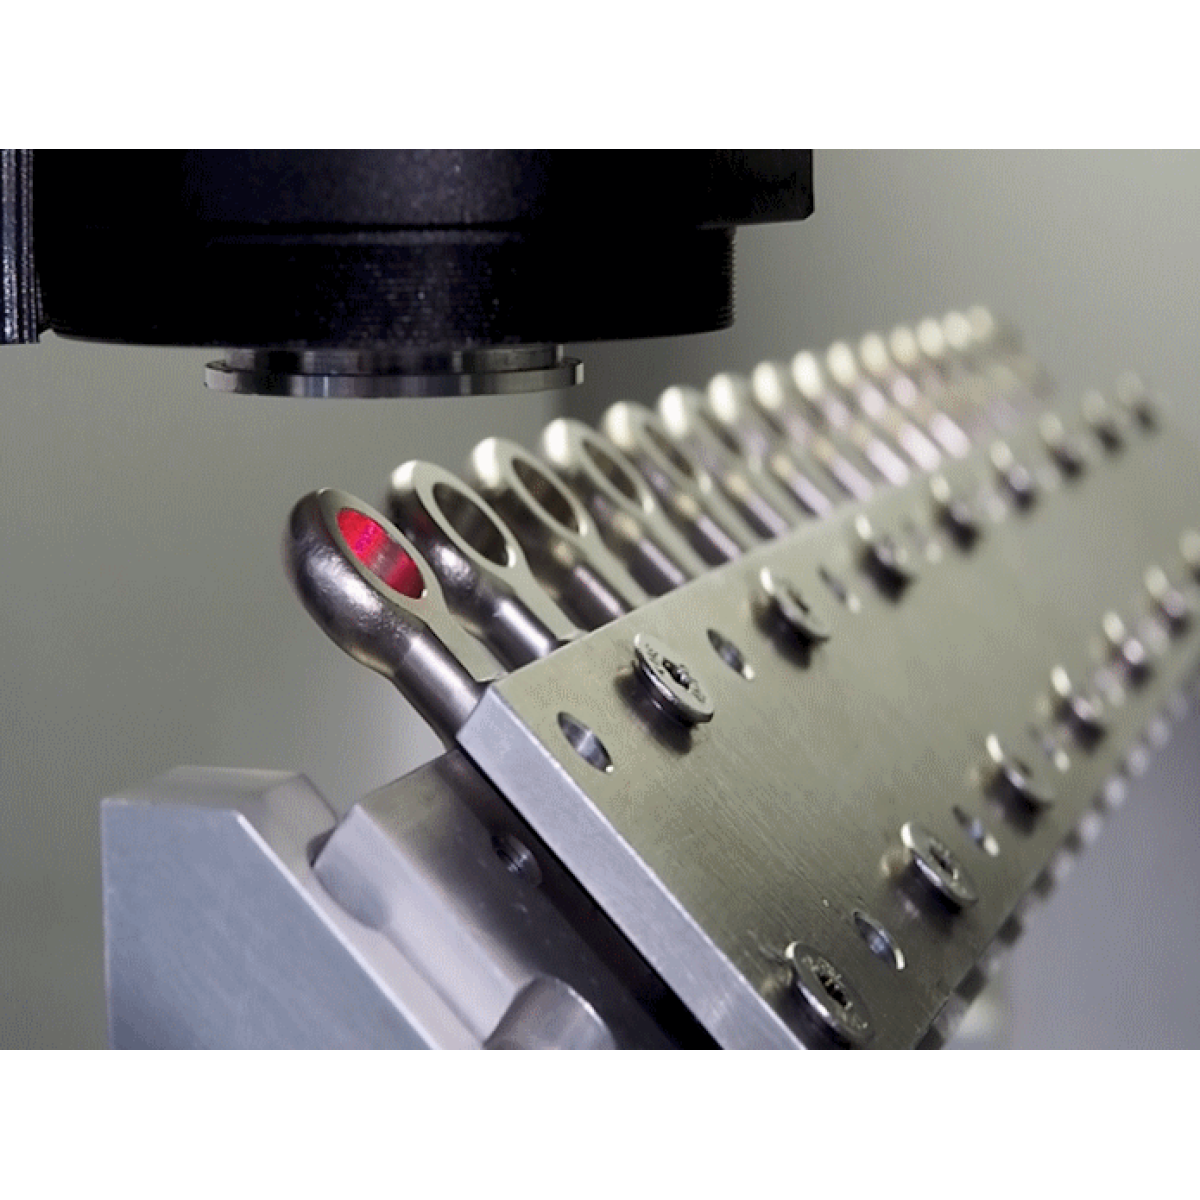
Herzstück jeder HAKO-Station ist derselbe kompakte Messkopf — unter 200 g, Plug-and-Play —, der mit einem Controller verbunden ist, in dem Laserquelle, IR-Detektionselektronik und Signalverarbeitung untergebracht sind. Die Standardkonfiguration verwendet einen 980-nm-Laser (typischerweise bis zu 10 W optische Leistung, moduliert) mit einem Arbeitsabstand von etwa 40 mm und einem Laserspotdurchmesser, der von 300 µm (Auflösung im Submillimeterbereich für kleine Teile) bis 10 mm (hohes Signal-Rausch-Verhältnis bei größeren Teilen) angepasst werden kann. Für schwer zugängliche Teile ist eine Langdistanzoptik verfügbar, die den Arbeitsabstand auf 450 mm erweitert. Eine typische Messung dauert 1 Sekunde pro Punkt.
Systemarchitektur
Abbildung 4 — HAKO-Systemarchitektur
Technische Daten — Enovasense-Messsystem
| Messprinzip | Laserphotothermische Radiometrie (patentiert) |
| Laserwellenlänge / -leistung | 980 nm, bis zu 10 W optisch (konfigurierbar) |
| Typischer Messtiefenbereich | Von Beschichtungen unter 1 µm bis zu ≈ 1 mm dicken Schichten (anwendungsabhängig) |
| Messzeit pro Punkt | ≈ 0,1 s bis 2 s |
| Arbeitsabstand (Kopf ↔ Teil) | 40 mm ± 1 bis 10 mm (Standard) — 450 mm ± 100 mm (Langdistanzoptik) |
| Laserspotdurchmesser | Konfigurierbar: Ø 0,3 / 0,6 / 2 / 10 mm |
| Wiederholbarkeit | < 1 µm (abhängig von der optischen Konfiguration und der Schichttiefe) |
| Abmessungen / Gewicht des Messkopfs | 93 × 66 × 66 mm (zylindrisch Ø66 × 93 mm), 400 g |
| Abmessungen / Gewicht des Controllers | 123 × 200 × 85 mm, 1,7 kg |
| Kabellänge (Kopf ↔ Controller) | 1 bis 20 m (konfigurierbar) |
| Datenschnittstelle | TCP/IP — Ethernet/IP — CSV-Export — MES-/SPC-Integration |
| Sollwerteingang | TTL 0–5 V |
| Stromversorgung | 100–240 V AC, 50–60 Hz, 4,5–2,5 A |
| Betriebstemperatur | 0 °C bis +50 °C Umgebung |
| Zulässige Teiletemperatur | 0–40 °C ohne Korrektur — bis 800 °C mit Korrektur |
| Sicherheit | Station der Laserklasse 1, CE-konform, Lichtvorhänge, Not-Halt |
Die Angaben sind Richtwerte und können an spezifische Kundenanforderungen angepasst werden.
Schritte der Implementierung
Dokumente
| Typ | Name | Herunterladen |
|---|---|---|
| Application | Non-destructive classification of surface hardened stainless steels | English |

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文