アプリケーション / 熱処理深さの非接触測定
01 — はじめに
表面熱処理:高性能金属部品に欠かせない工程
表面熱処理は、現代の産業で最も広く用いられている技術の一つで、金属部品の接触層を設計するためのものです。内部材料の靱性を保ちながら、表面硬さ、耐摩耗性、疲労寿命を大幅に向上させます。食品・飲料設備、医療機器、石油・ガス用バルブ、自動車部品、航空宇宙部品などの厳しい用途において、耐食性、寸法安定性、表面の外観を同時に維持しなければならない部品に硬く耐摩耗性のある表層を形成するには、表面処理が唯一の方法です。
産業用途ではいくつかの熱処理ファミリーが使われており、それぞれが固有の拡散層を形成し、いずれも深さの厳密な管理を必要とします。
低温表面硬化(S³P / Kolsterising 型) 浸炭 窒化・軟窒化 高周波焼入れ
低温表面硬化処理(Kolsterising や S³P などの商品名で知られています)は、オーステナイト系ステンレス鋼に対して特に有効です。表面直下に拡張オーステナイト(S 相とも呼ばれます)の層を形成し、深さの上部約 3 分の 1 に過飽和の窒素を、下部 3 分の 2 に過飽和の炭素を含みます。その結果、耐食性を測定可能なほど損なうことなく、また部品の外観を変えることなく、最大 1400 HV 0.05 の表面硬さが得られます。浸炭と窒化は低合金鋼に広く用いられ、数百ミクロンの深さに及ぶ硬化層を形成します。高周波焼入れは、炭素鋼や工具鋼の選択された部位に局所的なマルテンサイト層を形成します。
いずれのプロセスにおいても、処理層の深さ(拡散深さ、拡張オーステナイト深さ、または硬化層深さ)が重要な冶金的成果です。層が浅すぎると耐摩耗性や疲労特性が損なわれ、深すぎると寸法に影響したり、部品が変形したり、母材が弱くなったりする可能性があります。したがって、ロットごと、部品ごとにこの深さを管理することが、あらゆる表面硬化ラインにおける品質上の中心的な課題となります。
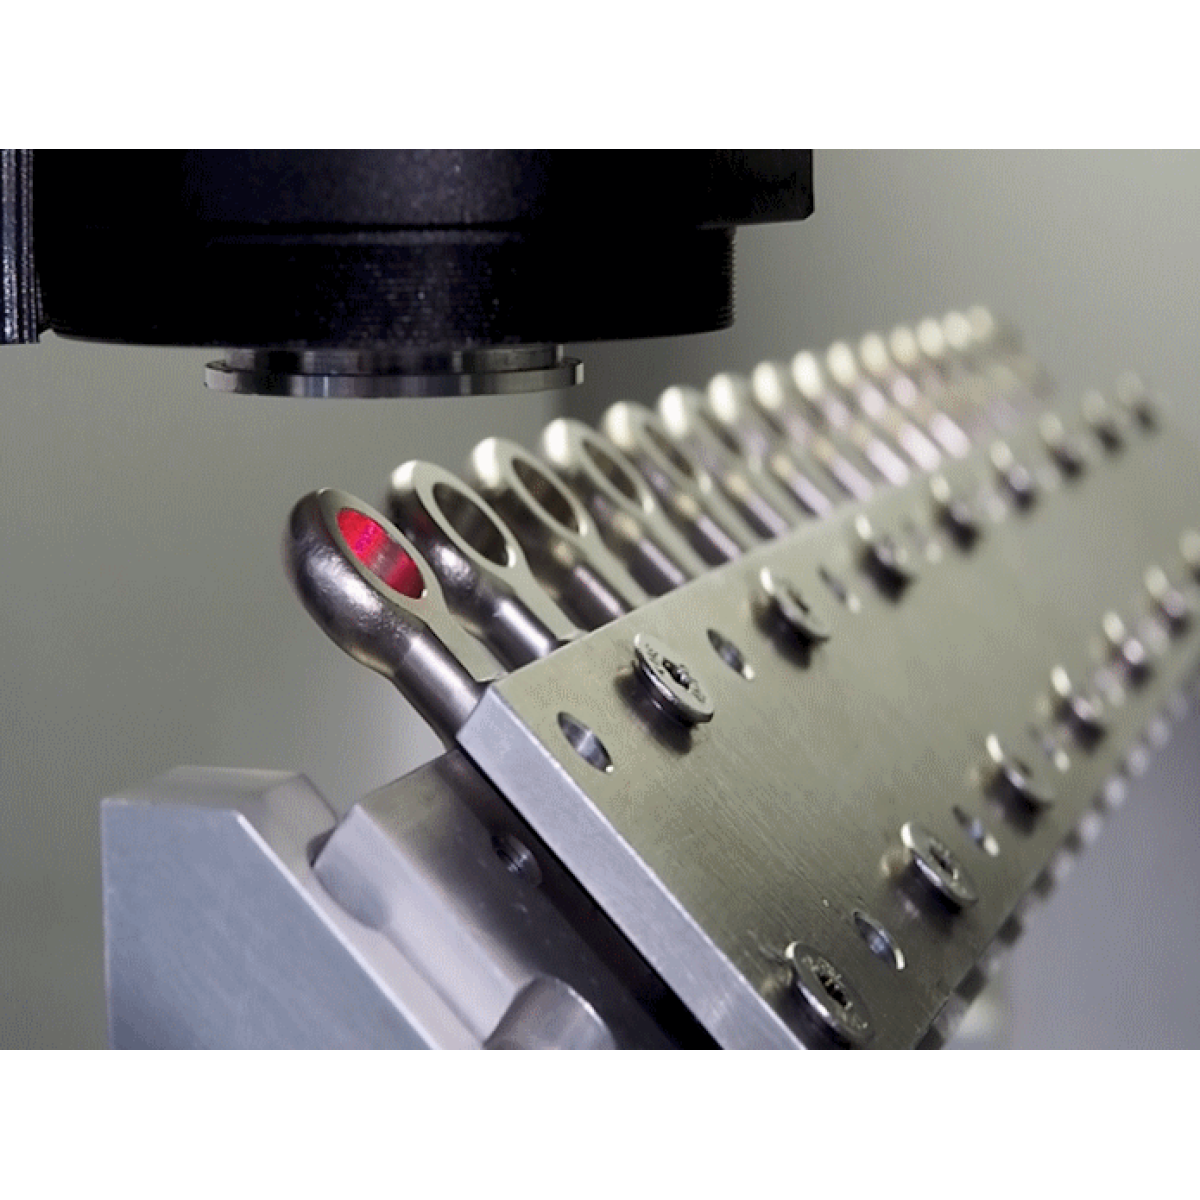
図 1 — 表面熱処理の生産工程
02 — 品質要求
処理深さが重要な品質パラメータである理由
熱処理サイクルが完了すると、拡散層または硬化層の深さが工程全体を通じて最も重要な品質指標となります。これは、部品が使用時に規定どおりの耐摩耗性、疲労特性、耐食性を発揮するかどうかを決定するパラメータであり、複数の独立した要因により、その測定は不可欠となっています。
機能性能:深さが部品の寿命を決める
硬化層または拡散層は、接触荷重を支え、摩耗に抵抗し、繰返し応力を吸収します。処理が不十分な部品は早期に破損し、摩耗、かじり、疲労亀裂などを生じます。逆に、拡散プロセスが冶金的な適正範囲を超えて進むと、過処理された部品には寸法変化、脆化、または(ステンレス鋼の場合)局所的な耐食性の低下が生じるおそれがあります。したがって、処理深さは厳密に定められた範囲内に収める必要があります。その幅は、S³P のような低温プロセスでは通常数ミクロン、従来の浸炭や窒化では数十ミクロンです。
ロット間および部品間の均一性
表面熱処理は、炉を用いる多パラメータのプロセスです。ガス組成、装入物内の温度均一性、保持時間、炉内における各部品の位置、冷却プロファイルのすべてが最終的な深さに影響します。平均値だけでなく、すべてのロットのすべての部品が仕様を満たすことを保証できるかどうかが、認定された生産ラインと、返品やリコールを生むラインとを分けます。国際規格および ISO 9001 品質マネジメントシステムは、ロットごとに適合性の客観的証拠を求めています。
プロセスドリフトの監視
時間の経過とともに、複数のプロセスパラメータがドリフトし、それらが複合的に処理深さに影響します。熱電対の経年変化、ガス流量調整器の摩耗、雰囲気組成、炉の汚染、チャンバのリーク、治具への装入の再現性などです。ロットごとに 1 回の破壊的サンプルではなく、生産品の 100% を測定することが、大量の不適合品が発生する前にこのようなドリフトを検出できる唯一の確実な方法です。
|
< 1 µm
拡散深さ測定で得られた繰返し性(選択した光学系と層の深さに依存)
|
1 秒
1 点あたりの標準測定時間 — インライン運用に十分対応
|
|
300 µm
最小レーザースポット径 — 小型または複雑形状の部品に対応するサブミリ分解能
|
100 %
検査カバレッジ — 全ロット・全数、インラインまたはライン脇
|
03 — 測定上の課題
表面硬化部品で従来の方法が十分でない理由
熱処理深さは、これまで生産現場で最も管理が難しい物理パラメータの一つでした。深さが小さいこと(数ミクロンから数百ミクロン)、高い精度が求められること、そして炉から出てくる部品形状が多岐にわたることが重なり、従来の方法は限界に達しています。また、オーステナイト系ステンレス鋼では、そのうちいくつかの方法はまったく機能しません。
断面+微小硬さ分布:破壊的な基準法
金属組織断面に続くビッカース微小硬さ分布測定は、処理深さ認定の基準法であり、多くの品質プロトコルで認定段階に唯一認められている方法です。正確で完全なトレーサビリティを備えていますが、破壊的でもあります。部品を切断し、埋め込み、研磨し、顕微鏡下で圧痕を付けます。全手順には通常、部品 1 個あたり数時間のラボ作業時間を要するため、生産工場ではロットあたり 1~2 個の管理サンプルに限定せざるを得ません。つまり、炉のドリフトは品質データに現れるまで、ロット全体にわたって見過ごされる可能性があります。
ビッカース表面硬さ:表面を変化させる間接的な確認
表面微小硬さ測定(ビッカース HV 0.05 または類似の方法)は、処理済み部品のより迅速な半定量的確認として用いられることがあります。完全な断面観察よりはるかに速いものの、構造的な欠点が 2 つあります。第一に、これは間接的な測定です。最表面の硬さを捉えるものであり、その下の拡散層の深さではなく、この 2 つのパラメータは必ずしも 1 対 1 で相関しません。第二に、圧痕は測定箇所の表面形態を物理的に変化させるため、表面の外観、粗さ、シール機能が重要な部品では望ましくありません。また、100% 検査の方法として用いる場合、ビッカース試験には相当な作業者の時間が必要です。
渦電流法と磁気的方法:オーステナイト系ステンレス鋼には適用不可
渦電流式および電磁誘導式のプローブは、浸炭または窒化した低合金鋼などの強磁性母材における非破壊の深さ測定に広く用いられています。しかし、オーステナイト系ステンレス鋼では母材が非磁性であるため、低温表面硬化によって形成された拡散層の評価にこれらの方法を有効に適用することはできません。この制約は技術文献で正式に報告されており、S³P 型プロセスの産業ユーザーによっても確認されています。一方、音響的方法は形状への依存性が高く、一般的な熱処理ラインから出てくる多様な部品形状には通常適用できません。
heat processing 誌(2-2018 号)に掲載された Enovasense と Bodycote の共同評価で報告されているとおり、光熱放射測定法は、低温表面硬化されたオーステナイト系ステンレス鋼部品の非破壊分類に初めて適用され、成果を上げました。これは、渦電流法や音響的方法がそれまで失敗していた用途です。
非接触・非破壊・全数検査の意義
非破壊かつ非接触で、すべての部品を測定することは、熱処理ラインの品質管理のあり方を変えます。
- 部品が保全されます — 測定した部品をそのまま顧客に出荷でき、検査そのものによる廃棄は発生しません。
- 炉へのクローズドループフィードバックが可能になります。ドリフトはロット全体ではなく、数個の部品の時点で検出されます。
- 全数カバー — 全ロット・全部品を、生産の流れに追従できる短い測定サイクルで検査します。
- システムを自動検査ステーションに組み込めば、日常的な測定に作業者の時間は不要です。
動画 — 顧客の声:熱処理専門企業 Thermi-Lyon
表面熱処理を専門とする欧州の有力企業 Thermi-Lyon が、低温表面硬化されたステンレス鋼部品の深さを非破壊で管理するために Enovasense のレーザー光熱放射測定法を導入した経験を語ります。
04 — 技術比較
レーザー光熱放射測定法が適した解決策である理由
Enovasense のレーザー光熱放射測定法は、上記のすべての制約を 1 台のセンサーで解決します。変調されたレーザービームが部品表面をわずかに加熱し、熱は拡散層へ伝わって表面に戻ります。赤外線検出器がこの戻りの熱流の時間変化を捉え、熱応答の特徴的な位相差から処理層の深さを求めます。この方法は完全な非接触かつ非破壊であり、非磁性のオーステナイト系ステンレス鋼を含む幅広い母材に適用でき、測定点 1 点あたり約 1 秒で結果が得られます。
| 評価項目 | Enovasense レーザー光熱法 | 渦電流 / 磁気プローブ | 断面+微小硬さ(破壊) |
|---|---|---|---|
| 非接触測定 | 可 | 不可 — プローブの接触が必要 | 不可 — 部品を破壊 |
| 非破壊 | 可 | 可 | 不可 |
| オーステナイト系ステンレス鋼への適用 | 可 | 不可 — 非磁性母材 | 可 |
| インライン / ライン脇での自動化 | 可 — 小型測定ヘッド、< 200 g | 限定的 — 形状に依存 | 不可 |
| 全数検査 | 実現可能 | 抽取検査 — 適用可能な場合 | ロットごとに N 個中約 1 個 |
| 繰返し性(標準偏差) | ±0.5 µm | オーステナイト系ステンレス鋼には適用不可 | 基準法 |
| 破壊的基準法との相関(R²) | ≈ 97.6% | オーステナイト系ステンレス鋼には適用不可 | 基準法 |
| 1 点あたりの測定時間 | ≈ 1 s | 1 点あたり数秒 | 部品 1 個あたり数時間 |
| クローズドループのプロセスフィードバック | 可 — MES へリアルタイムデータ送信 | 限定的 | 不可 |
繰返し性および R² の値は、S³P 型の低温プロセスで表面硬化したオーステナイト系ステンレス鋼を対象とした Enovasense の代表的な校正試験によるものです(第 05 節参照)。性能は、選択した光学系と層の深さによって異なります。
05 — 計測性能
表面硬化ステンレス鋼における校正試験
低温表面硬化ステンレス鋼の拡散深さ測定における Enovasense レーザー光熱放射測定法の性能は、一般的な 2 種類のオーステナイト系鋼種(1.4571 および 1.4404)の試料を用いた代表的な校正試験によって検証されています。試料は、一般的な産業用途の範囲をカバーする公称深さで処理されました。各処理レベルについて、センサーの応答と処理層の部品間の自然なばらつきの両方を捉えるため、試料上の異なる位置で 10 回の測定を行いました。ラボ基準深さは、破壊的な断面顕微鏡観察により求めました。
以下に示す繰返し性および精度の数値は、本校正試験で使用した構成に対応するものです。個々の用途における実際の性能は、選択した光学系(焦点距離、開口数、レーザーパラメータ)と測定する深さ範囲によって異なります。
1 つの校正でオーステナイト系ステンレス鋼の一群をカバー
この試験の特に有用な結果は、化学組成が異なるにもかかわらず、試験した 2 鋼種の両方を1 本の校正曲線でカバーできたことです。つまり、オーステナイト系ステンレス鋼部品の一群を扱う一般的な熱処理ラインでは、材料ごとに別の校正を維持する必要がありません。母材組成に非常に敏感な方法と比べ、運用面で大きな簡素化となります。
精度:破壊的基準法に対する回帰
光熱センサーについて、各処理レベルの平均生信号を、破壊的な断面顕微鏡観察で求めた真の深さに対してプロットしています。黒い線は、生信号を深さの値に変換するための線形回帰モデルです。決定係数 R² は、測定値が回帰モデルにどれだけ従うかを定量化したもので、値が 1.00 であれば完全に一致していることを示します。
図 2 — 校正回帰:ラボ基準深さと Enovasense 測定値の比較
S³P 型の低温プロセスで表面硬化したオーステナイト系ステンレス鋼試料における校正回帰。処理レベル 6 水準を、それぞれ 10 回測定しました。ラボ基準:破壊的な断面顕微鏡観察。
Enovasense センサーは、破壊的基準法に対してR² ≈ 97.6% の決定係数を達成し、全動作範囲にわたる平均絶対偏差は約 1.4 µm です。これは、産業用熱処理仕様で定められた深さの許容範囲を識別するのに十分な水準です。
繰返し性:炉のわずかなドリフトを検出
2 つ目の重要な指標は繰返し性です。これは、処理済み試料のまったく同じ点で連続して行った 10 回の測定のばらつきを標準偏差で表したものです。小さなプロセスドリフトを測定システムが実際に分解できるかどうかは、この指標で決まります。標準偏差が小さいほど、より小さなドリフトを確実に検出できます。
図 3 — 処理済みステンレス鋼試料における Enovasense の繰返し性(10 回測定、同一点)
10 回の測定値はすべて、一般的な工程公差 ±2 µm の範囲(緑)内に十分に収まり、センサーの ±1σ 範囲(赤)内にあります。平均深さ 17.8 µm に対する標準偏差 ±0.5 µm は、約 ±3% の再現性に相当します。これは、従来の手法ではノイズに埋もれてしまう炉のドリフトを検出するのに十分な細かさです。
標準偏差 ±0.5 µm により、Enovasense センサーは低温表面硬化ラインにおけるクローズドループの工程管理に必要な繰返し性を実現します。破壊的基準法に対して得られた高い R² と合わせて、この余裕により、炉のドリフト、治具の不具合、雰囲気の変動を、大量の不適合品が発生する前に検出できます。
06 — 産業への組み込み
HAKO プラットフォーム:ライン脇およびインライン検査ステーション
熱処理部品の処理深さを 100% 非破壊で管理するため、Enovasense は HAKO シリーズを提供しています。これは独立型測定ステーションのシリーズで、研究室・品質保証向けの小型ベンチ HAKO-M、ライン脇での生産管理向けの中型 HAKO-L、エンジンブロックなど大型部品のインライン監視向けの大型 HAKO-XL までを網羅しています。各 HAKO ステーションは、自動搬入、多点測定、校正管理、データ出力を行い、測定サイクル中に作業者の操作を必要としません。
3 つの導入規模に対応する 3 つのフォーマット
| 仕様 | HAKO-M | HAKO-L | HAKO-XL |
|---|---|---|---|
| 主な用途 | 研究室 / 研究開発 / 品質保証ベンチ — 小型部品 | ライン脇 / 生産 — 中型部品 | インライン / 大型部品(例:エンジンブロック) |
| 自動化 | 3 軸直交 | 3 軸直交 | 5 軸 |
| 最大部品サイズ(m) | 0.30 × 0.30 × 0.25 | 0.55 × 0.50 × 0.40 | 0.65 × 0.60 × 0.40 |
| 軸ストローク(m) | 0.35 × 0.30 × 0.20 | 0.45 × 0.45 × 0.30 | 0.80 × 0.60 × 0.40 |
| ステーション外形寸法(m) | 0.60 × 0.60 × 0.71 | 1.20 × 0.90 × 0.85 | 2.20 × 2.60 × 1.25 |
| ステーション質量 | 80 kg | ≈ 350 kg | ≈ 1,500 kg |
| レーザークラス | クラス 1 | クラス 1 | クラス 1 |
Enovasense 測定ヘッド
すべての HAKO ステーションの中核には、同じ小型測定ヘッド(200 g 未満、プラグアンドプレイ)が搭載されており、レーザー光源、IR 検出回路、信号処理ユニットを内蔵したコントローラーに接続されます。標準構成では 980 nm レーザー(光出力は通常最大 10 W、変調)を使用し、作動距離は約 40 mm、レーザースポット径は 300 µm(小型部品向けのサブミリ分解能)から 10 mm(大型部品での高 SN 比)まで調整可能です。接近が難しい部品向けには、作動距離を 450 mm まで延長できる長距離光学系も用意しています。標準的な測定時間は 1 点あたり 1 秒です。
システム構成
図 4 — HAKO システム構成
技術仕様 — Enovasense 測定システム
| 測定原理 | レーザー光熱放射測定法(特許取得済み) |
| レーザー波長 / 出力 | 980 nm、光出力最大 10 W(設定可能) |
| 標準的な測定深さ範囲 | サブミクロンのコーティングから厚さ ≈ 1 mm の層まで(用途による) |
| 1 点あたりの測定時間 | ≈ 0.1 s~2 s |
| 作動距離(ヘッド ↔ 部品) | 40 mm ± 1~10 mm(標準)— 450 mm ± 100 mm(長距離光学系) |
| レーザースポット径 | 設定可能:Ø 0.3 / 0.6 / 2 / 10 mm |
| 繰返し性 | < 1 µm(光学構成と層の深さに依存) |
| 測定ヘッドの寸法 / 質量 | 93 × 66 × 66 mm(円筒形 Ø66 × 93 mm)、400 g |
| コントローラーの寸法 / 質量 | 123 × 200 × 85 mm、1.7 kg |
| ケーブル長(ヘッド ↔ コントローラー) | 1~20 m(設定可能) |
| データインターフェース | TCP/IP — Ethernet/IP — CSV 出力 — MES / SPC 連携 |
| 設定値入力 | TTL 0–5 V |
| 電源 | 100–240 V AC、50–60 Hz、4.5–2.5 A |
| 使用温度 | 周囲温度 0 °C~+50 °C |
| 部品温度の許容範囲 | 0–40 °C は補正不要 — 補正により最大 800 °C |
| 安全 | クラス 1 レーザーステーション、CE 適合、ライトカーテン、非常停止装置 |
仕様は参考値であり、お客様の具体的な要件に合わせて変更できます。
導入ステップ
ドキュメント
| 種類 | 名前 | ダウンロード |
|---|---|---|
| Application | Non-destructive classification of surface hardened stainless steels | English |
 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文