Applicazioni / misura senza contatto della profondità di trattamento termico
01 — Introduzione
Trattamento termico superficiale: una fase chiave per componenti metallici ad alte prestazioni
Il trattamento termico superficiale è una delle tecniche più diffuse nell'industria moderna per progettare lo strato di contatto di un componente metallico: aumenta sensibilmente la durezza superficiale, la resistenza all'usura e la resistenza a fatica, preservando la tenacità del materiale di base sottostante. Nelle applicazioni più esigenti — impianti per l'industria alimentare e delle bevande, dispositivi medici, valvole per oil & gas, componenti automobilistici e parti aeronautiche — il trattamento superficiale è l'unico modo per ottenere uno strato duro e resistente all'usura su pezzi che devono, al tempo stesso, resistere alla corrosione, restare dimensionalmente stabili e conservare il proprio aspetto superficiale.
In ambito industriale si utilizzano diverse famiglie di trattamenti termici; ciascuna genera una propria zona di diffusione caratteristica e ciascuna richiede un controllo rigoroso della profondità:
Indurimento superficiale a bassa temperatura (S³P / tipo Kolsterising) Cementazione Nitrurazione e nitrocarburazione Tempra a induzione
I processi di indurimento superficiale a bassa temperatura — noti con nomi commerciali come Kolsterising o S³P — sono particolarmente efficaci sugli acciai inossidabili austenitici: creano uno strato sottosuperficiale di austenite espansa (detta anche fase S) che contiene azoto sovrasaturo nel terzo superiore circa della profondità e carbonio sovrasaturo nei due terzi inferiori. Il risultato è una durezza superficiale che può raggiungere fino a 1400 HV 0,05, senza perdita misurabile di resistenza alla corrosione e senza modifiche dell'aspetto visivo del pezzo. La cementazione e la nitrurazione sono ampiamente utilizzate sugli acciai basso legati per ottenere strati induriti che possono estendersi per diverse centinaia di micron di profondità. La tempra a induzione crea uno strato martensitico localizzato su zone selezionate di acciai al carbonio e acciai per utensili.
In ciascuno di questi processi, la profondità dello strato trattato — profondità di diffusione, profondità dell'austenite espansa o profondità di tempra — è il risultato metallurgico critico. Uno strato troppo sottile compromette le prestazioni a usura e a fatica; uno strato troppo profondo può influire sulle dimensioni, deformare il pezzo o indebolire il substrato. Controllare questa profondità, lotto dopo lotto e pezzo dopo pezzo, è quindi la sfida qualitativa centrale di ogni linea di indurimento superficiale.
Figura 1 — Sequenza produttiva del trattamento termico superficiale
02 — Requisiti di qualità
Perché la profondità di trattamento è il parametro di qualità critico
Al termine del ciclo di trattamento termico, la profondità dello strato di diffusione o indurito diventa l'indicatore di qualità più importante dell'intera catena di processo. È il parametro che determina se il pezzo garantirà in esercizio il comportamento specificato a usura, fatica e corrosione, e diversi fattori indipendenti ne rendono indispensabile la misura.
Prestazioni funzionali: la profondità definisce la vita del pezzo
La zona indurita o di diffusione è quella che sopporta il carico di contatto, resiste all'abrasione e assorbe le sollecitazioni cicliche. Un pezzo trattato in modo insufficiente cede prematuramente in esercizio per usura, grippaggio o cricche di fatica. Al contrario, un pezzo sovratrattato può subire derive dimensionali, infragilimento o — nel caso degli acciai inossidabili — una resistenza alla corrosione localmente degradata, se il processo di diffusione viene spinto oltre la sua finestra metallurgica. La profondità di trattamento deve quindi restare entro una banda strettamente definita: tipicamente ampia pochi micron per i processi a bassa temperatura come S³P e alcune decine di micron per la cementazione e la nitrurazione tradizionali.
Uniformità da lotto a lotto e da pezzo a pezzo
Il trattamento termico superficiale è un processo in forno a molti parametri. Composizione del gas, uniformità di temperatura all'interno della carica, tempo di permanenza, posizione di ciascun pezzo nel forno e profilo di raffreddamento influiscono tutti sulla profondità finale. Garantire che ogni pezzo di ogni lotto rispetti la specifica — e non solo un valore medio — è ciò che distingue una linea di produzione qualificata da una che genera resi e richiami. Le norme internazionali e i sistemi qualità ISO 9001 richiedono evidenze dimostrabili di conformità per ogni lotto.
Monitoraggio della deriva di processo
Nel tempo, diversi parametri di processo possono derivare e influire congiuntamente sulla profondità di trattamento: invecchiamento delle termocoppie, usura dei regolatori di portata del gas, composizione dell'atmosfera, contaminazione del forno, perdite della camera, ripetibilità del carico delle attrezzature. Misurare il 100% della produzione — anziché un campione distruttivo per lotto — è l'unico modo affidabile per rilevare tali derive prima che generino grandi quantità di pezzi non conformi.
|
< 1 µm
Ripetibilità ottenuta sulle misure di profondità di diffusione (in funzione del sistema ottico scelto e della profondità dello strato)
|
1 secondo
Tempo di misura tipico per punto, pienamente compatibile con il funzionamento in linea
|
|
300 µm
Diametro minimo dello spot laser: risoluzione submillimetrica per pezzi piccoli o di geometria complessa
|
100 %
Copertura del controllo: ogni lotto, ogni pezzo, in linea o a bordo linea
|
03 — Sfide di misura
Perché i metodi convenzionali non sono sufficienti sui pezzi induriti in superficie
La profondità di trattamento termico è sempre stata uno dei parametri fisici più difficili da controllare in produzione. La combinazione di profondità ridotte (da pochi micron a poche centinaia), requisiti di accuratezza elevati e grande varietà di geometrie dei pezzi in uscita dal forno porta i metodi convenzionali ai loro limiti, e sugli acciai inossidabili austenitici diversi di questi metodi semplicemente non funzionano.
Sezione metallografica + profilo di microdurezza: il riferimento distruttivo
La sezione metallografica seguita da un profilo di microdurezza Vickers è il metodo di riferimento per la qualifica della profondità di trattamento e l'unico accettato nella maggior parte dei protocolli qualità in fase di qualifica. È accurato e pienamente tracciabile, ma anche distruttivo: il pezzo viene sezionato, inglobato, lucidato e indentato al microscopio. La procedura completa richiede tipicamente diverse ore di lavoro di un tecnico di laboratorio per pezzo, motivo per cui gli stabilimenti di produzione devono limitarsi a uno o due campioni di controllo per lotto; una deriva del forno può quindi passare inosservata per un intero lotto prima di emergere nei dati di qualità.
Durezza superficiale Vickers: un controllo indiretto che altera la superficie
La misura della microdurezza superficiale (Vickers HV 0,05 o simile) viene talvolta utilizzata come controllo semiquantitativo più rapido sui pezzi trattati. È molto più veloce di una sezione completa, ma presenta due limiti strutturali. Innanzitutto è una misura indiretta: rileva la durezza della superficie più esterna, non la profondità dello strato di diffusione sottostante, e questi due parametri non sono sempre correlati in modo univoco. In secondo luogo, l'indentazione altera fisicamente la morfologia superficiale nell'area di misura, cosa indesiderata sui pezzi per i quali contano l'aspetto superficiale, la rugosità o la funzione di tenuta. Utilizzata come metodo di controllo al 100%, la prova Vickers richiede inoltre un notevole impegno di tempo dell'operatore.
Correnti parassite e metodi magnetici: non applicabili agli acciai inossidabili austenitici
Le sonde a correnti parassite e a induzione magnetica sono ampiamente utilizzate per la misura non distruttiva della profondità su substrati ferromagnetici, come gli acciai basso legati cementati o nitrurati. Sugli acciai inossidabili austenitici, tuttavia, il substrato è amagnetico e questi metodi non possono essere applicati con successo per caratterizzare lo strato di diffusione lasciato dall'indurimento superficiale a bassa temperatura, una limitazione documentata formalmente nella letteratura tecnica e confermata dagli utilizzatori industriali di processi di tipo S³P. I metodi acustici, dal canto loro, dipendono fortemente dalla geometria e in genere non sono applicabili alla varietà di forme dei pezzi che escono da una tipica linea di trattamento termico.
Come riportato nella valutazione congiunta Enovasense–Bodycote pubblicata sulla rivista heat processing (numero 2-2018), la radiometria fototermica è stata applicata con successo per la prima volta per classificare in modo non distruttivo pezzi in acciaio inossidabile austenitico induriti in superficie a bassa temperatura, un'applicazione in cui i metodi a correnti parassite e acustici avevano in precedenza fallito.
Le ragioni di un controllo al 100% senza contatto e non distruttivo
Misurare in modo non distruttivo, senza contatto e su ogni pezzo trasforma il paradigma della qualità di una linea di trattamento termico:
- Il pezzo viene preservato: i pezzi misurati possono essere spediti al cliente; il controllo stesso non genera scarti.
- Diventa possibile una retroazione ad anello chiuso sul forno: la deriva viene segnalata dopo pochi pezzi anziché dopo interi lotti.
- Copertura completa: ogni lotto, ogni pezzo, con un ciclo di misura abbastanza breve da seguire il flusso produttivo.
- Nessun tempo operatore per le misure di routine quando il sistema è integrato in una stazione di controllo automatizzata.
Video — Testimonianza cliente: Thermi-Lyon, specialista del trattamento termico
Thermi-Lyon, specialista europeo di primo piano nel trattamento termico superficiale, racconta la propria esperienza nell'impiego della radiometria fototermica laser di Enovasense per controllare in modo non distruttivo la profondità di pezzi in acciaio inossidabile induriti in superficie a bassa temperatura.
04 — Confronto tra tecnologie
Perché la radiometria fototermica laser è la soluzione adatta
La radiometria fototermica laser di Enovasense risolve con un unico sensore tutte le limitazioni descritte sopra. Un fascio laser modulato riscalda leggermente la superficie del pezzo; il calore si propaga nello strato di diffusione e ritorna verso la superficie; un rivelatore infrarosso acquisisce il profilo temporale di questo flusso termico di ritorno; e la profondità dello strato trattato viene ricavata dallo sfasamento caratteristico della risposta termica. Il metodo è completamente senza contatto e non distruttivo, si applica a un'ampia varietà di substrati, inclusi gli acciai inossidabili austenitici amagnetici, e fornisce un risultato nell'ordine di un secondo per punto di misura.
| Criteri | Enovasense fototermica laser | Correnti parassite / sonda magnetica | Sezione + microdurezza (distruttivo) |
|---|---|---|---|
| Misura senza contatto | Sì | No — contatto della sonda necessario | No — il pezzo viene distrutto |
| Non distruttivo | Sì | Sì | No |
| Applicabile agli acciai inossidabili austenitici | Sì | No — substrato amagnetico | Sì |
| Automazione in linea / a bordo linea | Sì — testa compatta, < 200 g | Limitata — dipende dalla geometria | No |
| Copertura del controllo al 100% | Raggiungibile | Campionamento — ove applicabile | ≈ 1 pezzo su N per lotto |
| Ripetibilità (deviazione standard) | ±0,5 µm | Non applicabile su acciaio inox austenitico | Metodo di riferimento |
| Correlazione con il riferimento distruttivo (R²) | ≈ 97,6 % | Non applicabile su acciaio inox austenitico | Metodo di riferimento |
| Tempo di misura per punto | ≈ 1 s | Alcuni secondi per punto | Diverse ore per pezzo |
| Retroazione di processo ad anello chiuso | Sì — dati in tempo reale verso il MES | Limitata | No |
Valori di ripetibilità e R² tratti da uno studio di calibrazione rappresentativo di Enovasense su acciai inossidabili austenitici induriti in superficie con un processo a bassa temperatura di tipo S³P (vedere sezione 05). Le prestazioni dipendono dal sistema ottico scelto e dalla profondità dello strato.
05 — Prestazioni metrologiche
Studio di calibrazione su acciai inossidabili induriti in superficie
Le prestazioni della radiometria fototermica laser di Enovasense nella misura della profondità di diffusione di acciai inossidabili induriti in superficie a bassa temperatura sono state validate con uno studio di calibrazione rappresentativo, condotto su campioni di due gradi austenitici di uso comune (1.4571 e 1.4404) trattati a profondità nominali che coprono il tipico campo operativo industriale. Per ciascun livello di trattamento sono state eseguite dieci misure in posizioni distinte del campione, per cogliere sia la risposta del sensore sia la variabilità naturale dello strato trattato da pezzo a pezzo; le profondità di riferimento di laboratorio sono state ottenute mediante microscopia distruttiva su sezione trasversale.
I valori di ripetibilità e di accuratezza riportati di seguito corrispondono alla configurazione utilizzata in questo studio di calibrazione. Le prestazioni effettive su una determinata applicazione dipendono dal sistema ottico scelto (lunghezza focale, apertura numerica, parametri laser) e dal campo di profondità da misurare.
Un'unica calibrazione copre una famiglia di acciai inossidabili austenitici
Un risultato particolarmente utile dello studio è che una sola curva di calibrazione è stata sufficiente a coprire entrambi i gradi di acciaio inossidabile testati, nonostante le diverse composizioni chimiche. Ciò significa che, su una tipica linea di trattamento termico che lavora una famiglia di pezzi in acciaio inossidabile austenitico, l'utilizzatore non deve mantenere una calibrazione diversa per ogni riferimento di materiale: una notevole semplificazione operativa rispetto a metodi estremamente sensibili alla composizione del substrato.
Accuratezza: regressione rispetto al riferimento distruttivo
Per il sensore fototermico, il segnale grezzo medio di ciascun livello di trattamento viene riportato in funzione della profondità reale ottenuta mediante microscopia distruttiva su sezione trasversale. La linea nera è il modello di regressione lineare utilizzato per convertire il segnale grezzo in un valore di profondità. Il coefficiente di determinazione R² quantifica quanto le misure seguono il modello di regressione: un valore di 1,00 indicherebbe una concordanza perfetta.
Figura 2 — Regressione di calibrazione: profondità di riferimento di laboratorio vs misura Enovasense
Regressione di calibrazione su campioni di acciaio inossidabile austenitico induriti in superficie con un processo a bassa temperatura di tipo S³P. Sono stati testati sei livelli di trattamento con dieci misure ciascuno. Riferimento di laboratorio: microscopia distruttiva su sezione trasversale.
Il sensore Enovasense raggiunge un coefficiente di determinazione di R² ≈ 97,6 % rispetto al riferimento distruttivo, con uno scarto assoluto medio di circa 1,4 µm sull'intero campo operativo: un valore pienamente sufficiente a discriminare le finestre di profondità previste dalle specifiche industriali di trattamento termico.
Ripetibilità: rilevare le derive fini del forno
La seconda metrica chiave è la ripetibilità: la dispersione di dieci misure successive effettuate esattamente nello stesso punto di un campione trattato, espressa come deviazione standard. È la metrica che determina se piccole derive di processo possono essere effettivamente risolte dal sistema di misura: più bassa è la deviazione standard, più fine è la deriva che può essere rilevata in modo affidabile.
Figura 3 — Ripetibilità di Enovasense su un campione di acciaio inossidabile trattato (10 misure, stesso punto)
Tutte e dieci le misure rientrano ampiamente nella banda di tolleranza di processo tipica di ±2 µm (verde) e nella banda ±1σ del sensore (rosso). Una deviazione standard di ±0,5 µm su una profondità media di 17,8 µm corrisponde a una riproducibilità di circa ±3%, sufficientemente fine per rilevare derive del forno che altrimenti resterebbero nascoste nel rumore degli approcci convenzionali.
Con una deviazione standard di ±0,5 µm, il sensore Enovasense offre il livello di ripetibilità necessario per il controllo di processo ad anello chiuso sulle linee di indurimento superficiale a bassa temperatura. Insieme all'elevato R² ottenuto rispetto al riferimento distruttivo, è questo margine a consentire di rilevare derive del forno, problemi delle attrezzature e variazioni dell'atmosfera prima che generino grandi quantità di pezzi non conformi.
06 — Integrazione industriale
La piattaforma HAKO: stazioni di controllo a bordo linea e in linea
Per il controllo non distruttivo al 100% della profondità di trattamento su pezzi trattati termicamente, Enovasense propone la gamma HAKO: una famiglia di stazioni di misura autonome che va dai banchi compatti HAKO-M per laboratorio e controllo qualità, passando per il formato medio HAKO-L per il controllo di produzione a bordo linea, fino al grande formato HAKO-XL per il monitoraggio in linea di pezzi voluminosi come i blocchi motore. Ogni stazione HAKO gestisce il carico automatico, la misura multipunto, la gestione delle calibrazioni e l'esportazione dei dati, senza alcun intervento dell'operatore durante il ciclo di misura.
Tre formati per tre scale di impiego
| Specifica | HAKO-M | HAKO-L | HAKO-XL |
|---|---|---|---|
| Impiego tipico | Banco laboratorio / R&S / qualità — pezzi piccoli | A bordo linea / produzione — pezzi medi | In linea / pezzi grandi (ad es. blocchi motore) |
| Automazione | Cartesiano a 3 assi | Cartesiano a 3 assi | 5 assi |
| Dimensione massima del pezzo (m) | 0,30 × 0,30 × 0,25 | 0,55 × 0,50 × 0,40 | 0,65 × 0,60 × 0,40 |
| Corse degli assi (m) | 0,35 × 0,30 × 0,20 | 0,45 × 0,45 × 0,30 | 0,80 × 0,60 × 0,40 |
| Ingombro della stazione (m) | 0,60 × 0,60 × 0,71 | 1,20 × 0,90 × 0,85 | 2,20 × 2,60 × 1,25 |
| Peso della stazione | 80 kg | ≈ 350 kg | ≈ 1500 kg |
| Classe laser | Classe 1 | Classe 1 | Classe 1 |
La testa di misura Enovasense
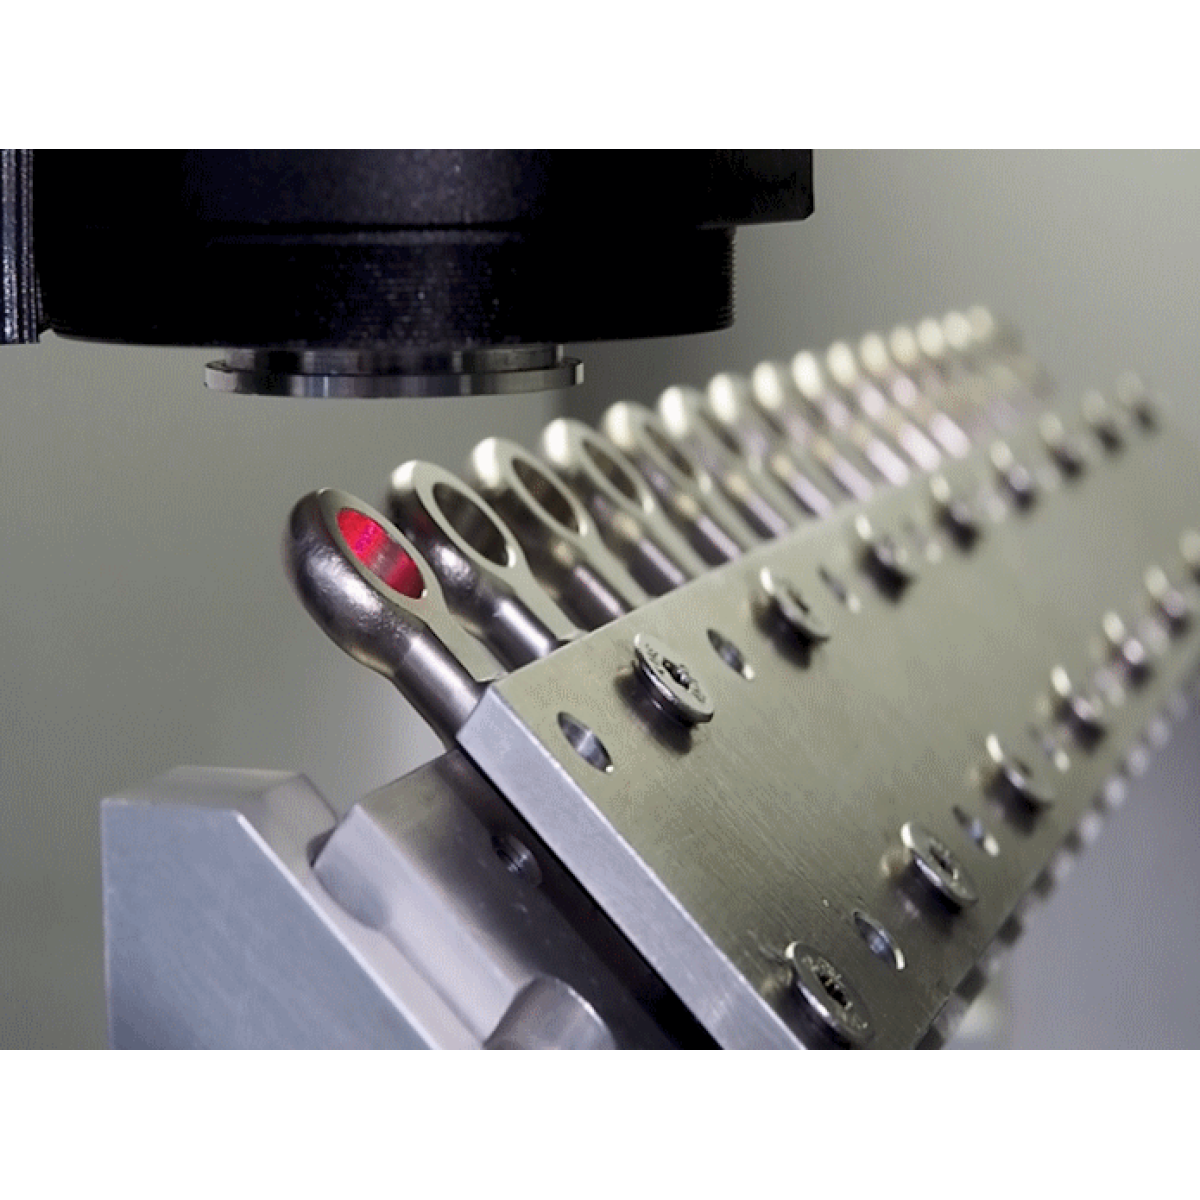
Il cuore di ogni stazione HAKO è la stessa testa di misura compatta — meno di 200 g, plug-and-play —, collegata a un controller che ospita la sorgente laser, l'elettronica di rivelazione IR e l'unità di elaborazione del segnale. La configurazione standard utilizza un laser a 980 nm (tipicamente fino a 10 W di potenza ottica, modulato), con una distanza di lavoro di circa 40 mm e un diametro dello spot laser regolabile da 300 µm (risoluzione submillimetrica per pezzi piccoli) fino a 10 mm (elevato rapporto segnale/rumore su pezzi più grandi). Per i pezzi difficili da avvicinare sono disponibili ottiche a lunga distanza che estendono la distanza di lavoro a 450 mm. Una misura tipica richiede 1 secondo per punto.
Architettura del sistema
Figura 4 — Architettura del sistema HAKO
Specifiche tecniche — sistema di misura Enovasense
| Principio di misura | Radiometria fototermica laser (brevettata) |
| Lunghezza d'onda / potenza laser | 980 nm, fino a 10 W ottici (configurabile) |
| Campo tipico di profondità di misura | Da rivestimenti submicrometrici a strati spessi ≈ 1 mm (in funzione dell'applicazione) |
| Tempo di misura per punto | ≈ da 0,1 s a 2 s |
| Distanza di lavoro (testa ↔ pezzo) | 40 mm ± da 1 a 10 mm (standard) — 450 mm ± 100 mm (ottica a lunga distanza) |
| Diametro dello spot laser | Configurabile: Ø 0,3 / 0,6 / 2 / 10 mm |
| Ripetibilità | < 1 µm (in funzione della configurazione ottica e della profondità dello strato) |
| Dimensioni / peso della testa di misura | 93 × 66 × 66 mm (cilindrica Ø66 × 93 mm), 400 g |
| Dimensioni / peso del controller | 123 × 200 × 85 mm, 1,7 kg |
| Lunghezza del cavo (testa ↔ controller) | Da 1 a 20 m (configurabile) |
| Interfaccia dati | TCP/IP — Ethernet/IP — esportazione CSV — integrazione MES / SPC |
| Ingresso setpoint | TTL 0–5 V |
| Alimentazione | 100–240 Vca, 50–60 Hz, 4,5–2,5 A |
| Temperatura di esercizio | Da 0 °C a +50 °C ambiente |
| Temperatura ammessa del pezzo | 0–40 °C senza correzione — fino a 800 °C con correzione |
| Sicurezza | Stazione laser di classe 1, conforme CE, barriere fotoelettriche, arresti di emergenza |
Le specifiche sono indicative e possono essere adattate a requisiti specifici del cliente.
Fasi di implementazione
Documenti
| Tipo | Nome | Scarica |
|---|---|---|
| Application | Non-destructive classification of surface hardened stainless steels | English |

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文