Aplikacje / bezkontaktowy pomiar głębokości obróbki cieplnej
01 — Wprowadzenie
Powierzchniowa obróbka cieplna: kluczowy etap w produkcji wysokowydajnych części metalowych
Powierzchniowa obróbka cieplna jest jedną z najczęściej stosowanych technik w nowoczesnym przemyśle, służącą do kształtowania warstwy kontaktowej części metalowej: znacznie zwiększa jej twardość powierzchniową, odporność na zużycie i trwałość zmęczeniową, zachowując jednocześnie ciągliwość materiału rdzenia. W wymagających zastosowaniach — urządzeniach dla przemysłu spożywczego i napojów, wyrobach medycznych, zaworach dla branży naftowo-gazowej, komponentach motoryzacyjnych i częściach lotniczych — obróbka powierzchniowa jest jedynym sposobem uzyskania twardej, odpornej na zużycie warstwy na częściach, które muszą jednocześnie być odporne na korozję, zachować stabilność wymiarową i estetykę powierzchni.
W przemyśle stosuje się kilka rodzin obróbki cieplnej; każda z nich tworzy własną charakterystyczną strefę dyfuzyjną i każda wymaga ścisłej kontroli głębokości:
Niskotemperaturowe utwardzanie powierzchniowe (S³P / typu Kolsterising) Nawęglanie Azotowanie i azotonawęglanie Hartowanie indukcyjne
Niskotemperaturowe procesy utwardzania powierzchniowego — znane pod nazwami handlowymi takimi jak Kolsterising czy S³P — są szczególnie skuteczne w przypadku austenitycznych stali nierdzewnych: tworzą podpowierzchniową warstwę austenitu rozszerzonego (zwanego także fazą S), która zawiera przesycony azot w przybliżeniu w górnej jednej trzeciej głębokości i przesycony węgiel w dolnych dwóch trzecich. W rezultacie twardość powierzchniowa może osiągnąć do 1400 HV 0,05, bez mierzalnej utraty odporności korozyjnej i bez zmiany wyglądu części. Nawęglanie i azotowanie są szeroko stosowane w przypadku stali niskostopowych do uzyskania warstw utwardzonych o głębokości sięgającej kilkuset mikrometrów. Hartowanie indukcyjne tworzy miejscową warstwę martenzytyczną w wybranych strefach stali węglowych i narzędziowych.
W każdym z tych procesów głębokość warstwy obrobionej — głębokość dyfuzji, głębokość austenitu rozszerzonego lub głębokość warstwy zahartowanej — jest krytycznym wynikiem metalurgicznym. Zbyt cienka warstwa pogarsza odporność na zużycie i zmęczenie; zbyt głęboka może wpłynąć na wymiary, spowodować odkształcenie części lub osłabić podłoże. Kontrola tej głębokości, partia po partii i część po części, jest zatem głównym wyzwaniem jakościowym każdej linii utwardzania powierzchniowego.
Rysunek 1 — Sekwencja produkcyjna powierzchniowej obróbki cieplnej
02 — Wymagania jakościowe
Dlaczego głębokość obróbki jest krytycznym parametrem jakości
Po zakończeniu cyklu obróbki cieplnej głębokość warstwy dyfuzyjnej lub utwardzonej staje się najważniejszym wskaźnikiem jakości całego łańcucha procesowego. To od niej zależy, czy część zapewni w eksploatacji wymagane właściwości w zakresie zużycia, zmęczenia i korozji — a kilka niezależnych czynników sprawia, że jej pomiar jest niezbędny.
Właściwości użytkowe: głębokość decyduje o trwałości części
Strefa utwardzona lub dyfuzyjna przenosi obciążenie kontaktowe, opiera się ścieraniu i przejmuje naprężenia cykliczne. Część niedostatecznie obrobiona ulega przedwczesnemu uszkodzeniu w eksploatacji wskutek zużycia, zatarcia lub pęknięć zmęczeniowych. Z kolei część nadmiernie obrobiona może wykazywać odchyłki wymiarowe, kruchość lub — w przypadku stali nierdzewnych — miejscowo obniżoną odporność korozyjną, jeśli proces dyfuzji zostanie wyprowadzony poza swoje okno metalurgiczne. Głębokość obróbki musi więc mieścić się w ściśle określonym przedziale: zwykle o szerokości kilku mikrometrów w procesach niskotemperaturowych, takich jak S³P, oraz kilkudziesięciu mikrometrów w tradycyjnym nawęglaniu i azotowaniu.
Powtarzalność między partiami i między częściami
Powierzchniowa obróbka cieplna jest procesem piecowym o wielu parametrach. Skład gazu, równomierność temperatury we wsadzie, czas wytrzymania, położenie każdej części w piecu i profil chłodzenia wpływają na końcową głębokość. Zapewnienie, że każda część z każdej partii spełnia specyfikację — a nie tylko wartość średnia — odróżnia kwalifikowaną linię produkcyjną od takiej, która generuje reklamacje i wycofania. Normy międzynarodowe i systemy jakości ISO 9001 wymagają udokumentowanych dowodów zgodności dla każdej partii.
Monitorowanie dryfu procesu
Z czasem kilka parametrów procesu może dryfować i łącznie wpływać na głębokość obróbki: starzenie się termopar, zużycie regulatorów przepływu gazu, skład atmosfery, zanieczyszczenie pieca, nieszczelności komory, powtarzalność załadunku oprzyrządowania. Pomiar 100% produkcji — zamiast niszczącej próbki raz na partię — to jedyny niezawodny sposób wykrycia takich dryfów, zanim doprowadzą one do powstania dużej liczby części niezgodnych.
|
< 1 µm
Powtarzalność uzyskana w pomiarach głębokości dyfuzji (zależnie od wybranego układu optycznego i głębokości warstwy)
|
1 sekunda
Typowy czas pomiaru w punkcie — w pełni zgodny z pracą w linii
|
|
300 µm
Minimalna średnica plamki lasera — rozdzielczość submilimetrowa dla małych części lub części o złożonej geometrii
|
100 %
Zakres kontroli — każda partia, każda część, w linii lub przy linii
|
03 — Wyzwania pomiarowe
Dlaczego metody konwencjonalne nie sprawdzają się w przypadku części utwardzanych powierzchniowo
Głębokość obróbki cieplnej od zawsze należała do parametrów fizycznych najtrudniejszych do kontrolowania w produkcji. Połączenie małych głębokości (od kilku do kilkuset mikrometrów), wysokich wymagań dokładności oraz dużej różnorodności geometrii części opuszczających piec doprowadza metody konwencjonalne do granic ich możliwości — a w przypadku austenitycznych stali nierdzewnych kilka z tych metod po prostu nie działa.
Zgład metalograficzny + profil mikrotwardości: niszcząca metoda odniesienia
Zgład metalograficzny, po którym wykonuje się profil mikrotwardości Vickersa, jest metodą odniesienia do kwalifikacji głębokości obróbki i jedyną akceptowaną w większości protokołów jakości na etapie kwalifikacji. Jest dokładna i w pełni identyfikowalna, ale także niszcząca: część jest cięta, inkludowana, polerowana i poddawana pomiarom twardości pod mikroskopem. Pełna procedura wymaga zwykle kilku godzin pracy laboranta na część, dlatego zakłady produkcyjne muszą ograniczać się do jednej lub dwóch próbek kontrolnych na partię — co oznacza, że dryf pieca może pozostać niewykryty przez całą partię, zanim stanie się widoczny w danych jakościowych.
Twardość powierzchniowa Vickersa: kontrola pośrednia, która zmienia powierzchnię
Pomiar mikrotwardości powierzchniowej (Vickers HV 0,05 lub podobny) bywa stosowany jako szybsza, półilościowa kontrola części obrobionych. Jest znacznie szybszy niż pełny zgład, ma jednak dwie zasadnicze wady. Po pierwsze, jest to pomiar pośredni — rejestruje twardość samej powierzchni, a nie głębokość leżącej pod nią warstwy dyfuzyjnej, a te dwa parametry nie zawsze korelują ze sobą jednoznacznie. Po drugie, odcisk fizycznie zmienia morfologię powierzchni w miejscu pomiaru, co jest niepożądane w przypadku części, dla których istotne są estetyka powierzchni, chropowatość lub funkcja uszczelniająca. Stosowana jako metoda kontroli 100%, próba Vickersa wymaga ponadto znacznego nakładu czasu operatora.
Prądy wirowe i metody magnetyczne: nie mają zastosowania do austenitycznych stali nierdzewnych
Sondy wiroprądowe i magnetyczno-indukcyjne są szeroko stosowane do nieniszczącego pomiaru głębokości na podłożach ferromagnetycznych, takich jak nawęglane lub azotowane stale niskostopowe. W przypadku austenitycznych stali nierdzewnych podłoże jest jednak niemagnetyczne i metod tych nie można skutecznie zastosować do charakteryzowania warstwy dyfuzyjnej powstałej w wyniku niskotemperaturowego utwardzania powierzchniowego — ograniczenie to zostało formalnie udokumentowane w literaturze technicznej i potwierdzone przez przemysłowych użytkowników procesów typu S³P. Metody akustyczne z kolei silnie zależą od geometrii i na ogół nie dają się wdrożyć dla różnorodnych kształtów części opuszczających typową linię obróbki cieplnej.
Jak podano we wspólnej ocenie Enovasense i Bodycote opublikowanej w czasopiśmie heat processing (wydanie 2-2018), radiometrię fototermiczną po raz pierwszy z powodzeniem zastosowano do nieniszczącej klasyfikacji części ze stali nierdzewnej austenitycznej utwardzanych powierzchniowo w niskiej temperaturze — w zastosowaniu, w którym metody wiroprądowe i akustyczne wcześniej zawiodły.
Argumenty za bezkontaktową, nieniszczącą kontrolą 100%
Pomiar nieniszczący, bezkontaktowy i wykonywany na każdej części zmienia paradygmat jakości linii obróbki cieplnej:
- Część pozostaje nienaruszona — zmierzone części mogą zostać wysłane do klienta; sama kontrola nie generuje braków.
- Możliwe staje się sprzężenie zwrotne w pętli zamkniętej z piecem: dryf jest sygnalizowany po kilku częściach, a nie po całych partiach.
- Pełny zakres kontroli — każda partia, każda część, przy cyklu pomiarowym na tyle krótkim, by nadążać za przepływem produkcji.
- Zerowy nakład czasu operatora na pomiary rutynowe, gdy system jest zintegrowany ze zautomatyzowaną stacją kontrolną.
Wideo — Opinia klienta: Thermi-Lyon, specjalista w dziedzinie obróbki cieplnej
Thermi-Lyon, wiodący europejski specjalista w dziedzinie powierzchniowej obróbki cieplnej, dzieli się doświadczeniami z wdrożenia laserowej radiometrii fototermicznej Enovasense do nieniszczącej kontroli głębokości części ze stali nierdzewnej utwardzanych powierzchniowo w niskiej temperaturze.
04 — Porównanie technologii
Dlaczego laserowa radiometria fototermiczna jest właściwym rozwiązaniem
Laserowa radiometria fototermiczna Enovasense eliminuje wszystkie opisane powyżej ograniczenia za pomocą jednego czujnika. Modulowana wiązka laserowa lekko nagrzewa powierzchnię części; ciepło rozchodzi się w warstwie dyfuzyjnej i powraca do powierzchni; detektor podczerwieni rejestruje przebieg czasowy powracającego strumienia ciepła, a głębokość warstwy obrobionej wyznacza się na podstawie charakterystycznego przesunięcia fazowego odpowiedzi cieplnej. Metoda jest w pełni bezkontaktowa i nieniszcząca, ma zastosowanie do wielu różnych podłoży, w tym niemagnetycznych austenitycznych stali nierdzewnych, i dostarcza wynik w czasie rzędu jednej sekundy na punkt pomiarowy.
| Kryteria | Enovasense — laserowa fototermia | Prądy wirowe / sonda magnetyczna | Zgład + mikrotwardość (niszcząca) |
|---|---|---|---|
| Pomiar bezkontaktowy | Tak | Nie — wymagany kontakt sondy | Nie — część ulega zniszczeniu |
| Nieniszcząca | Tak | Tak | Nie |
| Zastosowanie do austenitycznych stali nierdzewnych | Tak | Nie — podłoże niemagnetyczne | Tak |
| Automatyzacja w linii / przy linii | Tak — kompaktowa głowica, < 200 g | Ograniczona — zależnie od geometrii | Nie |
| Kontrola 100% | Osiągalna | Próbkowanie — jeśli ma zastosowanie | ≈ 1 na N części w partii |
| Powtarzalność (odchylenie standardowe) | ±0,5 µm | Nie dotyczy stali nierdzewnej austenitycznej | Metoda odniesienia |
| Korelacja z niszczącą metodą odniesienia (R²) | ≈ 97,6% | Nie dotyczy stali nierdzewnej austenitycznej | Metoda odniesienia |
| Czas pomiaru w punkcie | ≈ 1 s | Kilka sekund na punkt | Kilka godzin na część |
| Sprzężenie zwrotne procesu w pętli zamkniętej | Tak — dane w czasie rzeczywistym do MES | Ograniczone | Nie |
Wartości powtarzalności i R² pochodzą z reprezentatywnego badania kalibracyjnego Enovasense przeprowadzonego na austenitycznych stalach nierdzewnych utwardzanych powierzchniowo niskotemperaturowym procesem typu S³P (patrz sekcja 05). Osiągi zależą od wybranego układu optycznego i głębokości warstwy.
05 — Parametry metrologiczne
Badanie kalibracyjne na stalach nierdzewnych utwardzanych powierzchniowo
Skuteczność laserowej radiometrii fototermicznej Enovasense w pomiarze głębokości dyfuzji w stalach nierdzewnych utwardzanych powierzchniowo w niskiej temperaturze została potwierdzona w reprezentatywnym badaniu kalibracyjnym, przeprowadzonym na próbkach dwóch powszechnie stosowanych gatunków austenitycznych (1.4571 i 1.4404), obrobionych do głębokości nominalnych obejmujących typowy przemysłowy zakres roboczy. Dla każdego poziomu obróbki wykonano dziesięć pomiarów w różnych miejscach próbki, aby uchwycić zarówno odpowiedź czujnika, jak i naturalną zmienność warstwy obrobionej między częściami; laboratoryjne głębokości odniesienia uzyskano metodą niszczącej mikroskopii zgładów poprzecznych.
Podane poniżej wartości powtarzalności i dokładności odpowiadają konfiguracji zastosowanej w tym badaniu kalibracyjnym. Rzeczywiste osiągi w danym zastosowaniu zależą od wybranego układu optycznego (ogniskowa, apertura numeryczna, parametry lasera) oraz od mierzonego zakresu głębokości.
Jedna kalibracja obejmuje całą rodzinę austenitycznych stali nierdzewnych
Szczególnie użytecznym wynikiem badania jest to, że jedna krzywa kalibracyjna okazała się wystarczająca dla obu badanych gatunków stali nierdzewnej, mimo ich różnego składu chemicznego. Oznacza to, że na typowej linii obróbki cieplnej, przetwarzającej rodzinę części ze stali nierdzewnej austenitycznej, użytkownik nie musi utrzymywać osobnej kalibracji dla każdego gatunku materiału — to istotne uproszczenie operacyjne w porównaniu z metodami bardzo wrażliwymi na skład podłoża.
Dokładność: regresja względem niszczącej metody odniesienia
Dla czujnika fototermicznego średni surowy sygnał dla każdego poziomu obróbki przedstawiono w funkcji rzeczywistej głębokości uzyskanej metodą niszczącej mikroskopii zgładów poprzecznych. Czarna linia to model regresji liniowej służący do przeliczenia surowego sygnału na wartość głębokości. Współczynnik determinacji R² określa, na ile pomiary są zgodne z modelem regresji — wartość 1,00 oznaczałaby pełną zgodność.
Rysunek 2 — Regresja kalibracyjna: laboratoryjna głębokość odniesienia a pomiar Enovasense
Regresja kalibracyjna na próbkach austenitycznej stali nierdzewnej utwardzanych powierzchniowo niskotemperaturowym procesem typu S³P. Zbadano sześć poziomów obróbki, wykonując dla każdego dziesięć pomiarów. Odniesienie laboratoryjne: niszcząca mikroskopia zgładów poprzecznych.
Czujnik Enovasense osiąga współczynnik determinacji R² ≈ 97,6% względem niszczącej metody odniesienia, przy średnim odchyleniu bezwzględnym około 1,4 µm w całym zakresie roboczym — w pełni wystarczająco, aby rozróżnić okna głębokości określone w przemysłowych specyfikacjach obróbki cieplnej.
Powtarzalność: wykrywanie drobnych dryfów pieca
Drugim kluczowym wskaźnikiem jest powtarzalność — rozrzut dziesięciu kolejnych pomiarów wykonanych dokładnie w tym samym punkcie obrobionej próbki, wyrażony jako odchylenie standardowe. To ten wskaźnik decyduje, czy układ pomiarowy jest w stanie faktycznie rozróżnić niewielkie dryfy procesu: im mniejsze odchylenie standardowe, tym drobniejszy dryf można niezawodnie wykryć.
Rysunek 3 — Powtarzalność Enovasense na obrobionej próbce ze stali nierdzewnej (10 pomiarów, ten sam punkt)
Wszystkie dziesięć pomiarów mieści się wyraźnie w typowym paśmie tolerancji procesu ±2 µm (zielone) oraz w paśmie ±1σ czujnika (czerwone). Odchylenie standardowe ±0,5 µm przy średniej głębokości 17,8 µm odpowiada odtwarzalności rzędu ±3% — wystarczająco dokładnej, aby wykrywać dryfy pieca, które w przeciwnym razie ginęłyby w szumie metod konwencjonalnych.
Przy odchyleniu standardowym ±0,5 µm czujnik Enovasense zapewnia poziom powtarzalności wymagany do sterowania procesem w pętli zamkniętej na liniach niskotemperaturowego utwardzania powierzchniowego. W połączeniu z wysokim R² uzyskanym względem niszczącej metody odniesienia ten margines pozwala wykrywać dryf pieca, problemy z oprzyrządowaniem i zmiany atmosfery, zanim doprowadzą one do powstania dużej liczby części niezgodnych.
06 — Integracja przemysłowa
Platforma HAKO: stacje kontrolne przy linii i w linii
Do nieniszczącej kontroli 100% głębokości obróbki na częściach poddanych obróbce cieplnej Enovasense oferuje gamę HAKO — rodzinę autonomicznych stacji pomiarowych, od kompaktowych stanowisk HAKO-M do zastosowań laboratoryjnych i kontroli jakości, przez średni format HAKO-L do kontroli produkcji przy linii, aż po duży format HAKO-XL do monitorowania w linii dużych części, takich jak bloki silników. Każda stacja HAKO realizuje automatyczny załadunek, pomiar wielopunktowy, zarządzanie kalibracją i eksport danych, bez udziału operatora w trakcie cyklu pomiarowego.
Trzy formaty dla trzech skal wdrożenia
| Specyfikacja | HAKO-M | HAKO-L | HAKO-XL |
|---|---|---|---|
| Typowe zastosowanie | Stanowisko laboratoryjne / B+R / kontrola jakości — małe części | Przy linii / produkcja — średnie części | W linii / duże części (np. bloki silników) |
| Automatyzacja | Kartezjańska 3-osiowa | Kartezjańska 3-osiowa | 5 osi |
| Maksymalny wymiar części (m) | 0,30 × 0,30 × 0,25 | 0,55 × 0,50 × 0,40 | 0,65 × 0,60 × 0,40 |
| Zakres ruchu osi (m) | 0,35 × 0,30 × 0,20 | 0,45 × 0,45 × 0,30 | 0,80 × 0,60 × 0,40 |
| Wymiary stacji (m) | 0,60 × 0,60 × 0,71 | 1,20 × 0,90 × 0,85 | 2,20 × 2,60 × 1,25 |
| Masa stacji | 80 kg | ≈ 350 kg | ≈ 1500 kg |
| Klasa lasera | Klasa 1 | Klasa 1 | Klasa 1 |
Głowica pomiarowa Enovasense
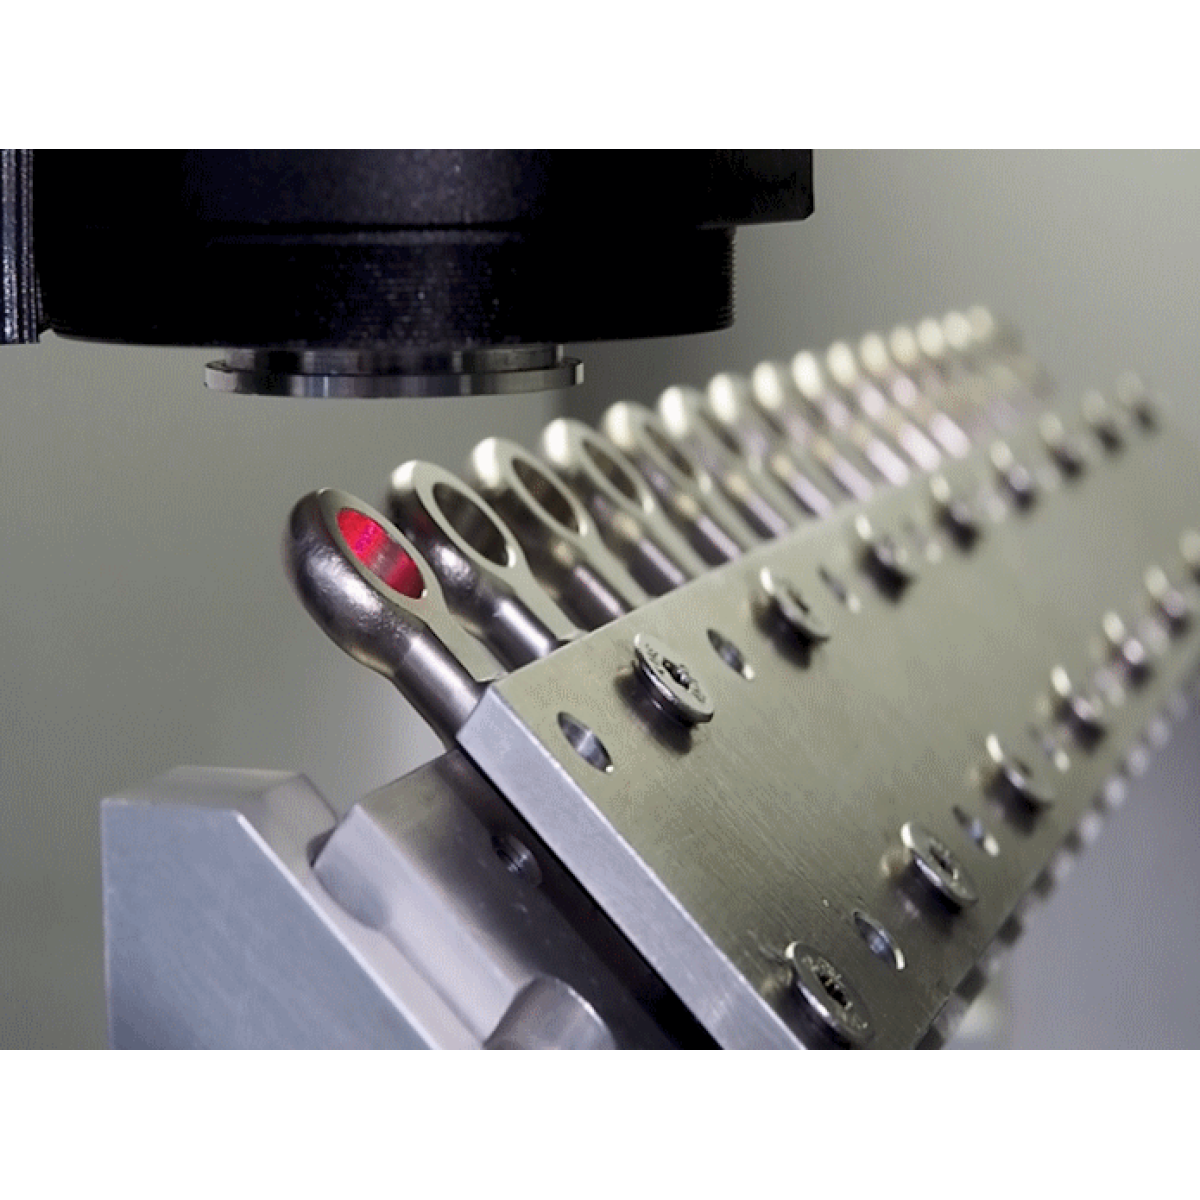
Sercem każdej stacji HAKO jest ta sama kompaktowa głowica pomiarowa — o masie poniżej 200 g, typu plug-and-play — podłączona do sterownika mieszczącego źródło laserowe, elektronikę detekcji IR i moduł przetwarzania sygnału. W konfiguracji standardowej stosowany jest laser 980 nm (zwykle do 10 W mocy optycznej, modulowany), przy odległości roboczej około 40 mm i średnicy plamki lasera regulowanej od 300 µm (rozdzielczość submilimetrowa dla małych części) do 10 mm (wysoki stosunek sygnału do szumu na większych częściach). Dla części trudno dostępnych dostępna jest optyka dalekiego zasięgu, zwiększająca odległość roboczą do 450 mm. Typowy pomiar trwa 1 sekundę na punkt.
Architektura systemu
Rysunek 4 — Architektura systemu HAKO
Dane techniczne — system pomiarowy Enovasense
| Zasada pomiaru | Laserowa radiometria fototermiczna (opatentowana) |
| Długość fali / moc lasera | 980 nm, do 10 W mocy optycznej (konfigurowalna) |
| Typowy zakres głębokości pomiaru | Od powłok submikrometrowych do warstw o grubości ≈ 1 mm (zależnie od zastosowania) |
| Czas pomiaru w punkcie | ≈ 0,1 s do 2 s |
| Odległość robocza (głowica ↔ część) | 40 mm ± 1 do 10 mm (standard) — 450 mm ± 100 mm (optyka dalekiego zasięgu) |
| Średnica plamki lasera | Konfigurowalna: Ø 0,3 / 0,6 / 2 / 10 mm |
| Powtarzalność | < 1 µm (zależnie od konfiguracji optycznej i głębokości warstwy) |
| Wymiary / masa głowicy pomiarowej | 93 × 66 × 66 mm (cylindryczna Ø66 × 93 mm), 400 g |
| Wymiary / masa sterownika | 123 × 200 × 85 mm, 1,7 kg |
| Długość kabla (głowica ↔ sterownik) | 1 do 20 m (konfigurowalna) |
| Interfejs danych | TCP/IP — Ethernet/IP — eksport CSV — integracja z MES / SPC |
| Wejście wartości zadanej | TTL 0–5 V |
| Zasilanie | 100–240 V AC, 50–60 Hz, 4,5–2,5 A |
| Temperatura pracy | Od 0 °C do +50 °C (otoczenie) |
| Dopuszczalna temperatura części | 0–40 °C bez korekcji — do 800 °C z korekcją |
| Bezpieczeństwo | Stacja laserowa klasy 1, zgodna z CE, kurtyny świetlne, wyłączniki awaryjne |
Dane techniczne mają charakter orientacyjny i mogą zostać dostosowane do konkretnych wymagań klienta.
Etapy wdrożenia
Dokumenty
| Typ | Nazwa | Pobierz |
|---|---|---|
| Application | Non-destructive classification of surface hardened stainless steels | English |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文