Aplicaciones / medición sin contacto de la profundidad de tratamiento térmico
01 — Introducción
Tratamiento térmico superficial: una etapa clave para piezas metálicas de altas prestaciones
El tratamiento térmico superficial es una de las técnicas más utilizadas en la industria moderna para diseñar la capa de contacto de una pieza metálica: aumenta considerablemente su dureza superficial, su resistencia al desgaste y su vida a fatiga, preservando al mismo tiempo la tenacidad del material base subyacente. En aplicaciones exigentes — equipos para alimentación y bebidas, dispositivos médicos, válvulas para petróleo y gas, componentes de automoción y piezas aeronáuticas —, el tratamiento superficial es la única forma de obtener una capa dura y resistente al desgaste en piezas que, al mismo tiempo, deben resistir la corrosión, mantener su estabilidad dimensional y conservar su aspecto superficial.
En la industria se utilizan varias familias de tratamientos térmicos; cada una genera su propia zona de difusión característica y cada una exige un control estricto de la profundidad:
Endurecimiento superficial a baja temperatura (S³P / tipo Kolsterising) Cementación Nitruración y nitrocarburación Temple por inducción
Los procesos de endurecimiento superficial a baja temperatura — conocidos con nombres comerciales como Kolsterising o S³P — son especialmente eficaces en aceros inoxidables austeníticos: crean una capa subsuperficial de austenita expandida (también denominada fase S) que contiene nitrógeno sobresaturado aproximadamente en el tercio superior de la profundidad y carbono sobresaturado en los dos tercios inferiores. El resultado es una dureza superficial que puede alcanzar hasta 1400 HV 0,05, sin pérdida medible de resistencia a la corrosión y sin cambio en el aspecto visual de la pieza. La cementación y la nitruración se utilizan ampliamente en aceros de baja aleación para obtener capas endurecidas que pueden alcanzar varios cientos de micras de profundidad. El temple por inducción crea una capa martensítica localizada en zonas seleccionadas de aceros al carbono y aceros de herramientas.
En cada uno de estos procesos, la profundidad de la capa tratada — profundidad de difusión, profundidad de austenita expandida o profundidad de capa endurecida — es el resultado metalúrgico crítico. Una capa demasiado delgada compromete el comportamiento frente al desgaste y la fatiga; una capa demasiado profunda puede afectar a las dimensiones, deformar la pieza o debilitar el sustrato. Controlar esta profundidad, lote tras lote y pieza tras pieza, es por tanto el principal reto de calidad de toda línea de endurecimiento superficial.
Figura 1 — Secuencia de producción del tratamiento térmico superficial
02 — Requisitos de calidad
Por qué la profundidad de tratamiento es el parámetro de calidad crítico
Una vez completado el ciclo de tratamiento térmico, la profundidad de la capa de difusión o endurecida se convierte en el indicador de calidad más importante de toda la cadena de proceso. Es el parámetro que determina si la pieza ofrecerá en servicio el comportamiento especificado frente al desgaste, la fatiga y la corrosión, y varios factores independientes hacen que su medición sea imprescindible.
Prestaciones funcionales: la profundidad define la vida de la pieza
La zona endurecida o de difusión es la que soporta la carga de contacto, resiste la abrasión y absorbe las tensiones cíclicas. Una pieza con tratamiento insuficiente falla prematuramente en servicio por desgaste, gripado o fisuración por fatiga. A la inversa, una pieza sobretratada puede sufrir deriva dimensional, fragilización o — en el caso de los aceros inoxidables — una resistencia a la corrosión localmente degradada si el proceso de difusión se lleva más allá de su ventana metalúrgica. Por ello, la profundidad de tratamiento debe permanecer dentro de una banda estrechamente definida: normalmente de unas pocas micras de ancho en procesos a baja temperatura como S³P, y de algunas decenas de micras en la cementación y la nitruración tradicionales.
Uniformidad entre lotes y entre piezas
El tratamiento térmico superficial es un proceso en horno con múltiples parámetros. La composición del gas, la uniformidad de temperatura dentro de la carga, el tiempo de mantenimiento, la posición de cada pieza dentro del horno y el perfil de enfriamiento influyen en la profundidad final. Garantizar que cada pieza de cada lote cumpla la especificación — y no solo un valor medio — es lo que distingue una línea de producción cualificada de otra que genera devoluciones y retiradas. Las normas internacionales y los sistemas de calidad ISO 9001 exigen evidencias demostrables de conformidad para cada lote.
Supervisión de la deriva del proceso
Con el tiempo, varios parámetros del proceso pueden derivar y afectar conjuntamente a la profundidad de tratamiento: envejecimiento de los termopares, desgaste de los reguladores de caudal de gas, composición de la atmósfera, contaminación del horno, fugas de la cámara, repetibilidad de la carga de los utillajes. Medir el 100 % de la producción — en lugar de una muestra destructiva por lote — es la única manera fiable de detectar estas derivas antes de que generen grandes cantidades de piezas no conformes.
|
< 1 µm
Repetibilidad obtenida en mediciones de profundidad de difusión (según el sistema óptico elegido y la profundidad de la capa)
|
1 segundo
Tiempo de medición típico por punto, plenamente compatible con el funcionamiento en línea
|
|
300 µm
Diámetro mínimo del punto láser: resolución submilimétrica para piezas pequeñas o de geometría compleja
|
100 %
Cobertura de inspección: cada lote, cada pieza, en línea o a pie de línea
|
03 — Retos de medición
Por qué los métodos convencionales no bastan en piezas con endurecimiento superficial
La profundidad de tratamiento térmico ha sido históricamente uno de los parámetros físicos más difíciles de controlar en producción. La combinación de profundidades pequeñas (de unas pocas micras a unos pocos cientos), una precisión exigente y la gran variedad de geometrías de pieza que salen de un horno lleva los métodos convencionales a sus límites, y en los aceros inoxidables austeníticos varios de ellos simplemente no funcionan.
Corte metalográfico + perfil de microdureza: la referencia destructiva
El corte metalográfico seguido de un perfil de microdureza Vickers es el método de referencia para la cualificación de la profundidad de tratamiento, y el único aceptado en la mayoría de los protocolos de calidad en la fase de cualificación. Es preciso y totalmente trazable, pero también destructivo: la pieza se corta, se embute, se pule y se indenta bajo el microscopio. El procedimiento completo requiere normalmente varias horas de trabajo de un técnico de laboratorio por pieza, por lo que las plantas de producción deben limitarse a una o dos muestras de control por lote; en consecuencia, una deriva del horno puede pasar desapercibida durante un lote entero antes de hacerse visible en los datos de calidad.
Dureza superficial Vickers: un control indirecto que altera la superficie
La medición de microdureza superficial (Vickers HV 0,05 o similar) se utiliza a veces como control semicuantitativo más rápido de las piezas tratadas. Es mucho más rápida que un corte completo, pero presenta dos inconvenientes estructurales. En primer lugar, es una medición indirecta: capta la dureza de la superficie más externa, no la profundidad de la capa de difusión subyacente, y estos dos parámetros no siempre se correlacionan de forma unívoca. En segundo lugar, la indentación altera físicamente la morfología superficial en la zona de medición, lo que no es deseable en piezas en las que importan el aspecto superficial, la rugosidad o la función de estanqueidad. Utilizado como método de inspección al 100 %, el ensayo Vickers requiere además un tiempo de operario considerable.
Corrientes de Foucault y métodos magnéticos: no aplicables a los aceros inoxidables austeníticos
Las sondas de corrientes de Foucault y de inducción magnética se utilizan ampliamente para la medición no destructiva de profundidad en sustratos ferromagnéticos, como los aceros de baja aleación cementados o nitrurados. Sin embargo, en los aceros inoxidables austeníticos el sustrato es no magnético y estos métodos no pueden aplicarse con éxito para caracterizar la capa de difusión que deja el endurecimiento superficial a baja temperatura, una limitación documentada formalmente en la literatura técnica y confirmada por usuarios industriales de procesos de tipo S³P. Por su parte, los métodos acústicos dependen en gran medida de la geometría y, en general, no pueden implantarse en la variedad de formas de pieza que salen de una línea de tratamiento térmico típica.
Según la evaluación conjunta de Enovasense y Bodycote publicada en la revista heat processing (número 2-2018), la radiometría fototérmica se aplicó con éxito por primera vez para clasificar de forma no destructiva piezas de acero inoxidable austenítico con endurecimiento superficial a baja temperatura, una aplicación en la que los métodos de corrientes de Foucault y acústicos habían fracasado anteriormente.
Argumentos a favor de una inspección al 100 % sin contacto y no destructiva
Medir de forma no destructiva, sin contacto y en cada pieza transforma el paradigma de calidad de una línea de tratamiento térmico:
- La pieza se conserva: las piezas medidas pueden enviarse al cliente; la propia inspección no genera rechazos.
- Es posible la realimentación en lazo cerrado sobre el horno: la deriva se señala tras unas pocas piezas y no tras lotes enteros.
- Cobertura total: cada lote, cada pieza, con un ciclo de medición lo bastante corto como para seguir el ritmo de producción.
- Ningún tiempo de operario en las mediciones rutinarias cuando el sistema está integrado en una estación de control automatizada.
Vídeo — Testimonio de cliente: Thermi-Lyon, especialista en tratamiento térmico
Thermi-Lyon, especialista europeo de referencia en tratamiento térmico superficial, comparte su experiencia con la implantación de la radiometría fototérmica láser de Enovasense para controlar de forma no destructiva la profundidad de piezas de acero inoxidable con endurecimiento superficial a baja temperatura.
04 — Comparativa de tecnologías
Por qué la radiometría fototérmica láser es la solución adecuada
La radiometría fototérmica láser de Enovasense resuelve con un único sensor todas las limitaciones descritas anteriormente. Un haz láser modulado calienta ligeramente la superficie de la pieza; el calor se propaga en la capa de difusión y vuelve a la superficie; un detector infrarrojo capta el perfil temporal de ese flujo térmico de retorno; y la profundidad de la capa tratada se obtiene a partir del desfase característico de la respuesta térmica. El método es totalmente sin contacto y no destructivo, se aplica a una gran variedad de sustratos, incluidos los aceros inoxidables austeníticos no magnéticos, y proporciona un resultado del orden de un segundo por punto de medición.
| Criterios | Enovasense fototérmica láser | Corrientes de Foucault / sonda magnética | Corte + microdureza (destructivo) |
|---|---|---|---|
| Medición sin contacto | Sí | No — requiere contacto de la sonda | No — la pieza se destruye |
| No destructivo | Sí | Sí | No |
| Aplicable a aceros inoxidables austeníticos | Sí | No — sustrato no magnético | Sí |
| Automatización en línea / a pie de línea | Sí — cabezal compacto, < 200 g | Limitada — depende de la geometría | No |
| Cobertura de inspección al 100 % | Alcanzable | Muestreo — cuando es aplicable | ≈ 1 de cada N piezas por lote |
| Repetibilidad (desviación estándar) | ±0,5 µm | No aplicable en acero inoxidable austenítico | Método de referencia |
| Correlación con la referencia destructiva (R²) | ≈ 97,6 % | No aplicable en acero inoxidable austenítico | Método de referencia |
| Tiempo de medición por punto | ≈ 1 s | Algunos segundos por punto | Varias horas por pieza |
| Realimentación del proceso en lazo cerrado | Sí — datos en tiempo real al MES | Limitada | No |
Valores de repetibilidad y R² procedentes de un estudio de calibración representativo de Enovasense sobre aceros inoxidables austeníticos con endurecimiento superficial mediante un proceso a baja temperatura de tipo S³P (véase la sección 05). Las prestaciones dependen del sistema óptico elegido y de la profundidad de la capa.
05 — Prestaciones metrológicas
Estudio de calibración en aceros inoxidables con endurecimiento superficial
Las prestaciones de la radiometría fototérmica láser de Enovasense en la medición de la profundidad de difusión de aceros inoxidables con endurecimiento superficial a baja temperatura se han validado mediante un estudio de calibración representativo realizado sobre muestras de dos calidades austeníticas de uso común (1.4571 y 1.4404), tratadas a profundidades nominales que cubren el rango operativo industrial típico. Para cada nivel de tratamiento se realizaron diez mediciones en posiciones distintas de la muestra, con el fin de recoger tanto la respuesta del sensor como la variabilidad natural de la capa tratada entre piezas; las profundidades de referencia de laboratorio se obtuvieron mediante microscopía destructiva de corte transversal.
Los valores de repetibilidad y exactitud indicados a continuación corresponden a la configuración utilizada en este estudio de calibración. Las prestaciones reales en una aplicación concreta dependen del sistema óptico elegido (distancia focal, apertura numérica, parámetros del láser) y del rango de profundidad que se vaya a medir.
Una sola calibración cubre una familia de aceros inoxidables austeníticos
Un resultado especialmente útil del estudio es que una única curva de calibración fue suficiente para cubrir las dos calidades de acero inoxidable ensayadas, a pesar de sus diferentes composiciones químicas. Esto significa que, en una línea de tratamiento térmico típica que procesa una familia de piezas de acero inoxidable austenítico, el usuario no necesita mantener una calibración diferente por referencia de material, una simplificación operativa importante frente a métodos muy sensibles a la composición del sustrato.
Exactitud: regresión frente a la referencia destructiva
Para el sensor fototérmico, la señal bruta media de cada nivel de tratamiento se representa frente a la profundidad real obtenida por microscopía destructiva de corte transversal. La línea negra es el modelo de regresión lineal utilizado para convertir la señal bruta en un valor de profundidad. El coeficiente de determinación R² cuantifica en qué medida las mediciones siguen el modelo de regresión: un valor de 1,00 indicaría una concordancia perfecta.
Figura 2 — Regresión de calibración: profundidad de referencia de laboratorio frente a medición Enovasense
Regresión de calibración sobre muestras de acero inoxidable austenítico con endurecimiento superficial mediante un proceso a baja temperatura de tipo S³P. Se ensayaron seis niveles de tratamiento con diez mediciones cada uno. Referencia de laboratorio: microscopía destructiva de corte transversal.
El sensor Enovasense alcanza un coeficiente de determinación de R² ≈ 97,6 % frente a la referencia destructiva, con una desviación absoluta media de aproximadamente 1,4 µm en todo el rango operativo, lo que basta sobradamente para discriminar las ventanas de profundidad fijadas por las especificaciones industriales de tratamiento térmico.
Repetibilidad: detectar derivas finas del horno
La segunda métrica clave es la repetibilidad: la dispersión de diez mediciones sucesivas tomadas exactamente en el mismo punto de una muestra tratada, expresada como desviación estándar. Es la métrica que determina si el sistema de medición puede resolver realmente pequeñas derivas del proceso: cuanto menor es la desviación estándar, más fina es la deriva que puede detectarse de forma fiable.
Figura 3 — Repetibilidad de Enovasense en una muestra de acero inoxidable tratada (10 mediciones, mismo punto)
Las diez mediciones quedan holgadamente dentro de la banda de tolerancia de proceso típica de ±2 µm (verde) y dentro de la banda ±1σ del sensor (rojo). Una desviación estándar de ±0,5 µm sobre una profundidad media de 17,8 µm corresponde a una reproducibilidad de aproximadamente ±3 %, suficientemente fina para detectar derivas del horno que, de otro modo, quedarían ocultas en el ruido de los enfoques convencionales.
Con una desviación estándar de ±0,5 µm, el sensor Enovasense ofrece el nivel de repetibilidad necesario para el control de proceso en lazo cerrado en líneas de endurecimiento superficial a baja temperatura. Junto con el elevado R² obtenido frente a la referencia destructiva, este margen es lo que permite detectar derivas del horno, problemas de utillaje y variaciones de atmósfera antes de que generen grandes cantidades de piezas no conformes.
06 — Integración industrial
La plataforma HAKO: estaciones de control a pie de línea y en línea
Para el control no destructivo al 100 % de la profundidad de tratamiento en piezas tratadas térmicamente, Enovasense ofrece la gama HAKO: una familia de estaciones de medición autónomas que abarca desde los bancos compactos HAKO-M para laboratorio y control de calidad, pasando por el formato medio HAKO-L para el control de producción a pie de línea, hasta el gran formato HAKO-XL para la supervisión en línea de piezas voluminosas como bloques motor. Cada estación HAKO gestiona la carga automática, la medición multipunto, la gestión de calibraciones y la exportación de datos, sin intervención del operario durante el ciclo de medición.
Tres formatos para tres escalas de implantación
| Especificación | HAKO-M | HAKO-L | HAKO-XL |
|---|---|---|---|
| Uso típico | Banco de laboratorio / I+D / calidad — piezas pequeñas | A pie de línea / producción — piezas medianas | En línea / piezas grandes (p. ej., bloques motor) |
| Automatización | Cartesiano de 3 ejes | Cartesiano de 3 ejes | 5 ejes |
| Tamaño máximo de pieza (m) | 0,30 × 0,30 × 0,25 | 0,55 × 0,50 × 0,40 | 0,65 × 0,60 × 0,40 |
| Recorrido de los ejes (m) | 0,35 × 0,30 × 0,20 | 0,45 × 0,45 × 0,30 | 0,80 × 0,60 × 0,40 |
| Dimensiones de la estación (m) | 0,60 × 0,60 × 0,71 | 1,20 × 0,90 × 0,85 | 2,20 × 2,60 × 1,25 |
| Peso de la estación | 80 kg | ≈ 350 kg | ≈ 1500 kg |
| Clase láser | Clase 1 | Clase 1 | Clase 1 |
El cabezal de medición Enovasense
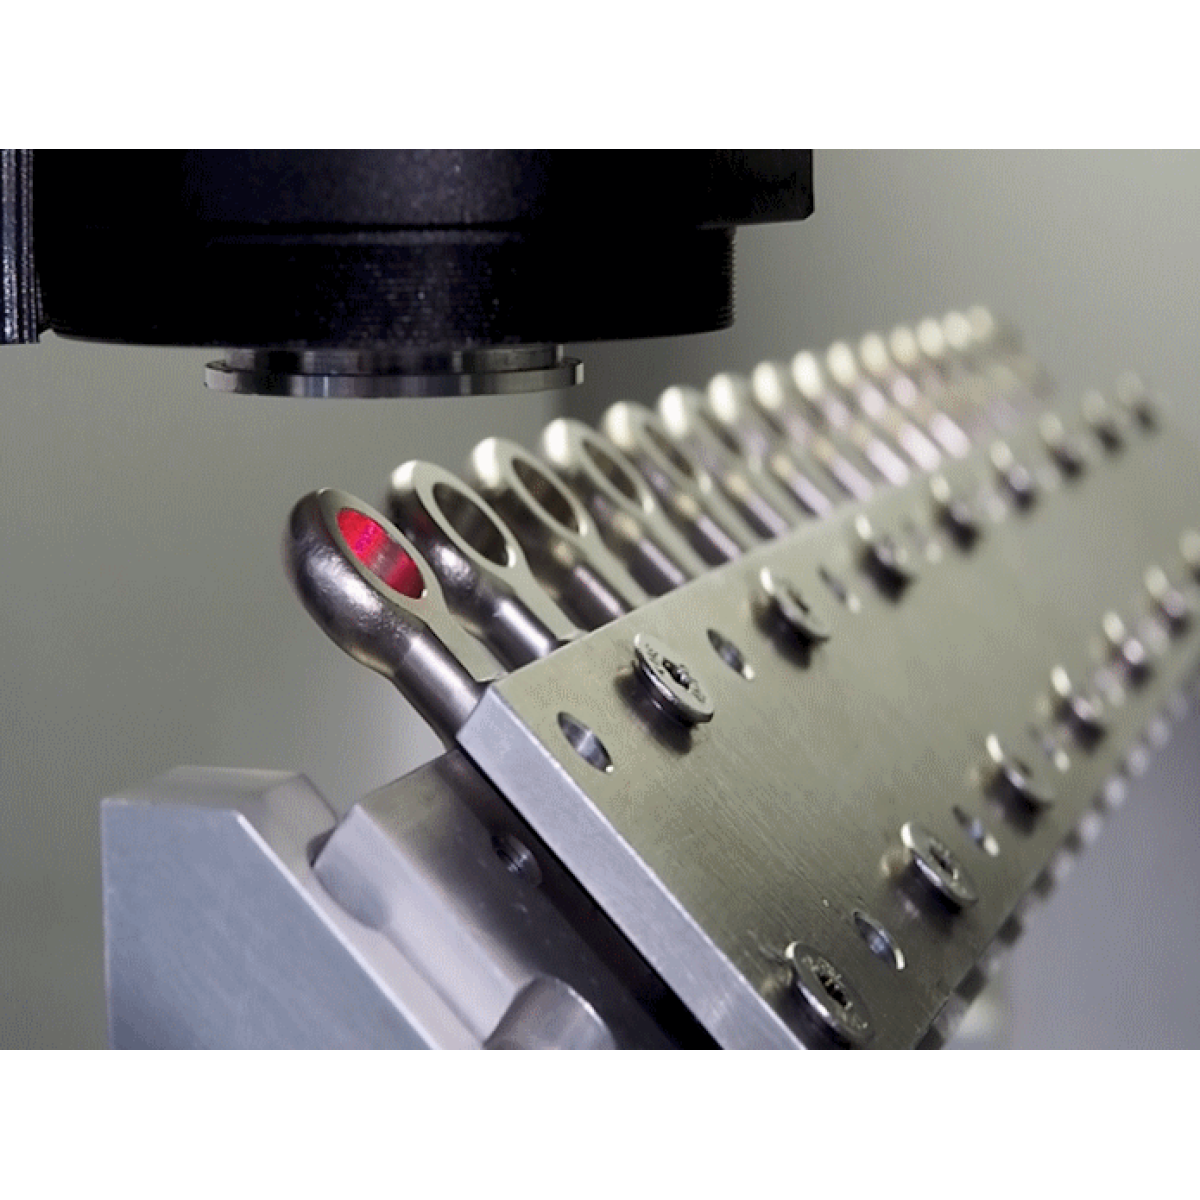
En el corazón de cada estación HAKO se encuentra el mismo cabezal de medición compacto — menos de 200 g, plug-and-play —, conectado a un controlador que aloja la fuente láser, la electrónica de detección IR y la unidad de procesamiento de señal. La configuración estándar utiliza un láser de 980 nm (normalmente hasta 10 W de potencia óptica, modulado), con una distancia de trabajo de aproximadamente 40 mm y un diámetro de punto láser que puede adaptarse desde 300 µm (resolución submilimétrica para piezas pequeñas) hasta 10 mm (alta relación señal/ruido en piezas más grandes). Para piezas de difícil acceso existe una óptica de larga distancia que amplía la distancia de trabajo hasta 450 mm. Una medición típica dura 1 segundo por punto.
Arquitectura del sistema
Figura 4 — Arquitectura del sistema HAKO
Especificaciones técnicas — sistema de medición Enovasense
| Principio de medición | Radiometría fototérmica láser (patentada) |
| Longitud de onda / potencia del láser | 980 nm, hasta 10 W ópticos (configurable) |
| Rango típico de profundidad de medición | Desde recubrimientos submicrométricos hasta capas de ≈ 1 mm de espesor (según la aplicación) |
| Tiempo de medición por punto | ≈ 0,1 s a 2 s |
| Distancia de trabajo (cabezal ↔ pieza) | 40 mm ± 1 a 10 mm (estándar) — 450 mm ± 100 mm (óptica de larga distancia) |
| Diámetro del punto láser | Configurable: Ø 0,3 / 0,6 / 2 / 10 mm |
| Repetibilidad | < 1 µm (según la configuración óptica y la profundidad de la capa) |
| Dimensiones / peso del cabezal de medición | 93 × 66 × 66 mm (cilíndrico Ø66 × 93 mm), 400 g |
| Dimensiones / peso del controlador | 123 × 200 × 85 mm, 1,7 kg |
| Longitud de cable (cabezal ↔ controlador) | 1 a 20 m (configurable) |
| Interfaz de datos | TCP/IP — Ethernet/IP — exportación CSV — integración MES / SPC |
| Entrada de consigna | TTL 0–5 V |
| Alimentación | 100–240 V CA, 50–60 Hz, 4,5–2,5 A |
| Temperatura de funcionamiento | 0 °C a +50 °C ambiente |
| Temperatura admisible de la pieza | 0–40 °C sin corrección — hasta 800 °C con corrección |
| Seguridad | Estación láser clase 1, conforme CE, cortinas ópticas, paradas de emergencia |
Las especificaciones son orientativas y pueden adaptarse a requisitos específicos del cliente.
Etapas de implantación
Documentos
| Tipo | Nombre | Descargar |
|---|---|---|
| Application | Non-destructive classification of surface hardened stainless steels | English |

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文