Anwendungen / inline-dickenmessung von gespritzten zylinderlaufbahnschichten
01 — Einführung
Thermisch gespritzte Zylinderlaufflächen: ein wichtiger Schritt zu leichteren, effizienteren Verbrennungsmotoren
Die thermisch gespritzte Beschichtung von Zylinderlaufflächen ist eine Technologie, die heute in einem wachsenden Anteil moderner Verbrennungsmotoren eingesetzt wird. Statt die Zylinder aus einem monolithischen Graugussblock zu bearbeiten, gießen die Motorenhersteller den Block aus Aluminium und tragen anschließend eine dünne Eisen- oder Stahlschicht auf die Innenwand jedes Zylinders auf. Das Ergebnis ist ein deutlich leichterer Motor — ein wesentlicher Hebel für Kraftstoffeinsparung und die Einhaltung der CO2-Vorgaben —, der die tribologischen Eigenschaften und die Härte von Eisen dort beibehält, wo sie am wichtigsten sind: im Kontakt zwischen Kolben und Laufbuchse.
Vier thermische Spritzverfahren werden industriell zur Abscheidung der Innenbeschichtung eingesetzt, jedes mit seiner eigenen metallurgischen Signatur und seiner eigenen Empfindlichkeit gegenüber Prozessdrift:
Pulverplasma Drahtplasma Lichtbogendrahtspritzen (TWA) Flammspritzen & HVOF
Beim Pulverplasma- und Drahtplasmaverfahren wird in der Bohrung ein Plasmabrenner erzeugt, in den Eisenpulver oder -draht eingebracht wird. Beim Lichtbogendrahtspritzen wird ein Lichtbogen zwischen zwei in die Bohrung zugeführten Eisendrähten gezündet. Flammspritzen und HVOF (High-Velocity Oxy-Fuel) nutzen eine Verbrennungsflamme, um Eisenpartikel mit sehr hoher Geschwindigkeit auf die Zylinderwand zu beschleunigen. Nach der Beschichtung durchläuft jeder Block eine Feinbohr- und Honsequenz, die das überschüssige Material abträgt und den endgültigen Bohrungsdurchmesser mit der geringen Oberflächenrauheit herstellt, die für die Abdichtung der Kolbenringe erforderlich ist.
Abbildung 1 — Fertigungsablauf der Zylinderbeschichtung
02 — Qualitätsanforderungen
Warum die Restschichtdicke der kritische Qualitätsparameter ist
Nach dem Auftragen der Beschichtung und der Bearbeitung der Bohrung wird die verbleibende Eisenschichtdicke auf der Zylinderwand zum wichtigsten Qualitätsindikator der gesamten Prozesskette. Zwei voneinander unabhängige Phänomene machen diese Messung unverzichtbar — und beide zeigen sich gerade nach den Schritten Feinbohren und Honen, wobei das Honen für Dickenfehler am kritischsten ist.
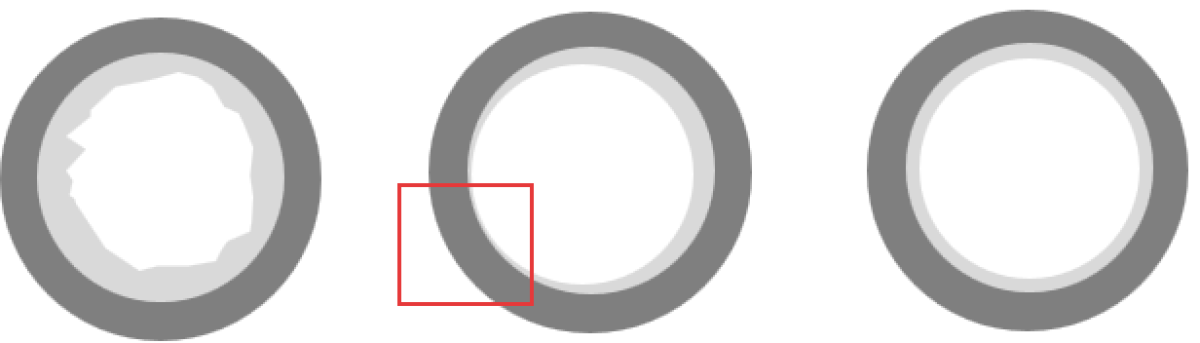
Zentrierfehler beim Bohren: asymmetrische Ausdünnung der Wand
Das auf die Beschichtung folgende Feinbohren muss exakt konzentrisch zur gespritzten Schicht erfolgen. In der Praxis lässt sich die Zentrierung nur schwer mit der erforderlichen mikrometergenauen Präzision beherrschen, und jede Exzentrizität zwischen der Achse des Bohrwerkzeugs und der tatsächlichen Mitte der beschichteten Bohrung führt unmittelbar zu einem asymmetrischen Materialabtrag — einer dickeren Wand auf der einen und einer dünneren Wand auf der gegenüberliegenden Seite des Zylinders. Unterschreitet die dünne Seite das konstruktive Minimum, ist der Zylinder Ausschuss.
 |
||
|
Mögliches Dickenproblem |
||
| Vor dem Bohren | Falsche Zentrierung beim Bohren | Richtige Zentrierung beim Bohren |
Rauheit und Gewindestruktur des Aluminiumsubstrats
Vor dem Eisenspritzen wird die rohe Aluminiumbohrung mechanisch aufgeraut — typischerweise durch Feingewinde oder mechanische Verklammerungsverfahren —, um die mechanische Verankerung der Beschichtung sicherzustellen. Diese Vorbehandlung hinterlässt auf dem Aluminium eine tiefe, unregelmäßige Oberflächentopografie. Die Beschichtung füllt diese Topografie, und die Bohr- und Honwerkzeuge stellen anschließend wieder eine glatte zylindrische Oberfläche her. Folglich variiert die verbleibende Eisenschichtdicke von Punkt zu Punkt entsprechend dem Mikroprofil des Substrats, und nur eine dichte, winkelaufgelöste Schichtdickenkarte kann garantieren, dass überall eine Mindestbeschichtung vorhanden ist.
Überwachung der Prozessdrift
Über die Konformität des einzelnen Teils hinaus können mehrere Prozessparameter im Laufe der Zeit driften und gemeinsam die Schichtdicke beeinflussen: Verschleiß der Spritzpistole, Schwankungen der Plasmaleistung, Variationen der Pulver- oder Drahtzufuhr, Temperaturdrift in der Bohrung während der Beschichtung, Verschleiß des Bohrwerkzeugs, Abnutzung der Honleisten. Die Messung von 100 % der Produktion — statt einer zerstörenden Stichprobe alle 5.000 Blöcke — ist der einzige Weg, solche Driften zu erkennen, bevor sie große Mengen nicht konformer Motoren erzeugen.
|
<1µm
Erreichte Reproduzierbarkeit auf gespritzten Eisenschichten (abhängig vom gewählten optischen System und der Schichtdicke)
|
12 Punkte
Minimum pro Zylinder (typisch) für eine vollständige Winkel- & Höhenabdeckung der Bohrung
|
|
< 60 s
Zykluszeit für den gesamten Block (4-Zylinder-Block, Konfiguration mit zwei Messköpfen)
|
100 %
Prüfabdeckung — jeder Block, jeder Zylinder, inline
|
03 — Messtechnische Herausforderungen
Warum herkömmliche Verfahren die Anforderungen der Automobilindustrie nicht erfüllen
Die Geometrie und die Taktrate einer Zylinderfertigungslinie in der Automobilindustrie bringen herkömmliche Schichtdickenmessverfahren an ihre Grenzen. Historisch wurden zwei Verfahren eingesetzt; beide weisen strukturelle Einschränkungen auf, die ihren Einsatz für eine 100-%-Inline-Prüfung verhindern.
Querschliffmikroskopie: genau, aber zerstörend
Der metallografische Querschliff mit anschließender lichtmikroskopischer Auswertung ist das Referenzverfahren für die Schichtdicke. Es ist genau, direkt rückführbar und in allen Qualitätsprotokollen anerkannt. Es ist jedoch auch zerstörend: Der Block wird physisch zerschnitten. Für einen kompletten Motorblock mit vier Zylindern und mindestens zwölf Winkelpositionen pro Zylinder erfordert der gesamte Vorgang — Trennen, Einbetten, Polieren, Messung unter dem Mikroskop — typischerweise etwa 42 Stunden Bedienerarbeit und eine Durchlaufzeit von einer Woche. Daher prüfen Automobilwerke stichprobenartig etwa 1 von 5.000 produzierten Blöcken — das bedeutet, dass eine Drift des Spritz-, Bohr- oder Honprozesses über mehrere tausend Motoren unentdeckt bleiben kann, bevor sie in den Qualitätsdaten sichtbar wird.
Magnetinduktive Kontaktsonden
Zerstörungsfreie Kontaktsonden auf magnetinduktiver Basis liefern bei diesem Schichtaufbau (ferromagnetisch auf Aluminium) eine akzeptable Korrelation mit den Querschliffdaten und können die Messung gegenüber der Metallografie daher beschleunigen. Sie erfordern jedoch, dass die Sondenspitze physisch gegen die Innenwand der Bohrung gedrückt wird. Einen gleichmäßigen, wiederholbaren Kontakt in einem engen Zylinder — an zwölf Winkelpositionen und mehreren Höhen — zu automatisieren, ist mechanisch aufwendig, empfindlich gegenüber Sondenverschleiß und gegenüber Restpartikeln in der Bohrung.
Argumente für eine berührungslose 100-%-Inline-Prüfung
Eine zerstörungsfreie, berührungslose Messung nach jedem Schritt der Prozesskette verändert den Qualitätsansatz grundlegend:
- Derselbe Block kann nach dem Bohren und nach dem Honen gemessen werden — tritt ein Fehler auf, weiß der Prozessingenieur sofort, welcher Schritt verantwortlich ist.
- Eine Rückkopplung im geschlossenen Regelkreis wird möglich: Eine Drift wird nach wenigen Teilen statt nach Tausenden erkannt.
- Vollständige Winkel- und Höhenkartierung jedes Zylinders statt einer statistischen Stichprobe — der einzige Weg, eine lokale Dünnstelle infolge eines Zentrierfehlers beim Bohren zu erfassen.
- Kein Bedieneraufwand bei der Routinemessung: Das System übernimmt Beladen, Messen und Entladen automatisch.
Video — Die Enovasense HKXL Prüfstation im Betrieb
Gehostet von YouTube, das Cookies auf Ihrem Gerät setzt.
Beladen des Blocks, automatisches 3-Achsen-Scannen, rotierender Messkopf in jedem Zylinder und Schichtdickendaten in Echtzeit — der vollständige HKXL-Zyklus.
04 — Technologievergleich
Warum die laserphotothermische Radiometrie die geeignete Lösung ist
Die patentierte laserphotothermische Radiometrie von Enovasense überwindet alle oben beschriebenen Einschränkungen mit einem einzigen Sensor. Ein modulierter Laserstrahl erzeugt eine thermische Welle in der Beschichtung; ein Infrarotdetektor erfasst den zeitlichen Verlauf der Wärme, die zur Oberfläche zurückdiffundiert; die Schichtdicke wird aus der charakteristischen Zeit dieser thermischen Antwort ermittelt. Das Verfahren ist vollständig berührungslos, zerstörungsfrei und funktioniert sowohl im gebohrten als auch im gehonten Zustand der Bohrung.
Gemeinsames Patent mit der Renault Group — EP3781902B1. Die Anwendung der laserphotothermischen Radiometrie von Enovasense auf die Messung von Zylinderinnenbeschichtungen ist durch ein gemeinsames Patent geschützt, das sich Enovasense mit der Renault Group teilt — eine Bestätigung der Relevanz dieses Messprinzips für die Automobilmotorenindustrie.
| Kriterien | Enovasense laserphotothermisch | Magnetinduktive Kontaktsonde | Querschliff (zerstörend) |
|---|---|---|---|
| Berührungslose Messung | Ja | Nein — Sondenkontakt erforderlich | Nein — Teil wird zerstört |
| Zerstörungsfrei | Ja | Ja | Nein |
| Inline-Automatisierung in einer engen Bohrung | Ja — kompakter rotierender Messkopf | Schwierig — zuverlässiger Kontakt schwer automatisierbar | Nein |
| 100-%-Prüfabdeckung | Erreichbar | Nur Stichproben | ≈ 1 von 5.000 Blöcken |
| Reproduzierbarkeit (Standardabweichung) | ±0,74 µm (±0,32%) | ±2,41 µm (±1,04%) | Referenzverfahren |
| Korrelation mit der zerstörenden Referenz (R²) | 83,0% | 79,4% | Referenzverfahren |
| Messzeit für den gesamten Block | ≈ 50 s | Minuten — manuelles Umpositionieren | ≈ 42 h / 1 Woche Durchlaufzeit |
| Prozessrückkopplung im geschlossenen Regelkreis | Ja — Echtzeitdaten an das MES | Eingeschränkt | Nein |
Reproduzierbarkeits- und R²-Werte aus der gemeinsamen Studie von Renault Group und Enovasense (siehe Abschnitt 05). Die Leistung hängt vom gewählten optischen System und von der Schichtdicke ab.
05 — Messtechnische Leistung
Unabhängige Studie von Renault Group und Enovasense
Die Leistung der laserphotothermischen Radiometrie von Enovasense auf gespritzten Eisenschichten nach dem Bohrschritt wurde in einer gemeinsam mit der Renault Group durchgeführten Vergleichsstudie validiert. Drei Verfahren wurden an denselben Proben verglichen: zerstörende Querschliffmikroskopie (Referenzverfahren), eine magnetinduktive Kontaktsonde und der berührungslose photothermische Sensor von Enovasense. Die Messungen erfolgten an 2 Motorblöcken mit je 3 Zylindern, an 12 Positionen pro Zylinder — insgesamt 72 Punkte, die mit der zerstörenden Referenz verglichen wurden.
Die nachstehenden Werte für Reproduzierbarkeit und Genauigkeit beziehen sich auf die in der Renault-Studie verwendete Messkonfiguration. Die tatsächliche Leistung in einer bestimmten Anwendung hängt vom gewählten optischen System (Brennweite, numerische Apertur, Laserparameter) und vom Dickenbereich der gemessenen Beschichtung ab.
Genauigkeit: Kalibrierregression gegenüber der zerstörenden Referenz
Für jedes zerstörungsfreie Verfahren wird das an jedem der 72 Punkte gemessene Rohsignal des Sensors gegen die tatsächliche Schichtdicke aufgetragen, die durch zerstörende Querschliffmikroskopie ermittelt wurde (Laborreferenz). Die schwarze Linie in jedem Diagramm ist das lineare Regressionsmodell, mit dem das Rohsignal in einen Schichtdickenwert umgerechnet wird. Das Bestimmtheitsmaß R² gibt an, wie eng die Messwerte dem Regressionsmodell folgen — ein Wert von 1,00 würde vollständige Übereinstimmung bedeuten. Der Enovasense-Sensor erreicht R² = 83,0 % und liegt damit leicht über der Kontaktsonde (R² = 79,4 %), mit einer sichtbar geringeren Streuung um die Ausgleichsgerade.
Abbildung 2 — Kalibrierregression: Laborreferenz-Schichtdicke vs. Rohsignal des Sensors
Quelle: gemeinsame Studie von Enovasense und Renault Group. 2 Motorblöcke × 3 Zylinder × 12 Positionen = 72 Messpunkte. Das Rohsignal jedes zerstörungsfreien Verfahrens ist gegen die Referenzschichtdicke aus der zerstörenden Querschliffmikroskopie aufgetragen.
Beide zerstörungsfreien Verfahren erreichen gegenüber der zerstörenden Referenz ein ähnliches Genauigkeitsniveau. Dies bestätigt, dass die Enovasense-Technologie für diese Anwendung eine glaubwürdige Alternative zur Kontaktsonde ist — mit einer etwas geringeren Streuung um das Regressionsmodell.
Reproduzierbarkeit: ein entscheidender Vorteil für Enovasense
Im zweiten Teil der Studie wurde die Reproduzierbarkeit bewertet — die Streuung von 10 aufeinanderfolgenden Messungen an exakt derselben Stelle, ausgedrückt als Standardabweichung. Diese Kenngröße bestimmt, ob kleine Prozessdriften vom Messsystem tatsächlich aufgelöst werden können. Je kleiner die Standardabweichung, desto feinere Driften lassen sich zuverlässig erkennen.
Abbildung 3 — Reproduzierbarkeit (Standardabweichung bei 10 Messungen an derselben Stelle)
In der Studie der Renault Group gemessene Reproduzierbarkeitswerte. Enovasense erreicht eine mehr als 3-mal kleinere Standardabweichung als die Kontaktsonde.
Mit einer Standardabweichung von ±0,74 µm (±0,32 %) erreicht der Enovasense-Sensor auf dieser gebohrten Eisenschicht eine mehr als dreimal bessere Reproduzierbarkeit als die Kontaktsonde (±2,41 µm / ±1,04 %). Dieser Abstand ist für die Prozessüberwachung entscheidend: Er ermöglicht die Erkennung von Zentrierfehlern beim Bohren, Werkzeugverschleiß und Driften des Spritzprozesses, die im Messrauschen der Kontaktsonde untergehen würden.
Messung im gespritzten Zustand (ergänzende Funktion)
Während der Hauptanwendungsfall — und der Schwerpunkt der Studie der Renault Group — die Messung der Beschichtung nach dem Bohren und über den Honschritt hinweg ist, der für Dickenfehler am kritischsten ist, kann die Enovasense-Technologie die Beschichtung auch direkt nach dem Spritzauftrag auf der rohen, unbearbeiteten Oberfläche messen. Diese ergänzende Funktion ermöglicht es Prozessingenieuren, bei der Untersuchung einer Nichtkonformität den Beitrag des Spritzschritts von dem der Bearbeitungsschritte zu trennen und die Qualifizierung neuer Spritzrezepturen zu beschleunigen. Für diesen Zustand wird eine eigene Kalibrierung verwendet, die sich von der für gebohrte und gehonte Oberflächen unterscheidet.
06 — Industrielle Integration
Die HKXL-Plattform: eine schlüsselfertige Prüfstation für die 100-%-Prüfung
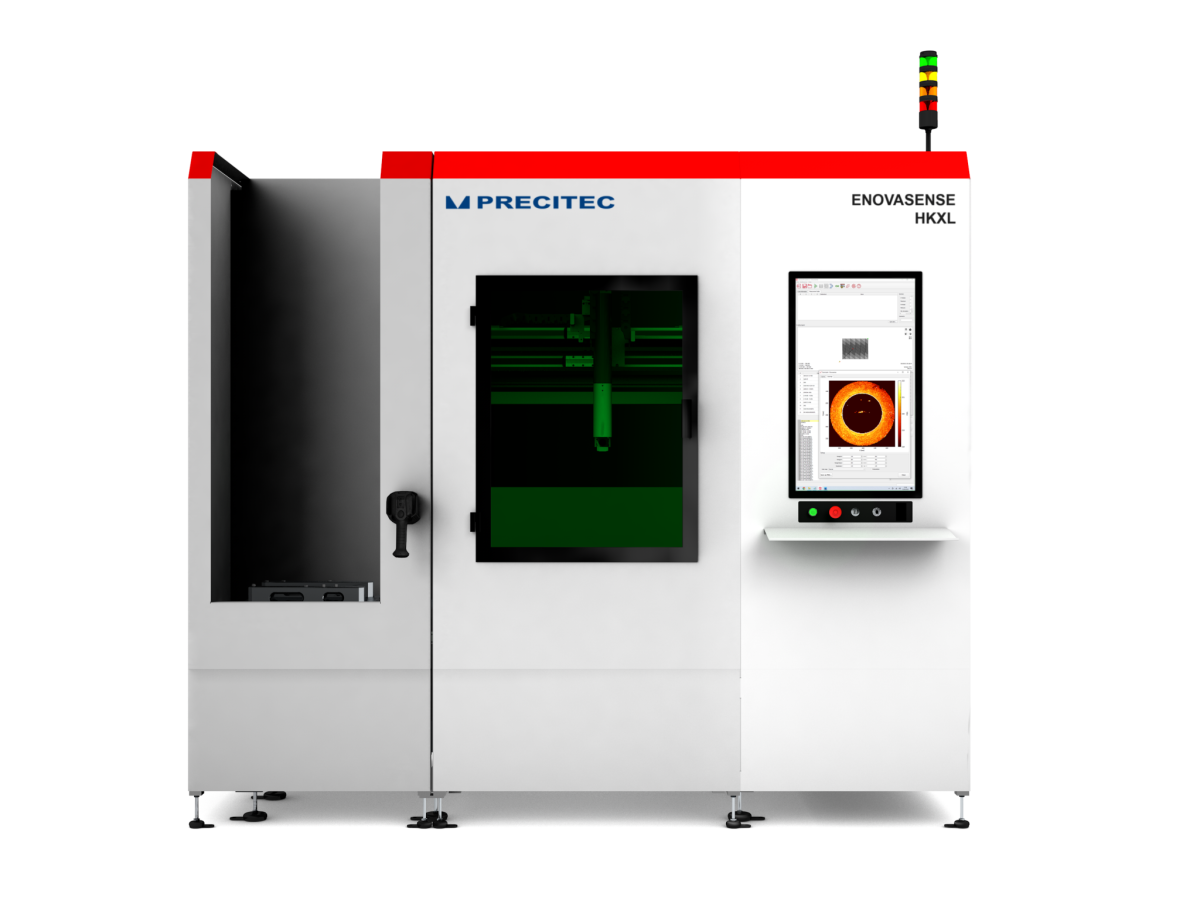
Für die 100-%-Inline-Schichtdickenprüfung in der Zylinderblockfertigung bietet Enovasense die HKXL-Plattform an — eine vollständig autarke, schlüsselfertige Messstation, die direkt neben der Bearbeitungslinie aufgestellt wird. Die HKXL übernimmt automatisches Beladen, Mehrzylindermessung, Kalibrierung und Datenexport, ohne Bedienereingriff während des Messzyklus.
Systemarchitektur: drei unabhängige Strukturen
Die HKXL ist aus drei mechanisch entkoppelten Strukturen aufgebaut, damit Schwingungen oder Stöße beim Beladen des Blocks nicht auf den Messkopf übertragen werden und den Messwert verfälschen:
Abbildung 4 — Systemarchitektur der HKXL
Der Enovasense-Messkopf
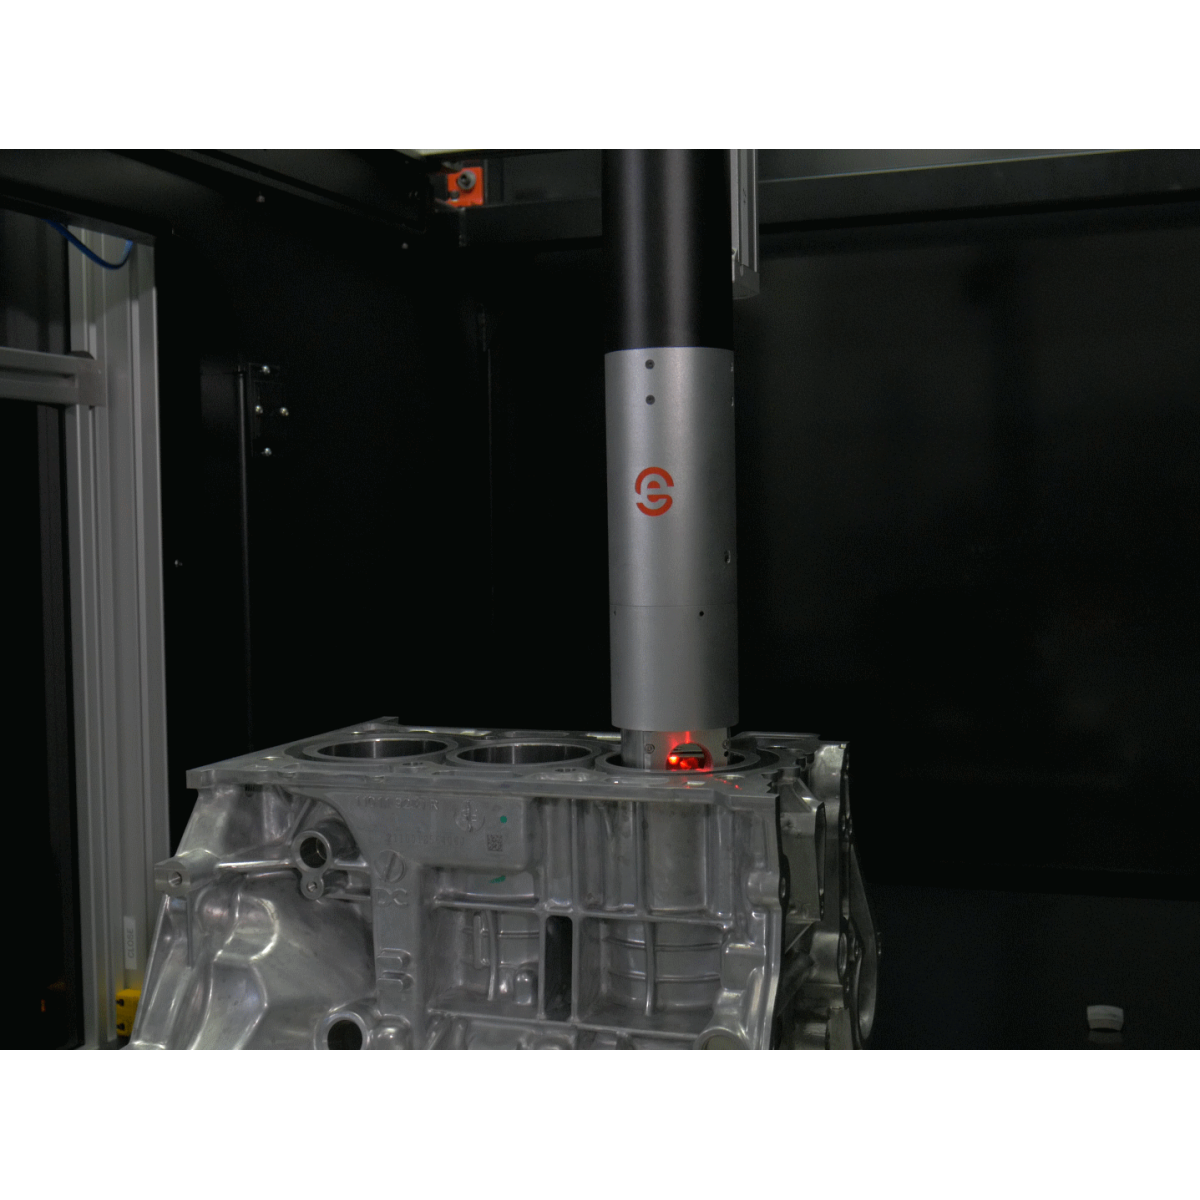
Herzstück des Systems ist ein kompakter Messkopf, der in jede Zylinderbohrung eingeführt wird. Der Messkopf wird von oben eingeführt; sein unterer Teil rotiert, um die Bohrung über volle 360° abzutasten, und die Höhenachse fährt mehrere vertikale Positionen an. Die Austrittslinse wird kontinuierlich mit Luft angeblasen, um Verschmutzung durch Beschichtungsstaub, Ölnebel oder Späne zu vermeiden. Der Standarddurchmesser des Messkopfs beträgt 66 mm und ist mit den meisten Zylinderdurchmessern kompatibel; die Brennweite der Austrittslinse kann auf Anfrage an andere Bohrungsdurchmesser angepasst werden. Mehrkopfkonfigurationen — typischerweise zwei parallel an zwei Zylindern arbeitende Messköpfe — sind verfügbar, um die Zykluszeit pro Block zu verkürzen.
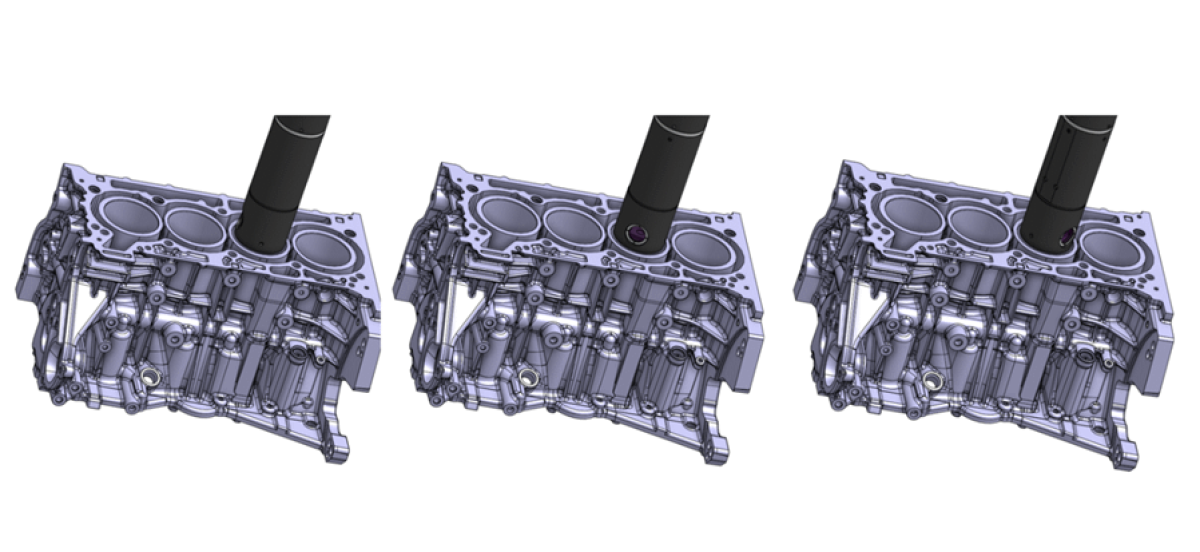
Automatisierte Rotation des unteren Teils des Enovasense-Messkopfs zur Abtastung verschiedener Winkel in jeder Zylinderbohrung
Zyklus und Durchsatz
Für einen 4-Zylinder-Block, der mit 12 Punkten pro Zylinder in einer Konfiguration mit zwei Messköpfen gemessen wird, dauert der vollständige Messzyklus etwa 50 Sekunden, einschließlich automatischem Beladen des Blocks, 3-Achsen-Positionierung, Einfahren des Messkopfs, 360°-Abtastung, Herausfahren des Messkopfs, Datenanzeige auf dem HMI, CSV-Export und Entladen. Mehrere Betriebsarten — Standard-Automatik, Neuteil-Anlage, Frei, Wartung — decken Produktion, Rezepterstellung, Qualifizierung und Serviceeinsätze ab. Eine Referenz-Kalibrierprobe wird in einem eigenen Fach in der Maschine aufbewahrt und regelmäßig gemessen, um zu überprüfen, dass der Sensor nicht gedriftet ist.
Daten, Rückverfolgbarkeit und MES-Integration
Alle Schichtdickenergebnisse werden lokal (mit Zeitstempel) gespeichert und auf einem 27-Zoll-Touchscreen-HMI angezeigt. Am Ende jedes Zyklus wird ein CSV-Export erzeugt, und die Daten werden über Ethernet (TCP/IP) in Echtzeit an das Werksnetz übertragen, was die Integration in das MES, SPC- oder Leitsystem des Kunden ermöglicht. Jede Messung wird mit der Badge-ID des Bedieners, der Teile-ID, der Teilereferenz und der verwendeten Kalibrierkurve protokolliert — für eine lückenlose Rückverfolgbarkeit jedes Blocks, der die Linie verlässt.
Technische Daten — Enovasense HKXL
| Maschinenabmessungen (L × B × H) | 2600 × 1300 × 2200 mm |
| Gewicht | ≈ 600 kg |
| Messbereich (XYZ) | 600 × 800 × 400 mm (einstellbar) |
| Messkopfdurchmesser (Standard) | 66 mm — für Zylinder mit Ø 72,2 mm |
| Messkopfrotation | 360°-Winkelabtastung in der Bohrung |
| Laserwellenlänge / -leistung | 980 nm / 10 W |
| Reproduzierbarkeit | < 1 µm (abhängig vom gewählten optischen System und der Schichtdicke) |
| Zykluszeit (4-Zyl.-Block, 2 Messköpfe, 12 Pkt./Zyl.) | ≈ 50 s |
| Stromversorgung | 400 V — 50 Hz — ≈ 3 kVA |
| Druckluftversorgung | > 5 bar, sauber & trocken |
| Datenschnittstelle | Ethernet TCP/IP — CSV-Export — MES-/SPC-Integration |
| Sicherheit | Lichtvorhang, codierte magnetische Türschalter, 2 Not-Halt-Taster, CE-konform |
| Schallemission | < 70 dB(A) |
| Betriebstemperatur | +5 °C bis +50 °C |
Die Angaben sind Richtwerte und können an spezifische Kundenanforderungen angepasst werden.
Schritte der Inbetriebnahme
Referenzen
| Referenz | Name | Status / Preis | Datenblatt |
|---|---|---|---|
| ARTICLE CYLINDER BLOCKS | Non-Contact Coating Thickness Measurement of Iron Coatings In Automotive Cylinder Blocks |
Verfügbar
Auf Anfrage |
English |
Dokumente
| Typ | Name | Herunterladen |
|---|---|---|
| Certification | Application note : Thickness measurement of steel coating in aluminum engine cylinder block | English |

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文