Applicazioni / misura in linea dello spessore del rivestimento a spruzzo delle canne cilindro
01 — Introduzione
Rivestimento a spruzzo delle canne cilindro: un passo avanti verso motori a combustione più leggeri ed efficienti
Il rivestimento a spruzzo delle canne cilindro è una tecnologia oggi adottata su una quota crescente dei moderni motori a combustione. Invece di lavorare i cilindri in un monoblocco di ghisa, i costruttori di motori fondono il basamento in alluminio e depositano poi un sottile rivestimento di ferro o acciaio sulla parete interna di ciascun cilindro. Il risultato è un motore sensibilmente più leggero — leva fondamentale per il risparmio di carburante e il rispetto dei limiti di CO2 — che conserva le proprietà tribologiche e la durezza del ferro dove sono più necessarie: nel contatto tra pistone e canna.
Per depositare il rivestimento interno si utilizzano industrialmente quattro processi di spruzzatura termica, ciascuno con la propria firma metallurgica e la propria sensibilità alle derive di processo:
Plasma a polvere Plasma a filo Arco elettrico a doppio filo (TWA) Spruzzatura a fiamma e HVOF
Nei processi plasma a polvere e plasma a filo, una torcia al plasma viene generata all'interno della canna e vi viene proiettata polvere o filo di ferro. La spruzzatura ad arco a doppio filo innesca un arco elettrico tra due fili di ferro alimentati nella canna. La spruzzatura a fiamma e l'HVOF (High-Velocity Oxy-Fuel) sfruttano una fiamma di combustione per accelerare le particelle di ferro verso la parete del cilindro a velocità molto elevata. Dopo il deposito, ogni basamento passa attraverso una sequenza di alesatura di finitura e levigatura (honing) che asporta il materiale in eccesso e porta la canna al diametro finale con la bassa rugosità superficiale richiesta per la tenuta delle fasce elastiche.
Figura 1 — Sequenza di produzione del rivestimento dei cilindri
02 — Requisiti di qualità
Perché lo spessore residuo del rivestimento è il parametro di qualità critico
Una volta depositato il rivestimento e lavorata la canna, lo spessore residuo di ferro sulla parete del cilindro diventa l'indicatore di qualità più importante dell'intera catena di processo. Due fenomeni indipendenti rendono questa misura indispensabile — ed entrambi si manifestano proprio dopo le fasi di alesatura e levigatura, la levigatura essendo la più critica per gli errori di spessore.
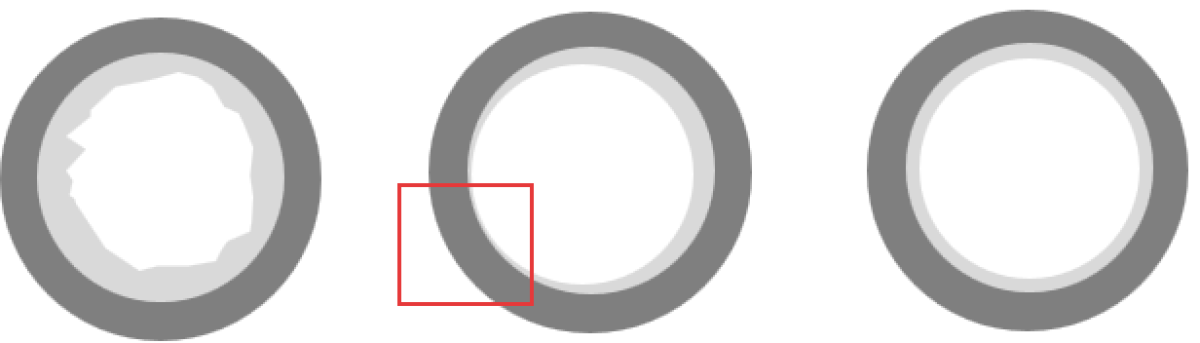
Errore di centraggio in alesatura: assottigliamento asimmetrico della parete
L'alesatura di finitura successiva al deposito deve essere perfettamente concentrica rispetto allo strato spruzzato. In pratica il centraggio è difficile da controllare con la precisione micrometrica richiesta, e qualsiasi eccentricità tra l'asse dell'utensile di alesatura e il centro reale della canna rivestita si traduce direttamente in un'asportazione asimmetrica di materiale: una parete più spessa da un lato del cilindro e più sottile sul lato opposto. Se il lato sottile scende sotto il minimo di progetto, il cilindro è da scartare.
 |
||
|
Possibile problema di spessore |
||
| Prima dell'alesatura | Centraggio errato in alesatura | Centraggio corretto in alesatura |
Rugosità e filettatura del substrato in alluminio
Prima della spruzzatura del ferro, la canna in alluminio grezzo viene irruvidita meccanicamente — di solito mediante filettatura fine o processi di aggrappaggio meccanico — per garantire l'ancoraggio meccanico del rivestimento. Questo pretrattamento lascia sull'alluminio una topografia superficiale profonda e irregolare. Il rivestimento riempie questa topografia, poi gli utensili di alesatura e levigatura ripristinano una superficie cilindrica liscia. Ne consegue che lo spessore residuo di ferro varia da punto a punto seguendo il microprofilo del substrato, e solo una mappatura dello spessore densa e risolta angolarmente può garantire la presenza di un rivestimento minimo ovunque.
Monitoraggio della deriva di processo
Oltre alla conformità del singolo pezzo, diversi parametri di processo possono derivare nel tempo e influire complessivamente sullo spessore: usura della pistola di spruzzatura, fluttuazioni della potenza del plasma, variazioni della portata di polvere o di filo, deriva di temperatura nella canna durante il deposito, usura dell'utensile di alesatura, consumo delle pietre di levigatura. Misurare il 100% della produzione — anziché un campione distruttivo ogni 5.000 basamenti — è l'unico modo per rilevare tali derive prima che producano grandi quantità di motori non conformi.
|
<1µm
Riproducibilità ottenuta su rivestimenti di ferro spruzzato (in funzione del sistema ottico scelto e dello spessore dello strato)
|
12 punti
Minimo per cilindro (tipico) per garantire una copertura angolare e verticale completa della canna
|
|
< 60 s
Tempo ciclo per il basamento completo (basamento a 4 cilindri, configurazione a due sonde)
|
100 %
Copertura del controllo: ogni basamento, ogni cilindro, in linea
|
03 — Sfide di misura
Perché i metodi convenzionali non soddisfano i requisiti del settore automotive
La geometria e la cadenza di una linea di produzione cilindri automotive portano al limite le tecniche convenzionali di misura dello spessore. Storicamente sono stati utilizzati due metodi; ciascuno presenta limiti strutturali che ne impediscono l'impiego per un controllo al 100% in linea.
Microscopia su sezione trasversale: precisa ma distruttiva
La sezione metallografica seguita da microscopia ottica è il metodo di riferimento per lo spessore del rivestimento. È precisa, direttamente riferibile e accettata in tutti i protocolli di qualità. Ma è anche distruttiva: il basamento viene fisicamente tagliato. Per un basamento motore completo con quattro cilindri e almeno dodici posizioni angolari per cilindro, l'operazione completa — taglio, lucidatura, inglobamento, misura al microscopio — richiede tipicamente circa 42 ore di lavoro operatore e un tempo di attesa di una settimana. Di conseguenza, gli stabilimenti automotive campionano circa 1 basamento ogni 5.000 prodotti: qualsiasi deriva del processo di spruzzatura, alesatura o levigatura può quindi passare inosservata per diverse migliaia di motori prima di emergere nei dati di qualità.
Sonde magneto-induttive a contatto
Le sonde a contatto non distruttive basate sul principio magneto-induttivo offrono una correlazione ragionevole con i dati su sezione per questo sistema ferromagnetico su alluminio e possono quindi accelerare la misura rispetto alla metallografia. Richiedono tuttavia che la punta della sonda sia premuta fisicamente contro la parete interna della canna. Automatizzare un contatto uniforme e ripetibile all'interno di un cilindro stretto — in dodici posizioni angolari e a diverse altezze — è meccanicamente complesso, sensibile all'usura della sonda e alle particelle residue presenti nella canna.
Le ragioni di un controllo al 100% in linea e senza contatto
Misurare in modo non distruttivo, senza contatto e a ogni fase della catena di processo cambia radicalmente l'approccio alla qualità:
- Lo stesso basamento può essere misurato dopo l'alesatura e dopo la levigatura: se compare un difetto, l'ingegnere di processo sa subito quale fase ne è responsabile.
- Diventa possibile una retroazione ad anello chiuso: la deriva viene segnalata dopo pochi pezzi anziché dopo migliaia.
- Mappatura angolare e verticale completa di ogni cilindro, non un campione statistico: l'unico modo per individuare un punto sottile locale causato da un errore di centraggio in alesatura.
- Nessun tempo operatore per la misura di routine: il sistema gestisce automaticamente carico, misura e scarico.
Video — La stazione di controllo Enovasense HKXL in funzione
Ospitato da YouTube, che installa cookie sul tuo dispositivo.
Carico del basamento, scansione automatica a 3 assi, sonda rotante all'interno di ogni cilindro e dati di spessore in tempo reale: il ciclo completo della HKXL.
04 — Confronto tecnologico
Perché la radiometria fototermica laser è la soluzione adatta
La radiometria fototermica laser brevettata da Enovasense supera con un unico sensore tutti i limiti sopra descritti. Un fascio laser modulato genera un'onda termica nel rivestimento; un rivelatore infrarosso acquisisce il profilo temporale del calore che si diffonde di ritorno verso la superficie; lo spessore del rivestimento viene ricavato dal tempo caratteristico di questa risposta termica. Il metodo è completamente senza contatto, non distruttivo e funziona sia sulla canna alesata sia su quella levigata.
Brevetto congiunto con Renault Group — EP3781902B1. L'applicazione della radiometria fototermica laser di Enovasense alla misura del rivestimento interno dei cilindri è protetta da un brevetto comune in comproprietà con Renault Group, a conferma della pertinenza di questo principio di misura per l'industria dei motori automobilistici.
| Criteri | Enovasense fototermica laser | Sonda magneto-induttiva a contatto | Sezione trasversale (distruttiva) |
|---|---|---|---|
| Misura senza contatto | Sì | No — contatto della sonda necessario | No — il pezzo viene distrutto |
| Non distruttivo | Sì | Sì | No |
| Automazione in linea in una canna stretta | Sì — sonda rotante compatta | Difficile — contatto affidabile difficile da automatizzare | No |
| Copertura del controllo al 100% | Realizzabile | Solo a campione | ≈ 1 basamento su 5.000 |
| Riproducibilità (deviazione standard) | ±0,74 µm (±0,32%) | ±2,41 µm (±1,04%) | Metodo di riferimento |
| Correlazione con il riferimento distruttivo (R²) | 83,0% | 79,4% | Metodo di riferimento |
| Tempo di misura del basamento completo | ≈ 50 s | Minuti — riposizionamento manuale | ≈ 42 h / 1 settimana di attesa |
| Retroazione di processo ad anello chiuso | Sì — dati in tempo reale al MES | Limitata | No |
Valori di riproducibilità e R² tratti dallo studio congiunto Renault Group — Enovasense (vedi sezione 05). Le prestazioni dipendono dal sistema ottico scelto e dallo spessore dello strato.
05 — Prestazioni metrologiche
Studio indipendente Renault Group — Enovasense
Le prestazioni della radiometria fototermica laser di Enovasense sui rivestimenti di ferro spruzzati nelle canne dopo la fase di alesatura sono state convalidate da uno studio comparativo condotto congiuntamente con Renault Group. Sugli stessi campioni sono state confrontate tre tecniche: la microscopia distruttiva su sezione trasversale (metodo di riferimento), una sonda magneto-induttiva a contatto e il sensore fototermico senza contatto Enovasense. Le misure sono state eseguite su 2 basamenti motore da 3 cilindri ciascuno, in 12 posizioni per cilindro: in totale 72 punti confrontati con il riferimento distruttivo.
I valori di riproducibilità e accuratezza riportati di seguito corrispondono alla configurazione di misura utilizzata nello studio Renault. Le prestazioni effettive in una determinata applicazione dipendono dal sistema ottico scelto (lunghezza focale, apertura numerica, parametri laser) e dall'intervallo di spessore del rivestimento misurato.
Accuratezza: regressione di taratura rispetto al riferimento distruttivo
Per ciascuna tecnica non distruttiva, il segnale grezzo del sensore misurato in ognuno dei 72 punti è riportato in funzione dello spessore reale ottenuto mediante microscopia distruttiva su sezione (riferimento di laboratorio). La linea nera di ogni grafico è il modello di regressione lineare utilizzato per convertire il segnale grezzo in un valore di spessore. Il coefficiente di determinazione R² quantifica quanto le misure seguono il modello di regressione: un valore di 1,00 indicherebbe un accordo perfetto. Il sensore Enovasense raggiunge R² = 83,0%, leggermente al di sopra della sonda a contatto (R² = 79,4%), con una dispersione visibilmente più contenuta attorno alla retta di regressione.
Figura 2 — Regressione di taratura: spessore di riferimento di laboratorio vs segnale grezzo del sensore
Fonte: studio congiunto Enovasense–Renault Group. 2 basamenti motore × 3 cilindri × 12 posizioni = 72 punti di misura. Il segnale grezzo di ciascuna tecnica non distruttiva è riportato in funzione dello spessore di riferimento ottenuto mediante microscopia distruttiva su sezione trasversale.
Entrambi i metodi non distruttivi offrono un livello di accuratezza simile rispetto al riferimento distruttivo, a conferma che la tecnologia Enovasense è un'alternativa credibile alla sonda a contatto per questa applicazione, con una dispersione leggermente più contenuta attorno al modello di regressione.
Riproducibilità: un vantaggio decisivo per Enovasense
La seconda parte dello studio ha valutato la riproducibilità, cioè la dispersione di 10 misure successive eseguite esattamente nello stesso punto, espressa come deviazione standard. È la grandezza che determina se piccole derive di processo possono essere effettivamente risolte dal sistema di misura. Quanto più bassa è la deviazione standard, tanto più fine è la deriva rilevabile in modo affidabile.
Figura 3 — Riproducibilità (deviazione standard su 10 misure nello stesso punto)
Valori di riproducibilità misurati nello studio Renault Group. Enovasense ottiene una deviazione standard più di 3 volte inferiore a quella della sonda a contatto.
Con una deviazione standard di ±0,74 µm (±0,32%), il sensore Enovasense offre una riproducibilità più di tre volte migliore di quella della sonda a contatto (±2,41 µm / ±1,04%) su questo rivestimento di ferro alesato. Questo margine è decisivo per il controllo di processo: consente di rilevare errori di centraggio in alesatura, usura degli utensili e derive del processo di spruzzatura che resterebbero nascosti nel rumore di misura della sonda a contatto.
Misura allo stato as-sprayed (funzione secondaria)
Sebbene il caso d'uso principale — e l'oggetto dello studio Renault Group — sia la misura del rivestimento dopo l'alesatura, e attraverso la fase di levigatura, la più critica per gli errori di spessore, la tecnologia Enovasense è anche in grado di misurare il rivestimento direttamente dopo la fase di deposito a spruzzo, sulla superficie grezza non lavorata. Questa funzione secondaria consente agli ingegneri di processo di separare il contributo della fase di spruzzatura da quello delle fasi di lavorazione durante l'analisi di una non conformità, e di accelerare la qualifica di nuove ricette di spruzzatura. Per questo stato si utilizza una taratura dedicata, distinta da quella impiegata sulle superfici alesate e levigate.
06 — Integrazione industriale
La piattaforma HKXL: una stazione di controllo chiavi in mano per il 100%
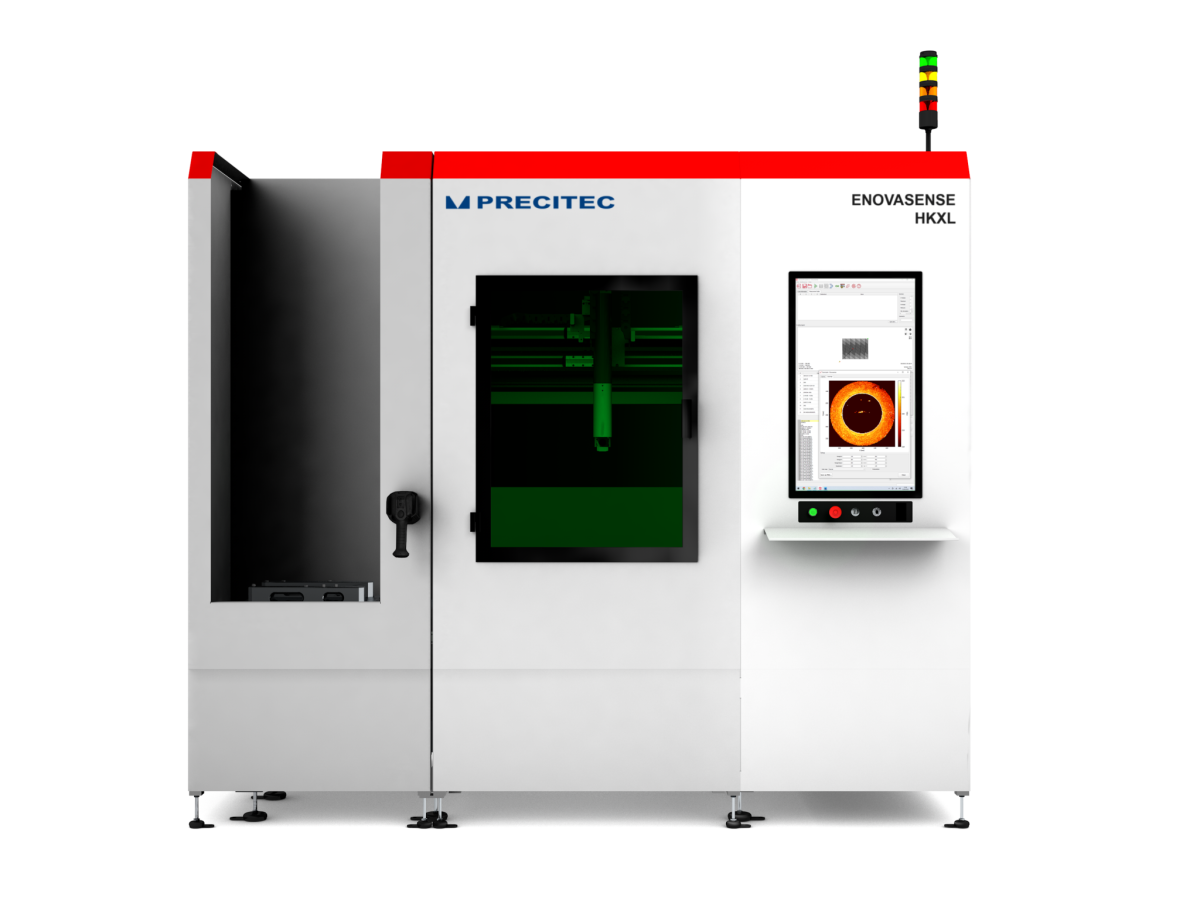
Per il controllo al 100% in linea dello spessore del rivestimento nella produzione di basamenti, Enovasense propone la piattaforma HKXL: una stazione di misura completamente autonoma, chiavi in mano, progettata per essere installata direttamente accanto alla linea di lavorazione. La HKXL gestisce carico automatico, misura multi-cilindro, taratura ed esportazione dei dati, senza alcun intervento dell'operatore durante il ciclo di misura.
Architettura del sistema: tre strutture indipendenti
La HKXL è costituita da tre strutture meccanicamente disaccoppiate, affinché vibrazioni o urti generati durante il carico del basamento non possano propagarsi alla sonda di misura e falsare la lettura:
Figura 4 — Architettura del sistema HKXL
La sonda Enovasense
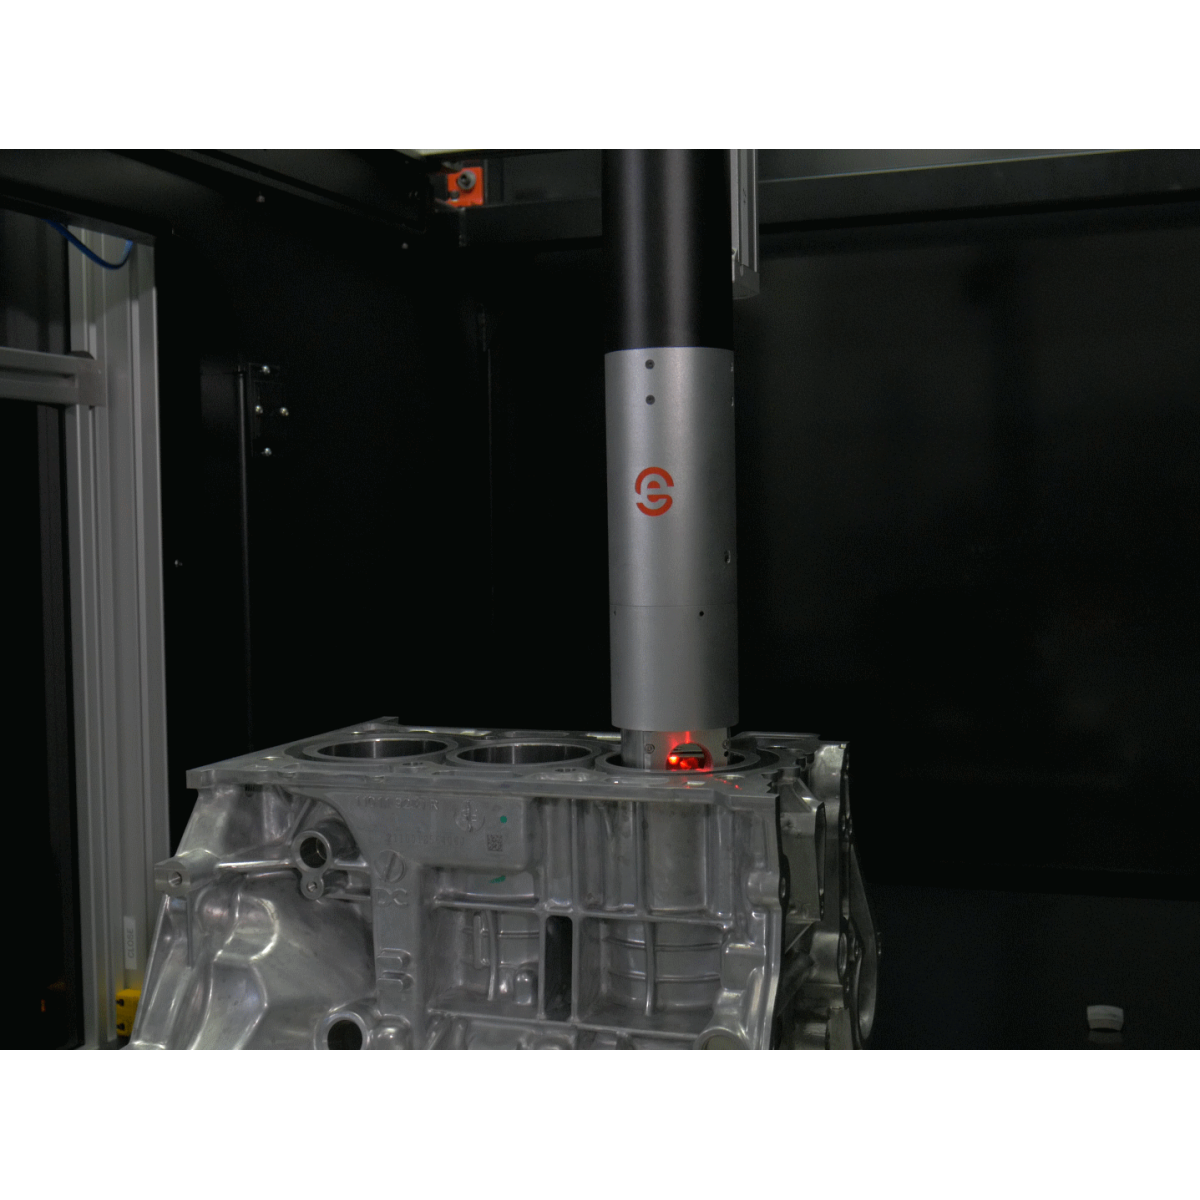
Il cuore del sistema è una sonda compatta progettata per entrare in ogni canna cilindro. La sonda viene introdotta dall'alto; la sua parte inferiore ruota per scansionare l'intero perimetro di 360° della canna, mentre l'asse verticale raggiunge diverse posizioni in altezza. Sulla lente di uscita viene soffiata aria in continuo per evitare la contaminazione da polvere di rivestimento, nebbia d'olio o trucioli. Il diametro standard della sonda è di 66 mm, compatibile con la maggior parte dei diametri dei cilindri; su richiesta, la lunghezza focale della lente di uscita può essere adattata ad altri diametri di canna. Sono disponibili configurazioni multi-sonda — tipicamente due sonde che lavorano in parallelo su due cilindri contemporaneamente — per ridurre il tempo ciclo per basamento.
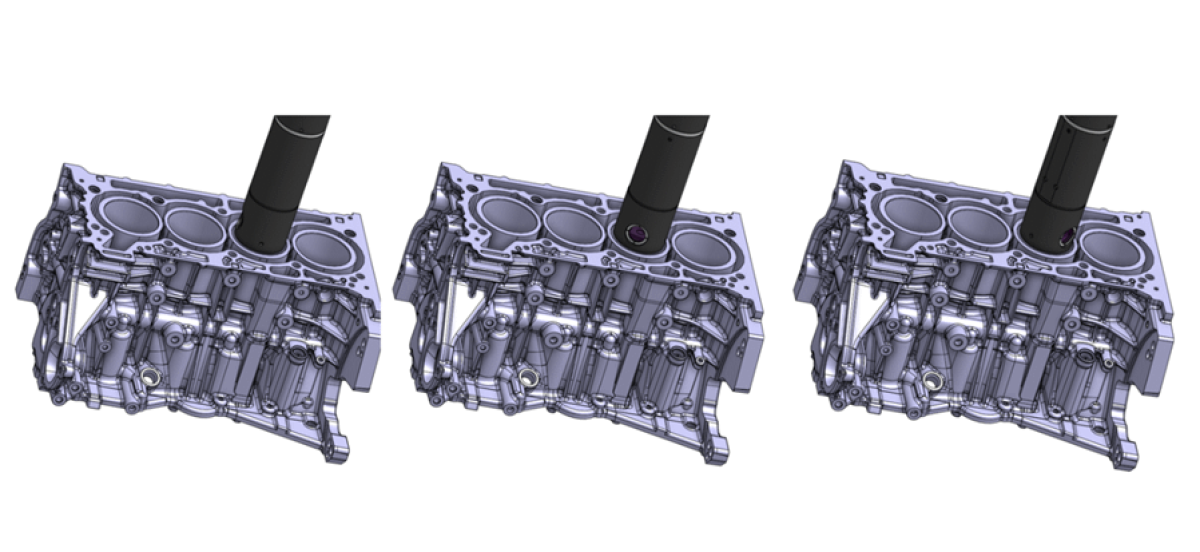
Rotazione automatizzata della parte inferiore della sonda Enovasense per la scansione di diversi angoli all'interno di ogni canna cilindro
Ciclo e produttività
Per un basamento a 4 cilindri misurato con 12 punti per cilindro in configurazione a due sonde, il ciclo di misura completo dura circa 50 secondi, compresi carico automatico del basamento, posizionamento a 3 assi, inserimento della sonda, scansione a 360°, estrazione della sonda, visualizzazione dei dati sull'HMI, esportazione CSV e scarico. Diverse modalità operative — Automatica standard, Creazione nuovo pezzo, Libera, Manutenzione — coprono produzione, creazione delle ricette, qualifica e interventi di assistenza. Un campione di taratura di riferimento è conservato in un vano dedicato all'interno della macchina e misurato periodicamente per verificare che il sensore non abbia subito derive.
Dati, tracciabilità e integrazione MES
Tutti i risultati di spessore vengono memorizzati a bordo (con marcatura temporale) e visualizzati su un HMI touchscreen da 27 pollici. A fine ciclo viene generata un'esportazione CSV e i dati vengono trasmessi in tempo reale alla rete di stabilimento tramite Ethernet (TCP/IP), consentendo l'integrazione con il MES, l'SPC o i sistemi di supervisione del cliente. Ogni misura è tracciata con l'ID badge dell'operatore, l'ID del pezzo, il codice del pezzo e la curva di taratura utilizzata, garantendo la piena tracciabilità di ogni basamento che lascia la linea.
Specifiche tecniche — Enovasense HKXL
| Dimensioni d'ingombro della macchina (L × P × H) | 2600 × 1300 × 2200 mm |
| Peso | ≈ 600 kg |
| Area di misura (XYZ) | 600 × 800 × 400 mm (regolabile) |
| Diametro della sonda (standard) | 66 mm — per cilindri Ø 72,2 mm |
| Rotazione della sonda | Scansione angolare a 360° all'interno della canna |
| Lunghezza d'onda / potenza laser | 980 nm / 10 W |
| Riproducibilità | < 1 µm (in funzione del sistema ottico scelto e dello spessore dello strato) |
| Tempo ciclo (basamento 4 cil., 2 sonde, 12 pt/cil.) | ≈ 50 s |
| Alimentazione elettrica | 400 V — 50 Hz — ≈ 3 kVA |
| Alimentazione pneumatica | > 5 bar, aria pulita e secca |
| Interfaccia dati | Ethernet TCP/IP — esportazione CSV — integrazione MES / SPC |
| Sicurezza | Barriera ottica, interruttori magnetici codificati sulle porte, 2 arresti di emergenza, conforme CE |
| Emissione acustica | < 70 dB(A) |
| Temperatura di esercizio | da +5 °C a +50 °C |
Le specifiche sono indicative e possono essere adattate a requisiti specifici del cliente.
Fasi di implementazione
Riferimenti
| Riferimento | Nome | Stato / Prezzo | Scheda tecnica |
|---|---|---|---|
| ARTICLE CYLINDER BLOCKS | Non-Contact Coating Thickness Measurement of Iron Coatings In Automotive Cylinder Blocks |
Disponibile
Su preventivo |
English |
Documenti
| Tipo | Nome | Scarica |
|---|---|---|
| Certification | Application note : Thickness measurement of steel coating in aluminum engine cylinder block | English |

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文