Anwendungen / anorganische beschichtungen an flugtriebwerken
Schichtdickenmessung anorganischer Beschichtungen für Flugtriebwerke
Fan-Wellen, Turbinenwellen, Verdichterschaufeln, Leitschaufeln, Gehäuse und Verbindungselemente sind extremen thermischen und mechanischen Belastungen ausgesetzt, die gefährliche Korrosionsformen wie Lochfraß oder Spannungsrisskorrosion begünstigen.
In solchen Triebwerksbauteilen werden anorganische Beschichtungen eingesetzt, um einen hochbeständigen Korrosionsschutz zu erzielen. Sie bestehen in der Regel aus einem metallischen Partikelpigment (typischerweise Aluminium), das in einem anorganischen Bindemittel (Chromat, Silikat oder Phosphat) dispergiert ist. Daraus ergibt sich ein doppelter Korrosionsschutz: Die Aluminiumpartikel wirken als Opferanode und korrodieren anstelle des Stahlsubstrats, während das keramische Bindemittel eine Barriereschutzschicht für das Substrat bildet und die Aluminiumpartikel versiegelt. Diese keramischen Bindemittel sind bis 600 °C temperaturbeständig und halten typischen thermischen Belastungen stand.
Zu den bekanntesten eingesetzten Beschichtungen zählen die Socoglaze-Beschichtungen von Socomore, die Sermetel-Familie von Linde AMT sowie Ipcoat/Ipseal von Indestructible Paint.
Schichtdickenmessung in einem komplexen Prozess
Das Aufbringen solcher Beschichtungen ist ein komplexer Prozess mit den Schritten Oberflächenvorbereitung, Spritzauftrag, Trocknen und Aushärten, Verdichten und gegebenenfalls zusätzlichem Auftrag einer Deckschicht. Ein sehr enges Schichtdickenfenster ist entscheidend, um einen Mindestschutz zu gewährleisten und gleichzeitig die Risiken eines Überauftrags (Delamination, Rissbildung …) zu vermeiden.
Die zerstörungsfreie Prüfung der Schichtdicke am Ende des gesamten Prozesses ist entscheidend, um die Leistungsfähigkeit der Beschichtung zu validieren. Sie kommt jedoch auch zu spät, da die verdichtete Beschichtung bei einer Abweichung der Schichtdicke nur mit sehr hohem Aufwand entfernt werden kann.
Enovasense hat im Rahmen eines von M2P betreuten F&E-Projekts mit Safran Aircraft Engines zusammengearbeitet, um eine solche Chrom(VI)-freie Beschichtung zu entwickeln und einzuführen – REACH-konform und eine umweltfreundliche Alternative zu bestehenden Beschichtungen mit Chromatbindemitteln. Im Rahmen dieses Projekts hat Safran die Enovasense-Schichtdickensensoren für die Messung solcher anorganischen Beschichtungen auf mehreren TRL-Stufen validiert.
Was die Enovasense-Technologie bei dieser Messung verändert
Gegenüber herkömmlichen magnetischen Verfahren bietet die Enovasense-Technologie bei der Schichtdickenmessung solcher Beschichtungen mehrere wesentliche Vorteile:
| Kriterium | Enovasense (laserphotothermisch) | Magnetische Messsonden |
|---|---|---|
| Kontakt und Abstand | Berührungslos | Mit Kontakt |
| Bedienereinfluss | Bedienerunabhängig | Bedienerabhängig (Art des Aufsetzens) |
| Kalibrierung | Keine Nachkalibrierung erforderlich | Regelmäßige Nachkalibrierung erforderlich |
| Formabhängigkeit | Kalibrierung unabhängig von Form, Krümmung oder Geometrie | Kalibrierung ist formabhängig |
| Kanteneffekt | Kein Kanteneffekt | Keine Messung nahe Kanten und Bohrungen möglich |
| Zugänglichkeit innen | Der Messkopf T060 kann in die Welle eingeführt werden und überall messen | Messung tief in Wellenbohrungen schwierig bis unmöglich |
| Zustand der Beschichtung | Messung vor dem Aushärten oder Verdichten der Beschichtung möglich | Nur an der ausgehärteten und verdichteten Beschichtung messbar (der Kontakt könnte die Beschichtung im Zwischenzustand verkratzen) |
| Automatisierung | Automatisierbar durch Montage des Messkopfs an einem Roboterarm | Automatisierung der Messung wegen des Kontaktverfahrens schwierig |
Mit anderen Worten: Die Enovasense-Technologie stellt in solchen Prozessen einen deutlichen Fortschritt dar, da sie eine präzise Messung in den verschiedenen Schritten des Beschichtungsprozesses ermöglicht.
Messergebnisse von Enovasense an solchen Beschichtungen
Zur Bewertung der Messgenauigkeit hat Enovasense Proben mit verschiedenen Schichtdicken gemessen, die das gesamte Toleranzintervall abdecken. Diese Messungen wurden anschließend mit profilometrischen Stufenhöhenmessungen verglichen.
Während das Profilometer einen einzigen Wert entlang einer Linie liefert, konnte Enovasense mehrere Messungen an verschiedenen Stellen der Probe durchführen. Die Messzeit von Enovasense beträgt nur 1 Sekunde pro Messpunkt.
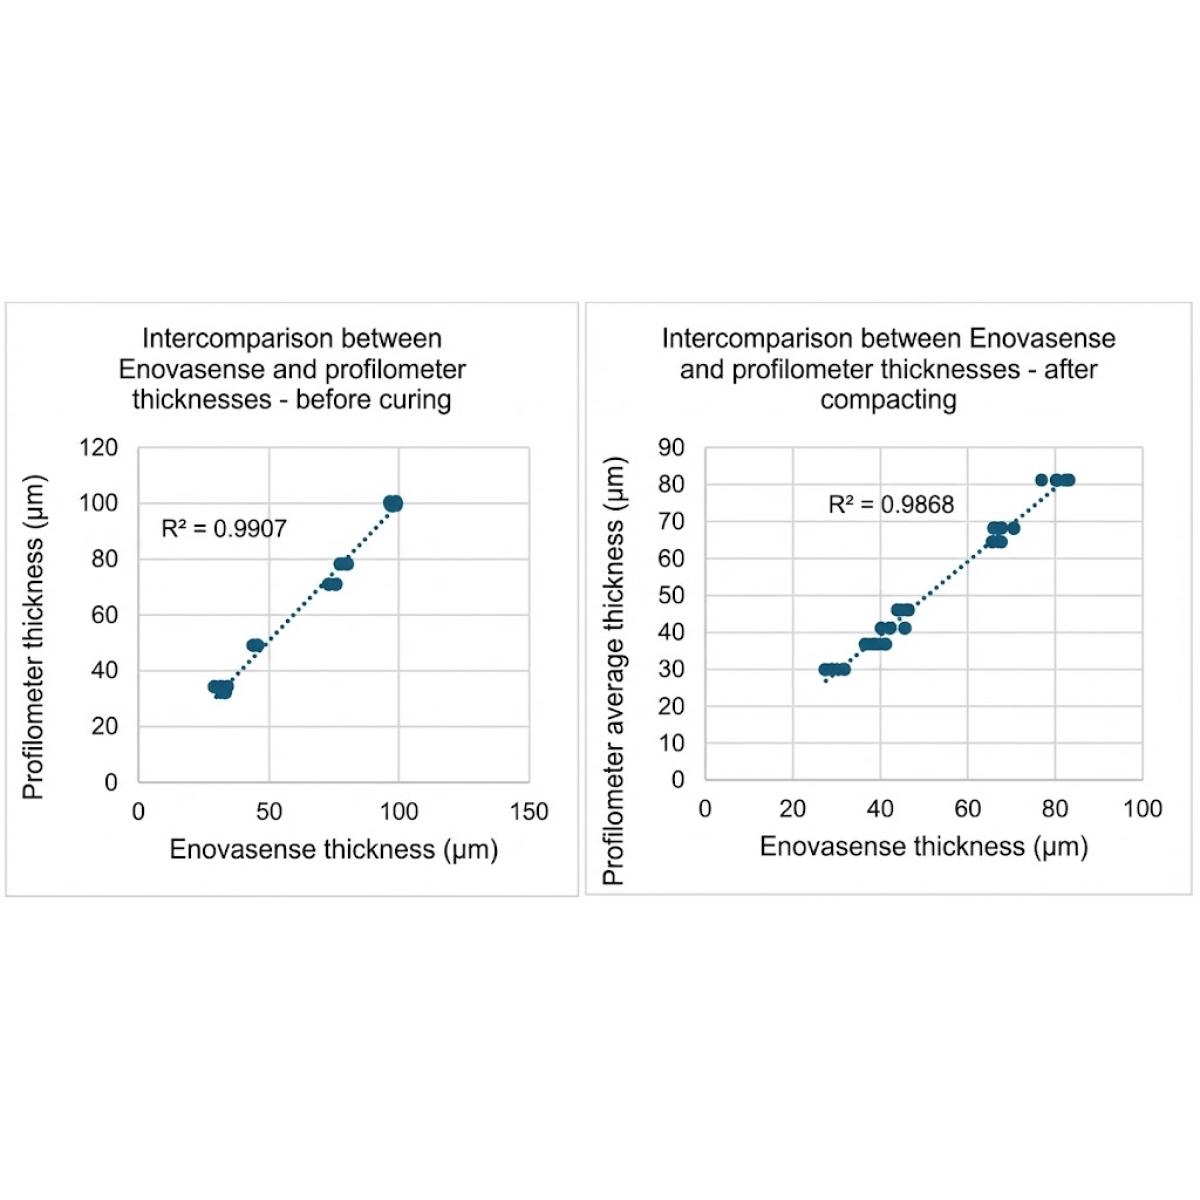
Unabhängig vom Prozessschritt, in dem die Proben gemessen werden – vor dem Aushärten oder nach dem Verdichten –, korreliert die Enovasense-Messung stark mit den Profilometerwerten.
Anschließend wurde eine MSA-Studie Typ 1 an einer Probe von 41 µm durchgeführt, die etwa in der Mitte des relevanten Bereichs liegt.
Die in diesem Artikel genannten Marken sind Eigentum ihrer jeweiligen Inhaber. Enovasense ist mit keinem dieser Unternehmen verbunden. Sie werden ausschließlich zu Informationszwecken genannt.
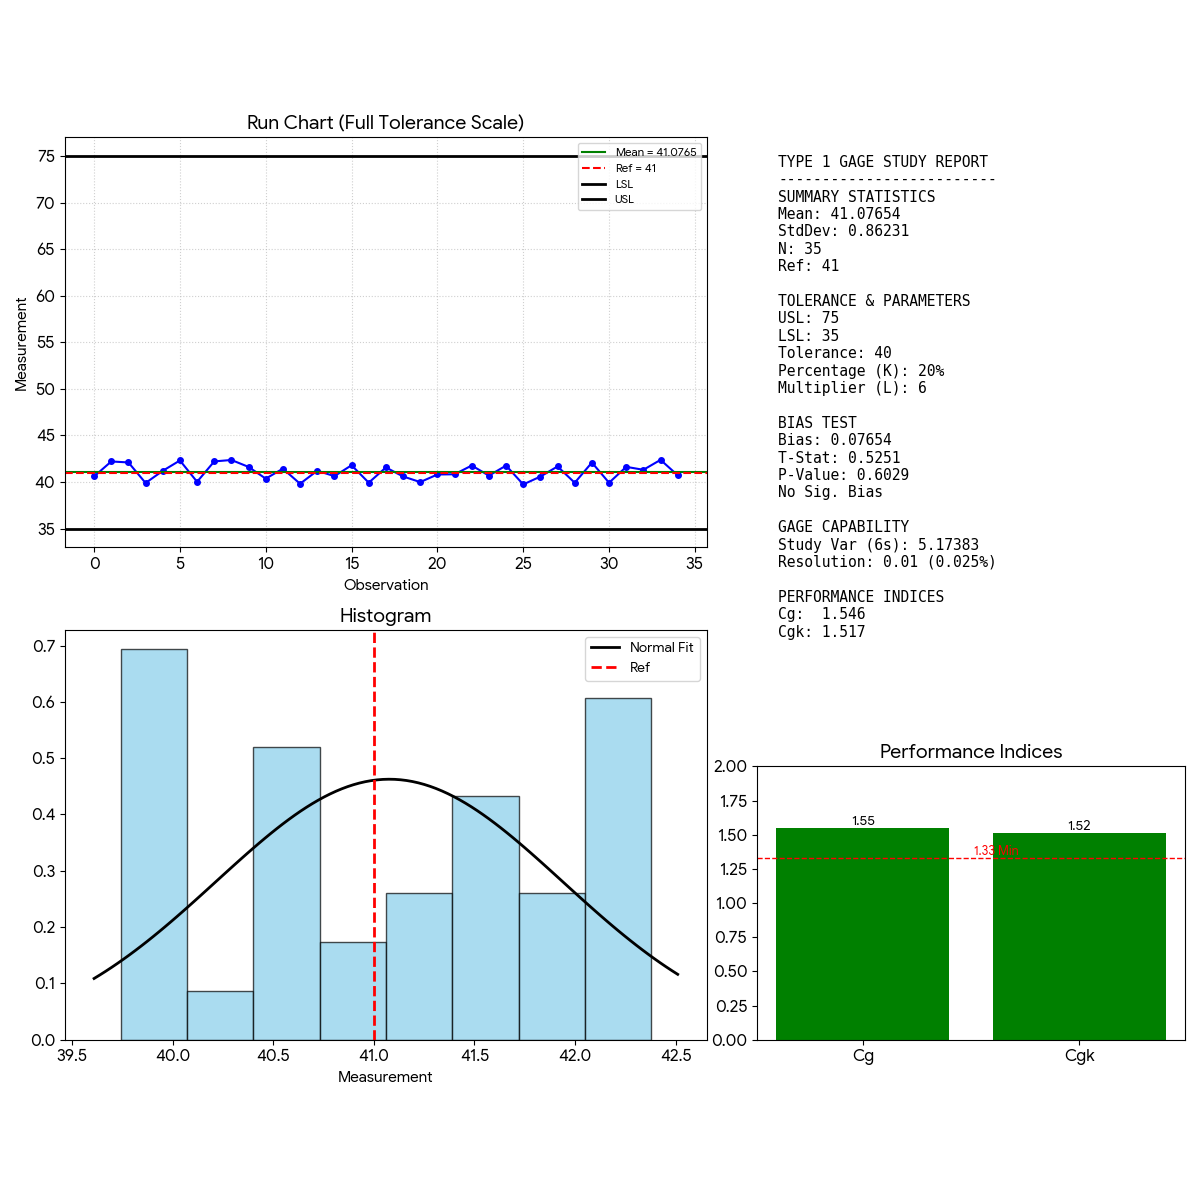
- Bias: Der P-Wert (0,603) liegt über dem üblichen Signifikanzniveau Alpha von 0,05. Der Bias ist daher statistisch nicht signifikant. Das Messsystem ist gegenüber der Referenz genau.
- Fähigkeit: Sowohl Cg (1,55) als auch Cgk (1,52) liegen über dem üblichen Grenzwert von 1,33. Das Messsystem ist somit fähig. Die Streuung ist im Verhältnis zur vorgegebenen Toleranz ausreichend klein.
Schließlich wurde für diese Anwendung der Einfluss von Messabstand und Messwinkel untersucht. Der Sensor blieb innerhalb eines Bereichs von +/-1 µm, wenn der Abstand von 15 bis 25 µm (Nennabstand 20 µm) und der Anstellwinkel von -40° bis +40° (Nennwinkel 0°) variiert wurden.
Integration von Enovasense-Sensoren zur Prüfung solcher Beschichtungen
Die Enovasense-Messköpfe sind kompakt und leicht und ermöglichen daher verschiedene Integrationsvarianten:
Roboterintegration
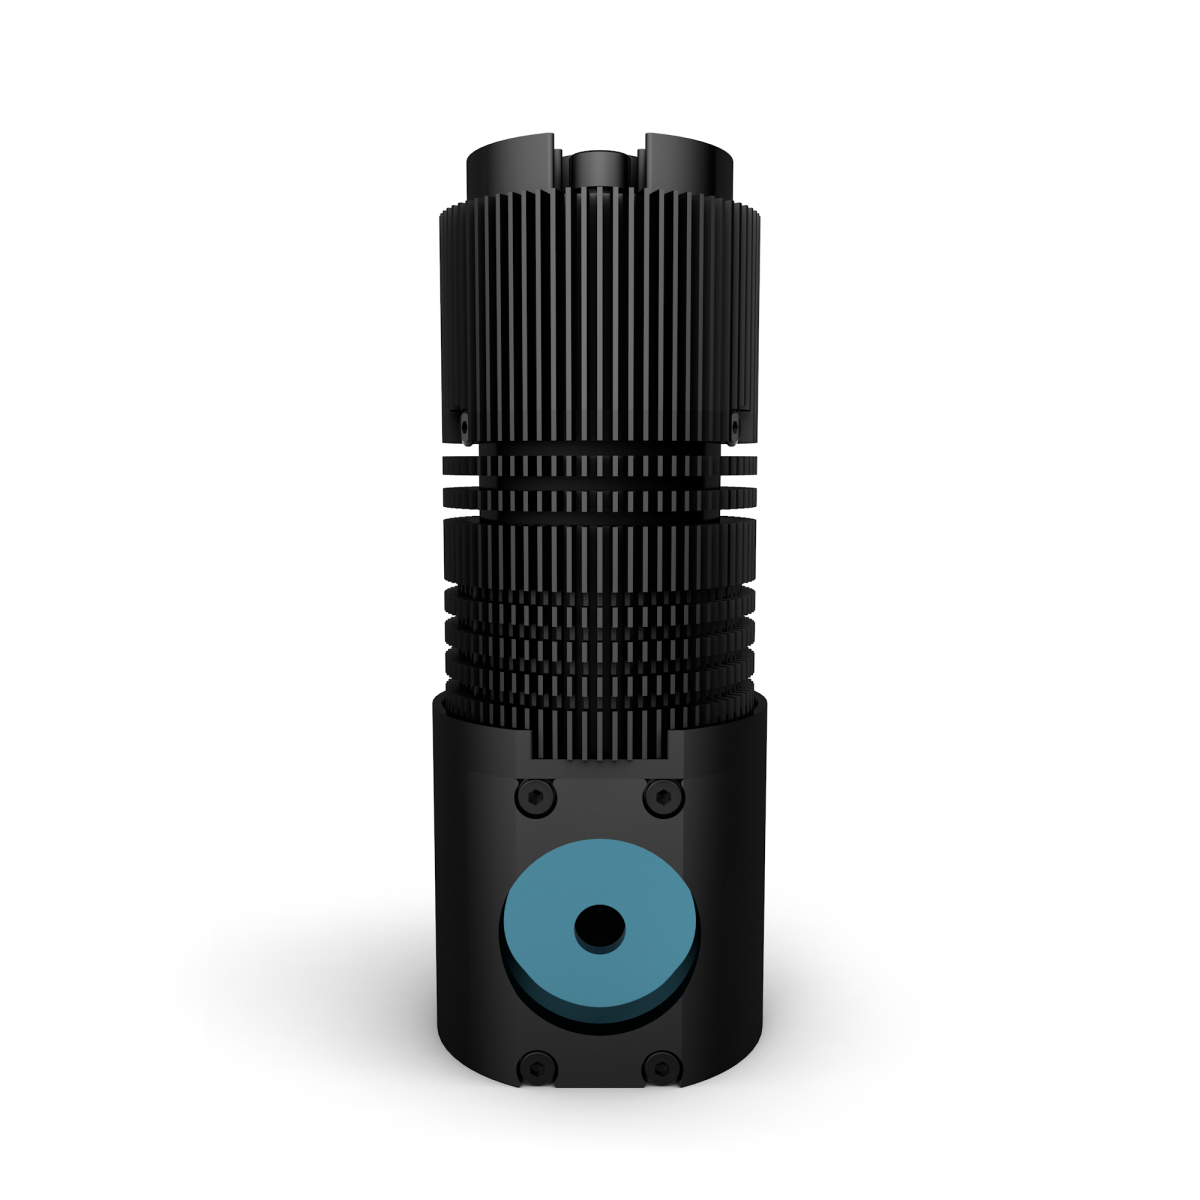
Der Messkopf T060 kann an einem Roboterarm montiert werden und so automatisch verschiedene Messpositionen am Bauteil prüfen. Zusammen mit der 90°-Optik kann er auch in eine Turbinenwelle eingeführt werden, um beschichtete Innenbereiche zu prüfen.
Offline-Prüfstation
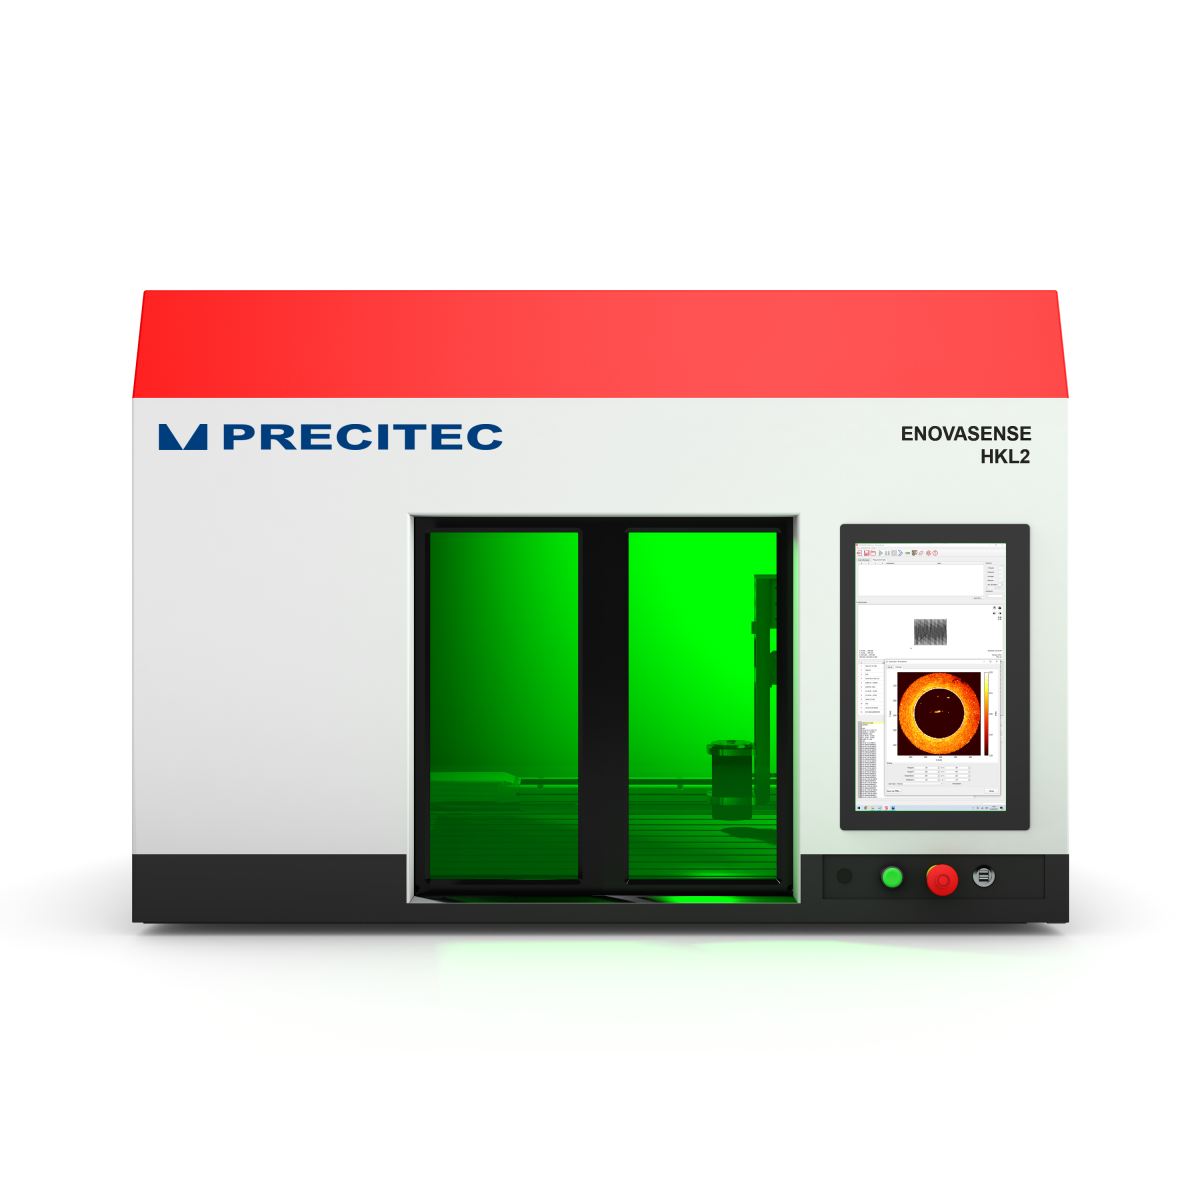
Die Prüfstation HKL2 ermöglicht Schichtdicken-Mappings sowie Bewegungs- und Messzyklen, um automatisch verschiedene Positionen am Bauteil zu messen.
Manuell positionierbares Armsystem
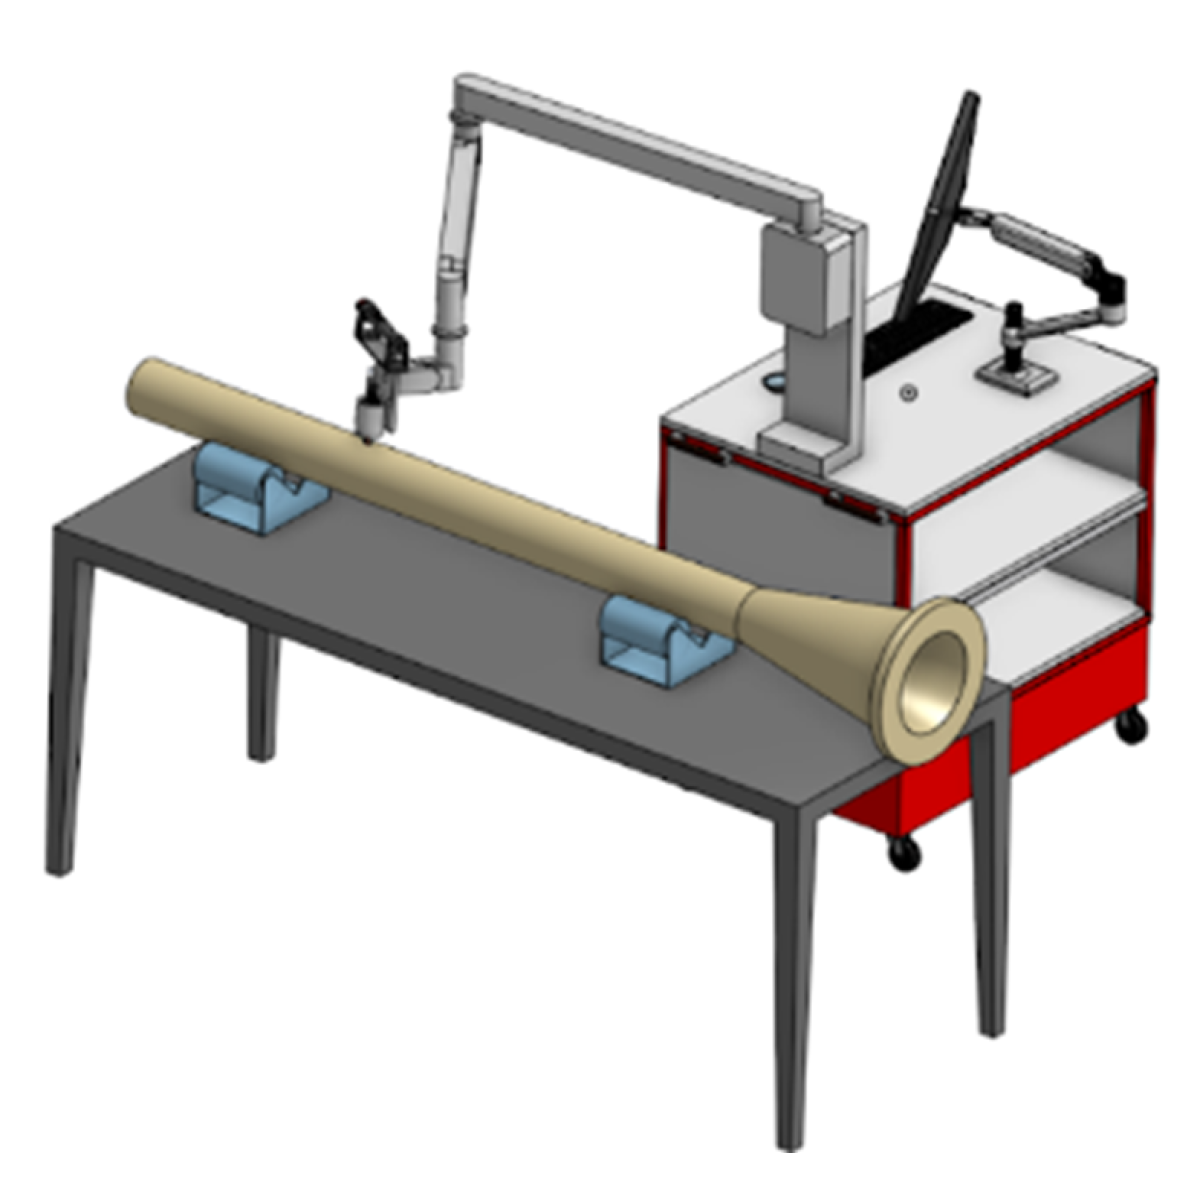
Der Enovasense-Sensor kann auch an einem selbsttragenden Arm angebracht werden, mit dem der Bediener den Sensor stabil positionieren kann.

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文