애플리케이션 / 항공기 엔진용 무기 코팅
항공기 엔진용 무기 코팅의 두께 측정
팬 샤프트, 터빈 샤프트, 압축기 블레이드, 베인, 케이싱, 체결 부품은 극심한 열적·기계적 응력을 받으며, 이로 인해 공식(피팅)이나 응력 부식과 같은 위험한 부식이 발생하기 쉬운 조건에 놓입니다.
이러한 항공기 엔진 부품에는 내식성이 높은 방식 보호를 위해 무기 코팅이 사용됩니다. 일반적으로 금속 입자 안료(보통 알루미늄)가 무기 바인더(크로메이트, 실리케이트 또는 포스페이트)에 분산된 구성입니다. 이를 통해 이중 방식 효과가 얻어집니다. 알루미늄 입자는 합금강 기재 대신 부식되는 희생 역할을 하고, 세라믹 바인더는 기재에 대한 차단 보호와 알루미늄 입자에 대한 봉공 보호를 제공합니다. 이러한 세라믹 바인더는 600 °C의 온도를 견디며 일반적인 열 응력에도 강도를 유지합니다.
대표적인 코팅으로는 Socomore의 Socoglaze 코팅, Linde AMT의 Sermetel 계열, Indestructible Paint의 Ipcoat/Ipseal 등이 있습니다.
복잡한 공정에서의 코팅 두께 측정
이러한 코팅의 시공은 표면 전처리, 코팅 분무, 건조 및 경화, 압밀, 경우에 따라 탑코트 추가 분무를 포함하는 복잡한 공정입니다. 최소한의 보호 성능을 확보하면서 과도한 두께로 인한 위험(박리, 크레이징 등)을 피하려면 매우 엄격한 두께 범위를 지키는 것이 중요합니다.
전체 공정이 끝난 시점에서 코팅 두께를 비파괴 검사하는 것은 코팅 성능을 검증하는 데 핵심적이지만, 그 시점에서는 너무 늦기도 합니다. 두께 부적합 시 압밀된 코팅을 제거하는 데 매우 큰 비용이 들기 때문입니다.
Enovasense는 M2P가 관리하는 R&D 프로젝트에서 Safran Aircraft Engines와 협력하여 6가 크롬을 포함하지 않는 이러한 코팅을 개발하고 적용했습니다. 이 코팅은 REACH를 준수하며, 크로메이트 바인더를 사용하는 기존 코팅을 대체하는 친환경 대안입니다. 이 프로젝트에서 Safran은 이러한 무기 코팅의 측정에 대해 Enovasense 코팅 두께 센서를 여러 TRL 단계에서 검증했습니다.
Enovasense 기술이 이 측정에 가져오는 변화
기존 자기식 측정 기술과 비교하여 Enovasense 기술은 이러한 코팅의 두께 측정에서 여러 가지 주요 장점을 제공합니다.
| 항목 | Enovasense (레이저 광열) | 자기식 프로브 |
|---|---|---|
| 접촉 및 거리 | 비접촉 | 접촉식 |
| 작업자 영향 | 작업자와 무관 | 작업자에 따라 달라짐(접촉 방식) |
| 교정 | 재교정 불필요 | 정기적인 재교정 필요 |
| 형상 의존성 | 형상, 곡률, 기하 구조와 무관한 교정 | 교정이 형상에 의존 |
| 에지 효과 | 에지 효과 없음 | 모서리 및 구멍 근처에서 측정 불가 |
| 내부 접근성 | T060 프로브는 샤프트 내부로 들어가 모든 위치에서 측정 가능 | 샤프트 내경 깊은 곳의 측정은 어렵거나 불가능 |
| 코팅 상태 | 코팅의 경화 또는 압밀 전에도 측정 가능 | 경화 및 압밀된 코팅에서만 측정 가능(중간 상태에서는 접촉으로 코팅이 긁힐 수 있음) |
| 자동화 | 프로브를 로봇 암에 장착하여 자동화 가능 | 접촉 방식으로 인해 측정 자동화가 어려움 |
다시 말해, Enovasense 기술은 코팅 공정의 여러 단계에서 고정밀 측정을 가능하게 하여 이러한 공정에 상당한 진전을 가져옵니다.
이러한 코팅에서의 Enovasense 측정 성능
측정 정확도를 평가하기 위해 Enovasense는 공차 구간 전체를 포괄하는 다양한 두께 수준의 시료로 시험을 수행했습니다. 이후 이 측정값을 프로파일로미터의 단차 높이 측정값과 비교했습니다.
프로파일로미터는 하나의 선을 따라 단일 값만 제공하는 반면, Enovasense는 시료의 여러 위치에서 다수의 측정을 수행할 수 있었습니다. Enovasense의 측정 시간은 측정점당 1초에 불과합니다.
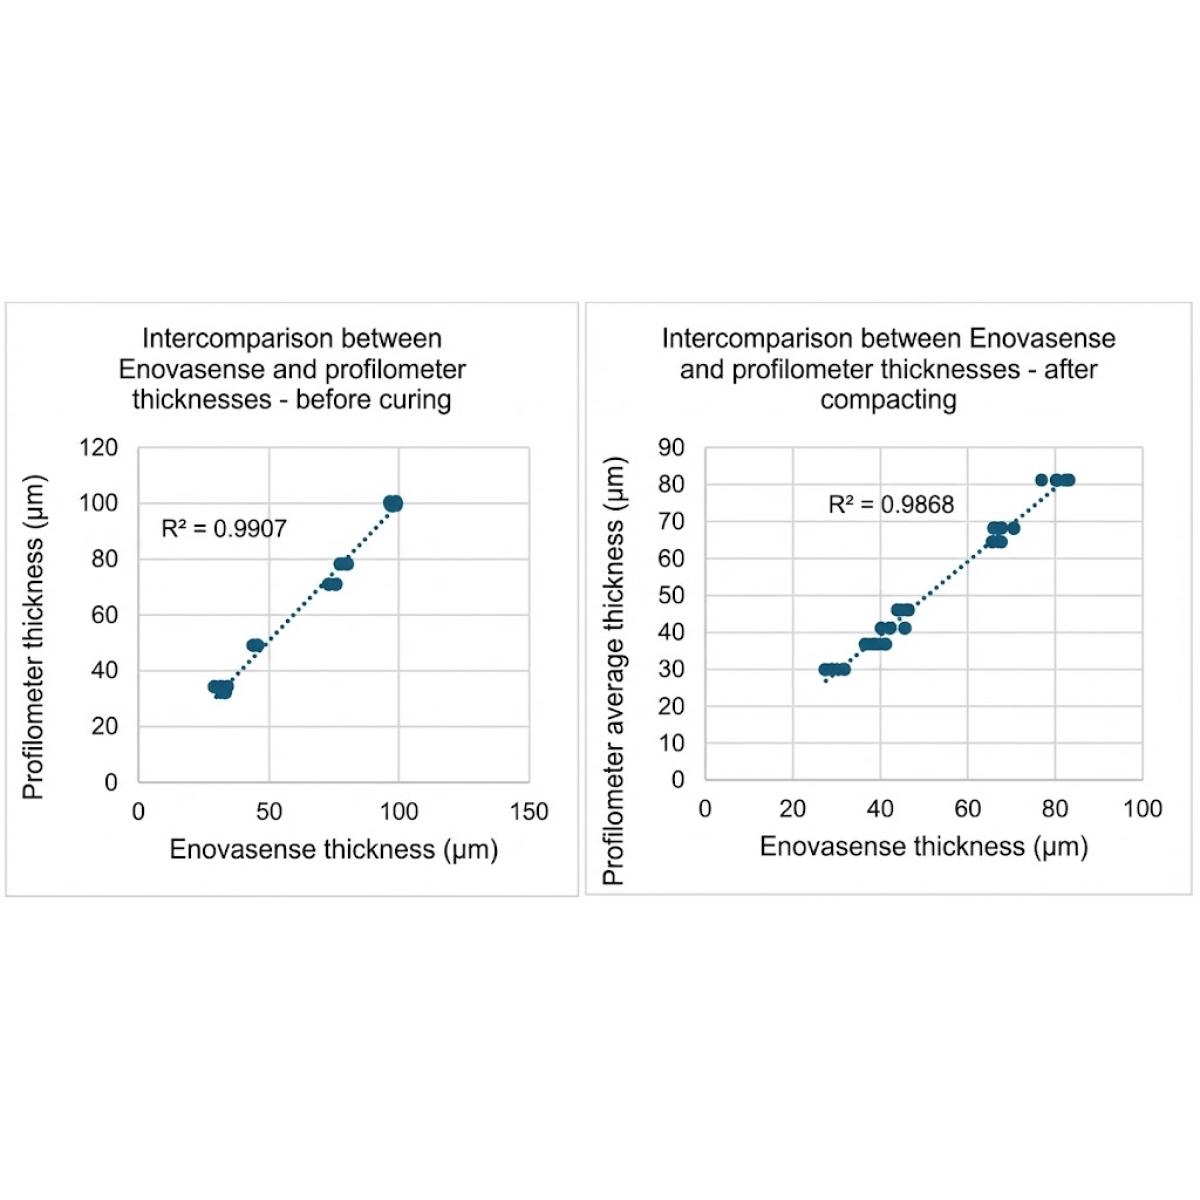
시료를 측정한 공정 단계(경화 전 또는 압밀 후)와 관계없이 Enovasense 측정값은 프로파일로미터 값과 높은 상관관계를 보입니다.
이어서 관심 범위의 거의 중간에 해당하는 41 µm 시료에 대해 Type 1 MSA 연구를 수행했습니다.
이 글에 언급된 상표는 각 소유자에게 귀속됩니다. Enovasense는 이들 기관과 어떠한 제휴 관계도 없습니다. 정보 제공 목적으로만 언급되었습니다.
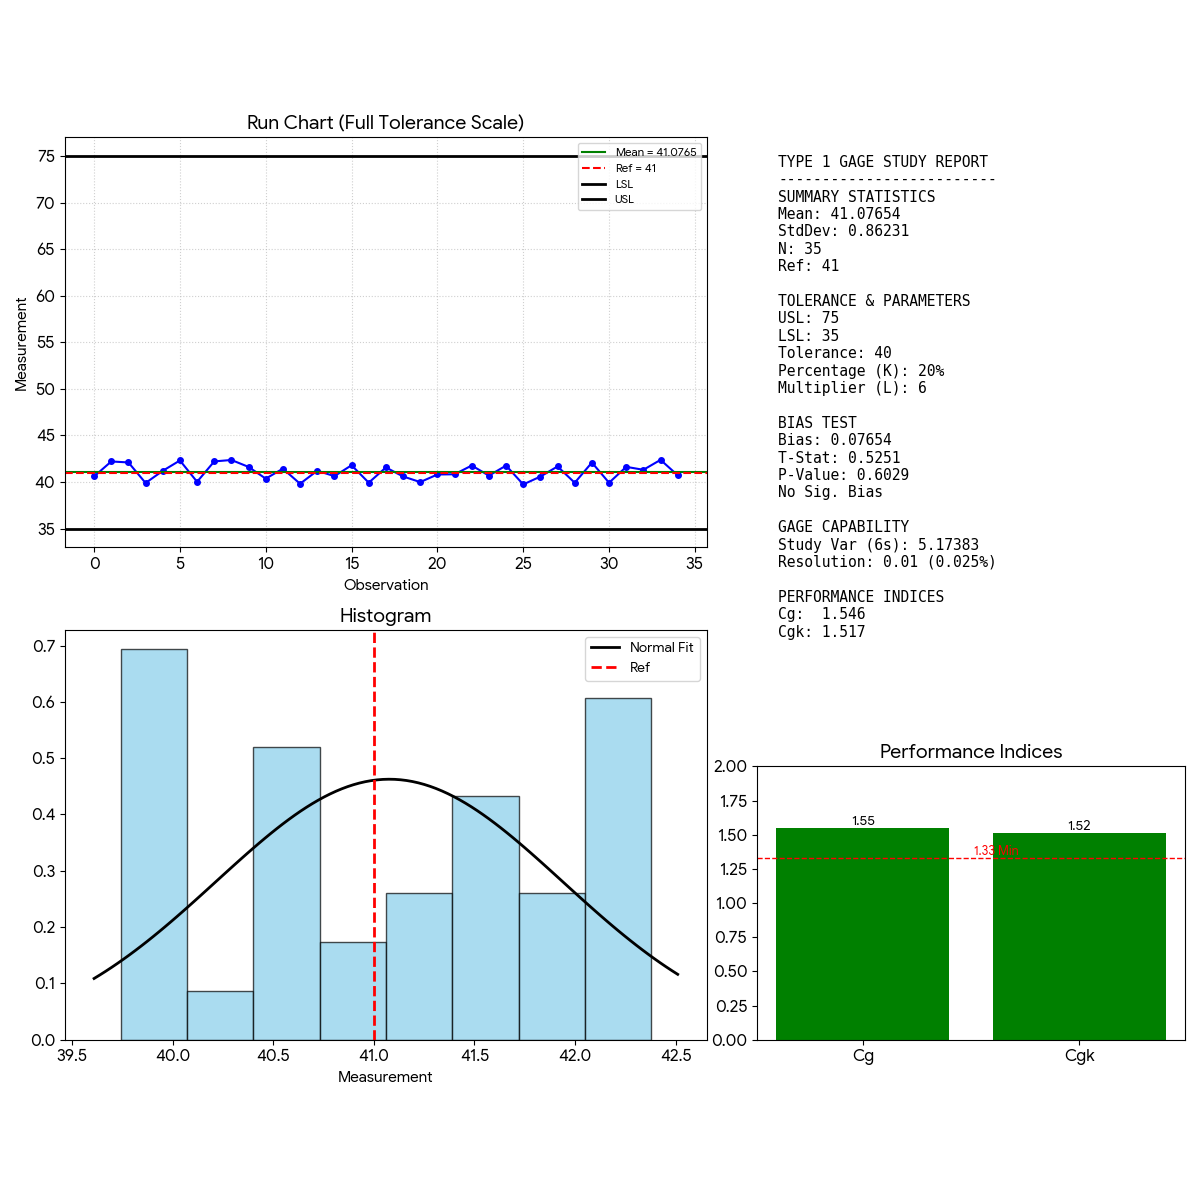
- 편의(바이어스): P 값(0.603)이 표준 유의 수준 알파 0.05보다 높습니다. 따라서 편의는 통계적으로 유의하지 않습니다. 측정 시스템은 기준값에 대해 정확합니다.
- 능력: Cg(1.55)와 Cgk(1.52) 모두 표준 임계값 1.33을 초과합니다. 이는 측정 시스템이 능력을 갖추고 있음을 의미합니다. 변동은 할당된 공차에 비해 충분히 작습니다.
마지막으로, 이 응용에 대해 측정 거리와 측정 각도의 영향을 시험했습니다. 거리를 15~25 µm(공칭 거리 20 µm) 범위에서 변화시킬 때와 입사각을 -40°~+40°(공칭 각도 0°) 범위에서 변화시킬 때 모두 센서는 +/-1 µm 범위 내를 유지했습니다.
이러한 코팅 검사를 위한 Enovasense 센서 통합 방법
Enovasense 프로브는 소형·경량으로 다양한 통합 방식이 가능합니다.
로봇 통합
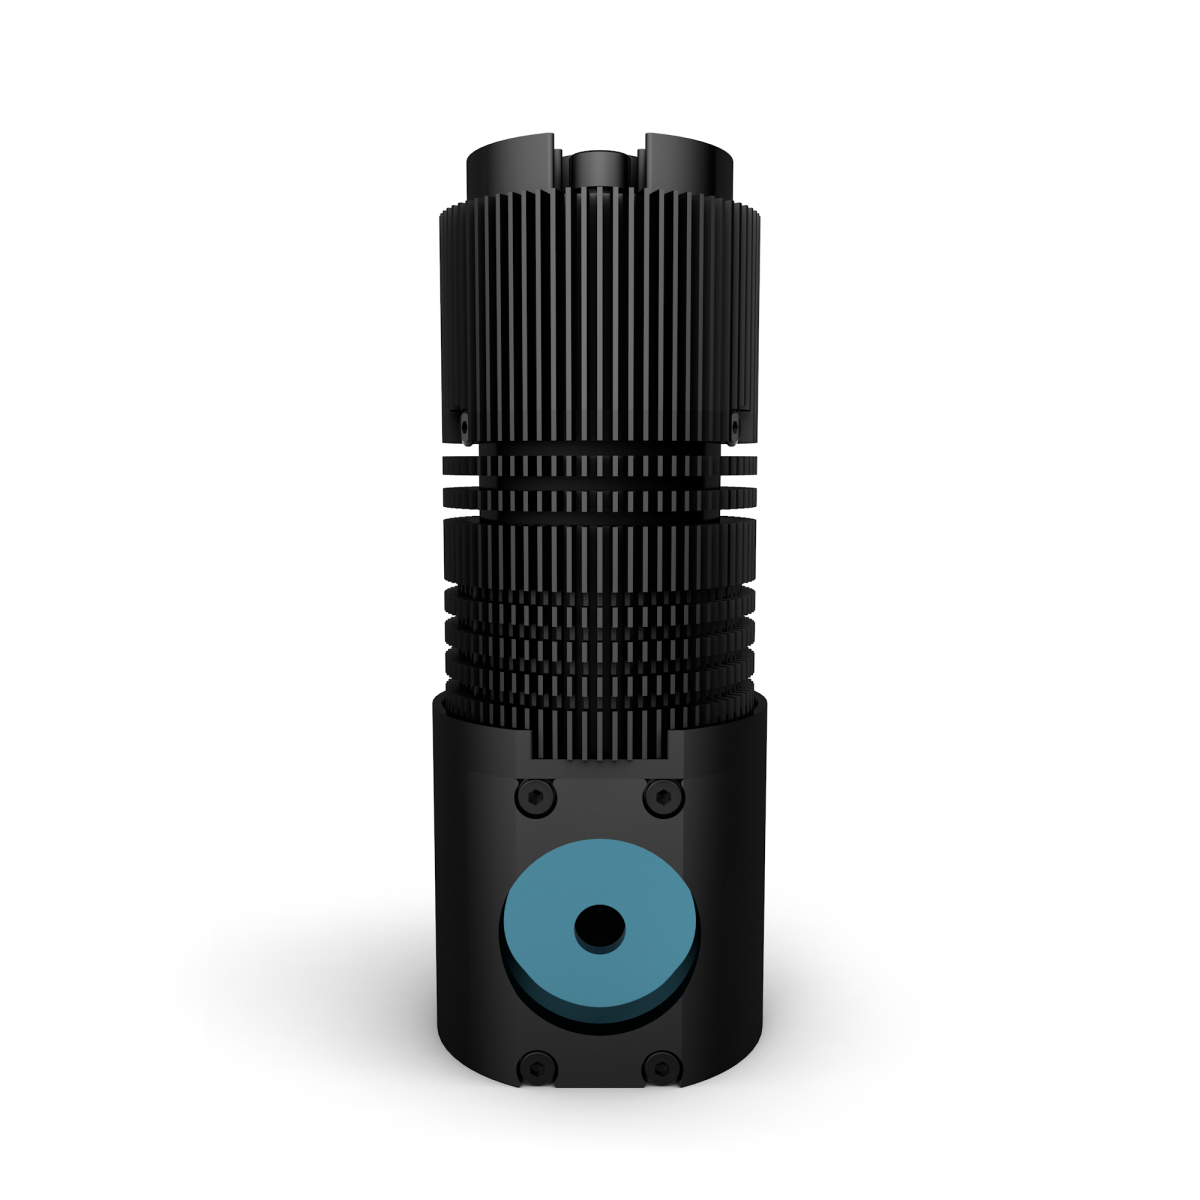
T060 프로브는 로봇 암에 장착하여 부품의 여러 측정 위치를 자동으로 검사할 수 있습니다. 90° 광학 툴과 함께 사용하면 터빈 샤프트 내부에 삽입하여 내부 코팅 영역도 검사할 수 있습니다.
오프라인 검사 스테이션
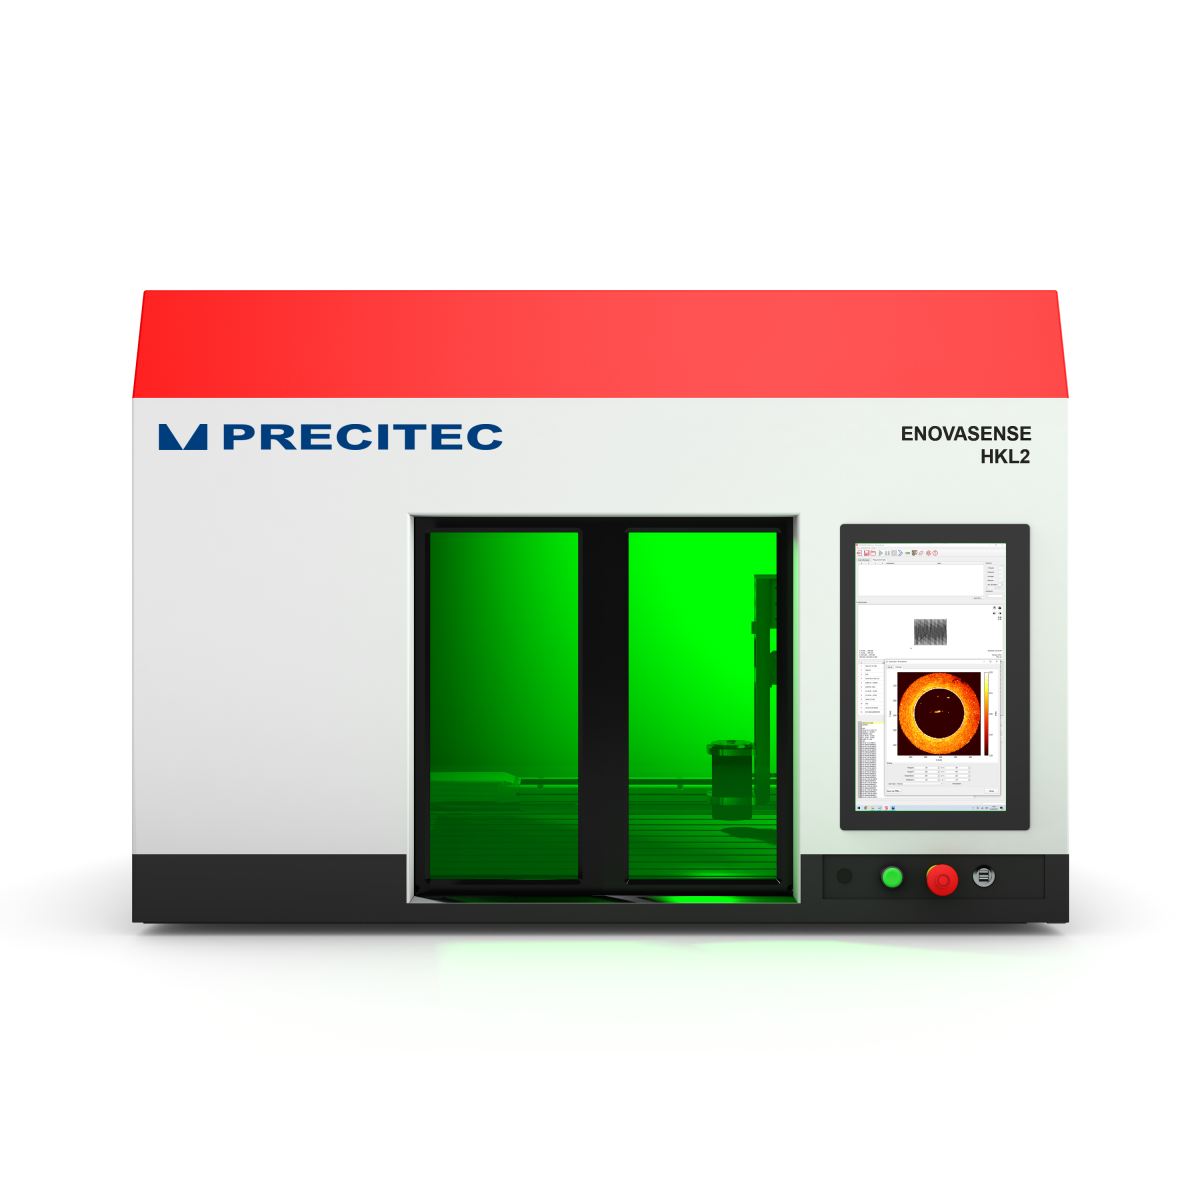
HKL2 검사 스테이션은 두께 매핑과 이동 및 측정 사이클을 수행하여 부품의 여러 위치를 자동으로 측정할 수 있습니다.
수동 위치 조정 암 시스템
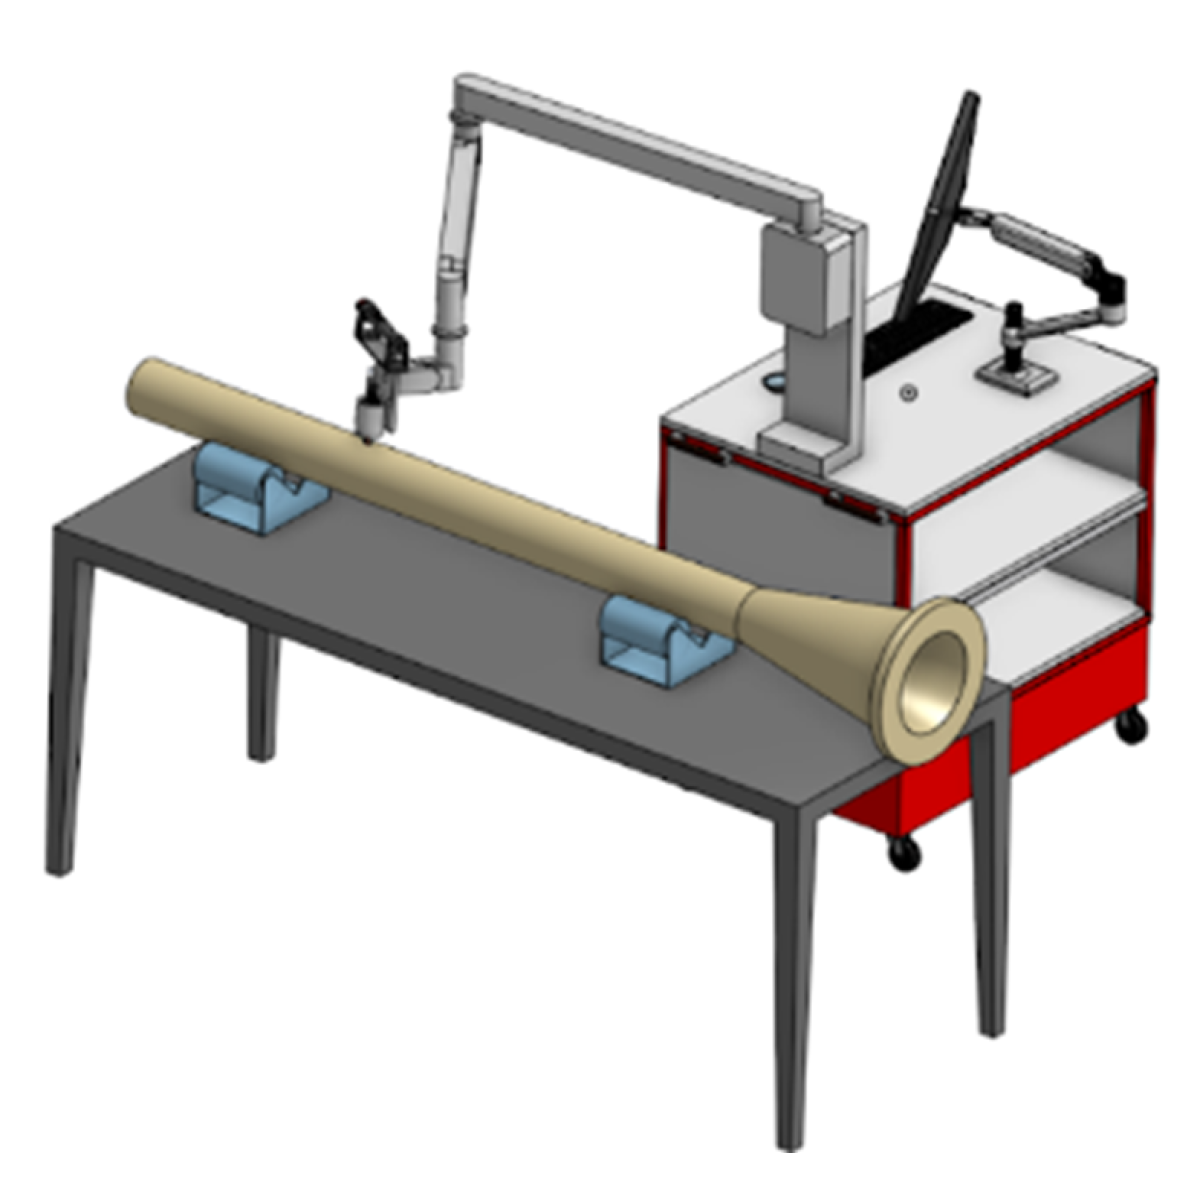
Enovasense 센서는 자립형 암에 장착할 수도 있어 작업자가 센서를 안정적으로 위치시킬 수 있습니다.
 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 Polski
 中文