Applicazioni / rivestimenti inorganici su motori aeronautici
Misura dello spessore dei rivestimenti inorganici per motori aeronautici
Alberi fan, alberi turbina, palette del compressore, palette statoriche, carter e elementi di fissaggio sono sottoposti a sollecitazioni termiche e meccaniche estreme che creano le condizioni per forme pericolose di corrosione, come la corrosione per vaiolatura (pitting) o la tensocorrosione.
In questi componenti dei motori aeronautici si impiegano rivestimenti inorganici per ottenere una protezione anticorrosione ad alta resistenza. Sono generalmente composti da un pigmento a particelle metalliche (tipicamente alluminio) disperso in un legante inorganico (cromato, silicato o fosfato). Ne deriva una doppia protezione anticorrosione: le particelle di alluminio svolgono un ruolo sacrificale corrodendosi al posto del substrato in acciaio legato, mentre il legante ceramico costituisce una barriera protettiva per il substrato e sigilla le particelle di alluminio. Questi leganti ceramici resistono a temperature di 600 °C e tengono bene alle tipiche sollecitazioni termiche.
Tra i rivestimenti più noti figurano i rivestimenti Socoglaze di Socomore, la famiglia Sermetel di Linde AMT e gli Ipcoat/Ipseal di Indestructible Paint.
Misurare lo spessore del rivestimento in un processo complesso
L'applicazione di questi rivestimenti è un processo complesso che comprende preparazione della superficie, spruzzatura del rivestimento, essiccazione e polimerizzazione, compattazione e talvolta la spruzzatura aggiuntiva di uno strato di finitura. È fondamentale rispettare un intervallo di spessore molto stretto per garantire una protezione minima evitando i rischi di sovraspessore (delaminazione, cavillatura…).
Il controllo non distruttivo dello spessore di questi rivestimenti al termine dell'intero processo è essenziale per validarne le prestazioni, ma arriva anche troppo tardi, poiché rimuovere il rivestimento compattato in caso di non conformità dello spessore sarebbe molto costoso.
Enovasense ha collaborato con Safran Aircraft Engines nell'ambito di un progetto di R&S seguito da M2P per sviluppare e implementare un rivestimento di questo tipo privo di cromo VI, conforme a REACH e alternativa a minore impatto ambientale rispetto ai rivestimenti esistenti con leganti a base di cromato. Nell'ambito di questo progetto, Safran ha validato i sensori di spessore di rivestimento Enovasense su più livelli della scala TRL per la misura di questi rivestimenti inorganici.
Cosa cambia la tecnologia Enovasense in questa misura
Rispetto alle tecnologie magnetiche convenzionali, la tecnologia Enovasense offre diversi vantaggi principali per la misura dello spessore di questi rivestimenti:
| Criterio | Enovasense (fototermico laser) | Sonde magnetiche |
|---|---|---|
| Contatto e distanza | Senza contatto | A contatto |
| Influenza dell'operatore | Indipendente dall'operatore | Dipendente dall'operatore (modo di applicare il contatto) |
| Taratura | Nessuna ritaratura necessaria | Richiede ritarature periodiche |
| Dipendenza dalla forma | Taratura indipendente da forma, curvatura o geometria | La taratura dipende dalla forma |
| Effetto bordo | Nessun effetto bordo | Non funziona in prossimità di bordi e fori |
| Accessibilità interna | La sonda T060 può entrare nell'albero e misurare ovunque | Misura difficile o impossibile in profondità nei diametri interni degli alberi |
| Stato del rivestimento | Misura possibile prima della polimerizzazione o della compattazione del rivestimento | Misurabile solo sul rivestimento polimerizzato e compattato (il contatto potrebbe graffiare il rivestimento allo stato intermedio) |
| Automazione | Automatizzabile montando la sonda su un braccio robotico | Automazione della misura difficile a causa del contatto |
In altre parole, la tecnologia Enovasense rappresenta un progresso significativo in questo tipo di processi, poiché consente una misura ad alta precisione nelle diverse fasi del processo di rivestimento.
Prestazioni di Enovasense su questi rivestimenti
Per valutare l'accuratezza della misura, Enovasense ha eseguito prove su campioni con diversi livelli di spessore che coprivano l'intero intervallo di tolleranza. Queste misure sono state poi confrontate con misure profilometriche dell'altezza del gradino.
Mentre il profilometro fornisce un unico valore localizzato su una linea, Enovasense ha potuto effettuare più letture in diversi punti del campione. Il tempo di misura di Enovasense è infatti di solo 1 secondo per punto misurato.
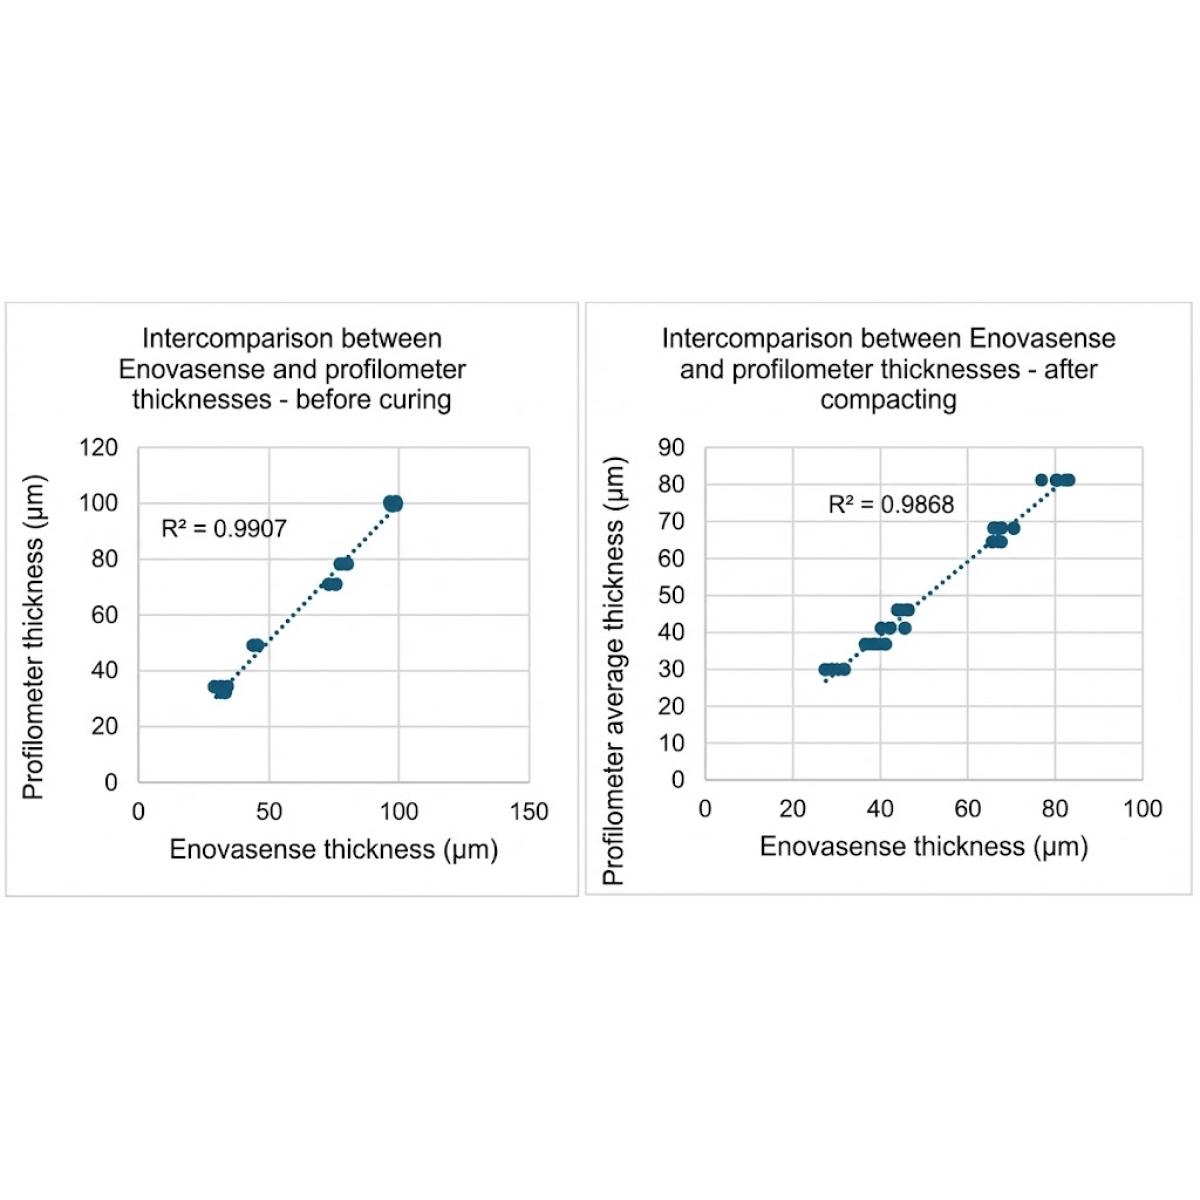
Si osserva che, qualunque sia la fase del processo in cui i campioni vengono misurati – prima della polimerizzazione o dopo la compattazione – la misura Enovasense presenta una forte correlazione con i valori del profilometro.
È stato poi eseguito uno studio MSA di tipo 1 su un campione di 41 µm, situato circa a metà dell'intervallo di interesse.
I marchi citati in questo articolo appartengono ai rispettivi proprietari. Enovasense non è affiliata a nessuna di queste entità. Sono citati a solo scopo informativo.
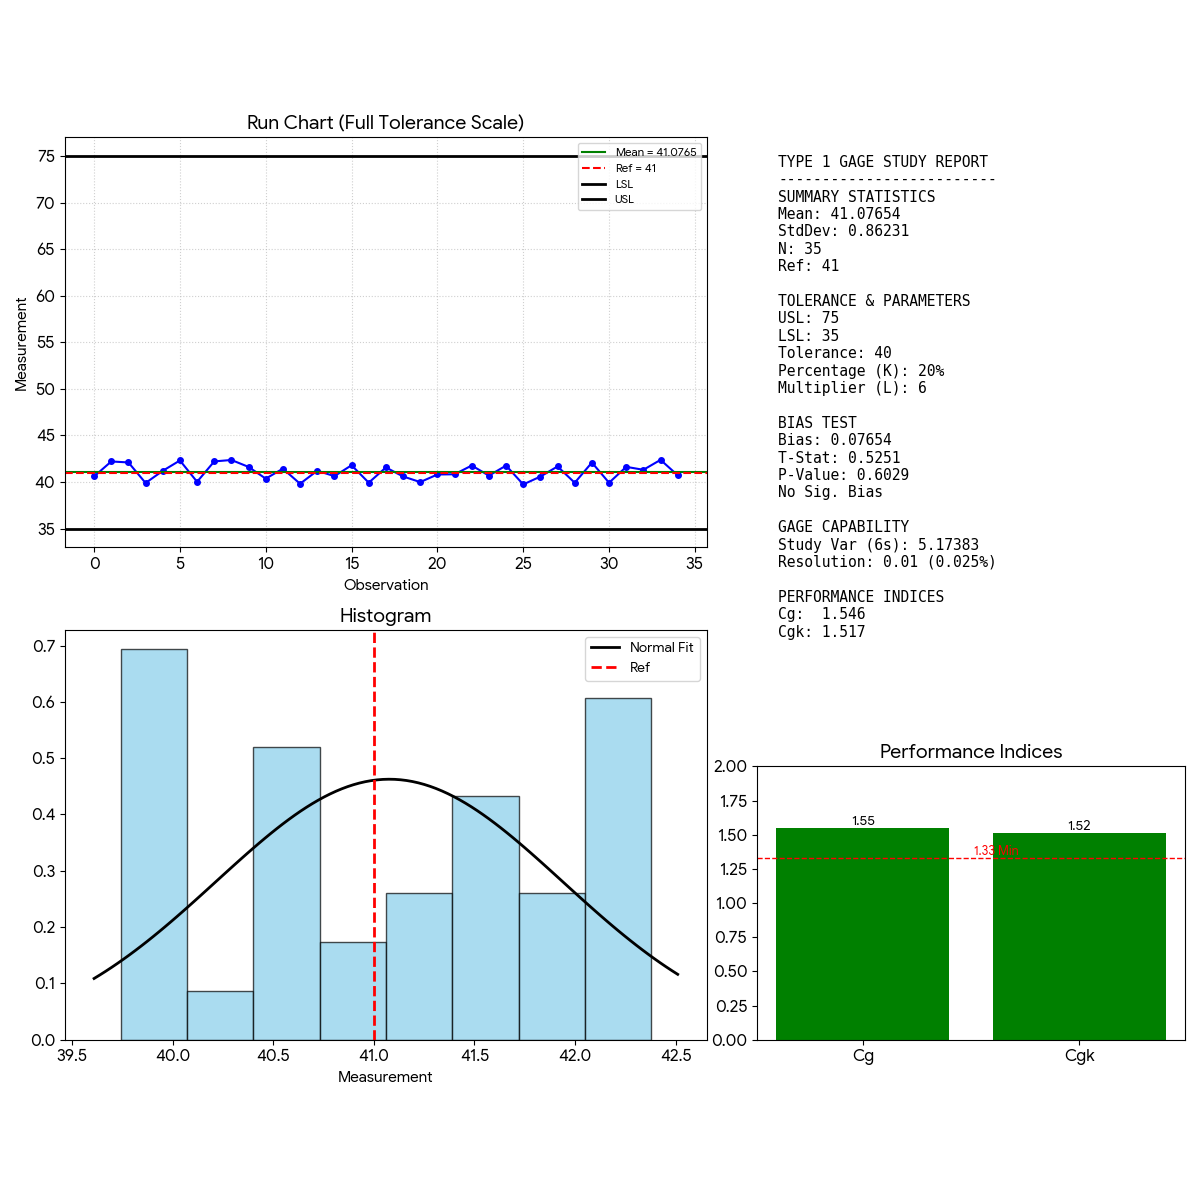
- Bias: il valore P (0,603) è superiore al livello alfa standard di 0,05. Il bias non è quindi statisticamente significativo. Il sistema di misura è accurato rispetto al riferimento.
- Capacità: sia Cg (1,55) sia Cgk (1,52) superano la soglia standard di 1,33. Ciò indica che il sistema di misura è capace. La variazione è sufficientemente piccola rispetto alla tolleranza assegnata.
Infine, per questa applicazione è stata verificata l'influenza della distanza e dell'angolo di misura. Il sensore è rimasto entro un intervallo di +/-1 µm variando la distanza da 15 a 25 µm (distanza nominale 20 µm) e variando l'angolo di incidenza da -40° a +40° (angolo nominale 0°).
Come integrare i sensori Enovasense per il controllo di questi rivestimenti
Le sonde Enovasense sono compatte e leggere, il che consente diverse possibilità di integrazione:
Integrazione robotica
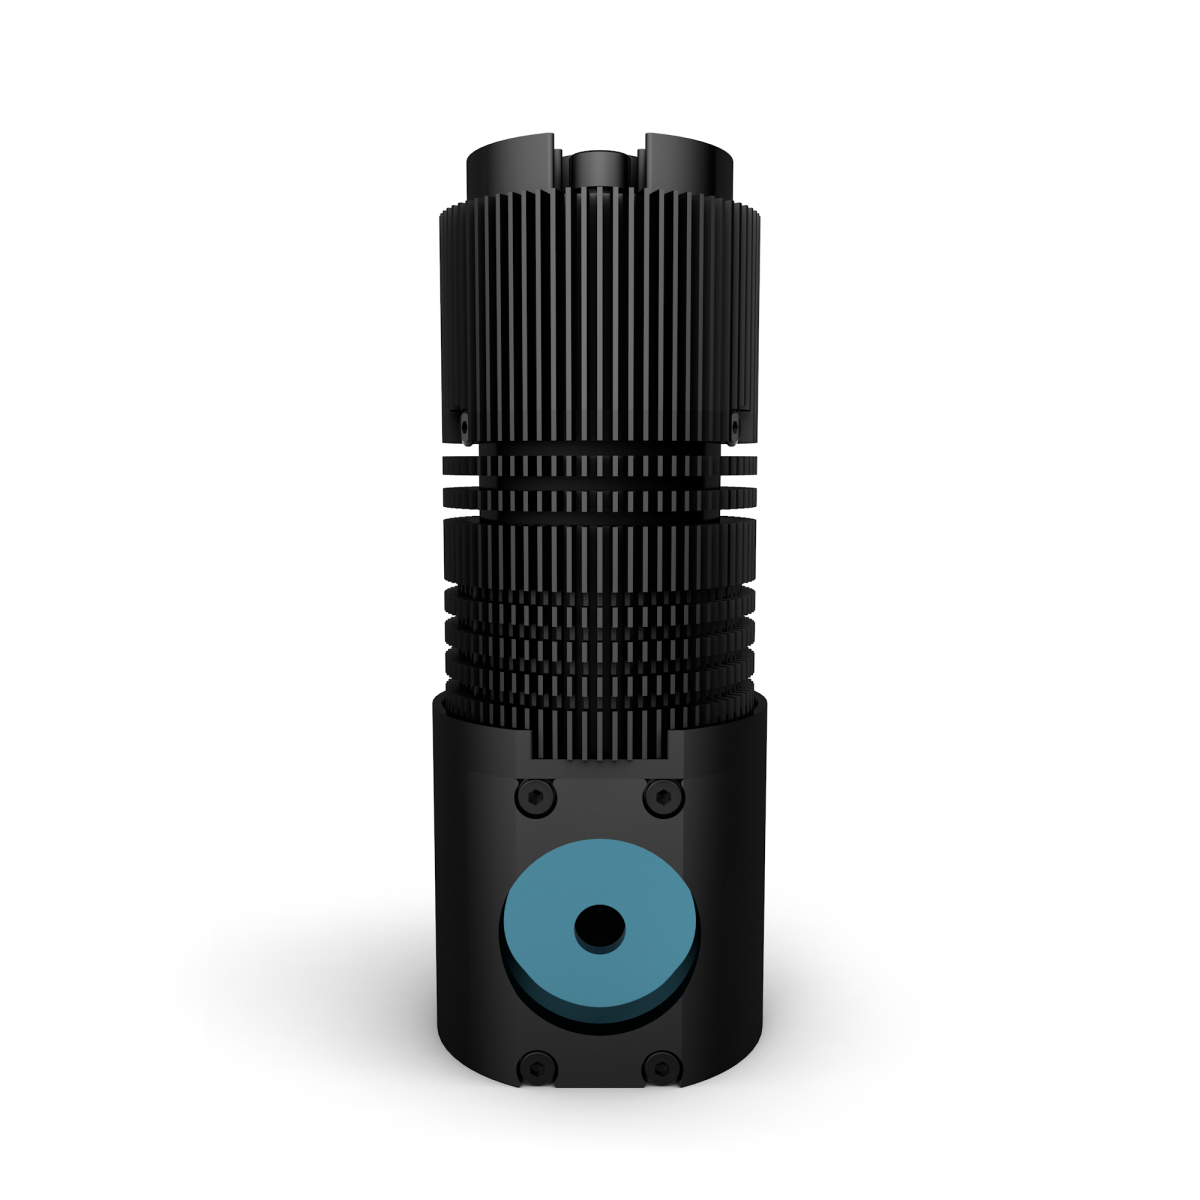
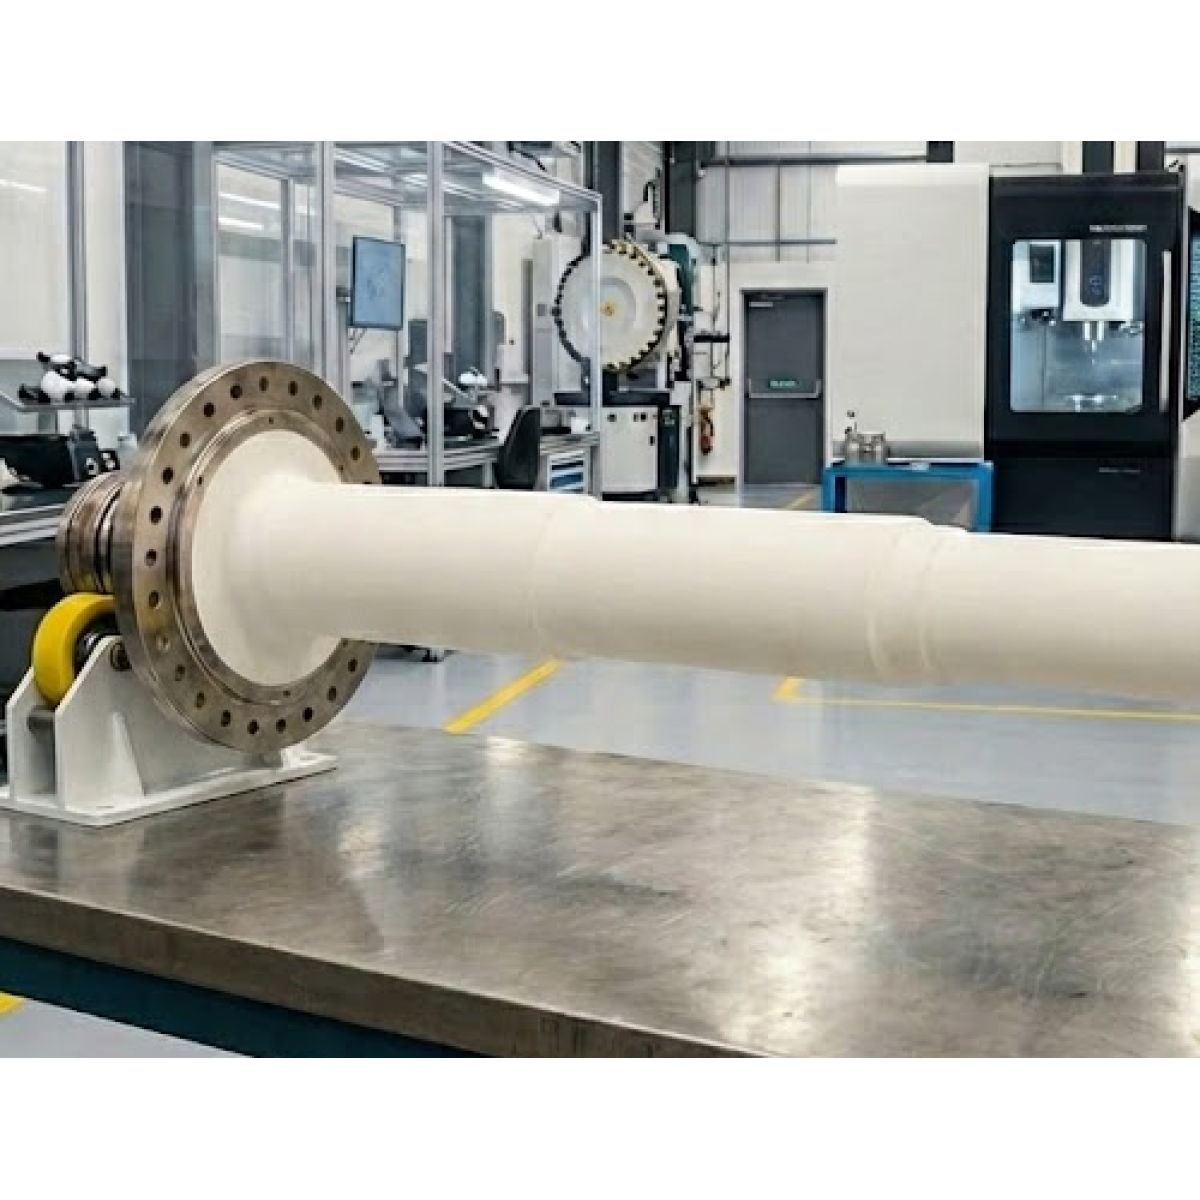
La sonda T060 può essere montata su un braccio robotico per controllare automaticamente diverse posizioni del pezzo. Con l'ottica a 90°, può anche essere inserita in un albero turbina per ispezionare le zone interne rivestite.
Stazione di controllo offline
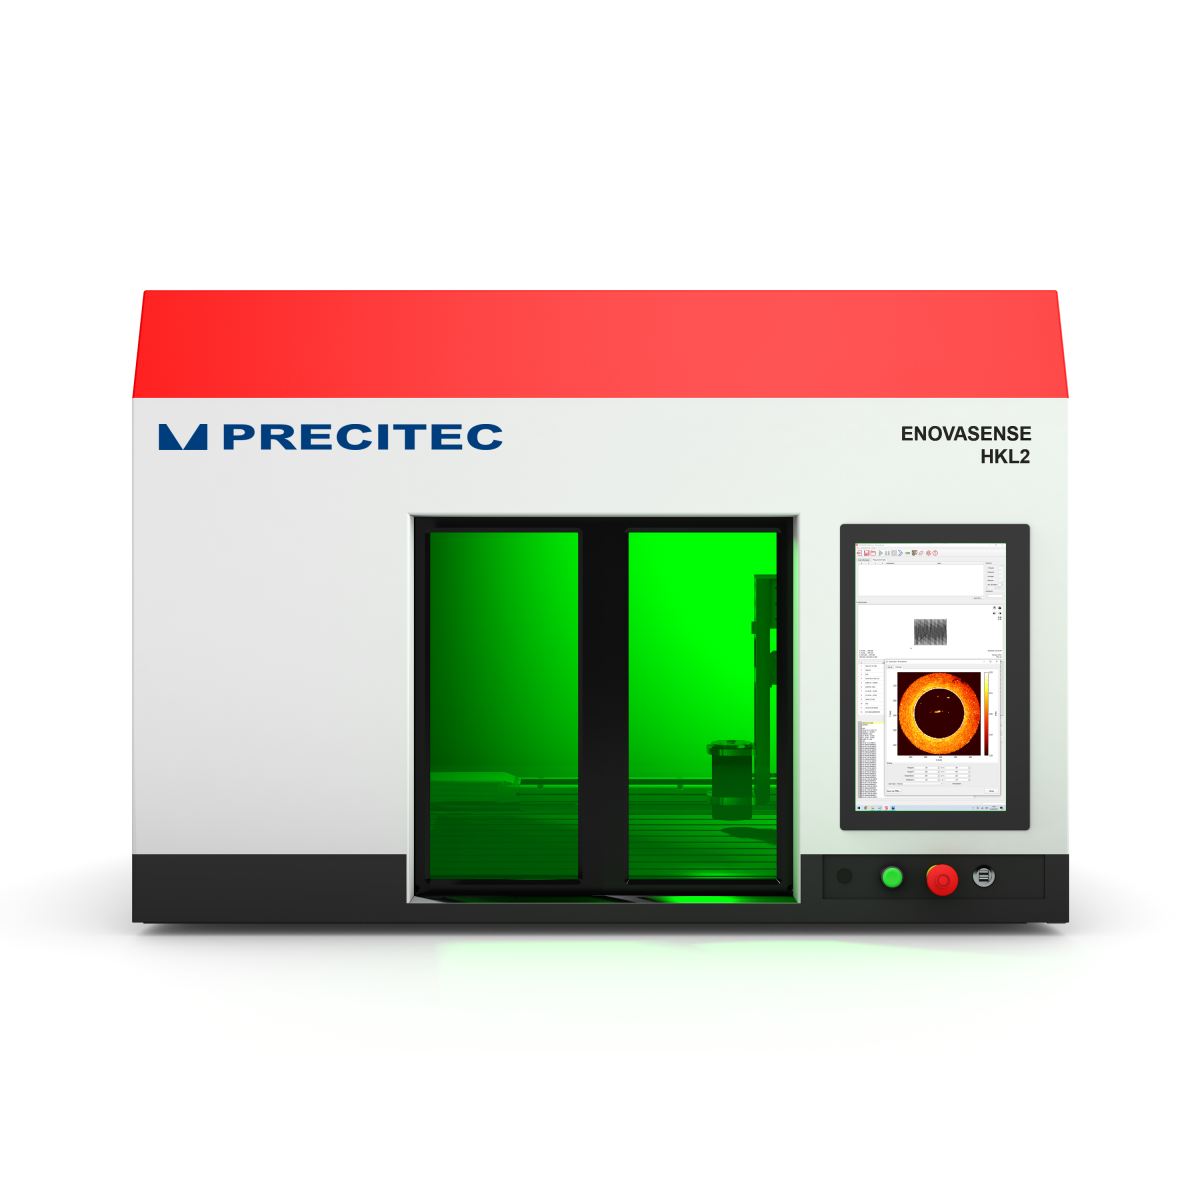
La stazione di controllo HKL2 consente di eseguire mappature dello spessore e cicli di movimento e misura per misurare automaticamente diverse posizioni sul pezzo.
Sistema a braccio a posizionamento manuale
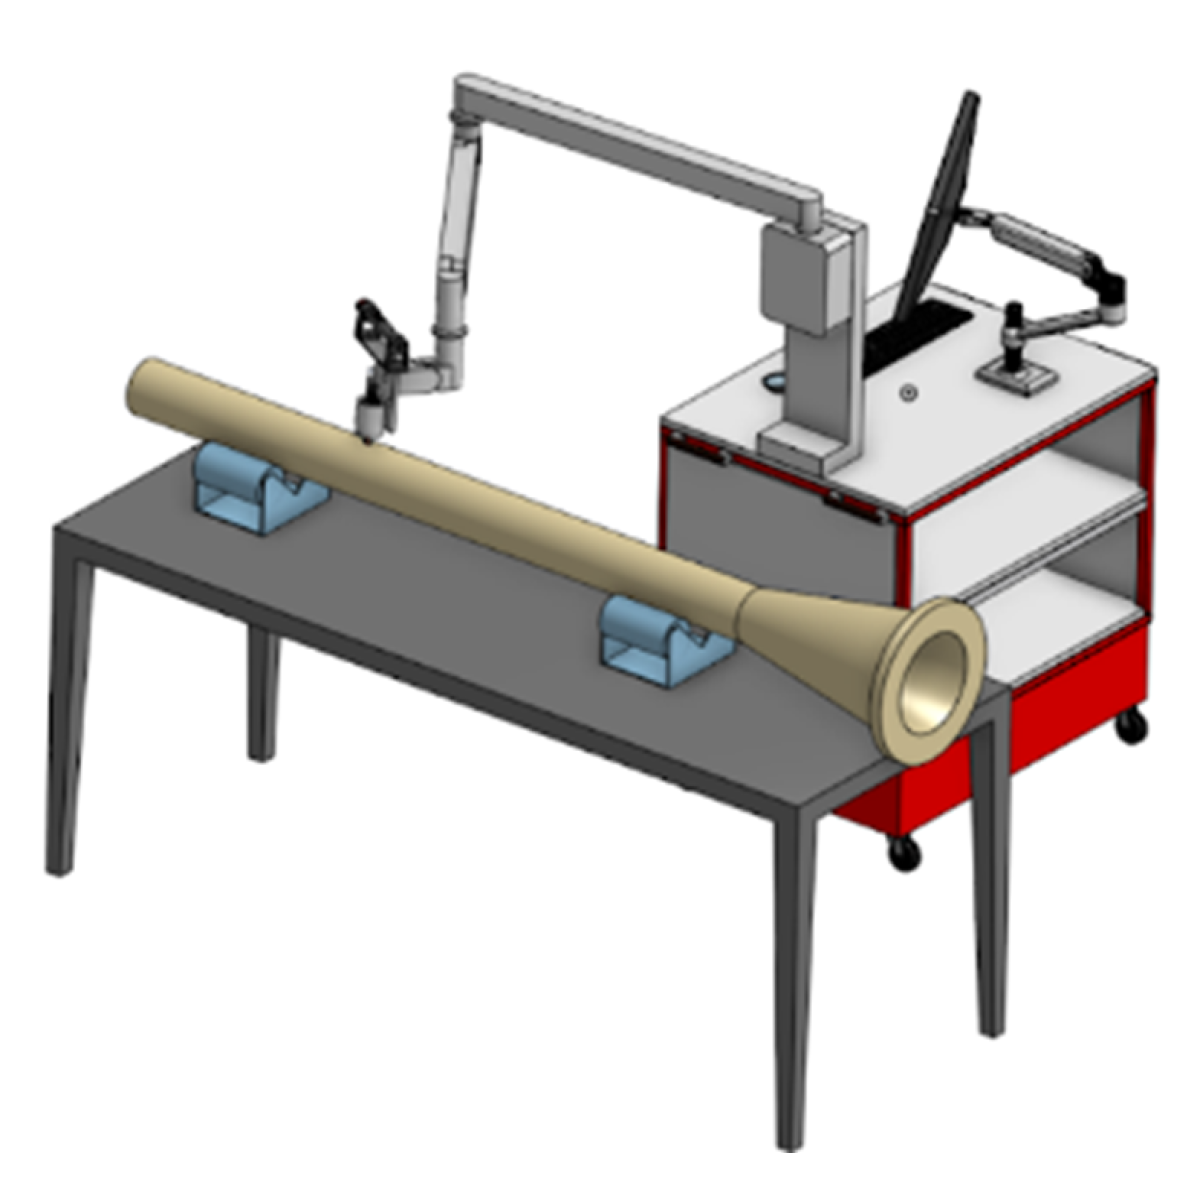
Il sensore Enovasense può anche essere montato su un braccio autoportante che consente all'operatore un posizionamento stabile del sensore.

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文