アプリケーション / 航空機エンジンの無機コーティング
航空機エンジン用無機コーティングの膜厚測定
ファンシャフト、タービンシャフト、コンプレッサーブレード、ベーン、ケーシング、締結部品は極めて大きな熱的・機械的負荷を受け、孔食や応力腐食などの危険な腐食が発生しやすい条件にさらされます。
こうした航空機エンジン部品には、高い耐食性を得るために無機コーティングが使用されます。一般に、金属粒子顔料(通常はアルミニウム)を無機バインダー(クロム酸塩、ケイ酸塩またはリン酸塩)に分散させた構成です。これにより二重の防食効果が得られます。アルミニウム粒子は合金鋼の基材の代わりに腐食する犠牲防食の役割を果たし、セラミックバインダーは基材に対するバリア保護とアルミニウム粒子の封孔保護を担います。これらのセラミックバインダーは 600 °C の温度に耐え、一般的な熱負荷に対しても十分な耐久性を保ちます。
代表的なコーティングとして、Socomore の Socoglaze コーティング、Linde AMT の Sermetel シリーズ、Indestructible Paint の Ipcoat/Ipseal などがあります。
複雑なプロセスにおけるコーティング膜厚の測定
このようなコーティングの施工は、表面前処理、コーティングのスプレー塗布、乾燥・硬化、圧密処理、場合によってはトップコートの追加塗布を含む複雑なプロセスです。最低限の保護性能を確保しつつ、過剰膜厚によるリスク(剥離、クレージングなど)を避けるため、非常に狭い膜厚範囲に収めることが重要です。
全工程終了時に膜厚を非破壊で検査することはコーティング性能の検証に不可欠ですが、その時点では手遅れでもあります。膜厚が不適合の場合、圧密済みのコーティングの除去には非常に大きなコストがかかるためです。
Enovasense は、M2P が監督する研究開発プロジェクトにおいて Safran Aircraft Engines と協力し、六価クロムを含まないこの種のコーティングの開発と導入に取り組みました。このコーティングは REACH に適合し、クロム酸塩バインダーを用いた既存コーティングに代わる環境負荷の低い選択肢です。本プロジェクトで、Safran はこれらの無機コーティングの測定について、Enovasense の膜厚センサーを複数の TRL レベルで検証しました。
Enovasense の技術がこの測定にもたらす変化
従来の磁気式膜厚計と比較して、Enovasense の技術はこの種のコーティングの膜厚測定において複数の主な利点があります。
| 項目 | Enovasense(レーザー光熱) | 磁気式プローブ |
|---|---|---|
| 接触と距離 | 非接触 | 接触式 |
| 作業者の影響 | 作業者に依存しない | 作業者に依存(プローブの当て方) |
| 校正 | 再校正不要 | 定期的な再校正が必要 |
| 形状依存性 | 校正は形状・曲率・ジオメトリに依存しない | 校正は形状に依存 |
| エッジ効果 | エッジ効果なし | エッジや穴の近くでは測定不可 |
| 内部へのアクセス | T060 プローブはシャフト内部に挿入でき、あらゆる箇所を測定可能 | シャフト内径の奥深くでの測定は困難または不可能 |
| コーティングの状態 | コーティングの硬化前・圧密前でも測定可能 | 硬化・圧密後のコーティングでのみ測定可能(中間状態では接触によりコーティングに傷が付くおそれ) |
| 自動化 | プローブをロボットアームに搭載して自動化可能 | 接触操作のため測定の自動化が困難 |
つまり、Enovasense の技術はコーティングプロセスの各段階で高精度な測定を可能にし、この種のプロセスに大きな進歩をもたらします。
この種のコーティングにおける Enovasense の測定性能
測定の正確さを評価するため、Enovasense は公差範囲全体をカバーするさまざまな膜厚のサンプルで試験を行いました。これらの測定値を、触針式段差計による段差測定値と比較しました。
段差計が 1 本のライン上の単一の値しか得られないのに対し、Enovasense はサンプル上のさまざまな位置で複数回の測定を行うことができました。Enovasense の測定時間は 1 測定点あたりわずか 1 秒です。
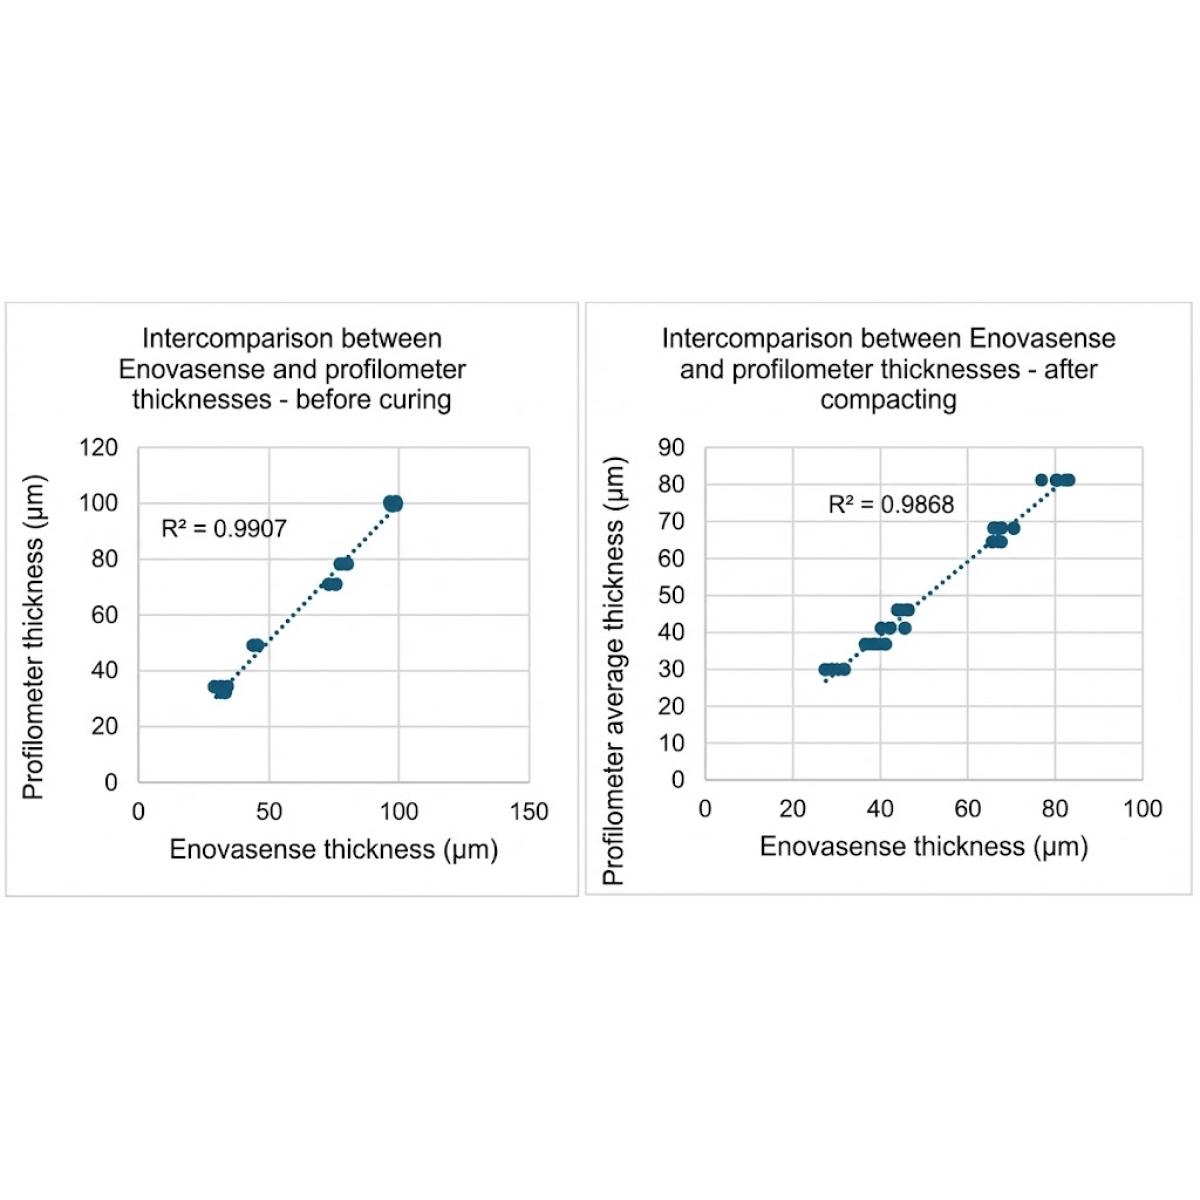
サンプルを測定したプロセス段階(硬化前または圧密後)にかかわらず、Enovasense の測定値は段差計の値と高い相関を示しています。
次に、関心範囲のほぼ中央にあたる 41 µm のサンプルでタイプ 1 MSA 調査を実施しました。
本記事に記載の商標は、それぞれの所有者に帰属します。Enovasense はこれらのいずれの企業とも提携関係にありません。情報提供のみを目的として記載しています。
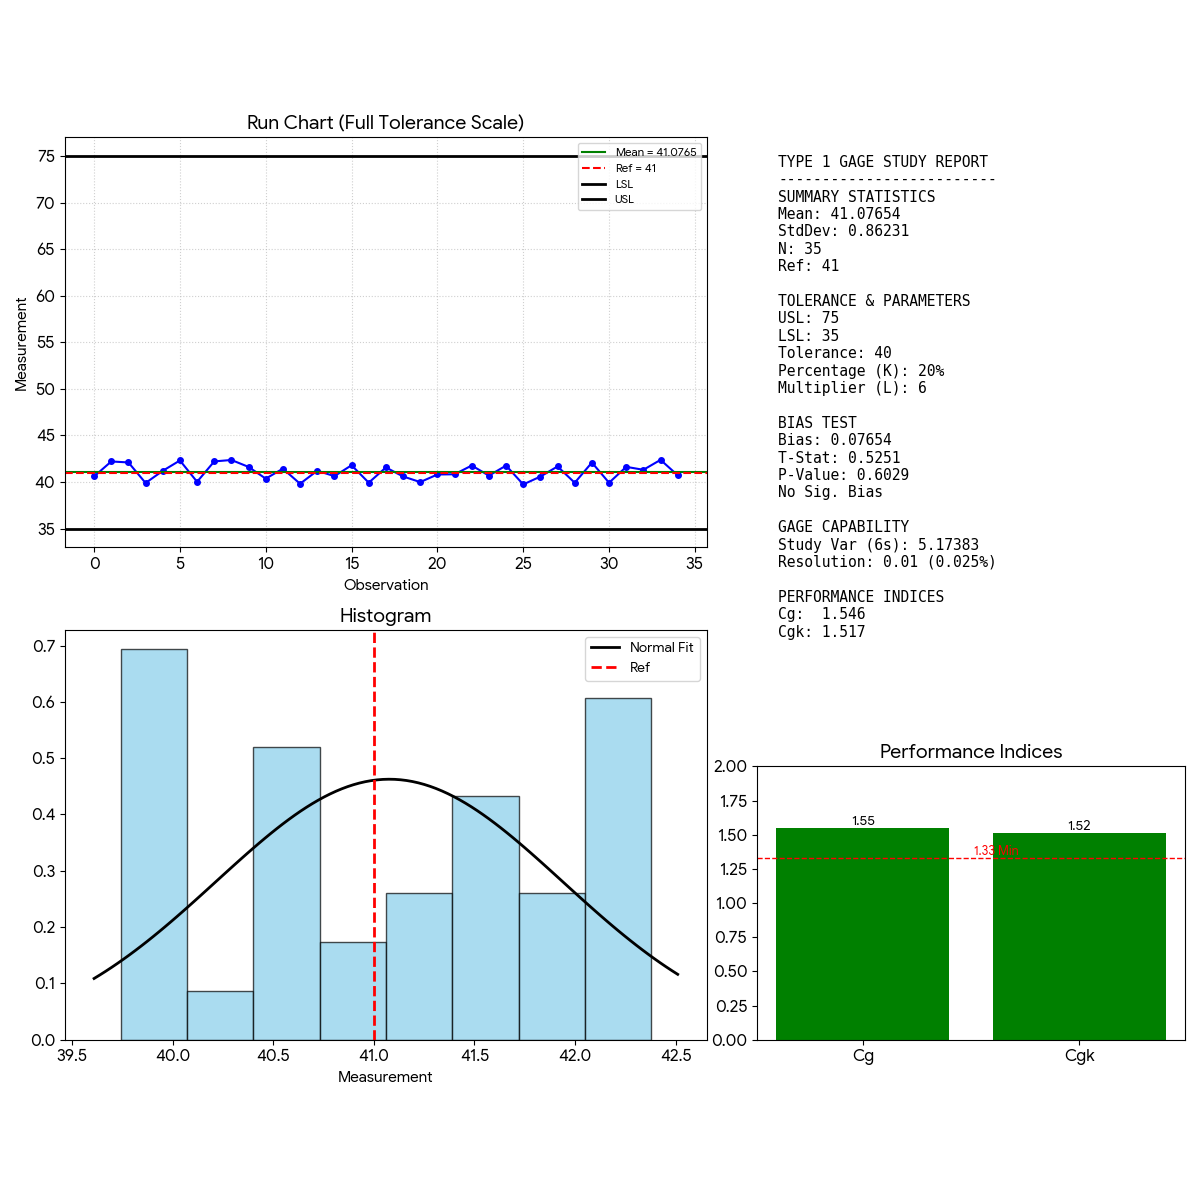
- バイアス:P 値(0.603)は標準的な有意水準 α = 0.05 を上回っています。したがって、バイアスは統計的に有意ではありません。測定システムは基準値に対して正確です。
- 能力:Cg(1.55)、Cgk(1.52)のいずれも標準しきい値 1.33 を上回っています。これは測定システムに能力があることを示しています。ばらつきは割り当てられた公差に対して十分に小さいといえます。
最後に、本アプリケーションについて測定距離と測定角度の影響を試験しました。距離を 15~25 µm(公称距離 20 µm)の範囲で変化させた場合も、入射角を -40°~+40°(公称角度 0°)の範囲で変化させた場合も、センサーの測定値は +/-1 µm の範囲内に収まりました。
この種のコーティング検査のための Enovasense センサーの組み込み
Enovasense のプローブは小型・軽量で、さまざまな組み込み方法が可能です。
ロボットへの組み込み
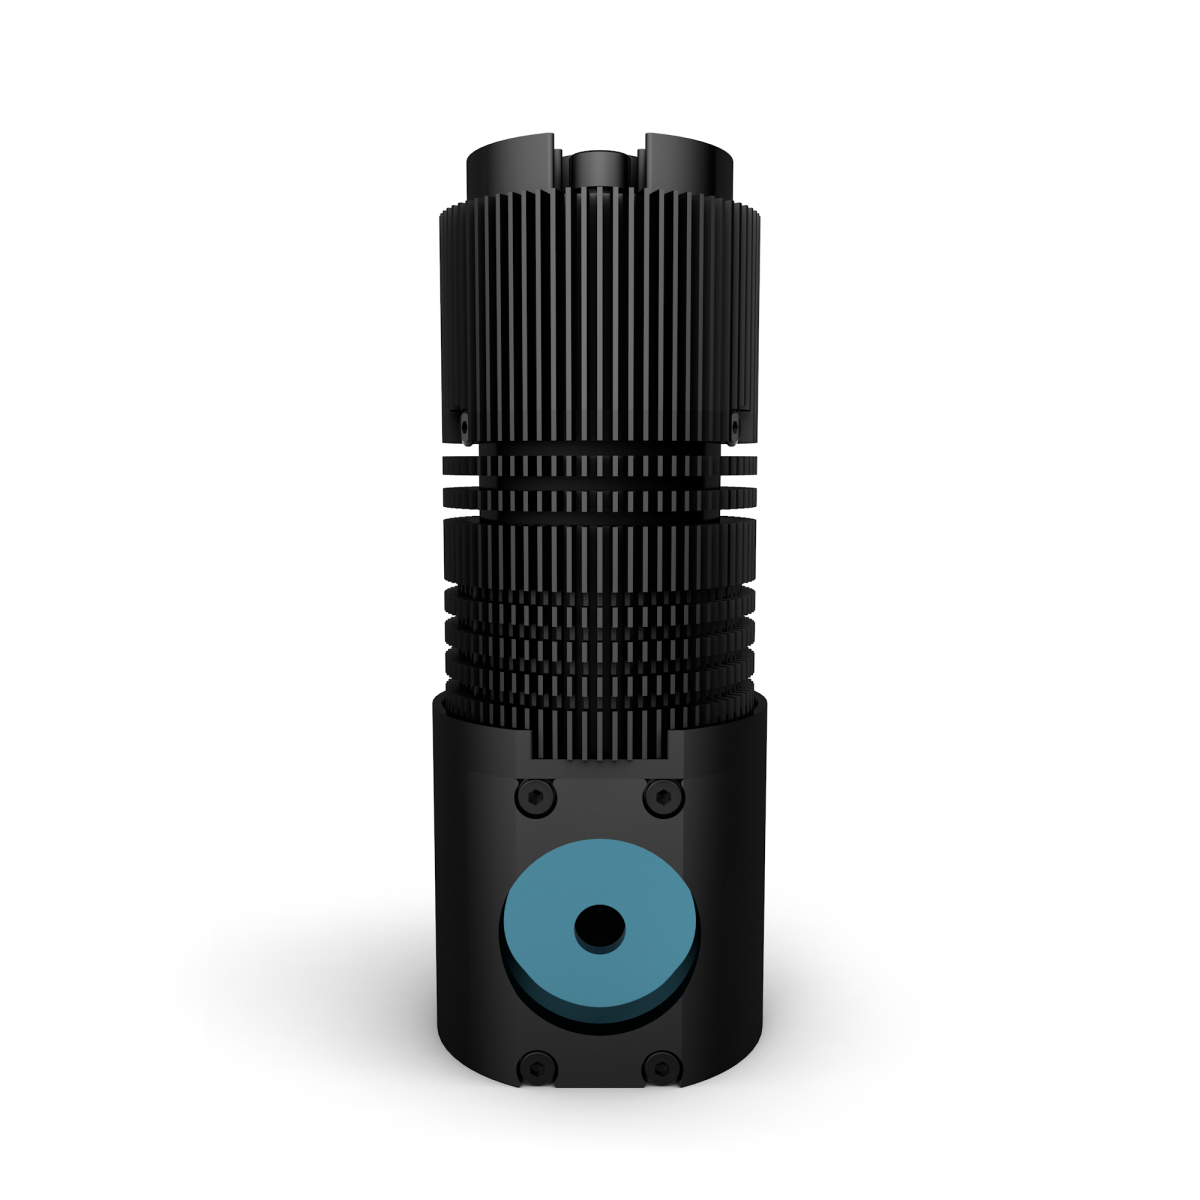
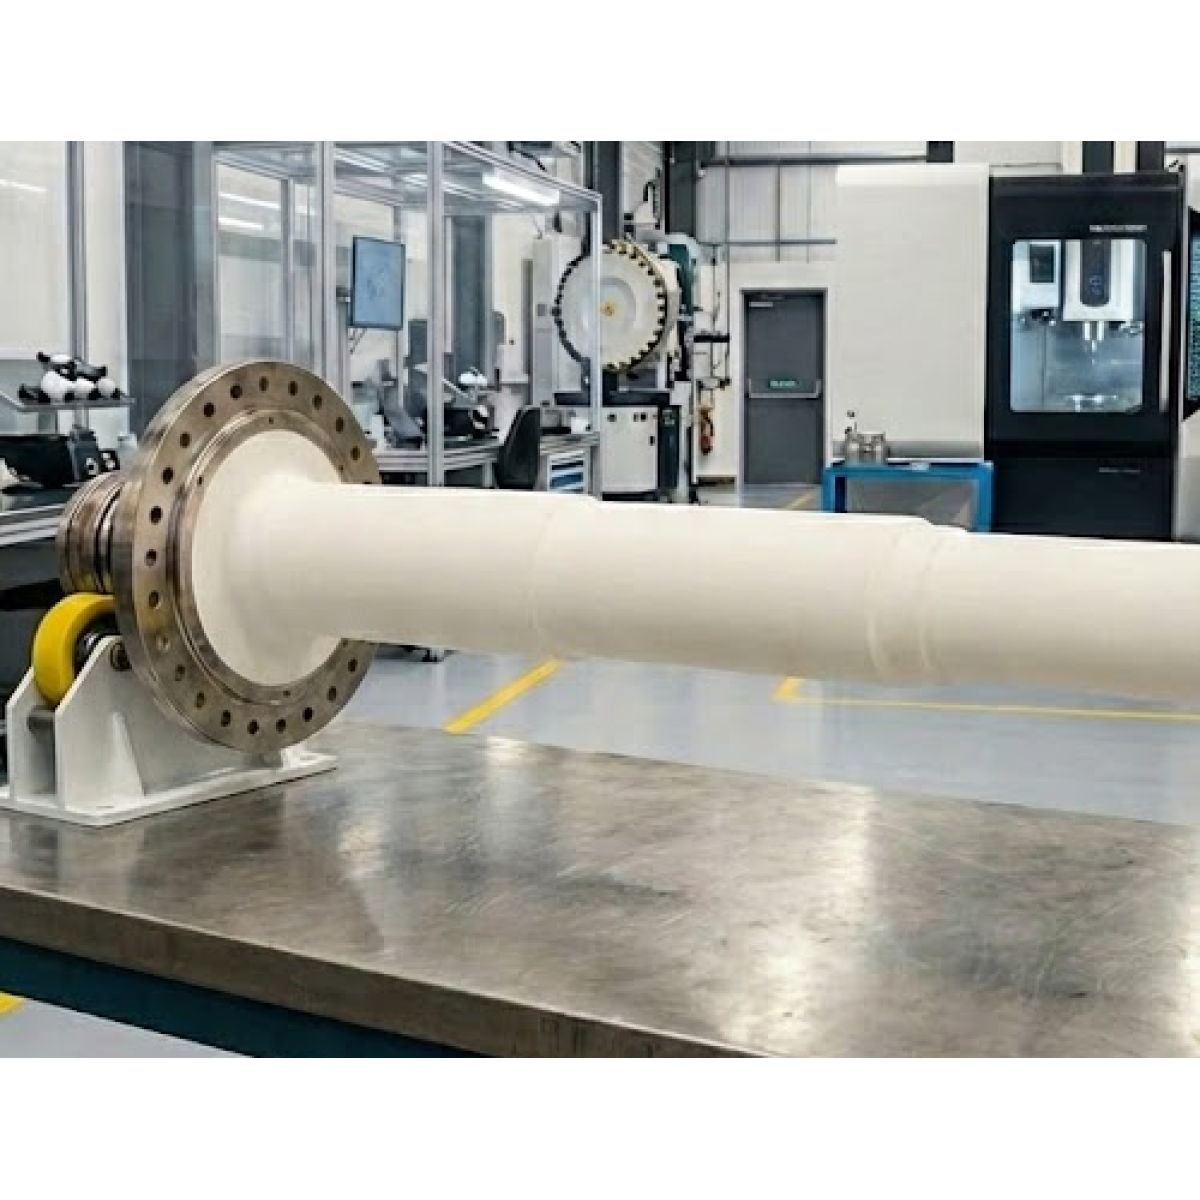
T060 プローブはロボットアームに搭載でき、部品上のさまざまな測定位置を自動で検査できます。90° 光学アタッチメントと組み合わせれば、タービンシャフト内部に挿入して内面のコーティング部を検査することもできます。
オフライン検査ステーション
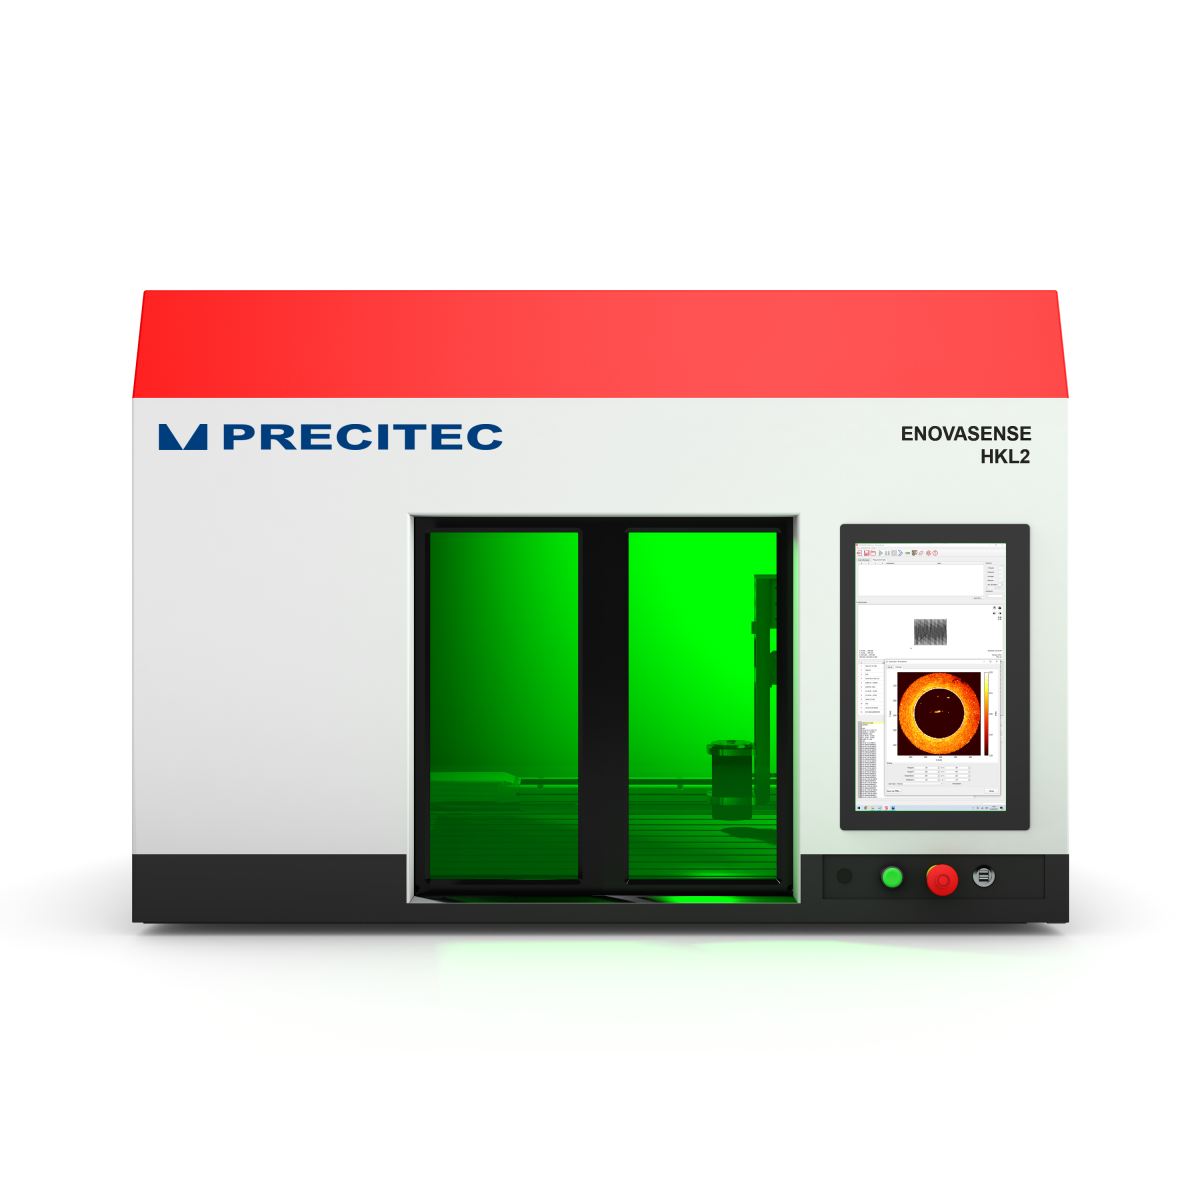
HKL2 検査ステーションでは、膜厚マッピングや移動・測定サイクルを実行し、部品上のさまざまな位置を自動で測定できます。
手動位置決めアームシステム
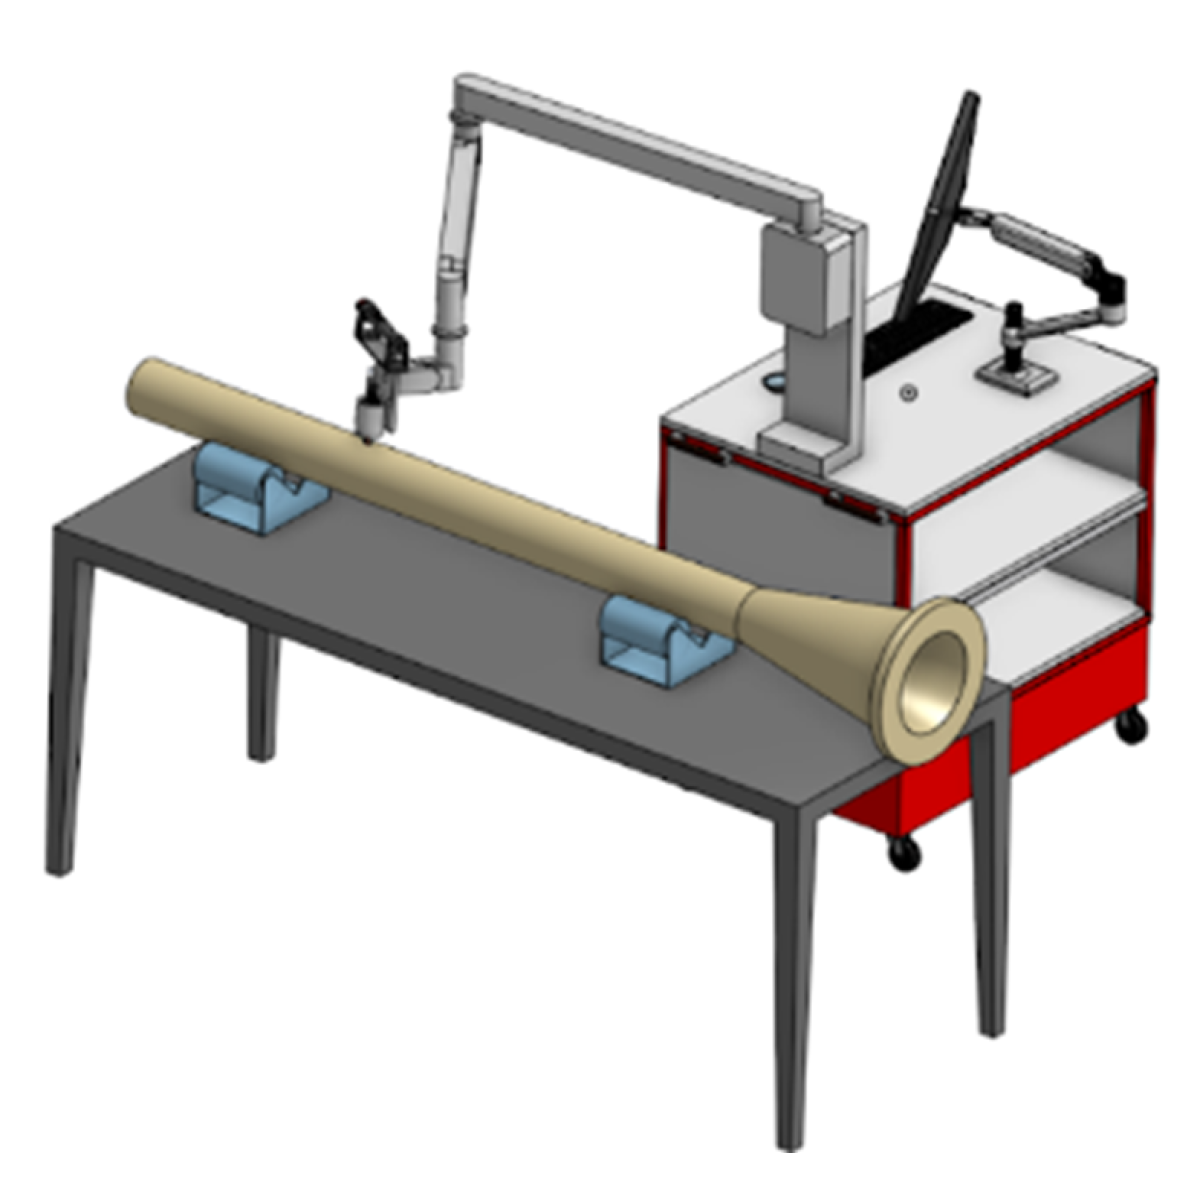
Enovasense センサーは自立式アームに取り付けることもでき、作業者がセンサーを安定して位置決めできます。
 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文