Aplikacje / powłoki nieorganiczne w silnikach lotniczych
Pomiar grubości powłok nieorganicznych w silnikach lotniczych
Wały wentylatora, wały turbin, łopatki sprężarki, łopatki kierownicze, korpusy i elementy złączne są poddawane ekstremalnym obciążeniom cieplnym i mechanicznym, które sprzyjają niebezpiecznym formom korozji, takim jak korozja wżerowa lub korozja naprężeniowa.
W takich elementach silników lotniczych stosuje się powłoki nieorganiczne, zapewniające wysoce odporną ochronę antykorozyjną. Składają się one zazwyczaj z pigmentu z cząstek metalicznych (najczęściej aluminium) zawieszonego w nieorganicznym spoiwie (chromianowym, krzemianowym lub fosforanowym). Zapewnia to podwójną ochronę antykorozyjną: cząstki aluminium pełnią rolę protektorową, korodując zamiast podłoża ze stali stopowej, a spoiwo ceramiczne tworzy barierę ochronną dla podłoża i uszczelnia cząstki aluminium. Spoiwa ceramiczne są odporne na temperatury do 600 °C i dobrze znoszą typowe obciążenia cieplne.
Do najbardziej znanych powłok należą powłoki Socoglaze firmy Socomore, rodzina Sermetel firmy Linde AMT oraz Ipcoat/Ipseal firmy Indestructible Paint.
Pomiar grubości powłoki w złożonym procesie
Nakładanie takich powłok to złożony proces obejmujący przygotowanie powierzchni, natryskiwanie powłoki, suszenie i utwardzanie, zagęszczanie, a niekiedy dodatkowe natryskiwanie warstwy nawierzchniowej. Kluczowe jest utrzymanie bardzo wąskiego zakresu grubości, aby zapewnić minimalną ochronę i jednocześnie uniknąć ryzyka nadmiernej grubości (rozwarstwienie, spękania siatkowe…).
Nieniszcząca kontrola grubości tych powłok na końcu całego procesu jest kluczowa dla walidacji ich właściwości, ale następuje też zbyt późno, ponieważ usunięcie zagęszczonej powłoki w przypadku niezgodności grubości byłoby bardzo kosztowne.
Enovasense współpracował z Safran Aircraft Engines w ramach projektu B+R nadzorowanego przez M2P, którego celem było opracowanie i wdrożenie takiej powłoki bez chromu VI, zgodnej z REACH i stanowiącej przyjazną dla środowiska alternatywę dla istniejących powłok ze spoiwami chromianowymi. W ramach tego projektu Safran zwalidował czujniki grubości powłok Enovasense na kilku poziomach skali TRL do pomiaru takich powłok nieorganicznych.
Co technologia Enovasense zmienia w tym pomiarze
W porównaniu z konwencjonalnymi metodami magnetycznymi technologia Enovasense zapewnia kilka istotnych zalet przy pomiarze grubości takich powłok:
| Kryterium | Enovasense (fototermiczna laserowa) | Sondy magnetyczne |
|---|---|---|
| Kontakt i odległość | Bezkontaktowo | Kontaktowo |
| Wpływ operatora | Niezależna od operatora | Zależna od operatora (sposób przyłożenia sondy) |
| Kalibracja | Brak potrzeby ponownej kalibracji | Wymaga regularnej ponownej kalibracji |
| Zależność od kształtu | Kalibracja niezależna od kształtu, krzywizny i geometrii | Kalibracja zależna od kształtu |
| Efekt krawędzi | Brak efektu krawędzi | Nie działa w pobliżu krawędzi i otworów |
| Dostępność wewnętrzna | Sonda T060 może zostać wprowadzona do wnętrza wału i mierzyć w dowolnym miejscu | Pomiar głęboko wewnątrz otworów wałów trudny lub niemożliwy |
| Stan powłoki | Pomiar możliwy przed utwardzeniem lub zagęszczeniem powłoki | Pomiar możliwy tylko na utwardzonej i zagęszczonej powłoce (kontakt mógłby zarysować powłokę w stanie pośrednim) |
| Automatyzacja | Możliwa automatyzacja przez zamontowanie sondy na ramieniu robota | Automatyzacja pomiaru utrudniona ze względu na kontakt |
Innymi słowy, technologia Enovasense stanowi istotny postęp w tego typu procesach, ponieważ umożliwia precyzyjny pomiar na różnych etapach procesu nakładania powłoki.
Wyniki Enovasense na takich powłokach
W celu oceny dokładności pomiaru Enovasense przeprowadził badania próbek o różnych grubościach, obejmujących cały przedział tolerancji. Wyniki porównano następnie z profilometrycznymi pomiarami wysokości stopnia.
Podczas gdy profilometr podaje jedną wartość wzdłuż jednej linii, Enovasense wykonał wiele odczytów w różnych miejscach próbki. Czas pomiaru Enovasense wynosi zaledwie 1 sekundę na punkt pomiarowy.
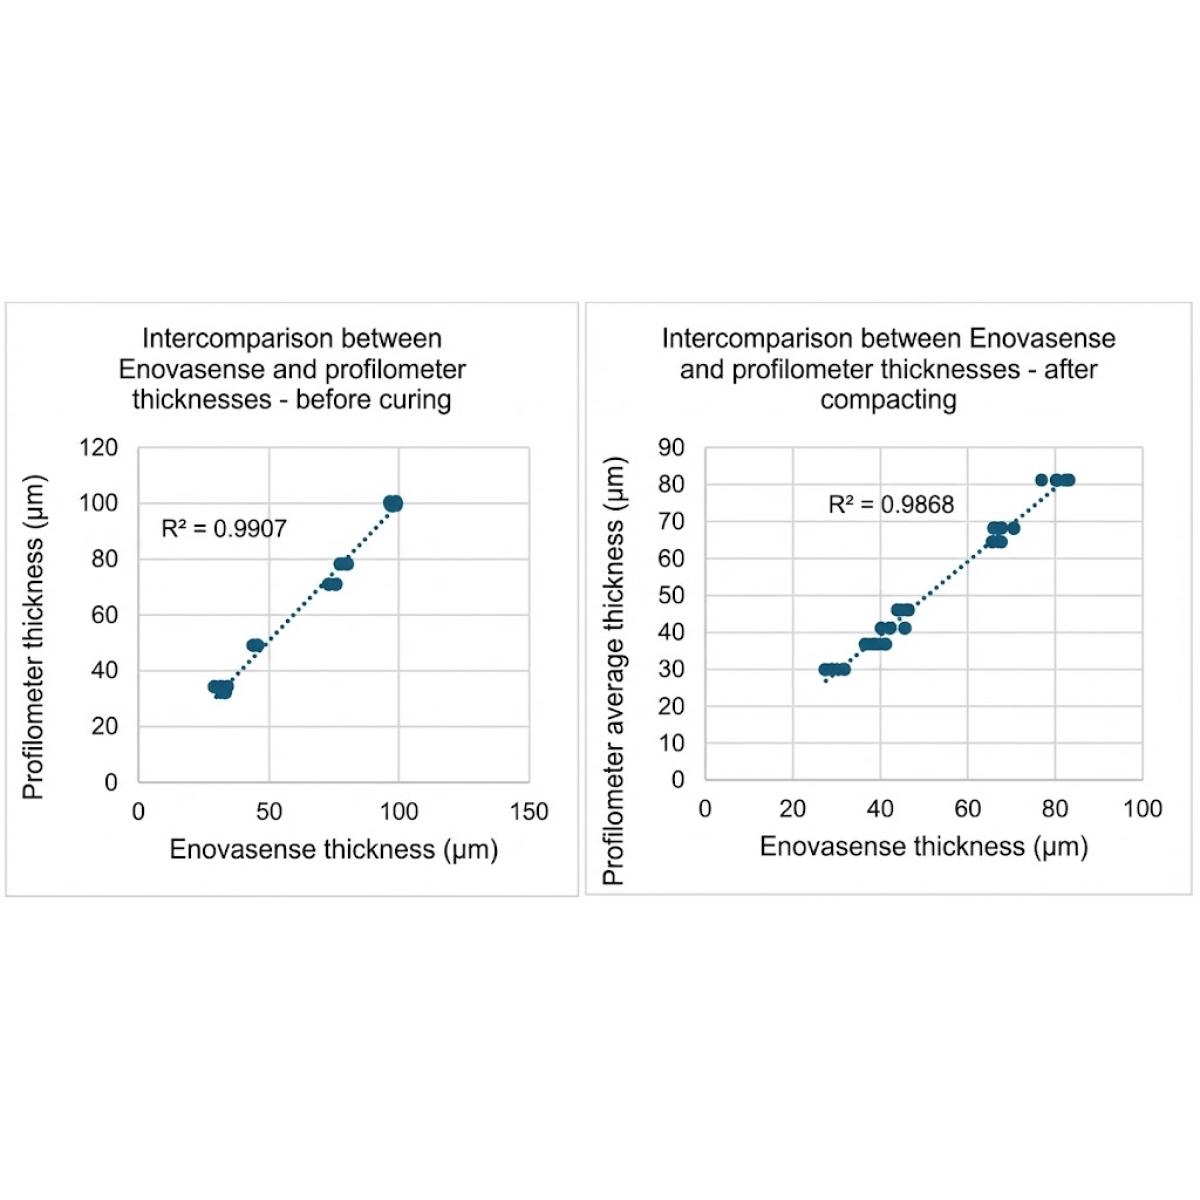
Niezależnie od etapu procesu, na którym mierzono próbki – przed utwardzeniem czy po zagęszczeniu – pomiar Enovasense wykazuje silną korelację z wartościami z profilometru.
Następnie przeprowadzono badanie MSA typu 1 na próbce o grubości 41 µm, mniej więcej w środku interesującego zakresu.
Znaki towarowe wymienione w tym artykule należą do ich odpowiednich właścicieli. Enovasense nie jest powiązany z żadnym z tych podmiotów. Zostały one wymienione wyłącznie w celach informacyjnych.
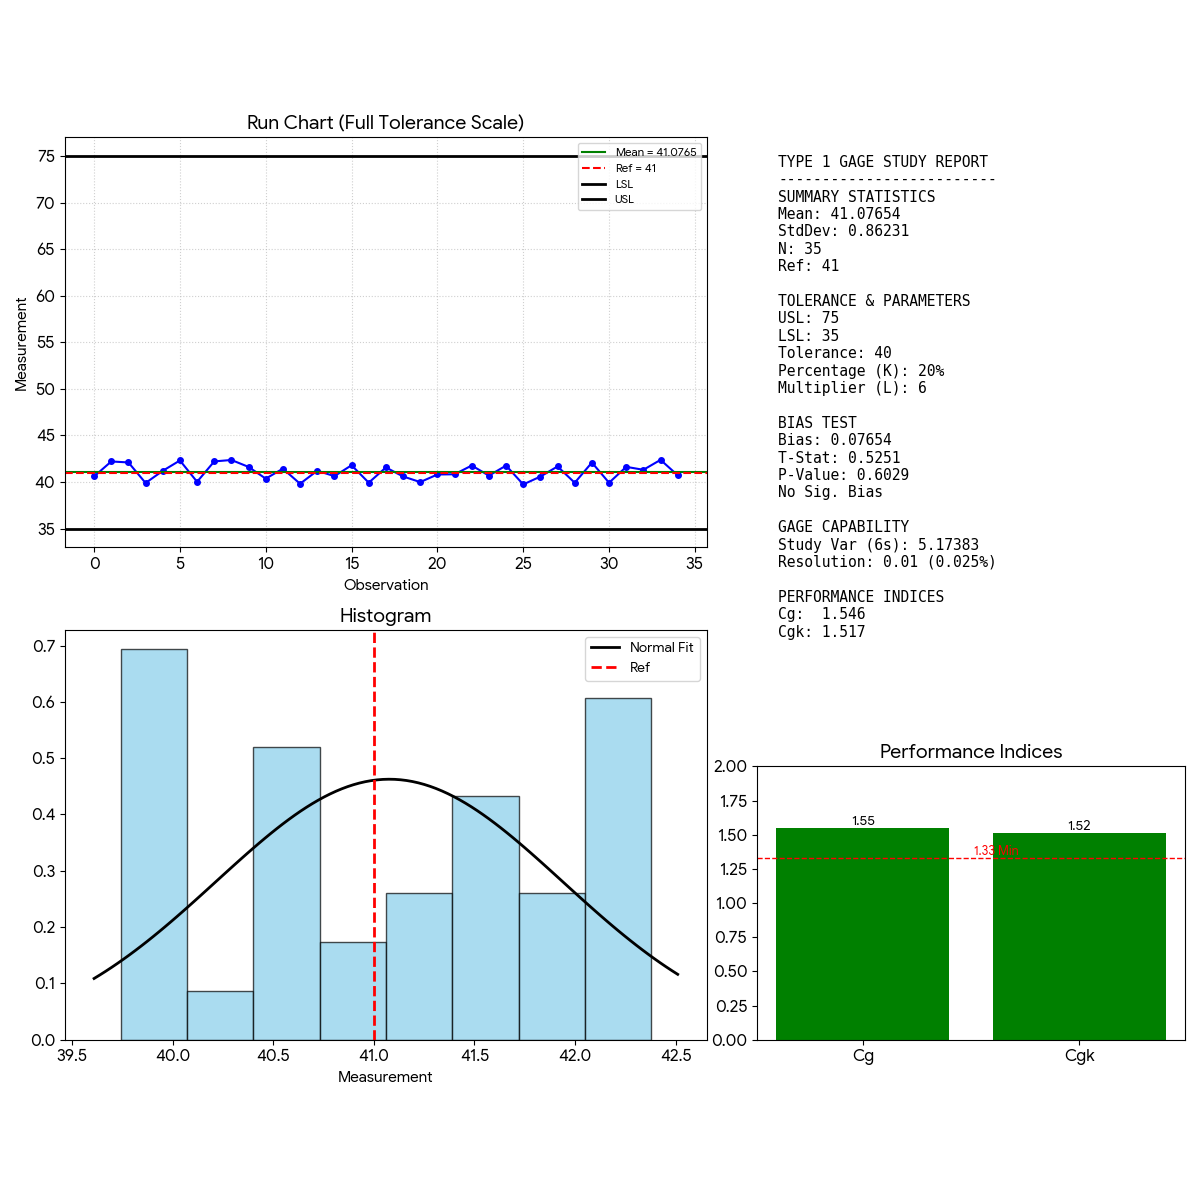
- Obciążenie (bias): wartość P (0,603) jest wyższa od standardowego poziomu alfa 0,05. Obciążenie nie jest zatem istotne statystycznie. System pomiarowy jest dokładny względem wzorca.
- Zdolność: zarówno Cg (1,55), jak i Cgk (1,52) przekraczają standardowy próg 1,33. Oznacza to, że system pomiarowy jest zdolny. Zmienność jest wystarczająco mała w stosunku do przyjętej tolerancji.
Na koniec zbadano dla tej aplikacji wpływ odległości i kąta pomiaru. Czujnik utrzymywał się w zakresie +/-1 µm przy zmianie odległości od 15 do 25 µm (odległość nominalna 20 µm) oraz przy zmianie kąta padania od -40° do +40° (kąt nominalny 0°).
Integracja czujników Enovasense do kontroli takich powłok
Sondy Enovasense są kompaktowe i lekkie, co umożliwia różne warianty integracji:
Integracja z robotem
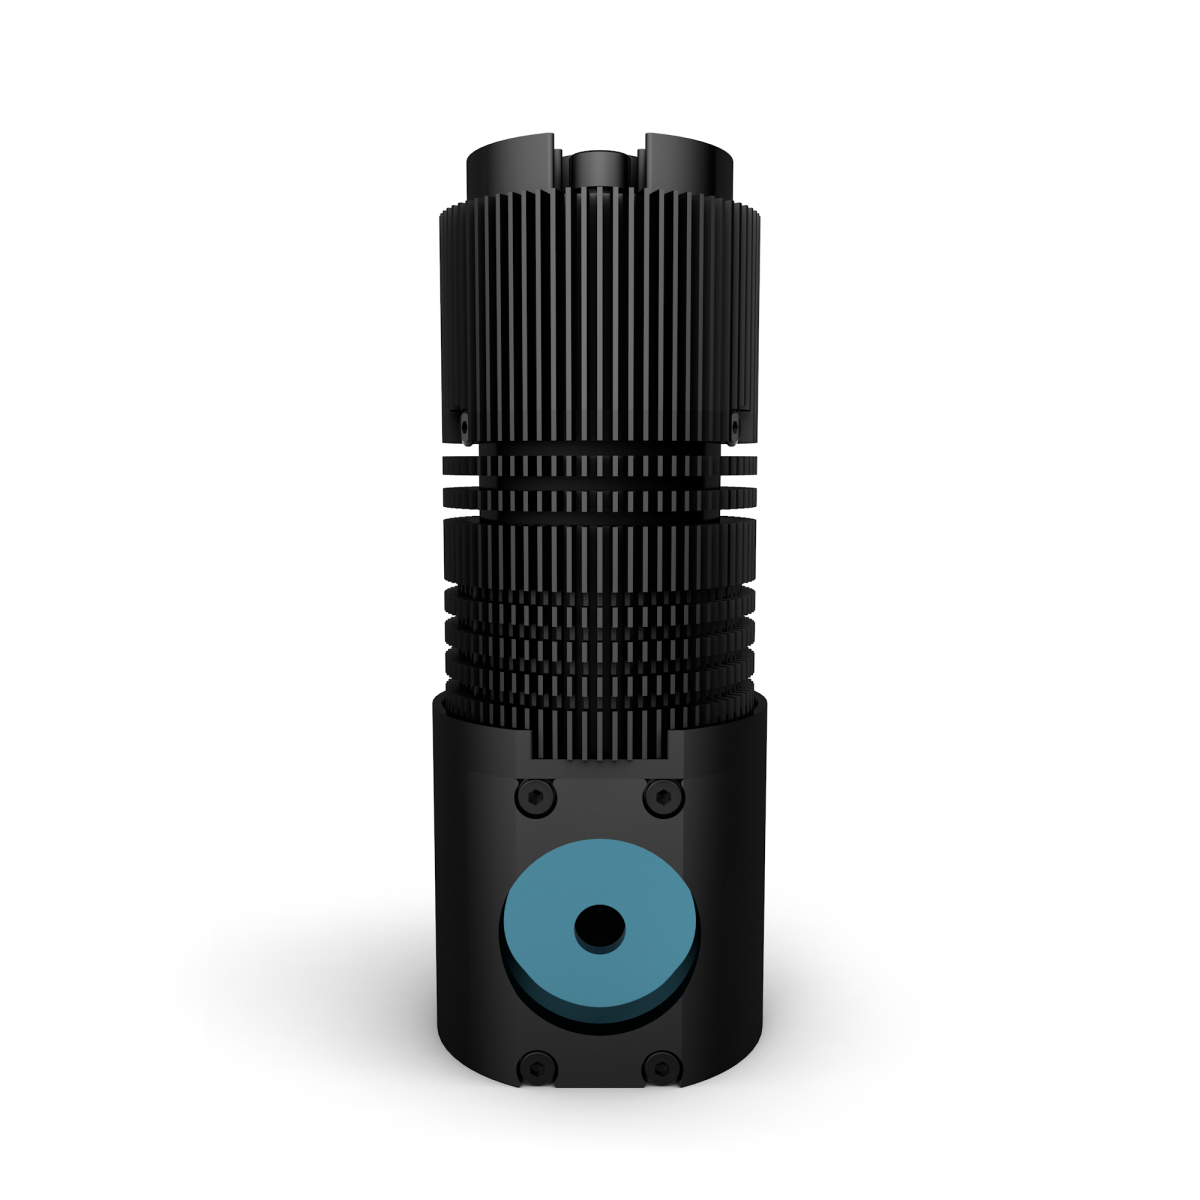
Sondę T060 można zamontować na ramieniu robota i automatycznie kontrolować różne punkty pomiarowe na elemencie. Wraz z optyką 90° można ją także wprowadzić do wnętrza wału turbiny w celu kontroli powlekanych powierzchni wewnętrznych.
Stacja kontrolna offline
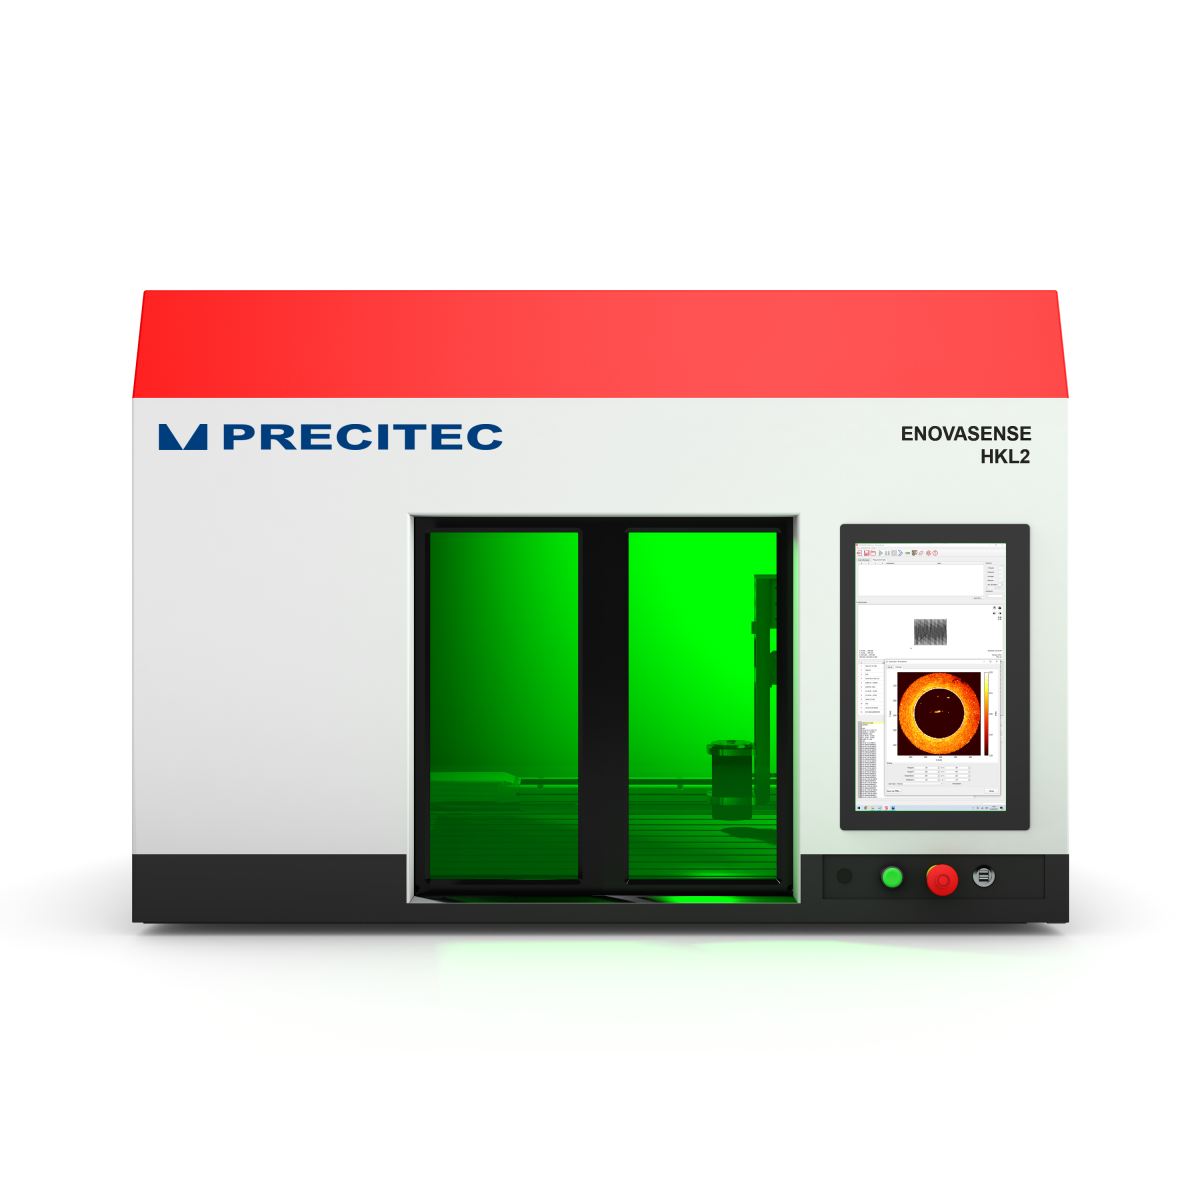
Stacja kontrolna HKL2 umożliwia mapowanie grubości oraz cykle przemieszczeń i pomiarów w celu automatycznego pomiaru w różnych punktach elementu.
System ramienia pozycjonowanego ręcznie
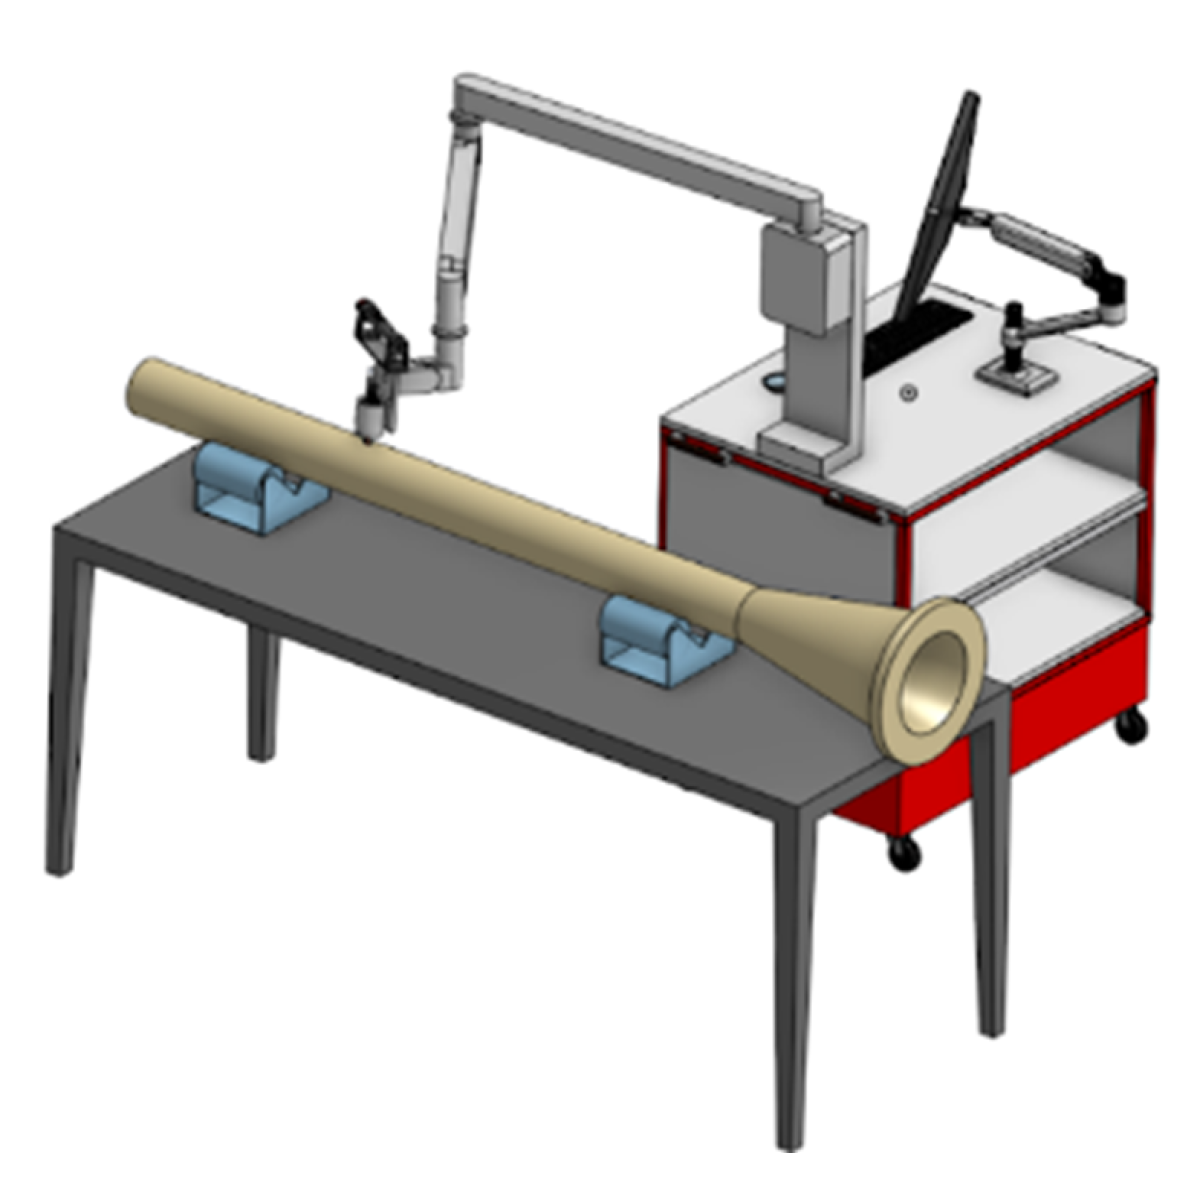
Czujnik Enovasense można także zamontować na samonośnym ramieniu, które pozwala operatorowi na stabilne pozycjonowanie czujnika.

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文