Aplicaciones / recubrimientos inorgánicos en motores de aviación
Medición de espesor de recubrimientos inorgánicos para motores aeronáuticos
Los ejes de fan, ejes de turbina, álabes de compresor, álabes directores, carcasas y elementos de fijación están sometidos a esfuerzos térmicos y mecánicos extremos que crean las condiciones para formas peligrosas de corrosión, como la corrosión por picaduras o la corrosión bajo tensión.
En estas piezas de motores aeronáuticos se utilizan recubrimientos inorgánicos para obtener una protección anticorrosión de alta resistencia. Por lo general, están compuestos por un pigmento de partículas metálicas (normalmente aluminio) en suspensión en un aglutinante inorgánico (cromato, silicato o fosfato). Así se obtiene una doble protección anticorrosión: las partículas de aluminio actúan como ánodo de sacrificio y se corroen en lugar del sustrato de acero aleado, mientras que el aglutinante cerámico forma una barrera de protección para el sustrato y sella las partículas de aluminio. Estos aglutinantes cerámicos resisten temperaturas de 600 °C y soportan las solicitaciones térmicas habituales.
Entre los recubrimientos más conocidos figuran los recubrimientos Socoglaze de Socomore, la familia Sermetel de Linde AMT y los Ipcoat/Ipseal de Indestructible Paint.
Medir el espesor del recubrimiento en un proceso complejo
La aplicación de estos recubrimientos es un proceso complejo que incluye la preparación de la superficie, la pulverización del recubrimiento, el secado y el curado, la compactación y, en ocasiones, la aplicación adicional de una capa de acabado. Es fundamental respetar un intervalo de espesor muy estricto para garantizar una protección mínima y evitar los riesgos de sobreespesor (delaminación, cuarteado…).
El control no destructivo del espesor de estos recubrimientos al final del proceso completo es clave para validar su rendimiento, pero también llega demasiado tarde, ya que retirar el recubrimiento compactado en caso de no conformidad de espesor resultaría muy costoso.
Enovasense ha colaborado con Safran Aircraft Engines en un proyecto de I+D supervisado por M2P para desarrollar e implantar un recubrimiento de este tipo sin cromo VI, conforme a REACH y alternativa respetuosa con el medio ambiente a los recubrimientos existentes con aglutinantes de cromato. En el marco de este proyecto, Safran ha validado los sensores de espesor de recubrimiento de Enovasense en varios niveles de la escala TRL para la medición de estos recubrimientos inorgánicos.
Qué aporta la tecnología Enovasense a esta medición
Frente a las tecnologías magnéticas convencionales, la tecnología Enovasense ofrece varias ventajas principales para medir el espesor de estos recubrimientos:
| Criterio | Enovasense (fototérmica láser) | Sondas magnéticas |
|---|---|---|
| Contacto y distancia | Sin contacto | Con contacto |
| Influencia del operario | Independiente del operario | Dependiente del operario (forma de aplicar el contacto) |
| Calibración | Sin necesidad de recalibración | Requiere recalibración periódica |
| Dependencia de la forma | Calibración independiente de la forma, la curvatura o la geometría | La calibración depende de la forma |
| Efecto de borde | Sin efecto de borde | No funciona cerca de bordes y orificios |
| Accesibilidad interior | La sonda T060 puede introducirse en el eje y medir en cualquier punto | Medición difícil o imposible en el interior profundo de los diámetros internos de ejes |
| Estado del recubrimiento | Medición posible antes del curado o de la compactación del recubrimiento | Solo medible en el recubrimiento curado y compactado (el contacto podría rayar el recubrimiento en su estado intermedio) |
| Automatización | Automatizable montando la sonda en un brazo robótico | Automatización de la medición difícil debido al contacto |
En otras palabras, la tecnología Enovasense supone un avance significativo en este tipo de procesos, ya que permite medir con alta precisión en las distintas etapas del proceso de recubrimiento.
Resultados de Enovasense en estos recubrimientos
Para evaluar la exactitud de la medición, Enovasense realizó ensayos en muestras con distintos niveles de espesor que cubrían todo el intervalo de tolerancia. A continuación, estas mediciones se compararon con mediciones de altura de escalón por perfilometría.
Mientras que el perfilómetro proporciona un único valor localizado en una línea, Enovasense pudo realizar varias lecturas en distintas zonas de la muestra. El tiempo de medición de Enovasense es de solo 1 segundo por punto medido.
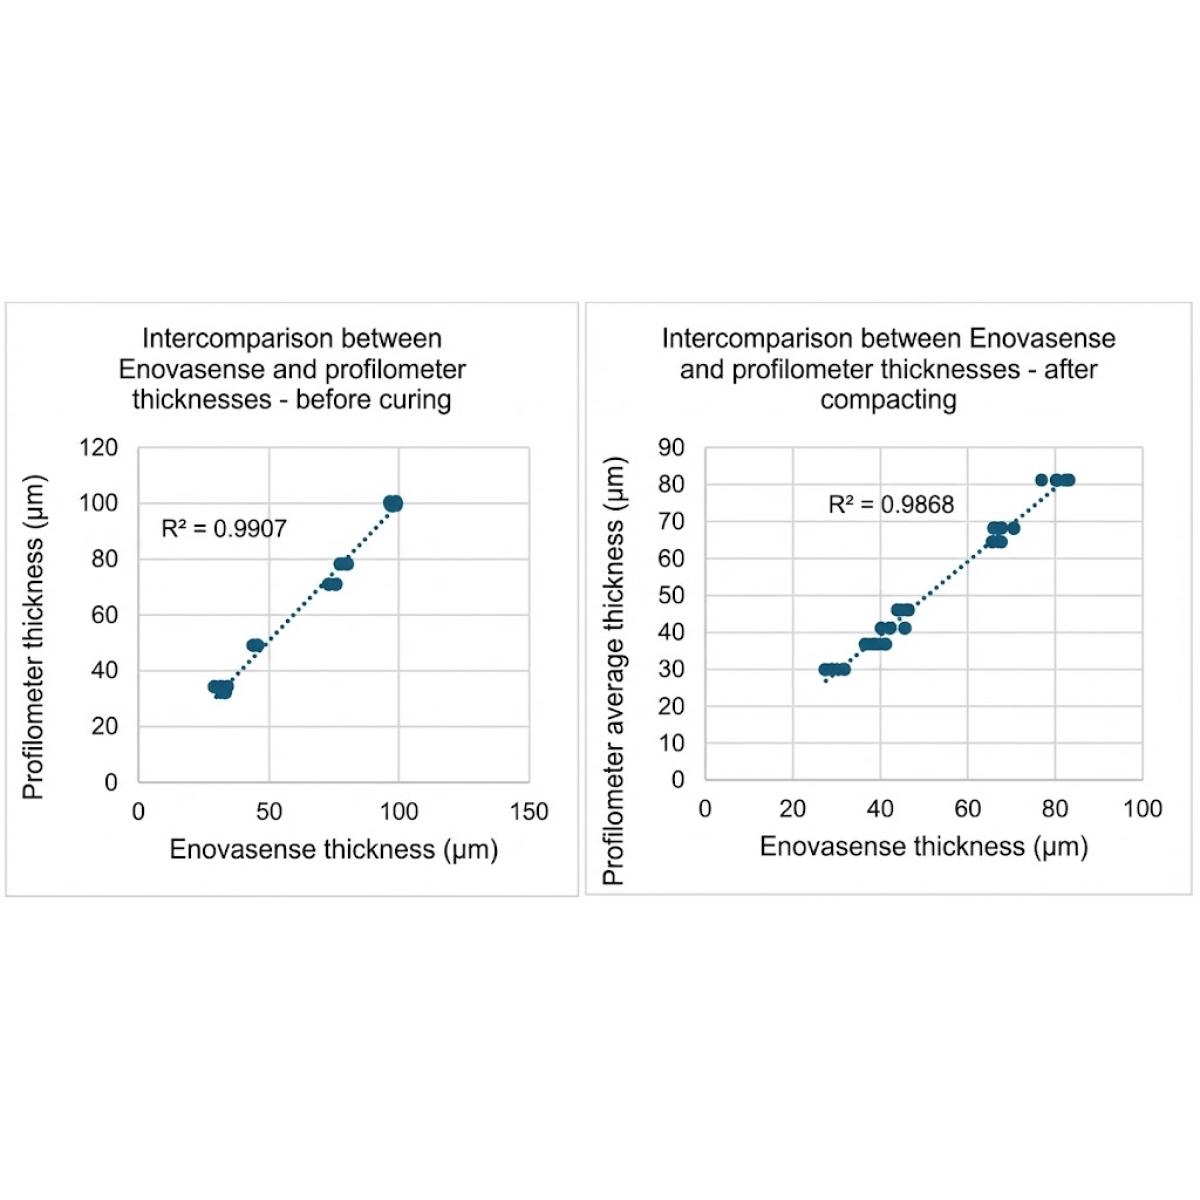
Se observa que, sea cual sea la etapa del proceso en la que se miden las muestras —antes del curado o después de la compactación—, la medición de Enovasense presenta una fuerte correlación con los valores del perfilómetro.
A continuación se realizó un estudio MSA de tipo 1 en una muestra de 41 µm, situada aproximadamente en el centro del intervalo de interés.
Las marcas mencionadas en este artículo pertenecen a sus respectivos propietarios. Enovasense no está afiliada a ninguna de estas entidades. Se mencionan únicamente con fines informativos.
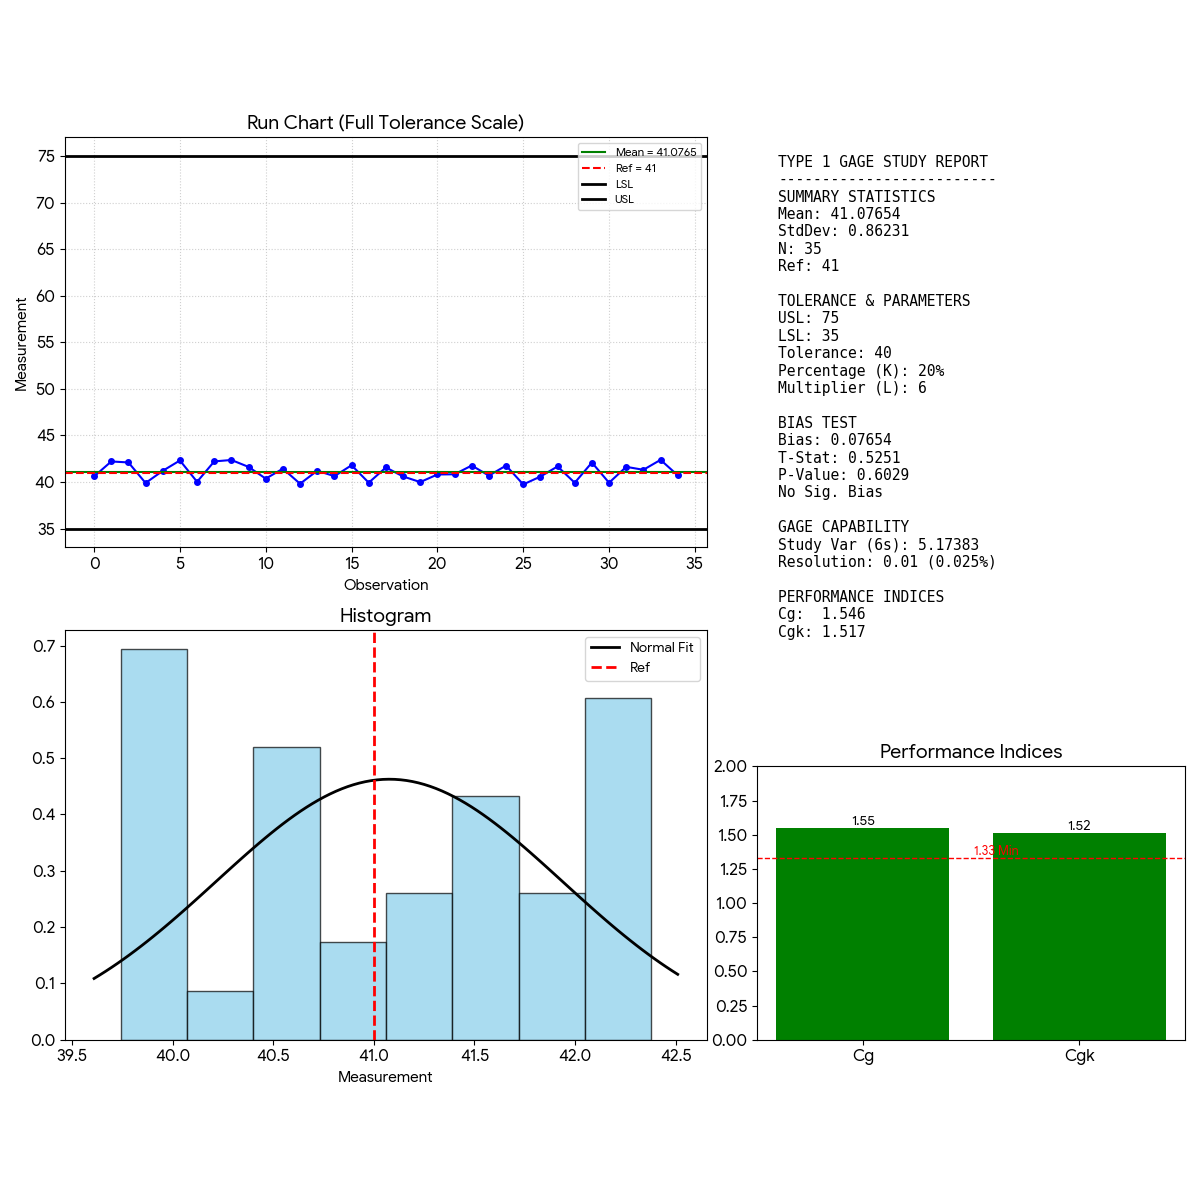
- Sesgo: el valor P (0,603) es superior al nivel alfa habitual de 0,05. Por tanto, el sesgo no es estadísticamente significativo. El sistema de medición es exacto respecto a la referencia.
- Capacidad: tanto Cg (1,55) como Cgk (1,52) superan el umbral habitual de 1,33. Esto indica que el sistema de medición es capaz. La variación es suficientemente pequeña en comparación con la tolerancia asignada.
Por último, para esta aplicación se ensayó la influencia de la distancia y del ángulo de medición. El sensor se mantuvo dentro de un intervalo de +/-1 µm al variar la distancia de 15 a 25 µm (con una distancia nominal de 20 µm), así como al variar el ángulo de incidencia de -40° a +40° (con un ángulo nominal de 0°).
Cómo integrar los sensores Enovasense para controlar estos recubrimientos
Las sondas Enovasense son compactas y ligeras, lo que permite diversas posibilidades de integración:
Integración robótica
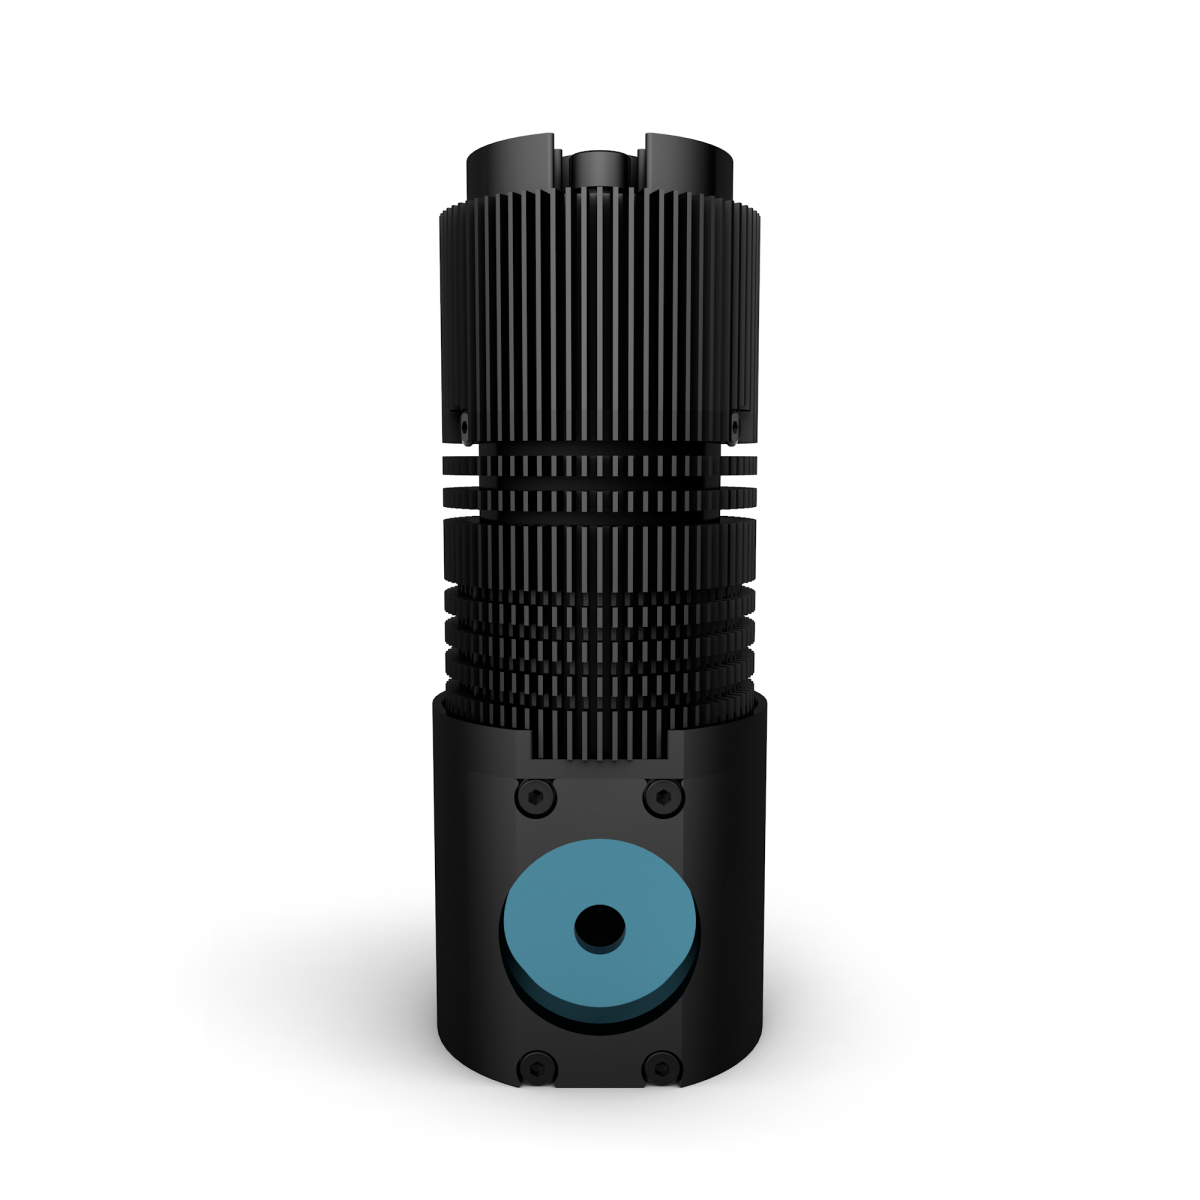
La sonda T060 puede montarse en un brazo robótico para controlar automáticamente distintas posiciones de la pieza. Con la óptica a 90°, también puede introducirse en un eje de turbina para inspeccionar las zonas interiores recubiertas.
Estación de control fuera de línea
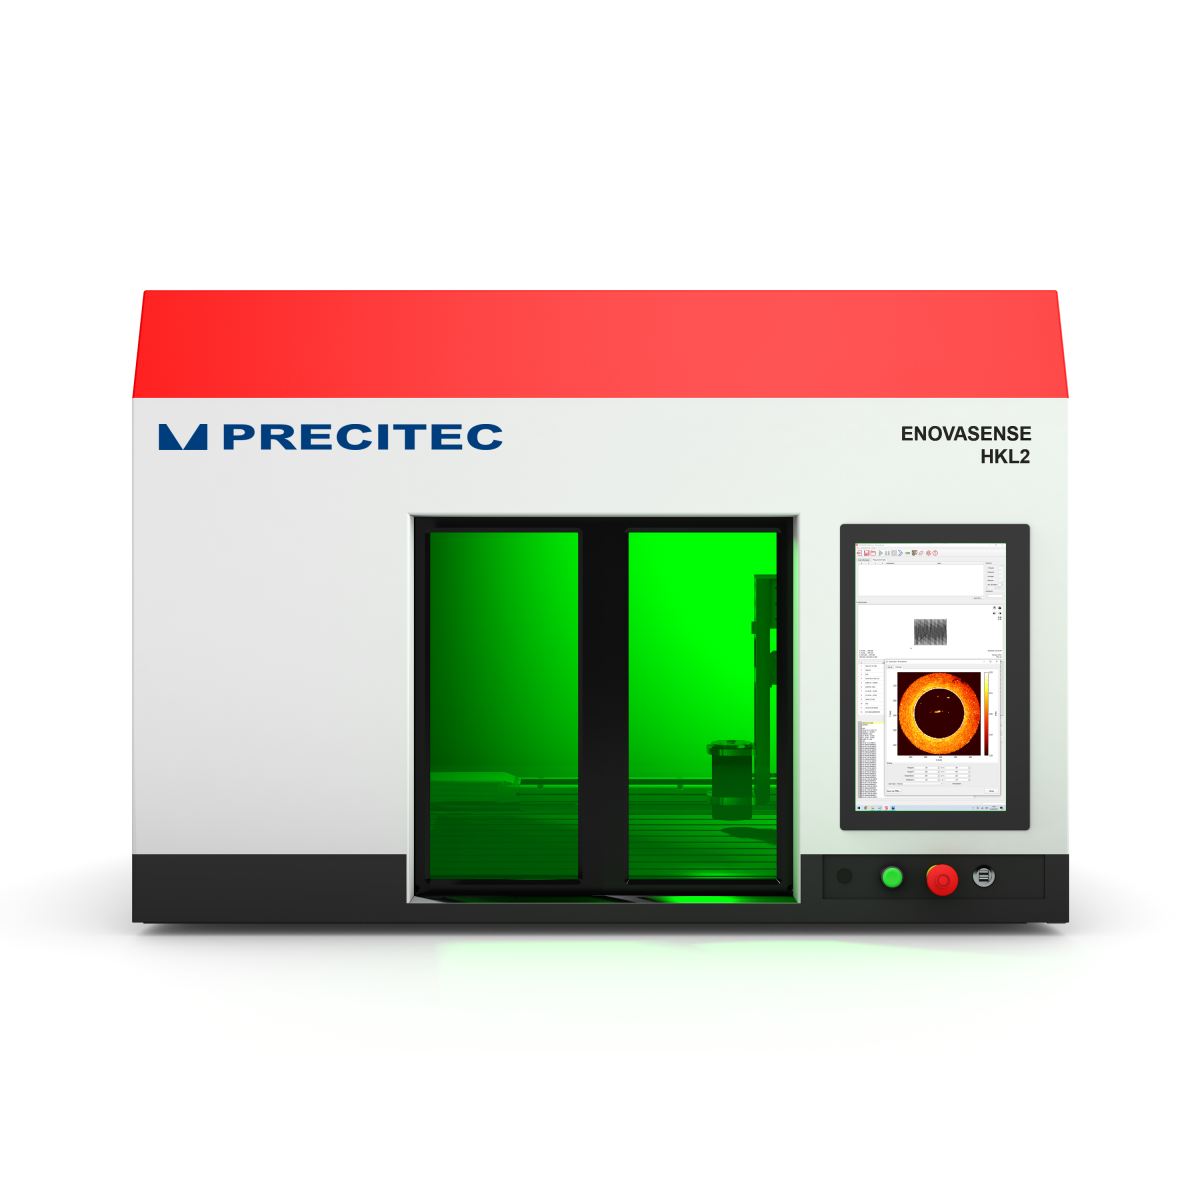
La estación de control HKL2 permite realizar cartografías de espesor y ciclos de desplazamiento y medición para medir automáticamente distintas posiciones de la pieza.
Sistema de brazo de posicionamiento manual
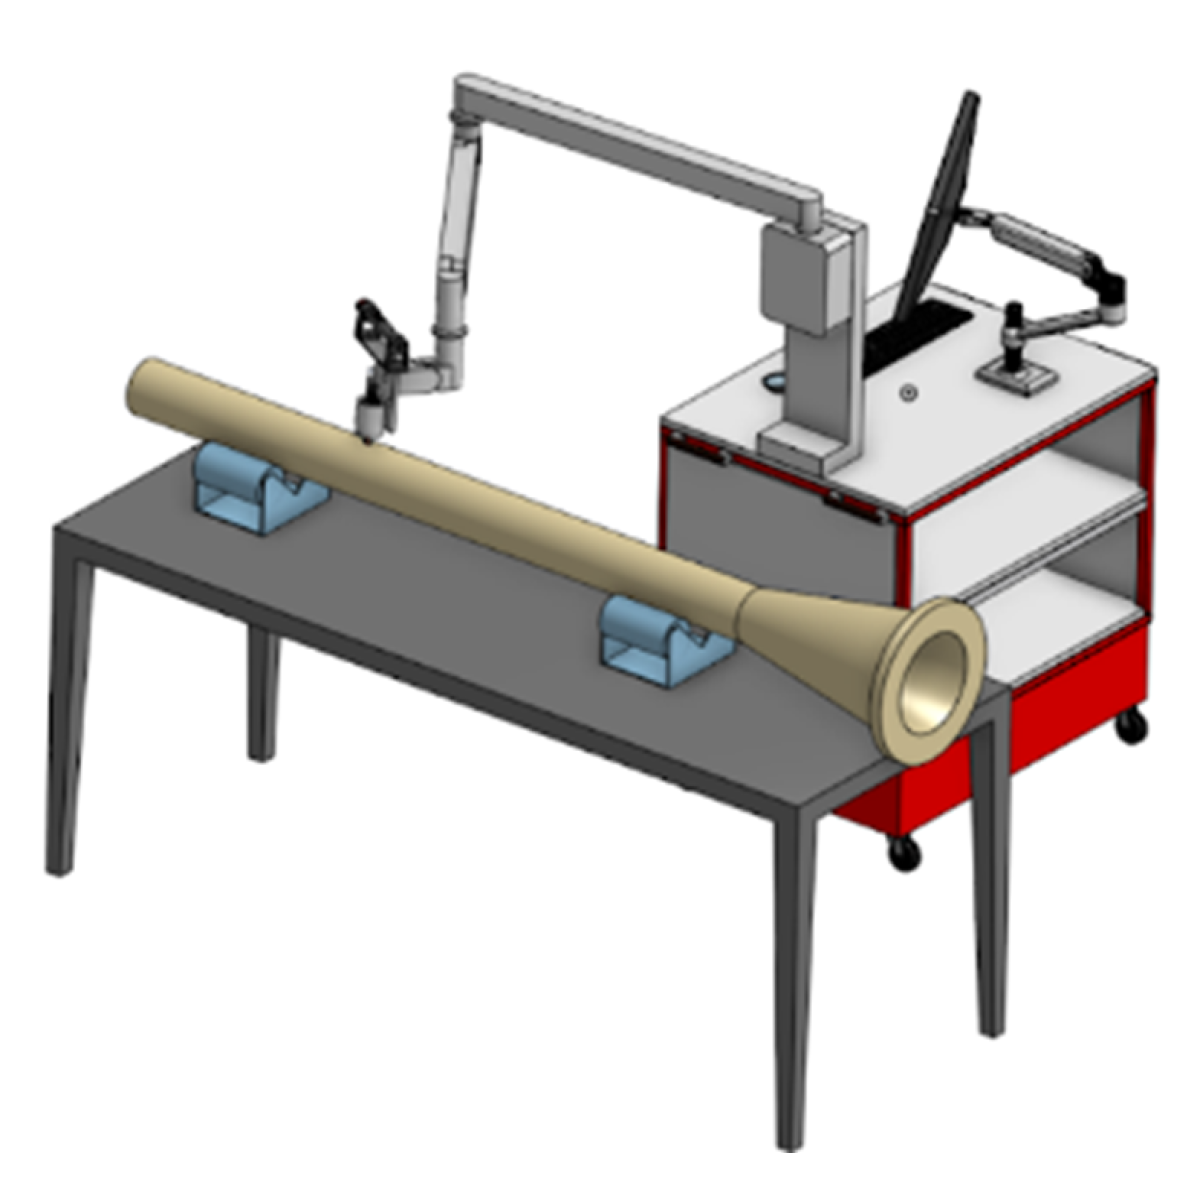
El sensor Enovasense también puede montarse en un brazo autoportante que permite al operario posicionarlo de forma estable.

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文