Anwendungen / berührungslose schichtdickenmessung auf orthopädischen implantaten
01 — Einleitung
Bioaktive Beschichtungen: die Grenzfläche zwischen Metallimplantat und lebendem Knochen
Orthopädische Implantate wie Hüft- und Knieendoprothesen werden häufig durch Plasmaspritzen beschichtet – überwiegend durch atmosphärisches Plasmaspritzen (APS) und, bei sauerstoffempfindlichen Titanschichten, durch Vakuumplasmaspritzen (VPS) –, um ein grundlegendes biologisches Problem zu lösen: Metall verbindet sich nicht von selbst mit lebendem Knochen. Ein Hochtemperatur-Plasmabrenner schleudert geschmolzenes Titan oder Hydroxylapatit (HAP) – das Calciumphosphat-Mineral, das rund 70 % des menschlichen Knochens ausmacht – auf das Implantat und erzeugt so eine hochspezialisierte, bioaktive Oberfläche.
Das Verfahren verwandelt ein glattes Metallbauteil in eine raue, poröse Struktur, die als mikroskopisches Gerüst dient. Diese Topografie löst die Osseointegration aus: Lebende Knochenzellen wachsen direkt in die Poren der Beschichtung ein. Da plasmabeschichtete Implantate die chemischen und physikalischen Eigenschaften des natürlichen Knochens nachbilden, ist kein Knochenzement erforderlich; sie bieten eine dauerhaftere, biologische Fixierung, die das Risiko einer Lockerung im Laufe der Zeit deutlich verringert.
Atmosphärisches Plasmaspritzen (APS) Vakuumplasmaspritzen (VPS) Poröses Titan Hydroxylapatit (HAP) Ti + HAP Duplex Hüfte, Knie, Schulter, Wirbelsäule
Abbildung 1 — Fertigungsablauf der Implantatbeschichtung
Die Enovasense-Messung kann nach jedem Spritzschritt und am fertigen, sterilisierten Produkt durchgeführt werden.
Abbildung 2 — Plasmagespritztes (APS / VPS) Schichtsystem auf einem Hüftschaft (schematisch)
02 — Qualitätsanforderungen
Warum die Dicke von Ti- und HAP-Beschichtungen kritisch ist
Die Schichtdicke bestimmt sowohl die mechanische Integrität als auch den biologischen Erfolg des Implantats. Sie ist in der Produktstammakte festgelegt, wird bei der Prozessvalidierung verifiziert, und die Behörden erwarten zunehmend ihre Prüfung am fertigen Produkt.
Zu dünn: unzureichende Osseointegration
Eine zu dünne Titan- oder HAP-Beschichtung bietet unter Umständen nicht genügend Oberfläche oder strukturelle Tiefe, damit die Knochenzellen eine sichere Osseointegration erreichen. Die Fixierung bleibt schwach, und das Implantat ist einer vorzeitigen Lockerung ausgesetzt – der häufigsten Ursache für Revisionsoperationen.
Zu dick: Delamination und Drittkörperverschleiß
Umgekehrt neigt eine zu dicke Beschichtung unter den zyklischen Belastungen der täglichen Bewegung zu Delamination oder Rissbildung. Übermäßig dicke HAP-Schichten sind besonders spröde: Sie können resorbiert werden oder in den Gelenkspalt abplatzen und dort Drittkörperverschleiß verursachen, der die Gleitflächen des Implantats zerstört.
Regulatorischer Druck in Richtung 100-%-Kontrolle am fertigen Produkt
Orthopädische Implantate sind hochwertige Präzisionsprodukte, und die Gesundheitsbehörden drängen auf eine engmaschige Kontrolle der Beschichtungsprozesse. Die FDA empfiehlt beispielsweise, die Beschichtungsprüfung an fertigen, sterilisierten Produkten aus mehreren Losen durchzuführen. Das schließt zerstörende Verfahren aus – ebenso wie jedes Verfahren, das das sterilisierte Teil berührt.
|
90 – 200 µm
HAP-Dickenbereich der Machbarkeitsstudie an sechs Hüftimplantaten
|
1 s
Pro Messpunkt, berührungslos, direkt am beschichteten Teil — keine unbeschichtete Referenz erforderlich
|
|
Cg 7,30 / Cgk 7,14
Messmittelfähigkeit nach MSA Typ 1 an einer 113-µm-HAP-Beschichtung — mehr als das Fünffache des Grenzwerts 1,33
|
100 %
Prüfung fertiger, sterilisierter Produkte wird praktikabel — Sterilität bleibt erhalten
|
03 — Messtechnische Herausforderungen
Warum eine zerstörungsfreie, berührungslose Messung unverzichtbar ist
Plasmagespritzte Implantatbeschichtungen – APS oder VPS – vereinen alle Schwierigkeiten auf einmal: eine raue, poröse Oberfläche; eine komplexe, gekrümmte, oft kleine Geometrie; einen sterilen Endzustand; und ein zerstörendes Referenzverfahren, das genau die Produkte verbraucht, die es freigeben soll.
Querschliffmikroskopie: die Referenz, die das Implantat zerstört
Der metallografische Querschliff bleibt die Validierungsreferenz, doch jede Messung opfert ein fertiges, hochwertiges Implantat und dokumentiert nur wenige Stellen. Er lässt sich nicht routinemäßig an fertigen, sterilisierten Produkten aus mehreren Losen anwenden.
Berührende Sonden: Kontamination, Beschädigung und Rauheitsfehler
Wirbelstrom- oder magnetinduktive Sonden bergen ein Kontaminationsrisiko für sterilisierte Teile und können die spröde HAP-Oberfläche beschädigen. Zudem messen sie auf so rauen Oberflächen ungenau – die Sonde liegt auf den höchsten Spitzen auf und überschätzt die mittlere Dicke – und haben Schwierigkeiten mit den gekrümmten Geometrien und kleinen Merkmalen von Hüftschäften und Hüftpfannen. Wirbelstrom ist ohnehin auf die nicht leitende HAP-Schicht beschränkt und kann Titan auf Titan nicht messen.
Differenzielle 3D-Profilometrie: zwei Messungen, multiplizierte Unsicherheiten
Die 3D-Profilometrie ist berührungslos und zerstörungsfrei, erfasst aber nur die äußere Oberfläche des Teils und erfordert einen vorherigen Scan des unbeschichteten Implantats. Dieser Vorher-Nachher-Ablauf multipliziert die Messunsicherheiten und verlangt eine äußerst präzise Neupositionierung – angesichts der Bauteilgeometrie, der Oberflächenrauheit, der Wärmeausdehnung und der Umgebungsempfindlichkeit des Geräts nahezu unmöglich. Zudem ist sie langsam und an sterilisierten Produkten nicht automatisierbar.
Abbildung 3 — Differenzielle Profilometrie vs. direkte photothermische Messung
04 — Technologievergleich
Warum die laserphotothermische Radiometrie für beschichtete Implantate geeignet ist
Die patentierte laserphotothermische Radiometrie von Enovasense löst den Konflikt zwischen steriler Unversehrtheit und präziser Charakterisierung poröser Oberflächen. Ein modulierter Laserstrahl erwärmt die Beschichtung um wenige Grad; die thermische Welle diffundiert in die Schicht und wird an der Grenzfläche zwischen Schicht und Substrat reflektiert; ein Infrarotdetektor erfasst die thermische Antwort, deren Abklingen physikalisch von der Schichtdicke bestimmt wird. Die Dicke wird sofort allein am beschichteten Teil berechnet, in einem einzigen Schritt von 1 Sekunde, ganz ohne Vorher-Nachher-Vergleich.
Da das Verfahren auf Wärmediffusion beruht und über einen Spot von 2 – 3 mm mittelt, wird es nicht von der unebenen Topografie plasmagespritzter Oberflächen beeinflusst, auf deren höchsten Spitzen berührende Sonden aufliegen, und es misst Titan auf Titan ebenso wie HAP auf Titan. Berührungslos bei einem Arbeitsabstand von mehreren Zentimetern ermöglicht es eine 100-%-Prüfung fertiger, sterilisierter Produkte ohne manuelle Ausrichtung oder Basislinienabzug.
„[Die Enovasense-Technologie] ermöglicht uns präzise und zuverlässige Messungen – zwei Eigenschaften, die sich mit herkömmlichen Verfahren nicht vereinen lassen.“
HTI Technologies
DeviceMed Magazine, Februar 2022
| Kriterien | Enovasense Laserphotothermie | Wirbelstrom / Magnetinduktion | Differenzielle 3D-Profilometrie |
|---|---|---|---|
| Kontakt | Berührungslos | Berührend | Berührungslos |
| Sterilität des Implantats | Erhalten | Beeinträchtigt — Kontakt erforderlich | Schwierig — mehrfache Handhabung |
| Ti- und HAP-Beschichtungen | Beide | Nur HAP | Beide |
| Hohe Oberflächenrauheit | Kein Einfluss — über den Spot gemittelt | Überschätzt — Sonde auf den höchsten Spitzen | Abschattungseffekt |
| Komplexe Geometrien | Kein Einfluss | Beeinflusst — Krümmung, Nähe zu Kanten | Aufwendige Neuausrichtung |
| Messzeit | 1 s pro Punkt | 1 s pro Punkt | Langsam — Ausrichtung, Scans, Auswertung |
| In-situ-Einsatz / Automatisierung | Einfach | Schwierig — Kontakt erforderlich | Unmöglich |
| 100-%-Prüfung | Praktikabel | Unmöglich | Unmöglich |
05 — Messtechnische Leistung
Machbarkeitsstudie: HAP-Beschichtungen an sechs Hüftimplantaten
Die Studie wurde an sechs Hüftimplantaten auf Titanbasis mit HAP-Beschichtungen in Dicken von 90 bis 200 µm durchgeführt. Eingesetzt wurde ein Enovasense Point Sensor mit folgenden Parametern: Wellenlänge 980 nm, maximale Laserleistung 10 W, Messzeit 1 s, Abstand Messkopf–Teil 35 mm und ein Laserspot von 2,6 mm. Der Sensor war in einer 3-Achsen-Prüfstation montiert, und von jedem Implantat wurde eine 2D-Karte mit einer Schrittweite von 1 mm in beiden Richtungen aufgenommen.
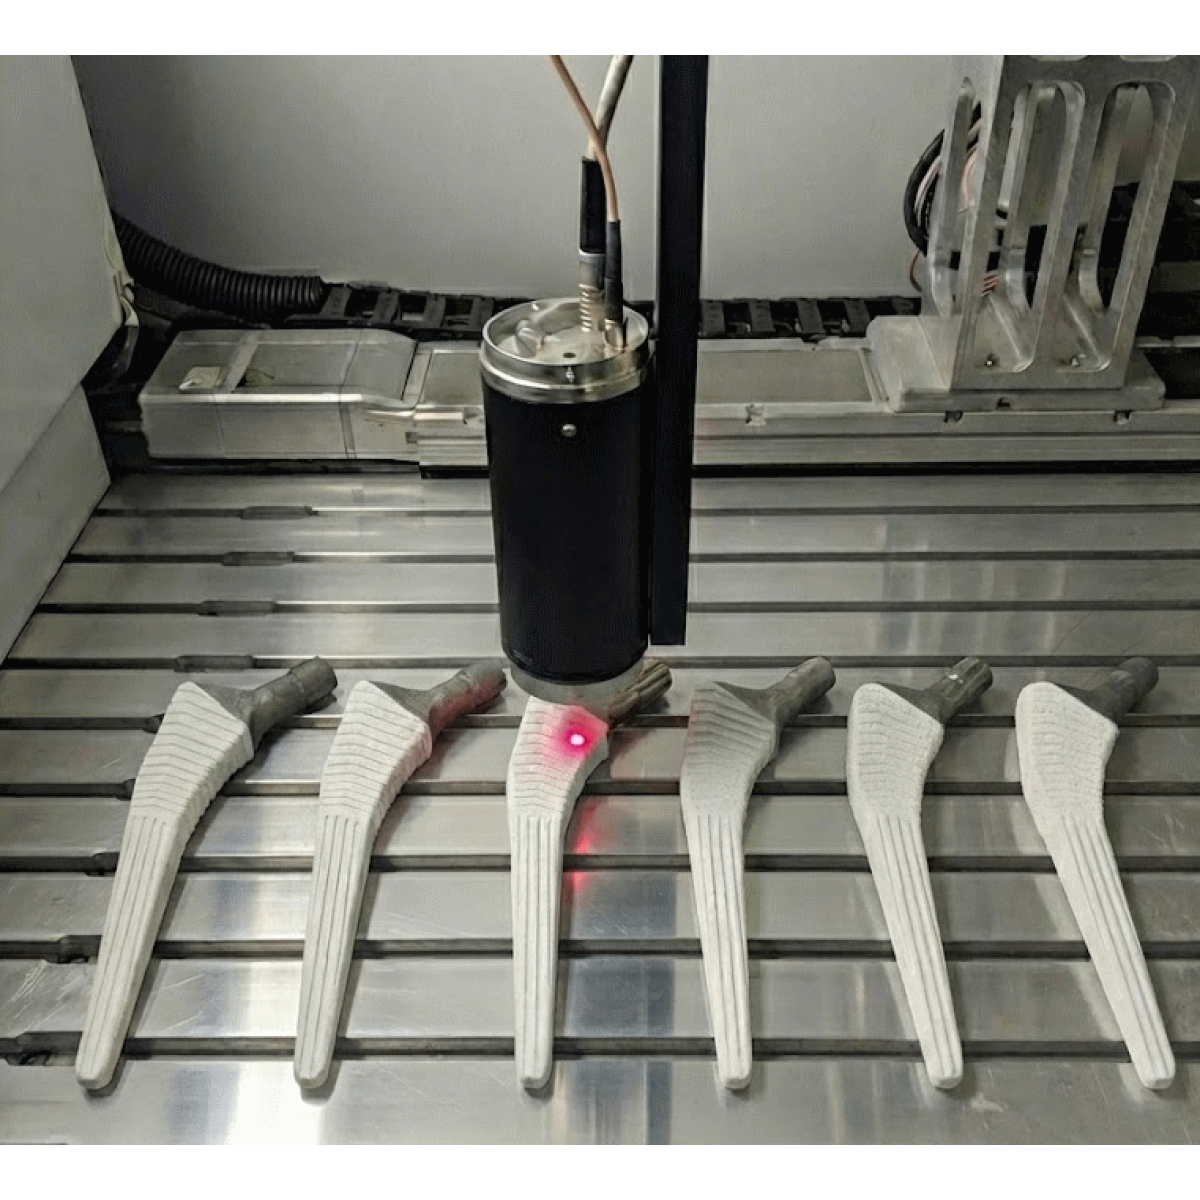
Enovasense Point Sensor bei der Kartierung HAP-beschichteter Hüftimplantate in einer 3-Achsen-Prüfstation
Vollständige Kartierung jedes Implantats, einschließlich kleiner Bereiche
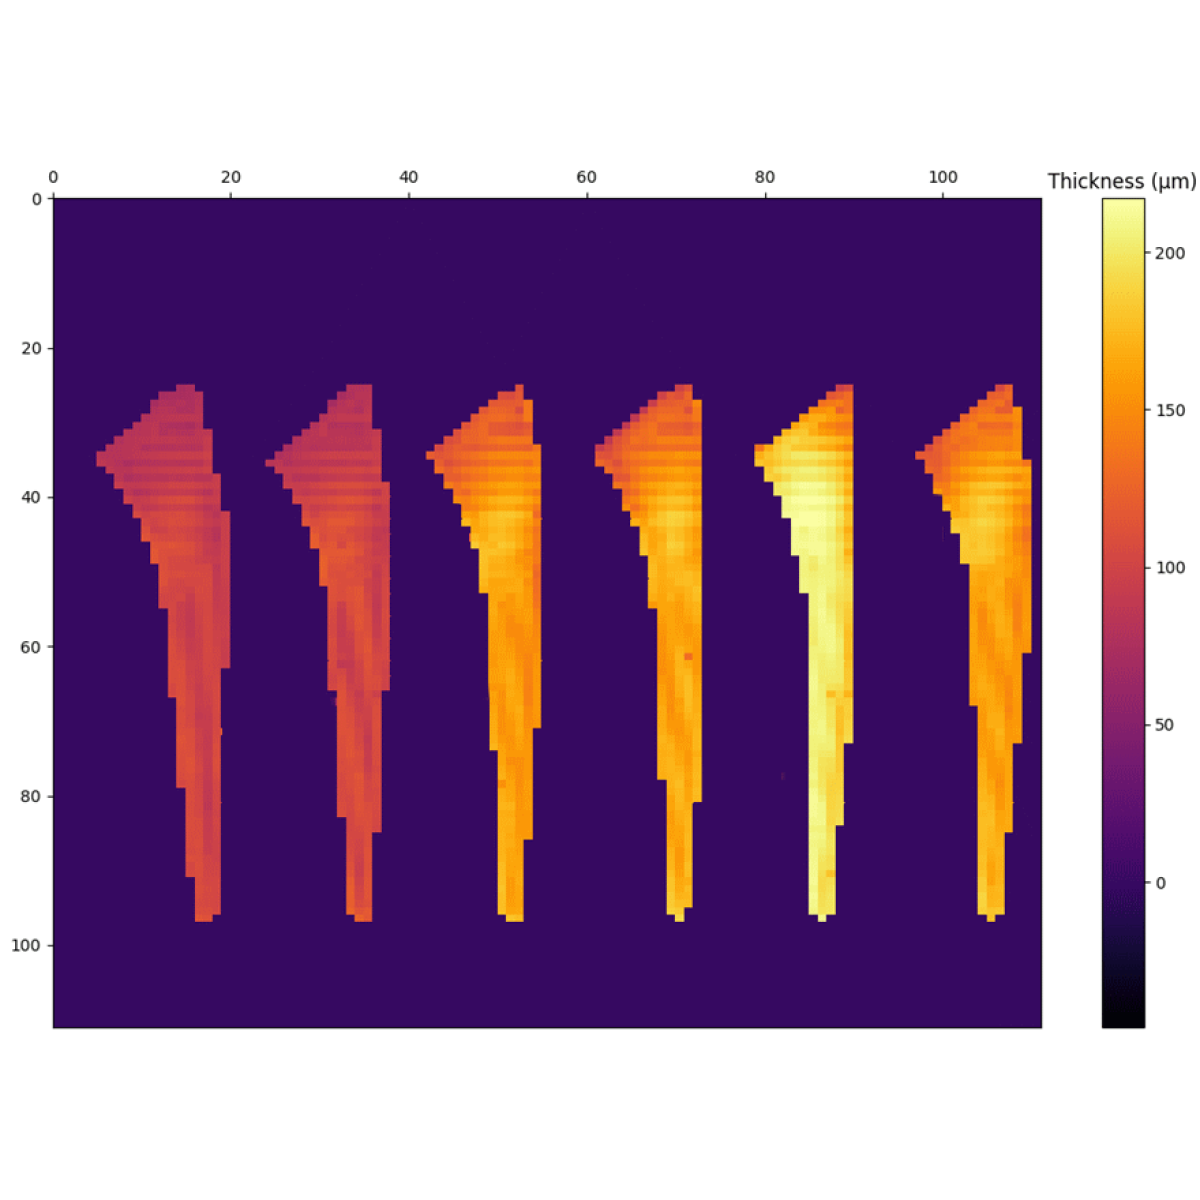
HAP-Schichtdickenkarten der sechs Hüftimplantate, Schrittweite 1 mm (Enovasense Point Sensor)
Die Karten zeigen, dass der laserphotothermische Point Sensor die Schichtdicke an jeder Position der Hüftimplantate gemessen hat, auch in sehr kleinen Bereichen – Hals, Kragen, Ränder der beschichteten Zone –, in denen berührende oder profilometrische Verfahren blind sind.
Genauigkeit: Korrelation mit zerstörenden Querschliffen
Die photothermischen Ergebnisse wurden anschließend mit zerstörender Querschliffmikroskopie an 10 Positionen pro Probe korreliert. Für beide Verfahren wurden der Mittelwert und die Standardabweichung je Implantat für den Vergleich herangezogen.
Abbildung 4 — Mittlere HAP-Dicke je Implantat: Laserphotothermie vs. Querschliff
Mittlere HAP-Schichtdicke je Probe, photothermische Kartierung vs. zerstörender Querschliff an 10 Positionen. Δ = Photothermie − Querschliff.
Die Werte beider Verfahren liegen sehr nahe beieinander: bei fünf der sechs Implantate innerhalb weniger Mikrometer, also deutlich innerhalb der Streuung einer plasmagespritzten Beschichtung. Die größere Abweichung bei Probe F (17 µm) ist mit der lokalen Variabilität einer rauen HAP-Schicht vereinbar, wenn 10 Querschliffpositionen mit einem Mittelwert über die gesamte Oberfläche verglichen werden.
Wiederholbarkeit und Messmittelfähigkeit (MSA Typ 1)
Wiederholbarkeitsversuche belegen die hohe Stabilität der Technologie mit übereinstimmenden Ergebnissen bei wiederholten Messungen an identischen Stellen. Zur Bewertung der Eigenleistung des Messsystems wurde unter kontrollierten Bedingungen eine Messsystemanalyse Typ 1 an einer repräsentativen Probe mit einem Referenzwert von 113,00 µm durchgeführt.
Abbildung 5 — Messmittelfähigkeitsstudie Typ 1 an einer 113-µm-HAP-Beschichtung
Verlaufsdiagramm der Wiederholmessungen gegenüber dem Referenzwert (grün) und dem gemessenen Mittelwert (rot gestrichelt). Schematische Darstellung, konsistent mit der Studienstatistik.
- Bias: Der p-Wert (0,0065) liegt unter 0,05, der Bias ist also statistisch signifikant – er beträgt jedoch nur +0,22 µm (Mittelwert 113,22 µm gegenüber einer Referenz von 113,00 µm) und ist für eine Beschichtung der 100-µm-Klasse vernachlässigbar.
- Fähigkeit: Die Fähigkeitskennwerte Cg = 7,30 und Cgk = 7,14 sind sehr hoch und liegen weit über der Annahmegrenze von 1,33: Die Messstreuung ist im Verhältnis zur Schichttoleranz sehr gering.
Die Leistungsangaben beziehen sich auf die in dieser Studie verwendete Konfiguration. Die tatsächliche Leistung hängt vom gewählten optischen System, der Beschichtung (Ti, HAP, Duplex) und ihrem Dickenbereich ab. Für jedes Schichtsystem wird eine eigene Kalibrierung erstellt.
06 — Industrielle Integration
Integration der Enovasense-Sensoren in den Beschichtungsablauf für Implantate
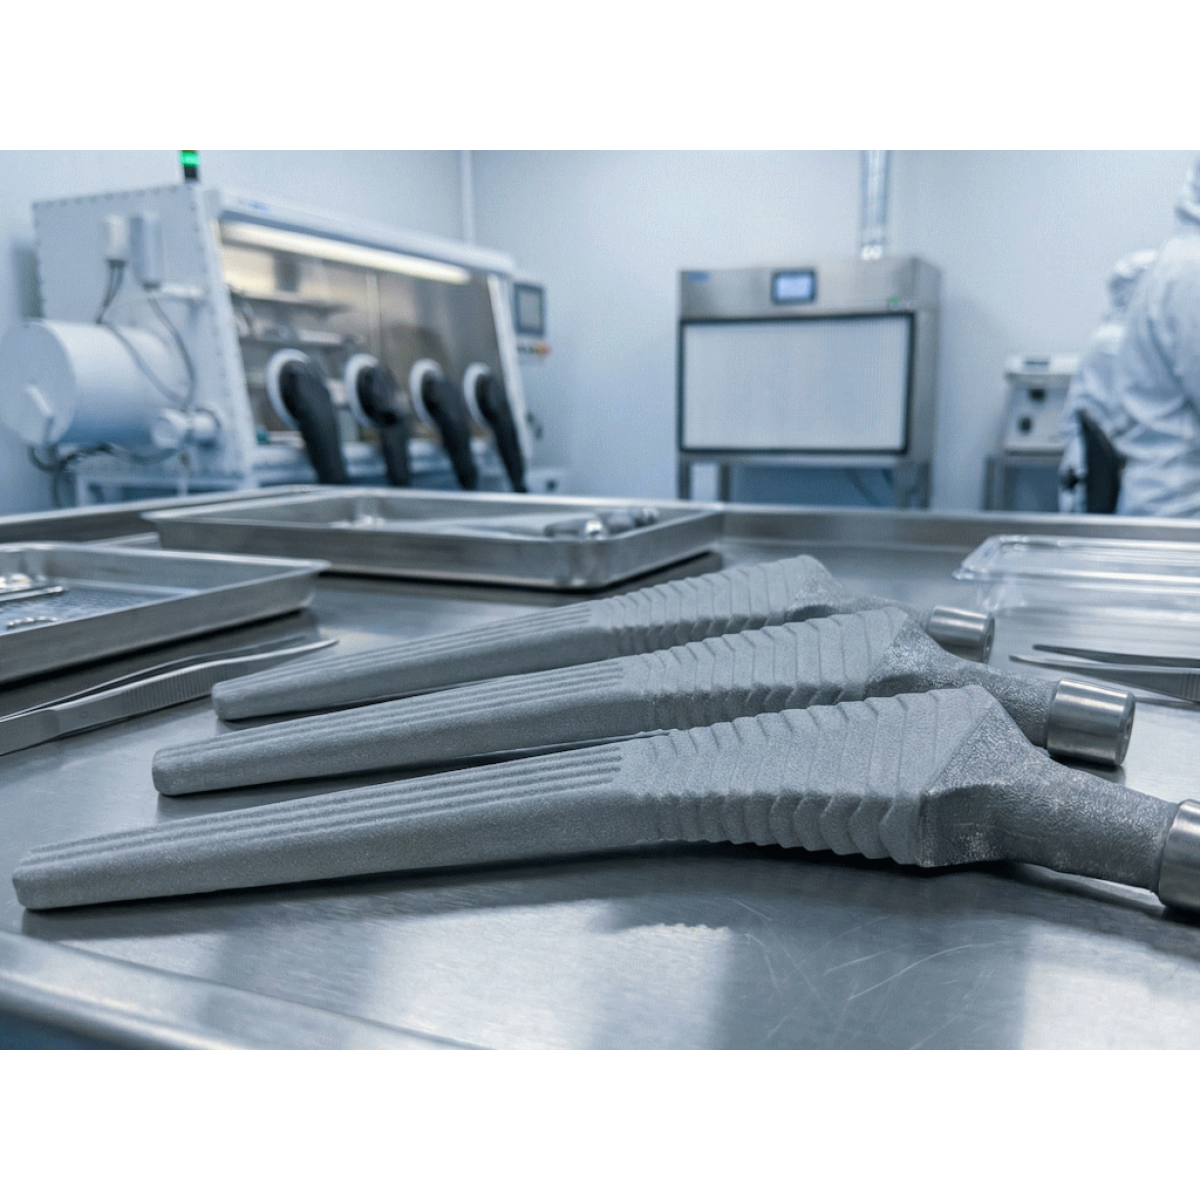
Die Enovasense-Messköpfe sind kompakt, berührungslos und tolerant gegenüber Abstands- und Winkelschwankungen – geeignet sowohl für die Beschichtungswerkstatt als auch für die Reinraumumgebung der Endprüfung. Drei Integrationsstufen decken den Bedarf von Implantatherstellern und Beschichtungsdienstleistern ab.

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文