アプリケーション / 整形外科用インプラント上コーティングの非接触膜厚測定
01 — はじめに
生体活性コーティング:金属インプラントと生きた骨の界面
人工股関節や人工膝関節などの整形外科用インプラントには、金属が本来生きた骨と結合しないという基本的な生物学的課題を解決するため、プラズマ溶射によるコーティングが多く施されています。主に大気プラズマ溶射(APS)が用いられ、酸素に敏感なチタン層には減圧プラズマ溶射(VPS)が用いられます。高温のプラズマトーチにより、溶融したチタンまたはハイドロキシアパタイト(HAP)(人骨の約 70 % を占めるリン酸カルシウム鉱物)をインプラント上に吹き付け、高度に特化した生体活性表面を形成します。
このプロセスにより、平滑な金属部品は微細な足場として機能する粗く多孔質な構造に変わります。この表面形状がオッセオインテグレーション(骨結合)を促し、生きた骨細胞がコーティングの気孔内へ直接成長します。プラズマコーティングインプラントは天然骨の化学的・物理的特性を再現するため骨セメントが不要となり、より耐久性のある生物学的固定が得られ、経時的な緩みのリスクを大幅に低減します。
大気プラズマ溶射(APS) 減圧プラズマ溶射(VPS) 多孔質チタン ハイドロキシアパタイト(HAP) Ti + HAP 二層 股関節、膝、肩、脊椎
図 1 — インプラントコーティングの製造工程
Enovasense の測定は、各溶射工程の後および滅菌済みの最終製品に対して実施できます。
図 2 — 人工股関節ステム上のプラズマ溶射(APS / VPS)コーティング構成(模式図)
02 — 品質要件
Ti および HAP コーティングの膜厚が重要な理由
コーティングの膜厚は、インプラントの機械的完全性と生物学的成否の両方を左右します。膜厚は製品の設計文書(DMR)で規定され、プロセスバリデーションで検証されており、規制当局は最終製品での確認をますます求めています。
薄すぎる場合:骨結合が不十分
チタンまたは HAP コーティングが薄すぎると、骨細胞が確実な骨結合を得るための十分な表面積や構造的な深さが得られない場合があります。固定は弱いままとなり、インプラントは早期の緩み(再置換手術の主な原因)にさらされます。
厚すぎる場合:剥離と第三体摩耗
逆に、厚すぎるコーティングは日常動作による繰返し応力で剥離や割れが生じやすくなります。過度に厚い HAP 層は特に脆く、吸収されたり関節腔内に剥落したりして第三体摩耗を引き起こし、インプラントの摺動面を損傷します。
最終製品の全数検査に向けた規制の動き
整形外科用インプラントは高価値の精密医療機器であり、保健当局はコーティングプロセスの高頻度な管理を求めています。たとえば FDA は、コーティング試験を複数ロットの滅菌済み最終製品で実施することを推奨しています。これにより破壊的手法は除外され、滅菌済み部品に触れる手法もすべて除外されます。
|
90 – 200 µm
人工股関節 6 本を対象とした実現可能性評価でカバーした HAP 膜厚範囲
|
1 s
測定点あたり、非接触で、コーティング済み部品上で直接測定 — 未コーティングの基準不要
|
|
Cg 7.30 / Cgk 7.14
113 µm の HAP コーティングにおけるタイプ 1 MSA 測定器能力 — 閾値 1.33 の 5 倍超
|
100 %
滅菌済み最終製品の検査が現実的に — 無菌状態を維持
|
03 — 測定上の課題
非破壊・非接触測定が不可欠な理由
プラズマ溶射(APS または VPS)によるインプラントコーティングには、あらゆる難しさが同時に存在します。粗く多孔質な表面、複雑で湾曲し多くの場合小さな形状、無菌の最終状態、そして出荷判定すべき製品そのものを消費してしまう破壊的な基準法です。
断面顕微鏡観察:インプラントを破壊する基準法
金属組織断面は依然としてバリデーションの基準法ですが、測定のたびに高価な完成インプラントを犠牲にし、しかも記録できるのは数か所のみです。複数ロットの滅菌済み最終製品に日常的に適用することはできません。
接触式プローブ:汚染、損傷、粗さによる偏り
渦電流式または電磁誘導式プローブは、滅菌済み部品に汚染のリスクをもたらし、脆い HAP 表面を損傷するおそれがあります。また、このように粗い表面では測定が不正確になり(プローブが最も高い凸部に乗り、平均膜厚を過大評価します)、人工股関節ステムや寛骨臼カップの湾曲形状や細部への対応も困難です。さらに渦電流式は非導電性の HAP 層に限られ、チタン上のチタンは測定できません。
差分 3D 形状測定:2 回の測定で不確かさが増大
3D 形状測定は非接触・非破壊ですが、部品の外表面しか捉えられず、未コーティングのインプラントの事前スキャンが必要です。この前後比較により測定の不確かさが増大し、極めて精密な再位置決めが求められますが、部品形状、表面粗さ、熱膨張、装置の環境感度を考えるとほぼ不可能です。また時間がかかり、滅菌済み製品での自動化もできません。
図 3 — 差分形状測定と直接光熱測定の比較
04 — 技術比較
レーザー光熱放射測定がコーティングインプラントに適している理由
Enovasense の特許技術であるレーザー光熱放射測定は、無菌状態の維持と多孔質表面の精密な評価という相反する要求を両立させます。変調レーザービームがコーティングを数度加熱し、熱波は層内を拡散してコーティングと基材の界面で反射します。赤外線検出器が熱応答を捉え、その減衰は物理的に層の厚さによって決まります。膜厚はコーティング済み部品のみから1 秒の単一ステップで即座に算出され、前後比較は一切不要です。
本手法は熱拡散に基づき 2 – 3 mm のスポットで平均化するため、接触式プローブが最も高い凸部に乗ってしまうプラズマ溶射表面の凹凸の影響を受けず、チタン上のチタンも、チタン上の HAP と同様に容易に測定できます。数センチメートルの作業距離で非接触測定を行うため、手動の位置合わせやベースライン補正なしに滅菌済み最終製品の全数検査が可能です。
「[Enovasense の技術により] 精密で信頼性の高い測定が可能になりました。この 2 つは従来技術では両立できない特性です。」
HTI Technologies
DeviceMed Magazine、2022 年 2 月
| 評価項目 | Enovasense レーザー光熱 | 渦電流式 / 電磁誘導式 | 差分 3D 形状測定 |
|---|---|---|---|
| 接触 | 非接触 | 接触式 | 非接触 |
| インプラントの無菌性 | 維持 | 損なわれる — 接触が必要 | 困難 — 複数回のハンドリング |
| Ti および HAP コーティング | 両方可 | HAP のみ | 両方可 |
| 高い表面粗さ | 影響なし — スポット平均 | 過大評価 — プローブが最も高い凸部に接触 | 陰影効果 |
| 複雑形状 | 影響なし | 影響あり — 曲率、エッジ近傍 | 複雑な位置合わせ |
| 測定時間 | 1 点あたり 1 s | 1 点あたり 1 s | 遅い — 位置合わせ、スキャン、解析 |
| 現場導入 / 自動化 | 容易 | 困難 — 接触が必要 | 不可能 |
| 全数検査 | 実現可能 | 不可能 | 不可能 |
05 — 計測性能
実現可能性評価:人工股関節 6 本の HAP コーティング
本評価は、膜厚 90~200 µm の HAP コーティングを施したチタン製人工股関節 6 本を対象に実施しました。使用したのは Enovasense Point Sensor で、パラメータは波長 980 nm、最大レーザー出力 10 W、測定時間 1 s、プローブと部品の距離 35 mm、レーザースポット径 2.6 mm です。センサーを 3 軸検査ステーションに取り付け、各インプラントの 2D マップを縦横とも 1 mm ピッチで取得しました。
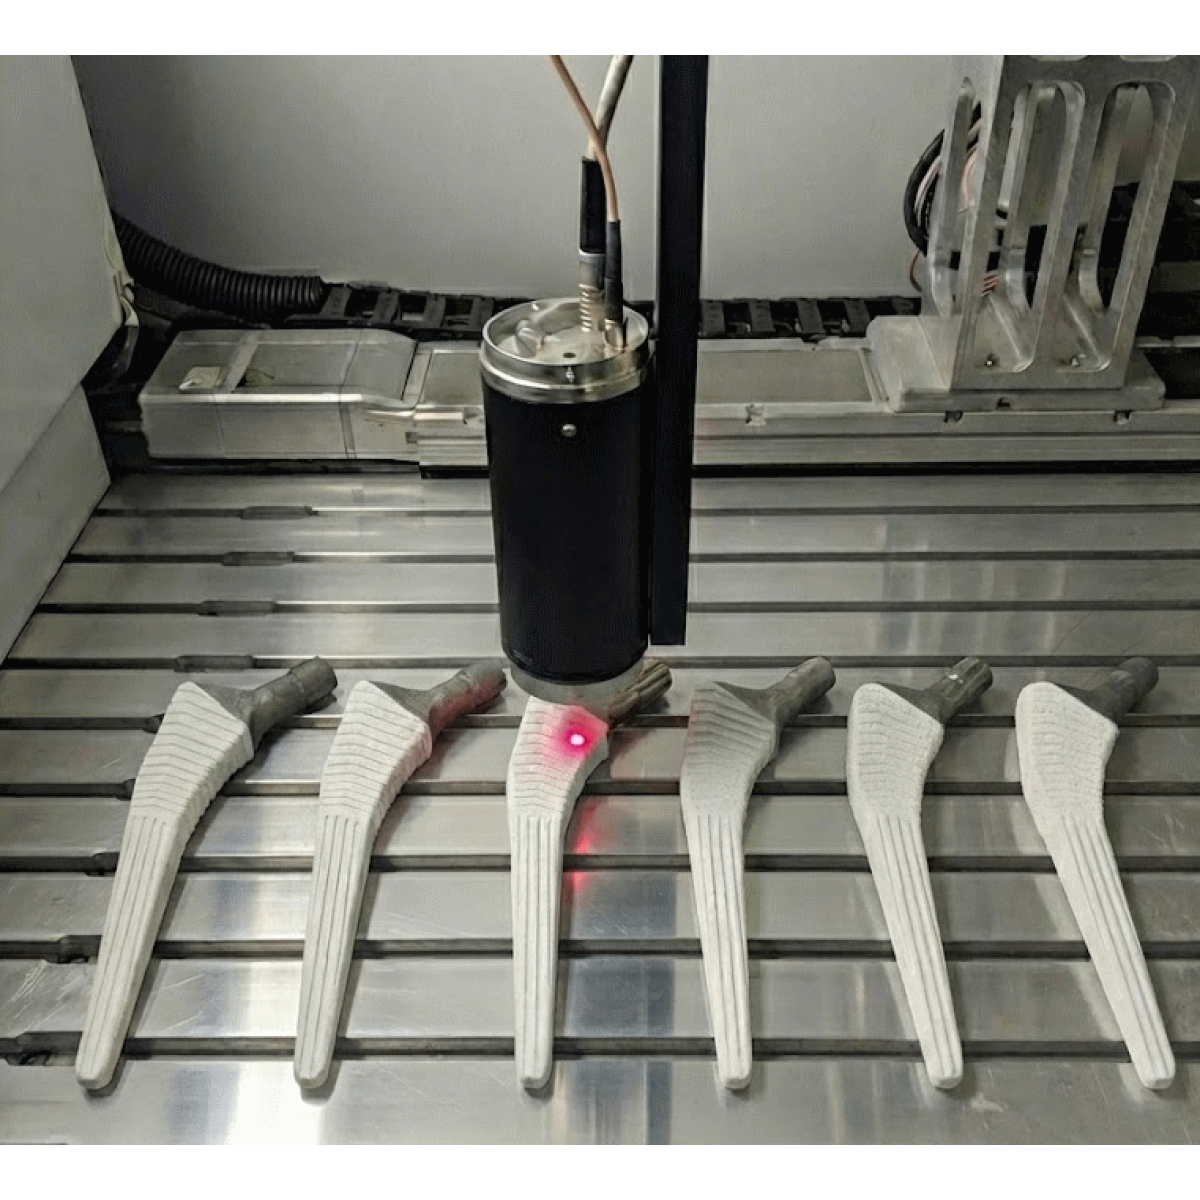
3 軸検査ステーションで HAP コーティング人工股関節をマッピングする Enovasense Point Sensor
各インプラントの全面マッピング(小さな部位を含む)
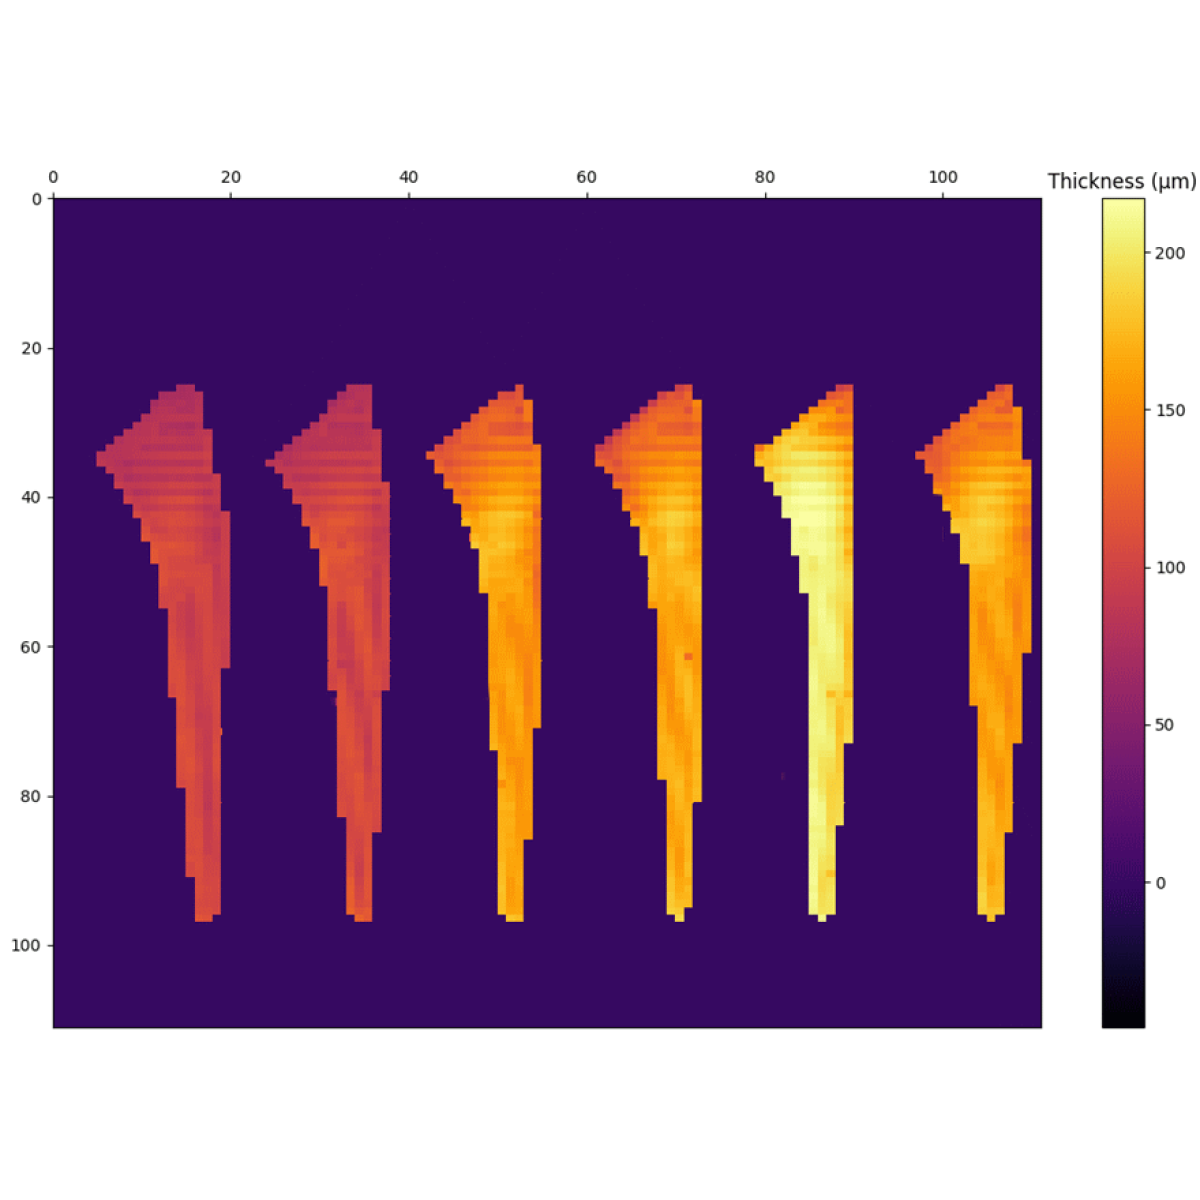
人工股関節 6 本の HAP コーティング膜厚マップ、1 mm ピッチ(Enovasense Point Sensor)
マップから、レーザー光熱式ポイントセンサーが人工股関節のあらゆる位置で、ごく小さな部位も含めて膜厚を測定できたことがわかります。ネック、カラー、コーティング領域の端部など、接触式や形状測定式の手法では測定できない部位です。
精度:破壊的断面観察との相関
次に、光熱測定の結果を、各試料 10 か所で実施した破壊的な断面顕微鏡観察と相関させました。両手法とも、インプラントごとの平均値と標準偏差を用いて比較しました。
図 4 — インプラントごとの HAP 平均膜厚:レーザー光熱と断面観察の比較
試料ごとの HAP コーティング平均膜厚。光熱マッピングと 10 か所の破壊的断面観察の比較。Δ = 光熱 − 断面。
両手法の値は非常に近く、6 本中 5 本で差は数 µm 以内であり、プラズマ溶射コーティングのばらつきの範囲内に十分収まっています。試料 F の差が大きい(17 µm)のは、10 か所の断面位置と全面平均を比較した場合の、粗い HAP 層の局所的なばらつきと整合しています。
繰返し性と測定器能力(タイプ 1 MSA)
繰返し試験により、同一位置での繰返し測定で一貫した結果が得られ、本技術の高い安定性が確認されました。測定システム固有の性能を評価するため、管理された条件下で、基準値 113.00 µm の代表試料を用いてタイプ 1 測定システム解析を実施しました。
図 5 — 113 µm HAP コーティングでのタイプ 1 測定器能力評価
基準値(緑)および測定平均値(赤破線)に対する繰返し測定値のランチャート。評価の統計値と整合する模式図です。
- 偏り:p 値(0.0065)は 0.05 未満であり、偏りは統計的に有意です。ただしその大きさは +0.22 µm(平均 113.22 µm、基準値 113.00 µm)にすぎず、100 µm クラスのコーティングでは無視できる値です。
- 能力:能力指数 Cg = 7.30、Cgk = 7.14 は非常に高く、合格基準 1.33 を大きく上回っています。測定のばらつきはコーティング公差に対してごく小さいことを示しています。
性能値は本評価で使用した構成に基づくものです。実際の性能は、選択する光学系、コーティング(Ti、HAP、二層)およびその膜厚範囲によって異なります。コーティング構成ごとに専用の校正を作成します。
06 — 産業への導入
インプラントのコーティング工程への Enovasense センサーの導入
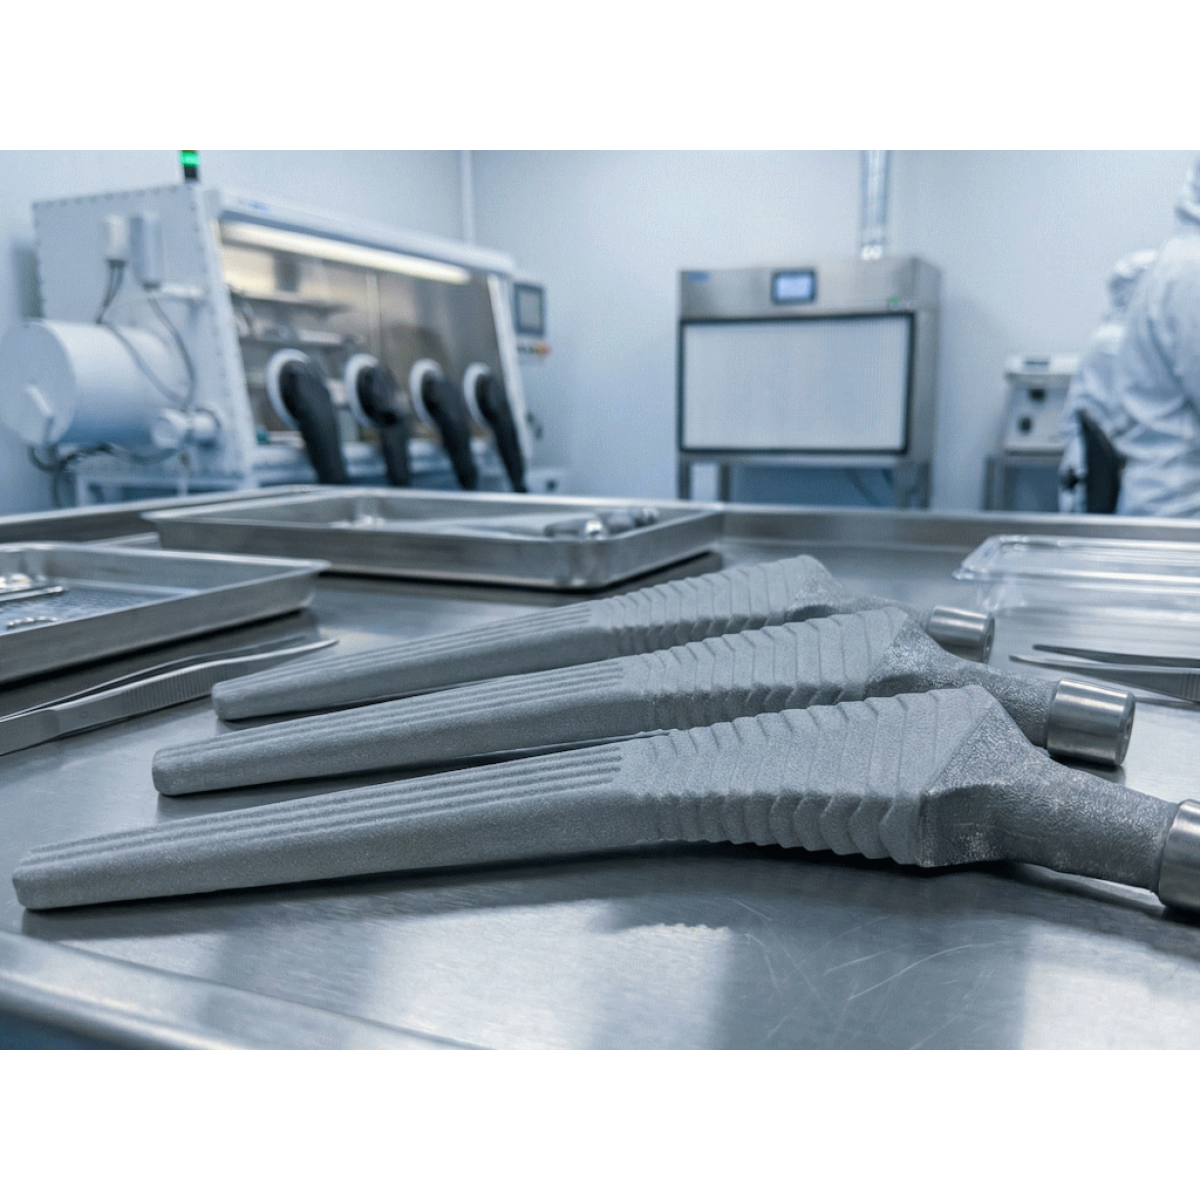
Enovasense のプローブはコンパクトかつ非接触で、距離や角度の変動に強いため、コーティング工場にも最終検査のクリーン環境にも適しています。インプラントメーカーやコーティング受託業者のニーズに応じて、3 つの導入レベルを用意しています。

 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文