Anwendungen / berührungslose schichtdickenmessung von laserauftragschweißungen auf bremsscheiben
01 — Einführung
Laserauftragschweißen: die Antwort der Bremsscheibe auf die Partikelgrenzwerte der Euro 7
Seit der Verabschiedung der Norm Euro 7 im Jahr 2024 sehen sich Automobilhersteller einer neuen Art von Emissionsvorgabe gegenüber: nicht nur Abgase, sondern auch Partikelemissionen außerhalb des Abgases — von denen ein großer Teil aus dem Verschleiß der Bremsscheiben stammt. Herkömmliche Scheiben aus Grauguss geben bei jedem Bremsvorgang Feinpartikel ab. Das Laserauftragschweißen hat sich daher als Schlüsseltechnologie etabliert: Eine harte, verschleißfeste Schicht wird metallurgisch auf die Reibfläche der Graugussscheibe aufgebracht und verringert den Verschleiß und die damit verbundenen Partikelemissionen deutlich.
Bremsscheiben arbeiten unter harten Bedingungen — hohe mechanische Belastungen, erhöhte Temperaturen und wiederholte Temperaturwechsel —, die die Reibfläche mit der Zeit schädigen. Die aufgetragene Schicht schützt diese Fläche, verbessert die Verschleißbeständigkeit und verlängert die Lebensdauer des Bauteils. Im Gegenzug stellen die OEM-Spezifikationen strenge Anforderungen an Dicke und Gleichmäßigkeit der aufgetragenen Schicht, und eine zuverlässige, wiederholbare Dickenkontrolle wird zu einem verpflichtenden Schritt der Fertigungskette.
Das Verfahren des Laserauftragschweißens
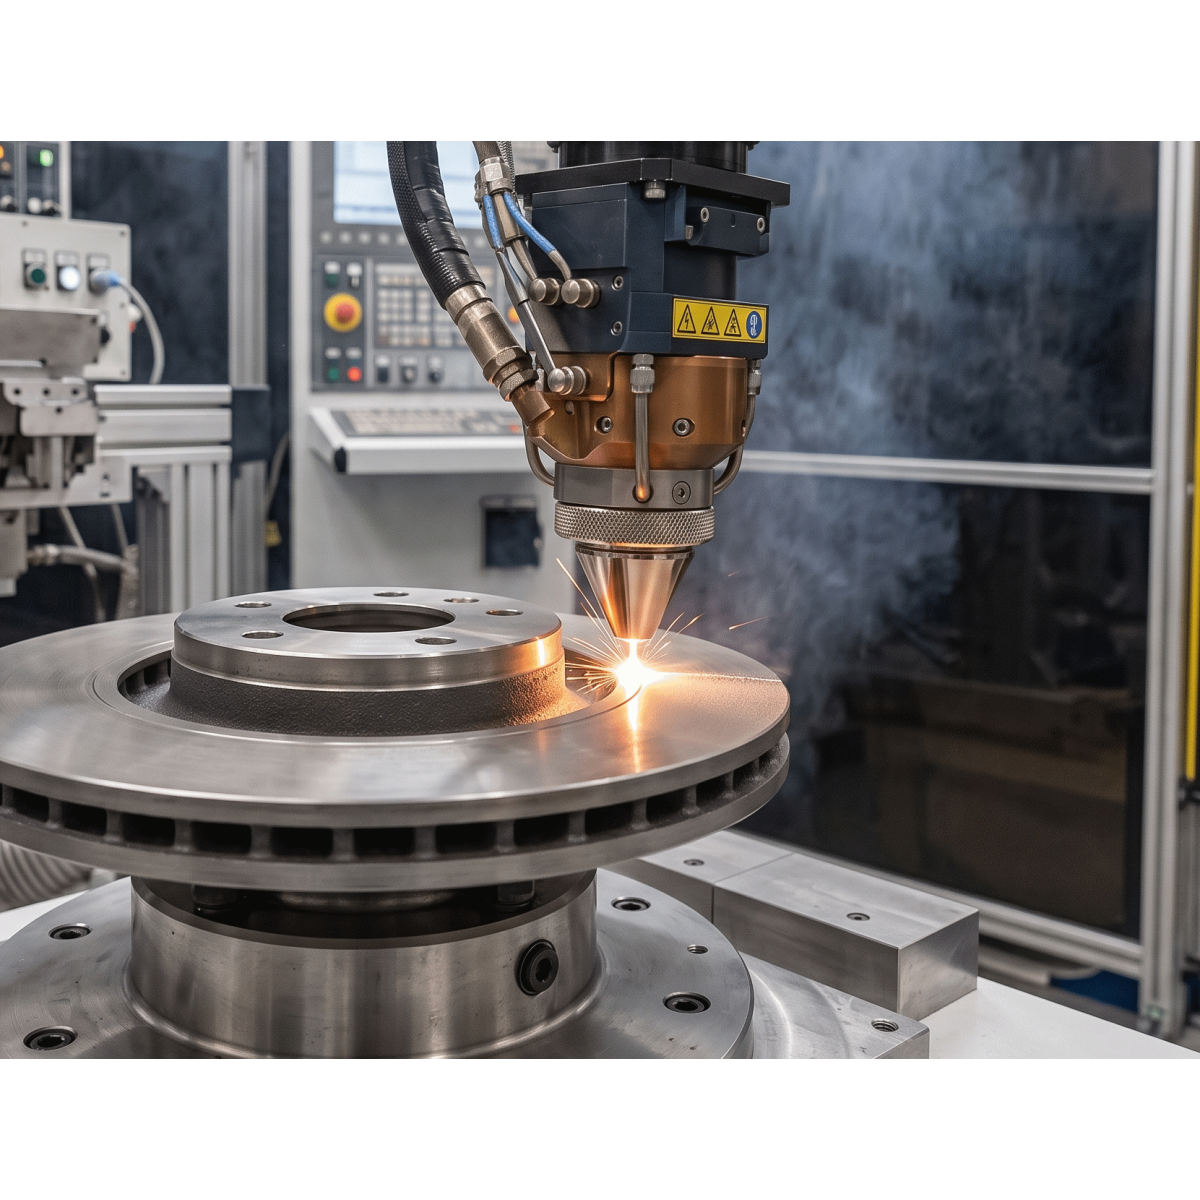
Das Laserauftragschweißen ist ein Oberflächenbehandlungsverfahren, bei dem ein energiereicher Laser auf der Substratoberfläche ein kleines Schmelzbad erzeugt, in das Metallpulver oder Draht zugeführt wird. Es entsteht eine dichte Beschichtung, die metallurgisch mit dem Substrat verbunden ist. Bei Bremsscheiben wird das Verfahren üblicherweise in zwei Durchgängen mit jeweils eigener Funktion ausgeführt:
Pulverauftragschweißen Drahtauftragschweißen Haftschicht Karbidverstärkte Verschleißschicht
Eine erste Haftschicht übernimmt den metallurgischen Übergang vom Gusseisen; eine zweite Verschleißschicht, typischerweise mit harten Karbidpartikeln versetzt, liefert das Reib- und Verschleißverhalten. Nach dem Auftragschweißen wird die Scheibe auf ihre endgültige Geometrie und Rauheit geschliffen, wodurch ein Teil der aufgetragenen Schicht abgetragen wird — maßgeblich ist daher letztlich die verbleibende Schichtdicke.
Abbildung 1 — Fertigungsablauf beim Laserauftragschweißen von Bremsscheiben
Die Dickenkontrolle von Enovasense kann nach jedem Auftragsdurchgang, nach dem Schleifen oder an allen drei Stellen erfolgen.
Abbildung 2 — Metallografischer Querschliff einer geschliffenen, laserauftraggeschweißten Bremsscheibe (schematisch)
Nach dem Schleifen ist die Oberfläche eben. Beide aufgetragenen Schichten haben dieselbe metallische Matrix; nur die obere Verschleißschicht enthält die harten Karbidpartikel, die viele optische und abstandsbasierte Messprinzipien stören.
02 — Qualitätsanforderungen
Warum die Dicke der aufgetragenen Schicht der kritische Qualitätsparameter ist
Die Verschleißlebensdauer einer beschichteten Scheibe — und damit ihr Partikelemissionsverhalten über die Lebensdauer des Fahrzeugs — wird unmittelbar von der nach dem Schleifen verbleibenden Dicke der Verschleißschicht bestimmt. Ist sie zu dünn, verschleißt die Scheibe vorzeitig bis zur Haftschicht oder zum Gusseisen; ist sie zu dick, steigen Prozesszeit, Pulververbrauch und Schleifaufwand ohne Nutzen. Die OEM-Spezifikationen legen daher ein Dickenfenster und eine Anforderung an die Gleichmäßigkeit über die gesamte Reibfläche fest.
Gleichmäßigkeit der Dicke über die Reibfläche
Beim Laserauftragschweißen entsteht eine Oberfläche aus überlappenden Raupen, mit lokalen Dickenschwankungen infolge der Schmelzbaddynamik, von Schwankungen der Pulverzufuhr und des Temperaturgradienten, der sich während des Auftrags über die Scheibe aufbaut. Besonders empfindlich sind der Innen- und Außenrand des Reibrings, wo die Auftragsbahn beginnt und endet. Eine Einzelpunktprüfung kann nicht bestätigen, dass die spezifizierte Mindestdicke überall vorhanden ist: Das kann nur eine dichte Dickenkarte der Reibfläche.
Zwei Schichten, eine Gesamtdicke
Da die Funktionsschicht in zwei Durchgängen aufgebaut wird, betrifft die Qualitätsfrage oft nicht die Dicke einer einzelnen Schicht, sondern die Gesamtdicke nach beiden Aufträgen — und die nach dem Schleifen verbleibende Dicke. Das Prüfverfahren muss daher den gesamten Schichtaufbau am fertigen Teil messen können, ohne auf eine vor dem Auftragschweißen aufgenommene Oberflächenreferenz angewiesen zu sein.
Überwachung von Prozessdrift
Laserleistung, Pulver- bzw. Drahtvorschub, Scangeschwindigkeit, Düsenverschleiß und Vorwärmung der Scheibe driften mit der Zeit und verschieben gemeinsam die aufgetragene Dicke. Jede Scheibe zu überwachen — oder zumindest eine dichte, häufige Stichprobe —, statt alle paar hundert Teile einen zerstörenden Querschliff anzufertigen, ist der einzige Weg, solche Driften zu erkennen, bevor sie große Mengen nicht konformer Scheiben erzeugen.
|
50 – 400 µm
Bei Bremsscheiben abgedeckter Dickenbereich der aufgetragenen Schicht, von dünnen Haftschichten bis zu vollständigen Zweischichtaufbauten
|
100 %
Der Reibfläche zerstörungsfrei kartiert — nicht nur einige wenige Schnittstellen
|
|
2 Schichten
Gesamtdicke des Schichtaufbaus am fertigen Teil gemessen, ohne Referenz vor dem Auftragschweißen
|
0 Kontakt
Berührungslose Lasermessung — geeignet für raue, unbearbeitete und geschliffene Oberflächen
|
03 — Messtechnische Herausforderungen
Warum Laserauftragschichten schwer zu messen sind
Die Dickenmessung einer Laserauftragschicht ist eine echte Herausforderung. Die Oberfläche im Auftragszustand ist rau und besteht aus überlappenden Raupen; die Dicke variiert lokal mit der Dynamik des Schmelzbads; und die in die Verschleißschicht eingebetteten harten Karbidpartikel — die gerade dazu dienen, ihre Beständigkeit zu erhöhen — stören eine Reihe von Messprinzipien. Daher liefern viele herkömmliche Schichtdickenmessverfahren im industriellen Maßstab nur schwer wiederholbare und reproduzierbare Ergebnisse.
Metallografischer Querschliff: die Referenz, aber zerstörend und lokal
Das Trennen, Einbetten und Polieren eines Scheibenabschnitts und seine Betrachtung unter dem Mikroskop ist nach wie vor das Referenzverfahren, das in allen Qualitätsprotokollen anerkannt ist. Es ist jedoch zerstörend, naturgemäß lokal und langsam: Ein Schliff dokumentiert wenige Millimeter einer Reibfläche von mehreren hundert Quadratzentimetern, und das Ergebnis liegt Stunden oder Tage nach dem Verlassen der Auftragszelle vor. Es erlaubt keine repräsentative Bewertung der Dickengleichmäßigkeit an großen oder komplexen Teilen und eignet sich nicht zur Regelung des Prozesses.
Höhensensoren und Lasertriangulation: eine Oberfläche, keine Schicht
Abstandsbasierte Verfahren messen die Oberflächentopografie vor und nach dem Auftrag und leiten die Schichtdicke aus der Differenz ab. Ihre Genauigkeit hängt stark von Oberflächengeometrie, Rauheit und lokaler Ausrichtung ab — alles ungünstig bei einer raupenstrukturierten Auftragschicht. Grundsätzlicher noch benötigen sie eine Referenzmessung des unbeschichteten Substrats: In einem Zweischichtprozess oder nach dem Schleifen der Scheibe ist diese Referenz verloren, und die Dicke der Funktionsschicht lässt sich nicht mehr allein aus der Oberflächenhöhe ableiten.
Was eine industrielle Lösung leisten muss
- Die Schicht selbst messen, nicht die Lage der Oberfläche — damit die Gesamtdicke eines Zweischichtaufbaus an der fertigen, geschliffenen Scheibe verfügbar ist.
- Rauheit und Karbide tolerieren — die Messung muss über die Raupenstruktur und das Gefüge mitteln, statt von ihnen gestört zu werden.
- Die gesamte Reibfläche kartieren — die Gleichmäßigkeit ist spezifiziert, daher muss das Verfahren eine Dickenkarte liefern, keinen Einzelpunkt.
- In die Fertigung integrierbar sein — auf Roboter oder Portal montiert, berührungslos und schnell genug für die Taktzeit der Auftragszelle.
04 — Technologievergleich
Warum die laserphotothermische Radiometrie das geeignete Werkzeug für beschichtete Scheiben ist
Die patentierte laserphotothermische Radiometrie (LPTR) von Enovasense misst die Beschichtung und nicht ihre Oberfläche. Ein modulierter Laserstrahl erzeugt in der aufgetragenen Schicht eine thermische Welle; ein Infrarotdetektor erfasst die an die Oberfläche zurückdiffundierende Wärme; die Schichtdicke wird aus der charakteristischen Zeit dieser thermischen Antwort bestimmt. Da das Verfahren auf der integrierten thermischen Antwort des Systems Beschichtung–Substrat beruht, ist es deutlich weniger empfindlich gegenüber lokalen Gefügeschwankungen, Raupenrauheit und Karbidpartikeln als optische oder abstandsbasierte Verfahren — und bleibt dabei vollständig berührungslos, zerstörungsfrei und mit industrieller Automatisierung kompatibel.
| Kriterien | Enovasense laserphotothermisch | Höhensensor / Lasertriangulation | Metallografischer Querschliff |
|---|---|---|---|
| Messprinzip | Thermische Diffusionsantwort der Schicht | Oberflächentopografie vor vs. nach dem Auftrag | Direkte lokale Betrachtung der geschnittenen Schicht |
| Zerstörungsfrei | Ja | Ja | Nein — Scheibe wird geschnitten |
| Empfindlichkeit gegenüber der Bauteilgeometrie | Gering bis mittel — geeignet für komplexe Geometrien | Hoch — Kanten, Krümmung, Zugänglichkeit | Gering — nur gewählte Stelle |
| Dünne Schichten (wenige µm) | Gut geeignet | Nein | Möglich — aber verrauscht |
| Gesamtdicke nach Zweischichtauftrag | Geeignet | Risiko des Referenzverlusts | Geeignet |
| Automatisierung / Inline-Integration | Hoch — Roboterintegration, Dickenkartierung | Schwierig | Nicht geeignet |
| Messgeschwindigkeit | Hoch | Hoch | Sehr gering |
05 — Messtechnische Leistung
Mit Mercedes und Fritz Winter an Serienscheiben validiert
Enovasense hat mit Fritz Winter und Mercedes im Rahmen eines industriellen Validierungsprojekts zusammengearbeitet, das die Entwicklung und Bewertung laserauftraggeschweißter Bremsscheibenlösungen für aktuelle und künftige Emissionsanforderungen im Automobilbereich zum Ziel hatte. In diesem Projekt haben Mercedes und Fritz Winter die laserbasierte Dickenmessung von Enovasense an laserauftraggeschweißten Bremsscheiben über mehrere industrielle Reifegrade hinweg validiert, um die Dicke der aufgetragenen Schicht unter repräsentativen Fertigungsbedingungen zu überwachen.
Kalibrierung und Blindvalidierung gegen Querschliffe
Drei Scheiben mit Schichtdicken von 200 bis 350 µm wurden mit dem Enovasense-Sensor gemessen und ihre Antwort zur Erstellung der Kalibrierung verwendet. Diese Kalibrierung wurde anschließend auf Validierungsproben unbekannter Dicke angewendet, die danach geschnitten und per mikroskopischem Querschliff überprüft wurden. Abbildung 3 zeigt beide Datensätze nebeneinander.
Abbildung 3 — Vergleichsmessung: zerstörender Querschliff vs. zerstörungsfreie Enovasense-LPTR
Quelle: Validierungsprojekt Mercedes – Fritz Winter – Enovasense. Proben 1–17: drei Kalibrierscheiben (≈ 350, 300 und 200 µm). Proben 19–27: Validierungsscheiben unbekannter Dicke, mit der Enovasense-Kalibrierung gemessen und anschließend per Querschliff-Mikroskopie überprüft. Werte aus den Studiendaten nachgezeichnet.
Bei den Validierungsproben folgen die Enovasense-Messungen der Querschliffreferenz im gesamten Band von 230–260 µm eng, einschließlich der Stufe zwischen den dünneren und dickeren Validierungsscheiben. Es besteht eine starke Korrelation zwischen den per mikroskopischem Schliff und den mit dem Enovasense-Sensor ermittelten Werten — ein Beleg dafür, dass sich eine an wenigen Referenzscheiben erstellte Kalibrierung auf unbekannte Serienteile übertragen lässt.
Kartierung der Gleichmäßigkeit über die gesamte Fläche
Über Punktmessungen hinaus ermöglicht die Integration des Enovasense-Sensors in ein Bewegungssystem einen vollständigen Scan der beschichteten Reibfläche. Die resultierende Dickenkarte (Abbildung 4) zeigt, was kein Querschliff zeigen kann: den radialen Dickengradienten zwischen Innen- und Außenradius des Reibrings, die mit der Auftragsbahn verbundenen Winkelschwankungen und lokale dünne Stellen an den Ringrändern, wo die Bahn beginnt und endet.
Abbildung 4 — Dickenkarte der Reibfläche einer laserauftraggeschweißten Bremsscheibe
Schematische Darstellung eines vollflächigen XY-Scans von Enovasense (automatisierter Bewegungs- und Messzyklus), eine Zelle pro Messpunkt. Farbskala 275–400 µm. Die Karte zeigt den radialen Gradienten — dünner zum Innenradius, dicker zum Außenradius — sowie die lokalen Fehlstellen an den Rändern des beschichteten Rings.
Die Leistungsdaten entsprechen der im Validierungsprojekt verwendeten Messkonfiguration. Die tatsächliche Leistung bei einer bestimmten Anwendung hängt vom gewählten optischen System, der Auftragslegierung und ihrem Karbidanteil sowie vom Dickenbereich der gemessenen Schicht ab. Für jedes Auftragswerkstoffsystem wird eine eigene Kalibrierung erstellt.
06 — Industrielle Integration
Drei Möglichkeiten, Enovasense-Sensoren für die Bremsscheibenkontrolle zu integrieren
Derselbe berührungslose Sensor kann im Labor, in der Vorserie und in der Serienfertigung eingesetzt werden. Enovasense bietet drei Integrationsstufen, von einer Tisch-Kartierstation bis zu einem direkt in der Auftragslinie montierten Sensor.
Video — Die Roboterstation HKLR von Enovasense misst eine laserauftraggeschweißte Bremsscheibe
Gehostet von YouTube, das Cookies auf Ihrem Gerät setzt.
6-Achs-Roboter, programmierter Bewegungs- und Messzyklus, vollflächige Dickenkartierung der Reibfläche.
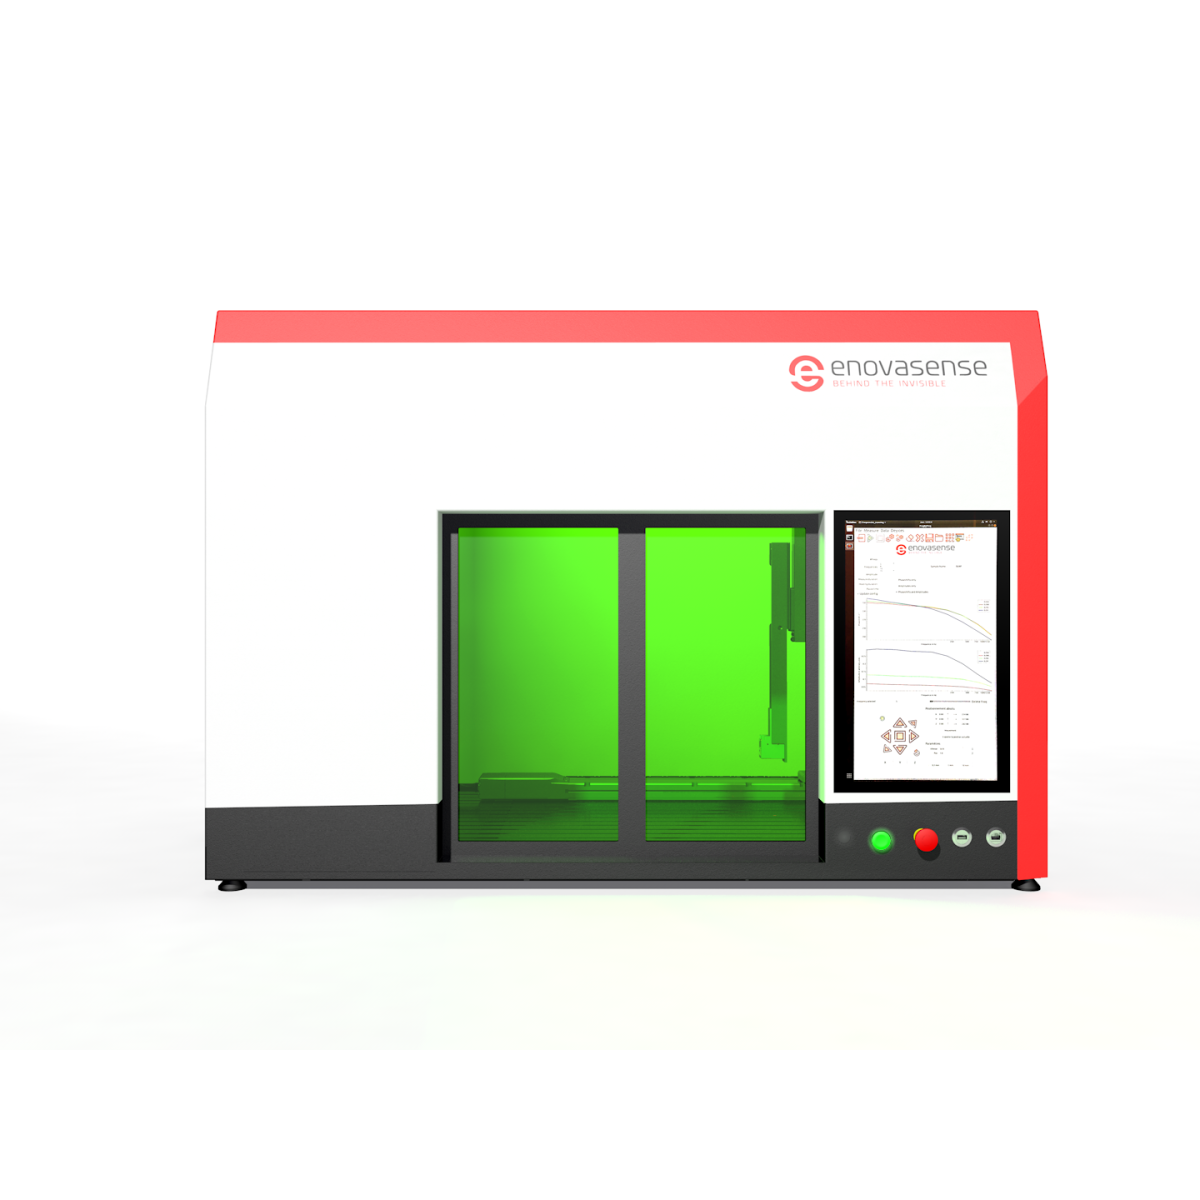
Prüfstation HKL2 — 3-Achs-Dickenkartierung der Reibfläche
Abbildung 5 — Integrationsstufen, vom Labor bis zur Linie

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文