アプリケーション / ブレーキディスク上レーザークラッディング層の非接触膜厚測定
01 — はじめに
レーザークラッディング:Euro 7 の粒子状物質規制に対するブレーキディスクの解決策
2024 年に Euro 7 規格が採択されて以来、自動車メーカーは新たな排出規制に直面しています。対象は排気ガスだけでなく、非排気由来の粒子状物質排出にも及び、その大部分はブレーキディスクの摩耗に由来します。従来のねずみ鋳鉄製ディスクは、制動のたびに微粒子を放出します。そのため、レーザークラッディングが重要な基盤技術として注目されています。硬く耐摩耗性の高い層を鋳鉄ディスクの摩擦面に冶金的に接合することで、摩耗とそれに伴う粒子状物質の排出を大幅に低減します。
ブレーキディスクは、高い機械的負荷、高温、繰り返しの熱サイクルといった過酷な条件下で使用され、摩擦面は時間とともに劣化します。クラッド層はこの表面を保護し、耐摩耗性を高め、部品寿命を延ばします。その一方で、OEM 仕様ではクラッド層の膜厚と均一性に厳しい要件が課されており、信頼性と再現性の高い膜厚管理は生産工程における必須のステップとなっています。
レーザークラッディングプロセス
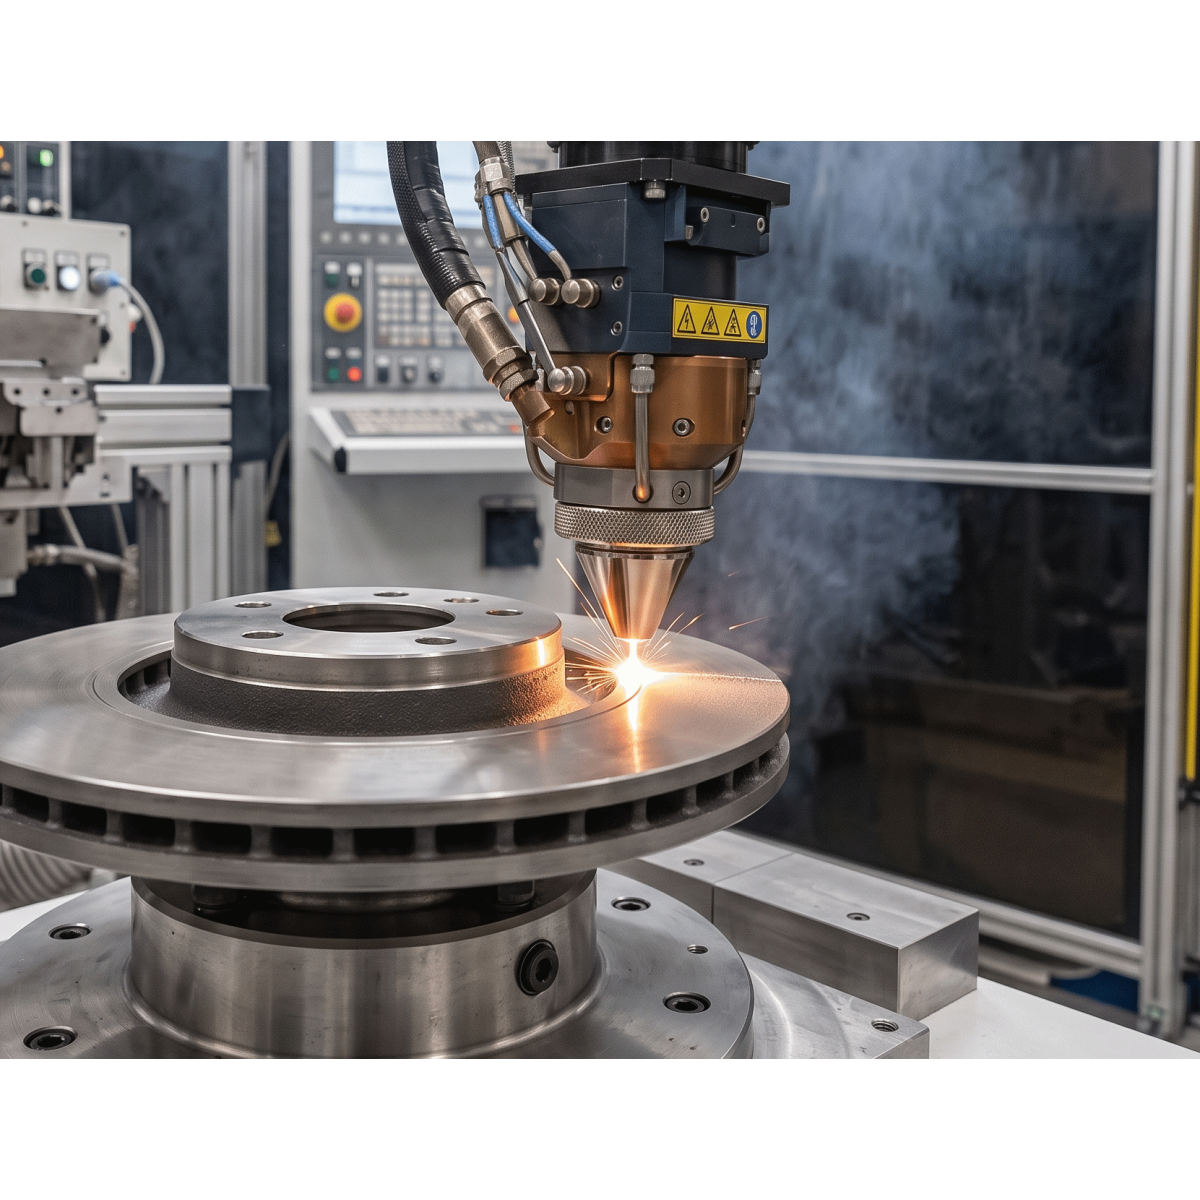
レーザークラッディングは表面処理プロセスの一つで、高エネルギーのレーザーが基材表面に小さな溶融池を形成し、そこに金属粉末またはワイヤを供給します。これにより、基材と冶金的に接合した緻密な皮膜が形成されます。ブレーキディスクでは、通常それぞれ異なる機能を持つ 2 パスでプロセスが行われます。
粉末供給式クラッディング ワイヤ供給式クラッディング ボンド層 炭化物強化摩耗層
1 層目のボンド層は鋳鉄からの冶金的な遷移を担い、2 層目の摩耗層は通常硬質炭化物粒子を含み、摩擦・耐摩耗性能を担います。クラッディング後、ディスクは最終形状と表面粗さに研削され、成膜された層の一部が除去されます。そのため、最終的に重要となるのは研削後に残る層厚です。
図 1 — ブレーキディスクのレーザークラッディング製造工程
Enovasense の膜厚検査は、各クラッディングパスの後、研削後、またはこれら 3 工程すべてに配置できます。
図 2 — 研削後のレーザークラッドブレーキディスクの金属組織断面(模式図)
研削後、表面は平坦になります。2 つのクラッド層は同じ金属マトリックスを持ち、上層の摩耗層だけが硬質炭化物粒子を含みます。この粒子が、多くの光学式および距離計測式の測定原理を妨げます。
02 — 品質要件
クラッド層の膜厚が重要な品質パラメータである理由
クラッドディスクの摩耗寿命、ひいては車両寿命全体にわたる粒子状物質の排出性能は、研削後に残る摩耗層の厚さによって直接決まります。薄すぎると、ディスクは早期にボンド層や鋳鉄まで摩耗します。厚すぎると、加工時間、粉末消費量、研削工数が増えるだけで効果はありません。そのため、OEM 仕様では膜厚の許容範囲と、摩擦面全体にわたる均一性要件が定められています。
摩擦面全体の膜厚均一性
レーザークラッディングでは重なり合うビードからなる表面が形成され、溶融池の挙動、粉末供給の変動、成膜中にディスク全体に生じる温度勾配によって局所的な膜厚変動が生じます。クラッディング軌跡の始点と終点となる摩擦リングの内縁と外縁は、特に影響を受けやすい部分です。1 点だけの検査では、規定の最小膜厚がすべての箇所で確保されていることは確認できません。それを確認できるのは、摩擦面の高密度な膜厚マップだけです。
2 層、1 つの総膜厚
機能皮膜は 2 パスで形成されるため、品質上の問題は 1 層の膜厚ではなく、2 回の成膜後の総膜厚、そして研削後に残る膜厚であることが多くあります。したがって検査方法は、クラッディング前に取得した表面基準に頼らず、完成品で層構成全体を測定できなければなりません。
プロセスドリフトの監視
レーザー出力、粉末またはワイヤの供給速度、走査速度、ノズルの摩耗、ディスクの予熱はいずれも時間とともにドリフトし、全体として成膜厚さを変化させます。数百個ごとに破壊的な断面観察を行うのではなく、すべてのディスク、あるいは少なくとも高密度かつ高頻度のサンプルを監視することが、不適合ディスクが大量に発生する前にこうしたドリフトを検出する唯一の方法です。
|
50 – 400 µm
ブレーキディスクで対応可能なクラッド層の膜厚範囲(薄いボンド層から 2 層構成全体まで)
|
100 %
摩擦面を非破壊でマッピング(数か所の切断点ではなく)
|
|
2 層
完成品で層構成の総膜厚を測定、クラッディング前の基準は不要
|
非接触
非接触レーザー測定 — クラッド直後の粗い表面にも研削面にも対応
|
03 — 測定上の課題
レーザークラッド層の測定が難しい理由
レーザークラッド層の膜厚測定は、大きな課題です。成膜したままの表面は粗く、重なり合うビードで構成されています。膜厚は溶融池の挙動に応じて局所的に変化します。さらに、耐摩耗性を高めるために摩耗層に含まれる硬質炭化物粒子が、多くの測定原理を妨げます。その結果、従来の膜厚測定法の多くは、工業規模で繰り返し性と再現性のある結果を得ることが困難です。
金属組織断面:基準法だが、破壊的かつ局所的
ディスクの断面を切断・埋込・研磨して顕微鏡で観察する方法は、現在もすべての品質プロトコルで認められている基準法です。しかし、この方法は破壊的で、本質的に局所的であり、時間がかかります。1 つの断面で記録できるのは、数百平方センチメートルに及ぶ摩擦面のうちわずか数ミリメートルであり、結果が得られるのはディスクがクラッディングセルを出てから数時間から数日後です。大型部品や複雑形状部品の膜厚均一性を代表的に評価することはできず、プロセスのフィードバック制御にも使えません。
高さセンサーとレーザー三角測量:測るのは表面であり、層ではない
距離計測式の手法は、成膜前後の表面形状を測定し、その差から層厚を推定します。その精度は表面の形状、粗さ、局所的な向きに大きく左右され、ビード状の凹凸を持つクラッド層ではいずれも不利な条件です。より根本的な問題として、これらの手法には素地の基準測定が必要です。2 層プロセスや研削後のディスクではこの基準が失われ、表面高さだけから機能層の膜厚を推定することはできなくなります。
工業用ソリューションに求められること
- 表面位置ではなく層そのものを測定すること — 研削後の完成ディスクで 2 層構成の総膜厚を得るため。
- 粗さと炭化物の影響を受けないこと — ビードの凹凸や微細組織に妨げられるのではなく、それらを平均化して測定する必要があります。
- 摩擦面全体をマッピングすること — 均一性は仕様項目であるため、点ではなく膜厚マップが必要です。
- 生産ラインに組み込めること — ロボットまたはガントリーに搭載でき、非接触で、クラッディングセルのタクトタイムに追従できる速度が必要です。
04 — 技術比較
レーザー光熱放射測定がクラッドディスクに適したツールである理由
Enovasense の特許技術であるレーザー光熱放射測定(LPTR)は、表面ではなく皮膜そのものを測定します。変調されたレーザービームがクラッド層内に熱波を発生させ、赤外線検出器が表面に拡散して戻る熱を捉え、その熱応答の特性時間から層厚を求めます。この手法は皮膜–基材系の積分された熱応答に基づくため、光学式や距離計測式の手法に比べて、局所的な微細組織の変動、ビードの粗さ、炭化物粒子の影響をはるかに受けにくく、しかも完全に非接触・非破壊で、工業オートメーションに対応しています。
| 評価項目 | Enovasense レーザー光熱法 | 高さセンサー / レーザー三角測量 | 金属組織断面 |
|---|---|---|---|
| 測定原理 | 層の熱拡散応答 | 成膜前後の表面形状の比較 | 切断した層の直接的な局所観察 |
| 非破壊 | はい | はい | いいえ — ディスクを切断 |
| 部品形状への感度 | 低~中 — 複雑形状に対応 | 高 — エッジ、曲率、アクセス性 | 低 — 選択した位置のみ |
| 薄膜(数 µm) | 適している | いいえ | 可能 — ただしノイズが大きい |
| 2 層成膜後の総膜厚 | 対応 | 基準を失うリスク | 対応 |
| 自動化 / インライン統合 | 高 — ロボット統合、膜厚マッピング | 困難 | 不適 |
| 測定速度 | 高 | 高 | 非常に低い |
05 — 計測性能
メルセデスおよび Fritz Winter と量産ディスクで検証
Enovasense は、現在および今後の自動車排出規制に対応するレーザークラッドブレーキディスクソリューションの開発と評価を目的とした産業検証プロジェクトにおいて、Fritz Winter および Mercedes と協力しました。このプロジェクトで Mercedes と Fritz Winter は、代表的な生産条件下でクラッド層の膜厚を監視するため、レーザークラッドブレーキディスクにおける Enovasense のレーザー膜厚測定を複数の産業成熟度レベルにわたって検証しました。
校正と断面に対するブラインド検証
クラッド層の膜厚が 200~350 µm の 3 枚のディスクを Enovasense センサーで測定し、その応答を用いて校正を作成しました。次にこの校正を膜厚が未知の検証用試料に適用し、その後これらの試料を切断して顕微鏡断面観察で検証しました。図 3 に両方のデータセットを並べて示します。
図 3 — 比較:破壊的な断面観察 vs 非破壊の Enovasense LPTR
出典:Mercedes – Fritz Winter – Enovasense 検証プロジェクト。試料 1–17:校正用ディスク 3 枚(≈ 350、300、200 µm)。試料 19–27:膜厚未知の検証用ディスク。Enovasense の校正で測定した後、断面顕微鏡観察で検証。数値は試験データから再作図。
検証用試料では、Enovasense の測定値は 230–260 µm の範囲全体で断面観察の基準値によく追従しており、薄い検証用ディスクと厚い検証用ディスクの間の段差も捉えています。顕微鏡断面観察で得られた値と Enovasense センサーで得られた値の間には強い相関があり、少数の基準ディスクで作成した校正が未知の量産部品にも適用できることが確認されました。
全面の均一性マッピング
点測定にとどまらず、Enovasense センサーを駆動システムに組み込むことで、クラッド摩擦面の全面スキャンが可能になります。得られた膜厚マップ(図 4)は、断面観察では得られない情報を示します。すなわち、摩擦リングの内径と外径の間の半径方向の膜厚勾配、クラッディング軌跡に関連する周方向の変動、そして軌跡の始点と終点となるリング縁部の局所的な薄い箇所です。
図 4 — レーザークラッドブレーキディスク摩擦面の膜厚マップ
Enovasense による全面 XY スキャン(自動化された移動+測定サイクル)の模式図。1 セルが 1 測定点に対応します。カラースケール 275–400 µm。マップには、半径方向の勾配(内径側で薄く、外径側で厚い)と、クラッドリング縁部の局所的な欠陥が示されています。
性能値は検証プロジェクトで使用した測定構成に対応します。個々のアプリケーションでの実際の性能は、選択した光学系、クラッド合金とその炭化物含有量、および測定する層の膜厚範囲によって異なります。クラッド材料系ごとに専用の校正を作成します。
06 — 産業への統合
ブレーキディスク検査に Enovasense センサーを統合する 3 つの方法
同じ非接触センサーを、ラボ、量産試作、本格量産の各段階で使用できます。Enovasense は、卓上型マッピングステーションからクラッディングラインに直接搭載するセンサーまで、3 つの統合レベルを提供しています。
動画 — レーザークラッドブレーキディスクを測定する Enovasense HKLR ロボットステーション
YouTubeによってホストされており、お使いのデバイスにCookieが保存されます。
6 軸ロボット、プログラムされた移動・測定サイクル、摩擦面全面の膜厚マッピング。
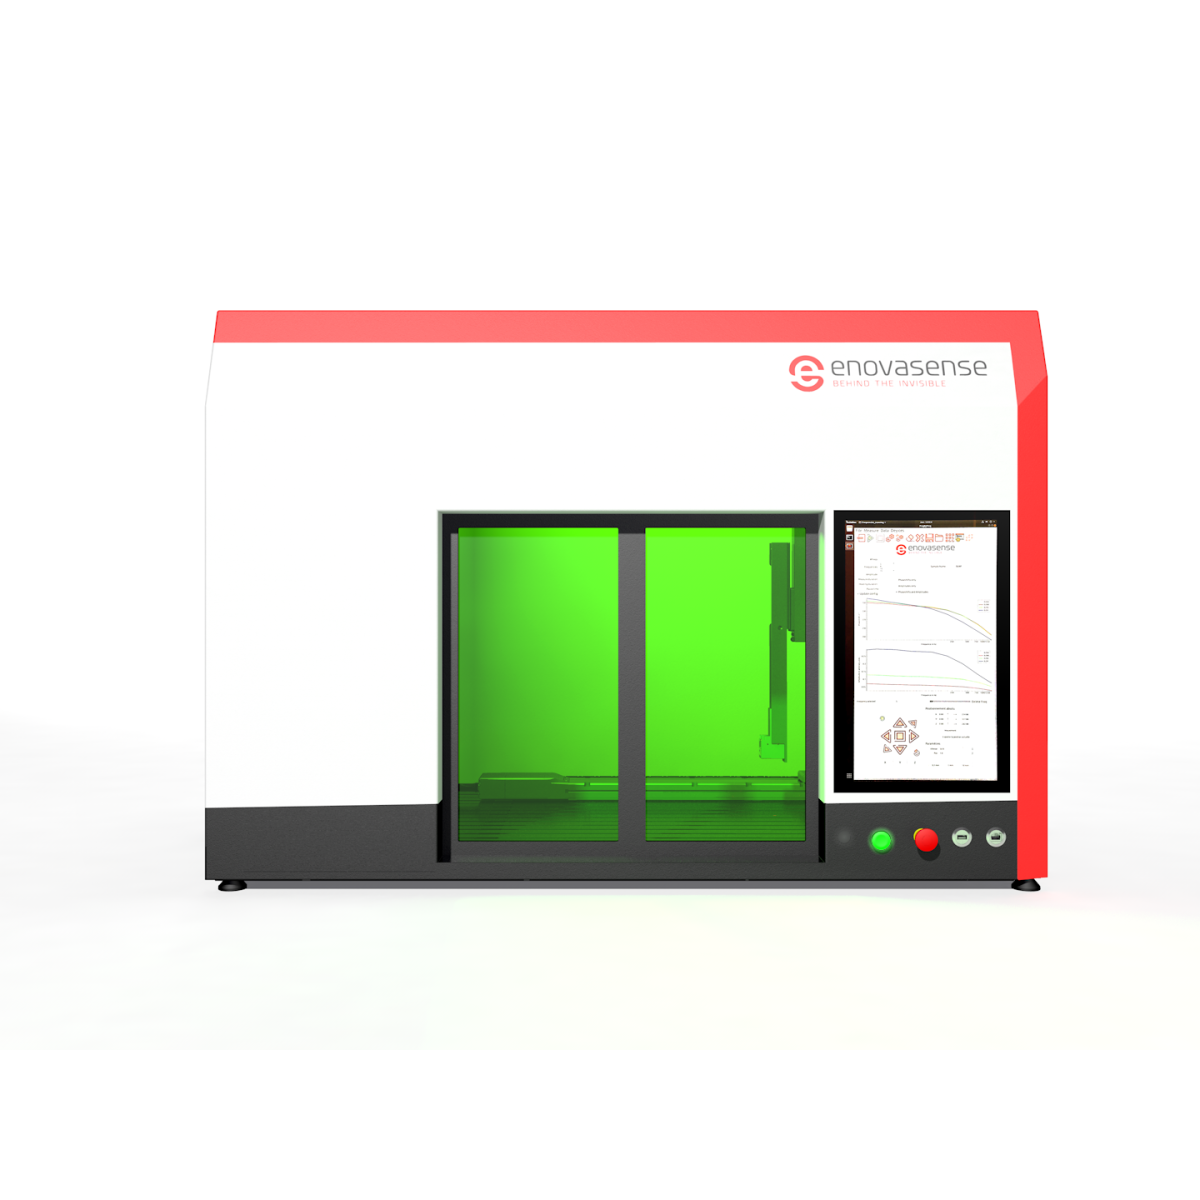
HKL2 検査ステーション — 摩擦面の 3 軸膜厚マッピング
図 5 — ラボからラインまでの統合レベル

 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文