Aplicaciones / medición sin contacto del espesor de recargues láser en discos de freno
01 — Introducción
Recargue por láser: la respuesta del disco de freno a los límites de partículas de Euro 7
Desde la adopción de la norma Euro 7 en 2024, los fabricantes de automóviles se enfrentan a un nuevo tipo de restricción de emisiones: no solo los gases de escape, sino también las emisiones de partículas no procedentes del escape, una gran parte de las cuales proviene del desgaste de los discos de freno. Los discos convencionales de fundición gris desprenden partículas finas en cada frenada. Por ello, el recargue por láser (laser cladding) se ha consolidado como una tecnología clave: una capa dura y resistente al desgaste se une metalúrgicamente a la superficie de fricción del disco de fundición, lo que reduce de forma notable el desgaste y las emisiones de partículas asociadas.
Los discos de freno trabajan en condiciones severas —cargas mecánicas elevadas, altas temperaturas y ciclos térmicos repetidos— que degradan la superficie de fricción con el tiempo. La capa recargada protege esa superficie, mejora la resistencia al desgaste y prolonga la vida útil del componente. A cambio, las especificaciones de los OEM imponen requisitos estrictos de espesor y uniformidad de la capa recargada, y un control de espesor fiable y repetible se convierte en una etapa obligatoria de la cadena de producción.
El proceso de recargue por láser
El recargue por láser es un proceso de tratamiento de superficies en el que un láser de alta energía crea un pequeño baño fundido en la superficie del sustrato mientras se aporta polvo o hilo metálico. Se forma un recubrimiento denso, unido metalúrgicamente al sustrato. En los discos de freno, el proceso suele realizarse en dos pasadas, cada una con una función distinta:
Recargue con polvo Recargue con hilo Capa de unión Capa de desgaste reforzada con carburos
Una primera capa de unión asegura la transición metalúrgica desde la fundición; una segunda capa de desgaste, normalmente cargada con partículas duras de carburo, aporta el comportamiento frente a la fricción y al desgaste. Tras el recargue, el disco se rectifica hasta su geometría y rugosidad finales, lo que elimina parte de la capa depositada: el espesor de capa restante es, en definitiva, la magnitud determinante.
Figura 1 — Secuencia de producción del recargue por láser de discos de freno
El control de espesor de Enovasense puede situarse después de cada pasada de recargue, después del rectificado o en las tres etapas.
Figura 2 — Sección metalográfica de un disco de freno recargado por láser y rectificado (esquema)
Tras el rectificado, la superficie es plana. Ambas capas recargadas comparten la misma matriz metálica; solo la capa de desgaste superior contiene las partículas duras de carburo que perturban numerosos principios de medición ópticos y basados en distancia.
02 — Requisitos de calidad
Por qué el espesor de la capa recargada es el parámetro de calidad crítico
La vida útil frente al desgaste de un disco recargado —y, por tanto, su comportamiento en emisiones de partículas a lo largo de la vida del vehículo— depende directamente del espesor de la capa de desgaste que queda tras el rectificado. Si es demasiado fina, el disco se desgastará prematuramente hasta la capa de unión o la fundición; si es demasiado gruesa, aumentan el tiempo de proceso, el consumo de polvo y el esfuerzo de rectificado sin ningún beneficio. Por ello, las especificaciones de los OEM definen una ventana de espesor y un requisito de uniformidad en toda la superficie de fricción.
Uniformidad del espesor en la superficie de fricción
El recargue por láser produce una superficie formada por cordones solapados, con variaciones locales de espesor debidas a la dinámica del baño fundido, a las fluctuaciones del aporte de polvo y al gradiente térmico que se forma en el disco durante el depósito. Los bordes interior y exterior del anillo de fricción, donde la pista de recargue empieza y termina, son especialmente sensibles. Un control en un solo punto no permite confirmar que el espesor mínimo especificado esté presente en todas partes: solo un mapa de espesor denso de la superficie de fricción lo permite.
Dos capas, un espesor total
Como el recubrimiento funcional se construye en dos pasadas, la cuestión de calidad no suele ser el espesor de una capa, sino el espesor total tras ambos depósitos, y el espesor que queda tras el rectificado. El método de control debe por tanto poder medir el conjunto completo en la pieza acabada, sin depender de una referencia de superficie tomada antes del recargue.
Vigilancia de la deriva del proceso
La potencia del láser, el caudal de polvo o de hilo, la velocidad de barrido, el desgaste de la boquilla y el precalentamiento del disco derivan con el tiempo y, en conjunto, modifican el espesor depositado. Controlar cada disco —o al menos un muestreo denso y frecuente— en lugar de realizar un corte destructivo cada pocos cientos de piezas es la única forma de detectar estas derivas antes de que generen grandes cantidades de discos no conformes.
|
50 – 400 µm
Rango de espesor de capa recargada cubierto en discos de freno, desde capas de unión finas hasta conjuntos completos de dos capas
|
100 %
De la superficie de fricción cartografiada de forma no destructiva, no solo unos pocos puntos de corte
|
|
2 capas
Espesor total del conjunto medido en la pieza acabada, sin necesidad de referencia previa al recargue
|
0 contacto
Medición láser sin contacto, compatible con superficies rugosas en bruto de recargue y rectificadas
|
03 — Retos de medición
Por qué las capas de recargue por láser son difíciles de medir
Medir el espesor de una capa de recargue por láser es un verdadero reto. La superficie en bruto de depósito es rugosa y está formada por cordones solapados; el espesor varía localmente con la dinámica del baño fundido; y las partículas duras de carburo incluidas en la capa de desgaste —presentes precisamente para aumentar su resistencia— perturban varios principios de medición. Como resultado, muchos métodos convencionales de medición de espesor tienen dificultades para ofrecer resultados repetibles y reproducibles a escala industrial.
Sección metalográfica: la referencia, pero destructiva y local
Cortar, embutir y pulir una sección del disco y observarla al microscopio sigue siendo el método de referencia, aceptado en todos los protocolos de calidad. Pero es destructivo, intrínsecamente local y lento: una sección documenta unos pocos milímetros de una superficie de fricción que abarca cientos de centímetros cuadrados, y el resultado llega horas o días después de que el disco haya salido de la célula de recargue. No permite una evaluación representativa de la uniformidad del espesor en piezas grandes o complejas y no sirve para cerrar el bucle de control del proceso.
Sensores de altura y triangulación láser: una superficie, no una capa
Los métodos basados en distancia miden la topografía de la superficie antes y después del depósito y deducen el espesor de la capa por diferencia. Su precisión depende en gran medida de la geometría, la rugosidad y la orientación local de la superficie, factores todos desfavorables en un recargue con textura de cordones. Más fundamentalmente, necesitan una medición de referencia del sustrato desnudo: en un proceso de dos capas, o una vez rectificado el disco, esa referencia se pierde y el espesor de la capa funcional ya no puede deducirse solo a partir de la altura de la superficie.
Lo que debe ofrecer una solución industrial
- Medir la propia capa, no la posición de la superficie, para disponer del espesor total de un conjunto de dos capas en el disco acabado y rectificado.
- Tolerar la rugosidad y los carburos: la medición debe integrar la textura de cordones y la microestructura en lugar de verse perturbada por ellas.
- Cartografiar toda la superficie de fricción: la uniformidad forma parte de la especificación, por lo que el método debe producir un mapa de espesor, no un punto.
- Integrarse en producción: montado en robot o pórtico, sin contacto y lo bastante rápido para seguir el tiempo de ciclo de la célula de recargue.
04 — Comparativa de tecnologías
Por qué la radiometría fototérmica láser es la herramienta adecuada para discos recargados
La radiometría fototérmica láser (LPTR) patentada de Enovasense mide el recubrimiento y no su superficie. Un haz láser modulado genera una onda térmica en la capa recargada; un detector infrarrojo capta el calor que se difunde de vuelta hacia la superficie; el espesor de la capa se obtiene a partir del tiempo característico de esa respuesta térmica. Como el método se basa en la respuesta térmica integrada del sistema recubrimiento–sustrato, es mucho menos sensible a las variaciones microestructurales locales, a la rugosidad de los cordones y a las partículas de carburo que las técnicas ópticas o basadas en distancia, sin dejar de ser totalmente sin contacto, no destructivo y compatible con la automatización industrial.
| Criterios | Fototérmica láser Enovasense | Sensor de altura / triangulación láser | Sección metalográfica |
|---|---|---|---|
| Principio de medición | Respuesta de difusión térmica de la capa | Topografía de la superficie antes vs después del depósito | Observación local directa de la capa cortada |
| No destructivo | Sí | Sí | No: el disco se corta |
| Sensibilidad a la geometría de la pieza | Baja a moderada: compatible con geometrías complejas | Alta: bordes, curvatura, accesibilidad | Baja: solo la ubicación elegida |
| Recubrimientos finos (unos pocos µm) | Muy adecuado | No | Posible, pero con ruido |
| Espesor total tras depósito en 2 capas | Adecuado | Riesgo de perder la referencia | Adecuado |
| Automatización / integración en línea | Alta: integración en robot, cartografía de espesor | Difícil | No adecuado |
| Velocidad de medición | Alta | Alta | Muy baja |
05 — Rendimiento metrológico
Validado con Mercedes y Fritz Winter en discos de producción
Enovasense ha colaborado con Fritz Winter y Mercedes en un proyecto de validación industrial destinado a desarrollar y evaluar soluciones de discos de freno recargados por láser para los requisitos de emisiones actuales y futuros del sector del automóvil. En este proyecto, Mercedes y Fritz Winter validaron la medición de espesor por láser de Enovasense en discos de freno recargados por láser, en varios niveles de madurez industrial, para vigilar el espesor de la capa recargada en condiciones de producción representativas.
Calibración y validación ciega frente a secciones
Se midieron con el sensor Enovasense tres discos con espesores de capa recargada de 200 a 350 µm y su respuesta se utilizó para construir la calibración. Esa calibración se aplicó después a muestras de validación de espesor desconocido, que a continuación se cortaron y se verificaron mediante sección micrográfica. La figura 3 muestra ambos conjuntos de datos.
Figura 3 — Intercomparación: sección destructiva vs LPTR Enovasense no destructiva
Fuente: proyecto de validación Mercedes – Fritz Winter – Enovasense. Muestras 1–17: tres discos de calibración (≈ 350, 300 y 200 µm). Muestras 19–27: discos de validación de espesor desconocido, medidos con la calibración Enovasense y verificados después mediante microscopía en sección. Valores redibujados a partir de los datos del estudio.
En las muestras de validación, las mediciones de Enovasense siguen de cerca la referencia en sección en toda la banda de 230–260 µm, incluido el escalón entre los discos de validación más finos y más gruesos. Existe una fuerte correlación entre los valores obtenidos por sección microscópica y los obtenidos con el sensor Enovasense, lo que confirma que una calibración construida con unos pocos discos de referencia se transfiere a piezas de producción desconocidas.
Cartografía de uniformidad de toda la superficie
Más allá de las mediciones puntuales, la integración del sensor Enovasense en un sistema de movimiento permite un barrido completo de la superficie de fricción recargada. El mapa de espesor resultante (figura 4) revela lo que ninguna sección puede mostrar: el gradiente radial de espesor entre el radio interior y el exterior del anillo de fricción, las variaciones angulares ligadas a la pista de recargue y los puntos finos locales en los bordes del anillo, donde la pista empieza y termina.
Figura 4 — Mapa de espesor de la superficie de fricción de un disco de freno recargado por láser
Representación esquemática de un barrido XY de superficie completa de Enovasense (ciclo automatizado de movimiento y medición), una celda por punto de medición. Escala de colores 275–400 µm. El mapa muestra el gradiente radial —más fino hacia el radio interior, más grueso hacia el radio exterior— y los defectos locales en los bordes del anillo recargado.
Las cifras de rendimiento corresponden a la configuración de medición utilizada durante el proyecto de validación. El rendimiento real en una aplicación determinada depende del sistema óptico seleccionado, de la aleación de recargue y su contenido en carburos, y del rango de espesor de la capa medida. Se construye una calibración específica para cada sistema de material de recargue.
06 — Integración industrial
Tres formas de integrar los sensores Enovasense para el control de discos de freno
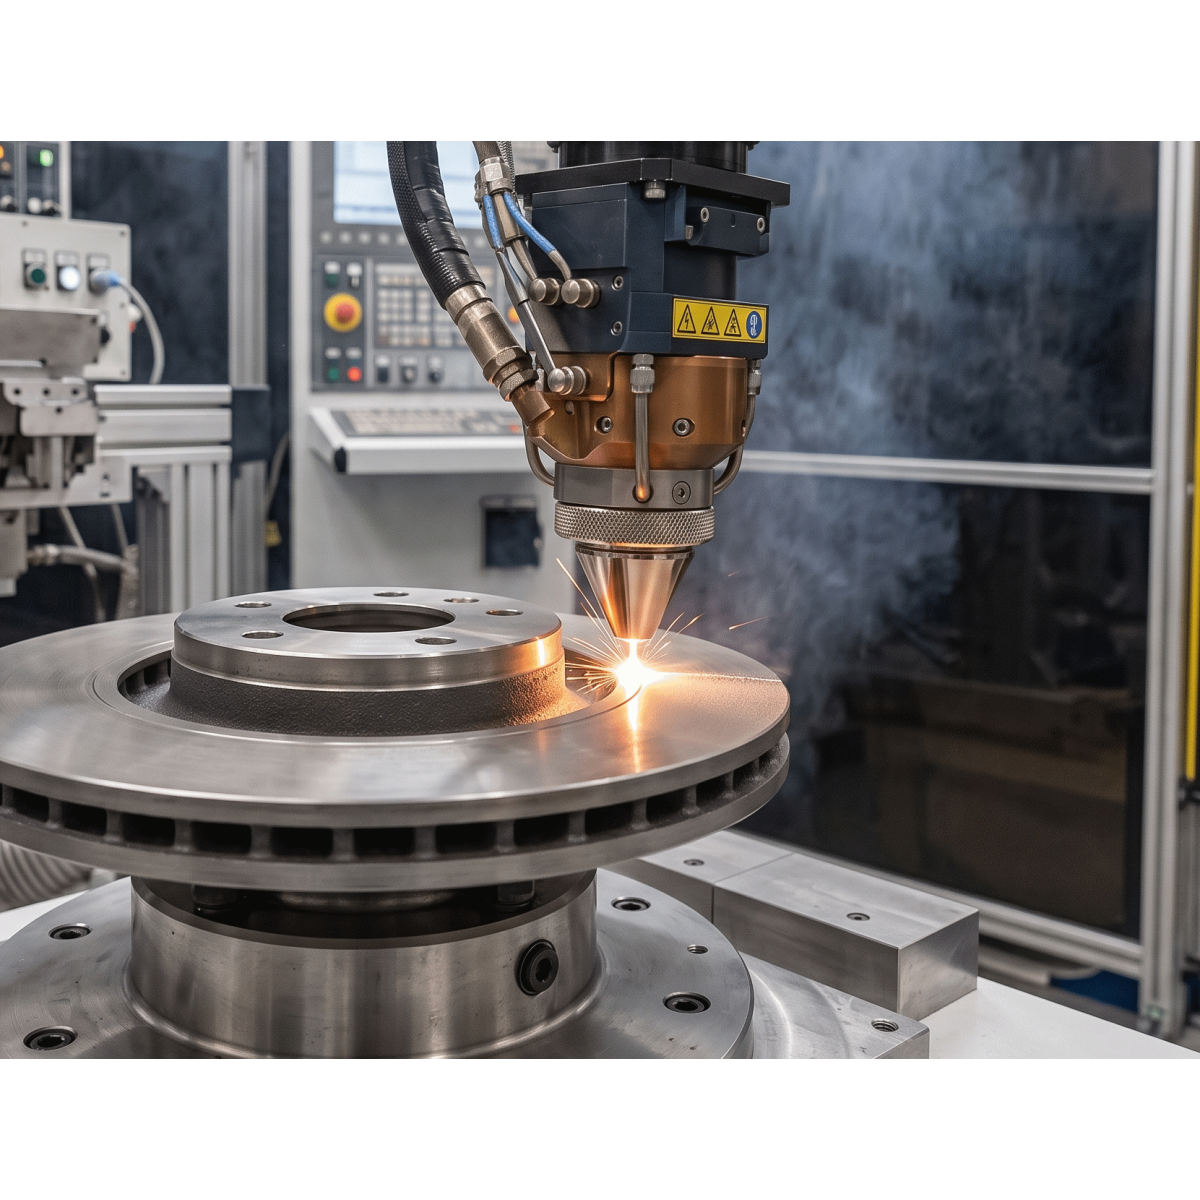
El mismo sensor sin contacto puede utilizarse en laboratorio, en preserie y en producción en serie. Enovasense ofrece tres niveles de integración, desde una estación de cartografía de sobremesa hasta un sensor montado directamente en la línea de recargue.
Vídeo — La estación robotizada HKLR de Enovasense midiendo un disco de freno recargado por láser
Alojado por YouTube, que instala cookies en su dispositivo.
Robot de 6 ejes, ciclo programado de movimiento y medición, cartografía de espesor de toda la cara de fricción.
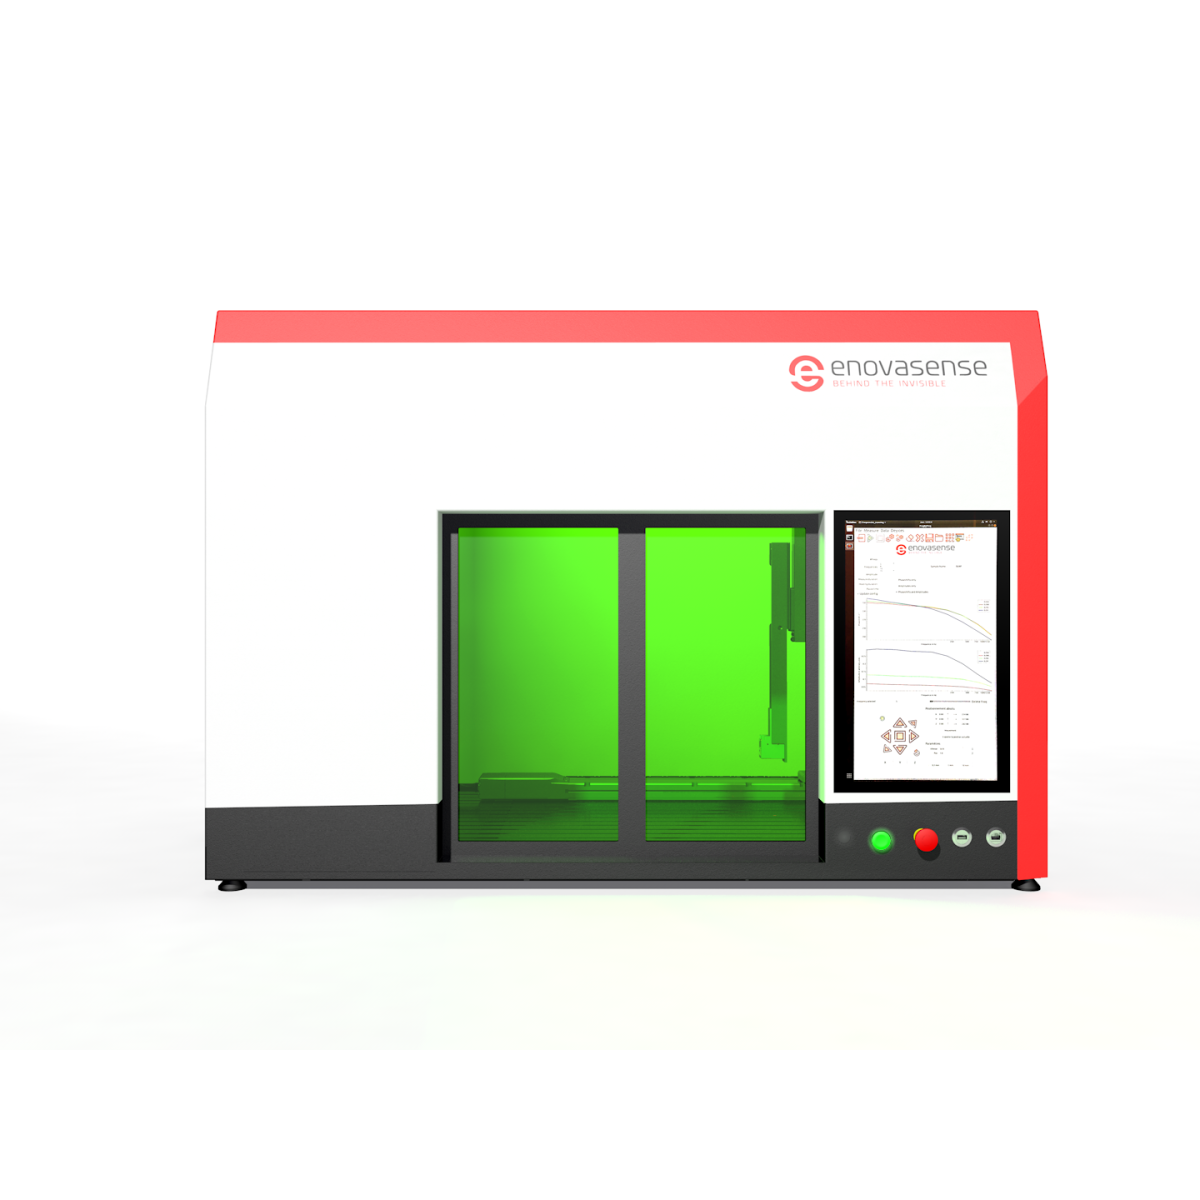
Estación de control HKL2 — cartografía de espesor en 3 ejes de la cara de fricción
Figura 5 — Niveles de integración, del laboratorio a la línea
Referencias
| Referencia | Nombre | Estado / Precio | Ficha técnica |
|---|---|---|---|
| ARTICLE LASER CLADDING | Thickness Monitoring of Laser Cladding Coatings On Brake Discs |
Disponible
Bajo presupuesto |
English Français |
| APPLICATION NOTE - Laser cladding | Controlling Laser cladded layers on Brake discs |
Disponible
Bajo presupuesto |

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文