Applications / mesure d'epaisseur sans contact de revêtements laser cladding sur disques de freins
01 — Introduction
Laser cladding : la réponse des disques de frein aux limites de particules Euro 7
Depuis l’adoption de la norme Euro 7 en 2024, les constructeurs automobiles font face à une contrainte d’émission d’un nouveau type : non plus seulement les gaz d’échappement, mais aussi les émissions de particules hors échappement, dont une large part provient de l’usure des disques de frein. Les disques classiques en fonte grise libèrent des particules fines à chaque freinage. Le rechargement laser s’est donc imposé comme une technologie clé : une couche dure et résistante à l’usure est liée métallurgiquement à la surface de friction du disque en fonte, réduisant considérablement l’usure et les émissions de particules associées.
Les disques de frein sont soumis à des conditions sévères — fortes charges mécaniques, températures élevées, cycles thermiques répétés — qui dégradent la surface de friction au fil du temps. La couche rechargée protège cette surface, améliore la résistance à l’usure et prolonge la durée de vie du composant. En contrepartie, les cahiers des charges des constructeurs imposent des exigences strictes sur l’épaisseur et l’uniformité de la couche rechargée, et un contrôle d’épaisseur fiable et répétable devient une étape obligatoire de la chaîne de production.
Le procédé de rechargement laser
Le rechargement laser (laser cladding) est un procédé de traitement de surface dans lequel un laser de forte puissance crée un petit bain de fusion à la surface du substrat, dans lequel est injecté de la poudre ou du fil métallique. Un revêtement dense se forme, lié métallurgiquement au substrat. Sur les disques de frein, le procédé est généralement réalisé en deux passes, chacune avec une fonction distincte :
Rechargement poudre Rechargement fil Couche d’accroche Couche d’usure renforcée aux carbures
Une première couche d’accroche assure la transition métallurgique avec la fonte ; une seconde couche d’usure, généralement chargée en particules de carbures durs, apporte les performances de friction et de résistance à l’usure. Après rechargement, le disque est rectifié à sa géométrie et à sa rugosité finales, ce qui enlève une partie de la couche déposée — l’épaisseur restante devient alors la grandeur qui compte réellement.
Figure 1 — Séquence de production d’un disque de frein rechargé laser
Le contrôle d’épaisseur Enovasense peut être positionné après chaque passe de rechargement, après rectification, ou aux trois étapes.
Figure 2 — Coupe métallographique d’un disque de frein rechargé laser et rectifié (schéma)
Après rectification, la surface est parfaitement plane. Les deux couches rechargées partagent la même matrice métallique ; seule la couche d’usure supérieure contient les particules de carbures durs qui perturbent de nombreux principes de mesure optiques ou par distance.
02 — Exigences qualité
Pourquoi l’épaisseur de la couche rechargée est le paramètre qualité critique
La durée de vie à l’usure d’un disque rechargé — et donc sa performance en émissions de particules sur toute la vie du véhicule — dépend directement de l’épaisseur de couche d’usure restant après rectification. Trop fine, le disque s’use prématurément jusqu’à la couche d’accroche ou à la fonte ; trop épaisse, le temps de procédé, la consommation de poudre et l’effort de rectification augmentent sans bénéfice. Les cahiers des charges définissent donc une fenêtre d’épaisseur et une exigence d’uniformité sur toute la surface de friction.
Uniformité d’épaisseur sur la surface de friction
Le rechargement laser produit une surface constituée de cordons qui se chevauchent, avec des variations locales d’épaisseur liées à la dynamique du bain de fusion, aux fluctuations du débit de poudre et au gradient thermique qui s’établit dans le disque pendant le dépôt. Les bords intérieur et extérieur de la piste de friction, où la trajectoire de rechargement démarre et s’arrête, sont particulièrement sensibles. Un contrôle en un point ne peut pas garantir que l’épaisseur minimale spécifiée est présente partout : seule une cartographie d’épaisseur dense de la surface de friction le peut.
Deux couches, une épaisseur totale
Le revêtement fonctionnel étant construit en deux passes, la question qualité porte souvent non pas sur l’épaisseur d’une couche, mais sur l’épaisseur totale après les deux dépôts — et sur celle qui subsiste après rectification. La méthode de contrôle doit donc pouvoir mesurer l’empilement complet sur la pièce finie, sans dépendre d’une référence de surface prise avant rechargement.
Suivi des dérives du procédé
Puissance laser, débit de poudre ou de fil, vitesse de balayage, usure de la buse et préchauffage du disque dérivent tous au fil du temps et déplacent collectivement l’épaisseur déposée. Contrôler chaque disque — ou au moins un échantillonnage dense et fréquent — plutôt qu’une coupe destructive toutes les quelques centaines de pièces est le seul moyen de détecter ces dérives avant qu’elles ne génèrent de grandes populations de disques non conformes.
|
50 – 400 µm
Plage d’épaisseur de couche rechargée couverte sur disques de frein, de la couche d’accroche fine à l’empilement bicouche complet
|
100 %
De la surface de friction cartographiée sans destruction — et non quelques points de coupe
|
|
2 couches
Épaisseur totale de l’empilement mesurée sur la pièce finie, sans référence avant rechargement
|
Sans contact
Mesure laser sans contact — compatible avec les surfaces brutes de rechargement et rectifiées
|
03 — Défis de mesure
Pourquoi les couches de rechargement laser sont difficiles à mesurer
Mesurer l’épaisseur d’une couche de rechargement laser est un vrai défi. La surface brute de dépôt est rugueuse et formée de cordons qui se chevauchent ; l’épaisseur varie localement avec la dynamique du bain de fusion ; et les particules de carbures durs incorporées dans la couche d’usure — précisément pour en augmenter la résistance — perturbent plusieurs principes de mesure. De nombreuses méthodes conventionnelles peinent donc à fournir des résultats répétables et reproductibles à l’échelle industrielle.
La coupe métallographique : la référence, mais destructive et locale
Découper, enrober et polir une section du disque puis l’observer au microscope reste la méthode de référence, acceptée dans tous les protocoles qualité. Mais elle est destructive, intrinsèquement locale et lente : une coupe documente quelques millimètres d’une surface de friction de plusieurs centaines de centimètres carrés, et le résultat arrive des heures ou des jours après la sortie du disque de la cellule de rechargement. Elle est incompatible avec une évaluation représentative de l’uniformité sur des pièces grandes ou complexes, et inutile pour boucler la régulation du procédé.
Capteurs de hauteur et triangulation laser : une surface, pas une couche
Les méthodes par distance mesurent la topographie de surface avant et après dépôt et déduisent l’épaisseur par différence. Leur précision dépend fortement de la géométrie, de la rugosité et de l’orientation locale de la surface — toutes défavorables sur un rechargement texturé par les cordons. Plus fondamentalement, elles nécessitent une mesure de référence du substrat nu : dans un procédé bicouche, ou une fois le disque rectifié, cette référence est perdue et l’épaisseur de la couche fonctionnelle ne peut plus être déduite de la seule hauteur de surface.
Ce qu’une solution industrielle doit offrir
- Mesurer la couche elle-même, et non la position de la surface — afin de disposer de l’épaisseur totale de l’empilement bicouche sur le disque fini et rectifié.
- Tolérer la rugosité et les carbures — la mesure doit intégrer la texture des cordons et la microstructure plutôt qu’en être perturbée.
- Cartographier toute la surface de friction — l’uniformité est une spécification, la méthode doit donc produire une cartographie d’épaisseur, pas un point.
- S’intégrer en production — montée sur robot ou portique, sans contact, assez rapide pour suivre le temps de cycle de la cellule de rechargement.
04 — Comparaison des technologies
Pourquoi la radiométrie photothermique laser est l’outil adapté aux disques rechargés
La radiométrie photothermique laser (LPTR) brevetée d’Enovasense mesure le revêtement et non sa surface. Un faisceau laser modulé génère une onde thermique dans la couche rechargée ; un détecteur infrarouge capte la chaleur qui diffuse en retour vers la surface ; l’épaisseur de la couche est extraite du temps caractéristique de cette réponse thermique. Parce que la méthode repose sur la réponse thermique intégrée du système revêtement–substrat, elle est bien moins sensible aux variations locales de microstructure, à la rugosité des cordons et aux particules de carbures que les techniques optiques ou par distance — tout en restant totalement sans contact, non destructive et compatible avec l’automatisation industrielle.
| Critère | Photothermie laser Enovasense | Capteur de hauteur / triangulation laser | Coupe métallographique |
|---|---|---|---|
| Principe de mesure | Réponse de diffusion thermique de la couche | Topographie de surface avant / après dépôt | Observation locale directe de la couche en coupe |
| Non destructif | Oui | Oui | Non — le disque est découpé |
| Sensibilité à la géométrie de la pièce | Faible à modérée — compatible avec les géométries complexes | Forte — bords, courbure, accessibilité | Faible — emplacement choisi uniquement |
| Revêtements fins (quelques µm) | Bien adapté | Non | Possible — mais bruité |
| Épaisseur totale après dépôt de 2 couches | Adapté | Risque de perte de la référence | Adapté |
| Automatisation / intégration en ligne | Élevée — intégration robot, cartographie d’épaisseur | Difficile | Inadaptée |
| Vitesse de mesure | Élevée | Élevée | Extrêmement faible |
05 — Performances métrologiques
Validée avec Mercedes et Fritz Winter sur des disques de production
Enovasense s’est associée à Fritz Winter et Mercedes dans un projet de validation industrielle visant à développer et évaluer des solutions de disques de frein rechargés laser répondant aux exigences d’émissions automobiles actuelles et à venir. Dans ce cadre, Mercedes et Fritz Winter ont validé la mesure d’épaisseur laser Enovasense sur des disques de frein rechargés laser, à plusieurs niveaux de maturité industrielle, pour suivre l’épaisseur de la couche rechargée dans des conditions représentatives de la production.
Calibration et validation en aveugle face aux coupes
Trois disques dont l’épaisseur de couche rechargée s’échelonne de 200 à 350 µm ont été mesurés avec le capteur Enovasense et leur réponse a servi à construire la calibration. Cette calibration a ensuite été appliquée à des échantillons de validation d’épaisseur inconnue, découpés et vérifiés a posteriori par coupe micrographique. La figure 3 présente les deux jeux de données côte à côte.
Figure 3 — Intercomparaison : coupe destructive vs mesure Enovasense LPTR non destructive
Source : projet de validation Mercedes – Fritz Winter – Enovasense. Échantillons 1 à 17 : trois disques de calibration (≈ 350, 300 et 200 µm). Échantillons 19 à 27 : disques de validation d’épaisseur inconnue, mesurés avec la calibration Enovasense puis vérifiés par microscopie en coupe. Valeurs redessinées à partir des données de l’étude.
Sur les échantillons de validation, les mesures Enovasense suivent de près la référence par coupe sur toute la bande 230–260 µm, y compris la marche entre les disques de validation les plus fins et les plus épais. Il existe une forte corrélation entre les valeurs obtenues par coupe microscopique et celles obtenues avec le capteur Enovasense — confirmant qu’une calibration construite sur quelques disques de référence se transfère à des pièces de production inconnues.
Cartographie d’uniformité sur toute la surface
Au-delà des mesures ponctuelles, l’intégration du capteur Enovasense sur un système de déplacement permet un balayage complet de la surface de friction rechargée. La cartographie d’épaisseur obtenue (figure 4) révèle ce qu’aucune coupe ne peut montrer : le gradient radial d’épaisseur entre le rayon intérieur et le rayon extérieur de la piste de friction, les variations angulaires liées à la trajectoire de rechargement, et les zones localement fines aux bords de la piste, là où la trajectoire démarre et s’arrête.
Figure 4 — Cartographie d’épaisseur de la surface de friction d’un disque de frein rechargé laser
Rendu schématique d’un balayage XY complet Enovasense (cycle automatisé de déplacement + mesure), une cellule par point de mesure. Échelle de couleur 275–400 µm. La cartographie met en évidence le gradient radial — plus fin vers le rayon intérieur, plus épais vers le rayon extérieur — et les défauts locaux aux bords de la piste rechargée.
Les performances indiquées correspondent à la configuration de mesure utilisée pendant le projet de validation. Les performances réelles sur une application donnée dépendent du système optique retenu, de l’alliage de rechargement et de sa teneur en carbures, ainsi que de la plage d’épaisseur mesurée. Une calibration dédiée est construite pour chaque système de matériaux de rechargement.
06 — Intégration industrielle
Trois façons d’intégrer les capteurs Enovasense pour le contrôle des disques de frein
Le même capteur sans contact peut être déployé à l’échelle du laboratoire, de la présérie et de la production de série. Enovasense propose trois niveaux d’intégration, de la station de cartographie de paillasse au capteur monté directement dans la ligne de rechargement.
Vidéo — La station robotisée Enovasense HKLR mesurant un disque de frein rechargé laser
Hébergée par YouTube, qui dépose des cookies sur votre appareil.
Robot 6 axes, cycle programmé de déplacement et de mesure, cartographie d’épaisseur complète de la face de friction.
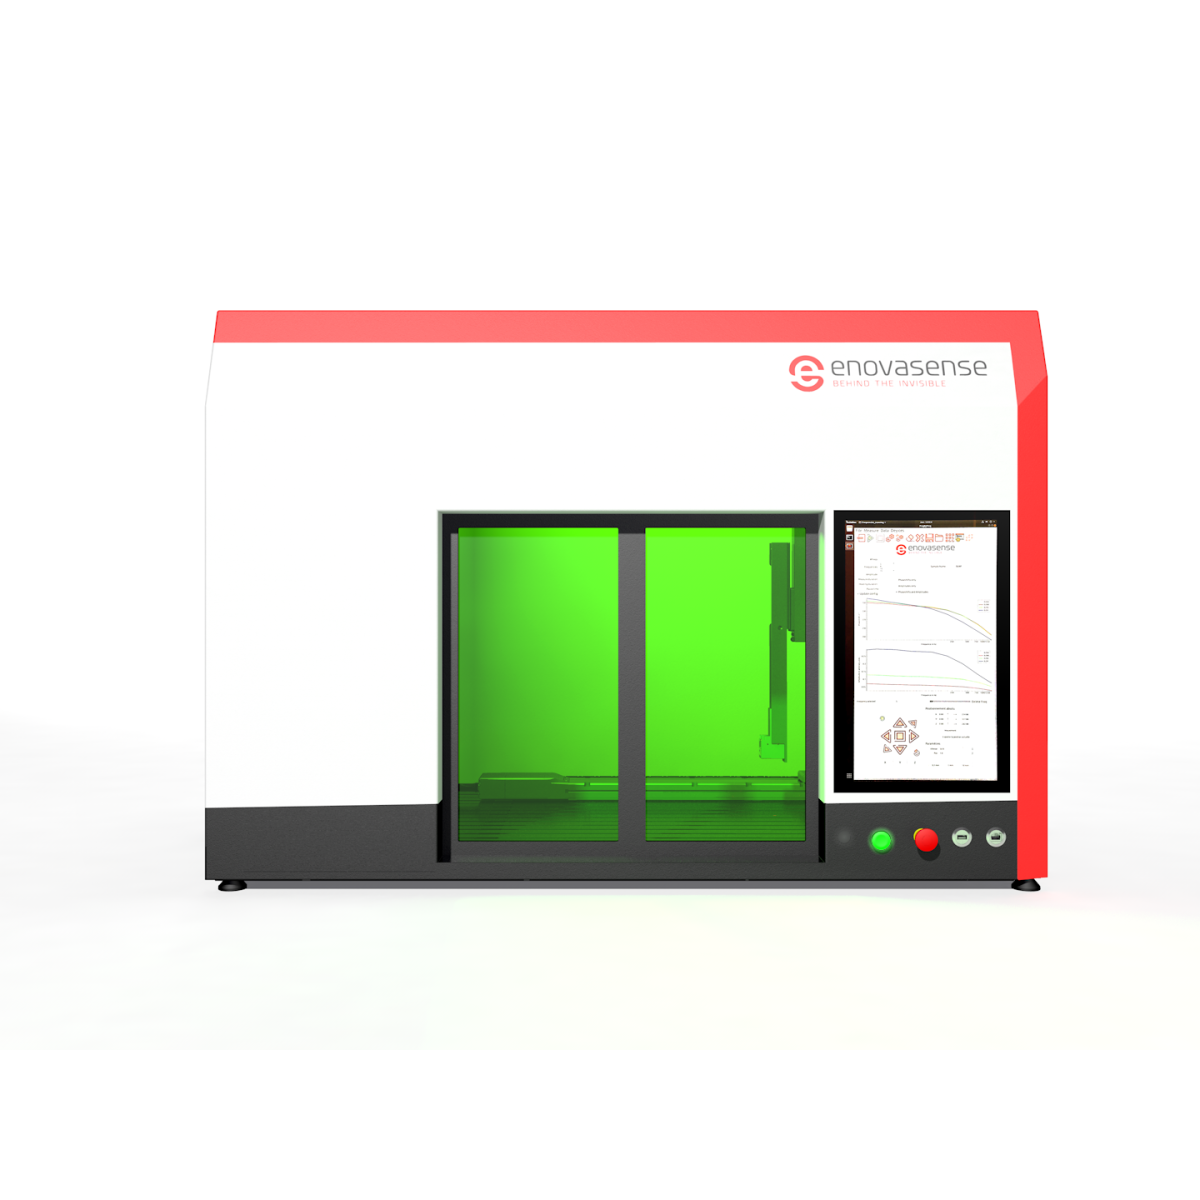
Station de contrôle HKL2 — cartographie d’épaisseur 3 axes de la face de friction
Figure 5 — Niveaux d’intégration, du laboratoire à la ligne
Références
| Référence | Nom | Etat / Prix | Fiche technique |
|---|---|---|---|
| ARTICLE LASER CLADDING | Contrôle de l'Epaisseur Des Revêtements Laser Cladding Sur Disques De Freins |
Disponible
Sur devis |
English Français |
| APPLICATION NOTE - Laser cladding | Contrôler les Couches de Laser Cladding sur Disques De Frein |
Disponible
Sur devis |

 English
 Deutsch
 Español
 Italiano
 日本語
 한국어
 Polski
 中文