Applicazioni / misura senza contatto dello spessore del laser cladding su dischi freno
01 — Introduzione
Riporto laser (laser cladding): la risposta del disco freno ai limiti di particolato Euro 7
Dall'adozione della norma Euro 7 nel 2024, i costruttori automobilistici devono rispettare un nuovo tipo di vincolo sulle emissioni: non solo i gas di scarico, ma anche le emissioni di particolato non allo scarico, una parte consistente delle quali deriva dall'usura dei dischi freno. I dischi convenzionali in ghisa grigia rilasciano particelle fini a ogni frenata. Il riporto laser si è quindi affermato come tecnologia chiave: uno strato duro e resistente all'usura viene legato metallurgicamente alla superficie di attrito del disco in ghisa, riducendo in modo significativo l'usura e le relative emissioni di particolato.
I dischi freno lavorano in condizioni gravose — carichi meccanici elevati, alte temperature e cicli termici ripetuti — che degradano nel tempo la superficie di attrito. Lo strato di riporto protegge tale superficie, migliora la resistenza all'usura e prolunga la vita del componente. Di contro, le specifiche OEM impongono requisiti severi di spessore e uniformità dello strato di riporto, e un controllo dello spessore affidabile e ripetibile diventa una fase obbligatoria della catena produttiva.
Il processo di riporto laser
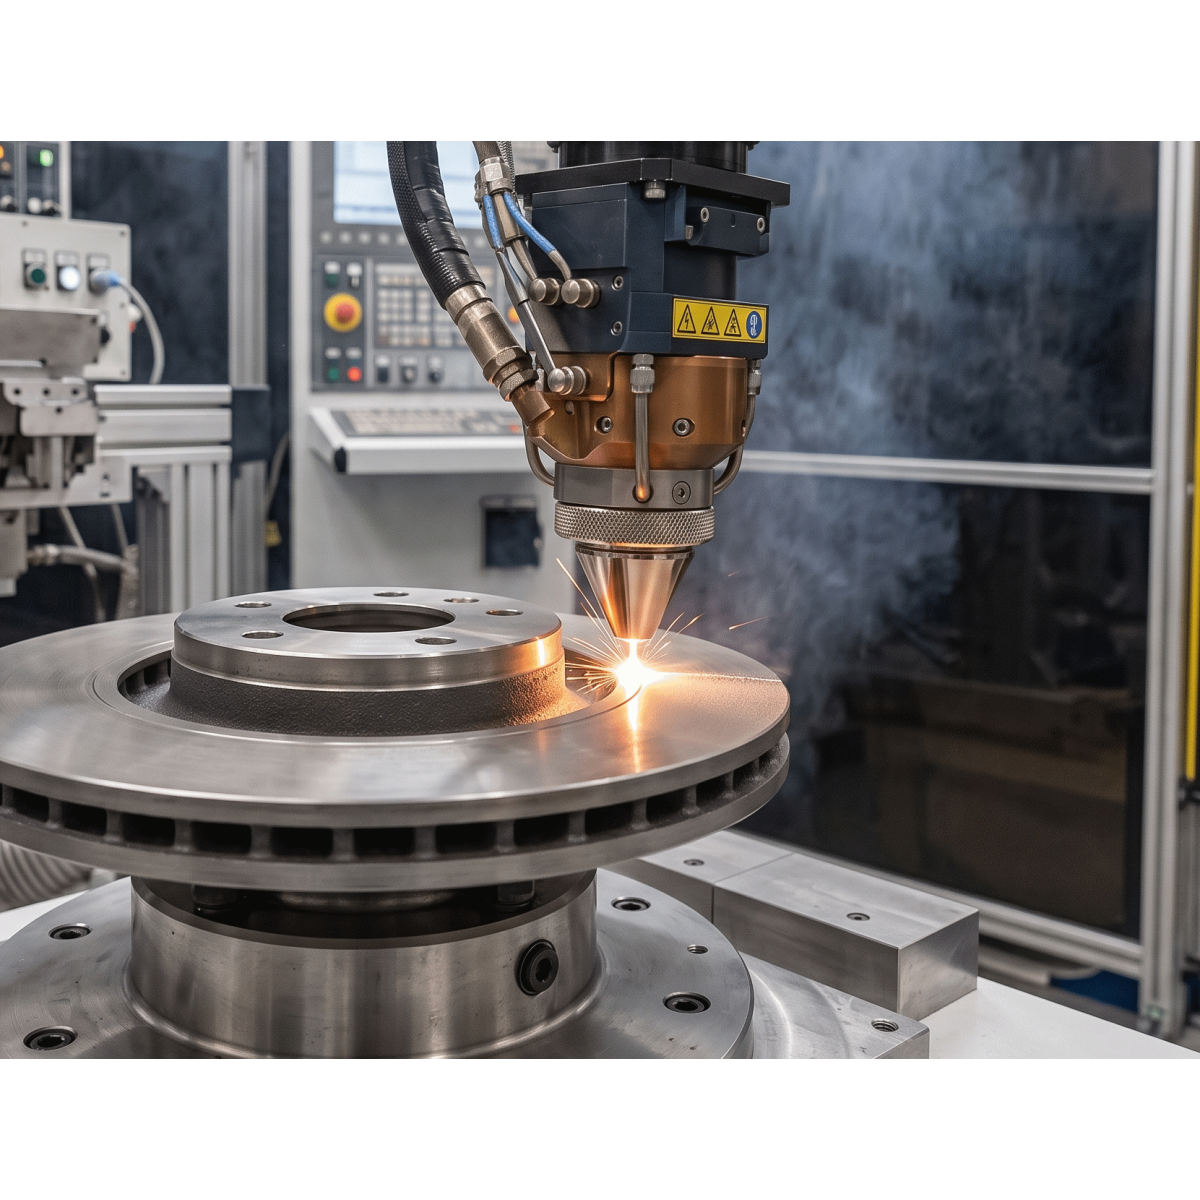
Il riporto laser è un processo di trattamento superficiale in cui un laser ad alta energia crea un piccolo bagno di fusione sulla superficie del substrato, nel quale viene alimentata polvere o filo metallico. Si forma un rivestimento denso, legato metallurgicamente al substrato. Sui dischi freno il processo viene di solito eseguito in due passate, ciascuna con una funzione distinta:
Riporto a polvere Riporto a filo Strato di ancoraggio Strato antiusura rinforzato con carburi
Un primo strato di ancoraggio gestisce la transizione metallurgica dalla ghisa; un secondo strato antiusura, tipicamente caricato con particelle dure di carburo, fornisce le prestazioni di attrito e resistenza all'usura. Dopo il riporto, il disco viene rettificato alla geometria e rugosità finali, operazione che asporta parte dello strato depositato: lo spessore residuo dello strato è quindi la grandezza che conta.
Figura 1 — Sequenza produttiva del riporto laser sui dischi freno
Il controllo dello spessore Enovasense può essere posizionato dopo ogni passata di riporto, dopo la rettifica o in tutte e tre le fasi.
Figura 2 — Sezione metallografica di un disco freno con riporto laser rettificato (schema)
Dopo la rettifica la superficie è piana. I due strati di riporto condividono la stessa matrice metallica; solo lo strato antiusura superiore contiene le particelle dure di carburo che disturbano molti principi di misura ottici e basati sulla distanza.
02 — Requisiti di qualità
Perché lo spessore dello strato di riporto è il parametro di qualità critico
La durata all'usura di un disco con riporto — e quindi il suo comportamento in termini di emissioni di particolato lungo la vita del veicolo — dipende direttamente dallo spessore dello strato antiusura residuo dopo la rettifica. Se è troppo sottile, il disco si consumerà prematuramente fino allo strato di ancoraggio o alla ghisa; se è troppo spesso, tempo di processo, consumo di polvere e lavoro di rettifica aumentano senza benefici. Le specifiche OEM definiscono pertanto una finestra di spessore e un requisito di uniformità su tutta la superficie di attrito.
Uniformità dello spessore sulla superficie di attrito
Il riporto laser produce una superficie costituita da cordoni sovrapposti, con variazioni locali di spessore dovute alla dinamica del bagno di fusione, alle fluttuazioni di alimentazione della polvere e al gradiente termico che si crea sul disco durante la deposizione. I bordi interno ed esterno dell'anello di attrito, dove la traccia di riporto inizia e termina, sono particolarmente critici. Un controllo in un solo punto non può confermare che lo spessore minimo specificato sia presente ovunque: può farlo solo una mappa di spessore densa della superficie di attrito.
Due strati, uno spessore totale
Poiché il rivestimento funzionale è realizzato in due passate, la questione di qualità spesso non riguarda lo spessore di un singolo strato, ma lo spessore totale dopo le due deposizioni — e lo spessore residuo dopo la rettifica. Il metodo di controllo deve quindi poter misurare l'intero pacchetto sul pezzo finito, senza basarsi su un riferimento di superficie acquisito prima del riporto.
Monitoraggio della deriva di processo
Potenza laser, portata di polvere o filo, velocità di scansione, usura dell'ugello e preriscaldo del disco derivano nel tempo e, nel loro insieme, modificano lo spessore depositato. Monitorare ogni disco — o almeno un campionamento denso e frequente — anziché eseguire una sezione distruttiva ogni qualche centinaio di pezzi è l'unico modo per rilevare tali derive prima che generino grandi quantità di dischi non conformi.
|
50 – 400 µm
Campo di spessore dello strato di riporto coperto sui dischi freno, dai sottili strati di ancoraggio ai pacchetti completi a due strati
|
100 %
Della superficie di attrito mappata in modo non distruttivo — non pochi punti di taglio
|
|
2 strati
Spessore totale del pacchetto misurato sul pezzo finito, senza riferimento prima del riporto
|
0 contatto
Misura laser senza contatto — compatibile con superfici ruvide grezze di riporto e rettificate
|
03 — Sfide di misura
Perché gli strati di riporto laser sono difficili da misurare
Misurare lo spessore di uno strato di riporto laser è una vera sfida. La superficie grezza di deposizione è ruvida e costituita da cordoni sovrapposti; lo spessore varia localmente con la dinamica del bagno di fusione; e le particelle dure di carburo inglobate nello strato antiusura — presenti proprio per aumentarne la resistenza — disturbano diversi principi di misura. Di conseguenza, molti metodi convenzionali di misura dello spessore faticano a fornire risultati ripetibili e riproducibili su scala industriale.
Sezione metallografica: il riferimento, ma distruttivo e locale
Tagliare, inglobare e lucidare una sezione del disco e osservarla al microscopio resta il metodo di riferimento, accettato in tutti i protocolli di qualità. Ma è distruttivo, intrinsecamente locale e lento: una sezione documenta pochi millimetri di una superficie di attrito che si estende su centinaia di centimetri quadrati, e il risultato arriva ore o giorni dopo che il disco ha lasciato la cella di riporto. Non consente una valutazione rappresentativa dell'uniformità dello spessore su pezzi grandi o complessi e non serve a chiudere l'anello di controllo del processo.
Sensori di altezza e triangolazione laser: una superficie, non uno strato
I metodi basati sulla distanza misurano la topografia della superficie prima e dopo la deposizione e ricavano lo spessore dello strato per differenza. La loro accuratezza dipende fortemente da geometria, rugosità e orientamento locale della superficie — tutti fattori sfavorevoli su un riporto a cordoni. Più in generale, richiedono una misura di riferimento del substrato nudo: in un processo a due strati, o una volta rettificato il disco, tale riferimento va perso e lo spessore dello strato funzionale non può più essere ricavato dalla sola altezza della superficie.
Che cosa deve garantire una soluzione industriale
- Misurare lo strato stesso, non la posizione della superficie — in modo che lo spessore totale di un pacchetto a due strati sia disponibile sul disco finito e rettificato.
- Tollerare rugosità e carburi — la misura deve integrare la tessitura dei cordoni e la microstruttura anziché esserne disturbata.
- Mappare l'intera superficie di attrito — l'uniformità è una specifica, quindi il metodo deve produrre una mappa di spessore, non un punto.
- Integrarsi in produzione — montaggio su robot o portale, senza contatto, abbastanza rapido da seguire il tempo ciclo della cella di riporto.
04 — Confronto tra tecnologie
Perché la radiometria fototermica laser è lo strumento adatto per i dischi con riporto
La radiometria fototermica laser (LPTR) brevettata da Enovasense misura il rivestimento e non la sua superficie. Un fascio laser modulato genera un'onda termica nello strato di riporto; un rivelatore infrarosso capta il calore che si diffonde di ritorno verso la superficie; lo spessore dello strato viene ricavato dal tempo caratteristico di tale risposta termica. Poiché il metodo si basa sulla risposta termica integrata del sistema rivestimento–substrato, è molto meno sensibile alle variazioni microstrutturali locali, alla rugosità dei cordoni e alle particelle di carburo rispetto alle tecniche ottiche o basate sulla distanza — pur restando completamente senza contatto, non distruttivo e compatibile con l'automazione industriale.
| Criteri | Fototermico laser Enovasense | Sensore di altezza / triangolazione laser | Sezione metallografica |
|---|---|---|---|
| Principio di misura | Risposta di diffusione termica dello strato | Topografia della superficie prima vs dopo la deposizione | Osservazione locale diretta dello strato sezionato |
| Non distruttivo | Sì | Sì | No — il disco viene tagliato |
| Sensibilità alla geometria del pezzo | Da bassa a moderata — compatibile con geometrie complesse | Alta — bordi, curvatura, accessibilità | Bassa — solo il punto scelto |
| Rivestimenti sottili (pochi µm) | Molto adatto | No | Possibile — ma rumoroso |
| Spessore totale dopo deposizione a 2 strati | Adatto | Rischio di perdita del riferimento | Adatto |
| Automazione / integrazione in linea | Alta — integrazione su robot, mappatura dello spessore | Difficile | Non adatto |
| Velocità di misura | Alta | Alta | Molto bassa |
05 — Prestazioni metrologiche
Validato con Mercedes e Fritz Winter su dischi di produzione
Enovasense ha collaborato con Fritz Winter e Mercedes nell'ambito di un progetto di validazione industriale volto a sviluppare e valutare soluzioni di dischi freno con riporto laser per i requisiti di emissione automobilistici attuali e futuri. In questo progetto, Mercedes e Fritz Winter hanno validato la misura di spessore laser di Enovasense su dischi freno con riporto laser, su diversi livelli di maturità industriale, per monitorare lo spessore dello strato di riporto in condizioni di produzione rappresentative.
Taratura e validazione in cieco rispetto alle sezioni
Tre dischi con spessori dello strato di riporto da 200 a 350 µm sono stati misurati con il sensore Enovasense e la loro risposta è stata utilizzata per costruire la taratura. Tale taratura è stata poi applicata a campioni di validazione di spessore sconosciuto, successivamente sezionati e verificati mediante sezione micrografica. La figura 3 mostra i due insiemi di dati affiancati.
Figura 3 — Confronto: sezione distruttiva vs LPTR Enovasense non distruttiva
Fonte: progetto di validazione Mercedes – Fritz Winter – Enovasense. Campioni 1–17: tre dischi di taratura (≈ 350, 300 e 200 µm). Campioni 19–27: dischi di validazione di spessore sconosciuto, misurati con la taratura Enovasense e poi verificati mediante microscopia su sezione. Valori ridisegnati a partire dai dati dello studio.
Sui campioni di validazione, le misure Enovasense seguono da vicino il riferimento su sezione nell'intera banda 230–260 µm, compreso il gradino tra i dischi di validazione più sottili e più spessi. Si osserva una forte correlazione tra i valori ottenuti mediante sezione microscopica e quelli ottenuti con il sensore Enovasense, a conferma che una taratura costruita su pochi dischi di riferimento è trasferibile a pezzi di produzione sconosciuti.
Mappatura dell'uniformità su tutta la superficie
Oltre alle misure puntuali, l'integrazione del sensore Enovasense su un sistema di movimentazione consente una scansione completa della superficie di attrito con riporto. La mappa di spessore risultante (figura 4) rivela ciò che nessuna sezione può mostrare: il gradiente radiale di spessore tra raggio interno ed esterno dell'anello di attrito, le variazioni angolari legate alla traccia di riporto e i punti sottili locali ai bordi dell'anello, dove la traccia inizia e termina.
Figura 4 — Mappa di spessore della superficie di attrito di un disco freno con riporto laser
Rappresentazione schematica di una scansione XY a superficie intera Enovasense (ciclo automatico di movimento e misura), una cella per punto di misura. Scala cromatica 275–400 µm. La mappa evidenzia il gradiente radiale — più sottile verso il raggio interno, più spesso verso il raggio esterno — e i difetti locali ai bordi dell'anello con riporto.
I dati di prestazione corrispondono alla configurazione di misura utilizzata nel progetto di validazione. Le prestazioni effettive su una data applicazione dipendono dal sistema ottico scelto, dalla lega di riporto e dal suo contenuto di carburi, e dal campo di spessore dello strato misurato. Per ogni sistema di materiale di riporto viene costruita una taratura dedicata.
06 — Integrazione industriale
Tre modi per integrare i sensori Enovasense nel controllo dei dischi freno
Lo stesso sensore senza contatto può essere impiegato in laboratorio, in preserie e in produzione di serie. Enovasense offre tre livelli di integrazione, da una stazione di mappatura da banco fino a un sensore montato direttamente sulla linea di riporto.
Video — La stazione robotizzata HKLR di Enovasense misura un disco freno con riporto laser
Ospitato da YouTube, che installa cookie sul tuo dispositivo.
Robot a 6 assi, ciclo programmato di movimento e misura, mappatura dello spessore dell'intera faccia di attrito.
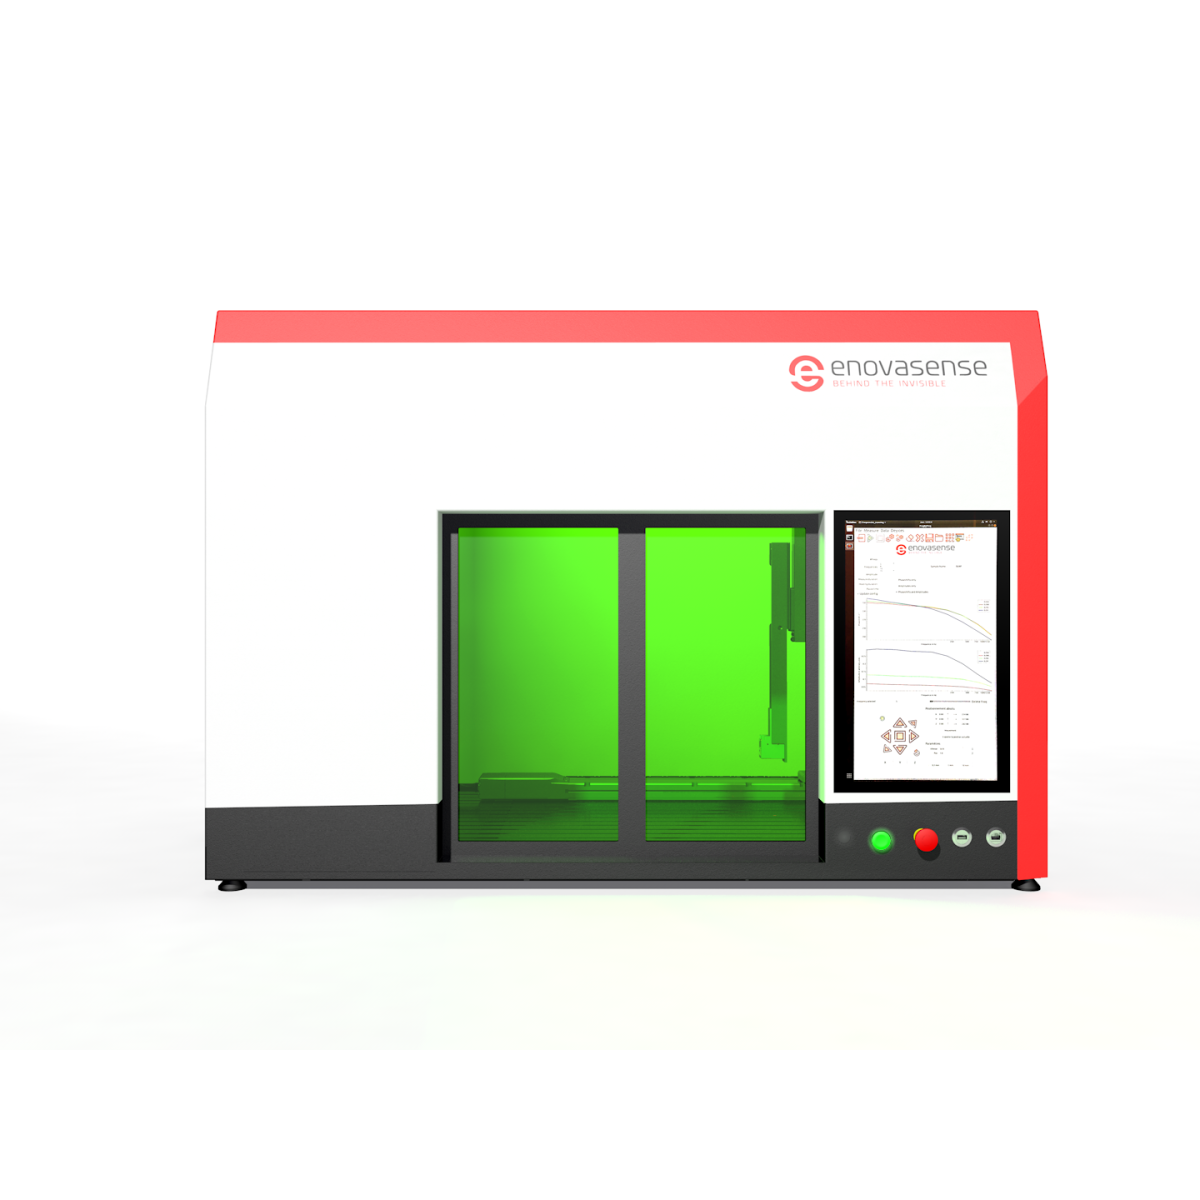
Stazione di controllo HKL2 — mappatura dello spessore a 3 assi della faccia di attrito
Figura 5 — Livelli di integrazione, dal laboratorio alla linea

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文