Anwendungen / berührungslose schichtdickenmessung von pulverbeschichtungen
01 — Einführung
Pulverbeschichtung: ein weit verbreitetes industrielles Endbearbeitungsverfahren
Die Pulverbeschichtung – auch Thermolackierung oder Pulverlackierung genannt – ist ein trockenes Beschichtungsverfahren, das in zahlreichen Branchen eingesetzt wird: Architekturaluminium (Fenster, Fassaden, Vorhangfassaden), Automobilkomponenten, Haushaltsgeräte, Möbel, Elektrogehäuse und allgemeine Metallverarbeitung. Dabei wird ein trockenes, pulverförmiges Polymerharz – typischerweise Epoxid, Polyester oder ein Hybrid aus beiden – elektrostatisch auf ein vorbehandeltes Substrat aufgetragen und anschließend in einem Ofen bei Temperaturen zwischen 160 °C und 200 °C eingebrannt, sodass eine harte, glatte und beständige Schicht entsteht.
Pulverlacke werden wegen ihrer sehr guten mechanischen und chemischen Beständigkeit, ihrer großen Farbauswahl (typischerweise werden mehrere hundert RAL- und Sonderfarbtöne angeboten) und ihrer Umweltbilanz geschätzt: Anders als Flüssiglacke enthalten sie keine Lösemittel und verursachen nur minimale VOC-Emissionen. Aufgrund ihrer Beständigkeit und gestalterischen Vielseitigkeit sind sie die bevorzugte Oberfläche für Architektur-Aluminiumprofile, die strengen Normen wie Qualicoat, GSB oder EN 13438 unterliegen, sowie für OEM-Teile aus Automobilbau und Industrie.
Architekturaluminium Automobilteile Haushaltsgeräte Metallverarbeitung Elektrogehäuse Möbel
Ein typischer pulverbeschichteter Aufbau besteht aus einer oder mehreren Funktionsschichten. Im Architekturbereich wird zunächst eine Zinkphosphat- oder chromfreie Vorbehandlung für Haftung und Korrosionsschutz aufgebracht, gefolgt von einer Grundierung und schließlich dem Decklack – der sichtbaren Schicht, deren Dicke enge Toleranzen einhalten muss. In anspruchsvollen Umgebungen kann zusätzlich ein Klarlack aufgetragen werden. Die gesamte Trockenschichtdicke liegt typischerweise zwischen 60 µm und 120 µm, kann bei Schutz- oder Effektbeschichtungen aber 200 µm und mehr erreichen.
02 — Qualitätsanforderungen
Warum die Kontrolle der Pulverschichtdicke unerlässlich ist
Die Schichtdicke ist einer der wichtigsten Qualitätsparameter bei der Pulverbeschichtung. Abweichungen in beide Richtungen haben erhebliche Folgen für die Produktleistung, die Materialkosten und die Einhaltung von Vorschriften.
Zu dünn: unzureichender Schutz und Nichtkonformität
Eine zu dünne Schicht bietet keinen ausreichenden Schutz gegen Korrosion, UV-Abbau und mechanischen Abrieb. Für Architekturaluminium schreiben Zertifizierungen wie Qualicoat und GSB eine Mindest-Trockenschichtdicke vor – typischerweise 60 µm –, unterhalb derer das Teil nicht zertifiziert werden kann. Eine unzureichende Abdeckung führt außerdem zu schlechtem Deckvermögen, sichtbaren Unregelmäßigkeiten des Untergrunds und frühzeitigem Versagen der Beschichtung im Einsatz, was kostspielige Gewährleistungsfälle und Imageschäden nach sich zieht.
Zu dick: Materialverschwendung und optische Fehler
Umgekehrt verschwendet eine zu dick aufgetragene Schicht teures Pulver – die Rohstoffkosten machen einen großen Teil der gesamten Beschichtungskosten aus, insbesondere bei Premiumfarbtönen und Metallic-Effekten. Eine übermäßige Schichtdicke birgt zudem das Risiko optischer Fehler wie Orangenhaut, Läufer oder ungleichmäßiger Oberflächenstruktur und kann die Einbrennzeit verlängern, was den Liniendurchsatz verringert. Bei komplexen Baugruppen mit engen Maßtoleranzen kann eine zu dicke Beschichtung sogar Passung und Montage beeinträchtigen.
Gleichmäßigkeit: der Schlüssel zur Prozessoptimierung
Über die reinen Gut/Schlecht-Kriterien der Schichtdickennormen hinaus liefert die Kontrolle der Schichtgleichmäßigkeit über die Bauteiloberfläche wertvolle Rückmeldungen zum Prozess. Schichtdicken-Mappings ermöglichen es, Probleme bei der elektrostatischen Applikation, Faraday-Käfig-Effekte bei komplexen Geometrien, Abweichungen von Pistolenabstand oder -winkel sowie Temperaturungleichmäßigkeiten im Ofen zu erkennen – alles Effekte, die mit bloßem Auge nicht sichtbar sind.
|
60–120 µm
Typische Schichtdickentoleranz
für Architekturoberflächen |
220+
Messbare Farbtöne
mit einer einzigen Kalibrierung |
|
< 3 %
Typische Messpräzision
(% der gemessenen Dicke) |
0–500 µm
Gesamter messbarer
Schichtdickenbereich |
03 — Herausforderungen der Messung
Warum berührungslose, zerstörungsfreie Messung unerlässlich ist
Die Randbedingungen industrieller Pulverbeschichtungslinien machen herkömmliche Messansätze unzureichend. Zuverlässige, repräsentative und verwertbare Schichtdickendaten erfordern die Bewältigung mehrerer grundlegender Herausforderungen.
Das Problem der berührenden Verfahren
Die gängigsten Verfahren zur Schichtdickenmessung bei Pulverlacken sind Wirbelstrom-Messsonden (für Nichteisen-Substrate wie Aluminium) und magnetinduktive Messsonden (für Eisen-Substrate). Beide arbeiten berührend: Die Sonde muss die Beschichtungsoberfläche physisch berühren. Daraus ergeben sich zwei entscheidende Einschränkungen. Erstens können berührende Sonden nicht vor dem Einbrennen eingesetzt werden: Die trockene Pulverschicht ist nicht verfestigt und würde durch die Sondenspitze zerstört, was zu unzuverlässigen Messungen und einer Verunreinigung des Teils führt. Folglich wird eine Schichtdicken-Abweichung erst nach dem energie- und zeitintensiven Einbrennschritt im Ofen erkannt – Korrekturmaßnahmen sind dann nicht mehr möglich, das Teil ist bereits Ausschuss. Zweitens müssen diese Sonden in der Produktion manuell von geschultem Personal bedient werden, sodass nur eine kleine, statistisch nicht repräsentative Stichprobe von Teilen gemessen wird. Eine Chargenfreigabe auf Basis weniger Einzelmessungen ist eine unzuverlässige Qualitätsschranke.
Argumente für die Messung vor dem Einbrennen
Die Messung der nicht eingebrannten Pulverschicht – unmittelbar nach der elektrostatischen Applikation und vor dem Einlauf in den Ofen – verändert das Qualitätskontrollkonzept grundlegend. Eine in diesem Stadium erkannte Abweichung ermöglicht es dem Linienbediener, das Teil vor dem Einbrennen nachzubeschichten oder auszuschleusen. So werden sowohl das Teil als auch die Energiekosten des Ofenzyklus eingespart. Bei hochwertigen Baugruppen oder Aufträgen in Premiumfarbtönen kann diese Früherkennung verhindern, dass ganze Ofenchargen verworfen werden – mit erheblicher wirtschaftlicher Wirkung.
Der Bedarf an Inline-Automatisierung
Moderne Pulverbeschichtungslinien arbeiten mit hohem Durchsatz: Gestelle mit Dutzenden von Teilen bewegen sich an einem kontinuierlichen Hängeförderer. Eine manuelle Messung mit einer berührenden Sonde kann mit der Liniengeschwindigkeit nicht Schritt halten und liefert nur sporadische, bedienerabhängige Daten. Ein wirklich wirksames Schichtdickenkontrollsystem muss automatisiert inline messen können – die Teile während ihrer Bewegung verfolgen, automatisch messen und die Daten in Echtzeit an die Liniensteuerung und das Leitsystem übermitteln. Ein solcher Integrationsgrad ist mit berührender Technik nicht möglich.
04 — Technologievergleich
Warum die laserphotothermische Radiometrie die passende Lösung ist
Die laserphotothermische Radiometrie – die von Enovasense entwickelte, patentierte Technologie – löst alle oben beschriebenen Einschränkungen mit einem einzigen kompakten, integrierbaren Sensor. Ein Laserstrahl erzeugt in der Beschichtung eine kontrollierte thermische Welle, ein Infrarotdetektor erfasst das Wärmediffusionssignal, und der Sensor bestimmt die Schichtdicke aus dem zeitlichen Verlauf der thermischen Antwort. Dieses physikalische Prinzip erfordert keinen Kontakt mit dem Teil, funktioniert bei eingebranntem wie nicht eingebranntem Pulver und wird von Farbe oder Pigmentierung des Teils nicht beeinflusst.
| Kriterien | Enovasense laserphotothermisch | Wirbelstrom / Magnetinduktion | Querschliff (zerstörend) |
|---|---|---|---|
| Berührungslose Messung | Ja | Nein – Sondenkontakt erforderlich | Nein – Teil wird zerstört |
| Messung vor dem Einbrennen | Ja – nicht eingebranntes Pulver messbar | Nein – Kontakt beschädigt die nicht eingebrannte Schicht | Nein |
| Zerstörungsfrei | Ja | Ja | Nein |
| Unabhängigkeit von Farbe / Pigment | Ja – eine Kalibrierung für alle Farbtöne | Ja | Ja |
| Eignung für Inline-Automatisierung | Ja – für automatisierte Linien ausgelegt | Schwierig – manuelle Bedienung erforderlich | Nein |
| 100-%-Prüfung | Erreichbar | Nur Stichproben | Nur Stichproben |
| Toleranz gegenüber Teilevibrationen | Hoch | Empfindlich – Kontakt erforderlich | k. A. |
| Komplexe Geometrien / gekrümmte Teile | Ja – unabhängig von der Krümmung | Teilweise – Kanteneffekte, Korrekturen nötig | Teilweise – begrenzt durch Probenpräparation |
| Messgeschwindigkeit | 1 s pro Punkt (typisch) | 1 s pro Punkt – manuelles Umsetzen | Stunden pro Probe |
05 — Messtechnische Leistung
Leistung der laserphotothermischen Messung von Enovasense bei Pulverlack
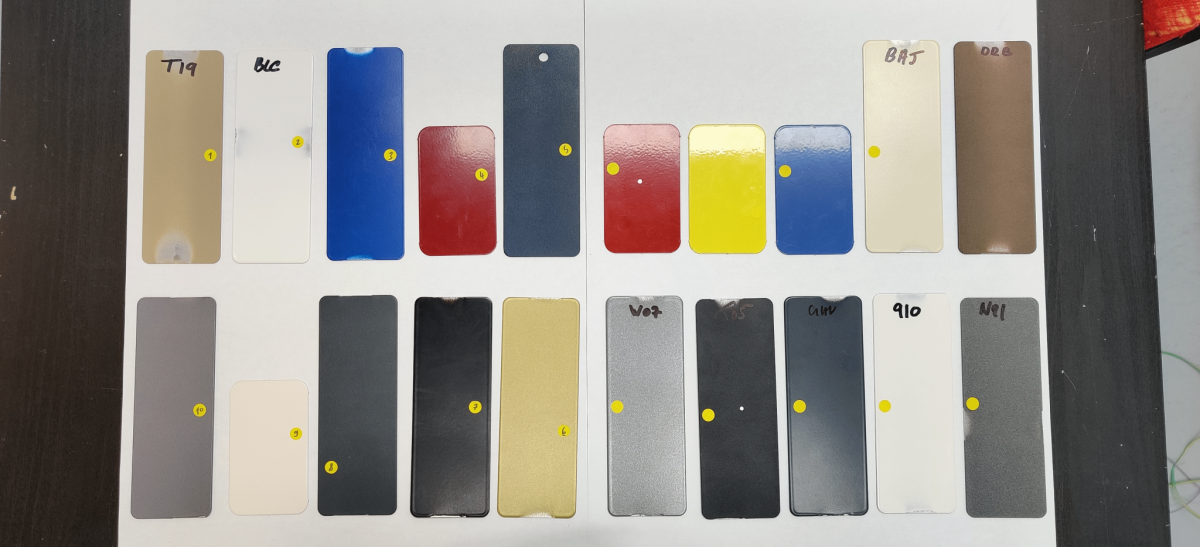
Die messtechnische Leistungsfähigkeit der Enovasense-Technologie bei Thermolackierung (eingebranntem Pulverlack) wurde in einer strengen unabhängigen Studie validiert. Die Studie folgte dem Protokoll zur Messsystemanalyse (MSA) der Supplier-Quality-Gruppe von Chrysler / Ford / General Motors und wurde an 20 pulverbeschichteten Aluminiumproben durchgeführt, die ein repräsentatives Spektrum industrieller Farbtöne abdecken (Weiß, Schwarz, Grau, Blau, Rot, Gelb, Gold, Beige, Braun).
Wiederholbarkeit und Reproduzierbarkeit (R&R)
Drei Prüfer haben jeweils 10 Proben dreimal unter Wiederhol- und Vergleichsbedingungen gemessen. Der kombinierte R&R-Wert – der Anteil der gesamten Messstreuung, der auf das Messsystem und nicht auf tatsächliche Teileunterschiede zurückzuführen ist – ist das zentrale Annahmekriterium: Ein R&R unter 10 % gilt für die Produktionsüberwachung als sehr gut.
Richtigkeit über alle Farbtöne
Die Richtigkeitsstudie verglich die Enovasense-Messungen mit der Wirbelstrom-Referenz anhand der Methode der normierten Abweichung En nach der Norm des zentralen Messtechniklabors der Renault Group. Der Test gilt als bestanden, wenn En < 1 ist. Alle 20 Proben – in Farbtönen wie Weiß, Schwarz, Grau, Gold, Beige, Blau, Rot, Gelb und Braun – erhielten eine positive Endbewertung. Drei Fälle, in denen En anfangs leicht über 1 lag, wurden durch eine ergänzende Querschliffanalyse (zerstörende Messung mit PaintBorer) als zufriedenstellend bestätigt; diese bestätigte zugleich die Enovasense-Messwerte.
Ein wesentlicher praktischer Vorteil der Enovasense-Technologie im eingebrannten Zustand besteht darin, dass eine einzige Kalibrierung alle Pulverlackfarbtöne auf einem gegebenen Substrat abdeckt. So lassen sich Hunderte von Produktionsfarbtönen ohne Nachkalibrierung bei Farbwechseln messen – ein großer betrieblicher Vorteil auf Linien mit vielen Varianten.
06 — Industrielle Integration
Integration der Enovasense-Sensoren: die HSR-Plattform
Für die automatisierte Inline-Kontrolle von Pulverbeschichtungen bietet Enovasense die HSR-Plattform an – eine vollständig autarke, schlüsselfertige Messstation für die Installation neben einer Beschichtungs-Förderlinie, ohne externe Steuerung, Energiestation oder Wasserkühlung.
Systemarchitektur
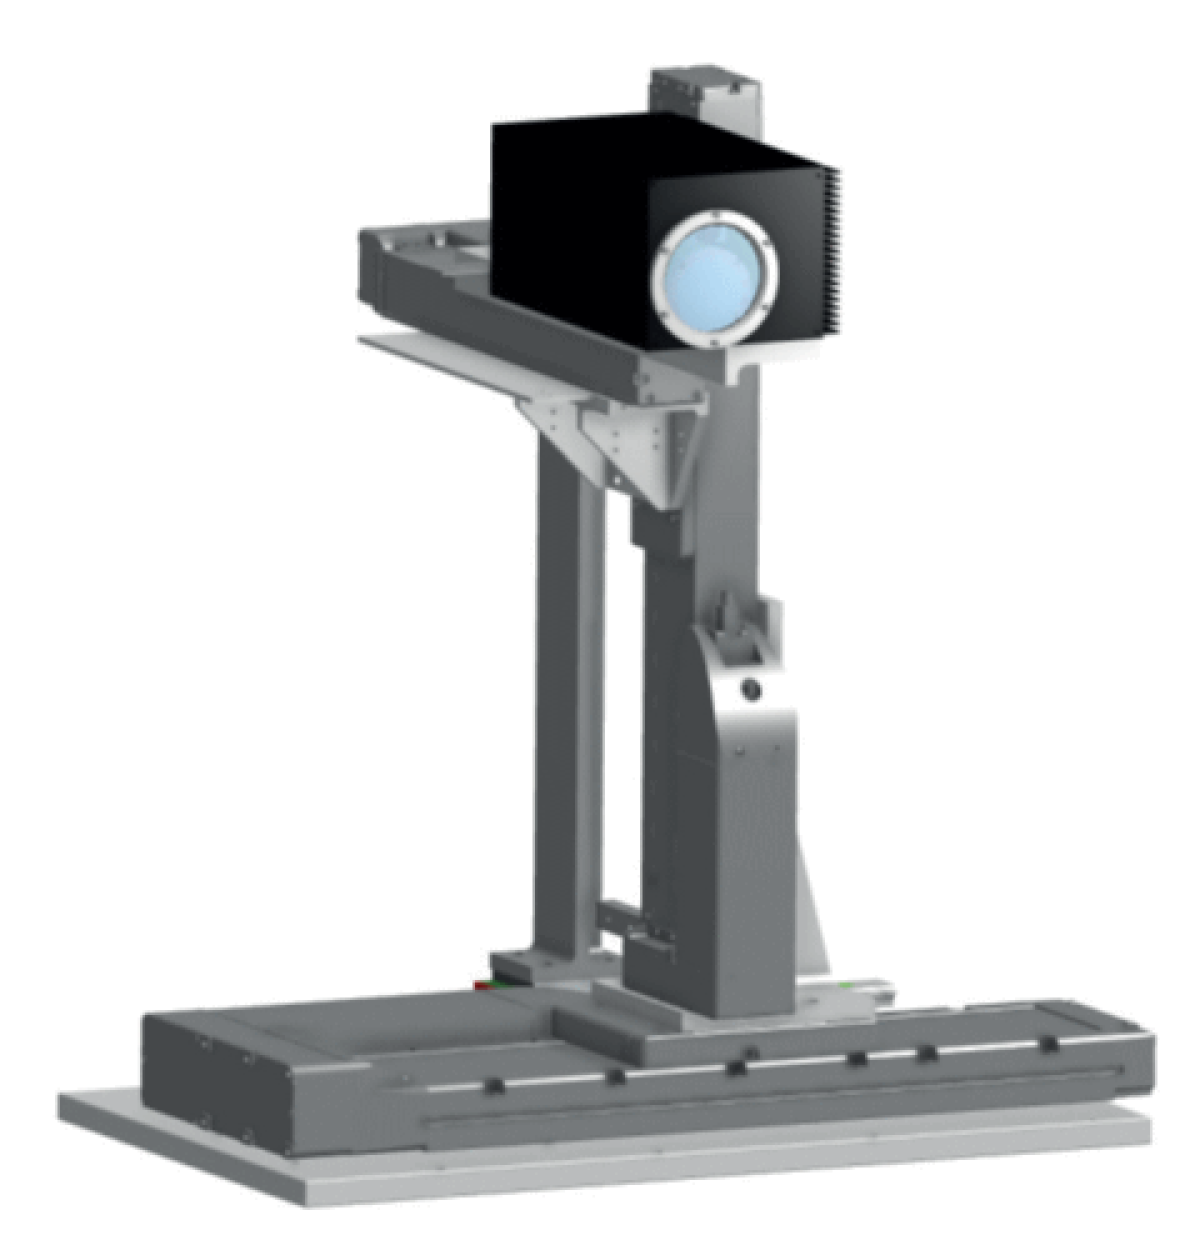
Das HSR-System besteht aus einem kompakten Messkopf (272 × 160 × 129 mm, 4,3 kg), der auf einem motorisierten 3-Achs-Portal montiert ist – einer Mitfahrachse (bis 2 500 mm Hub), einer Abstandsachse (300 mm) und einer Höhenachse (bis 2 000 mm). Ein Tracking-Modul mit strukturierter Laserlinie und Kamera erfasst kontinuierlich Position, Form und Abstand der auf dem Förderer bewegten Teile. Eine integrierte Steuerung führt die Teileerkennung und die Messsequenz automatisch aus, ohne Eingriff des Bedieners.
Das System passt sich automatisch an wechselnde Teilegeometrien an: Eine Softwareebene legt die Messpositionen innerhalb eines vordefinierten Rasters fest und umgeht dabei automatisch Löcher und teilefreie Bereiche des Gestells.
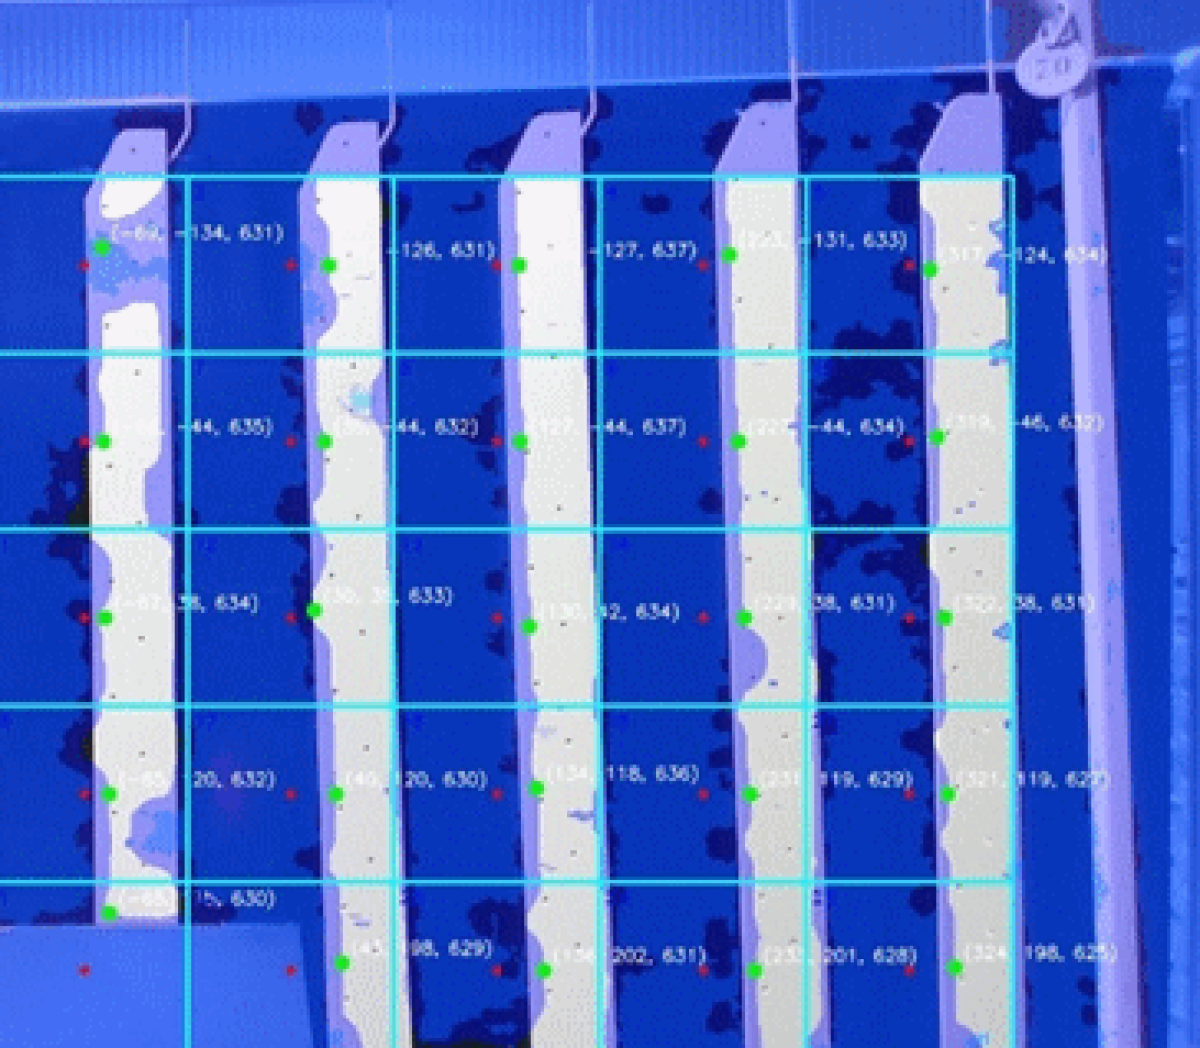
Dies ist bei der Fertigung von Architekturprofilen oder Metallbauteilen unerlässlich, wo Gestelle von 2 500 × 2 000 mm in jedem Produktionslauf Dutzende Teile unterschiedlicher Form und Größe tragen können.
Taktzeit und Prüfabdeckung
Bei einer typischen Anwendung mit 6 Messpunkten pro Gestell und statischer Gestellkonfiguration beträgt die gesamte Messzykluszeit etwa 45 Sekunden: 15 s für Positionierung und Beruhigung des Gestells, 5 s für die Erkennung der Messpunkte, 3 s für die Anfahrt zum ersten Punkt, 2 s für die erste Messung und etwa 20 s für Anfahrt und Messung der Punkte 2 bis 6. Das System kann die nächste Messsequenz sofort und ohne Totzeit zwischen den Gestellen beginnen und gewährleistet so eine hohe Abdeckung der Produktion.
Daten und Überwachung
Alle Messergebnisse und Systemparameter werden im Gerät gespeichert und sind über ein Touchscreen-HMI oder eine Tastatur zugänglich. Die Daten werden über eine Ethernet-RJ45-Verbindung (TCP/IP) live in das Werksnetz übertragen und ermöglichen die Anbindung an MES-, SPC-Systeme oder Linienleitsoftware. Eine Aufnahme für Referenzproben, die der Sensor automatisch anfahren kann, ermöglicht die regelmäßige Überprüfung der Kalibrierung anhand kundenseitig bereitgestellter Referenzplatten, ohne die Produktion zu unterbrechen.
Technische Daten — Enovasense HSR
Ablauf der Inbetriebnahme
Vorbereitung des Standorts
Der Kunde stellt am Aufstellort der Maschine einen Stromanschluss 230 V / 16 A und einen Ethernet-Netzwerkanschluss bereit. Druckluft oder Wasserkühlung sind nicht erforderlich.
Konstruktions- & Engineeringphase
Enovasense liefert innerhalb von 4 Wochen nach Bestellung mechanische Aufstellungspläne, Elektroschaltpläne, eine Sicherheits-Risikoanalyse (EN 13849-1) und eine Funktionsbeschreibung.
Werksabnahme (FAT)
Vor der Auslieferung wird bei Enovasense ein reduzierter Funktionstest durchgeführt, um die Konformität aller HSR-Funktionen mit der Spezifikation zu validieren.
Installation, Inbetriebnahme & Schulung
Installation und Einrichtung der gesamten Maschine vor Ort, gefolgt von Schulungen für Experten, Bediener und Instandhaltung vor Ort. Vollständige Dokumentation (CE-Zertifikat, Betriebsanleitungen, elektrische und mechanische Zeichnungen) wird bereitgestellt.
12 Monate Gewährleistung & laufender Support
Vollständige Maschinengewährleistung für 12 Monate nach vorläufiger Abnahme, mit einer Interventionszusage innerhalb von 1 Woche. Optionaler jährlicher Wartungsvertrag mit Hotline, präventivem Wartungsbesuch und Software-Updates.
Referenzen
| Referenz | Name | Status / Preis | Datenblatt |
|---|---|---|---|
| ARTICLE POWDER COATING | Non-Contact Thickness Measurement Of Powder Coatings |
Verfügbar
Auf Anfrage |
English |
| APPLICATION NOTE POWDER COATINGS | Controlling The Thickness of Powder Coatings In-Line |
Verfügbar
Auf Anfrage |
English |
Dokumente
| Typ | Name | Herunterladen |
|---|---|---|
| Application | Epoxy and polyester powder paint thickness measurement | Français English |
| Application | CONTROLLING THE THICKNESS OF POWDER COATINGS IN-LINE | English Français |

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文