アプリケーション / 粉体塗膜の非接触膜厚測定
01 — はじめに
粉体塗装:幅広く普及した工業用仕上げプロセス
粉体塗装(焼付塗装、パウダーコーティングとも呼ばれます)は、建築用アルミニウム(窓、ファサード、カーテンウォール)、自動車部品、家電製品、家具、電気エンクロージャ、一般板金加工など、非常に幅広い産業で用いられている乾式の仕上げプロセスです。乾燥した粉末状のポリマー樹脂(通常はエポキシ、ポリエステル、またはそのハイブリッド)を前処理済みの素地に静電塗装し、160 °C~200 °C の炉で硬化(焼付)させて、硬く平滑で耐久性のある塗膜を形成します。
粉体塗料は、優れた機械的・化学的耐性、豊富な色数(通常、数百色の RAL 色および特注色が用意されています)、そして環境特性が評価されています。液体塗料と異なり溶剤を含まず、VOC 排出もごくわずかです。その耐久性と意匠の自由度から、Qualicoat、GSB、EN 13438 などの厳しい規格が適用される建築用アルミニウム形材や、自動車・産業用 OEM 部品の仕上げとして標準的に採用されています。
建築用アルミニウム 自動車部品 家電製品 板金加工 電気エンクロージャ 家具
一般的な粉体塗装の塗膜構成は、一つまたは複数の機能層からなります。建築用途では、まず密着性と防食性のためにリン酸亜鉛またはクロムフリーの前処理を施し、次にプライマー層、最後に上塗り(膜厚に厳しい公差が求められる可視層)を塗装します。過酷な環境では、さらにクリアコートを重ねることもあります。乾燥塗膜の総膜厚は通常 60 µm~120 µm ですが、防食用や特殊効果の塗装では 200 µm 以上に達することもあります。
02 — 品質要求
粉体塗装の膜厚管理が不可欠である理由
膜厚は粉体塗装において最も重要な品質パラメータの一つです。厚すぎても薄すぎても、製品性能、材料コスト、規格適合性に大きな影響を及ぼします。
薄すぎる場合:保護性能の不足と規格不適合
塗膜が薄すぎると、腐食、紫外線劣化、機械的摩耗に対して十分な保護が得られません。建築用アルミニウムでは、Qualicoat や GSB などの認証が最小乾燥膜厚(通常 60 µm)を定めており、これを下回る部品は認証を受けられません。また、被覆不足は隠蔽力の低下、素地の凹凸の露出、使用中の早期の塗膜不具合を招き、高額な保証対応や信用の低下につながります。
厚すぎる場合:材料のロスと外観不良
反対に、塗膜が厚すぎると高価な粉体塗料を無駄にします。特にプレミアムカラーやメタリック塗装では、原材料費が塗装コスト全体の大きな割合を占めます。過剰な膜厚は、ゆず肌、タレ、表面テクスチャの不均一などの外観不良のリスクも高め、硬化時間を延ばしてラインのスループットを低下させることがあります。寸法公差の厳しい複雑な組立品では、膜厚過剰がはめあいや組立てに支障をきたすことさえあります。
均一性:プロセス最適化の鍵
膜厚規格の合否という二値的な基準を超えて、部品表面全体の塗膜均一性を管理することは、プロセスに対する貴重なフィードバックとなります。膜厚マップにより、静電塗装の不具合、複雑形状でのファラデーケージ効果、ガン距離や角度のずれ、炉内温度の不均一など、肉眼では見えない問題を特定できます。
|
60–120 µm
建築用仕上げの
代表的な膜厚公差 |
220+
1 回の校正で
測定できる塗料色 |
|
< 3%
代表的な測定精度
(測定膜厚に対する %) |
0–500 µm
測定可能な
膜厚範囲全体 |
03 — 測定上の課題
非接触・非破壊測定が不可欠である理由
産業用粉体塗装ラインの制約により、従来の測定方法では十分に対応できません。信頼性が高く、代表性があり、改善に活用できる膜厚データを得るには、いくつかの基本的な課題を克服する必要があります。
接触式手法の問題点
粉体塗装の膜厚測定で最も一般的なのは、渦電流式プローブ(アルミニウムなどの非鉄素地用)と電磁式プローブ(鉄系素地用)です。いずれも接触式で、プローブを塗膜表面に物理的に当てる必要があります。これには二つの重大な制約があります。第一に、接触式プローブは硬化前には使用できません。乾燥粉体層は固着しておらず、プローブ先端で破壊されてしまうため、測定の信頼性が低下し、部品も汚染されます。その結果、膜厚不良はエネルギーと時間を要する炉での硬化工程の後にしか検出できず、その時点では是正処置は不可能で、部品はすでに不良品となっています。第二に、生産現場ではこれらのプローブは訓練を受けた作業者による手作業が必要なため、測定できるのは少数の、統計的に代表性のないサンプルに限られます。わずかな点測定に基づくロット判定は、信頼性の低い品質関門です。
硬化前測定の意義
静電塗装工程の直後、炉に入る前の未硬化粉体層を測定することで、品質管理の考え方が大きく変わります。この段階で不良を検出できれば、ライン作業者は硬化前に再塗装または部品の取り出しを行うことができ、部品と炉サイクルのエネルギーコストの両方を節約できます。高価値の組立品やプレミアムカラーの受注では、この早期検出により炉単位での不良を防ぐことができ、経済的な効果は大きなものとなります。
インライン自動化の必要性
現代の粉体塗装ラインは高いスループットで稼働しており、数十個の部品を載せたハンガーが連続した吊り下げコンベア上を移動します。接触式プローブによる手動測定ではライン速度に追従できず、得られるのは断続的で作業者に依存したデータだけです。本当に有効な膜厚管理システムには、移動する部品を追跡し、自動で測定し、データをリアルタイムでライン制御装置や監視システムに送る、自動化されたインライン測定が求められます。このレベルの統合は接触式技術では不可能です。
04 — 技術比較
レーザー光熱放射測定法が適した解決策である理由
Enovasense が開発した特許技術であるレーザー光熱放射測定法は、上述のすべての制約を、小型で組み込みが容易な一つのセンサーで解決します。塗膜内に制御された熱波を発生させるレーザービームと、熱拡散信号を捉える赤外線検出器を組み合わせ、熱応答の時間プロファイルから膜厚を求めます。この物理原理は部品への接触を必要とせず、硬化済み・未硬化のいずれの粉体にも適用でき、部品の色や顏料の影響を受けません。
| 評価項目 | Enovasense レーザー光熱法 | 渦電流式 / 電磁式 | 断面観察(破壊) |
|---|---|---|---|
| 非接触測定 | 可 | 不可 — プローブの接触が必要 | 不可 — 部品を破壊 |
| 硬化前の測定 | 可 — 未硬化粉体を測定可能 | 不可 — 接触により未硬化層を損傷 | 不可 |
| 非破壊 | 可 | 可 | 不可 |
| 色 / 顏料に依存しない | 可 — 全色を1回の校正で対応 | 可 | 可 |
| インライン自動化への対応 | 可 — 自動ライン向けに設計 | 困難 — 手作業が必要 | 不可 |
| 全数検査 | 実現可能 | 抽取検査のみ | 抽取検査のみ |
| 部品振動への耐性 | 高い | 影響を受けやすい — 接触が必要 | 該当なし |
| 複雑形状 / 曲面部品 | 可 — 曲率に依存しない | 一部可 — エッジ効果あり、補正が必要 | 一部可 — 断面試料の作製に制約 |
| 測定速度 | 1 点あたり 1 s(代表値) | 1 点あたり 1 s — 手動で再位置決め | 1 試料あたり数時間 |
05 — 計測性能
粉体塗装における Enovasense レーザー光熱法の性能
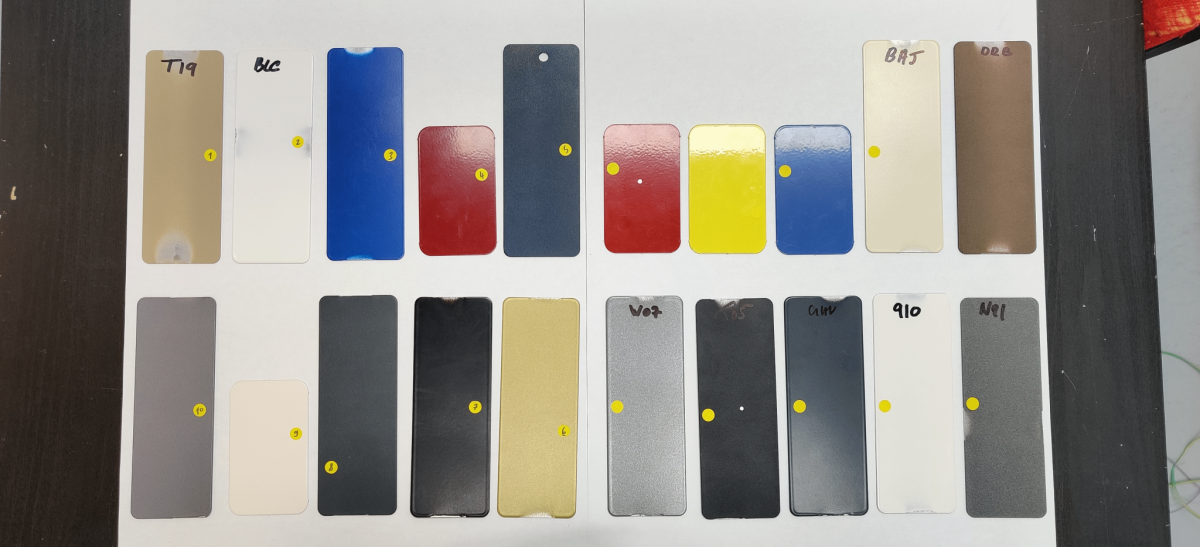
焼付粉体塗装(重合済み粉体塗料)における Enovasense 技術の計測性能は、厳密な独立評価によって検証されています。この評価は Chrysler / Ford / General Motors の Supplier Quality グループによる測定システム解析(MSA)の手順に従い、代表的な工業用色(白、黒、グレー、青、赤、黄、ゴールド、ベージュ、茶)を網羅する 20 個の粉体塗装アルミニウム試料を対象に実施されました。
繰り返し性と再現性(R&R)
3 名の作業者がそれぞれ 10 個の試料を、繰り返し性および再現性の条件下で 3 回ずつ測定しました。総合 R&R 値(測定値の全変動のうち、部品の実際のばらつきではなく測定システムに起因する割合)は、主要な合否判定基準です。R&R が 10% 未満であれば、生産管理用として優秀とみなされます。
全色における正確さ
正確さの評価では、Renault Group 中央計測研究所の規格に基づく正規化偏差 En 法を用いて、Enovasense の測定値を渦電流式の基準値と比較しました。En < 1 の場合に合格となります。白、黒、グレー、ゴールド、ベージュ、青、赤、黄、茶などの色を含む 20 個すべての試料が最終的に合格判定となりました。初回の En が 1 をわずかに超えた 3 件については、追加の断面解析(PaintBorer による破壊測定)で問題ないことが確認され、この解析により Enovasense の測定値も裏付けられました。
硬化後の状態における Enovasense 技術の実用上の大きな利点は、同一素地上のすべての粉体塗料色を 1 回の校正でカバーできることです。これにより、数百色の生産色を色替えのたびに再校正することなく測定でき、多品種を生産するラインでは運用上の大きな利点となります。
06 — 産業への組み込み
Enovasense センサーの組み込み方法:HSR プラットフォーム
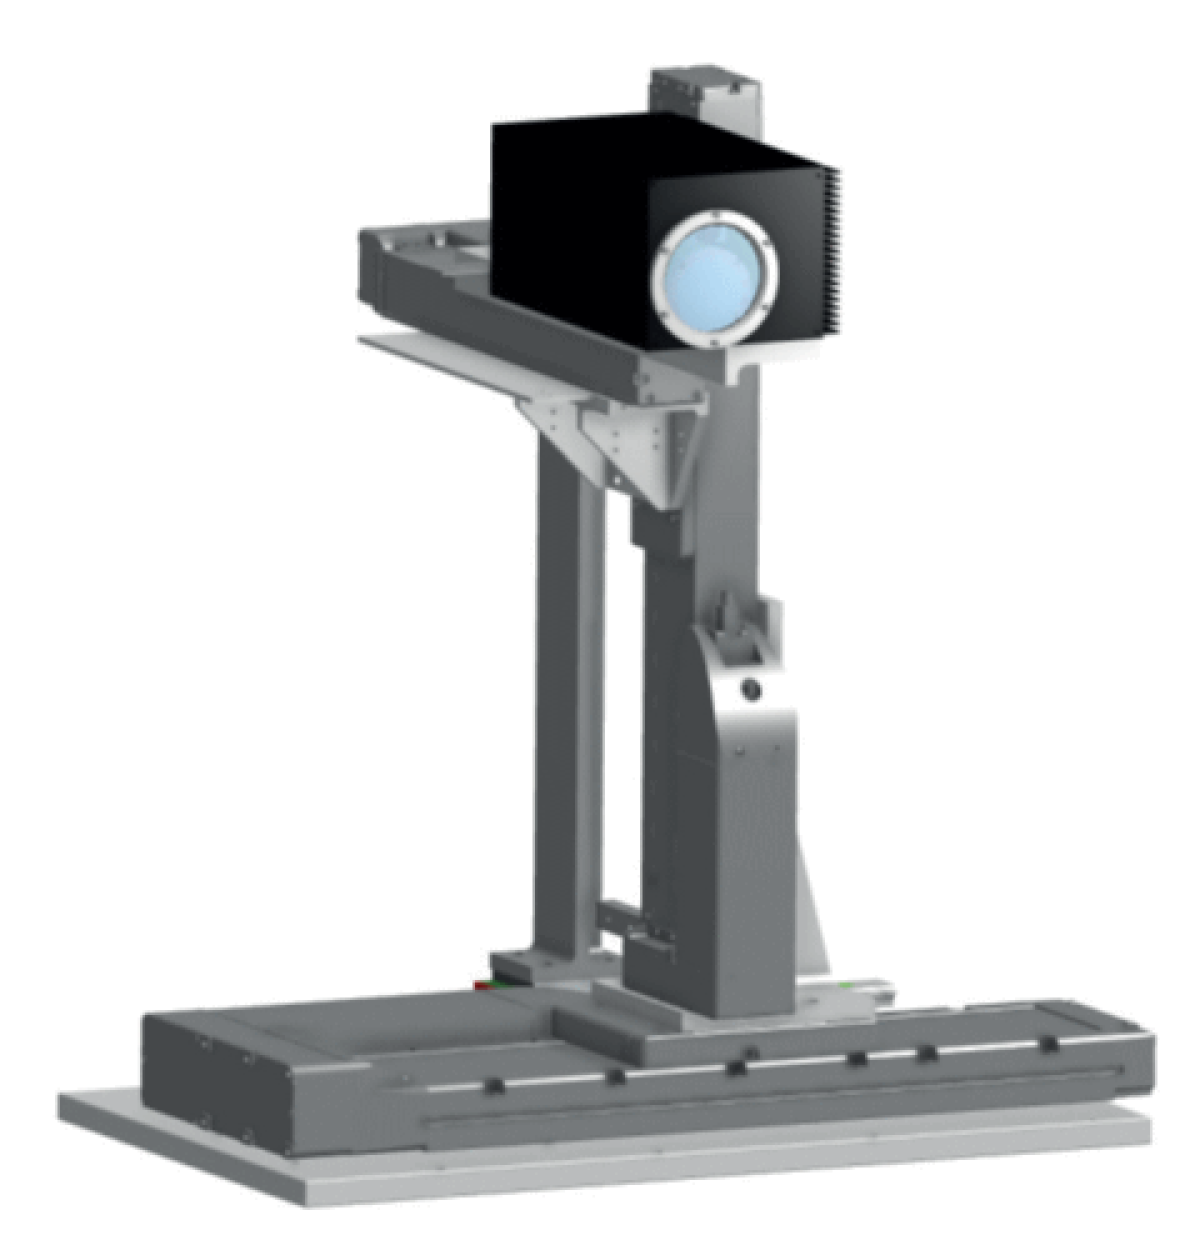
粉体塗装の自動インライン検査向けに、Enovasense は HSR プラットフォームを提供しています。塗装コンベアラインの横に設置する完全自己完結型のターンキー測定ステーションで、外部コントローラ、電源ステーション、水冷は不要です。
システム構成
HSR システムは、小型の測定ヘッド(272 × 160 × 129 mm、4.3 kg)を電動 3 軸ガントリーに搭載したもので、追従軸(ストローク最大 2,500 mm)、距離軸(300 mm)、高さ軸(最大 2,000 mm)で構成されています。構造化レーザーラインとカメラを用いたトラッキングモジュールが、コンベア上を移動する部品の位置、形状、距離を連続的に検出します。内蔵コントローラが部品検出と測定シーケンスを自動で実行するため、作業者の介入は不要です。
システムは部品形状の変化に自動的に対応します。ソフトウェアが事前に定義したグリッド内で測定位置を決定し、ハンガー上の穴や部品のない領域を自動的に回避します。
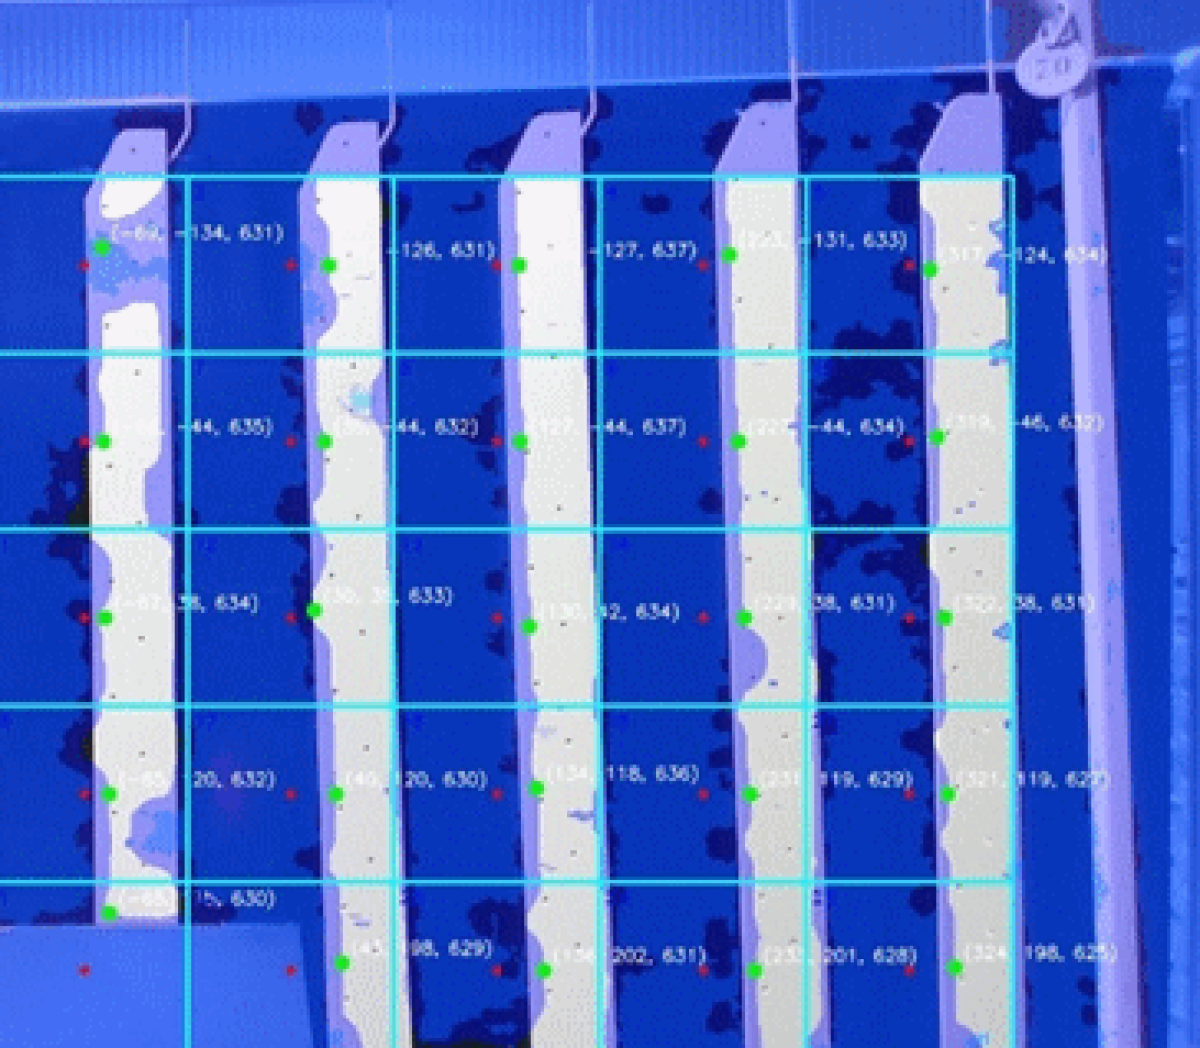
これは、建築用押出形材や板金加工の現場で不可欠です。こうした現場では、2,500 × 2,000 mm のハンガーに、生産ロットごとに形状や大きさの異なる数十個の部品が掛けられることがあります。
サイクルタイムとカバー率
ハンガー 1 枚あたり 6 測定点、ハンガー静止という代表的な構成の場合、測定サイクルタイムの合計は約 45 秒です。内訳は、ハンガーの位置決めと安定化に 15 s、測定点の検出に 5 s、第 1 点へのアプローチに 3 s、第 1 点の測定に 2 s、第 2~6 点のアプローチと測定に約 20 s です。ハンガー間の待ち時間なしに次の測定シーケンスを開始できるため、高い生産カバー率が得られます。
データと監視
すべての測定結果とシステムパラメータは本体に保存され、タッチスクリーン HMI またはキーボードから参照できます。データは Ethernet RJ45 TCP/IP 接続で工場ネットワークへリアルタイムに送信され、MES、SPC システム、ライン監視ソフトウェアと連携できます。センサーが自動でアクセスできる基準試料ホルダーにより、顧客支給の基準板を用いた校正の定期確認を、生産を止めることなく行えます。
技術仕様 — Enovasense HSR
導入ステップ
設置場所の準備
お客様に、装置設置場所に 230 V / 16 A の電源コンセントと Ethernet ネットワーク接続口をご用意いただきます。圧縮空気や水冷は不要です。
設計・エンジニアリング
Enovasense は、受注後 4 週間以内に機械配置図、電気回路図、安全リスク分析(EN 13849-1)、機能説明書を提出します。
工場受入試験(FAT)
出荷前に Enovasense 社内で簡易機能試験を実施し、HSR の全機能が仕様に適合していることを確認します。
設置、立ち上げ、トレーニング
現地で装置全体の設置と調整を行い、続いてエキスパート、オペレーター、保全担当者向けのトレーニングを現地で実施します。一式の文書(CE 証明書、取扱説明書、電気図面および機械図面)を提供します。
12 か月保証と継続サポート
仮検収後 12 か月間の装置全体の保証と、1 週間以内の対応をお約束します。オプションで、ホットライン、予防保全訪問、ソフトウェア更新を含む年間保守契約もご用意しています。
リファレンス
| リファレンス | 名前 | ステータス / 価格 | データシート |
|---|---|---|---|
| ARTICLE POWDER COATING | Non-Contact Thickness Measurement Of Powder Coatings |
利用可能
要見積もり |
English |
| APPLICATION NOTE POWDER COATINGS | Controlling The Thickness of Powder Coatings In-Line |
利用可能
要見積もり |
English |
ドキュメント
| 種類 | 名前 | ダウンロード |
|---|---|---|
| Application | Epoxy and polyester powder paint thickness measurement | Français English |
| Application | CONTROLLING THE THICKNESS OF POWDER COATINGS IN-LINE | Français English |

 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文